
解放牌汽车前刹调整臂外壳工艺过程卡
标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号CA10B 零件图号83102产品名称解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间02 铣KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87×38×157 1 1设备名称设备型号设备编号同时加工件数铣床X6012 1 1夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助01 半精铣ø82左端面至32和ø32左端面至15专用夹具直径100长125 14齿直径80长63 12齿圆柱形铣刀700 219.8 1.431半精铣ø82右端面至32和ø32右端面至12专用夹具直径100长125 14齿直径80长63 12齿圆柱形铣刀700 219.8 1.43 1设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号CA10B零件图号83102产品名称解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间03镗KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87×38×157 1 1设备名称设备型号设备编号同时加工件数镗床T617A 1 5夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助03 镗孔Ø62,从Ø58镗至Ø62 专用夹具500 32 0.2 3 1设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号CA10B 零件图号83102产品名称解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间04 钻KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87×38×157 1 1设备名称设备型号设备编号同时加工件数钻床Z515 1 1夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助04 钻Ø12孔专用夹具直径为ø12的钻头500 18.84 0.08 6 1标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号CA10B 零件图号83102产品名称解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间05 铣KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87×38×157 1 1设备名称设备型号设备编号同时加工件数铣床X5012 2 1夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助05 铣Ø30左端面至37尺寸专用夹具ø30 4齿立铣刀130 14.6952 0.4 3 1标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号CA10B 零件图号83102产品名称解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间06 插KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87×38×157 1 1设备名称设备型号设备编号同时加工件数插床B5020 1 5夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助06 插方槽,插至与右端面Ø30上边平齐专用夹具设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号CA10B 零件图号83102产品名称解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间07 钻KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87×38×157 1 1设备名称设备型号设备编号同时加工件数钻床Z515 2 1夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助07 钻RC118锥孔专用夹具500 18.84 0.08 12 108 攻螺纹设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号CA10B 零件图号83102产品名称解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间08 钻KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87×38×157 1 1设备名称设备型号设备编号同时加工件数钻床Z515 3 1夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助09 用盖板钻打5×Ø4.3的孔专用夹具500 6.751 0.08 32 1设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号CA10B 零件图号83102产品名称解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间10 钻KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87×38×157 1 1设备名称设备型号设备编号同时加工件数钻床Z515 4夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助10 钻孔M10攻螺纹专用夹具500 15.7 0.08 5 1设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号CA10B 零件图号83102产品名称解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间11 钻KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87×38×157 1 1设备名称设备型号设备编号同时加工件数钻床Z515 5 1夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助11 钻Ø13通孔500 20.41 0.08 6.5 1设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号CA10B 零件图号83102产品名称解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间12 钻孔KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸铁157×87×38 1 1设备名称设备型号设备编号同时加工件数钻床Z515 6 1夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助12 钻Ø13.8至47尺寸专用夹具500 21.67 0.08 6.9 1设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号CA10B 零件图号83102产品名称解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间13 钻孔KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸铁157×87×38 1 1设备名称设备型号设备编号同时加工件数钻床Z515 7 1夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助13 钻φ16至2尺寸专用夹具500 25.12 0.08 8 1。
「解放牌汽车前刹车调整臂外壳工艺过程卡」

「解放牌汽车前刹车调整臂外壳工艺过程卡」标题:解放牌汽车前刹车调整臂外壳工艺过程卡一.工艺简介解放牌汽车前刹车调整臂外壳是制造汽车前刹车系统中的重要零部件,用于固定和保护刹车调整机构,以确保整个刹车系统的正常运行。
本文将详细介绍解放牌汽车前刹车调整臂外壳的制造工艺过程。
二.工艺流程1.材料准备1)钢板:选择高强度低合金钢板作为材料,符合主要国内和国际标准要求。
2)材料切割:按照需求将钢板切割成相应尺寸的工件。
2.冲压加工1)面料零件冲压:将切割好的钢板放置在冲压机上,进行冲压成型。
2)零件定位孔冲压:根据设计要求,在工件上冲压定位孔。
3.折弯成型1)将冲压完成的面料零件放置于折弯机上,进行折弯成型,以满足外壳的设定尺寸和形状要求。
4.焊接加工1)工件点焊:使用电阻焊机对工件的接触点进行点焊,确保焊接牢固。
2)工件整体焊接:将已点焊好的零部件进行整体焊接,形成完整的前刹车调整臂外壳。
5.表面处理1)清洗:将焊接完成的外壳进行清洗,去除焊渣和杂质。
2)磷化处理:通过对外壳表面进行磷化处理,提高其抗腐蚀性能和涂装附着性。
3)除油除锈:使用相应的溶剂或溶液除去外壳表面的油和锈。
6.涂装1)底漆喷涂:对已经处理完的外壳进行底漆喷涂,增强表面保护和涂层附着性。
2)高温烘干:将喷涂好底漆的外壳置于高温烘干设备中,加速底漆固化。
3)面漆喷涂:对底漆固化完成的外壳进行面漆喷涂,提升外观质量和防腐蚀能力。
7.装配1)通过合适的连接件将刹车调整臂外壳与其他相关零部件进行连接,使其完整地组装到汽车刹车系统中。
8.检测与质量控制1)外观检查:对已装配好的前刹车调整臂外壳进行外观检查,检查是否有表面缺陷、气泡等问题。
2)尺寸测量:使用合适的测量工具对外壳尺寸进行测量,确保其符合设计要求。
3)功能测试:将安装好的汽车前刹车系统进行功能测试,检查刹车调整臂外壳是否能够正常工作。
9.包装与出厂1)对已通过检测的汽车前刹车调整臂外壳进行包装,以确保在运输过程中不受损。
解放牌汽车前刹车调整臂外壳工艺过程卡讲解

解放牌汽车前刹车调整臂外壳工艺过程卡讲解第一步:材料准备首先需要准备生产该外壳所需的材料,通常情况下,解放牌汽车前刹车调整臂外壳会采用具有高强度和良好可塑性的铝合金材料。
生产前需要对材料进行检查,确保其质量符合要求。
第二步:毛坯加工接下来,将铝合金材料切割成具有一定形状的毛坯,通常可以采用冷挤压工艺将材料压制成近似外壳的形状,这样可以减少后续的机械加工和材料浪费。
第三步:热处理经过冷挤压工艺形成的毛坯需要进行热处理,目的是改善材料的性能和组织结构。
通过控制热处理的温度、时间和冷却速度等参数,可以使铝合金材料具有良好的力学性能和耐磨性能。
第四步:机械加工经过热处理后的毛坯需要进行精密的机械加工,包括铣削、钻孔、镗削等工序,以实现外壳的各个部位的尺寸精确度和表面质量。
机械加工过程中需要使用适当的刀具和加工设备,确保加工质量。
第五步:表面处理机械加工完毕后,外壳的表面通常需要进行一定的处理,主要是为了增加其防腐蚀性能和提高外观质量。
常见的表面处理方法包括阳极氧化、电泳涂装、喷漆等,根据外壳的具体要求选择适当的处理方法。
第六步:装配与检验经过表面处理后,外壳可以进行装配,即将各个零部件组装在一起,形成最终的产品。
在装配过程中需要进行严格的质量检验,确保每个零部件的尺寸和性能满足要求。
同时,还需要进行功能性测试,如刹车调整臂的调整功能是否正常等。
第七步:包装和出货最后,经过装配和检验的外壳需要进行包装和出货。
通常采用适当的包装材料和方式,以确保产品在运输和储存过程中不受损。
然后,根据订单要求安排物流,将产品送至客户手中。
以上就是解放牌汽车前刹车调整臂外壳工艺过程的详细讲解,通过以上步骤可以保证该零部件的质量和性能达到预期要求。
在实际的生产过程中,还需要严格执行相关的质量管理制度和标准,确保整个制造过程的可控性和稳定性。
前刹车调整臂外壳(CA10B 解放牌汽车)工艺过程卡

攻 M10 螺纹孔, 攻 以右端面和φ 62mm 孔端面为基准 Rc1/8 孔 检查
16 广东海洋大学工程学院机械系 班级:
姓名:
编制日期:
产品型号 机械加工工序卡片
CA10B
零件图 号
831012
共
页
解放牌 汽车前 前刹车调整 零件名 产品名称 刹车调 臂外壳 称 整臂外 壳 车间 工序号 工序名称 钻, 扩, 精扩 3 孔 每毛坯可制 毛坯种类 毛坯外型尺寸 件数 铸件 1 设备名称 立式钻床 夹具编号 设备型号 Z2518 夹具名称 专用夹具 工位器具编号 工位器具名称 设备编号
2
钻床
Z575
专用 夹具
塞规
3
钻,扩,精扩φ 12mm 孔 半精铣φ 62mm, φ 12mm 二孔的两
以φ 62mm 孔和 12mm 外轮廓为基 准 以φ 62mm,φ 12mm 二孔和端面 (一面两销)为基准
钻床
Z535
专用 夹具 专用 夹具
塞规
4
铣床
X53
游标 卡尺
个端面 5 铣左右两个端面 钻,扩,精扩通孔 φ 13.8mm,φ 13mm 和台阶孔φ 16mm 孔,钻锥螺 纹 Rc1/8 底孔 修整 R11 端面 钳工去毛刺,倒角 钻 M10 螺纹内孔 粗铣,精铣 26+0.28 +0.14 键槽 以右端面和φ 62mm 孔端面为基准 以φ 62mm, φ 12mm 二孔及端面 和φ 13.8 孔为基准 以φ 62பைடு நூலகம்m,φ 12mm 二孔为基准 铣床 X63 专用 夹具 圆柱 铣刀 麻花 钻, 直柄 扩孔 钻 砂轮 锉刀 麻花 钻 圆柱 铣刀 细柄 机用 丝刀 螺纹 塞规 游标 卡尺 内径 千分 尺 游标 卡尺 内径 千分 尺 游标 卡尺
CA10B解放牌汽车前刹车调整臂外壳夹具设计
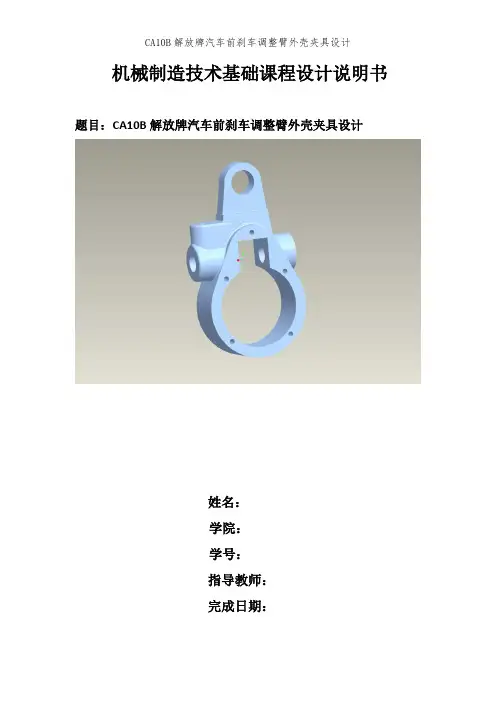
机械制造技术基础课程设计说明书题目:CA10B解放牌汽车前刹车调整臂外壳夹具设计姓名:学院:学号:指导教师:完成日期:目录序言 (2)一.零件的分析 (2)〈一〉.零件的作用 (2)〈二〉零件的工艺分析 (2)二.工艺规程的设计 (3)〈一〉确定毛坯的制造形式 (3)〈二〉基准的选择 (3)〈三〉制定工艺路线 (3)〈四〉机械加工余量,工序尺寸及毛坯尺寸的确定 (5)〈五〉.切削用量以及机床的确定 (7)三. 零件专用夹具的设计 (9)〈一〉设计方案的确定 (9)〈二〉夹紧力的分析 (10)〈三〉精度的分析 (10)四.课程设计总结 (10)序言机械制造技术基础课程设计是我们学完了大学全部基础知识,技术基础课以及大部分专业课以后进行的。
这是我们在进行毕业设计之前对所学课程一次深入的,综合性的总复习,也是一次理论联系实际的训练,因此它在我四年的大学生活中占有重要地位。
就我个人而言,这次课程设计是对自己未来从事的工作进行的一次适应性的训练,从中锻炼自己分析问题,解决问题的能力,为今后的工作打下良好的基础。
一.零件的分析〈一〉.零件的作用:题目给出的是CA10B解放牌汽车前刹车调整臂外壳,它的主要作用是对前刹车调整臂进行支撑和保护。
〈二〉. 零件的工艺分析零件的加工过程中,要保证侧孔φ13.8,φ13,φ16在同一个中心线上,中心轴线距定位基准φ60孔为39.5±0.2的位置精度要求;另外,上端R11孔对右侧凸台端面有70±0.25的位置精度要求;零件大端两侧端面相对中心对称线有的尺寸要求。
本课程设计所设计的夹具用于在C620车床上加工大端端面及φ60孔的装夹。
设计以大端一侧端面、R41外圆面为定位基准,上端以R16外圆用V型块压紧,进行加工。
加工包括粗精车大端端面及φ60内孔,主要加工面是大端端面,孔为次要加工表面。
二、工艺规程的设计<一> 确定毛坯的制造形式零件的材料为KT350,零件承受的冲击载荷不是很大,且零件的轮廓尺寸较大,结构较为复杂,又为大批量生产,而且表面粗糙度质量要求也不是很高,故可采用铸件,以提高生产效率和效益。
CA10B解放牌汽车前刹车调整臂外壳夹具设计

CA10B解放牌汽车前刹车调整臂外壳夹具设计课程设计说明书题目:CA10B解放牌汽车前刹车调整臂外壳夹具设计姓名:学号:指导教师:完成日期:课程设计设计任务内装1.前刹车调整臂外壳的机械加工工艺过程卡片2.C620车床专用加具总装图3.夹具的主要零件图(1)端盖零件图1张(A3)(2)杠杆零件图1张(A3)(3)夹具体零件图1张(A3)(4)平衡块零件图1张(A3)(5)压块零件图1张(A3)(6)滑块零件图2张(A3)(7)夹具体座零件图1张(A3)姓名:学号:指导教师:完成日期:目录序言 (5)一.零件的分析 (5)〈一〉.零件的作用: (5)〈二〉 . 零件的工艺分析 (5)二、工艺规程的设计 (6)<一> 确定毛坯的制造形式 (6)<二> 基准的选择 (6)<三> 制定工艺路线 (6)<四> 机械加工余量,工序尺寸及毛坯尺寸的确定 (8)<五> 切削用量以及机床的确定 (9)三. 零件专用夹具的设计 (11)<一> 设计方案的确定 (11)<二> 夹紧力的分析 (11)<三> 精度的分析 (12)<四> 夹具操作说明 (12)四.课程设计总结 (12)参考书目 (13)序言机械制造技术基础课程设计是我们学完了大学全部基础知识,技术基础课以及大部分专业课以后进行的。
这是我们在进行毕业设计之前对所学课程一次深入的,综合性的总复习,也是一次理论联系实际的训练,因此它在我四年的大学生活中占有重要地位。
就我个人而言,这次课程设计是对自己未来从事的工作进行的一次适应性的训练,从中锻炼自己分析问题,解决问题的能力,为今后的工作打下良好的基础。
一.零件的分析〈一〉.零件的作用:题目给出的是CA10B解放牌汽车前刹车调整臂外壳,它的主要作用是对前刹车调整臂进行支撑和保护。
〈二〉. 零件的工艺分析零件的加工过程中,要保证侧孔φ13.8,φ13,φ16在同一个中心线上,中心轴线距定位基准φ60孔为39.5±0.2的位置精度要求;另外,上端R11孔对右侧凸台端面有70±0.25的位置精度要求;零件大端两侧端面相对中心对称线有的尺寸要求。
CA10B解放牌汽车“前刹车调整臂外壳”_课程设计说明书.doc

设计题目:CA10B解放牌汽车前刹车调整臂外壳夹具设计(全套)设计任务内装1.前刹车调整臂外壳的机械加工工艺过程卡片2.C620车床专用加具总装图3.夹具的主要零件图(1)端盖零件图1张(A3)(2)杠杆零件图1张(A3)(3)夹具体零件图1张(A3)(4)平衡块零件图1张(A3)(5)压块零件图1张(A3)(6)滑块零件图2张(A3)(7)夹具体座零件图1张(A3)学校:姓名:学号:指导教师:序言......................................... 错误!未定义书签。
一、零件的分析............................. 错误!未定义书签。
(一)、零件的用途介绍。
........... 错误!未定义书签。
(二)、零件的工艺分析。
........... 错误!未定义书签。
二、工艺规程设计......................... 错误!未定义书签。
(一)、确定毛坯的制造形式 ...... 错误!未定义书签。
(二)、基准的选择....................... 错误!未定义书签。
四、机械加工余量,工序尺寸及毛坯尺寸的确定。
......................................................... 错误!未定义书签。
三、夹具设计................................. 错误!未定义书签。
(一)定位基准的选择............. 错误!未定义书签。
(二)切削力及夹紧力计算 .... 错误!未定义书签。
(三)定位误差分析..................... 错误!未定义书签。
参考文献......................................... 错误!未定义书签。
0序言机械制造工艺学课程设计是在我们学完了大半部分大学基础和专业课,并进行了生产实习的基础上进行的一个教学环节。
前刹车调整外壳加工工艺设计
序言通过上个学期《机械制造技术基础》这门课程的学习,初步掌握了包括工艺方案的制定、夹具设计在内的理论知识,而在本学期的课程设计,则需要我们对零件加工工艺规程的设计,机床夹具设计和刀具、量具的实际操作进行锻炼。
我希望能通过这次课程设计加深一下对先前学过的专业知识的理解和运用,培养独立的分析和解决工程实践问题的能力和熟悉并运用手册、规程及图表资料编写技术文件的基本技能,努力养成创新、严谨的工作态度。
前刹车调整外壳加工工艺设计一、零件的分析(一)、零件的用途介绍。
我们这次题目做的零件是CA10B解放牌汽车“前刹车调整臂外壳”,它的主要作用是对前刹车调整臂进行支撑和保护,它的中心是一个花键孔,外面是蜗轮齿。
侧面有一个蜗杆轴,头上有一个四方,调整刹车用。
最外头有一个孔,装销子连接刹车分泵。
孔及键槽和轴配合传递扭矩达到调整刹车的作用。
(二)、零件的工艺分析。
本零件用于支撑和保护前刹车调整臂,同时也传递力矩,因此对零件有一定强度要求。
选用KT350,抗拉强度达到300Mpa,而且可锻铸铁可以承受震动或冲击,这些铸件如果是大批量生产,则它的底成本优点便更加突出。
本零件有两组主要的加工表面。
它们是:(1)以φ62mm孔为中心的加工表面。
这一组的加工表面包括φ62mm孔,φ12mm二孔及它们的两个端面,键槽。
φ62mm中心孔和键槽起到定位和传递力矩的作用,所以它们的表面加工要求相对较高。
φ62mm孔,φ12mm二孔的中心轴线和它们的外端面要有一定的垂直度。
键槽靠φ13.8mm通孔,φ62mm孔及其外端面定位。
(2)、以φ13.8mm孔为中心的加工表面。
这一组的加工表面包括φ13.8mm通孔,φ13mm通孔,φ16mm阶梯孔,左右两个端面和M10螺纹。
φ13.8mm通孔,φ13mm通孔,φ16mm阶梯孔要保证一定的同轴度。
二、工艺规程设计(一)、确定毛坯的制造形式。
毛坯的选择应根据生产批量的大小,零件的形状和尺寸,零件的受力情况,工厂现有的设备和技术水平及技术经济性等来决定。
CA10B解放牌汽车前刹车调整臂外壳的机械加工工艺规程及专用夹具设计说明书
机械制造技术基础课程设计说明书设计题目CA10B解放牌汽车前刹车调整臂外壳的机械加工工艺规程及专用夹具设计设计者班号设计者指导教师常熟理工学院机械制造技术基础课程设计任务书题目: CA10B解放牌汽车前刹车调整臂外壳的机械加工工艺规程及专用夹具设计内容: 1. 零件图1张2. 零件毛坯图1张3. 机械加工工艺过程综合卡片4张4. 工艺装备(夹具)设计装配图1张5. 课程设计说明书1份班级学号学生指导教师2012年6月序言机械制造工艺学课程设计是在我们学完了大半部分大学基础和专业课,并进行了生产实习的基础上进行的一个教学环节。
它要求我们学生全面地综合地运用本课程及其有关先前修的理论和实践知识,进行零件加工工艺规程的设计,机床夹具设计和刀具、量具的正确运用。
我希望能通过这次课程设计加深一下对先前学过的专业知识的理解和运用,培养独立的分析和解决工程实践问题的能力和熟悉并运用手册、规程及图表资料编写技术文件的基本技能,努力养成创新、严谨的工作态度。
一、零件的分析(一)、零件的用途介绍。
我们这次题目做的零件是CA10B解放牌汽车“前刹车调整臂外壳”,它的主要作用是对前刹车调整臂进行支撑和保护,它的中心是一个花键孔,外面是蜗轮齿。
侧面有一个蜗杆轴,头上有一个四方,调整刹车用。
最外头有一个孔,装销子连接刹车分泵。
孔及键槽和轴配合传递扭矩达到调整刹车的作用。
(二)、零件的工艺分析。
本零件用于支撑和保护前刹车调整臂,同时也传递力矩,因此对零件有一定强度要求。
选用KT350,抗拉强度达到300Mpa,而且可锻铸铁可以承受震动或冲击,这些铸件如果是大批量生产,则它的底成本优点便更加突出。
本零件有两组主要的加工表面。
它们是:(1)以φ62mm孔为中心的加工表面。
这一组的加工表面包括φ62mm孔,φ12mm二孔及它们的两个端面,键槽。
φ62mm中心孔和键槽起到定位和传递力矩的作用,所以它们的表面加工要求相对较高。
φ62mm孔,φ12mm二孔的中心轴线和它们的外端面要有一定的垂直度。
解放牌汽车前刹车调整臂外壳工艺过程卡
CA10B 83102共 1 页材料牌号KT350毛坯种类 可锻铸铁 毛坯外形尺寸 87 X 38 X 157 每毛坯件数1每台件数1 备注机械加工工艺过程卡片解放牌汽车 前刹车调整臂外壳 时 工工名车工内序容 设备零件图号 零件名称 产品型号 产品名称工 艺 装 备准终单件铳削 粗铣◎ 62mn 孔的两端面,粗铣 012mn fL 的两端面 机加工 铳工 X53立式铣床 高速钢镶齿三角刃铳刀,卡尺 II 铳削 半精铣①62mnfL 的两个端面 机加工 铳工 X53立式铣床 铣刀,游标卡尺,专用夹具 III 铳削 半精铣①12mnfL 的两个端面 机加工 铳工 X53立式铣床 铣刀,游标卡尺,专用夹具IV 钻孔 扩钻孔①62mm 扩钻孔①12mm 机加工 钻工 Z3025机床 扩孔钻,专用夹具 钻孔 钻孑L 5—①4.3mm机加工 钻工 Z3040机床 麻花钻,专用夹具VI 铳削 粗铣◎ 13.8mm, 013mm 二孔端面 机加工 铳工 X53立式铣床 铣刀,游标卡尺,专用夹具VII 铳削 修整R11端面机加工 钻工 X53立式铣床 铣刀,游标卡尺,专用夹具 VIII 钻孔 钻扩 0 13mm 13.8mm 0 16mm 孔 机加工 钻工 Z3025钻床 直柄扩钻孔,专用夹具 IX 钻攻 钻M10的螺纹孔,RC1/8螺纹孔 机加工 钻工 Z3025钻床 直柄扩钻孔,专用夹具 拉削 拉削键槽,尺寸26mm 机加工 钻工 L5520拉床 铣刀,游标卡尺,专用夹具 XI 攻螺纹 攻M10, RC1/8螺纹机加工钳工攻丝设备M10锥丝,RC1/8锥丝XII 检查13标记 处数 更改文件号 签 字 日期 标记 处数 更改文件号1签 字期设计(日期) 校对(日期) 审核(日期)标准化(日期)会签(日期)产品型号机械加工工序卡片产品名称内工步号步容工艺装备CA10B零件图号83102解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间02铣KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87 X38 X15711设备名称设备型号设备编号同时加工件数铣床X601211夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件主轴转速切削速度进给量切削深度r/min m/min mm/r进给次数工步工时mm 机动辅助半精铣?82左端面至32和?32左端面至15专用夹具直径100长125 14齿直径80长63 12齿圆柱形铣刀700 219.8 1.4半精铣?82右端面至32和?32右端面至12专用夹具直径100长125 14齿直径80长63 12齿圆柱形铣刀700 219.8 1.43设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号标记处数更改文件机械加工工序卡片产品型号CA10B零件图号83102解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间03镗KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87 X38 X15711设备名称设备型号设备编号同时加工件数镗床T617A15夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件产品名称工步号步容艺装备解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间04钻KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87 X38 X15711设备名称设备型号设备编号同时加工件数钻床Z51511夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件主轴转速切削速度进给量切削深度04 标记r/min m/min mm/r mm进给次数工步工时机动辅助钻?12孔处数专用夹具直径为?12的钻头500 18.84 0.08更改文件号设计(日期)校对(日期)审核(日期)标记处数更改文件号期标准化(日期)会签(日期)产品名称工步号步容艺装备解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间05铣KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87 X38 X15711设备名称设备型号设备编号同时加工件数铣床X501221夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件主轴转速切削速度进给量切削深度05 标记r/min m/min mm/r mm进给次数工步工时机动辅助铣?30左端面至37尺寸处数专用夹具?30 4齿立铣刀130 14.6952 0.4更改文件号设计(日期)校对(日期)审核(日期)标记处数更改文件号日期标准化(日期)会签(日期)产品名称工步号步容艺装备解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间06插KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87 X38 X15711设备名称设备型号设备编号同时加工件数插床B502015夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件主轴转速切削速度进给量切削深度06 插方槽,插至与右端面?30上边平齐专用夹具r/min m/min mm/r mm进给次数工步工时机动辅助设计(日期)校对(日期)标记处数更改文件号标记处数更改文件号审核(日期)标准化(日期)会签(日期)机械加工工序卡片产品型号CA10B零件图号83102工步号步容07 钻RC118锥孔专用夹具08 攻螺纹标记处数更改文件号标记处数更改文件号车间工序号工序名称材料牌号金工车间07钻KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87 X38 X15711设备名称设备型号设备编号同时加工件数钻床Z51521夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件主轴转速切削速度进给量切削深度r/min500m/min18.84mm/r0.08mm12进给次数工步工时机动辅助设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)机械加工工序卡片产品型号CA10B零件图号83102工步号步容艺装备车间工序号工序名称材料牌号金工车间08钻KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87 X38 X15711设备名称设备型号设备编号同时加工件数钻床Z51531夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件主轴转速切削速度进给量切削深度09 标记r/min m/min mm/r mm进给次数工步工时机动辅助用盖板钻打5X?4.3的孔处数专用夹具500 6.751 0.08 32 更改文件号设计(日期)标记处数更改文件号日期校对(日期)审核(日期)标准化(日期)会签(日期)机械加工工序卡片产品型号产品名称工步号 步容工艺 装备 CA10B 零件图号 83102解放牌汽车 零件名称前刹车调整臂外壳共 1 页 第 1 页车间 工序号 工序名称 材料牌号 金工车间 10 钻 KT350 毛坯种类 毛坯外形尺寸 每毛坯可制件数每台件数可锻铸件 87 X38 X 157 1 1 设备名称 设备型号 设备编号同时加工件数钻床Z5154夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件主轴转速 切削速度 进给量 切削深度 r/min m/min mm/r 进给次数工步工时 mm机动辅助钻孔M10攻螺纹专用夹具50015.70.08设计(日期) 校对(日期) 审核(日期)标准化(日期)会签(日期)标记 处数 更改文件号 标记 处数 更改文件号 期机械加工工序卡片 产品型号 CA10B 零件图号 83102产品名称工步号步容艺装备解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间11钻KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸件87 X38 X15711设备名称设备型号设备编号同时加工件数钻床Z51551夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件主轴转速切削速度进给量切削深度r/min m/min mm/r进给次数工步工时mm 机动辅助钻? 13通孔500 20.41 0.08 6.5设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号标记处数更改文件号日期产品名称工步号步容艺装备解放牌汽车零件名称前刹车调整臂外壳共 1 页第 1 页车间工序号工序名称材料牌号金工车间12钻孔KT350毛坯种类毛坯外形尺寸每毛坯可制件数每台件数可锻铸铁157 X87 X3811设备名称设备型号设备编号同时加工件数钻床Z51561夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件主轴转速切削速度进给量切削深度r/min m/min mm/r进给次数工步工时mm 机动辅助钻?13.8至47尺寸专用夹具500 21.67 0.08 6.9设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号标记处数更改文件号期产品名称工步号 步容工艺 装备 解放牌汽车 零件名称前刹车调整臂外壳共1页第1 页车间 工序号 工序名称 材料牌号 金工车间13 钻孔 KT350 毛坯种类 毛坯外形尺寸 每毛坯可制件数每台件数可锻铸铁 157 X87 X 38 1 1 设备名称 设备型号 设备编号同时加工件数钻床Z51571 夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分)准终单件主轴转速 切削速度 进给量 切削深度 r/min m/min mm/r 进给次数工步工时 mm机动辅助钻©16至2尺寸专用夹具50025.120.08设计(日期) 校对(日期) 审核(日期)标准化(日期)会签(日期)标记 处数 更改文件号 标记 处数 更改文件号 期。
前刹车调整臂外壳加工工艺规程与专用夹具设计方案
前刹车调整臂外壳加工工艺规程及专用夹具设计方案第一章绪论随着科学技术的进步和生产力的发展,要求机械工业不断提供先进的技术设备,加之市场需求的变化多端,产品更新换代的周期越来越短,多品种、小批量生产的比例在提高。
这样,传统的生产技术准备工作,很不适应新的生产特点。
为了适应机械工业又好又快发展的需要,机床夹具的设计与制造技术也必须与时俱进,要求企业的高级技能人才能不断设计出构思合理、结构准确、工艺精良的夹具。
所以,在大学毕业之前,选择简单的夹具设计,希望通过此次设计,在过程中希望得到以下训练:(1)运用机械制造工艺学课程中的基本理论以及在生产实习中学到的实践知识,正确地解决一个零件在加工中的定位,夹紧以及工艺路线安排,工艺尺寸确定等问题,保证零件的加工质量。
(2)提高结构设计能力。
通过设计夹具的训练,获得根据被加工零件的加工要求,设计出高效,省力,经济合理而能保证加工质量的夹具的能力。
(3)学会使用手册以及图表资料。
掌握与本设计有关的各种资料的名称,出处,能够做到熟练的运用。
(4)熟悉零件的工艺制定,和有关计算。
毕业设计是在学完大学的全部课程之后进行的,毕业设计对所学各课程的深入综合性的总复习,也是一次理论联系实际的训练,因此,毕业设计是大学至关重要的一环。
本设计就CA10B解放牌汽车的前调整臂的外壳的工艺规程及其加工过程中的专用夹具进行设计,由于作者的能力有限,设计难免存在不足和错误,恳请各位老师给予指教,在此致谢!第二章概述在机床制造企业生产中,机械加工、检验、焊接、热处理和装配等冷热加工工艺,都使用着大量的夹具,用以安装对象,使之占有正确的加工位置。
夹具在保证加工质量,改善劳动条件,提高劳动生产率和降低成本等方面有着极其明显的经济效益。
因此,夹具是企业生产中的一种重要的工艺装备。
2.1夹具夹紧装置及夹具体的基本要求为了确保工件的加工质量和提高生产率,对夹紧装置提出“正、牢、简、快”的基本要求,如下1)“正”就是在夹紧过程中应保持工件原有的正确定位。