
常用塑胶材料的成型温度
第二段温度 (速化) 下料段温度
210-220℃
200-210℃
210-240℃
200-230℃
270-300℃
250-280℃
200-210℃
190-200℃
185-200℃
185-200℃
155-215℃
145-200℃
210-270℃
200-250℃
270-295℃
270-295℃
220-250℃
CAB
聚苯醚
PPO
聚对苯二甲酸乙二醇酯 PETP
PPS
LCP
聚酯
PES
PAI
PEI
PEEK
PCTFE
喷嘴温度 210-230℃ 200-250℃ 250-320℃ 190-220℃ 185-220℃ 150-230℃ 230-300℃ 260-295℃ 220-260℃ 195-250℃ 185-250℃ 190-300℃ 145-180℃ 140-200℃ 175-230℃ 160-225℃ 140-190℃ 225-290℃ 230-290℃ 310-320℃ 290-310℃ 330-370℃ 320-330℃ 325-410℃ 360-400℃ 320-390℃
模温 60-80℃
80-100℃
第一段温度(熔融) 220-230℃ 220-250℃ 290-320℃ 210-220℃ 185-215℃ 165-230℃ 220-290℃ 270-295℃ 230-260℃ 200-250℃ 210-250℃ 230-300℃ 160-180℃ 150-170℃ 200-235℃ 185-225℃ 160-190℃ 245-290℃ 240-290℃ 310-320℃ 310-330℃ 330-370℃ 340-360℃ 320-405℃ 380-410℃ 340-370℃
230-280℃
220-270℃
300-310℃
290-300℃
300-320℃
280-290℃
310-350℃
300-340℃
310-330℃
290-300℃
310-395℃
310-330℃
370-400℃
350-380℃
320-350℃
300-330℃
ABS注塑压力一般取70100Mpa,保压温度取射出 温度的30%--60%,注塑速 度取中,低速。
220-240℃
190-240℃
190-240℃
200-240℃
190-230℃
220-290℃
210-280℃
150-170℃
140-160℃
140-160℃
130-150℃
190-225℃
180-215℃
175-210℃
160-190℃
150-180℃
140-170℃
235-280℃
225-270℃
中文名称
代号
丙烯腈一丁二烯一苯乙烯 ABS
聚甲基丙烯酸甲酯
PMMA
聚碳酸酯
PC
耐冲性聚苯乙烯
HIPS
聚甲醛P
丙酰胺
PA
丙酰胺
PA
丙酰胺
PA
聚乙烯
Soft PE
聚乙烯
Hard PE
聚氯乙烯
PVC Rigid
聚氯乙烯
PVC Soft
聚氨基甲酸酯
PUR
醋酸纤维素
CA
丁酸一醋酸纤维
原Acy料lon名itrile-ButadientStyrene Acrylic Polycarbonate High Impact polystyrene Acetat resin Polystyrene Polypairdoepy6l.e6n(ePolyaide A)
Polyaide 6 (Polyaide B) Polyaide 12 Polyethylene Polyethylene PVC Rigid PVC Soft Polyurethane(linear) Cellulose Acetate Butyrate Polyphenylen oxide (Noryl)
Lin. Polyester Polyphenylene sulfide Liquid Crystal Polyer Polyethersulfone Polyaide-iide Polyetheriide Polyetheretherketone Polytetrafluor-ethylene ABS+PMMA
常用塑胶材料的性能及工艺特点
干燥时间约(hr)
1小时(一般不用干燥)
残料量(mm)
4~10
背压(Mpa)
5~10
锁模具力约(ton/in2)
2
回料转速(rpm)
60~100
标准螺杆(直通式喷嘴)
碎料翻用(%)
15~30
• 5、HIPS的模具制作
合适壁厚(mm) 浇口设计
收 缩 率 (%)
2~3 大多数入水均可采用,如扁侧入水、直接入水、扇形入水、潜水、薄 膜入水、细水口
0.4~0.6
PDF created with pdfFactory Pro trial version
高抗冲击聚苯乙烯(H I P S)
• 1、HIPS的性能:
• HIPS为PS的改性材料,密度1.04g/cm3左右,分子中含有5~15%橡胶成 份,其韧性比PS提高了四倍左右,冲击强度大大提高,可做结构性材料使 用(如:制品上可做扣位、柱位),但易老化.它也具有PS易于成型加工、 着色力强的优点,HIPS制品为不透明性;HIPS吸水性低,加工时可不需 预先干燥.
PDF created with pdfFactory Pro trial version
• 4、HIPS的加工条件:
干燥温度(℃)
60~80
模具温度(℃)
30~75
熔胶温度(℃)
175~230
注射压力(Mpa)
60~110
注塑速度
中等
螺杆类别
停机处理
关料闸啤清即可
合适壁厚(mm) 浇口设计 收 缩 率 (%)
1.8~3 大多数入水均可采用;可扁侧入水、直接入水、扇 形入水、潜水、薄膜入水、点水口可减少蛇纹。
0.4~0.7
塑胶原料介绍聚酸酯PC
塑胶原料介绍聚酸酯PC————————————————————————————————作者:————————————————————————————————日期:聚碳酸脂(PC - Polycarbonate)聚碳酸酯(简称PC)中文名称:聚碳酸酯(又作:聚碳酸脂)英文名称:Polycarbonate聚碳酸酯颗粒比重:1.18-1.20克/立方厘米成型收缩率:0.5-0.8%成型温度:230-320℃干燥条件:110-120℃ 8小时结构:-[-O-(C6H4)-C(CH3)2-(C6H4)-O-CO-]n-聚碳酸酯结构图缩写:PC是分子链中含有碳酸酯基的高分子聚合物,根据酯基的结构可分为脂肪族、芳香族、脂肪族-芳香族等多种类型。
其中由于脂肪族和脂肪族-芳香族聚碳酸酯的机械性能较低,从而限制了其在工程塑料方面的应用。
目前仅有芳香族聚碳酸酯获的了工业化生产。
由于聚碳酸酯结构上的特殊性,现已成为五大工程塑料中增长速度最快的通用工程塑料。
聚碳酸酯也叫聚碳酸脂(Polycarbonate)常用缩写PC是一种韧的热塑性树脂,通常是由双酚A和光气生产的,现在也开发了不使用光气的生产方法,并已在20世纪60年代初实现工业化,90年代末实现大规模工业化生产。
现在产量仅次于聚酰胺的第二大工程塑料。
其名称来源于其内部的CO3基团。
2011年3月双酚A在食用瓶中已被欧美国家禁用,2.5m宽聚碳酸酯(PC)板已由无锡正成企业安装成功!大大改善了采光和版面效果化学名:2,2'-双(4-羟基苯基)丙烷聚碳酸酯CAS编号:25037-45-0化学性质聚碳酸酯耐弱酸,耐弱碱,耐中性油。
聚碳酸酯不耐紫外光,不耐强碱。
PC是一种线型碳酸聚酯,分子中碳酸基团与另一些基团交替排列,这些基团可以是芳香族,可以是脂肪族,也可两者皆有。
双酚A型PC是最重要的工业产品。
PC是几乎无色的玻璃态的无定形聚合物,有很好的光学性。
PC高分子量树脂有很高的韧性,悬臂梁缺口冲击强度为600~900J/m,未填充牌号的热变形温度大约为130°C ,玻璃纤维增强后可使这个数值增加10°C 。
常用塑胶材料特性汇总
(1)POM加工前可不用干燥,最好在加工过程中进行预热(80℃左右),对产品尺寸的稳定性有好处。
(2)POM的加工温度很窄(0~215℃),在炮筒内停留时间稍长或温度超过220℃时就会分解,产生刺激性强的甲醛气体。
(3)POM料注塑时保压压力要较大(与注射压力相近),以减少压力降.螺杆转速不能过高,残量要少;(4)POM产品收缩率较大,易产生缩水或变形.POM比热大,模温高(80~100℃),产品脱模时很烫,需防止烫伤手指。
PC主要性能缺陷是耐水解稳定性不够高,对缺口敏感,耐有机化学品性,耐刮痕性较差,长期暴露于紫外线中会发黄。和其他树脂一样,PC容易受某些有机溶剂的侵蚀。
与金属相比,PA材料具有质量轻、工作噪音小、工作过程中不会擦起火花、不会生锈、不受电磁干扰的特点。另外,作为齿轮使用时,可通过自身的变形和偏转达到缓冲碰撞和冲击目的,还能减少因安装偏差引起的局部负载。PA材料还具有原料充足、品种多、价格较低、易于回收利用、良好染色性、尺寸稳定性好等优势。
尼龙6弹性好,冲击强度高,吸水较大
耐溶剂性:PA材料的化学稳定性好,耐碱,耐弱酸;而且属于耐溶剂型塑料,可用于化学、化工仪器;在某些金属容易生锈的环境,如水表,可用PA材料代替。
阻燃性:PA材料的阻燃性较好,一般不易燃烧;加入抗菌剂还能使其具有抗菌性、自净功能。
PC塑料
(聚碳酸脂)
英文名称:Polycarbonate
比重:1.18-1.20克/立方厘米成型收缩率:0.5-0.8%
比重:0.9-0.91克/立方厘米成型收缩率:1.0-2.5%成型温度:160-220℃干燥条件:---
物料性能
系白色蜡状材料,外观透明而轻。密度为0.89~0.91g/cm3,[1]易燃,熔点165℃,在155℃左右软化,使用温度范围为-30~140℃[2]。在80℃以下能耐酸、碱、盐液及多种有机溶剂的腐蚀,能在高温和氧化作用下分解
塑胶材料的基本物性
聚丙烯PP的应用 聚丙烯 的应用
PP的薄膜制品透明而有光泽,对水蒸气和空气的渗透性小,它 分为吹膜薄膜、流延薄膜CPP、双向拉伸薄膜BOPP等。 注塑制品可用于汽车、电气、机械、仪表、无线电、纺织、国防 等工程配件,日用品、周转箱、医疗卫生器材,建筑材料。 挤塑制品可做管材、型材、单丝、渔用绳索、打包带、捆扎绳、 编织袋、纤维、复合涂层、片材、板材等,吹塑中空成型制品各 种小型容器。 其他:低发泡、钙塑板、合成木材、层压板、合成纸,高发泡可 作结构泡沫体。 PP从280度附近会开始劣化,所以加热温度在270度以下,其分 子配向性很强,在低温成型时、易因分子配向而翘曲及扭曲,宜 注意。 退缩倾斜可能放大,流道、浇口须应流动性设计,注意控制材料 温度及型模度。
GPPS的加工 的加工
悬浮聚合树脂可制成不同密度的泡沫塑料,用作绝热、隔音、防 震、漂浮、包装材料、软木代用品、预发泡体可作水过滤介质及 制备轻质混凝土,低发泡塑料可制成合成木材做家具等 以55-70度温度干燥2小时,加工成型过程于模具中顶出时应防龟 裂,应选定适合之开关模机械,成型品或模具之设计应有1-2度 以上之退模斜率,模具不得有低陷部分。 成型收缩率为0.45-0.65%,注塑温度第一段为190-215度、第二段 为185-210度、第三段为180-205度、第四段为160-180度。 螺杆转速为70-150rpm,模具温度为30-80度,背压为10-20kg, 注射压力为7.0-20MPa,挤出成型时一般采用的螺杆长径比L/D1724,以空气冷却,挤塑温度为160-200度。吹塑成型时可采用注 塑和挤塑,制得的型胚进行吹塑,吹塑压力一般为0.343Mpa。
聚丙烯PP的加工 聚丙烯 的加工
使用柱塞式:干燥温度为60-90度、须时1-2小时,料管温度:喷 嘴温度210-270度,第一段为200-260度、第二段200-260度、第 三段200-260度、第四段210-250度:模具表面温度20-100度, 射出压力800-2000kg/c㎡ 螺杆式温度设定:射嘴180-260度、前段190-250度、中段190250度、后段为175-240度,螺杆转速50-120rpm,模温20-100 度、射出压力50-1500kg/c㎡、保压极长30-70%、背压0-17kg/c ㎡. PP的二次加工性很好,其印刷性比聚乙烯好,照相凹版、胶版、 平凹版等印刷方法均可使用,要获得良好的耐热、耐油、耐水等 要求的印刷性能,须经电晕放电处理等再行印刷。
常用塑胶材料简介完整版
常用塑胶材料简介Document serial number【NL89WT-NY98YT-NC8CB-NNUUT-NUT108】常用塑胶材料简介*常用(热塑性)塑料主要有以下几种:1.聚苯乙烯(PS)及改性聚苯乙烯(HIPS)等2.丙烯睛-丁二烯-苯乙烯聚合物类(ABS)3.聚甲醛(POM)4.聚乙烯(PE)5.聚丙烯(PP)6.聚氯乙烯(PVC)7.聚碳酸酯(PC)8.聚先胺(PA)A9.聚甲基丙烯酸甲酯(PMMA)*各塑料的性能及啤塑工艺要求如下:一.聚苯乙烯(PS)及改性聚苯乙烯(HIPS)等聚苯乙烯(PS或GPPS)即俗称“硬胶”,属非结晶性塑料其主要性质如下:1.透明,良好光泽,容易着色.2.溶于有机溶剂(丙酮,三氯乙烯等),便于喷油上色.3.成型收缩率小(0.4%左右),尺寸稳定性好.4.质脆不耐冲击,表面易擦花,胶件包装要求高.5.耐酸性差,遇酸、醇、油酯易应力开裂.改性聚苯乙烯即高抗冲击聚苯乙烯(HIPS)即俗称之“不碎胶”,其主要性质如下:1.在GPSS中加入适量(5-20%)丁二烯橡胶改性,从而改善了硬胶的抗冲击性能.2.颜色:不透明之乳油或略显黄色.3.HIPS与GPPS根据需要可混合啤塑,GPPS成份越多制品表面亮泽越好,流动性能越好.例如:组份比HIPS:GPPS=7:3或8:2,可保持足够强度及良好表观质量.4.其它主要性质同GPPS.其它聚苯乙烯共性物主要有:1.MBS聚甲基丙烯酸酯—丁二烯—苯乙烯共聚物;即透明ABS.主要性质:透明,韧性好,耐酸碱,流动性好,易于成型及着色,尺寸稳定.2.SBS苯乙烯与丁二烯聚合物即K 料(常见有KR01,KR03).主要性质:透明,较好弹性,方便成型.3.AS丙烯睛与苯乙烯聚合物即SAN 料.主要性质:提高抗冲击力,耐腐蚀性较好,苯乙烯系中流动性最差.与其它同系塑料兼容性不好.透明.聚苯乙烯的成型工艺了解GPPS成型温度范围大(成型温度距降解温度较远);加热流动及固化速度快,故成型周期短.在能够流动充满型腔前提下,料管温度宜稍低.速度参数:前料管温度200℃,喷嘴后料管160℃左右.GPPS流动性好,成型中不需要很高的啤塑压力(70-130Mpa),压力太高反而使半制件残留内应力增加—尤其在喷油后胶件易开裂.(注:改性聚苯乙烯类的流动性均稍差GPPS)注射速度宜高些,以减弱熔痕(夹水纹),但因注射速度受注射压力影响大,过高的速度可能会产生飞边(披锋)或出模时碎裂等.适当背压:当啤机背压太低,螺杆转动易卷入空气,料管内料粒密度小,塑化效果不好.模温:30-50℃.聚苯乙烯因吸湿性小,一般成型前不需干燥,而改性聚苯乙烯需干燥处理.温度:60-80℃,干燥时间:2小时.二.丙烯睛—丁二烯—苯乙烯共聚物类(ABS)1.三种组份的作用:丙烯睛(A)—使制品表面较高硬度,提高耐磨性,耐热性.丁二烯(B)—加强柔顺性,保持材料韧性弹性及耐冲击强度.苯乙烯(S)—保持良好成型性(流动性,着色性)及保持材料刚性.(注:根据组份不同派生出多种规格牌号)2.ABS具有良好电镀性能,也是所有塑料中电镀性能最好的.3.因组份中丁二烯的作用,ABS较GPPS抗冲击强度变显着提高.4.ABS原料浅黄色不透明,制品表面光泽℃好.5.ABS收缩率较小,尺寸稳定性良好.6.不耐有机溶剂,如溶于酮,醛,酯及氯化烃而形成乳浊液(ABS胶浆)7.材料共混性能(ABS+PVC)~提高韧性,耐燃性,抗老化能力.(APS+PC)~提高抗冲击强度,耐热性.ABS的成型工艺了解1.成型加工之前需充分干燥,使含水率<0.1%.干燥条件:温度85℃以上,时间3小时.2.ABS流动性较好,易产生啤塑披锋,注射压力在70-100Mpa左右,不可太大.3.料管温度不宜超过250℃.4.模具温度40-80℃,外观要求较高的产品,模温取较高.5.注射速度取中,低速为主;注射压力根据制件形状,壁厚,胶料品级选取,一般为80-130Mpa.6.ABS内应力检验以产品没入煤油中2分钟不出现裂纹为准.三.聚甲醛(POM)聚甲醛俗称“赛钢”,属结晶性塑料,主要性质如下:1.聚甲醛为乳白色塑料有光泽.2.具有良好综合力学性能,硬度,刚性较高,耐冲击性好且具有优良的耐磨性及自润滑性.3.耐有机溶剂性能好,性能稳定.4.成型后尺寸比较稳定,受湿度环境影响较小.聚甲醛的成型工艺了解1.聚甲醛吸湿性小(吸小率<0.5%),成型前一般不干燥或短时干燥.2.成型温度范围窄,热稳定性差,250℃以上分解出甲醛单体(熔料颜色变暗)故单凭提高温度改善流动性有害且无效果.正常啤塑宜采用较低的料管温度及较短的滞留时间而提高注射压力能改善熔料的流动性及产品表面质量(熔体流动性对剪切速率较敏感)温度参数:前料管190—210℃,中料管180—205℃,后料管150—175℃.压力参数:注射压力100Mpa左右,背压0.5Mpa.3.模具温度控制在80—100℃为宜(一般运热油)4.POM冷却收缩率很大(2~2.5%)易出现啤塑“缩水”,故必须用延长保压时间来补缩.四.聚乙烯(PE)聚乙烯(PE)俗称“花料”,属结晶性塑料,共主要性质如下:1.聚乙烯分高密度(HDPE)和低密度(LDPE)两种,随着密度的增高,透明减弱.2.聚乙烯为半透明粒子,胶件外观呈乳白色.3.聚乙烯其柔软性,抗冲击性,延伸性和耐磨性,低温韧性好.4.常温下不溶于任何溶剂,化学性能稳定;另一方面PE难以粘结.5.机械强度不高,热变形温度低,表面易划伤.6.聚乙烯亦常用于吹塑制品.聚乙烯的成型工艺了解1.流动性好,成型温度范围宽,易于成型.2.注射压力及保压压力不宜太高,避免啤件内残留有的应力而致变形及开裂.注射压力60~70MPa.3.吸水性低,加工前可不必干燥处理.4.提高料管温度,外观质量好,但成型收缩率大(2.0~2.5%),料管温度太低产品易变形,(用点浇口成型更严重,采用多点浇口可改善翘曲).温度参数:前料管温度200-220℃,中料管180-190℃,后料管160-170℃.5.前后模温度应保持一致(模温一般为20-40℃为宜),冷却水通道不宜距型腔表面太远,以免局部温差太大,使产品残留内应力.6.因质软,必要时可不用行位(滑块)而采用强行脱模方式.五.聚丙烯(PP)聚丙烯俗称“百折胶”,属结晶性塑料.其主要性质如下:1.呈半透明,质轻(密度0.91),可浮于水上.2.良好流动性及成型性,表面光泽,着色,外伤留痕优于PE.3.高的分子量使得抗拉强度高及屈服强度(耐疲劳度高).4.化学稳定性高,不溶于有机溶剂,喷油,烫印及粘结困难.5.耐磨性优异,以及常温下耐冲击性好.6.成型收缩率大(1.6%),尺寸较不稳定,胶件易变形及缩水.聚丙烯的成型工艺了解1.聚丙烯的流动性好,较低的注射压力就能充满型腔,压力太高,易发生飞边,但太低,缩水会严重.注射压力一般为80-90MPa,保压压力取注射压力力的80%左右,宜取较长保压时间补缩.2.适于快速注射,为改善排气不良,排气曹宜稍深取0.3mm.3.聚丙烯高结晶度,料管温度高:料管温度参数:前料管200-240℃,中料管170-220℃,后料管160-190℃.因其成型温度范围大,易成型,实际上为减少披锋及缩水而采用较低温度.4.因材料收缩率大,为准确控制胶件尺寸,应适当延长冷却时间.5.模温宜取低温(20-40℃),模温太高使结晶度大,分子间作用强,制品性好,光泽度好,但柔软性,透明性差,缩水也明显.6.背压以0.5MPa为宜,干粉着色工艺应适当提高背压,以提高混炼效果.六.聚氯乙烯(PVC)聚氯乙烯属非结晶性塑料,原料透明.主要性能如下:1.通过添加增塑剂使材料软硬度范围大.2.难燃自熄,热稳定性差.3.PVC溶于环己酮,本氩夫喃,二氯乙烷,喷油用软胶开油水(含环己酮)4.PVC溶胶塑料玩具上主要用于搪胶.聚氯乙烯的成型工艺了解1.软PVC收缩率较大(1.0-2.5%),PVC性分子易吸水份,成型前需经干燥.干燥温度:85-90℃,时间2小时.2.成型时料管内长期多次受热,分解出氯乙烯单体及HCI(即降解)对模腔有腐蚀作用.所以应经常清洗模腔及机头内部死角.另外,模腔表面常镀硬铬或氰化处理以抗腐性.3.软PVC中加入ABS,可提高韧性,硬度及机械强度.4.因PVC成型加工温度接近分解温度,故应严格控制料管温度,尽可能用偏低的成型温度,同时还应尽可能缩短成型周期,以减小熔料在料管内的停留时间.料管温度参数:前160-170℃,中160-165℃,后140-150℃.5.针对易分解,流动性差,模具流道和浇口尽可能粗,短,厚,以减小压力损失及尽快充满型腔.1.5mm以上,否则料流充腔困难.6.注射速度不宜太快,以免熔料经过浇口时剧烈磨擦使温度上升,容易产生缩水痕.7.模具温度尽可能低(30-45℃左右)以缩短成型周期及防止胶件出模变形(必要时胶件需经定型相定型).8.为阻止冷料堵塞浇口或流入模腔,应设计较大冷料穴积存冷料.七.聚碳酸酯(PC)聚碳酸酯俗称“防弹玻璃胶”,属结晶性塑料.其主要性质如下:1.外观透明,刚硬带韧性.燃烧慢,离火后慢熄.2.PC料耐冲击性是塑料中最好的.3.成型收缩率小(0.5-0.7%),成品精度高,尺寸稳定性高.4.化学稳定性较好,但不耐碱,酮,芳香烃等有机溶剂.5.耐疲劳强度差,对缺口敏感,耐应力开裂性显着.聚碳酸酯(PC)的成型工艺了解:1.PC在高温下即使对微量水份亦很敏感,故成型前应充分干燥,使含水率降到0.015-0.02%以下.干燥条件:温度110-120℃,时间8-12小时.2.流动性差,须用高压注塑,但注塑压力过高会使产品残留内应力而易开裂.3.PC料粘度对温度很敏感,提高温度时,粘度有明显下降.啤塑温度参数:前料管240-260℃,中260-280℃,后220-230℃.料管温度勿超过310℃,PC料成型提高后料管温度对塑化有利,而一般塑料加工,料管温度控制都是前高后低的原则.4.模具的设计要求较高:模具的设计尽可能使流道粗而短,弯曲部位少,用圆形截面分流道;仔细研磨抛光流道等,总之是减小流动阻力以适合其高粘度塑料的填充.另外,熔料硬易损伤模具,型腔和型芯应经热处理淬火或经镀硬铬.5.注射速度太快,易出现熔体破裂现象,在浇口周围会有糊斑,产品表面毛糙等缺陷或因排气不良(困气)而使产品烧焦.6.模温以控制在80-100℃为宜,控制模温目的是减小模温及料温的差异,降低内应力.7.成型后为减小内应力,可采用退火处理,退火温度:125-135℃,退火时间2小时,自然冷却到室温.八.聚先胺(PA)聚先胺俗称尼龙(NYLON),属结晶性塑料,有多品种,如尼龙6,尼龙66,尼龙1010等.其主要性质如下:1.尼龙具有优良的韧性,耐磨性,耐疲劳性,自润滑性和自熄性.2.低温性能好,冲击强度高;并且很高抗拉强度,弹性好.3.尼龙吸水性大,吸水后一定程度提高抗冲击强度,但其它强度下降(如,拉伸,刚度).收缩率0.8-1.4%.4.耐弱酸弱碱和一般溶剂,常温下可溶于苯酚(酚可作为粘合剂),亦可溶于浓甲酸及氯化钙的饱和甲醇溶液.尼龙成型工艺了解1.在注塑前需充分干燥.干燥温度80-90℃;干燥时间24小时.2.尼龙料粘度低,流动性好,容易出现披锋,压力不宜过高,一般为60-90MPa.3.随料管温度变化,收缩率波动大,.过高的料温易出现熔料变色,质脆,银丝等;低于熔化温度的尼龙料很硬,会损坏模具和螺杆.料管温度一般为220-250℃,不宜超过300℃.4.模温控制尼龙是结晶性塑料,产品受模温影响大,故对模温控制要求高.模温高:结晶度大,刚性,硬度耐磨性提高,变形小;模温低:柔韧性好,伸长率高,收缩性小.模温控制范围:20-90℃5.高速注射尼龙料熔点高,即凝固点高(快速定型,生产效率高),为顺利充模(不使熔料降到熔点下凝固).必须采用高速注射,对薄壁产品或长流距长产品尤其如此,而产品壁较厚或发生溢边的情况下用慢速注射.高速充模所致排气问题,应加以留意.6.退火处理与调湿处理退火处理:经退火可使结晶度增大,刚性提高,不易为形和开裂.退火条件:高于使用温度10-20℃,时间按产品厚℃不同,约10-60分钟.。
塑胶材料物性表
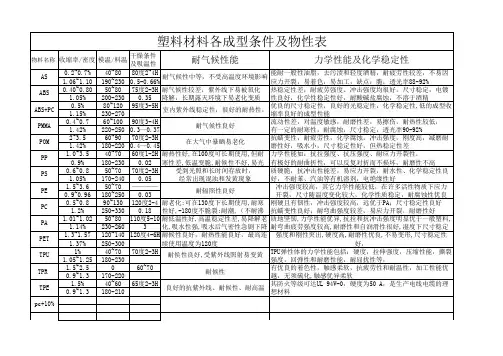
物料名称
收缩率/密度
模温/料温
干燥条件 及吸温性
耐气候性能
力学性能及化学稳定性
AS
0.2~0.7% 1.06~1.10
40~80 190~230
80度2~4H 0.5-0.66%
耐气候性中等,不受高温度环境影响
能耐一般性油脂,去污渍和轻度酒精,耐疲劳性较差,不易因 应力开裂,易着色,ห้องสมุดไป่ตู้加工,缺点:脆,透光率88-92%
TPU弹性体的力学性能包括:硬度,拉伸强度,压缩性能,撕裂 强度,回弹性和耐磨性能,耐屈扰性等,
TPR
1.5~2.5
0
60~70
0.9~1.3 170-220
耐候性
有优良的着色性,触感柔软,抗疲劳性和耐温性,加工性能优 越,无须硫化,触感优异柔软
TPE
1.5% 0.9~1.3
40~60 180-210
POM
2~3.5 1.42%
60~90 70度2-3H 180-220 0.4~0.45
在大气中暴晒易老化
抗蠕变性,耐疲劳性,化学腐蚀,冲击强度,刚度高,减磨耐 磨性好,吸水小,尺寸稳定性好,但热稳定性差
PP
1.0~3.5 40~70 60度1-2H 耐热性好,在100度可长期使用,但耐 力学性能如:抗拉强度、抗压强度、耐应力开裂性,
PE
1.5~3.6 50~70 ———— 0.9~0.96 180~250 0.03
耐辐照性良好
冲击强度较高,其它力学性能较低,在许多活性物质下应力 开裂,尺寸随温度变化较大,化学性质稳定,耐腐蚀性优良
PC
0.5~0.8 90~130 120度2-4 耐老化:可在130度下长期使用,耐寒 刚硬且有韧性,冲击强度较高,远优于PA;尺寸稳定性良好
20种常用塑胶材料
常用20种塑料手册1.ABS 丙烯腈-丁二烯-苯乙烯共聚物典型应用围:+Y I }汽车(仪表板,工具舱门,车轮盖,反光镜盒等),电冰箱,大强度工具(头发烘干机,搅拌器,食品加工机,割草机等),机壳体,打字机键盘,娱乐用车辆如高尔夫球手推车以及喷气式雪撬车等。
注塑模工艺条件:干燥处理:ABS材料具有吸湿性,要求在加工之前进行干燥处理。
建议干燥条件为80~90℃下最少干燥2小时。
材料温度应保证小于0.1%。
熔化温度:210~280℃;建议温度:245℃。
模具温度:25~70℃。
(模具温度将影响塑件光洁度,温度较低则导致光洁度较低)。
注射压力:500~1000bar。
注射速度:中高速度。
化学和物理特性:ABS是由丙烯腈、丁二烯和苯乙烯三种化学单体合成。
每种单体都具有不同特性:丙烯腈有高强度、热稳定性及化学稳定性;丁二烯具有坚韧性、抗冲击特性;苯乙烯具有易加工、高光洁度及高强度。
从形态上看,ABS是非结晶性材料。
三中单体的聚合产生了具有两相的三元共聚物,一个是苯乙烯-丙烯腈的连续相,另一个是聚丁二烯橡胶分散相。
ABS 的特性主要取决于三种单体的比率以及两相中的分子结构。
这就可以在产品设计上具有很大的灵活性,并且由此产生了市场上百种不同品质的ABS材料。
这些不同品质的材料提供了不同的特性,例如从中等到高等的抗冲击性,从低到高的光洁度和高温扭曲特性等。
ABS材料具有超强的易加工性,外观特性,低蠕变性和优异的尺寸稳定性以及很高的抗冲击强度。
2.PA6 聚酰胺6或尼龙6典型应用围:由于有很好的机械强度和刚度被广泛用于结构部件。
由于有很好的耐磨损特性,还用于制造轴承。
注塑模工艺条件:干燥处理:由于PA6很容易吸收水分,因此加工前的干燥特别要注意。
如果材料是用防水材料包装供应的,则容器应保持密闭。
如果湿度大于0.2%,建议在80℃以上的热空气中干燥16小时。
如果材料已经在空气中暴露超过8小时,建议进行105℃,8小时以上的真空烘干。
塑胶基础知识培训
2.2.1.模具的分类及作用:
类型 两板模
特点及使用 最常用
三板模 成品表面针点进胶或进胶点偏心
热浇道 无流道,可减少废料及增强注塑稳定性.
2.2.2.模具的基本结构:(主要有以下四大系统) 1.模具结构 2.浇注系统 3.冷却系统 4.顶出系统
18
模具结构介绍:
前模框 前模仁 后模仁 后模框
化酸如浓硫酸、浓硝酸所腐蚀并且也不适用与芳香烃、氯化烃接
触的场合。易分解,在高温时与钢、铜接触更易分解。
3.流动性差,其工艺范围很窄。
用途:供水管道,家用管道,房屋墙板,商用机器壳体,电子产品包装,
医疗器械,食品包装、电线电缆绝缘层、吹塑薄膜等。
16
二.塑胶模具
2.1 模具材料:
模胚: 1.一般使用龙记标准模胚. 2.如非标准模胚, 周期短的则用平进等其它模胚.
反光镜盒等),电冰箱,大强度工具(头发烘干机,搅拌器,食品加工机,
割草机等),电话机壳体,打字机键盘,娱乐用车辆如高尔夫球手推车以
及喷气式雪撬车等。
4
一.塑胶原料
1.2 常用材料介绍:
1.2.2 AS(丙烯晴-苯乙烯共聚合物)
热变形温度:85℃ 性能: 好,成形性佳。
2.耐热性,耐油性,耐化学腐蚀性优良。 3.高透明、高光泽、耐冲击性优 。 破裂。 用途:电扇叶片、车头灯盒、反光境 、杯子。
溶胶温度:240-270 ℃ 模温:35-70 ℃ 分解温度:300 ℃
性能:
1.流动性佳,易成型.
2.具有极为优越的光学性能,其板状物俗称有机玻璃.
3.有一定的耐化学能力,有优良的耐候性.
4.质轻易脆,易开裂.
用途:照明灯具、卫浴设备、办公室文具用品、汽车工业(信号灯设备、
常用塑胶材料物性表
/
25℃-50℃ 中高压 低速 正常温度下材料也会分解,停机十分钟需排料。
≥2H 40℃-80℃ 中低压 高速 无需清洗,高温下不易分解,正常温度下半小时后需排料。
≥2H 40℃-80℃ 中低压 高速 无需清洗,高温下不易分解,正常温度下半小时后需排料。
≥4H 25℃-85℃ 中高压 中速 无需清洗,高温下不易分解,正常温度下半小时后需排料。
≥3H 175℃-205℃ 中高压 中速 无需清洗,高温下不易分解,正常温度下半小时后需排料。
≥6H 90℃-180℃ 中高压 中高速 无需清洗,高温下不易分解,正常温度下半小时后需排料。
≥2H 20℃-60℃ 中低压 中低速 正常温度下材料也会分解,停机十分钟需排料。
常用塑胶材料物性表
材质
熔胶温度
烘料温 烘料时
度
间
模温
成型 压力 速度
停机清洗要求
ABS
210℃-245℃ 90℃ ≥2H 25℃-75℃ 中高压 中高速 高温下材料会分解,正常温度下半小时后需清洗螺杆。
ABS阻燃 200℃-230℃ 80℃ ≥3H 50℃-60℃ 中压 中速 正常温度下材料也会分解,停机十分钟需排料。
≥4H 35℃-95℃ 中高压 高速 长期高温下材料会分解,正常温度下半小时后需排料。
/
50℃-95℃ 低压 高速 无需清洗,高温下不会分解,长期高温下流动性会增加。
/
20℃-40℃ 中高压 高速 无需清洗,高温下不会分解,长期高温下流动性会增加。
≥4H 100℃-175℃ 中高压 高速 无需清洗,高温下不易分解,正常温度下半小时后需排料。
≥4H 60℃-100℃ 中高压 中低速 无需清洗,高温下不易分解,正常温度下半小时后需排料。
常用塑料注塑技术参数表
一,常用塑料注塑技术参数表成型加工前,塑胶必须被充分的干燥。
含有水分的材料进入模腔后,会使制件的表面出现银绦状的瑕斑,甚至会在高温时发生加水分解的现象,致使材质劣化。
因此在成型加工前一定要对材料进行预处理,使得材料能保持合适的水分。
对于入门级别的同行道友们来说,这份注塑参数详情表是一个不错的记忆方法,对于专业人士来说,随身携带,方便记忆,简单高效。
专业术语解析:1.注塑压力注塑压力是由注塑机液压系统提供的,液压缸的压力通过注塑机螺杆传递到注塑熔体上,塑料熔体在压力的推动下,由喷嘴进入模具的主流道,经过绕口注入模具型腔,压力是为了让熔体能按流程注入型腔并保证填充完整。
2. 注塑时间合理的注塑时间对于塑料熔体的填充是由帮助的,注塑时间一般大约是冷却时间的1/10左右。
具体要按不同的注塑材料来定。
3. 注塑温度注塑温度是影响注塑压力的重要因素,注塑温度必须控制在合理的范围内,温度太低,原料塑化不良;温度太高,原料容易分解。
所以温度的控制是需要有经验的老师傅来合理的控制的。
4.保压压力与时间在注塑快要结束的时候,螺杆停止转动,只是向前推进,进入保压阶段。
保压过程中喷嘴不断的想型腔补充原料熔体,以保证制品成型后的完整度。
保压压力一般是填充最大压力的80%左右,根据实际原料和制品的要求来定。
5.背压背压是指螺杆反转后退储料时所需要克服的压力。
高背压有利于色料的分散和塑料的融化。
常见塑料的注塑参数PP注塑技术参数干燥温度(℃)65~75 干燥时间约(hr)0.5~1模具温度(℃)35~65 残料量(mm)3~10熔胶温度(℃)200~250 背压(MPa)9~17注射压力(MPa)80~130 锁模力约(ton/in2) 2注塑速度中等回料转速(rpm)60~90螺杆类别标准螺杆(直通式喷嘴)停机处理关料闸啤清即可碎料翻用(%)15~30PE注塑技术参数干燥温度(℃)*65~75 干燥时间约(hr)0.5(可不用干燥)模具温度(℃)40~70 残料量(mm)3~10熔胶温度(℃)180~220 背压(MPa)7~18注射压力(MPa)80~130 锁模力约(ton/in2) 2注塑速度中等回料转速(rpm)60~100螺杆类别标准螺杆(直通式喷嘴)停机处理关料闸啤清即可碎料翻用(%)20~40PVC注塑技术参数干燥温度(℃)不用干燥,若潮湿时,需在70℃以下干燥1小时。