
热镀锌影响因素综述
热镀锌影响因素综述郭太雄1 瞿祖贵2(11攀枝花钢铁公司钢铁研究院,四川 攀枝花 617000;21攀钢冷轧厂)摘 要:论述了热镀锌原板化学成分、带钢表面状态、锌液成分、锌液温度和带钢入锌锅温度对热镀锌钢板镀层性能及表面状态的影响。
关键词:热镀锌;镀层性能;表面状态;影响因素中图分类号:TG 335122The summarization of the influence factors on hot dip galvanizationGUO Tai -xiong 1,QU Zu -gui 2(11Iron &Steel Research Institue ,Panzhihua Iron &Steel (Group )Co 1,Panzhihua 617000,China ;21Cold Rolling Plant ,Panzhihua Iron &Steel (Group )Co 1)Abstract :The influence factors ,such as the composition of base sheet and galvanizing liquid ,the strip surface condition ,thetemperature of galvanizing and sheet entering zinc pot ,on the performances of zinc coat are described 1K ey w ords :hot dip galvanizing ;performances of zinc coat ;surface condition ;influence factors1 前言生产热镀锌钢板的难点在于获得优良的镀层性能,即良好的镀层粘附性,优良的镀层加工成型性,美观而又能满足不同用户需求的表面特性。
热镀锌钢板镀层金相结构一般由Fe -Al 层、Fe -Zn 合金层、纯锌层组成,其各自的结构、厚度及表面形态等决定了镀层性能。
因而影响热镀锌的因素可归结为影响镀层结构的因素,主要影响因素有:钢基化学成分、带钢表面形态、锌液成分、锌液温度及带钢入锌锅温度等。
2 钢基化学成分对热镀锌的影响211 碳的影响钢基中的碳含量对热镀锌有显著影响。
碳含量愈高,铁—锌反应愈剧烈,Fe -Zn 合金层变厚,使镀锌层粘附性变差。
因此,热镀锌原板一般选用含碳量为0105%~0115%的低碳钢板。
Akihiko 等人的研究表明〔1〕,Fe -Zn 合金层结构可分为3类:暴突结构(ξ相),细晶结构(δ1相)和柱状结构(ξ应为相)。
并认为钢中的固溶碳可抑制暴突结构的形成,使镀层的抗粉化性能得到改善。
此外,碳还影响镀锌层的表面质量。
对于含碳量高的镀锌原板,若退火温度太高,碳会在钢板表面富集,形成渗碳体,从而提高钢板表面张力,降低锌液对钢表面的浸润能力,使锌液不能在钢板表面均匀流动,在热镀锌时,形成锌瘤缺陷。
212 硅的影响实践表明〔2〕,当钢中硅含量超过0104%时,高温下镀锌板表面形成的氧化膜在还原炉中很难被充分还原,热镀锌后,板面生成很厚的灰白色镀层,其粘附性能较差。
因此,热镀锌原板一般要求硅含量≤0103%。
提高还原温度,延长还原时间,提高保护气体中的氢气含量,或提高带钢入锌锅温度,可抑制硅的表面富集作用,使钢板表面SiO 2得到充分还原,可使镀层的粘附性得到改善,从而在热镀锌线上可生产出含硅量较高(>015%)的一般冲压用高强度钢板(390~490MPa )。
收稿日期:1999-04-05作者简介:郭太雄(1972~),男(汉族),四川攀枝花人,工程师。
・84・ 轧 钢STEEL ROLL IN G 2000年2月・第17卷・第1期Feb 12000 Vol 117 No 11213 铝的影响热镀锌原板一般采用低碳铝镇静钢。
钢中铝与氮化合生成氮化铝,通过适宜的轧制、退火工艺可控制氮化铝的固溶和析出,使带钢形成有利于深冲的强的〈111〉织构和饼形晶粒,提高钢带的冲压成型性能和抗时效性。
铝的存在(~012%Al)其在晶界的偏聚,降低了界面的反应活性,可抑制暴突结构的形成〔3〕。
但在连续退火时,Al也易在带钢表面富集,形成氧化物质点,降低钢板对锌液的浸润性。
因而,一般将铝镇静钢中的Als含量控制在约0102%左右。
214 铜的影响钢中含铜可显著提高热镀锌板的耐腐蚀性。
但在加热时,由于铁易氧化,铜不易氧化,且铜在奥氏体中的溶解度有限,当带钢温度下降时,铜便析出,积存于奥氏体晶界。
所以在热轧过程中,随着氧化铁皮的不断剥落,钢表面会形成铜的富集区。
因为铜和钢的延伸率不同,所以在轧制过程中钢表面会出现网状裂纹。
酸洗后该缺陷更明显,冷轧后亦不易消除,镀锌之后即在板面形成和轧制方向一致的类似原板划伤或条状结疤的条痕缺陷。
试验证明〔2〕,此网纹缺陷在含铜量超过013%时最易出现,所以热镀锌原板的铜含量一般要求不高于0115%。
215 其它元素的影响为了生产高强度热镀锌钢板及IF钢热镀锌板,常向钢中加入适量的P、Nb、Ti等元素。
Nb、Ti是强碳化物形成元素,可减少固溶碳含量,从而减小了对镀层暴突结构生成的抑制作用。
当钢中磷含量达0115%时,η相变薄,ξ相和δ1相生长很快,在η相变薄甚至无η相的地方,镀层出现无光泽的斑点,使镀层的粘附性变坏〔2〕。
磷易在晶界偏析,降低晶界反应活性,从而抑制暴突结构的形成。
Abiko等人认为,磷在晶界的偏析量随钢中碳含量的减小而增加,因而在含Nb或Ti的IF钢中添加适量的P,可有效地抑制暴突结构的生成〔4~6〕。
3 带钢表面状态对热镀锌的影响311 带钢表面粗糙度的影响随着钢板表面粗糙度的增加,镀层厚度增加。
因为如果钢板的表面粗糙度大,钢表面生成的Fe-Zn合金层为海绵状组织,比光滑的Fe-Zn合金层表面能从锌锅中带出更多的锌液,由此生成更厚的纯锌层。
同时,由于粗糙表面的棱角部位突出,ξ相最易在棱角上形成,所以表面愈粗糙,其镀层ξ相愈发达,从而Fe-Zn合金层愈厚。
对热轧酸洗板镀锌而言,钢板表面的平均粗糙度是影响热镀锌的主要因素之一。
文献〔7〕研究表明,若钢板的平均表面粗糙度小,则镀层厚度均匀,镀层的外观及附着性均佳。
相反,如果钢板的平均表面粗糙度大,则镀层厚度分布不均匀,存在微小的薄镀层部位,此类镀锌板的外观和镀层附着性均差。
312 带钢表面清洁度的影响影响带钢表面清洁度的主要因素是带钢表面残留的轧制乳化液。
实验表明,随着轧制乳化液中油脂含量的提高,残留在带钢表面的油脂在预热炉中越不易被除尽,干扰热镀锌时正常Fe-Zn合金层的形成,从而恶化了镀层的粘附性能〔2〕。
若带钢表面残留有铁粉及未被还原的氧化物质点等杂质,在热镀锌时,锌晶体有可能在此类杂质处形核、长大,形成锌粒缺陷。
文献〔8〕表明,冷轧钢带表面密实性的任何破坏都可能导致凸起条带或光亮颗粒的产生。
4 锌液成分对热镀锌的影响411 铝的影响由于铝对铁的亲合力强,锌液中铝优先在钢基表面形成很致密的,薄且韧的Fe-Al金属间化合物(Fe2Al5、FeAl3),并牢固地附在钢基表面,起粘附镀层的媒介作用;同时可抑制Fe-Zn合金层的生长(特别是抑制脆性的ξ相的生长),从而改善镀层韧性。
当锌液中铝含量低于015%时,随着铝含量的增加,锌液的粘度增大,流动性降低,纯锌层增厚。
同时,铝还与锌液中的氧化铁、氧化锌等杂质结合,并能上浮到锌液表面易于去除,可提高镀层纯度使镀层韧性增强,加工成型性提高。
但是,加入过多的铝使铁在锌液中的溶解度降低,以致生成更多的锌渣,且铝本身也极易氧化生成Al2O3浮渣,影响镀锌带钢表面质量。
同时,铝含量过高,镀锌产品耐CuSO4侵蚀能力降低。
所以,在带钢连续热镀锌中,铝含量一般控制为0112%~0115%。
目前已开发了Zn-Al 系列热镀锌板,与普通镀锌板相比,具有相同的镀层粘附性,但由于锌的牺牲保护作用及铝的非动态作用,镀层的耐蚀性却是普通镀锌层的几・94・第17卷・第1期 郭太雄等:热镀锌影响因素综述 倍。
412 铅的影响铅可使镀层表面获得大锌花。
由于铅的熔点低,所形成的Pb-Zn固溶体可降低锌液熔点,延长锌液凝固时间,从而延长晶粒长大时间,促进大锌花的形成。
随着铅含量的改变,镀锌表面的锌花尺寸呈指数曲线变化〔9〕。
当含铅量为0125%(常规)时,可获得大锌花镀锌板,锌花平均尺寸915mm;当锌液中铅含量大于0125%时,随着铅含量的增大,锌花尺寸无明显变化。
虽然锌花很美观,但镀锌板在进一步涂层时,它会导致涂层表面凹凸不平,加之锌结晶方位的差别,有损涂层板的外观性。
因此生产涂层钢板时,应将锌花控制在较小的范围内。
文献〔9〕表明,无铅镀锌板的钝化效果良好,镀层耐腐蚀寿命高。
这是因为铅在晶界的偏析会导致晶界腐蚀,使镀层老化。
此外,如含铅镀锌板长期放置在仓库中或高温潮湿的地方,镀层会变黑,产生黑斑缺陷。
413 铁的影响锌液中的铁含量一般控制在小于0103%。
若含铁量增加,铁与锌结合生成以FeZn7为主要成分的底渣,并与锌液中的铝发生反应,生成以Fe2Al5为主要成分的浮渣。
这些渣一旦附着在带钢表面,会形成锌粒缺陷,影响镀锌板的表面质量。
同时,由于铁与铝结合,减少了锌液中有效铝含量,从而使镀层粘附性变坏。
此外,铁的存在可增加锌液的粘度和表面张力,从而降低锌液对钢板的浸润能力,使镀锌时间延长。
414 其它元素的影响为了提高镀层耐腐蚀性,可向锌液中加入适量的铜或镁。
试验证明,加入018%~110%的铜,镀层的耐腐蚀性获显著改善。
但铜含量过高,锌液的熔点升高,要求镀锌工作温度高。
在高的镀锌温度下,铜可促使Fe-Zn合金层急剧增厚,使镀层韧性和粘附性同时变坏。
如果锌液中添加01024%~01084%的镁,可使热镀锌板的耐腐蚀性提高112~115倍。
但锌液中添加镁,会使锌液对钢板的浸润性下降,同时加镁过量会使镀层表面变成乳白色,使镀层脆化,粘附性下降。
Sb、Bi能促进大锌花的形成,提高镀层致密性,抑制晶界腐蚀。
为实现环保,已出现了用锑、铋代替铅生产大锌花镀锌板的趋势。
但随着锌液中Sb或Bi含量的增加,Fe-Zn合金层增厚,镀层性能恶化(铅对Fe-Zn合金层的形成无明显影响,不会影响镀层的附着力),因而一般Sb、Bi的加入量需小于013%。
锌液中加入适量的锡可使镀层表面呈现银白色金属光泽,使锌花变得光亮。
同时,锡对锌花尺寸并无明显影响〔10〕。
添加0120%的锡,其晶粒直径仅为112mm,锡对镀层粘附性的影响,还需进一步探索。
但锡易产生晶界腐蚀,使镀层耐蚀性能下降,因而锌液中锡含量一定要严格控制。
热镀锌所用锌锭含镉量一般为01001%~0107%。
热镀锌影响综述
热镀锌所用锌锭含镉量一般为0.001%~ 0.07%。镉含量>0.1%时可使锌花增大,但 其含量>0.5%时,会使Fe-Zn合金层增厚, 降低镀层的韧性。 锌液中加入稀土主要是抑制镀层的晶界 腐蚀,同时改善锌液对钢板些是必需的
对镀锌有利的,有些是可有可无的,对镀锌有双 面性的.未来的发展就是保留有利的成份,尽量 剔除不利的成份,提高镀锌制品的品质.
铝的影响 热镀锌原板一般采用低碳铝沸腾钢。钢中铝与 氮化合生成氮化铝,通过适宜的轧制、退火工艺可 控制氮化铝的固溶和析出,使带钢形成有利于深冲 的强的结构和饼形晶粒,提高钢带的冲压成型性能 和抗时效性。铝的存在(~0.2%Al)其在晶界的偏 聚,降低了界面的反应活性,可抑制γ结构的形成 。 但在连续退火时,Al也易在带钢表面富集,形成氧 化物质点,降低钢板对锌液的浸润性。因而,一般 将铝沸腾钢中的Als含量控制在约0.02%左右。 3
同时,铝含量过高,镀锌产品耐CuSO4侵蚀
能力降低。所以,在带钢连续热镀锌中,铝 含量一般控制为0.15%~0.20%。目前已开 发了Zn-Al系列热镀锌板,与普通镀锌板相 比,具有相同的镀层粘附性,但由于锌的牺 牲保护作用及铝的非动态作用,镀层的耐蚀 性却是普通镀锌层的几倍。
铅的影响 铅可使镀层表面获得大锌花。由于铅的熔点低, 所形成的Pb-Zn固溶体可降低锌液熔点,延长锌液 凝固时间,从而延长晶粒长大时间,促进大锌花的 形成。随着铅含量的改变,镀锌表面的锌花尺寸呈 指数曲线变化 。当含铅量为0.25%(常规)时,可 获得大锌花镀锌板,锌花平均尺寸9.5mm;当锌液 中铅含量大于0.25%时,随着铅含量的增大,锌花 尺寸无明显变化。 2
锌液成分对热镀锌的影响
1 铝的影响 由于铝对铁的亲合力强,锌液中铝优先在钢基表面形成 很致密的,薄且韧的Fe-Al金属间化合物(Fe2Al5、 FeAl3),并牢固地附在钢基表面,起粘附镀层的媒介作用; 同时可抑制Fe-Zn合金层的生长(特别是抑制脆性的ξ相的 生长),从而改善镀层韧性。 当锌液中铝含量低于0.5%时,随着铝含量的增加,锌 液的粘度增大,流动性降低,纯锌层增厚。同时,铝还与锌 液中的氧化铁、氧化锌等杂质结合,并能上浮到锌液表面易 于去除,可提高镀层纯度使镀层韧性增强,加工成型性提高。 但是,加入过多的铝使铁在锌液中的溶解度降低,以致生成 更多的锌渣,且铝本身也极易氧化生成Al2O3浮渣,影响镀 锌带钢表面质量。
镀锌工艺及钢基体对镀层的影响

镀锌工艺及钢基体对镀层的影响来源:() - 2009年03月31日_刘建华_新浪博客在热镀锌过程中,主要的影响因素有:(1) 锌液温度和浸镀时间在正常镀锌温度范围(445,465?)内,提高锌液温度,可增大锌液的流动性。
从而可提高锌层表面质量和改善锌液的回流,降低镀层重量。
此外,还可缩短镀锌时间,提高锌锅的生产效率。
然而,镀锌温度过高,易引起钢管变形。
在热镀锌过程中,锌液温度(或称镀锌温度)和浸镀时间对镀锌层有重要影响。
通常用镀锌时的铁损作为Fe-Zn反应速度的参数。
铁损是指铁与锌反应形成合金层的铁和此层剥落部分成为锌渣中的铁的总量。
(2) 钢基体化学成分a. 碳的影响一般地说,钢中碳含量愈高,Fe-Zn反应愈强烈,铁损也愈大,生成的合金层也厚。
b. 硅的影响钢中的硅对热镀锌的影响最为突出。
普通碳钢中含有少量的硅。
c. 铜的影响由于矿石原料,有的普碳钢可能含有少量铜,少量的铜对镀锌层结构无明显影响。
含铜钢热镀锌层的耐大气腐蚀性好。
d. 锰、硫、磷的影响普通低碳钢中均含有一定量的锰和少量的硫、磷。
一般情况下,锰和硫对镀锌层结构无明显影响(3) 锌液成分a. 铝的影响锌液添加铝对镀层的结构和性能有重要影响。
b. 铅的影响锌锭中常含有少量铅,约含0.003%,1.75%。
铅在锌液中的溶解度在450,455?下约为1.2%。
此少量的铅对Fe-Zn合金层的形成无影响。
但它可降低锌的熔点。
c. 铁的影响铁在锌液中的溶解度较小。
d. 镉的影响锌锭中一般均含有少量镉,约含0.001%,0.07%。
e. 锡的影响锌液中加锡也能降低锌液的熔点,延长其凝固时间而获得外观美丽的大锌花镀锌层。
f. 锑和铋影响锑和铋在锌液中同样因能降低锌的熔点而可获得大锌花的镀锌层。
g. 铜的影响锌中加铜对提高镀锌层的耐蚀性有利热镀锌层的形成:在钢材热镀锌时,锌液与钢材之间发生一系列的复杂的物理化学过程。
诸如锌液对钢表面的浸润、铁的溶解、铁原子与锌原子之间的化学反应以及铁原子与锌原子的相互扩散等。
连续热镀锌镀层的影响因素
连续热镀锌镀层的影响因素热镀锌钢板的镀层性能好坏直接影响热镀锌产品的质量能否满足用户要求。
分析了镀锌基板成分、锌液成分、锌液温度、带钢入锌锅温度及镀锌基板表面状态对热镀锌镀层性能的影响。
标签:热镀锌;镀层;锌液;基板;影响1 引言连续热镀锌是一种经济而有效的金属防腐技术,其主要工序包括镀锌基板准备→镀前处理→热浸镀锌→镀后处理→成品检验等。
经过热镀锌得到的热镀锌钢板具有优良的耐腐蚀性能、良好的外观、后续加工性能好等优点,同时,相较于其它金属防腐措施,连续热镀锌生产成本低、环境污染小。
在连续热镀锌中,能否获得良好的镀锌层是获得合格热镀锌产品的关键,该镀锌层必须具有良好的镀层粘附性,优良的镀层加工成形性,美观而又能满足不同用户需求的表面特性[1]。
在生产过程当中,影响镀锌层的因素很多,主要有镀锌基板成分、锌液成分、锌液温度、带钢入锌锅温度、镀锌基板表面状态等。
2 镀锌基板成分的影响2.1基板中碳含量的影响基板中的碳对镀锌层性能影响较为明显。
随着基板中含碳量的增加,铁-锌反应变得越来越剧烈,基板中的铁损就会增大。
铁-锌反应越剧烈,得到的铁-锌层就越厚,镀锌层的粘附性就越差。
因此,用于热镀锌生产的基板大多是碳含量在0.05~0.15%的低碳钢板。
碳在钢中的存在形式,也会对基板中铁-锌反应产生影响。
钢中的碳以粒状珠光体和层状珠光体存在时,基板中铁的溶解很快,铁-锌反应很快,镀层中铁-锌层很厚,镀锌层粘附性很差;如果碳以扩散得很均匀的索氏体或屈氏体组织存在时,则基板中铁的溶解速度较小,铁-锌反应速度比较平缓,镀层中铁-锌层较薄,镀锌层粘附性较好。
2.2基板中硅含量的影响基板中过多的硅给热镀锌带来困难。
硅对镀锌层的影响可以归结为以下几点[2]:①硅使铁在锌液中的浸蚀加快。
在460℃时,硅含量为0.2%的钢比碳含量为0.2%的钢在锌液中的铁损大了1倍。
含硅钢在锌液温度为520℃下具有最大的重量损失。
②硅对镀层厚度有明显影响。
热镀锌影响综述解析
锌液成分对热镀锌的影响
1 铝的影响 由于铝对铁的亲合力强,锌液中铝优先在钢基表面形成 很致密的,薄且韧的Fe-Al金属间化合物(Fe2Al5、 FeAl3),并牢固地附在钢基表面,起粘附镀层的媒介作用; 同时可抑制Fe-Zn合金层的生长(特别是抑制脆性的ξ相的 生长),从而改善镀层韧性。 当锌液中铝含量低于0.5%时,随着铝含量的增加,锌 液的粘度增大,流动性降低,纯锌层增厚。同时,铝还与锌 液中的氧化铁、氧化锌等杂质结合,并能上浮到锌液表面易 于去除,可提高镀层纯度使镀层韧性增强,加工成型性提高。 但是,加入过多的铝使铁在锌液中的溶解度降低,以致生成 更多的锌渣,且铝本身也极易氧化生成Al2O3浮渣,影响镀 锌带钢表面质量。
热镀锌影响 因素综述
前言
生产热镀锌钢板的难点在于获得优良的镀层性能, 即良好的镀层粘附性,优良的镀层加工成型性,美 观而又能满足不同用户需求的表面特性。热镀锌钢 板镀层金相结构一般由Fe-Al层、Fe-Zn合金层、 纯锌层组成,其各自的结构、厚度及表面形态等决 定了镀层性能。因而影响热镀锌的因素可归结为影 响镀层结构的因素,主要影响因素有:钢基化学成 分、带钢表面形态、锌液成分、锌液温度及带钢入 锌锅温度等。
4
其它元素的影响
为了提高镀层耐腐蚀性,可向锌液中加入适量的铜或镁。试 验证明,加入0.8%~1.0%的铜,镀层的耐腐蚀性获显著改 善。但铜含量过高,锌液的熔点升高,要求镀锌工作温度高。 在高的镀锌温度下,铜可促使Fe-Zn合金层急剧增厚,使 镀层韧性和粘附性同时变坏。如果锌液中添加0.024%~ 0.084%的镁,可使热镀锌板的耐腐蚀性提高1.2~1.5倍。但 锌液中添加镁,会使锌液对钢板的浸润性下降,同时加镁过 量会使镀层表面变成乳白色,使镀层脆化,粘附性下降。
热镀锌常见的质量缺点及产生原因
热镀锌常见的质量缺点及产生原因一、钢基缺点一、表面夹层此缺点主要表为锌层呈现不规则的外观,锌皮覆盖在带钢表面,未形成合金层。
此锌层的下部往往有非金属夹杂物或氧化铁皮存在于钢基上。
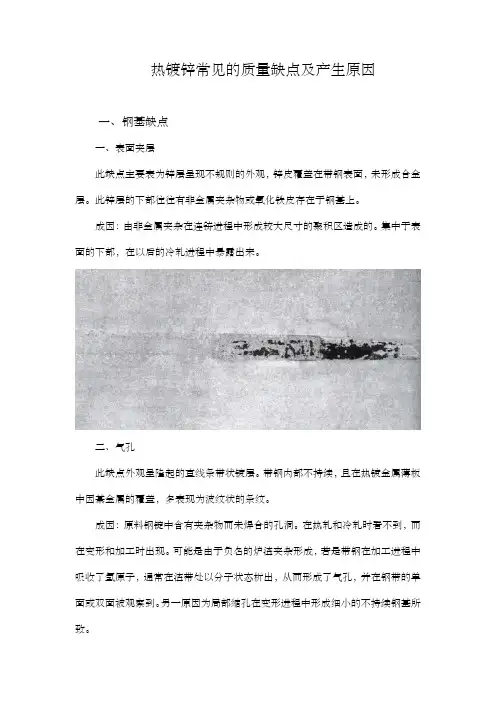
成因:由非金属夹杂在连铸进程中形成较大尺寸的聚积区造成的。
集中于表面的下部,在以后的冷轧进程中暴露出来。
二、气孔此缺点外观呈隆起的直线条带状镀层。
带钢内部不持续,且在热镀金属薄板中因棊金属的覆盖,多表现为波纹状的条纹。
成因:原料钢锭中含有夹杂物而未焊合的孔洞。
在热轧和冷轧时看不到,而在变形和加工时出现。
可能是由于负名的炉渣夹杂形成,若是带钢在加工进程中吸收了氢原子,通常在渣带处以分子状态析出,从而形成了气孔,并在钢带的单面或双面被观察到。
另一原因为局部缩孔在变形进程中形成细小的不持续钢基所致。
3、孔洞此缺点表现为贯穿带钢上下表面的材料不持续的外观。
成因:材料破裂的结果。
在热轧时,若是带钢横断面局部经受的压力过大,使其应变超过了钢的塑性(应变能力),就会出现孔洞。
带钢愈薄,这种情形就愈明显。
一般情形下,钢中的气孔、粗大的夹杂或轧入的异物、或轧前钢表面存在严峻的机械操作,均会引发带钢横截面强度减弱。
4、氧化铁皮缺点此缺点外观呈镀层下陷的细小的凹坑状和浮雕状,是在热轧时氧化铁皮坑和疤被轧入钢基内而引发。
氧化铁皮虽然可在酸洗时除掉,但不能肃除。
这些缺点的外观呈点状、线状,也可能呈大范围的片状。
残余氧化铁皮在酸洗时如未洗掉则在冷轧时被轧入表面,它们也呈点状、线状和大范围的片状,一般无规则地散布在带钢表面。
成因:在热轧带除鳞时由高压不压力不足造成的。
在热轧时残余的氧化铁皮被轧入带钢;在酸洗不足的情形下冷轧时被轧入。
二者的形态和散布密度不相同。
五、原板擦伤此缺点外观分为两种状态:1)热轧、酸洗、冷轧划痕多为沿轧制方向的沟状条纹,其划痕的镀锌层往往因合金层生长速度较快而致使该处镀层较厚。
在沟槽内一般无氧化铁皮存在。
成因:带钢热轧或冷轧时板面有金属屑碎片,这些金属碎片被推到其端部而形成缺点。
镀锌工艺、原理及影响因素
镀锌工艺、原理及影响因素什么是镀锌?镀锌是指在金属、合金或者其它材料的表面镀一层锌以起美观、防锈等作用的表面处理技术。
主要采用的方法是热镀锌。
锌易溶于酸,也能溶于碱,故称它为两性金属。
锌在干燥的空气中几乎不发生变化。
在潮湿的空气中,锌表面会生成致密的碱式碳酸锌膜。
在含二氧化硫、硫化氢以及海洋性气氛中,锌的耐蚀性较差,尤其在高温高湿含有机酸的气氛里,锌镀层极易被腐蚀。
锌的标准电极电位为-0.76V,对钢铁基体来说,锌镀层属于阳极性镀层,它主要用于防止钢铁的腐蚀,其防护性能的优劣与镀层厚度关系甚大。
锌镀层经钝化处理、染色或涂覆护光剂后,能显着提高其防护性和装饰性。
镀锌工艺:镀锌工艺主要有热镀锌和冷镀锌两类。
冷镀锌又称电镀锌。
这里主要讨论电镀锌。
电镀锌种类繁多,五花八门。
但从镀锌镀液的PH值上分,主要有两在类:碱性镀锌和酸性镀锌。
碱性镀锌碱性镀锌工艺是指镀液的PH值是碱性。
但因络合剂不同,又分为氰化物镀锌和锌酸盐镀锌两种。
氰化物镀锌是个很古老的镀种。
镀液中主要有三种成分:主盐氧化锌,络合剂氰化钠和导电盐氢氧化钠(俗称火碱)。
早期的氰化镀溶液中是没有光亮剂的。
随着人们审美要求的提高,又在氰化液镀锌溶液中加入了起光亮作用的光亮剂。
氰化镀锌工艺稳定,镀层细致。
镀液分散能力好。
根据氰化钠含量的多少不同,又分为高氰,中氰和低氰镀锌三种。
氰化镀锌的最大缺点是毒性太大,对环境危害严重。
锌酸盐镀锌是近30年来发展较快的镀锌工艺。
它的主要成分是主盐氧化锌,络合剂兼导电盐氢氧化钠(俗称火碱)。
为了获得细致的分散能力好的光亮镀层,还要加入光亮剂。
国内锌酸盐镀锌的主要发展时期是20世纪70年代的大搞无氰镀锌年代,着名的DPE镀锌工艺和DE镀锌工艺一直使用着。
这种工艺虽然比不上氰化镀锌工艺的稳定、细致。
但它的最大优点是无氰。
对环境的危害要小的多。
锌酸盐镀锌有了新的发展,起泡和脆性等缺陷得到了克服,分散能力大为改进,可以和氰化镀锌比美。
热镀锌常见的问题及原因分析
热镀锌常见的问题及原因分析热镀锌⼯艺常见问题及原因分析1:08AL钢种含碳量是多少?答:含碳量是0.5--0.12%。
2:成品在库中最长允许存放多少时间?答:允许存放3个⽉,以避免存放过久产⽣氧化。
3:锌层脱落的主要原因有哪些?答:锌层脱落的原因主要有:表⾯氧化物,有硅化物,油脂蒸发不尽,锌锅铝含量偏低,锌液中停留时间太短,镀层偏厚。
4:厚边质量缺陷产⽣的原因是什么?答:A,板型差,有⼤浪边或⼤瓢曲,B,速度太低,C,⽓⼑⾓度调整不对,D,起到喷嘴缝隙未调整好,E,⽓⼑太⾼或⽓⼑距离太远,5:锌锅中锌渣有哪⼏种?答:A,底渣,当钢板浸⼊锌液之后,便开始了铁锌之间的扩散过程,铁被侵蚀落⼊锌液中,就形成了铁锌合⾦,沉⼊锅底。
B,浮渣,由于锌液表⾯氧化⽽形成。
C,游离渣,介于底渣和浮渣之间,但是数量极少。
6:锌粒产⽣的原因有哪些?答:A,原板问题,主要是原板清洁度和原板铁粉含量。
b,锌液温度过⾼,使底渣浮起c,AL含量过⾼,影响铁的溶解度。
7:热镀锌层的黏附性是什么?答:根据热镀锌理论和研究成果,锌层的附着能⼒不取决于铁----锌合⾦层的厚薄,⽽取决于钢基和铁锌合⾦层之间有FE2AL5的中间层。
由于铝对铁⽐锌对铁有较⼤的热⼒学亲和⼒,所以在加铝法带钢热镀锌中,在温度和时间的影响下,总是优先在刚及表⾯形成铁----铝化合物,这个薄⽽均质的中间层能够牢固的附着在钢基表⾯,实际上他起着粘附镀层的介质作⽤。
合⾦层中的吸铝量越⾼,则镀层的粘附性越好,合⾦层中的吸铝量不仅取决于锌中的铝含量,⽽且更⼤程度上取决于锌液中的带钢的温度。
8:锌层脱落和锌层裂纹的定义是什么?答:锌层脱落时由于钢基和铁---锌合⾦层的相界上没有形成作为粘附媒介质的均质的FE2AL5中间层,使镀层的粘附⼒下降,在弯曲时就可能导致锌层脱落。
锌层裂纹是由于脆性的鉄锌合⾦层超厚,使镀层的延展性下降,在弯曲时就产⽣了锌层裂纹。
9:酸洗后的钢件铁盐含量应在多少?清洗后附着量可降⾄多少?为什么⽤温⽔好?答:酸洗后表⾯的铁盐含量应在2.3克/平⽅⽶。
分析热镀锌生产的难点及基本对策
分析热镀锌生产的难点及基本对策来源:刚结构 /热镀锌生产的难点是:漏钢缺陷、锌层脱落、厚边。
1、漏钢缺陷为了降低成本和增加钢质强度,常向钢基中添加较高的硅元素。
硅元素的过量加入会增加表面张力,降低钢板对锌液的润湿能力,增加漏镀可能性。
此外,硅容易氧化,生成SiO2,在酸性时不容易去除,从而易在SiO2聚集区形成漏钢缺陷。
为解决该问题,采用无酸洗热轧钢带连续热镀锌工艺。
热轧带钢不经酸洗直接进入还原炉,并将带钢在还原炉温度提高到650-750℃,保温时间增长至120-400s。
保护气体H2体积分数提高到20%以上。
此时,热轧带钢由于氧化皮的体积膨胀产生裂纹和空隙,H2可通过这些裂纹和空隙进入,使氧化皮变成由纯Fe和FeO构成的多孔质层。
在热浸镀锌时,表层形成Fe-Al-Zn合金层,可提高镀层附着性,消除漏钢缺陷。
2、锌层脱落无氧化炉中由于燃气的发热值偏低,压力产生波动等原因使出现氧化气氛,从而造成锌层脱落。
采取的措施为:1)选择燃烧性能优良的燃气烧嘴;使空气、燃气的压力保持在规定的范围内;2)燃气发热值波动范围低于±5%;3)明火加热段炉温高于1000℃;4)无烧嘴预热段炉温高于800℃;5)带钢出无氧化炉温度低于650℃。
3、厚边热轧板规格较厚,带钢运行速度低,当热镀锌带钢边沿的锌层比中部锌层厚时,出现了厚边缺陷。
这种缺陷对带钢卷取特别有害,边部厚,卷成卷之后带卷的边部直径就会大于中部直径,边部直径达就会产生拉应力,所以易把边部拉长,进而形成浪边缺陷。
带钢运行高速下形成的缺陷为高速厚边,低速下形成的缺陷为低速厚边。
1)高速厚边主要是由于气刀的角度调整不佳,造成对吹,形成扰流而产生的。
适当调整气刀角度即可排除此缺陷。
2)低速厚边主要由于速度低边部散热量大,而且喷嘴两端的气流向外散失一部分,这样减少了边部气流的冲量,造成边部刮锌量比中部小,所以形成低速厚边。
为了消除该缺陷,可在带钢边部装设附加喷嘴来增加带钢边部的喷气压力。
热镀锌层腐蚀效率
热镀锌层腐蚀效率摘要:一、热镀锌层的概述二、热镀锌层腐蚀的原因三、热镀锌层腐蚀的影响因素四、提高热镀锌层腐蚀效率的方法五、总结正文:热镀锌层是一种广泛应用于钢材防腐的金属涂层,具有优异的耐腐蚀性能。
然而,在实际应用过程中,由于各种原因,热镀锌层的腐蚀效率并不总是能达到预期效果。
本文将对热镀锌层腐蚀效率的相关问题进行探讨。
首先,我们需要了解热镀锌层的概述。
热镀锌层是由锌在高温下镀在钢材表面形成的一种金属涂层。
它具有优良的耐腐蚀性能,主要原因是锌在空气中会发生电化学反应,形成致密的氧化锌保护膜,从而阻止内部金属继续被腐蚀。
接下来,我们来探讨热镀锌层腐蚀的原因。
热镀锌层的腐蚀主要是由内部应力和外部环境共同作用导致的。
内部应力主要包括热应力和冷应力,这些应力可能导致涂层出现裂纹,从而降低其抗腐蚀性能。
外部环境主要包括湿度、温度、大气污染物等,这些因素会影响涂层的氧化锌保护膜的形成和稳定性。
再来分析影响热镀锌层腐蚀效率的因素。
首先是钢材表面处理,如除油、除锈等,这些处理方法会影响热镀锌层的附着力和稳定性。
其次是热镀锌过程的控制,如温度、电流、时间等参数,这些因素会影响热镀锌层的结构和性能。
最后是涂层的维护保养,如定期检查、清洗、涂覆保护剂等,这些措施可以延长热镀锌层的寿命。
针对以上问题,我们可以采取一些方法提高热镀锌层的腐蚀效率。
首先,选择优质的钢材和合适的表面处理方法,以提高热镀锌层的附着力。
其次,优化热镀锌过程的参数,确保热镀锌层的质量和性能。
最后,加强涂层的维护保养,及时发现并处理潜在问题,延长热镀锌层的使用寿命。
总之,热镀锌层腐蚀效率的问题是影响钢材防腐效果的重要因素。
要提高热镀锌层的腐蚀效率,需要从钢材表面处理、热镀锌过程控制和涂层维护保养等方面进行综合考虑和改进。
热镀锌产品表面质量的部分影响因素
热镀锌产品表面质量的部分影响因素摘要:随着热镀锌板在汽车、家电、建筑等行业的应用,用户对其产品质量提出了更高要求,尤其是在汽车面板与高端家电面板方面,用户要求“零缺陷”,但由于技术和设备等限制,不可避免地会发生表面缺陷,从而影响产品性能及外观。
基于此,本文详细分析了热镀锌生产工艺及其影响产品质量的因素。
关键词:热镀锌;表面质量;影响因素目前,镀锌带钢主要用于汽车、建材、电子器械等行业,是应用广泛的钢铁板带。
随着不同行业生产技术的进步,镀锌带钢表面质量要求也在逐步提高。
镀锌生产线包括各种工序复合,如清洗、退火、镀层等。
结合生产实际,分析带钢表面质量和各工序间影响因素,为热镀锌生产提供一定参考。
一、热镀锌生产工艺由于锌是在电镀过程中由阴极产生的,这在化学角度无问题,但由于锌在很大程度上是薄片,不利于长期储存或运输,即不适合买卖。
因此,它必须被熔化制成满足人们需求的各种产品。
熔锌主要发生在反射炉和感应炉中,这些炉具有许多优良的特性,如不需要添加燃料、锌不易氧化和高纯度,所以熔锌模式被广泛使用。
具体过程是在感应炉中放置一定数量的阴极锌,并调节相应的炉灶温度,锌片仅在460~500℃温度范围内才能放入,若温度低于460℃或高于500℃,不再添加,当阴极锌片高温下化成锌水时,其他成分根据不同标准放入,如Al、Mg、Fe、Pb、Cu等,此时温度应保持在480~500℃,配料变成水后,然后添加氯化铵,可减少少量氧化锌,并保证其纯度,然后用搅拌器搅拌,并取样鉴定,指标合格后再浇铸,温度必须在530~590℃之间。
二、热镀锌产品表面质量影响因素1、清洗段对镀锌带钢表面质量影响。
若带钢表面经冷轧后存在轧制油,当退火炉加热时就会汽化,随炉内气体排出,这对带钢镀锌质量无太大影响。
若带钢表面仍有润滑油或铁粉类粘性污染物,会影响退火炉环境,而且进入锌锅后会消耗大量锌液,导致锌粒或锌疤等缺陷,对带钢质量有很大影响,甚至发生带钢无法镀锌现象。