
【精品】电镀常用计算公式
电镀中常用计算公式
■镀层厚度的计算公式:(厚度代号:d、单位:微米)
ηk)/60r
d=(C×Dk×t×
■电镀时间计算公式:(时间代号:t、单位:分钟)
t=(60×r×d)/(C×D
k×ηk)
■阴极电流计效率算公式:(代号:ηk、单位:A/dm2)
ηk=(60×r×d)/(C×t×D
k)
■阴极电流密度计算公式:
D k=(60×r×d)/(C×t×D
k)
■溶液浓度计算方法
1.体积比例浓度计算:
定义:是指溶质(或浓溶液)体积与溶剂体积之比值。
举例:1:5硫酸溶液就是一体积浓硫酸与五体积水配制而成。
2.克升浓度计算:
定义:一升溶液里所含溶质的克数。
举例:100克硫酸铜溶于水溶液10升,问一升浓度是多少?
100/10=10克/升
3.重量百分比浓度计算
(1)定义:用溶质的重量占全部溶液重量的百分比表示。
(2)举例:试求3克碳酸钠溶解在100克水中所得溶质重量百分比浓度?
4.克分子浓度计算
定义:一升中含1克分子溶质的克分子数表示。
符号:M、n表示溶质的克分子数、V表示溶液的体积。
如:1升中含1克分子溶质的溶液,它的克分子浓度为1M;含1/10克分子浓度为0.1M,依次类推。
5. 当量浓度计算
定义:一升溶液中所含溶质的克当量数。
符号:N(克当量/升)。
当量的意义:化合价:反映元素当量的内在联系互相化合所得失电子数或共同的电子对数。
这完全属于自然规律。
它们之间如化合价、原子量和元素的当量构成相表关系。
元素=原子量/化合价
举例:
钠的当量=23/1=23;铁的当量=55.9/3=18.6
酸、碱、盐的当量计算法:
A酸的当量=酸的分子量/酸分子中被金属置换的氢原子数
B碱的当量=碱的分子量/碱分子中所含氢氧根数
C盐的当量=盐的分子量/盐分子中金属原子数金属价数
6.比重计算
定义:物体单位体积所有的重量(单位:克/厘米3)。
测定方法:比重计。
举例:
A.求出100毫升比重为1.42含量为69%的浓硝酸溶液中含硝酸的克数?
解:由比重得知1毫升浓硝酸重1.42克;在1.42克中69%是硝酸的重量,因此1毫升浓硝酸中
硝酸的重量= 1.42×(60/100)=0.98(克)
B.设需配制25克/升硫酸溶液50升,问应量取比量1.84含量为98%硫酸多少体积?
解:设需配制的50升溶液中硫酸的重量为W,则W=25克/升 50=1250克由比重和百分浓度所知,1毫升浓硫酸中硫酸的重量为:1.84×(98/100)=18(克);则应量取浓硫酸的体积1250/18=69.4(毫升)
波美度与比重换算方法:
A.波美度= 144.3-(144.3/比重); B=144.3/(144.3-波美度)。
电镀镍沉积速率计算公式

电镀镍沉积速率计算公式
镀层沉积速率
亮铜:0.4-0.45um/分钟
哑铜:0.45-0.55um/分钟
镍:0.45-0.5um/分钟
锡:0.55-0.7um/分钟
后续计算电镀时间可采用公式:要求镀铜厚度÷沉积速率
如:客户要求镀铜厚镀15um(亮铜),则计算公式为:15÷0.4=37.5分钟,一般一铜为15分钟,那么二铜就是22.5分钟(流程卡可以要求25分钟)
注意:
1、镀哑铜的时间不可超过30分钟,如果要求镀铜时间较长可采
用先镀哑铜再镀亮铜的方式否则铜面会很粗糙。
2、锡要≥6um才能起到保护线路不被蚀刻的作用,所以镀锡时
间要控制好。
3、镍厚一般在7um以下的公差为±4um,10-20um之间的公差
为±8um,也就是说如果客户要求镍厚≥7um,那它的电镀范围应该在7-11um,而我们在计算时间时就要取中值计算,即按9um 的厚度计算时间。
如果客户要求镍厚≥10um,那计算时就要按14um的厚度计算时间。
电镀时间计算

通过我们以前的文章分析所描述的,
总结出一个根据所确定电镀层厚度来计算电镀所需时间的公式:由电镀层厚度x 电流密度=电流效率因式中电镀层厚度的单位习惯上用微米来表示,所以为了计算上的方便,将上式简化为电镀时间。
根据上式我们可以简单地计算电镀时间了。
例如,欲镀5pm厚的锌镀层,只要我们确定采用多大电流密度和知道电流效率为多少,就可根据上述公式计算出需要多少时间。
现假定电流密度为1A/dm2,电流效率为98%,则电镀时间就长一点。
这里有一个重要概念需要澄清:我们所讲的镀层厚度是指平均镀层厚度,而不是指镀件上任意一点的实际镀层厚度。
要知道,镀件上各点的镀层厚度是不一样的,有时相差数倍。
这与镀件的形状、镀液的类型有密切关系。
将在后面的章节中作详细讨论。
镀锌钢管设备与工装俗话说,工欲善其事,必先利其器。
电镀生产中电镀设备与工装、挂具对电镀工艺的实施至关重要。
它是电镀得以实施的物质基础。
化学处理溶液需要有特种槽子存放。
电镀时使用的是直流电,则需要经过整流器将交流电转换过来。
工件从一个工序转入下一个工序需要安传送装置,镀好的工件需要甩干和烘烤,老化等,均离不开各种相应设备。
电镀中的公式推导

I=(60ρd S)/(100Kηt)=R/t I:总电流, ρ:镀层金属密度, d:镀层厚度, S:总面积, K:电化当量, η:阴极电流效率, t: 时间, 安培(A) 克/立方厘米(g/cm3) 微米(μm) 平方分米(dm2) 克· 安时(g/(A· h)) % 分(min)
在镀件上,所有镀层的重量,就是阴极上的还原产物。镀层重量等于镀层体积乘以镀 层金属密度,镀层体积等于电镀面积乘以镀层厚度,因此, m实际(g)=v(cm3)* ρ(g/cm3) =s(dm2)*d( μ m)* ρ( g/cm3 ) =100s(cm2)*0.0001d(cm)* ρ( g/cm3 ) = 0.01s(cm2)*d(cm)* ρ( g/cm3 ) 法拉第第二定律:电镀过程中,阴极上还原出的物质的量与电镀时间和电流密度的关 系是: m实际(g)=m理论(g) * η(%) =t(h)*I(A)*K(g/(A*h)) * η(%) =1/60*t(min)*I(A)*K(g/(A*h)) * η(%) , 即镀层重量=电镀时间*电流强度*比例常数*电流效率 因此 0.01s(dm2)*d( μ m)* ρ( g/cm3 ) = 1/60*t(min)*I(A)*K(g/(A*h)) * η(%) 两边同时除以1/60*t(min) *K(g/(A*h)) * η(%) ,得到: I (A) =[ 60s (dm2) *d ( μ m) * ρ( g/cm3 )]/[100t(min) *K(g/(A*h)) * η (%)]
法拉第第一定律:电镀过程中,阴极上还原物质析出的量与电镀的时间 和电流密度成正比。 电流密度:单位面积上的分布的电流的多少,表达式是:i=I/S,即电流 密度=总工作电流/总工作表面积 电流效率:电镀过程中会产生副反应,如析氢,总电量中,一部分产生 副反应,另一部分用于产生镀层,产生镀层的电量占总电量的比值叫电 ቤተ መጻሕፍቲ ባይዱ效率,通常的计算方法是用以往生产中,对于给定电量,实际产生的 镀层厚度除以理论镀层厚度,理论镀层厚度要通过计算得到,计算公式 为: d=(100IKt)/(60 ρ t) 实际镀层重量等于通过电量理论应产生的镀层重量乘以电流效率,即 m实际(g)=m理论(g)* η(%)
电镀计算

著作者:ALLAN CHIEN/版本: F 版/日期:2005年07月01日/頁次: 3-3 ◎◎◎本教材之著作權乃屬恆伸工作室所有,未經允許不得任意翻印◎◎◎
第三章、電鍍計算
20萬支端子耗 PGC 量 ⑶每個鎳槽電鍍面積 = 每個鎳槽電流密度 = 每個金槽電鍍面積 = =0.0072AZ = 0.0072*400*11.5 = 33.12g 2 2 2*1000*82/6 = 27333.33mm = 2.73dm 50/2.73 = 18.32ASD 2 2 2*1000*20/6 = 6666.667mm = 0.67dm
七. 綜合計算A: 假設電鍍一批D-25P端子,數量有20萬支,生產速度為 20M/min ,每個鎳槽鎳電流 為 50Amp 、金電流為4Amp、錫電流為 40Amp ,實際電鍍所測出厚度鎳為43μ˝ 、金 為 11.5μ˝、錫為 150μ˝,每個電鍍槽長度皆為2M,鎳槽 3 個、金槽 2個、錫槽 3 個, 2 2 2 每支端子鍍鎳面積為 82mm 、鍍金面積為 20mm 、鍍錫面積為46mm ,每支端子? 端 子 間距為 6.0mm 。 請問:⑴20萬支端子須多久可以完成? ⑵總耗純金量為多少 g ?換算 PGC 為多少g ⑶每個鎳、金、錫槽電流密度各為多少? ⑷每個鎳、金、錫電鍍效率為多少? 解答:⑴20萬支端子總長度 = 200000*6 = 1200000mm = 1200M 20萬支端子耗時 = 1200/20 = 60min = 1hr 2 2 ⑵20萬支端子總面積 = 200000*20 = 4000000mm = 400dm 20萬支端子耗純金量 = 0.0049AZ = 0.0049*400*11.5 = 22.54g
著作者:ALLAN CHIEN/版本: F 版/日期:2005年07月01日/頁次: 3-4 ◎◎◎本教材之著作權乃屬恆伸工作室所有,未經允許不得任意翻印◎◎◎
电镀计算数据
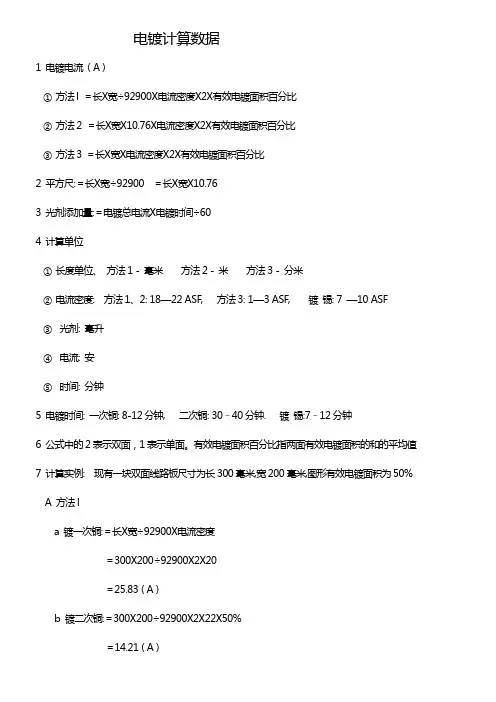
电镀计算数据1 电镀电流 ( A )①方法l =长Х宽÷92900Х电流密度Х2Х有效电镀面积百分比②方法2 =长Х宽Х10.76Х电流密度Х2Х有效电镀面积百分比③方法3=长Х宽Х电流密度Х2Х有效电镀面积百分比2 平方尺:=长Х宽÷92900 =长Х宽Х10.763 光剂添加量:=电镀总电流Х电镀时间÷604 计算单位①长度单位、方法1 - 毫米方法2 - 米方法3 - 分米②电流密度: 方法1、2: 18—22 ASF, 方法3: 1—3 ASF, 镀锡: 7 —10 ASF③光剂: 毫升④电流: 安⑤时间: 分钟5 电镀时间: 一次铜: 8-12分钟, 二次铜: 30–40分钟. 镀锡:7–12分钟6 公式中的2表示双面,1表示单面。
有效电镀面积百分比指两面有效电镀面积的和的平均值7 计算实例: 现有一块双面线路板尺寸为长300毫米,宽200毫米,图形有效电镀面积为50%A 方法la 镀一次铜:=长Х宽÷92900Х电流密度=300Х200÷92900Х2Х20=25.83 ( A )b 镀二次铜:=300Х200÷92900Х2Х22Х50%=14.21 ( A )c 镀锡:=长Х宽÷92900Х电流密度Х有效电镀面积百分比=300Х200÷92900Х2Х10Х50%=6.46 ( A )B 方法2a 镀一次铜:=长Х宽Х10.76Х电流密度=0.3Х0.2Х10.76Х2Х20=25.82 ( A )b 镀二次铜:=长Х宽Х10.76Х电流密度Х有效电镀面积百分比=0.3Х0.2Х10.76Х2Х22Х50%=14.20 ( A )c 镀锡:=长Х宽Х10.76Х电流密度Х有效电镀面积百分比=0.3Х0.2Х10.76Х2Х10Х50%=6.46 ( A )C 方法3 :电镀电流:=长Х宽Х2Х电流密度=3Х2Х2Х2=24 ( A )D 光剂添加量:=电镀总电流Х电镀时间÷60=600Х15÷60=150 ( Ml)( 假设一缸板电镀电流为600A,电镀时间为15分钟,那么需要添加的铜光剂、锡光剂量分别为150毫升。
电镀电流效率计算公式(一)

电镀电流效率计算公式(一)电镀电流效率计算公式下面列举了一些与电镀电流效率计算相关的公式,并且提供了例子来解释说明。
1. 电流效率(Current Efficiency, CE)计算公式电流效率衡量了电镀过程中得到的期望产品与实际电镀的金属的比例。
公式如下:CE = (W_exp / W_act) * 100%其中, CE - 电流效率; W_exp - 期望电镀的金属的质量(单位:克,g); W_act - 实际电镀的金属的质量(单位:克,g)。
示例假设期望电镀的金属质量为150克,实际电镀的金属质量为135克,则电流效率的计算如下:CE = (150 / 135) * 100% = %因此,电流效率为%。
2. 分析电流效率(Analyzed Current Efficiency, ACE)计算公式分析电流效率用于评估电镀过程中各组分之间的分离程度。
公式如下:ACE = (W_exp_component / W_exp) * CE其中, ACE - 分析电流效率; W_exp_component - 期望电镀组分的质量(单位:克,g); W_exp - 期望电镀的金属的质量(单位:克,g); CE - 电流效率。
示例假设期望电镀的金属质量为150克,其中组分A的质量为50克,实际电镀的金属质量为135克,电流效率为%,则分析电流效率的计算如下:ACE = (50 / 150) * % = %因此,分析电流效率为%。
3. 净电流效率(Net Current Efficiency, NCE)计算公式净电流效率是考虑了副反应对电流效率的影响后的结果,用于评估电镀过程中纯度的提高程度。
公式如下:NCE = (W_exp_pure / W_act) * 100%其中, NCE - 净电流效率; W_exp_pure - 期望电镀纯金属的质量(单位:克,g); W_act - 实际电镀的金属的质量(单位:克,g)。
电镀基本公式
1、理论计算公式:Q = I × t I = j × S
Q:表示电量,反应在PCB上为厚度。
I:表示所使用的电流,单位为:A()。
t:表示所需要的时间,单位为:min(分钟)。
j:表示,指每的单积上通过多少的电流,
单位为:ASF(A/ft2)。
S:表示受镀面积,单位为:ft2()。
2、实践计算公式:
A、铜层厚的计算方法:
厚度(um)= (ASF)×时间(min)×电镀效率×
B、镍层厚度的计算方法:
厚度(um)= (ASF)×电镀时间(min)×电镀效率×
C、锡层的计算方法
厚度(um)= 电流密度(ASF)×电镀时间(min)×电镀效率×
3、以上计算公司仅供参考,每一家的电镀能力都会不同,所以应以本司的实际电镀水平为准。
4、楼主提及的A/DM是指ASD,即/平方分米(A/DM2)。
1电镀金:金耗用量的计算及耗用标准
1.计算公式:
镀层贵金属消耗成本(元)=表面积(dm2)×镀层厚度(μm) ×镀层的密度(g/cm3)×10-2×金属价格(元/g)
2.参数
(1)工件面积:2534400dm2/月。
(2)镀层厚度:在1.5A/dm2条件下,0.5min金镀层的厚度为0.0417/μm。
(3)金的密度:19.39/cm3。
(4)金的价格:175元/g。
3.计算
(1)金镀层的金属成本=2534400×0.0417×19.3×10-2×175=3569493.3元/月)
(2)单位面积耗用标准
1.基础数据
(1)利润率:按产值的10%计算。
(2)管理费用:按产值的5%计算。
(3)税:按产值的5%计算。
2.计算
设金工序的报价为2元/dm2
(1)耗用标准
电耗用标准+人员工资耗用标准+固定资产分摊标准+
金属阳极耗用标准+水的耗用标准+化学材料耗用标准=0.0004+0.0049+0.0017+1.4825+0.0024+0.0244=1.5163(元/dm2)
(2)报价计算
1.5163+x×10%+x×5%+x×5%=x
3.数据分析
(1)电占比例:
(2)人员工资占比例:
(3)固定资产分摊占比例:
(4)金属阳极占比例:
(5)水占比例:
(6)化学材料占比例:
(7)月产值:
2407680dm2/月=l.8954元/dm2=456.4万元/月。
电镀公式及计算实例
电镀公式及计算实例
/min)计算时,η最好不要取100%(可以取小点,如95%),因为实际电镀时,有未估算到的面积(如针尖、导线破漏),这些都相当于降低了效率。
查手册可知,Cu的密度γ=8、92 g/cm3,二价Cu2+的电化学当量K=1、186 g/(Ah)实例一、要求速率是v=0、5μm /min时,假设η=95%,电流密度D=?
D=60γv/(100Kη)=608、9
20、5/(1001、18695%)=2、375A/dm2实例二、反过来,要求电流密度D=1A/dm2时,假设η=95%,计算速率v=?
v=100KDη/(60γ)=1001、186195%/(608、92)=0、2105μm
/min(因为v与D成正比,所以记住这个数,可以简易换算,溶液里是二价Cu2+时,v=0、2105D,上次算的0、2216是假设
η=100%算的)。
比如,若D=2 A/dm2,则v=0、21052=0、
4210μm /min再如,若v=0、5μm /min,则D=0、
50、2105=2、375A/dm2可以利用公式v/D=100Kη/(60γ)及电化学当量表自己计算出常用金属Au、Ag+、Cu2+、Sn2+、Ni2+的v/D值,记住这些值,就可以简易换算。
第 1 页共 1 页。
电镀时间与理论厚度的计算方法
电镀时间与理论厚度的计算方法电镀时间的计算: 电镀时间(分)==电镀子槽总长度(米)/ 产速(米/分) 例:某一连续电镀设备,每一个镀镍子槽长为1.0米,共有五个,生产速度为10米/ 分,请问电镀时间为多少? 电镀时间(分)==1.0×5/10==0.5(分) 理论厚度的计算:由法拉第两大定律导出下列公式: 理论厚度Z(μ``)==2.448CTM/ ND (Z厚度,T时间,M原子量,N电荷数,D密度,C电流密度) 举例:镍密度8.9g/cm3,电荷数2,原子量58.69,试问镍电镀理论厚度? Z==2.448 CTM/ ND ==2.448CT×58.69 /2×8.9 ==8.07CT 若电流密度为1Amp/ dm2(1ASD),电镀时间为一分钟,则理论厚度 Z==8.07×1×1==8.07μ`` 金理论厚度==24.98CT(密度19.3,分子量196.9665,电荷数1) 铜理论厚度==8.74 CT(密度8.9,分子量63.546,电荷数2) 银理论厚度==25.15 CT(密度10.5,分子量107.868,电荷数1) 钯理论厚度==10.85 CT(密度12.00,分子量106.42,电荷数2) 80/20钯镍理论厚度==10.42 CT(密度11.38,分子量96.874,电荷数2) 90/10锡铅理论厚度==20.28 CT(密度7.713,分子量127.8,电荷数2) 综合计算A: 假设电镀一批D-25P-10SnPb端子,数量为20万支,生产速度为20M/分,每个镍槽镍电流为50 Amp,金电流为4 Amp,锡铅电流为40 Amp,实际电镀所测出厚度镍为43μ``,金为11.5μ``,锡铅为150μ``,每个电镀槽长皆为2米,镍槽3个,金槽2个,锡铅槽3个,每支端子镀镍面积为82平方毫米,镀金面积为20平方毫米,镀锡铅面积为46平方毫米,每支端子间距为0.6毫米,请问:1.20万只端子,须多久可以完成?2.总耗金量为多少g?,换算PGC为多少g?3.每个镍,金,锡铅槽电流密度各为多少?4.每个镍,金,锡铅电镀效率为多少? 解答:1. 20万支端子总长度==200000×6==1200000==1200M 20万支端子耗时==1200/ 20 ==60分==1Hr2. 20万支端子总面积==200000×20==4000000mm2==400dm2 20万支端子耗纯金量==0.0049AZ==0.0049×400×11.5==22.54g 20万支端子耗PGC量==22.54 / 0.681==33.1g3. 每个镍槽电镀面积==2×1000×82 / 6==27333.33mm2==2.73dm2 每个镍槽电流密度==50 /2.73 ==18.32ASD 每个金槽电镀面积==2×1000×20 / 6==6666.667mm2==0.67dm2 每个镍槽电流密度==4 /0.67 ==5.97ASD 每个锡铅槽电镀面积==2×1000×46 / 6==15333.33mm2==1.53dm2 每个镍槽电流密度==40 /1.53 ==26.14ASD4. 镍电镀时间==3×2 /20==0.3分 镍理论厚度==8.07CT==8.07×18.32×0.3==44.35 镍电镀效率==43 /44.35 ==97% 金电镀时间==2×2 /20==0.2分 金理论厚度==24.98CT==24.98×5.97×0.2==29.83 金电镀效率==11.5/29.83 ==38.6% 锡铅电镀时间==3×2 /20==0.3分 锡铅理论厚度==20.28CT==20.28×26.14×0.3==159 锡铅电镀效率==150/159 ==94.3% 综合计算B: 今有一客户委托电镀加工一端子,数量总为5000K,其电镀规格为镍50μ``,金GF,锡铅为100μ``。