
真丝面料印花知识
真丝面料印花知识
目前国内真丝面料印花常用有以下几种方法:平网印花,手工台板印花,圆网印花,数码印花和扎染.
一、平网印花(自动筛网印花)
平网印花的筛网是由紧绷在木制或金属框架上的具有细网眼的尼龙、聚酯纤维或金属丝织物制成。
筛网织物上要涂上一层不透明的无孔薄膜。
有花纹处,要除去不透明薄膜,留下有细网眼的网版,这一区域就是将要印制图案的部位。
大部分商业筛网织物先被涂上一层光敏性薄膜,然后再通过感光法除去花纹部位的薄膜而显现图案。
在要印花的织物上放置筛网进行印花。
把印花浆倒人印花框内,通过刮刀(一种类似于汽车挡风玻璃上刮水器这样的工具)迫使其从筛网的网眼处透过。
印花图案中的每一种颜色独自需要一只筛网,目的是分别印制不同的颜色。
例6套色印花需要6只网框,把6种颜色分别印到织物上去。
另外,图案中每种颜色的花纹必须在筛网上精确定位以便印花后花纹位置准确,避免将花印错位或重叠。
印花对花是指所有花纹颜色准确印到织物上的工业术语。
真丝面料通过宽橡胶带输送到筛网处,而并不是(像手工筛网印花一样)置于长台上。
与手工筛网印花一样,自动筛网印花也是间歇式而不是连续式工艺。
在这种工艺中,真丝面料移至筛网下面,然后停下,筛网上刮刀进行刮印(自动刮甲),刮印以后,真丝面料继续移至下一个网框下面,生产速度大约每小时500码。
平网印花只能用于整卷织物,裁剪好的衣片一般不用这种方法印花。
二、手工台板印花(手工筛网印花)
手工台板印花在长台板上进行商业化生产(台板长达60码)。
印花的真丝面料平滑地铺在台板上,台板的表面预先涂少量粘性物质。
然后印花工人沿着整个台板连续地用手移动网框,每次印一只网框,直到织物全部印完。
每只网框对应一种印花花色。
这种方法的生产速度为每小时50-90码。
商业手工筛网印花也大量用于印制裁剪好的衣片。
在衣片印花工序中,制衣工序与印花工序排列在一起。
衣片缝制在一起以前,就把客户定制的或独特的图案印在衣片上。
因为手工筛网印花能针对大花回花样制作大型网框,所以通过该印花方法也可印制诸如真丝海滨丝巾等织物。
三、圆网印花
圆网印花有几个重要方面不同于其他筛网印花方法。
圆网印花系连续工序,真丝面料通过宽橡胶带被输送到不断运动中的圆网花筒下面。
筛网印花中,圆网印花的生产速度最快,大于每小时3500码。
使用无缝的有孔金属网或塑料网。
最大的圆网圆周大于40英寸,因此最大的花回尺寸也大于40英寸。
超过20套色的圆网印花机也已经生产出来。
四、数码印花
数码印花的生产过程简单地说就是通过各种数字化手段如:扫描、数字相片、图像或计算机制作处理的各种数字化图案输入计算机,再通过电脑分色印花系统处理后,由专用的RIP软件通过对其喷印系统将各种专用染料(活性染料、酸性染料)直接喷印到真丝面料(真丝面料前期需要挂浆)上,再经过后处理加工后,在真丝面料上获得所需的各种高精度的印花产品,与传统印染工艺相比有以下几个方面的优势:1.数码印花的生产过程使原有的工艺路线大大缩短,接单速度快,打样成本大大降低。
2.数码印花技术的原理使得其产品打破了传统生产的套色和花回长度的限制,可以使纺织面料实现高档印刷的印制效果。
3.数码印花生产真正实现了小批量、快反应的生产过程,生产批量不受任何限制。
4.高精度的喷印过程使得喷印过程中不用水不用色浆。
目前数码印花的劣势就是印花费用比较高,一般是平网印花的3-4倍。
五、扎染
扎染是采用针、线等工具将织物根据自己的喜好扎紧,然后染色。
由于扎紧处染料无法渗透,所以拆线后便形成了各式图案。
它与印花不同,印花一般可以看作局部染色,要实现印花,必须先依据设计人员设计的花型制作成筛网(或滚筒),在需要的地方印上颜色,不需要的地方则不上色,所需工艺较为复杂,印出的花型也是完全一致的。
扎染用染色方法达到了印花的效果,而且由于手工扎法无重现性,所以世上不可能有完全相同的扎染饰品,这就是扎染的独特魅力。
国内的丝绸面料批发商销售的印花丝绸面料基本都是采用以上几种方法印花的,当然真丝面料印花也是具有一定的风险,会产生一些瑕疵:
下面列出并叙述了由印花工序引起的最常出现的印花病疵。
这些病疵可能是由印花工序中操作不当所致,也可能是印花前的织物处理不当,或是所印的材料本身有缺陷。
1.印花拖浆(colordrag) 印花色浆干燥前由于受到摩擦而沾污。
2.溅色(colorsplatter) 印花色浆不是平稳倒在织物上,而是泼在或溅在织物上,产生色点或溅色。
3.图案模糊(fuzzypattern) 图案边缘不光洁、线条不清晰,大多数常由烧毛不当或色浆浓度不合适引起。
4.对花不准(off—register) 由于印花滚筒或筛网纵向排列没有对齐,导致前后花型对位不准确。
这种缺陷也叫套色不准或图案移位。
5停车印(stopmark) 由于印花机在印花过程突然停下,然后再开机,结果在织物上产生色条。
6.部分脆化(tenderspots) 在印花织物上,印有一种或多种颜色的地方常会受损,通常是由于在印花浆中的破坏性化学品使用过量。
【多图】真丝面料知识超全攻略
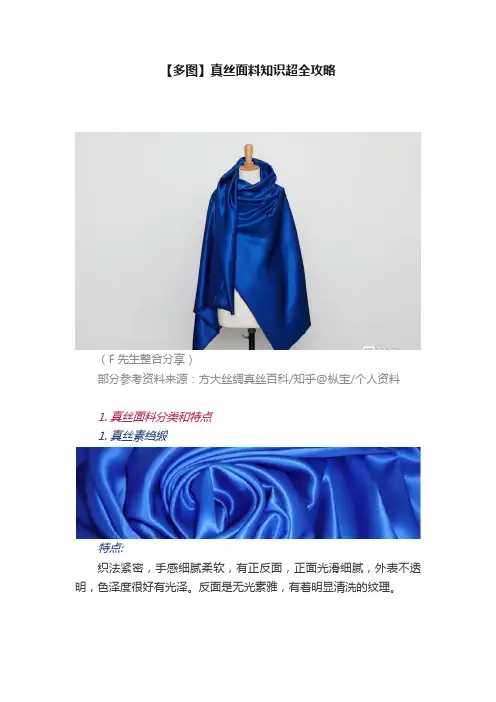
【多图】真丝面料知识超全攻略(F先生整合分享)部分参考资料来源:方大丝绸真丝百科/知乎@枞宝/个人资料1. 真丝面料分类和特点1. 真丝素绉缎特点:织法紧密,手感细腻柔软,有正反面,正面光滑细腻,外表不透明,色泽度很好有光泽。
反面是无光素雅,有着明显清洗的纹理。
(正反面对比图)真丝素绉缎可以说是真丝面料里最常规的面料。
(款式运用)常见厚度:12 姆米较薄,呈半透明状,一般用来做方巾、眼罩等饰品。
16 姆米则是素绉缎相对性价比最高的,厚度较薄,但是单穿也不会透,所以如果追求性价比的话可以考虑选择 16 姆米。
19 姆米相对16 姆米则稍厚一些,质感也更加明显,一般定位中端。
30姆米和40姆米素绉缎属于重磅真丝,无论是从面料的厚度和质感都较前者有着明显的优势,一般定位高端。
(普通与重磅对比图)2. 真丝双绉双绉就是真丝面料的两边都有绉子,因此叫做双绉。
特点:织物表面起绉,有微凹凸和波曲状的鳞形绉纹。
面料舒适透气,质地轻盈,手感柔软,垂坠感较好。
(面料特性)真丝双绉没有正反面之分,光泽较暗,属于哑光面料,面料表面呈现淡淡的珍珠光泽,流露出含蓄之美,低调而内敛。
(款式运用)常见厚度:12姆米和14姆米相对较薄,面料单层呈半透明状,如果服装追求轻盈感或性感可以选择这两种厚度。
16和18姆米则相对厚一点,可以单层做成衣。
30和40姆米则属于重磅真丝,叫做重绉,面料厚度较厚,一般适合做秋冬的真丝服装。
真丝双绉在真丝面料中属于缩水率较大的一个品种,缩率在10%左右,所以如果用双绉做服装,一般都建议对面料先做缩水处理,保证面料成衣后不会再缩水。
3.真丝乔其特点:8姆米的乔其最适合用来做纱巾,会很轻薄舒适。
因为乔其面料比较薄,如果用来做服装的话建议用双层的,需要的话再加层里衬。
乔其面料表面是哑光的,绸面上密布细致均匀的皱纹和明显的沙孔,它的特点就是质地轻薄、飘逸透明、手感柔软、透气性和悬垂性良好。
它和雪纺类似,只是光泽和手感没有雪纺那么光滑。
纺织品印花基础知识.doc

印花基础知识系列之一:印花方法纺织品印花有几种方法,其中颇具簡业重要性的印花方法有两种:筛网印花和滚筒印花。
第三种方法是热转移印花,重要性相対较低。
其他在纺织品生产上很少使用的印花方法有:木模板印花、蜡绷(即蜡防)印花、纱线扎染布印花和防染印花。
许多纺织品印花厂采用筛网印花法和滚筒印花法印制织物。
印花厂进行的大多数热转移印花也用这种方法印制。
一、筛网印花筛网印花包括印花筛网的准备,印花筛网(用于印花工艺的筛网曾经是用细细的真丝制成,该工艺称为丝网印花。
尽管丝绸筛网已不再使用,但印花工艺中仍经常使用丝网印花这个名称。
)由紧绷在木制或金属框架上的具有细网眼的尼龙、聚酯纤维或金属丝织物制成。
筛网织物上要涂上一层不透明的无扎薄膜。
有花纹处,要除去不透明薄腮,留下有细网眼的网版,这一区域就是将要印制图案的部位。
大部分簡业筛网织物先被涂上一层光敏性薄膜,然后再通过感光法除去花纹部位的薄膜而显现图案。
在要印花的织物上放置筛网进行印花。
把印花浆倒人印花框内,通过刮刀(一种类似于汽车挡风玻璃上刮水器这样的工具)迫使其从筛网的网眼处透过。
印花图案中的每一种颜色独自需要一只筛网,目的是分别印制不同的颜色。
例3套色印花需要3只网框,把3种颜色分别印到织物上去。
另外,图案中每种颜色的花纹必须在筛网上精确定位以便印花后花纹位置准确,避免如一朵玫瑰花的绿茎被印在红色花瓣的屮间这种现象出现。
印花对花是指所有花纹颜色准确印到织物上的工业术语。
实现筛网印花有三种方法诲种方法应用原理基本相同。
第一种是手工筛网印花,在1920年代十分普遍,至今仍被广泛应用。
直到1950年代中期,现代技术赋予这种工艺自动化手段之前,手工筛网印花一直是惟一的筛网印花方法。
第二种方法叫做自动筛网印花他称为平网印花和自动平网印花)。
在I960年代中期,有了进一步的发展,筛网巫创邮止它白远钠酵蛟餐巫捶側块甚址椒h凶勢残紊竿』a蛟餐』自悄壳坝工米罟惴旱纳竿』也椒玄?二、手工筛网印花手工筛网印花在长台板上进行商业化生产冶板长达60码)。
丝绸知识——有关真丝 真丝面料的基础知识

丝绸知识——有关真丝真丝面料的基础知识一、什么是真丝弹力缎弹力缎因为有5%的氨纶,95%的桑蚕丝,在普通素绉缎的基础上有了弹性,所以更适合做贴身服装。
同时又用有素绉缎的高贵、手感滑爽、富有弹性、组织密等特点。
二、什么是真丝欧根纱又叫做真丝绡,是一种婚纱面料,质地有透明和半透明的一种轻纱。
多用于覆盖在缎布活着丝绸上面。
因其质地挺括,常被用于制作婚纱礼服,还可以用于制作窗帘、连衣裙、圣诞树饰品、各种饰品袋等。
三、什么是双绉双绉系绉类丝绸织物,经丝采用无拈单丝或弱拈丝,纬丝采用强拈丝。
经精炼整理后,织物表面起绉,有微凹凸和波曲状的鳞形绉纹。
光泽柔和,手感柔软,穿着舒适,抗皱性能良好。
主要用作男女衬衫、衣裙等服装。
四、什么是真丝面料,分类是怎么分的真丝面料有哪些这个问题很多新人都在问,在很多人眼里认为真丝面料都是一样的。
所以我这里对真丝面料有哪些这个问题说一下,其实真丝面料一般用原材料分,有白厂丝,炸蚕丝,双宫丝等,风格也有很多种,姆米厚度也有很多种,价格从10几元到100多元都有。
真丝面料从成份分有哪些1)真丝面料(丝绸面料)成份一般多由100%真丝,也就是桑蚕丝。
2)丝棉交织,一般有丝棉缎或者丝棉纺,如丝棉纺按真丝电力纺风格织造,一般是丝占30%,棉占70%,光泽大大低于真丝电力纺。
3)丝涤交织,一般由真丝和涤沦交织在一起,多用于内衬等。
4)弹力真丝,一般由95%的桑蚕丝和5%的氨纶丝进行交织,使面料有一定的弹力。
真丝面料从组织风格一般由上述组成。
真丝面料分类有哪些很多新人都不太清楚。
有的甚至认为真丝面料都是一样的。
呵呵,我在这里好好说下。
真丝面料分类其实分类也不多,无非是“绫,罗,绸,缎”再加个“纱,绡,绉,纺”就差不多了。
别的真丝面料分类还有,不过也非常偏门了。
绫:就是裱画用的了,原来中国没棉花,就用真丝了。
现在一般真丝绫很少了。
基本上是过去式了。
罗:杭罗是代表,不过现在用的也非常少了,杭罗和苏缎,江苏的云锦并称为中国的“东南三宝”,“杭罗”已于2009年9月30日经联合国教科文组织批准列入“世界级非物质文化遗产”名录。
面料印花基础知识..

• 分散染料:分子比较小,结构上不带水溶性基因 的非离子型染料,染料的细小微粒能够在分散剂 存在下均匀地分散在水中,从而进入吸水性很小 的地拉那纤维内部达到染色目的,一般适用于染 涤纶纤维。 • 去光:化学纤维一般情况下,具有较强的光泽, 但很多织品并不要求具有强光,所以要进行去光 处理。去光是在纺丝液中加入适量的去光剂(高 度分散性的粉末),破坏纤维表面,使纤维表面 产生对光线的不规律反射以达到去光的目的。常 用的去光剂是二氧化钛粉末。一般用量为0。 5%--2%,调整其用量可得到光泽不同的纤维。
• 转移印花:tropical print先用印刷方法将颜料 印在纸上,制成转移印花纸,再通过高温(在纸 背上加热加压)把颜色转移到织物上,一般用于 化纤面料,特点是颜色鲜艳,层次细腻,花型逼 真,艺术性强,但该工艺目前只适用于涤纶等少 数合成纤维。 转移印花工艺简单,投资小,生 产灵活。 • 套染:通常指为了达到同色效果(不同的成分) 而进行的两次以上的染色过程。通常用于成衣后 处理。 • 双染:和单染相对应,一般指两种不同成分的被 染物分两次染色,可以是同色,也可以不同色。 多用于混纺面料染色。
常规印花面料知识
李松波 2007-8-10
• • • • • •
印花半制品准备(前处理工艺) 印花设备 印花方法 印花织物的颜色特征 印花中容易出现的疵点 收到客人画稿时应该注意那些事项
棉布的练、漂工序:烧毛 → 退浆 →漂白→丝光
•烧毛:因棉为短纤维, 产品表面有短小绒毛, 为织物美观及方便以后 处理,应先烧毛。
印花工序
• 印花按设备分类: A 平网印花:也称手工台板印花,也叫丝印。 高档面料真丝绸大量采用。 • B 圆网印花; C 滚筒印花; D 转移印花:纸上染料高温高压后升华到布上 形成图案 图案较不精致。窗帘布大多是转移印花。
真丝织物喷墨印花工艺研究(二)

书山有路勤为径;学海无涯苦作舟
真丝织物喷墨印花工艺研究(二)
2.2.5 固色率测定
固色率用剥色方法测定。
将满地色打印织物用60%热水洗5次,洗去未固色的染料,然后用冷水洗一次;水洗液置于容量瓶中,加入蒸馏水至刻度,待测。
水洗后进行剥色,剥色条件如下:
剥色液(尿素),%50
浴比50:1
温度,℃100
时间,min/次15
用剥色液在以上条件下处理5次,冷水洗一次,所得溶液置于容量瓶中,加入蒸馏水至刻度,待测。
用分光光度计测定该染料在最大吸收波长下的吸光度,并计算固色率。
固色率,%=A2/(A1 A2)
式中:A1——水洗液吸光度;
A2——剥色液吸光度。
2.2.6 K/S值的测定
将汽蒸、水洗后的打印织物以标准白板为衬垫物,测定K/S值,以最大吸收波长下的K/S值作为衡量喷墨印花织物表观得色深度的指标。
3试验结果和讨论
3.1增稠剂对织物预处理的影响
增稠剂的选择主要取决于织物种类及染料类别。
本文研究海藻酸钠和
羧甲基纤维素(CMC)对真丝织物防渗化性能的影响(表1)。
表1增稠剂对真经织物防渗化性能的影响
专注下一代成长,为了孩子。
真丝面料知识

真丝面料知识真丝面料知识Last revision on 21 December 2020我们经常会看到真丝面料标称“重磅”,顾名思义,就是料子很重。
料子重了,自然就会比较厚。
那么,真丝料子的厚度是如何计算的呢真丝厚度的单位是“姆米”,姆米数的计算公式是:1平方米的克数/。
例如,某个幅宽为米的料子,每米的重量是100克,那么,这块料子的厚度就是100/(*1)/=姆米;如果这个料子是米的幅宽,就是100/(*1)/=姆米。
从价格上来说,当然是越厚的真丝越贵。
但并非真丝就是越厚越好。
首先,太厚的料子夏天穿就会太热。
其次,有些织法的料子,太厚之后就会太硬,用途就受到限制。
第三,同样是因为织法,有些料子不可能很厚,比如乔其纱和雪纺,太厚了就失去本来的意义了,因为这些料子就是因为轻薄而显得与众不同。
当然,乔其和雪纺本身也有厚薄之分,太薄的质量就比较差,缝制起来难度大,牢度也比较差。
乔其8-10姆米、雪纺6-8姆米算是比较正常的范围。
在布店买布,或者在服装店买衣服,经常听到有顾客问,桑蚕丝是什么意思营业员往往笼而统之地说,桑蚕丝就是真丝。
从逻辑学的角度说,营业员的说法也没有什么不妥,因为桑蚕丝的确是真丝的一个品种。
但反过来说就不成立,即,真丝未必都是桑蚕丝。
常见的真丝至少有桑蚕丝和柞蚕丝两大类。
桑蚕吃的是桑叶,柞蚕吃的是柞树的叶子。
人们最常用的真丝面料——绉缎和双绉——都是桑蚕丝的。
以柞(zuò)蚕所吐之丝为原料缫制的长丝,称为柞蚕丝。
按煮漂茧和所使化学药剂的不同,可分为药水丝和灰丝两种。
药水丝用过氧化物漂茧,丝色淡黄;灰丝则以碱性物质漂茧,茧色灰褐。
按缫(sāo)丝方法的不同,又可分为水缫丝和干缫丝。
水缫丝在立缫机温汤中进行缫丝,丝色为淡黄色;干缫丝在干缫机台面上进行缫丝。
机制和手工制的各种柞丝,多用于织制绸面粗犷、富丽、挺括、具有自然疙瘩花纹的柞丝绸。
这种绸在国际上也享有盛名,因产地主要在中国北方的辽宁、山东、河南、黑龙江等省,故被称作“山东绸。
丝绸知识——有关真丝 真丝面料的基础知识
丝绸知识——有关真丝真丝面料的基础知识一、什么是真丝弹力缎?弹力缎因为有5%的氨纶,95%的桑蚕丝,在普通素绉缎的基础上有了弹性,所以更适合做贴身服装。
同时又用有素绉缎的高贵、手感滑爽、富有弹性、组织密等特点。
二、什么是真丝欧根纱?又叫做真丝绡,是一种婚纱面料,质地有透明和半透明的一种轻纱。
多用于覆盖在缎布活着丝绸上面。
因其质地挺括,常被用于制作婚纱礼服,还可以用于制作窗帘、连衣裙、圣诞树饰品、各种饰品袋等。
三、什么是双绉?双绉系绉类丝绸织物,经丝采用无拈单丝或弱拈丝,纬丝采用强拈丝。
经精炼整理后,织物表面起绉,有微凹凸和波曲状的鳞形绉纹。
光泽柔和,手感柔软,穿着舒适,抗皱性能良好。
主要用作男女衬衫、衣裙等服装。
四、什么是真丝面料,分类是怎么分的?真丝面料有哪些这个问题很多新人都在问,在很多人眼里认为真丝面料都是一样的。
所以我这里对真丝面料有哪些这个问题说一下,其实真丝面料一般用原材料分,有白厂丝,炸蚕丝,双宫丝等,风格也有很多种,姆米厚度也有很多种,价格从10几元到100多元都有。
真丝面料从成份分有哪些?1)真丝面料(丝绸面料)成份一般多由100%真丝,也就是桑蚕丝。
2)丝棉交织,一般有丝棉缎或者丝棉纺,如丝棉纺按真丝电力纺风格织造,一般是丝占30%,棉占70%,光泽大大低于真丝电力纺。
3)丝涤交织,一般由真丝和涤沦交织在一起,多用于内衬等。
4)弹力真丝,一般由95%的桑蚕丝和5%的氨纶丝进行交织,使面料有一定的弹力。
真丝面料从组织风格一般由上述组成。
真丝面料分类有哪些?很多新人都不太清楚。
有的甚至认为真丝面料都是一样的。
呵呵,我在这里好好说下。
真丝面料分类其实分类也不多,无非是“绫,罗,绸,缎”再加个“纱,绡,绉,纺”就差不多了。
别的真丝面料分类还有,不过也非常偏门了。
绫:就是裱画用的了,原来中国没棉花,就用真丝了。
现在一般真丝绫很少了。
基本上是过去式了。
罗:杭罗是代表,不过现在用的也非常少了,杭罗和苏缎,江苏的云锦并称为中国的“东南三宝”,“杭罗”已于2009年9月30日经联合国教科文组织批准列入“世界级非物质文化遗产”名录。
真丝面料小知识
真丝面料小知识现将真丝面料的品种特性介绍如下:双绉:经高温定型,抗皱性较好。
该面料组织稳定,印染饱和度较高,色泽鲜艳。
重绉的优点在于面料垂性较好,抗皱性更强。
这种真丝织得比较细密,较不易勾丝,较耐穿,拿在手上近看有自然的光泽,但不是缎子那种亮,也比较好打理的。
2、乔其:有薄而透的乔其和烂花乔其,也有厚而糯的重乔。
乔其的优点在于飘逸轻薄;重乔的优点在于挺括、回弹力强、垂性好。
乔其纱可以说是最常用的面料了,乔其纱的特点就是轻薄透,夏天做为裙子,有飘逸的美感,很适合年轻的MM,但这种面料易勾丝易起皱,不耐穿,我自己是不太注意的人,经常是一条裙子没穿两次就勾坏好几处,那个心痛啊,重乔则是织得细密的乔其纱了,密度大了,重量也重了,所以在质感,垂坠,抗皱,耐穿方面就好很多。
3、桑波缎:属丝绸面料中的常规面料,缎面纹理清晰、古色古香,非常高贵。
这个我比较少见的,不太清楚。
不知道是不是指有纹路的绸缎?以前倒是做过一些珍珠缎的面料,缎子的面料,但面料上压了纹路,质感很特别,而且非常贵。
4、素绉缎:属丝绸面料中的常规面料,亮丽的缎面非常高贵,手感滑爽,组织密实;该面料的缩水率相对较大,下水后光泽有所下降。
这个就是很多人心目中的丝绸面料了,做旗袍的料子,如同珍珠般的顺滑光泽,亮丽的色彩,美啊!这种面料拿在手上就感觉很好,所以卖缎子的衣服,买家满意度通常都是很高的;这种面料容易皱,所以熨一下后,平顺了,才能完美的闪现它的光泽;缎面是很显高贵的面料,其实有些设计用这种面料做真的非常美,高贵而极具大牌感。
真丝缎的光泽虽然亮,但却柔和,手感也是顺滑柔软,仿缎色丁的光泽则比较刺眼,摸起来手感较糙,当然,好的仿缎色丁虽然比不得真丝绸缎,但还是不错的,我们一般用于内衬和局部。
5、弹力素绉缎:系新面料,成分为90%-95%桑蚕丝,5%-10%氨纶,属交织面料。
其特点是弹性好、舒适,缩水率相对较小,风格独特。
这个不是100%的真丝,加入了其他成份,面料有弹性,垂坠性相当好。
真丝面料绘染技艺介绍
真丝服装的绘染技艺有哪些?下面茧生活小编为你一一介绍,让你找到最适合你的真丝女装。
真丝面料绘染技艺一、手绘即以手工绘画的方式在丝绸面料上进行二次设计。
手绘技法在丝绸服装设计中充满了时尚韵味,图形设计内容收放自如、丰富多彩。
还可与其他方法相结合来达到完美的装饰效果,如与绣花、钉珠、烫钻等装饰工艺搭配,使丝绸服装更具时尚魅力。
真丝面料绘染技艺二、蜡染蜡染图案的色彩大都采用蓝白两色,多白花蓝底,有的也可局部彩染,如染红、绿、蓝等色在现代丝绸服装设计中,蜡染技艺的应用要注意在服装中的合理布局,要融朴实、纯真于时尚流行之中。
真丝面料绘染技艺三、扎染借助于纤维本身及运用不同的扎结方法来控制染液渗透的范围和程度,形成色差变化,使面料有深浅、虚实、清晰与模糊的不同效果,形成的图形生动自然、丰富多变,富有肌理效果。
由于丝绸面料不同的组织结构,扎染技艺在丝绸面料上能够呈现出截然不同的效果,它既可以淳厚朴实又可以华丽高贵。
也称晕色染或过渡染,一种特殊染整工艺技法,在染色时将面料悬挂浸入染液中上下摆动,染色后面料色彩呈现由浅渐深或由深至浅的艺术效果,如同国画中的水墨渗化效果。
吊染技艺在丝绸服装设计中的应用体现了东方文化。
真丝面料绘染技艺四、数码印染一种全新的印花方式,利用“数码喷墨印花机”把染料直接喷射在面料上,快速形成高精度的彩色图案。
数码印染是技术和艺术的完美结合,印染效果美轮美奂。
数码印染技艺在丝绸服装设计中的应用是丝绸服装呈现出前所未有的现代感与科技感。
真丝面料绘染技艺五、褶皱针对丝绸面料轻薄的特点,具有浮雕感的褶皱设计在丝绸服装设计中应用较多。
丝绸面料经过抽褶、捏褶、折裥、缩缝等手法处理会产生不同的质地变化,给人以轻重、粗细、软硬、厚薄、凹凸等多样的质感。
褶饰的形式有很多,如普力特褶、垂浪褶、叠褶、抽褶、堆褶、司马克等。
制作方法有手工缝制、机械压褶成形、高温印烫造型等。
在丝绸服装设计时合理地利用褶皱会丰富丝绸服装的艺术感染力,使其更具有生动感、韵律感与美感。
真丝面料印花知识
真丝面料印花知识目前国内真丝面料印花常用有以下几种方法:平网印花,手工台板印花,圆网印花,数码印花和扎染.一、平网印花(自动筛网印花)平网印花的筛网是由紧绷在木制或金属框架上的具有细网眼的尼龙、聚酯纤维或金属丝织物制成。
筛网织物上要涂上一层不透明的无孔薄膜。
有花纹处,要除去不透明薄膜,留下有细网眼的网版,这一区域就是将要印制图案的部位。
大部分商业筛网织物先被涂上一层光敏性薄膜,然后再通过感光法除去花纹部位的薄膜而显现图案。
在要印花的织物上放置筛网进行印花。
把印花浆倒人印花框内,通过刮刀(一种类似于汽车挡风玻璃上刮水器这样的工具)迫使其从筛网的网眼处透过。
印花图案中的每一种颜色独自需要一只筛网,目的是分别印制不同的颜色。
例6套色印花需要6只网框,把6种颜色分别印到织物上去。
另外,图案中每种颜色的花纹必须在筛网上精确定位以便印花后花纹位置准确,避免将花印错位或重叠。
印花对花是指所有花纹颜色准确印到织物上的工业术语。
真丝面料通过宽橡胶带输送到筛网处,而并不是(像手工筛网印花一样)置于长台上。
与手工筛网印花一样,自动筛网印花也是间歇式而不是连续式工艺。
在这种工艺中,真丝面料移至筛网下面,然后停下,筛网上刮刀进行刮印(自动刮甲),刮印以后,真丝面料继续移至下一个网框下面,生产速度大约每小时500码。
平网印花只能用于整卷织物,裁剪好的衣片一般不用这种方法印花。
二、手工台板印花(手工筛网印花)手工台板印花在长台板上进行商业化生产(台板长达60码)。
印花的真丝面料平滑地铺在台板上,台板的表面预先涂少量粘性物质。
然后印花工人沿着整个台板连续地用手移动网框,每次印一只网框,直到织物全部印完。
每只网框对应一种印花花色。
这种方法的生产速度为每小时50-90码。
商业手工筛网印花也大量用于印制裁剪好的衣片。
在衣片印花工序中,制衣工序与印花工序排列在一起。
衣片缝制在一起以前,就把客户定制的或独特的图案印在衣片上。
因为手工筛网印花能针对大花回花样制作大型网框,所以通过该印花方法也可印制诸如真丝海滨丝巾等织物。