
[工业工程.IE].评比系数与宽放系数明细
9
10.11.
度等级定义
努力程度 1.5% 1.5% 1.5% 1.0% 1.0% 1.0% 1.0% 1.5% 1.5% 1.5% 1.5% 1.5% 1.0% 1.0% 1.0% 1.0% 1.0% 1.5% 1.5% 1.5% 1.0% 1.0% 1.0% 1.5% 作业宽泛 姿势 特殊佩戴 0.3% 0.6% 0.3% 0.6% 0.3% 0.6% 0.0% 0.6% 0.0% 0.6% 0.0% 0.6% 0.0% 0.6% 0.3% 0.6% 0.3% 0.6% 0.3% 0.0% 0.3% 0.0% 0.3% 0.8% 0.3% 0.8% 0.0% 0.8% 0.0% 0.8% 0.0% 0.6% 0.0% 0.0% 0.0% 0.2% 0.3% 0.6% 0.3% 0.6% 0.0% 0.6% 0.0% 0.6% 0.0% 0.6% 0.3% 0.6% 注意力 0.4% 0.4% 0.4% 0.4% 0.4% 0.4% 0.4% 0.3% 0.3% 0.3% 0.3% 0.3% 0.3% 0.4% 0.3% 0.3% 0.4% 0.3% 0.3% 0.3% 0.6% 0.7% 0.7% 0.3% 环境 0.4% 0.4% 0.4% 0.4% 0.4% 0.4% 0.4% 0.4% 0.4% 0.2% 0.2% 0.0% 0.0% 0.0% 0.0% 0.2% 0.2% 0.0% 0.4% 0.4% 0.0% 0.0% 0.0% 0.4% 单调性 0.3% 0.4% 0.3% 0.3% 0.3% 0.3% 0.3% 0.0% 0.0% 0.3% 0.3% 0.3% 0.3% 0.4% 0.7% 0.7% 0.4% 0.3% 0.0% 0.0% 0.3% 0.3% 0.3% 0.0% 危险性 0.3% 0.4% 0.3% 0.4% 0.3% 0.4% 0.4% 0.0% 0.0% 0.3% 0.3% 0.0% 0.0% 0.3% 0.3% 0.3% 0.3% 0.0% 0.0% 0.0% 0.0% 0.0% 0.0% 0.0% 评价系数 10.8% 11.5% 9.8% 9.1% 10.0% 10.1% 10.1% 9.1% 11.1% 9.4% 9.4% 9.7% 9.2% 9.9% 10.1% 10.1% 9.3% 8.3% 11.1% 11.1% 8.5% 8.6% 9.6% 11.1%
工作饱和度
备注
◎岗位作业宽泛标准、性质、工作饱和度等级定义
大工序 1.开料 小工序 裁切 工作岗位 自动裁切机值机员 手动裁切机值机员 铝板和树脂板裁切值机员 打孔机值机员 磨圆角值机员 气动字唛机值机员 冲压字唛机值机员 焗炉值机员 拉板员 放板收板员 放板员 辘板值机员 自动爆光机值机员 手动/半自动爆光机值机员 放板 收板员 啤孔值机员 修理员 拉板员 原材料搬运人员 AOI检查值机员 AOI追线值机员 AOI维修值机员 拉板员 插板员 黑化值机及上下板 焗炉值机员 工作性质 私事宽泛 疲劳宽泛 5.0% 2.0% 5.0% 2.5% 5.0% 1.0% 5.0% 1.0% 5.0% 2.0% 5.0% 2.0% 5.0% 2.0% 5.0% 1.0% 5.0% 3.0% 5.0% 1.5% 5.0% 1.5% 5.0% 1.5% 5.0% 1.5% 5.0% 2.0% 5.0% 2.0% 5.0% 2.0% 5.0% 2.0% 5.0% 1.0% 5.0% 3.0% 5.0% 3.0% 5.0% 1.0% 5.0% 1.0% 5.0% 2.0% 5.0% 3.0% 5.0% 2.0% 5.0% 2.0% 5.0% 1.0% A B A B A B B
作料标记 磨圆角 打字唛 焗炉 其它 拉板/出板 2.内层D/F 磨边 磨板面 辘板 曝光 冲板 啤孔 修理 拉板 库房搬运 AOI检查 AOI追线 AOI维修 拉板 黑化机 焗炉 5.压板 (新干净房)
其它 3.AOI
其它 4.黑化
P片值机1 P片机协作2 P片机值机2 P片机协作1 啤孔机值机3 物料员4 物料员3
IE基本知识简介

h
9
1.0:标准工时的定义: 1.2:需要防止的两种现象:
1.2.1:把异常当正常; 1.2.2:将非法变合法;
h
10
2.0:标准工时的结构: 2.1:标准工时的结构图;
h
11
2.0:标准工时的结构: 2.2:标准工时的计算公式;
标准工时 = 平均实操工时 * (1+评比系数) * (1+宽放系数)
3.3.2:损失率=?:
3.3.3:每小时产能=?: 3.3.4:每人每小时产能=?:
h
31
3.0:产线平衡的运用: 3.4:产线平衡的实例运算3(如果只剩下10个人如何排线?)
工序
1 2 3 4 5 6 7 8 9 10 11 12 总计
标准工时 15 18 34
60
14
26 42 16
17
45
Who 到底谁最好
What 做什么 How 如何做
有无其他更合适的位置和 布局 有无其他更合适的时间和 顺序
有无其它更好的方法和人 选
经过以上ECR三个步骤后 看是否能采用更简单、方 便的方法和设备
h
26
产线平衡的定义: 2.产线平衡的关键词: 2.1平衡率=总标准工时/(总人数*瓶颈工时); 2.2 损失率(不平衡率)=1-平衡率; 2.3 每小时产能=3600/瓶颈工时;
4
5
6
7
8
9
10
11
12
总计
标准工时
15
18
34
60
14
26
42
16
17
45
16
17
320 秒
排线人数
1
标准工时评价系数及宽放附件
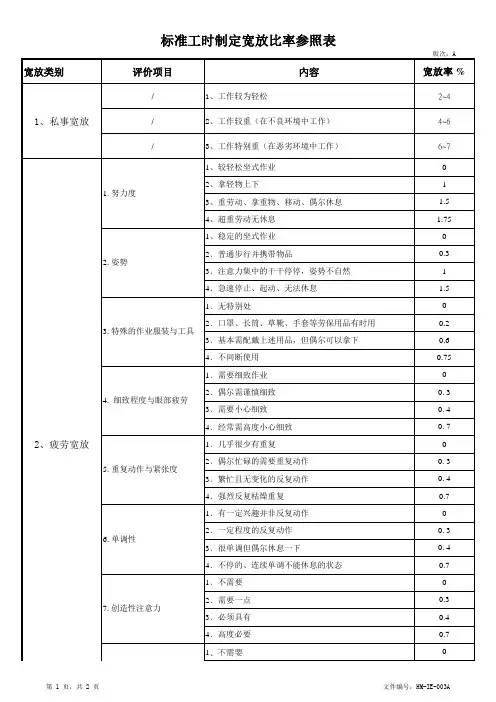
标准工时制定宽放比率参照表
对责任与危险注意度
说明:
A、作业宽放:主要是由于材料、零件、机械、工具等生产相关物品造成的非周期性、不规则的准备或是清扫等类似的作业,一般在15分钟內完成。
超过15分钟的不计入作业宽放之內,主要有以下几种情形:
* 由于来料及零件不良造成的停顿。
* 现场监督者与检查员临时抽检及口头指示造成的偶发停顿。
* 上下工位的传递中偶发问题。
* 由于公司制程能力限制而造成的机器故障、次品率等。
注:作业宽放之比率根据实际生产过程中出现频次统计分析而定。
B、管理宽放:由于企业的管理制度所造成的管理时间的占用。
例如班前会及交接班会及体操时间等。
总之由于管理工作及制度所造成的时间占用可以归类为管理宽放。
注:管理宽放之比率根据实际生产过程中出现频次统计分析而定。
C、特殊宽放:根据产品的工艺特点或生产计划周期的长短,不同的产品、不同的生产线根据具体情况可以
设定特殊宽放,但一般无特别原因是不可以乱加特殊宽放的,否则将失去标准时间的客观性与准确性。
制定:
日期:。
IE中的宽放与评比(参考)

1:标准时间=正常作业时间*(1+宽放率)=观测时间*(1+评比系数)*(1+宽放率)
1.1评比又称西屋法(Westing House System),是美国屋电器公司首创,主要从熟练度/努力度/作业
条件和作业一致性四个方进行评比.
温/湿/气/光作业条件
辅具/工装/工具贮存容品与搬动方式身体条件与其它作业作人际关系上司
业努力度
其它部门人员速经济状态
公司保障度
精神支持
升职的机会在职培训
上司与同事的评价技术水平
企业文化的认同熟练度
设备和操作性
身体与心脑的适应性
1.2 宽放分一般宽放与特殊宽放;特殊宽放是指因作业的特殊性,如作业构成/管理方法/布局等许可宽放。
标准工时讲解--宽放明细
五、细排程适用范围
1.分批订单生产的加工程序安排
(订单生产/程序加工业)生产批加工途程安排交期确认之用
2.制程组内机台(作业员)作业程序进 度安排
以人员/机台/工作组为对象 确立(日/时辰)排程数量,作进度稽催管制依据
3.包括生产前各项准备工程的作业安排
1.甘特图基本格式
生产线:____月份:___周次___
生产批 产制 一
二
三
四
五
号
件号
#90018 A111 A制程
#90023 B232
#90024 C334
#90029 D224
#90031 E443
#90033 E234
2.另一种形式的甘特图
排程 制令No. 制 一 二 三 四 五
对象
程
甲 #90002 A 100 100 8
#90003 A 4
第一章
标准工时的应用方向
一、标准工时在工厂管理的工具性 角色
1、多项“计划”作业的核算工具
生管排程 工作负荷量 人工成本基准
2、多项“查核”工作的基准
员工效率 人力编成/设备配置编成 生产线/设备绩效 损失分析
3、其他
方法比较与工作改善
二、标准工时之应用范围
1、生产管理方面
A、生产排程
各制程之“制程工时”,以“标准工时”乘“排程数量”与
考
.作部门间人力调度及作业工时调整之依据 .作自制/让工外发指令之依据
七、产能负荷管理之程序范围
.生产线(大制程)产能预估/修订
.依MPS(DPS)展开生产线负荷/异状提出 .产能负荷异状之提示/建议 .MPS(DPS)再调整 .作自制/让工外发指令之依据
评比系数与宽放系数明细

0.2
3.光线弱或过强,影响人的情绪
0.25
4.非常弱的光线并且明暗变化剧烈,严重影响人的情绪 0.4
1.地面光洁
0
13、地面
2.普通状态地面 3.潮湿不干净
0.2 0.25
4.潮湿容易滑倒的地面
0.4
基
4.高度必要
0.7
准
1.不需要
0
与 宽
8、对责任与危 2.对他人的安全及责任需普通程度的留意
险注意度
3.对自身及他人的安全责任需特别注意
4.超级危险作业,需特别注意自己及他人安全
0.3 0.4 0.7
放
1.环境清洁
0
率 9、环境
2.有少许烟尘和臭味的污染 3.烟、污物、臭气、灰尘很多
0.2 0.25
4.上述污染很严重
0.4
1.没有噪音
0
10、噪音
2.少许噪音 3.有噪音,但有间歇
0.2 0.25
4.持续不断的强噪音
0.4
1.有空调,温度正常
0
11、温度
2.普通的温度变化 3.有温度变化较大
0.2 0.25
4.温度变化极大,对人体不利
0.4
12、光照度
1.光照度在标准之间
0
2.正常的一般照明水平
0 0.3
动 紧张度
3.繁忙且无变化的反复动作
0.4
宽
4.强烈反复枯燥重复
0.7
放 评 6、单调性
1.有一定兴趣并非反复动作 2.一定程度的反复动作 3.很单调但偶尔休息一下
0 0.3 0.4
价
4.不停地、连续单调不能休息的状态
0.7
项
1.不需要
IE理论

2.1 IE基础理论工业工程(Industrial Engineering,即IE)思想最早是由科学管理之父泰勒在20世纪初提出的,它是以人,物料,设备或设施,能源和信息组成的集成系统为主要研究对象,综合应用工程技术,管理科学和社会科学等知识,使其达到降低成本,提高质量和效益的目的,同时为科学管理提高决策依据[5]。
它是将人,机,料,法及环境等生产系统要素进行优化配置,对工业等生产过程进行系统规划与设计,评价与创新,从而提高工业生产效率和社会经济效益的专门化的综上所述技术,且内容日益广泛。
新时期的IE是一个以制造为中心,基于现代科学技术,特别是信息,网络和计算机应用的综合技术。
它是利用人因学,社会科学,自然科学,管理科学,行为学,组织学和伦理学的观念以及高度发达的通讯与效能技术和方法交互渗透去实现基目标。
其特征是实践性,工程性,社会性,创新性。
以工业工程为主的生产线平衡技术分方法研究和作业测定两类,该技术的优点是使企业在不增加投资或减少投入的情况下,对生产过程的作业程序,作业方法,物料配置,空间布局及作业环境等方面的改善,达到平衡生产线并进而提高生产力,提高经济效益的目的。
2.1.1 方法研究分类程序分析:整体性制造过程各作业运用剔除,合并,重排与简化使之合理化。
操作分析:是对某部分的作业分析操作者的作业方法,或与机器的关系达到改善作业方法,降低工时消耗,提高设备利用率。
动作分析:对操作者细微身体动作进行分析,删除其无效动作,提高生产效率。
程序分析、操作分析和动作分析分别按从宏观到微观、从粗略到具体的步骤介绍生产线平衡的实施要点和实务,可为生产线的改进提供指导。
2.1.2 程序分析的四大原则:ECRS,即:删减(Eliminate)、合并(Combine)、重组(Rearrange)、简化(Simplify),用于生产过程的优化。
使用较少的人数和较短的时间,谋求作业负荷均和作业人员的舒适性,如表2-1所示。
宽放表及评定系数
B2
+
B2
+
熟练
C1
+
努力
C1
+
C2
+
C2
+
普通
D
+
普通
D
+
欠佳
E1
欠佳
E1
E2
E2
很不
熟练
F1
很不
努力
F1
F2
F2
操作环境系数
一致性系数
理想
A
+
理想
A
+
优
B
+
优
B
+
良
C
+
良
C
+
平均
D
+
平均
D
+
尚可
E
尚可
E
欠佳
F
欠佳
F
熟
练
程
度
与
努
力
程
度
评
价
基
准
表
熟练的评价
努力的评价
非常熟练
有高度的技术
非常努力
很卖力地工作,甚至忽视健康
对工作缺乏兴趣
不具有工作的适应性
工作显得迟缓懒散
工作犹豫,没有信心
有多余动作
常常失误
工作地布置紊乱
使用不适当的工具
工作摸索
劳
动
宽
放
评
价
项
目
基
准
与
宽
放
率
评价项目
评价基准
对应宽放率(%)
1、努力程度
宽放率
工业工程学英文Industrial Engineering简称IE是从科学管理的基础上发展起来的一门应用性工程专业技术,也称工业工程,起源于20世纪初的美国。
IE手册内容:1.管理:PDCA即发现、防范、解决问题。
2.改善就是从低PDCA到高PDCA,改善四要:ECRS.改善的现象表现为浪费。
3.流程分析法:用流程图或记号法表示,分解工作、工程或作业过程为一层次要素,用於现场、工程、管理。
流程分析法要点:1.基本调查项目。
2.分解工程。
3.依原有顺序绘图。
4.详细调查工程的诸项内容。
5.研究分析,问题发觉。
6.提出改进事项,收集整理,求证原因。
7.提出对策案、代替案。
8.先期评价对策案。
9有无改善後流程图。
10.注意:程序解析、对照分析流程分析:1.制品流程分析。
2.作业者流程分析3.联合作业分析(人机、人人)。
4.制品工程分析的目的:A.发觉工程或作业的配置、顺序分割组合是否适当(工程能力、作业站工时、单位工时、单位产能)B.发觉是否有不必要的廷迟(廷迟工时)C.发现搬运的线、方法、次数或负荷是否适当(路径、长度、密度、次数、负荷、活性系数、工具)D.发现搬运距离是否可以缩短E.发现是否有等待时间,是否可以缩短F.发现是否同时加工或检查G.发现产制效率H.发现制品变异情形I.发现试验检查及品质情形J.发现报废与重加工K.发现变动品质成本L.发现现场抱怨5.人机分析优先分析顺序:A.瓶颈产生的机台或工程B.效率低落的机台或工程C.时常等待的机台或工程D.时常干扰的机台或E.时常停机的机台F.操控者负荷非常大的机台或6.作业者工程分析的目的:A.发现是否有不必要的廷迟B.发现动作路线、方法、次数或负荷是否适当C.发现动作距离是否可以缩短D.发现是否有等待时间,是否可以缩短E.发现可否同时加工或检查F.发觉动作或相关的配置、顺序、组合是否适当G.发觉动作对品质或效率的影响,与可能改善点7.联合工程分析的目的:最大问题是等待坏蛋干扰A.提高效率B.人机负荷平衡C.降低人力负荷而提高人的操控机台数D.使作业者间工作均衡、总操作的人数降低、E.机台效率提高等8.何为动作研究:人体与眼睛的动能9.动作经济的原则:A.作业电动机讲究效率B.使必要的基本动作次数尽量减少C.每个动作间的距离尽量缩短D.使动作尽量保持轻松自然的节奏。
IE中的宽放与评比(参考)
+0.04 +0.03 +0.01 +0.00 -0.02 -0.04
D对工作有信心,对工作熟练 D保守虽接受建议但 得心应手,成果好但速度迟缓 不执行,有工作安排 E1对机械的用法相当熟练,有 E1勉强接受建议,工 大致的工作安排,但不具有 作时注意力不大集 充分的信心. 中.
E2偶尔发生失败,浪费时间, E2受生活不正常的 但能自纠,不犹豫 影响,须摸索工作
F1对工作未能熟悉,不能得心 F1有多作的动作,需 应手,显得笨手笨脚适性差 摸索,工具使用不当 F2工作犹豫,没有信心,常常 F2浪费时间较多,工 失败,不具有工作的适应性 作迟缓懒散,工作 比较丧气与心灰 地布置紊乱
3:车间屯料对作业影响,如料架/托板不够用,空间释放等 4:贮存容器不适,叉车/板材料架的寻找与搬运路线浪费等
一 1:因找叉车/贮存容器或车间断料对作业连惯性的影响 致 性 2:因工作台面或料架高度不适,工作中需托举导致手臂发酸
1.2 宽放分一般宽放与特殊宽放;特殊宽放是指因作业的特殊性,如作业构成/管理方法/布局等许可宽放
一般宽放15-30% 生理宽放
4-5%
4-9%
私事宽放
作业条件
疲劳宽放
一般宽放 宽 放
熟练度评价基准表 努力度评价基准表 A1 动作犹如机械作业 A1很卖力地工作,甚 A1 +0.13 A2 动作极为迅速,衔接圆滑 至忽视健康. A2 +0.12 A2有高度的技术,熟练程度高 B1工作方法很有系统 B2 +0.08 查/核对;有高度的适应性 ,动作快而有节奏 C1 +0.04 良 B2十分有效的使用机械设备 B2动作熟练,并对改 C2 +0.02 动作节奏快,工序正确 进工作很有热心 平均 D +0.00 C1可以指导他人提高熟练程 C1工作地布置进然 E1 -0.04 可 度;完全不犹豫,可担任高 有序且有节奏作业, E2 -0.08 精度的工作,动作相当迅速 并能适当使用工具 F1 -0.12 欠佳 C2相当稳定的速度工作,几 C2对工作负责并很 F2 -0.17 乐意接受建议 D一致性系数Consisteny 乎不需接受工作指导
评比系数与宽放系数明细
一、知识要求:1.油漆基础知识;2.一般常用材料区分;3.常用工具、机械使用4.喷涂运抢的理论知识5.熟悉家具涂装涂料施涂简单工艺知识6.熟悉家具涂装部位的常识知识7.安全知识和产品保护。
二、技能要求:1.掌握初级油漆的基本操作技能;2.根据分层色板要求进行简单工艺的操作(素材修色和底漆操作,面修色,面漆)三、态度要求一、知识要求:1.熟悉家具涂装涂料施涂基本工艺知识1.一般质量通病处理知识;3.常用工具、机械使用及维护;4.不同气温、油漆涂料施工所需要的时间;5.醇酸、硝基、丙烯酸清漆调配知识,稀释剂选择知识;6.常用涂料和稀释剂的简单化学知识(如色与石性颜料、普通油漆与醇酸硝基漆的性能、特点、相互反应);7.油补腻子调配知识;二、技能要求:1、能调配各色油漆;调配喷涂材料(GLAZE,);2、能根据规定流程的色板调色打板。
3.基本油漆疵病的修理;三、态度要求一、知识要求:1.熟悉家具涂装涂料施涂复杂工艺知识2.各种油饰疵病的处理方法;3.各色油漆应加材料的成分,各种颜色的色素组合,主次彩色和掺加次序;4.各种油漆工程操作时,室内需要的室温、湿度和调整方法;5.普通油漆涂料与有机化学油漆涂料相互反应的原理,本职业有关材料的化学理论知识;6.预防和处理本职业施工质量和安全事故的方法。
7.班组管理知识。
二、技能要求:1、根据色板自己设计流程打板。
2.对各种涂料的调配、调色、修色、配修旧式油漆的拼色和各种颜色的棕眼;3.对各种油漆活疵病的修理;4.参与编制本职业施工方案,并组织施工;5.对初、中级工示范操作,传授技能。
解决本职业操作技术上的疑难问题。
三、态度要求。