
数控火焰、等离子切割工时表
钢结构工时定额
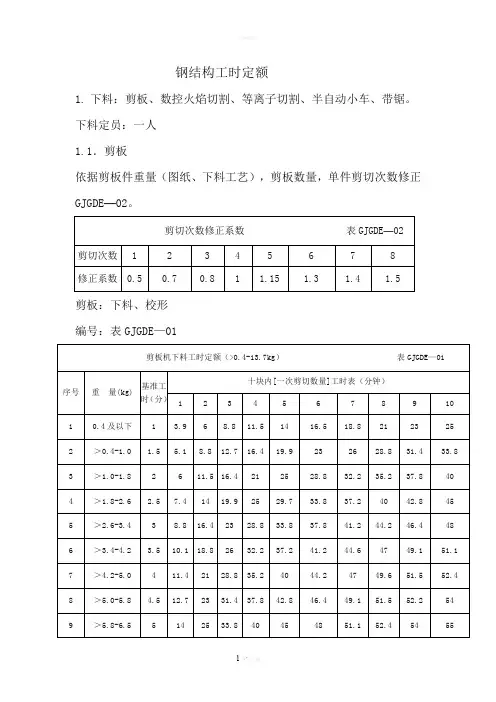
钢结构工时定额1.下料:剪板、数控火焰切割、等离子切割、半自动小车、带锯。
下料定员:一人1.1.剪板依据剪板件重量(图纸、下料工艺),剪板数量,单件剪切次数修正GJGDE—02。
剪切次数修正系数表GJGDE—02剪切次数 1 2 3 4 5 6 7 8修正系数0.5 0.7 0.8 1 1.15 1.3 1.4 1.5剪板:下料、校形编号:表GJGDE—01剪板机下料工时定额(>0.4-13.7kg)表GJGDE—01序号重量(kg) 基准工时(分)十块内[一次剪切数量]工时表(分钟)1 2 3 4 5 6 7 8 9 101 0.4及以下 1 3.9 6 8.8 11.5 14 16.5 18.8 21 23 252 >0.4-1.0 1.5 5.1 8.8 12.7 16.4 19.9 23 26 28.8 31.4 33.83 >1.0-1.8 2 6 11.5 16.4 21 25 28.8 32.2 35.2 37.8 404 >1.8-2.6 2.5 7.4 14 19.9 25 29.7 33.8 37.2 40 42.8 455 >2.6-3.4 3 8.8 16.4 23 28.8 33.8 37.8 41.2 44.2 46.4 486 >3.4-4.2 3.5 10.1 18.8 26 32.2 37.2 41.2 44.6 47 49.1 51.17 >4.2-5.0 4 11.4 21 28.8 35.2 40 44.2 47 49.6 51.5 52.48 >5.0-5.8 4.5 12.7 23 31.4 37.8 42.8 46.4 49.1 51.5 52.2 549 >5.8-6.5 5 14 25 33.8 40 45 48 51.1 52.4 54 5511 >7.3-8.1 6 16.4 28.8 37.8 44.2 48 51.5 52.9 54.7 57.2 6012 >8.1-8.9 6.5 17.6 30.6 39.5 45.8 50 51.9 54.1 56.2 58.5 6513 >8.9-9.6 7 18.8 32.2 41.2 47 51.1 52.9 54.9 58.2 63 7014 >9.6-10.3 7.5 19.9 33.8 42.8 48 51.9 54 56.4 60 67.5 7515 >10.3-10.7 8 21 35.2 44.2 49.6 52.4 54.7 58.2 64 72 8016 >10.7-11.2 8.5 22 36.6 45.4 50.7 53.1 55.6 59.8 68 76.5 8517 >11.2-11.6 9 23 37.8 46.4 51.5 54 57.2 63 72 81 9018 >11.6-12 9.5 24 39 47.3 52.1 54.6 58.7 66.5 76 85.5 9519 >12-12.5 10 25 40 48 52.4 55 60 70 80 90 10020 >12.5-13.1 10.5 26 41.2 49.1 52.9 56.4 63 73.5 84 94.5 10521 >13.1-13.7 11 27 42.2 50.2 53.7 57.8 66 77 88 99 110剪板机下料工时定额(>51.8-117kg)序号重量(kg)基准工时(分)十块内[一次剪切数量]工时表(h)1 2 3 4 5 6 7 8 9 101 >51.8-53.5 32 0.8 1.07 1.6 2.13 2.67 3.2 3.73 4.27 4.8 5.332 >53.5-55.3 33 0.8 1.1 1.65 2.2 2.75 3.3 3.85 4.4 4.95 5.53 >55.3-57.0 34 0.8 1.13 1.7 2.27 2.83 3.4 3.97 4.53 5.1 5.674 >57.0-58.8 35 0.85 1.17 1.75 2.33 2.92 3.5 4.08 4.67 5.25 5.835 >58.8-60.5 36 0.86 1.2 1.8 2.4 3 3.6 4.2 4.8 5.4 66 >60.5-64.0 37 0.86 1.23 1.85 2.47 3.08 3.7 4.32 4.93 5.55 6.137 >64.0-68.7 38 0.87 1.27 1.9 2.53 3.17 3.8 4.4 5.07 5.7 6.248 >68.7-71.5 39 0.87 1.3 1.95 2.6 3.25 3.9 4.55 5.2 5.85 6.3410 >74.4-77.2 41 0.87 1.37 2.05 2.73 3.42 4.1 4.78 5.47 6.1 6.5511 >77.2-80.0 42 0.88 1.4 2.1 2.8 3.5 4.2 4.9 5.6 6.21 6.6512 >80.0-83.3 43 0.89 1.43 2.15 2.87 3.58 4.3 5.02 5.73 6.3 6.7513 >83.3-86.7 44 0.89 1.47 2.2 2.93 3.67 4.4 5.13 5.87 6.4 6.8514 >86.7-90.0 45 0.9 1.5 2.25 3 3.75 4.5 5.25 6 6.49 6.9415 >90.0-93.3 46 0.9 1.53 2.3 3.07 3.83 4.6 5.37 6.09 6.59 7.0416 >93.3-96.7 47 0.91 1.57 2.35 3.13 3.92 4.7 5.48 6.18 6.68 7.1317 >96.7-100 48 0.91 1.6 2.4 3.2 4 4.8 5.6 6.27 6.77 7.218 >100-104 49 0.91 1.63 2.45 3.27 4.08 4.9 5.72 6.36 6.86 7.319 >104-108 50 0.92 1.67 2.5 3.33 4.17 5 5.83 6.45 6.95 7.4120 >108-113 51 0.93 1.7 2.55 3.4 4.25 5.1 5.95 6.53 7.04 7.5221 >113-117 52 0.94 1.73 2.6 3.47 4.33 5.2 6.04 6.6 7.1 7.63剪板机下料工时定额(>117-263kg)序号重量(kg)基准工时(分)十块内[一次剪切数量]工时表(h)1 2 3 4 5 6 7 8 9 101 >117-121 53 0.95 1.77 2.65 3.53 4.42 5.3 6.12 6.69 7.19 7.742 121-126 54 0.95 1.8 2.7 3.6 4.5 5.4 6.21 6.77 7.27 7.833 126-131 55 0.96 1.83 2.75 3.67 4.58 5.5 6.28 6.85 7.37 7.944 131-137 56 0.97 1.87 2.8 3.73 4.67 5.6 6.36 6.91 7.46 8.045 137-143 57 0.98 1.9 2.85 3.8 4.75 5.7 6.44 6.99 7.56 8.126 143-149 58 0.99 1.93 2.9 3.87 4.83 5.8 6.51 7.07 7.65 8.217 149-154 59 0.99 1.97 2.95 3.93 4.92 5.9 6.58 7.14 7.74 8.318 154-160 60 1 2 3 4 5 6 6.65 7.2 7.83 8.49 160-168 61 1.02 2.03 3.05 4.07 5.08 6.07 6.71 7.28 7.92 8.4810 168-176 62 1.03 2.07 3.1 4.14 5.17 6.14 6.79 7.37 8.01 8.5711 176-183 63 1.05 2.1 3.15 4.2 5.25 6.21 6.85 7.47 8.09 8.6612 183-191 64 1.07 2.13 3.2 4.27 5.33 6.27 6.91 7.56 8.18 8.7413 191-197 65 1.08 2.17 3.25 4.33 5.42 6.34 6.97 7.64 8.26 8.8214 197-208 66 1.1 2.2 3.3 4.4 5.5 6.4 7.05 7.71 8.35 8.915 208-215 67 1.12 2.24 3.35 4.48 5.6 6.47 7.11 7.79 8.43 8.9816 215-223 68 1.13 2.27 3.4 4.54 5.65 6.53 7.17 7.87 8.51 9.0617 223-231 69 1.15 2.3 3.45 4.6 5.75 6.59 7.24 7.95 8.59 9.1418 231-239 70 1.17 2.34 3.5 4.67 5.83 6.65 7.3 8.03 8.66 9.2119 239-247 71 1.18 2.37 3.55 4.73 5.92 6.71 7.38 8.11 8.74 9.2920 247-255 72 1.2 2.4 3.6 4.8 6 6.77 7.46 8.18 8.81 9.3621 255-263 73 1.22 2.43 3.65 4.87 6.06 6.83 7.55 8.25 8.89 9.45剪板机下料工时定额(>263-428kg)序号重量(kg)基准工时(分)十块内[一次剪切数量]工时表(h)1 2 3 4 5 6 7 8 9 101 263-270 74 1.23 2.47 3.7 4.93 6.12 6.88 7.61 8.33 8.96 9.542 270-279 75 1.25 2.5 3.75 5 6.16 6.94 7.69 8.4 9.02 9.633 279-286 76 1.27 2.53 3.8 5.06 6.24 6.99 7.74 8.48 9.1 9.74 286-294 77 1.28 2.57 3.85 5.13 6.29 7.05 7.81 8.52 9.16 9.785 294-302 78 1.3 2.6 3.9 5.195 6.35 7.105 7.875 8.595 9.23 9.866 302-310 79 1.32 2.63 3.95 5.261 6.409 7.161 7.94 8.66 9.298 9.947 310-318 80 1.33 2.665 4 5.327 6.468 7.217 8.005 8.725 9.366 10.028 318-325 81 1.35 2.698 4.05 5.393 6.527 7.273 8.07 8.79 9.434 10.109 325-333 82 1.37 2.731 4.1 5.459 6.586 7.329 8.135 8.855 9.502 10.1810 333-341 83 1.385 2.764 4.15 5.525 6.645 7.385 8.2 8.92 9.57 10.26311 341-349 84 1.402 2.797 4.2 5.591 6.704 7.441 8.265 8.985 9.638 10.3412 349-357 85 1.419 2.83 4.25 5.657 6.763 7.497 8.33 9.05 9.706 10.4213 357-365 86 1.436 2.863 4.3 5.723 6.822 7.553 8.395 9.115 9.774 10.5014 365-373 87 1.453 2.896 4.35 5.789 6.881 7.609 8.46 9.18 9.842 10.5815 373-381 88 1.47 2.929 4.4 5.855 6.94 7.665 8.525 9.245 9.91 10.6616 381-388 89 1.487 2.962 4.45 5.921 6.999 7.721 8.59 9.31 9.978 10.7417 388-396 90 1.504 2.995 4.5 5.987 7.058 7.777 8.655 9.375 10.046 10.8218 396-404 91 1.521 3.028 4.55 6.053 7.117 7.833 8.72 9.44 10.114 10.9019 404-412 92 1.538 3.061 4.6 6.119 7.176 7.889 8.785 9.505 10.182 10.9820 412-420 93 1.555 3.094 4.65 6.185 7.235 7.945 8.85 9.57 10.25 11.0621 420-428 94 1.572 3.127 4.7 6.251 7.294 8.001 8.915 9.635 10.318 11.14剪板机下料工时定额(>428-593kg)序号重量(kg)基准工时(分)十块内[一次剪切数量]工时表(h)1 2 3 4 5 6 7 8 9 101 428-436 95 1.58 3.17 4.75 6.24 7.16 8.12 8.94 9.7 10.5 11.12 436-443 96 1.6 3.2 4.8 6.27 7.2 8.18 9 9.78 10.5 11.23 443-451 97 1.62 3.23 4.85 6.32 7.25 8.24 9.06 9.86 10.6 11.34 451-459 98 1.63 3.27 4.9 6.37 7.31 8.29 9.12 9.92 10.7 11.45 459-467 99 1.65 3.3 4.95 6.41 7.355 8.35 9.18 10 10.8 11.56 467-475 100 1.667 3.333 5 6.454 7.405 8.407 9.24 10.074 10.86 11.67 475-483 101 1.684 3.366 5.05 6.498 7.455 8.464 9.3 10.148 10.94 11.68 483-491 102 1.701 3.399 5.1 6.542 7.505 8.521 9.36 10.222 11.02 11.749 491-498 103 1.718 3.432 5.15 6.586 7.555 8.578 9.42 10.296 11.1 11.8310 498-506 104 1.735 3.465 5.2 6.63 7.605 8.635 9.48 10.37 11.18 11.9211 506-514 105 1.752 3.498 5.25 6.674 7.655 8.692 9.54 10.444 11.26 12.0112 514-522 106 1.769 3.531 5.3 6.718 7.705 8.749 9.6 10.518 11.34 12.113 522-530 107 1.786 3.564 5.35 6.762 7.755 8.806 9.66 10.592 11.42 12.1892857114 530-538 108 1.803 3.597 5.4 6.806 7.805 8.863 9.72 10.666 11.5 12.2715 538-546 109 1.82 3.63 5.45 6.85 7.855 8.92 9.78 10.74 11.58 12.3616 546-553 110 1.837 3.663 5.5 6.894 7.905 8.977 9.84 10.814 11.66 12.4517 553-561 111 1.854 3.696 5.55 6.938 7.955 9.034 9.9 10.888 11.74 12.5418 561-569 112 1.871 3.729 5.6 6.982 8.005 9.091 9.96 10.962 11.82 12.6319 569-577 113 1.888 3.762 5.65 7.026 8.055 9.148 10.02 11.036 11.9 12.7220 577-585 114 1.905 3.795 5.7 7.07 8.105 9.205 10.08 11.11 11.98 12.8121 585-593 115 1.922 3.828 5.75 7.114 8.155 9.262 10.14 11.184 12.06 12.901.2切割下料数控火焰切割(GJGDE—03)、空气等离子切割(GJGDE—04)、半自动切割(GJGDE—03)由下料编程人员依据图形切割件程序确定工时定额。
工时计算方法大全(各机床工时、各工序工时)

工时计算方法(各机床工时、各工序工时)生产效率:是衡量生产单位或部门管理绩效的一个指标,体现生产单位或部门的管理能力,即总标准工时与生产总工时的百分比。
为了准确快捷填写生产计划表,现将需计算之工时与相关注意事项做说明。
为了提高生产效率,结合其定义,使工时定额更加合理、准确、科学,现结合本单位实际情况,参考国家相关政策标准,制定此工时计算方法。
一.锯床工时定额计算标准1.工时计算公式:T=(k m T 机+nT 吊+T 装卸)k 2 式中:k m -材料系数n-一次装夹工件数;n=1-2;k 2—次装夹工件数修正系数,k 2=1(n=1);k 2=0。
55(n=2) 2.机动时间:T 机 2.1。
方料:式中: H — 板厚mm k B — 材料宽度系数,查下表T 机=k BH22.2.棒料:式中D-棒料外径 mm2.3。
管料:式中d 0—管料内径;mm2.4..方管:式中:H—方管外形高mm ;H 0—方管内腔高mm ; B 0—方管内腔宽mm ;3.吊料时间:4.装卸料时间及其它时间:T机=D24T 机=D —d 02 2410000T 机=H—H 0*B 0208000T吊=L 1000T 装卸=0。
LD综上所述:方料:T=(0。
12+n0.0519H+0.001L)k 2-0.00013 H 0*B 0 (min ) 圆料:T=(0.12+n0.0429D+0。
001L )k 2—0。
0001 d 02 (min ) n —一次装夹工件数;n=1—2;k 2—次装夹工件数修正系数,k 2=1(n=1);k 2=0。
55(n=2)二.剪板冲压折弯工时定额计算标准1..剪板工时定额计算方法剪板单件工时定额:a —每块工时系数、见表b —剪角次数剪板工时系数表12+1800840T =k *a+b a3注:准备工时按100件基数计算,每件0.2,共计200分剪板毛刺工时:T=0。
3 + 处理长度/400剪板校正T校=k*T材料系数K=1~1.52.冲压每冲一次工时3.。
各种机加工工时计算表
1200.00 0.833333333
0.2-0.3 0.15 26.0 1379
>>>>>>>往复式平面粗磨理论工时计算<<<<<<<
零件参数
砂轮、机床参数
工件材料
淬火钢 砂轮直径 mm
400
磨削形式
零件装置在夹具中或用千 分表校准
**当加工孔径较大 时,ap取大值;加 工孔径较小,且加 工精度要求较高 时,ap取小值
钢、铸钢 刀具材料 精镗 刀具类型 5 刀具直径 mm 20 推荐切削参数范围 0.6-1.2 1.00 8 509 请输入实际切削参数 3.00 0.60 1.00 600.00 0.3
刀具参数
硬质合金 镗刀块 5.00
4.00 20 1273
>>>>>>>高速钢铰刀铰孔理论工时计算<<<<<<<
零件参数
材料种类
材料性能
孔直径 mm
铰
刀具直径 mm 待加工孔深度 mm
切削深度 mm 铰削余量 mm 实际每转进给量 实际主轴转速 理论工时 min
推荐切削参数 中硬铸铁 铰削余量 mm
175HBS 每转进给量 f mm 6.00 切削速度 m/min 6.0 主轴转速 10.0
材料种类 孔直径 mm
深度 mm
钻
零件参数
不锈钢 刀具直径 mm
12.50 每转进给量 mm
20.00
切削速度 主轴转速
m/min
请输入实际切削参数
推荐切削参数范围 8 ~ 20
火焰切割工时计算

60.75 7.59
15%
38.73
25
16 DS480支承梁 140 火焰切割机 碳钢
2
17 DS560支承梁 140 火焰切割机 碳钢
2
18 DS640支承梁 140 火焰切割机 碳钢
2
19 DS720支承梁 140 火焰切割机 碳钢
2
15%
19.53
49
10 D560支承梁 40 火焰切割机 碳钢 1 2 1
3.05
34.75 4.34
15%
22.15
43
11 D640支承梁 40 火焰切割机 碳钢 1 2 1
3.37
38.40 4.80
15%
24.48
39
12 DS160支承梁 110 火焰切割机 碳钢 1 2 1
1.27
31.75 3.97
0.45
2.11
0.26
15%
1.35
711
3 DT160支承梁 50 火焰切割机 碳钢 1 2 1
1.15
15.27 1.91
15%
9.73
99
4 DT240支承梁 50 火焰切割机 碳钢
2
5 D160支承梁 50 火焰切割机 碳钢
2
6 D240支承梁 40 火焰切割机 碳钢 1 2 1
1.65
18.77 2.35
数控火焰切割下料工时理论计算
序 号
品名
板厚 (mm)
设备
材料
材料 系数
割嘴 数
割嘴 系数
单件切割 长度(m)
基本工时 (min)
辅助时间 (min)
宽放系数
单件工时 (min)
每班次 数量
工时计算方法

工时计算方法为了使工时定额更加合理、准确,现结合公司实际情况,特制定此工时计算方法。
一、工艺过程的工时计算工时计算时,工时计算时,除特殊注明外,除特殊注明外,除特殊注明外,单位被统一表示。
单位被统一表示。
单位被统一表示。
工时:工时:工时:小时;小时;小时;长度:长度:长度:毫米;毫米;切割速度:毫米/小时;面积:平方米;进给量:毫米/转;转速:转/分钟分钟。
辅助时间计在工时定额中。
它主要包含熟悉图纸和工艺等技术文件、辅助时间计在工时定额中。
它主要包含熟悉图纸和工艺等技术文件、调整调整设备、装夹、准备工夹量刃具、吊装、磨刃具、自检、焊接件翻转、标识移植时间等。
工时定额不考虑生理、打扫卫生、领件、领料、入库、转序、交检、包装、喷漆件等待干燥时间,这些统一由工厂考虑。
返修时间单独计算,不计入正常工时定额中。
各主要工序的计算方法如下:l 下料:1、板材火焰切割下料:工时=基本时间+辅助时间=(切割长度/切割速度)*(1+k) 半自动切割K=2.85数控切割K= 4.5 等离子切割K=4.52、板材剪切下料:工时=切割刀数*K≤δ8K=0.17小时/每刀:>δ8~δ14 K=0.19小时/每刀>δ14~δ20 K=0.20小时/每刀每刀3、型材下料:3、型材下料:工时按实际考核数据。
参见附件一:型材下料工时工时按实际考核数据。
参见附件一:型材下料工时l成型:成型:基本时间+辅助时间工时=基本时间+辅助时间l焊接:焊接:1、焊前准备:包括划线、焊前焊缝处表面清理、二级库焊材烘干。
、焊前准备:包括划线、焊前焊缝处表面清理、二级库焊材烘干。
易打磨大件:焊前焊缝表面清理时间:0.08小时/米不易打磨件或小件:焊前焊缝表面清理时间:0.15小时/米2、定位焊接:、定位焊接:3、焊接成型:、焊接成型:工时=基本时间+辅助时间。
工时=基本时间+辅助时间。
焊接(气刨)基本时间=焊缝长度*层数/焊接(气刨)速度焊接(气刨)速度 4、焊后整理:包括校正、清理焊渣时间。
各类加工工时费参考

60×2500
150
等离子切割机(适用于批量下料)
4mm(元/米)
冲床(公称压力)
250KN
22
5mm(元/米)
630KN
32
6mm(元/米)
弯管机(直径)
Ф25
20
8mm(元/米)
Ф38
25
10-12mm(元/米)
Ф60
35
14-16mm(元/米)
Ф108
40
18-20mm(元/米)
6
折边机
2×800
300×680
24
2000×400
30
普通立式铣床(宽×长)
270×1020
25
内圆磨床
≤Ф160×160
28
320×1250
26
Ф200×200
33
400×1600
30
Ф500×1000
45
425×2000
45
深孔镗床(深度)
2m
75
普通卧式铣床(宽×长)
290×1200
22
3m
85
320×1250
26
4m
100
400×1600
30
5m
120
425×2000
45
6m
150
数控铣床
同规格上加10%
卧式镗床(主轴直径)
Ф85(T68)
55
龙门铣床(宽×长)
900×3000
54
Ф110(TX6111T)
80
1250×4000
65
Ф130(TX6113C)
100
1600×4000
78
座标镗床(工作台面积)
数控工时定额
数控工时定额规范
1、规范说明:
(1)本规范工时定额包括:作业时间、休息与生理需要时间、准备与结束时间及宽放时间。
(2)本规范中的工时定额是以加工般碳钢为基准,数控等离子切割不锈钢材料时乘以系数K-1.2。
(3)生理休息时间25分钟,准备终了时间45分钟。
2、作业时间
(1)数控等离子切割下料
(2)数控火焰切割下料
注1: 16mm以下(包含16mm)钢板下料下料时采用等离子切割注2:18mm以上(包含18mm)钢板下料下料时采用火焰切割
数控切割机般两只割嘴同步作业,当工艺或特殊需求单件切割时,乘以系数2。
3、宽放时间:宽放系数按25%计算。
钢结构工时定额
26
32.2
37.2
41.2
44.6
47
49.1
51.1
7
> 4.2-5.0
4
11.4
21
28.8
35.2
40
44.2
47
49.6
51.5
52.4
8
> 5.0-5.8
4.5
12.7
23
31.4
37.8
42.8
46.4
49.1
51.5
52.2
54
9
> 5.8-6.5
5
14
25
33.8
40
45
48
33.8
3
> 1.0-1.8
2
6
11.5
16.4
21
25
28.8
32.2
35.2
37.8
40
4
> 1.8-2.6
2.5
7.4
14
19.9
25
29.7
33.8
37.2
40
42.8
45
5
> 2.6-3.4
3
8.8
16.4
23
28.8
33.8
37.8
41.2
44.2
46.4
48
6
>3.442
3.5
10.1
钢结构工时定额
1.下料:剪板、数控火焰切割、等离子切割、半自动小车、带锯。
下料定员:一人
1.1
依据剪板件重量(图纸、下料工艺),剪板数量,单件剪切次数修正
GJGDE
剪切次数修正系数
机加工工时计算表
平面--铣削范围(长 X 宽)mm
<50X50
<50X100
<100X100
<100X150
<100X200
TR
TC
TR
TC
TR
TC
TR
TC
TR
TC
0.3
0.5
0.7
0.9
1.2
1.7
1.9
2.5
2.5
3.3
0.2
0.3
0.5
0.7
0.8
1.2
1.2
1.7
1.6
2.3
0.2
0.3
0.3
0.5
0.5
0.9
内腔轮廓--铣削范围(长X宽)mm
时间 刀具直徑(mm)
SAE PART ID
<50X50
粗
精
1.0
SC7-702-00071S
8.3
8.3
1.5
SC7-702-00072S
3.7
3.7
2.0
SC7-702-00073S
2.1
2.2
2.5
SC7-702-00074S
1.3
1.4
3.0
SC7-702-00075S
4002銑刀--普通CNC铣削加工标准时间(min)
<50X100
TR
TC
1.1
1.5
0.7
1.0
0.5
0.8
0.3
0.7
TR:粗加 工时间/次
塑胶类(ESD225、ESD420、Derlin等)
平面--铣削范围(长 X 宽)mm
<100X100
工时标准
准备工时
序号
单件重量 W (kg)
准备时间 T (Min)
1
W≤2
0.2
2
2<W≤5
0.4
3
5<W≤10
0.8
4
10<W≤20
1.2
5
20<W≤50
1.5
7
50<W≤100
2
8
100<W≤200
3
9
200<W
4
激光切割下料工时
准备时间包括 换激光头 巡边及调换程式,上下料板的时间
单件下料工时 = 单件切割时间+准备工时 T
50<W≤100
2
8
100<W≤200
3
9
200<W
4
单件下料工时 = 单件切割时间/割嘴数+准备工时 T
坡口工时 = 1.2*坡口长度 L(MM)/坡口切割速度 B
打磨工时 = 零件周边长度(M)/0.3
工时计算说明: 1、割嘴数由编程时根据实际情况确定; 2、坡口切割工时计算时,板厚规格应取坡口斜边实际切割厚度。
0.2
3
3<W≤5
0.3
4
5<W≤10
0.5
5
PL≤3
10<W≤15
1
6
15<W≤20
1.5
7
20<W≤30
2
8
30<W≤50
3
9
50<W≤70
4
10
1<W≤3
0.5
11
3<W≤5
0.5
12
5<W≤10
1
13
10<W≤15
1.2
14 15
PL>3
15<W≤20 20<W≤30