
铝合金铸件T6热处理工艺程序
铝合金铸件T6热处理工艺程序
铝合金T6处理是固溶处理加人工时效处理,不同成分的铝合金只要热处理是固溶处理加人工时效处理就可以称为T6处理,表明其热处理状态。
铝合金铸件T6热处理工艺程序:加热-保温-淬火-时效。
热处理前的准备(设备:铝合金固溶(淬火)炉):
1、热处理前应检查热处理设备、控制系统及仪表等是否正常。
2、铸件在装炉前应干燥无油污,赃物、易爆,等处理的铸件应按合金牌号、外廓尺寸、铸件壁厚及热处理规范进行分类,不同牌号不应相混装炉。
3、形状易产生翘曲的铸件应放在专用的底盘或支架上,不允许有悬空的悬臂部分,大型铸件应单个放在专用架上装炉。
4、检查铸件性能的单铸或辅铸试棒应随零件一起同炉热处理,以决定反映铸件的性能。
加热及保温:
1、加热到设定温度后在保温期间应随时检查、校正炉膛各处温度(?℃),防止局部高温或烧化。
2、在断电后短时间不能恢复时,应将在保温中的铸件迅速出炉淬火,等恢复正常后,再装炉、保温和进行热处理,其总的保温时间应稍许延长。
出炉冷却:
1、保温结束后,打开炉门放下料筐将铸件迅速降落到水池中,淬入规定冷却介质中冷却。
2、淬火转移时间是指从铸件出炉到铸件全部淬入介质中,总的时间最好不超过15s。
铸件变形的校正:
1铸件变形应在淬火后立即校正,矫正模具和工具应在淬火前事先准备。
2根据铸件特点和变形情况选择相应的矫正方法,矫正时用力不宜过猛,要缓慢均匀。
时效操作:(设备:铝合金时效炉):
1、需进行人工时效的铸件,应在淬火后尽快进行0.5h内进行时效处理。可将淬火后的料筐直接推到时效炉内,但产品的温度不得超过时效温度。
2、将自动控温仪表定温,然后送电加热,开动风扇。
3、保温时间到后,断开电源。
铝合金的热处理工艺
铝合金的热处理
铸造铝合金的金相组织比变形铝合金的金相组织粗大;因而在热处理时也有所不同..前者保温时间长;一般都在2h以上;而后者保温时间短;只要几十分钟..因为金属型铸件、低压铸造件
铸造铝合金的金相组织比变形铝合金的金相组织粗大;因而在热处理时也有所不同..前者保温时间长;一般都在2h以上;而后者保温时间短;只要几十分钟..因为金属型铸件、低压铸造件、差压铸造件是在比较大的冷却速度和压力下结晶凝固的;其结晶组织比石膏型、砂型铸造的铸件细很多;故其在热处理时的保温也短很多..铸造铝合金与变形铝合金的另一不同点是壁厚不均匀;有异形面或内通道等复杂结构外形;为保证热处理时不变形或开裂;有时还要设计专用夹具予以保护;并且淬火介质的温度也比变形铝合金高;故一般多采用人工时效来缩短热处理周期和提高铸件的性能..
一、热处理的目的
铝合金铸件热处理的目的是提高力学性能和耐腐蚀性能;稳定尺寸;改善切削加工和焊接等加工性能..因为许多铸态铝合金的机械性能不能满足使用要求;除Al-Si系的ZL102;Al-Mg系的ZL302和Al-Zn系的ZL401合金外;其余的铸造铝合金都要通过热处理来进一步提高铸件的机械性能和其它使用性能;具体有以下几个方面:1消除由于铸件结构如璧厚不均匀、转接处厚大等原因使铸件在结晶凝固时因冷却速度不均匀所造成的内应力;2提高合金的机械强度和硬度;改善金相组织;保证合金有一定的塑性和切削加工性能、焊接性能;3稳定铸件的组织和尺寸;防止和消除高温相变而使体积发生变化;4消除晶间和成分偏析;使组织均匀化..
二、热处理方法
1、退火处理
退火处理的作用是消除铸件的铸造应力和机械加工引起的内应力;稳定加工件的外形和尺寸;并使Al-Si系合金的部分Si结晶球状化;改善合金的塑性..其工艺是:将铝合金铸件加热到280-300℃;保温2-3h;随炉冷却到室温;使固溶体慢慢发生分解;析出的第二质点聚集;从而消除铸件的内应力;达到稳定尺寸、提高塑性、减少变形、翘曲的目的..
铝合金热处理工艺

铝合金热处理工艺
3.1铝合金热处理道理
铝合金铸件得热处理确实是选用某一热处理规范,操纵加热速度升到某一响应温度下保温一准时刻以必定得速度冷却,改变其合金的组织,其重要目标是进步合金的力学机能,加强耐腐化机能,改良加工型能,获得尺寸的稳固性。
3.1.1铝合金热处理特点
众所周知,关于含碳量较高的钢,经淬火后急速获得专门高的硬度,而塑性则专门低。然而对铝合金并不然,铝合金刚淬火后,强度与硬度并不急速升高,至于塑性非但没有降低,反而有所上升。但这种淬火后的合金,放置一段时刻(如4~6日夜后),强度和硬度会明显进步,而塑性则明显降低。淬火后铝合金的强度、硬度随时刻增长而明显进步的现象,称为时效。时效能够在常温下产生,称天然时效,也能够在高于室温的某一温度范畴(如100~200℃)内产生,称人工时效。
3.1.2铝合金时效强化道理
铝合金的时效硬化是一个相当复杂的过程,它不仅决定于合金的构成、时效工艺,还取决于合金在临盆过程中缩造成的缺点,专门是空位、位错的数量和分布等。今朝广泛认为时效硬化是溶质原子偏聚形成硬化区的成果。
铝合金在淬火加热时,合金中形成了空位,在淬火时,因为冷却快,这些空位来不及移出,便被“固定”在晶体内。这些在过饱和固溶体内的空位大年夜多与溶质原子结合在一路。因为过饱和固溶体处于不稳固状况,必定向均衡状况改变,空位的存在,加快了溶质原子的扩散速度,因而加快了溶质原子的偏聚。
硬化区的大年夜小和数量取决于淬火温度与淬火冷却速度。淬火温度越高,空位浓度越大年夜,硬化区的数量也就越多,硬化区的尺寸减小。淬火冷却速度越大年夜,固溶体内所固定的空位越多,有利于增长硬化区的数量,减小硬化区的尺寸。
沉淀硬化合金系的一个全然特点是随温度而变更的均衡固溶度,即随温度增长固溶度增长,大年夜多半可热处理强化的的铝合金都相符这一前提。沉淀硬化所要求的消融度-温度关系,可用铝铜系的Al-4Cu合金说明合金时效的构成和构造的变更。图3-1铝铜系富铝部分的二元相图,在548℃进行共晶改变L→α+θ(Al2Cu)。铜在α相中的极限消融度5.65%(548℃),跟着温度的降低,固溶度急剧减小,室温下约为0.05%。
ZL205A T5 T6热处理方案
T5热处理工艺
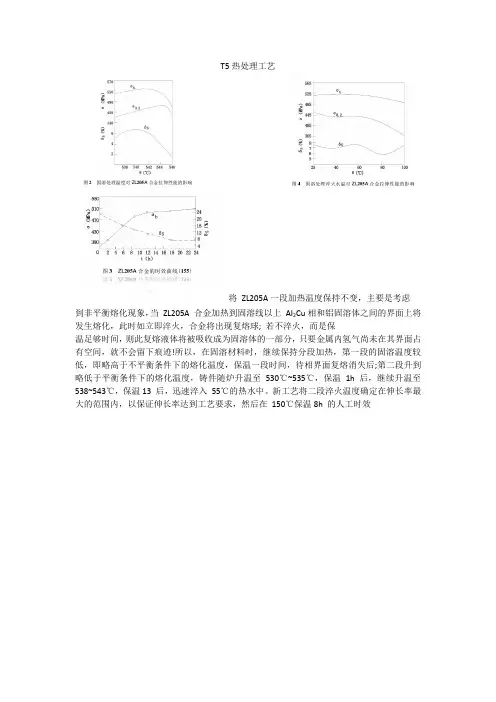
将 ZL205A一段加热温度保持不变,主要是考虑
到非平衡熔化现象,当 ZL205A 合金加热到固溶线以上 AI2Cu相和铝固溶体之间的界面上将发生熔化,此时如立即淬火,合金将出现复熔球; 若不淬火,而是保
温足够时间,则此复熔液体将被吸收成为固溶体的一部分,只要金属内氢气尚未在其界面占有空间,就不会留下痕迹!所以,在固溶材料时,继续保持分段加热,第一段的固溶温度较低,即略高于不平衡条件下的熔化温度,保温一段时间,待相界面复熔消失后;第二段升到略低于平衡条件下的熔化温度,铸件随炉升温至 530℃~535℃,保温 1h 后,继续升温至
538~543℃,保温13 后,迅速淬入 55℃的热水中。新工艺将二段淬火温度确定在伸长率最大的范围内,以保证伸长率达到工艺要求,然后在 150℃保温8h 的人工时效
铝合金压铸件表面热处理的方法

百度文库 - 让每个人平等地提升自我!
1 铝合金压铸件表面热处理的方法
铝合金铸件的热处理是指按某一热处理规范,控制加热温度、保温时间和冷却速度,改变合金的组织,其主要目的是:提高力学性能,增强耐腐蚀性能,改善加工性能,获得尺寸的稳定性。铝合金铸件的热处理工艺可以分为如下四类:
1。退火处理将铝合金铸件加热到较高的温度,一般约为300℃左右,保温一定的时间后,随炉冷却到室温的工艺称为退火。在退火过程中固溶体发生分解,第二相质点发生聚集,可以消除铸件的内应力,稳定铸件尺寸,减少变形,增大铸件的塑性。
2。固溶处理把铸件加热到尽可能高的温度,接近于共晶体的熔点,在该温度下保持足够长的时间,并随后快速冷却,使强化组元最大限度的溶解,这种高温状态被固定保存到室温,该过程称为固溶处理。固溶处理可以提高铸件的强度和塑性,改善合金的耐腐蚀性能。固溶处理的效果主要取决于下列三个因素:
(1)固溶处理温度。温度越高,强化元素溶解速度越快,强化效果越好。一般加热温度的上限低于合金开始过烧温度,而加热温度的下限应使强化组元尽可能多地溶入固溶体中。为了获得最好的固溶强化效果,而又不便合金过烧,有时采用分级加热的办法,即在低熔点共晶温度下保温,使组元扩散溶解后,低熔点共晶不存在,再升到更高的温度进行保温和淬火。固溶处理时,还应当注意加热的升温速度不宜过快,以免铸件发生变形和局部聚集的低熔点组织熔化而产生过烧。固溶热处理的悴火转移时间应尽可能地短,一般应不大于15s,以免合金元素的扩散析出而降低合金的性能。
(2)保温时间。保温时间是由强化元素的溶解速度来决定的,这取决于合金的种类、成分、组织、铸造方法和铸件的形状及壁厚。铸造铝合金的保温时间比变形铝合金要长得多,通常由试验确定,一般的砂型铸件比同类型的金属型铸件要延长20%-25%。
(3)冷却速度。淬火时给予铸件的冷却速度越大,使固溶体自高温状态保存下来的过饱和度也越高,从而使铸件获得高的力学性能,但同时所形成的内应力也越大,使铸件变形的可能性也越大。冷百度文库 - 让每个人平等地提升自我!
压铸铝合金热处理工艺
压铸铝合金热处理工艺
压铸铝合金热处理工艺包括以下几个步骤:
1. 退火:将铝合金铸件加热至一定温度,保持一定时间,然后缓慢冷却,以消除铸件中的内应力,提高铸件的塑性和韧性。
2. 固溶处理:将铝合金铸件加热至一定温度,保持一定时间,使铸件中的强化相溶解,以获得均匀的单相固溶体,提高铸件的强度和耐腐蚀性。
3. 时效处理:将铝合金铸件加热至一定温度,保持一定时间,然后缓慢冷却,使铸件中的强化相重新析出,以提高铸件的强度和硬度。
4. 淬火:将铝合金铸件加热至一定温度,保持一定时间,然后迅速冷却,以获得高强度和高硬度的铸件。
5. 回火:将铝合金铸件加热至一定温度,保持一定时间,然后缓慢冷却,以消除铸件中的内应力,提高铸件的塑性和韧性。
在实际生产中,根据铝合金铸件的性能要求和生产条件,选择合适的热处理工艺,以获得最佳的力学性能和使用性能。
铝合金的热处理工艺 2
铝合金的热处理
铸造铝合金的金相组织比变形铝合金的金相组织粗大,因而在热处理时也有所不同。前者保温时间长,一般都在2h以上,而后者保温时间短,只要几十分钟。因为金属型铸件、低压铸造件
铸造铝合金的金相组织比变形铝合金的金相组织粗大,因而在热处理时也有所不同。前者保温时间长,一般都在2h以上,而后者保温时间短,只要几十分钟。因为金属型铸件、低压铸造件、差压铸造件是在比较大的冷却速度和压力下结晶凝固的,其结晶组织比石膏型、砂型铸造的铸件细很多,故其在热处理时的保温也短很多。铸造铝合金与变形铝合金的另一不同点是壁厚不均匀,有异形面或内通道等复杂结构外形,为保证热处理时不变形或开裂,有时还要设计专用夹具予以保护,并且淬火介质的温度也比变形铝合金高,故一般多采用人工时效来缩短热处理周期和提高铸件的性能。
一、热处理的目的
铝合金铸件热处理的目的是提高力学性能和耐腐蚀性能,稳定尺寸,改善切削加工和焊接等加工性能。因为许多铸态铝合金的机械性能不能满足使用要求,除Al-Si系的ZL102,Al-Mg系的ZL302和Al-Zn系的ZL401合金外,其余的铸造铝合金都要通过热处理来进一步提高铸件的机械性能和其它使用性能,具体有以下几个方面: 1)消除由于铸件结构(如璧厚不均匀、转接处厚大)等原因使铸件在结晶凝固时因冷却速度不均匀所造成的内应力; 2)提高合金的机械强度和硬度,改善金相组织,保证合金有一定的塑性和切削加工性能、焊接性能; 3)稳定铸件的组织和尺寸,防止和消除高温相变而使体积发生变化; 4)消除晶间和成分偏析,使组织均匀化。
二、热处理方法
1、退火处理
退火处理的作用是消除铸件的铸造应力和机械加工引起的内应力,稳定加工件的外形和尺寸,并使Al-Si系合金的部分Si结晶球状化,改善合金的塑性。其工艺是:将铝合金铸件加热到280-300℃,保温2-3h,随炉冷却到室温,使固溶体慢慢发生分解,析出的第二质点聚集,从而消除铸件的内应力,达到稳定尺寸、提高塑性、减少变形、翘曲的目的。
铸铝合金的热处理
铸铝合金的热处理
铸造铝合金的金相组织比变形铝合金的金相组织粗大,因而在热处理时也有所不同。前者保温时间长,一般都在2h以上,而后者保温时间短,只要几十分钟。因为金属型铸件、低压铸造件、差压铸造件是在比较大的冷却速度和压力下结晶凝固的,其结晶组织比石膏型、砂型铸造的铸件细很多,故其在热处理时的保温也短很多。铸造铝合金与变形铝合金的另一不同点是壁厚不均匀,有异形面或内通道等复杂结构外形,为保证热处理时不变形或开裂,有时还要设计专用夹具予以保护,并且淬火介质的温度也比变形铝合金高,故一般多采用人工时效来缩短热处理周期和提高铸件的性能。
一、热处理的目的
铝合金铸件热处理的目的是提高力学性能和耐腐蚀性能,稳定尺寸,改善切削加工和焊接等加工性能。因为许多铸态铝合金的机械性能不能满足使用要求,除Al-Si系的ZL102,Al-Mg系的ZL302和Al-Zn系的ZL401合金外,其余的铸造铝合金都要通过热处理来进一步提高铸件的机械性能和其它使用性能,具体有以下几个方面:
1)消除由于铸件结构(如璧厚不均匀、转接处厚大)等原因使铸件在结晶凝固时因冷却速度不均匀所造成的内应力;
2)提高合金的机械强度和硬度,改善金相组织,保证合金有一定的塑性和切削加工性能、焊接性能;
3)稳定铸件的组织和尺寸,防止和消除高温相变而使体积发生变化;
4)消除晶间和成分偏析,使组织均匀化。
二、热处理方法
1、退火处理
退火处理的作用是消除铸件的铸造应力和机械加工引起的内应力,稳定加工件的外形和尺寸,并使Al-Si系合金的部分Si结晶球状化,改善合金的塑性。其工艺是:将铝合金铸件加热到280-300℃,保温2-3h,随炉冷却到室温,使固溶体慢慢发生分解,析出的第二质点聚集,从而消除铸件的内应力,达到稳定尺寸、提高塑性、减少变形、翘曲的目的。
2、淬火
淬火是把铝合金铸件加热到较高的温度(一般在接近于共晶体的熔点,多在500℃以上),保温2h以上,使合金内的可溶相充分溶解。然后,急速淬入60-100℃的水中,使铸件急冷,使强化组元在合金中得到最大限度的溶解并固定保存到室温。这种过程叫做淬火,也叫固溶处理或冷处理。
6061热处理状态
热处理状态下的6061铝合金
6061铝合金是一种常用的铝合金材料,具有良好的强度、耐腐蚀性和焊接性能。在进行热处理过程中,6061铝合金经历了不同的状态变化,下面会对常见的热处理状态进行解释。
1. T6状态
T6状态是最常见的热处理状态,也是最常用的状态。在T6状态下,6061铝合金经过溶解处理(solutionizing)和人工时效(artificial aging)处理。
• 溶解处理:将铝合金加热到高温,通常在530°C至565°C之间,使合金中的固溶物溶解。这个过程有利于提高合金的可塑性和形变能力。
• 人工时效处理:将溶解处理后的合金迅速冷却至室温,并在室温下储存一段时间,然后再将合金再次加热到较低的温度,通常在150°C至190°C之间,保持一段时间。这个过程有利于固溶物重新析出,形成细小均匀的析出相,提高合金的强度和硬度。
T6状态下的6061铝合金具有较高的强度和硬度,适用于要求高强度和较好耐腐蚀性的应用领域,如航空航天、汽车零部件以及结构工程等。
2. T4状态
T4状态是另一种常见的热处理状态。与T6状态相比,T4状态下6061铝合金经历了溶解处理,但没有进行人工时效处理。 • 溶解处理:将铝合金加热到高温,通常在530°C至565°C之间,使合金中的固溶物溶解。
T4状态下的6061铝合金具有较高的可塑性和形变能力,但相对于T6状态,强度和硬度较低。T4状态的合金适用于对强度要求不高,但需要较好可塑性和耐蚀性的应用领域,如船舶、压力容器以及一些需要较高韧性的结构件。
3. O状态
O状态是指6061铝合金的退火状态,也称为软化状态。在O状态下,合金未经热处理,即没有进行溶解处理和人工时效处理。
O状态下的6061铝合金具有最高的可塑性和形变能力,但强度和硬度较低。O状态的合金适用于对强度要求不高,但需要较好可塑性和良好加工性的应用领域,如冷加工、拉伸、深冲等。
总结起来,6061铝合金的热处理状态包括T6状态、T4状态和O状态。它们分别适用于不同的应用领域,通过热处理可以调节合金的强度、硬度、可塑性和耐蚀性等性能。
铝合金热处理t4,t6工艺
- 1 - 铝合金热处理t4,t6工艺
铝合金是一种常用的轻质材料,广泛应用于航空、汽车、电子、建筑等领域。为了提高其强度和硬度,常常需要进行热处理。在铝合金热处理中,最常用的工艺是T4和T6工艺。
T4工艺是在铝合金经过固溶处理后,进行自然冷却。这种工艺能够提高铝合金的强度和硬度,同时保持其良好的可加工性和可塑性。此外,T4工艺还能够提高铝合金在高温下的稳定性,从而提高其耐腐蚀性和耐热性。
T6工艺是在T4工艺的基础上进行人工时效处理。该工艺能够进一步提高铝合金的强度和硬度,同时降低其可塑性和可加工性。T6工艺还能够提高铝合金的耐热性和耐磨性,使其更适用于高强度、高温和高磨损环境下的应用。
总体而言,T4工艺适用于要求铝合金同时具有高强度和可加工性的情况,而T6工艺则适用于要求铝合金具有更高强度和耐热性的情况。铝合金热处理的选取应根据具体使用环境和要求进行合理选择。
铝合金热处理t4,t6工艺 2
- 1 - 铝合金热处理t4,t6工艺
铝合金热处理是指通过控制铝合金材料的加热、保温和冷却等工艺参数,改变其组织结构和性能的方法。其中,T4和T6工艺是常用的两种热处理工艺。
T4工艺是铝合金材料经过固溶处理后,再进行自然冷却的热处理工艺。该工艺可以提高铝合金的硬度和强度,但韧性会稍有降低。因此,T4工艺适用于要求强度和硬度较高、韧性要求不太高的铝合金产品,如模具、航空零件、轮毂等。
T6工艺是铝合金材料经过固溶处理后,再进行人工淬火的热处理工艺。该工艺可以进一步提高铝合金的硬度和强度,同时保持较好的韧性。因此,T6工艺适用于要求强度、硬度和韧性均较高的铝合金产品,如汽车零件、机械零件、建筑材料等。
总之,铝合金热处理工艺应根据不同的产品需求和材料性质,选择合适的工艺参数,以确保产品性能的稳定和可靠。