
2019-iso作业指导书-范文word版 (8页)
本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!
== 本文为word格式,下载后可方便编辑和修改! ==
iso作业指导书
篇一:ISO生产作业指导书
预应力筋下料
1.有严重局部弯曲、锈蚀、夹皮、缺陷的钢筋不能使用,不同厂家、不同级别
钢筋不得混用。
2.切割用于定长用的定位卡不得松动。
3.同批预应力筋下料长度相对误差值小于15米1.5mm、大于15米2.0mm。
4.端面应平整,不得有飞边、毛刺。
5下料后的钢筋,按品牌规格分堆存放,并作好标识,以免混淆,同时一防止
油污。
6试验室采用随机抽样的方式,按规格每周抽检3根,检查下料长度。
螺旋筋冷拔
1. 冷拔用的钢筋需符合GB701《低碳钢热扎圆盘条》的有关规定,并经检合格,其直径不宜大于8mm,圆盘条应先除氧化铁皮,再冷拔。
2. 为了保证冷拔钢
丝质量,各种量具必须按期送交计量部门检定每天检查拔丝模(即拔丝孔)尺寸,及时清洗拔丝孔以减少拔丝阻力,做到产品截面圆度好、尺寸准确,拔丝孔符合成品要求,误差为-0.1~+0.2mm,由试验室每日随机抽检冷拔后拉丝直径,隔日按规格各抽3根拔后直径检测强度。
3. 拔丝机的具体操作应遵守《拔丝机安全操作规程》。
4. 操作前钢筋头部先用轧尖机轧小,使穿过模具长度有250mm以上进行试拔2,并用游标卡尺或千分尺测量钢丝的直径,检查是否符合规定,否则拔丝模应更换。
遇到扁圆的、带刺的、太硬的、潮湿的钢筋不能勉强拔制。
5 .短钢筋可用对焊机焊接后进行拔制。
6. 冷拔后直径为6.0mm,误差为-0.1~+0.2mm。
7. 钢丝冷拔完成后应逐盘检查外观质量,钢丝表面不得有裂缝,机械损伤及明显的油污存在。
按产地规格分区堆放。
预应力筋镦头
1.预应力筋采用高频电热镦头机自动镦头。
每班工作前先用短刚筋试镦,调节有关参数,按GY-05,表2镦头夹具端面与顶压头距离的规定调整,使镦头外形圆整,不歪斜,不开裂,才
2.每天抽样不小于10根送检,按照镦头强度不小于材料本体标准强度95%进行检查。
在钢筋更换品牌和批次时,必须取样不小于2根,送试验室检验,在发现镦头强度或外型尺寸有问题时,应及时查找原因,不允许不合格的镦头钢筋流如下一工序。
3.预应力筋镦头后,按品牌规格分堆存放,并做好标识,以免混淆。
4.镦头机具体操作应遵守《镦头机安全操作规程》。
骨架滚焊
1.主筋滚焊前应进行等长编组,同一官桩的主筋的长度相对误差值不大于
L/4000螺旋筋预先在方线盘上缠好,并同时进行除油污处理。
2钢筋骨架(笼筋)应按设计图纸及技术要求进行制作,加密区螺旋筋间距70㎜,非加密区螺旋筋间距120㎜,不得随意变动。
3.预应力住筋及螺旋筋的焊接应有一定焊接强度要求,但不宜过烧。
试验室对每天生产的每种规格笼筋定期抽检。
4.钢筋骨架成型后,各部分尺寸应符合以下要求:a)主筋间距偏差不得超过:
b)螺旋筋间距偏差,不得超过+10mm。
5螺旋筋焊接时,应注意观察,如发现焊点开裂脆断,则不得再用。
并及时调整电流,采取纠正措施。
6.两端没焊的螺旋筋用细扎丝绑扎均匀,最后一圈螺旋筋距端头4~5mm,松散的焊点,也要补扎固定。
如松散较多,不能再用,则拆掉重焊。
7.笼筋加密区长度及数量规定:对于小于16m的笼筋只头尾加密1.5m~2.0m,对于大于16m的笼筋除头尾加密以外,中间部分以每隔5m左右加密1.5m。
8.吊运钢筋骨架,要求轻吊轻放,平顺,避免变形,要求钩住主筋,不能钩螺旋筋,以免吊散。
9.
骨架堆放应注意以下几点:
1)严禁从高处抛下,以免损坏骨架,并不锝将骨架在地面拖拉,是骨架发生变形。
2)各种规格骨架堆放¢800/¢1000不宜超过2层,¢1200堆放一层。
3)对钢筋骨架及原材料应采用有效防护措施,防止雨水浸袭声锈蚀。
10.滚焊机的操作应遵守《滚焊机的安全操作规程》。
桩套箍工艺规程——套箍板的制作工艺
1.1 准备
a)将盘料放置在转盘上,旋转螺杆,将盘料张紧,用手将外圆板带送入推料
装置中。
b)将夹具安装在工作台面上,将冲剪头装如主轴孔中,按下述方法
调整,找正固定。
用手扳动皮带轮,使冲剪做上、下往复远动,运动至下位时开始调整;使冲剪头刃口与夹具嵌口平行,中间放一张约0.10mm的薄纸(做标准间隙用)。
使两刃口紧紧相靠,加紧冲剪头与固定夹具,再用手扳动带轮使
冲剪头至上未,取掉薄纸,继续使冲剪头移动至下位。
观察两刃口间的间隙是
否均匀,冲剪头是否运动灵活。
1.2冲剪:启动电机,推料装置转动,用手柄调整滚轮间隙,调整至可是套箍
板按滚轮带动向前,顺导轨面移动,通过冲床夹具钳口,直至被定当铁当住为止,松开手柄,放大滚轮间隙,直至滚轮不能带动板料:足踩开关,冲剪头落下,完成一次冲剪下料。
1.3检查:仔细检查工具件切口是否平整、歪斜,用卷尺测量下料长度是否合
乎规定,下料允许偏为+0.5mm,可才取间断抽查,每10件检1件。
严禁将手放在工作台面上。
2. 卷板
调整好活动压轮与卷筒间的距离,启动电机,将2~4
片板料整齐对正后,由应引如处送入活动压轮与卷筒中空处,在卷筒带带动下,开始卷成型,当板前端从压轮与卷筒间卷成型后,迅速用夹子将几片板料加紧,以确保套箍板形状的整体统一。
3. 焊环
将卷成型的套箍板两端对接处敲正对中焊接,要求焊缝平整。
4 轧制成型
启动电机,使滚轮转动,将环形套箍板放入成形机中,转动手柄,使凹凸滚轮
逐渐靠近,强迫套箍板在随轮转动中逐渐成型。
篇二:ISO作业指导书9002
作业指导书
版次:B
分发号:。
2019年三维作业指导书-优秀word范文 (10页)

本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==三维作业指导书篇一:面向三维工艺的作业指导书设计本科毕业设计说明书(论文)1 绪论1.1 课题研究背景及意义第 1 页共 33页伴随着信息化时代的来临,全球进入了数字化时代。
在迅猛发展的信息技术、网络技术的推动下,制造业正经历着革命性的变革。
数字化制造技术应运而生,从产品的设计、制造、销售、维护到报废等阶段,均是归属于数字化制造的范围。
但是目前只是对设计、销售、维护阶段的研究比较多,比如数字化模拟、数字化设计、数字化资源管理等都是一些耳熟能详的名词。
然而在生产制造阶段,特别是车间现场对数字化技术的应用则相对比较薄弱。
数字化制造需要均衡的发展,因此融合数字化技术和制造技术,面向车间生产现场的数字化制造技术,有待研究与突破。
生产工艺对于制造企业来说至关重要[1],它是连接产品设计和产品生产的桥梁,是指导作业人员完成加工任务的大纲蓝本,是实现企业增值的关键所在,对生产制造有着举足轻重的地位和作用。
工艺工作贯穿于制造企业的整个生产流程[2],主要包括工艺设计和工艺应用两方面。
目前,工艺设计方面的研究较多,特别是三维工艺的出现,带来了基于三维模型工艺设计的研究热潮,如三维工艺规划与仿真技术[3, 4]、三维工艺中的特征识别技术[5, 6]、三维工艺信息表达技术[7]等。
对于工艺应用方面的研究,特别是面向生产制造的工艺文件下发和展示的文献相对较少。
工艺文件记录如何在过程中实现成最终产品的操作文件,是指导劳动者如何利用生产工具对各种原材料、半成品进行增值加工或处理,最终使之成为成品的方法与过程说明。
其最终落脚点是指导作业人员更好更快地进行加工作业,完成零部件的生产任务。
因此,工艺文件能否以更合理、更便捷、更友好的方式呈现给作业人员,是能否最大化地实现其价值的关键。
传统二维环境下,工艺信息依托二维工程图,以纸质工艺卡片或图册跟随流转单下发至工位,加之配套的操作说明、安全规程等纸质文件,形成指导作业人员加工作业的文件体系。
2019-作业指导书大全-word范文模板 (13页)

本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==作业指导书大全篇一:施工安全作业指导书大全施工现场清理场地作业指导书1. 清除的丛草、树木严禁放火焚烧,以防引起火灾。
2. 清理范围按复测后征地范围内清理,严禁在征地范围外清理、砍伐。
3. 砍伐树木范围内应布置警戒,非工作人员不得逗留、接触。
4. 山坡上作业时,严禁同一地段上下同时作业。
5. 拆除建筑物必须遵守下列规定:5.1 拆除建筑物前,应先制定安全可靠的拆除方案;5.2 切断与拆除物有关的电线、水、气等管路,并在四周危险区域内围设安全护栏,非工作人员不得进入;5.3 拆除工序应由上而下,先外后里,严禁上下同时作业;5.4 拆除作业人员应站在脚手架或稳固的结构部位上作业,对有倒塌危险的结构物应予临时支撑加固;5.5 拆除梁柱之前应先拆除其承托的全部结构物,严禁采用掏空、挖切和大面积推倒的拆除方法;5.6 采用控爆拆除大型建筑物时,必须有经批准的控制爆破设计文件。
6. 清除淤泥时,应先排除积水,并制定出相应的安全措施后方可清淤。
施工测量作业指导书1. 密林丛草间进行施工测量时,应遵守护林防火规定,严禁烟火;并须预防有害动物、植物伤人,加强个人防护用品的使用(如热带地区作业时,需随身携带蛇药和穿蚂蝗袜,以防蚂蝗和毒蛇的侵袭)。
2. 测量人员在高压线附近工作时,必须保持足够的安全距离;花杆、塔尺操作者必须戴绝缘防护手套,并避开电网、电缆电线,避雷雨时不得在高压线、大树下停留。
3. 在陡坡及危险地段测量时必须系安全带,脚穿软底轻便鞋严禁穿拖鞋和高跟鞋作业;在桥墩上测量时应有上下桥墩及防止人体坠落的安全措施:须搭设脚手架、工作平台及上下通道并立挂安全网,测量人员系安全带或采用其他安全措施。
4. 在公路、街道、交叉路口及交通繁忙的道路上测量时,必须设置临时警戒标志,派专人警戒,防止交通事故。
2019年通用作业指导书-实用word文档 (4页)

本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==通用作业指导书篇一:机械加工通用作业指导书带式输送机机械加工、焊接、滚筒作业指导书编制: 审核:批准:山西交城县兴星冶金设备厂机械加工通用作业指导书1、操作者应仔细看清图纸和工艺文件的各项说明,保持图纸和工艺文件的清洁与完整,并应严格按设计图纸、工艺规程和技术标准进行零部件的加工,不得随意自行更改。
2、操作者按照工艺要求查看借用的工、夹、量、刀具是否符合工艺及使用要求,若有疑问,应立即与组长或车间生产管理者联系。
3、操作者应将工、夹、量、刀具分别整齐地放置在工具箱上或其它适当的地方,但不准直接放在机床上,并应妥善保管好,不得任意拆卸而改变原来尺寸或形状。
4、在加工前,操作者首先应检查、抽查毛坯或经由上道工序加工并和本工序有关的尺寸,以确定余量是否符合工艺要求。
5、操作者应按照工艺规定的定位基面安装零件。
工艺未规定定位基面的,允许操作者自行选择定位基面和装夹方法,但是必须保证加工出来的工件符合图纸和工艺上的尺寸和精度要求。
在装夹工具前,应将夹具和工件清理干净,在定位基面上不得有铁屑、毛刺、污物及磕碰现象。
6、预压紧工件后,应按工艺要求进行工件的校正,若工艺未作出规定时,可按下列方法校正工件:6.1、当在本工序或本工步中加工到成品尺寸,且以后该加工面不再加工,装配时也不再调整或刮研时,可以按定位基面到加工面技术要求的1/3值校正,最后加工完成后应保证图纸中的技术要求。
6.2、在本工序或本工步中加工的加工面以后尚需加工或刮研,则按该加工面下道工序余量的1/3值校正,加工后要按此检验。
6.3、在本工序或本工步中加工的加工面到成品尺寸,以后该加工面不再加工,且图纸、工艺卡片内对该加工面与定位面无任何要求时,加工后应达到通用技术标准。
7、按工艺要求进行压紧,如工艺上无要求,零件压紧时注意压紧力的位置、大小和方向,并允许自加各种辅助支承,以增强刚性。
2019-手机组装作业指导书-word范文 (9页)

本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==手机组装作业指导书篇一:组装作业指导书江苏伟信电子有限公司组装作业指导书一.组装1. 针盘的制作a.检查针盘每一片板有无破孔,未钻透的孔、塞孔及影响品质的问题,如有问题应及时处理并报知上级主管。
b.用8.0钻咀将B1,T1的正面和B5,T5的反面沉针盘支柱孔,深度1.5mm,在B5和T5正面测点的部分贴上黑胶棉,锁上针盘支柱。
c. 按照B1、B2、B3、B4、B5(T1、T2、T3、T4、T5)的顺序结合,并锁上平头螺丝。
B1测试面螺丝不能锁太紧。
d.针盘锁好插针。
2.线盘的制作a.将钻好孔的线盘板检查一遍,看有无破孔,未钻透的孔、塞孔及影响品质的问题,如有问题应及时处理并报知上级主管。
b. 用8.0钻咀将6mmTK.BK各一片的正面沉支柱孔与牛角架螺丝孔。
C.用φ3.175pin将TK,BK三片钉在一起,上面两片6mm,下面一片3mm.沉孔的一片在最上面。
d.检查所有孔是否都通。
如有问题应及时处理并报知上级主管。
e.准备穿线。
3.线盘的组装a.先锁线盘支柱不能压到线(注:支柱须均匀且高低一致)b.按顺序把牛角理好,缺口朝内锁于牛角支架上。
c.将锁好的牛角架锁于线盘上,理好线,不让线高于支柱。
d.装上针线盘结合柱,锁上底板。
4.针线盘的结合a.装弹簧护板盖于线盘上,装针盘垂直放下,用pin对好位.b.用手按下针,确认弹力。
c.锁上针线盘结合柱螺丝。
篇二:手机组装包装ZXHT系统操作指导书手机组装包装系统操作指导书前言文档说明该文档为手机组装包装ZXHT系统的使用说明书,主要介绍了工厂生产时使用ZXHT系统的方法及操作。
阅读对象本文档适合生产、测试人员使用。
内容介绍本文档包括四个章节,分别为:? 第一章:生产流程介绍。
介绍了手机组装包装的流程;? 第二章:管理工具介绍。
ISO认证生产作业指导书
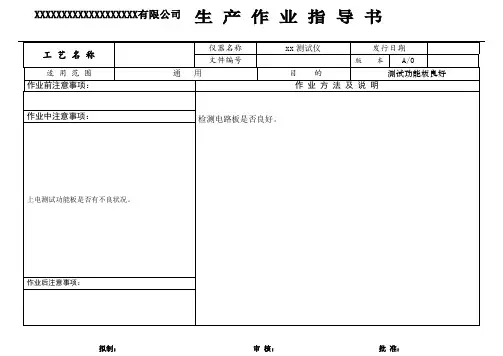
工艺名称
适用范围 作业前注意事项:
作业中注意事项:
仪器名称 文件编号 通用
xx 测试仪
发行日期
版 本 A/0
目的
测试功能板良好
作业方法及说明
检测电路板是否良好。
上电测试功能板是否有不良状况。
作业后注意事项: 拟制:
围 作业前注意事项:
作业中注意事项:
仪器名称 文件编号 通用
发行日期
版 本 A/0
目的
内壳安装
作业方法及说明
安装过程中要安装平稳,切勿用力按压。
作业后注意事项: 电源接口接触良好
拟制:
审 核:
批 准:
工艺名称
适用范围 作业前注意事项:
作业中注意事项:
密封 通
仪器名称 文件编号 用
发行日期
版 本 A/0
目的
防水密封
作业方法及说明
密封过程中注意密封胶不要随便溢出,电源线良好。
作业后注意事项: 密封完好
拟制:
审 核:
批 准:
工艺名称
适用范围 作业前注意事项:
作业中注意事项:
仪器名称 文件编号 通用
发行日期
版 本 A/0
目的
成品组装
作业方法及说明
外壳安装过程中
作业后注意事项: 外表无损坏
拟制:
审 核:
批 准:
【最新文档】目视检测作业指导书-word范文 (8页)

本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==目视检测作业指导书篇一:SMT炉后目视检查作业指导书SMT炉后目视检查作业指导书一、作业流程:1.全数将传送台或套板OK的PCB取下,仔细检查固化后的是否有假焊、偏移、多件、少料、浮高、短路、零件破损、侧立、误配、反向、反面、少锡等不良,检验标准(依IPC-A-610DCLASS 2客户另有要求除外)如下:A.假焊:部品焊接端与PCB未有锡连接或未完全连接,B.偏移:零件偏移量不超过焊盘尺寸的1/3或角度偏移不能超过35度.C.组件破损:电极上的裂痕或缺口玻璃组件上的裂缝刻度及电阻的缺口损伤等不良.D.反面:有上下面之分的元器件出现反面现象.E.侧立:部品与PCB的接触部分不在同一平面而形成一个夹角.F.误配:PCB上贴装的部品与设计所需的部品P/N不相符.G.反向:有极性的组件贴片方向与实计贴片的方向相反.H.短路:组件与组件、PIN与PIN之间不在同条线路有锡连接.I浮高:部品与焊盘之间空隙超过0.1mm.J.少锡:锡量不足爬上组件焊接端高度之1/32.针对所检查出的不良做出标示并区分放置在红色“不良品”拖盘内,不良现象及时记录报表.(终检处可自行维修,可使用无铅烙铁,但须具有相当水准能力才可作业,且须自检维修此位及周边组件有否破损、连锡、假焊).3.如当班时间内同种不良发生3次以上须向拉长报告 ,针对严重缺陷需及时反馈相关工程人员.4.全数检查PCB外观,是否残有异物,IC点检记号是否用其它颜色点检,记号不可有划到文字丝印.5.检查OK之PCB用黑色蜡笔在指定的板边固定作上自已的代号区分放置标示,放可流入下一工位(客户要求除外).二、使用工具:1.静电手套2.静电环3.ROHS油性笔4.报表5.不良标签三、注意事项:1.作业前佩戴OK防静电手环和手套.2.PCB轻拿轻放,板边有组件须朝外放置.3.所有机种严禁在板内作记号.4.物料须核对正确,须全部为无铅.5.拿取PCB须拿PCB板板边,勿触摸组件6.IC点检记号不可划到本体丝印篇二:作业指导书-目视检验篇三:目视检测操作规程目视检测操作规程目录1 范围 .................................................................. (2)2参考标准 .................................................................. (2)3 检查条件和设备 (2)4 人员 .................................................................. (3)5 目测检查—总则 .................................................................36. 目测检查接缝的准备 (3)7 焊接时的目测检查 (4)8 完成焊缝的目测检查 (4)9 修理焊缝的目测检查 (5)1 范围本规范涉及对金属材料熔融焊缝的目测检查。
【最新文档】作业指导书英文-范文word版 (8页)
本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==作业指导书英文篇一:PFMEA作业指导书(中英文)德信诚培训网PFMEA作业指导书1 PURPOSE(目的)The purpose of this work instruction is to provide a method for continuous improvement through the use of PFMEAs.此作业指导书的目的是为运用制程失效模式及效果分析达到持续改善目的提供方法。
2 SCOUPE(范围)This work instruction applies to any manufacturing process that has a customer requirement for failure mode effect analysis or any process at FLEX (Doumen) where management requires a PFMEA.适用于客户要求或管理要求而需要做失效模式及效果分析的所有制程。
3 DEFINITIONS(定义)3.1 PFMEA: Process Failure Mode and Effect Analysis. It should describe all thepotential failure modes which may occur in process and their corresponding failure effects; evaluate and rank the severity, occurrence and detection of the failures. It should also describe the current control method, recommend corrective action, person responsible responsibility and due date.PFMEA--制程失效模式及效果分析。
2019-机作业指导书-精选word文档 (4页)
本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==机作业指导书篇一:晒版机作业指导书篇二:覆膜机作业指导书覆膜作业指导书一、目的确保本机组生产出符合要求的产品,防止不合格品流入下道工序。
二、工具直尺、内六角扳手、壁纸刀三、各岗位职责1、机台长负责本机组生产人员、设备、质量的管理工作,填写生产记录。
2、机台长负责对上道工序的半成品进行复检,并对本工序产品质量进行自检。
3、辅助工在分纸和收纸的过程中特别注意产品的异常情况,生产结束后对产品进行标识,并转入下道工序,来料加工的自检合格后办理入库手续。
四、操作要求和质量要求1、开机前对设备进行检查,将薄膜按规定的方向经导辊、消皱辊、调节辊进入压合部位。
注意检查机器转动部位是否灵活、平稳无异常噪声,有无偏移现象,检查各部位机构准确度,有无漏油现象。
2、无胶复合膜与输送带送来的印刷品一起经热辊筒及橡胶辊进行热压合后至收料转轴上,压合时热辊温度为70--100℃,传感器与热辊筒表面间隙为0.2mm,贴合压力为10--13Mpa之间,常用压为10--12Mpa,薄纸压力为6—10Mpa。
3、覆膜产品应贴合牢固无气泡,光泽度好,首件产品经检验合格方可批量生产,分割产品应无破损、不露膜,不拉松规距。
4、每班工作完毕后应速将加热滚筒和压合橡胶辊脱离接触,然后才允许停止运转,并用稀释剂(稀料)将加热滚筒及压合橡胶辊上的残留膜,碎纸及油墨擦干,保证压合胶辊上干净光滑,严格做好机台日常环境卫生工作。
五、异常情况及处理六、设备保养每班完工后及时擦洗加滚筒及压合滚筒,关键传动部位及时加注润滑油脂,做好机台日保养及卫生工作。
篇三:剪板机作业指导书剪板机作业指导书、操作、安全操作规程1 目的本规程用于指导操作者正确操作和设备。
2 适用范围本规程适用于指导本剪板机的操作与操作。
3 管理内容3.1 操作规程3.1.1操作者必须熟悉设备的一般结构及性能,严禁超性能使用设备。
2019-作业指导书编码规则-实用word文档 (8页)
本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==作业指导书编码规则篇一:作业指导书编码规则作业指导书编码规则目的及范围:為本公司各生产部门之《作业指导书》統一文件编码管理参考表格:TZ2-PD-04(附件二)A版4.操作方法识别序号2.工位名称代号3. 生产部门代号1.公司代号2.生产部门代号例如音箱装配:01表示木箱检查、02装母扣……4.操作方法识别序号工位名称代号编排:PDH(合箱) 01 板材放置 02 打胶 03 组合 04 打钉 05 加条木 06 堆垛PDD(打磨) 01 喷黑 02 补灰 03 打磨 04 堆垛PDST(贴皮) 01 裁皮 02 吹灰03 PVC喷胶 04 箱体喷胶 05 贴皮 06 修边 07 烫边 08 倒角 09 堆垛PDP(喷漆) 01 补胶 02 打磨 03 喷底漆 04 喷面漆 05 抛光 06 堆垛 07 检箱篇二:作业指导书与编号规则山东省特种设备检验研究院检验细则/工艺、检验报告、原始纪录编号规则一、检验细则/工艺编号规则1.细则/工艺编号:SDTJ/XZ-(项目代码)-(流水号)项目代码:由两个字母组成,如锅炉GL,容器RQ,管道GD,起重机QZ,电梯DT,游乐设施YL,索道SD,锅炉介质JZ,气瓶QP,安全阀AF,厂内机动车辆CC,无损检测WS,管理类用ZG,操作规程GC,自校方法和核查JH,常压罐车等其他类别产品用QT表示。
流水号:由三位阿拉伯数字组成,从001开始举例:电站锅炉产品安全性能监督检验实施细则SDTJ/XZ-GL-0012.技术资料编号:技术资料(含报告、记录等)编号规则: SDTJ/(类别代码)-(项目代码)-(流水号)-(X X)类别代码:技术记录为JLJ,安全记录为JLA,质量记录为JLZ.项目代码:为检验细则/工艺编号后两部分组成,如GL-003。
【精编范文】检验作业指导书英文-word范文 (6页)
本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==检验作业指导书英文篇一:ISO9001进料检验作业指导书(中英文)ISO9001进料检验作业指导书 Incoming_Inspection_Work_Instruction文件更改历史记录Amendment HistoryISO9001进料检验作业指导书 Incoming_Inspection_Work_Instruction1.0 Purpose目的The objective of this procedure is to define a standard inspection method in performing inspection and testing of components or materials. 本程序目的在于定义对元件或材料进行检验/测试的标准操作方法。
Scope适用范围This procedure is applicable to all components and materials that require the relevant inspection and testing, as specified in the individual Part or Material Specification.本程序适用于所有按照元件和材料规格进行检验和测试的元件和材料。
2.0 Sampling / Equipment Used 取样 / 使用设备2.1 Per sampling plan stated in the Incoming Inspection Procedure: AQL:MA=0.4、MI=1.0按照来料检验程序所规定的抽样计划;AQL:MA=0.4、MI=1.0级别进行抽样. 2.2 Inspection Aids检验工具4.2.1 LCR Meter / LCR 测量仪4.2.2 Fluke Multimeter / Fluke 万用表4.2.3 Caliper / Plug Gauge /Pin Gauge / 游标卡尺/ 塞规/针规 4.2.4 Magnifier / Microscope / 放大镜/ 显微镜3.0 Reference Documents参考文件3.1 Customer’s AVL / 客户接受的供应商清单3.2 Manufacturer Part Specification / 供应商的元件规格篇二:ISO9001-201X进料检验作业指导书(中英文)进料检验作业指导书Incoming_Inspection_Work_Instruction(ISO9001:201X)1.0 Purpose目的The objective of this procedure is to define a standard inspection method in performing inspection and testing of components or materials. 本程序目的在于定义对元件或材料进行检验/测试的标准操作方法。