
无损检测员国家职业标准2
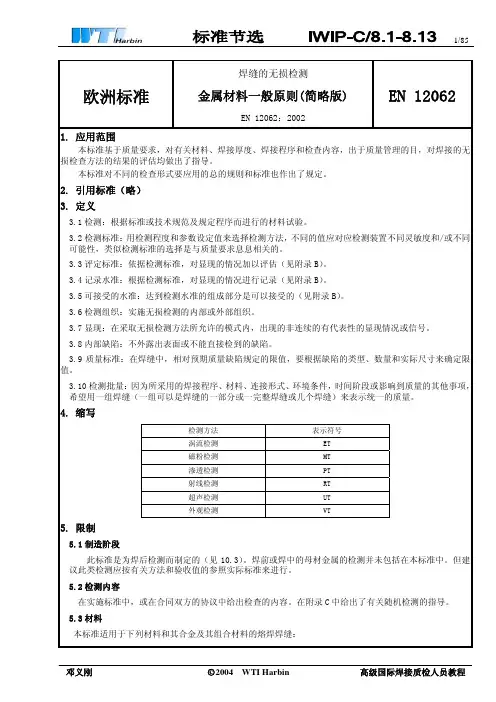
EN12062:2002无损检测标准中文
进行。
如果要实施一表面检测的话,此类检测应在内部缺陷检测之前进行。
10.4 不可接受的显露现象
在检测不可接受的显露现象的情况下,应按实施标准中给出的或按合同双方协议的步骤进行。
在修理不可接受的显露现象的情况之下,此类焊缝通常至少应按原焊缝要求进行检测。
更进一步的指导条款在附录 D 中列出。
邓义刚
○c 2004 WTI Harbin
3.5 可接受的水准:达到检测水准的组成部分是可以接受的(见附录 B)。
3.6 检测组织:实施无损检测的内部或外部组织。
3.7 显现:在采取无损检测方法所允许的模式内,出现的非连续的有代表性的显现情况或信号。
3.8 内部缺陷:不外露出表面或不能直接检到的缺陷。
3.9 质量标准:在焊缝中,相对预期质量缺陷规定的限值,要根据缺陷的类型、数量和实际尺寸来确定限 值。
依照 prEN12517 而确定的可 接受的水准 1 2 3
邓义刚
○c 2004 WTI Harbin
高级国际焊接质检人员教程
5/85
A.6 铁素体超声波检测(UT)
依照 EN25817 或 EN30042 而 依照EN17141)而确定的检测技术 依照 EN1712 而确定的可接
确定的质量标准
和水准
7. 检测组织
检测组织应该是独立于生产和生产活动之外受质量保证系统所管理的组织。
如果合同要求的话,依照 EN45001 而建立的外部检测组织应是可信赖的。
8. 文件形成
8.1 检测前的文件形成
8.1.1 书面焊接规范(略)
8.1.2 检测计划(略)
8.2 检测后的文件形成
8.2.1 检测记录(略)
8.2.2 最终报告(略)
无损检测Ⅱ级人员超声(UT)锻件门类专业知识试题及详解
前言本次试题为从网上搜集,结合对学会考题的回忆,是针对GB/T 6402—2008钢锻件超声检测方法进行编写的二级考证人员试题。
全篇采用Word 2003软件进行编辑,所有公式采用公式编辑器进行书写,我已经获得中国机械工程学会无损检测学会认可的无损检测超声波(UT)锻件、板、型材(F、P)、管子、管道(T)、铸件(C)二级证书,在培训学习期间,我也参加了焊缝的培训。
由于本人能力有限,对个别题目解释不是很到位,希望能与有识之士一起探讨,共同完成本试题编写工作。
在这里,希望能够对你的学习有所裨益!无损检测Ⅱ级人员超声(UT)锻件门类专业知识试题选择题,选择答案,请将你认为正确选项的序号字母填入试题之后的括号内,每个试题只有一个正确选项。
1.底面多次回波法,主要用于哪种场合(D)A.依据多次底面回波的变化,判断工件有无缺陷的方法中B.厚度不大、形状简单、检测面与底面平行的工件检测C.双方明确:缺陷检出的灵敏度低于缺陷回波法D.以上全部答案及解析:D 依据底面回波次数,判断试件有无缺陷和缺陷严重程度的探伤方法,称为底面多次回波法。
主要用于:①缺陷回波法不便实施,要求检出灵敏度较低的场合。
②工件厚度不大,形状简单,探测面与底面平行的场合③有时,作为辅助手段配合缺陷回波法或底面回波高度法判定缺陷情况。
缺陷回波法:根据屏幕显示的波形,对缺陷进行分析判断的方法,以回波传输时间定为,回波幅度定量。
多次底波法用于薄的、检测面与底面平行的工件,灵敏度低。
2.按JB/T 4730-2005标准规定:对钢板进行超声波横波检测时,发现缺陷判为不合格的条件是(C)A.等于或超过距离-波幅曲线的任何缺陷信号B.超过距离-波幅曲线的任何缺陷信号,再以纵波做辅助检测,按纵波检测规定不合格C.超过或等于距离-波幅曲线的任何缺陷信号,再以纵波做辅助检测,按纵波检测规定不合格D.等于或超过距离-波幅曲线的任何缺陷信号,再以纵波做辅助检测,发现为危险性缺陷答案及解析:C 依据JB/T4730.3-2005承压设备无损检测第3部分附录B (规范性附录)承压设备用钢板超声横波检测—6B 验收标准,等于或超过距离-波幅曲线的任何缺陷信号,均认为是不合格的。
常用无损检测国家标准
常用无损检测国家标准1. GB/T 33232019《金属材料熔化焊焊接接头射线照相检测》该标准规定了金属材料熔化焊焊接接头射线照相检测的基本要求、技术要求和检测方法。
适用于碳素钢、低合金钢、不锈钢、钛合金、镍基合金等金属材料的焊接接头射线照相检测。
2. GB/T 15002018《金属覆盖层厚度测量方法》该标准规定了金属覆盖层厚度测量的基本要求、技术要求和测量方法。
适用于电镀、热浸镀、喷镀等金属覆盖层的厚度测量。
3. GB/T 234552009《无损检测超声检测通用技术条件及等级分类》该标准规定了超声检测的基本要求、技术要求和等级分类。
适用于金属材料、非金属材料、复合材料等超声检测。
4. GB/T 77052008《无损检测渗透检测》该标准规定了渗透检测的基本要求、技术要求和操作方法。
适用于金属材料、非金属材料、复合材料等渗透检测。
5. GB/T 6417.12005《无损检测磁粉检测》该标准规定了磁粉检测的基本要求、技术要求和操作方法。
适用于金属材料、非金属材料、复合材料等磁粉检测。
6. GB/T 16825.12011《无损检测术语》该标准规定了无损检测领域的术语及其定义。
适用于无损检测技术、设备、方法、标准等方面的术语统一。
7. GB/T 113452013《无损检测渗透检测技术条件》该标准规定了渗透检测技术的基本要求、技术要求和检测方法。
适用于金属材料、非金属材料、复合材料等渗透检测。
8. GB/T 12604.12010《无损检测术语》该标准规定了无损检测领域的术语及其定义。
适用于无损检测技术、设备、方法、标准等方面的术语统一。
9. GB/T 126062010《无损检测磁粉检测技术条件》该标准详细规定了磁粉检测技术的基本要求、技术要求和操作方法。
适用于铁磁性材料如碳钢、合金钢、铸铁等的表面和近表面缺陷的检测。
10. GB/T 50972018《无损检测超声波探伤》该标准适用于金属材料和部分非金属材料的超声波探伤,规定了超声波探伤的基本要求、技术要求和操作方法。
无损检测员岗位职责

无损检测员岗位职责无损检测员岗位职责1岗位职责:负责工件的无损检测工作,并对检测结果负责,按时完成任务。
严格执行标准、规程、检测工艺卡,认真做好无损检测原始记录。
做好暗室工作,洗片按操作规程进行。
做好仪器设备的'维护、保养,每次用毕后要擦洗干净。
工作中遇到不能解决的一些问题,应及时向负责人汇报。
任职要求:3-5名,能长期出差,吃苦耐劳,有责任心,有无损检测证或工作经验者优先录用,待遇从优。
专业要求机械类、工程类。
无损检测员岗位职责2岗位职责:负责工件的无损检测工作,并对检测结果负责,按时完成任务。
严格执行标准、规程、检测工艺卡,认真做好无损检测原始记录。
做好暗室工作,洗片按操作规程进行。
做好仪器设备的'维护、保养,每次用毕后要擦洗干净。
工作中遇到不能解决的一些问题,应及时向负责人汇报。
任职要求:3-5名,能长期出差,吃苦耐劳,有责任心,有无损检测证或工作经验者优先录用,待遇从优。
专业要求机械类、工程类。
无损检测员岗位职责3岗位职责:1、负责公司压力容器等产品的.无损检测工作;2、负责出具相关产品的检测报告工作;3、公司领导安排的其他工作。
任职要求:1、相关专业毕业,大专以上学历;2、为人诚实正直,吃苦耐劳,踏实能干,富有团队和敬业精神;3、具有无损检测检验证书者、有工作经验者优先考虑。
无损检测员岗位职责4工作职责:1、严格按照技术标准和操作规程要求独立开展钢结构无损检测工作并出具检测报告;2、负责仪器设备的'日常管理;3、参加相关培训,持续维持岗位能力的要求。
任职资格:1、本科及以上学历,测控技术、金属材料、机械专业优先;2、必须持有超声波检测(UT)二级及以上资格证书;3、一年以上无损检测工作经历,具有钢结构行业无损检测、第三方检测公司经验者优先;4、良好的团队精神,能够承受工作压力,能够吃苦耐劳,适应高空作业;5、熟练使用CAD等作图软件,熟练使用Word、Excel等办公软件。
中国船级社无损检测人员资格鉴定与认证规范 2008
第5章 资格鉴定考试 5.1 考试项目 5.2 考试要求 5.3 考试实施 5.4 考试评分 5.5 考试评分 5.6 重新考试
第6章 认证 6.1 管理 6.2 证书 6.3 证书有效性 6.4 更新认证 6.5 重新认证 6.6 Ⅲ级人员信用体系认证 6.7 档案
附录A 中国船级社无损检测人员资格认证申请表 附录B Ⅲ级人员更新/重新认证信用体系
3.3 Ⅱ级人员的职责 3.3.1 Ⅱ级人员应已证实具有按已制定的工艺规程执行NDT的能力。在证书所明确的能力范围内,经雇主 授权后,可执行下列任务: (1) 选择所用检测方法的NDT技术; (2) 限定检测方法的应用范围; (3) 根据实际工作条件,把NDT规范、标准、技术条件和工艺规程转化为NDT作业指导书; (4) 调整和验证设备仪器 (5) 执行无损检测; (6) 按适用的规范、标准、技术条件和工艺规程解释和评价检测结果; (7) 拟定NDT作业指导书; (8) 为Ⅱ级或低于Ⅱ级的人员提供指导,并实施和监督其工作; (9) 编写检测报告。
(15) 通用考试:Ⅰ级和Ⅱ级书面考试之一,针对一种无损检测方法应用所需的基础理论的考试。 (16) 专门考试:Ⅰ级和Ⅱ级书面考试之一,针对一种无损检测方法在船舶工业中的应用所需的专门知识 和技能的考试。 (17) 基础考试:Ⅲ级书面考试之一,针对材料科学与加工工艺、焊接知识、本标准的资格鉴定与认证体 系、与Ⅱ级要求相当的NDT各方法的基本原理等方面所具有的知识的考试。 (18) 主要方法考试:Ⅲ级书面考试之一,针对船舶工业中应用NDT方法所具有的通用和专业知识,以及 编写NDT工艺规程的能力。 (19) 实际操作考试:实际操作技能的评价,针对完成检测任务的熟练程度和能力的考试。 (20) 考试试件:用于实际操作考试的含有一个以上缺陷的具有代表性的检测对象。它可以是产品,也可 以是专门制作的样品。
特种设备无损检测人员考核规则

特种设备无损检测人员考核规则一、考核目的。
特种设备无损检测人员是负责对特种设备进行无损检测的专业人员,其工作的准确性和可靠性直接关系到特种设备的安全运行。
为了保障特种设备的安全运行,制定特种设备无损检测人员考核规则,对无损检测人员进行考核,以确保其技术水平和工作能力达到国家规定的标准,从而保障特种设备的安全运行。
二、考核对象。
特种设备无损检测人员考核对象为从事特种设备无损检测工作的人员,包括但不限于无损检测技术人员、工程师等。
三、考核内容。
1. 无损检测基础知识。
考核内容包括无损检测的基本原理、方法、技术规范、设备使用等方面的知识。
2. 无损检测技术能力。
考核内容包括对不同特种设备的无损检测技术能力,包括超声波检测、射线检测、涡流检测等技术的掌握程度。
3. 无损检测实操能力。
考核内容包括对特种设备进行无损检测的实际操作能力,包括设备操作、数据采集、分析判断等方面的能力。
4. 安全意识和规范遵守。
考核内容包括对无损检测过程中的安全意识和规范遵守情况的考核。
四、考核方式。
1. 理论考核。
通过笔试、口试等形式对考核对象的无损检测基础知识进行考核。
2. 技术操作考核。
通过对考核对象在实际操作中的技术能力进行考核。
3. 实操考核。
通过对考核对象对特种设备进行无损检测的实际操作进行考核。
五、考核标准。
1. 理论考核标准。
考核对象应对无损检测基础知识有较好的掌握程度,能够准确描述无损检测的基本原理、方法和技术规范。
2. 技术操作考核标准。
考核对象应对不同无损检测技术有较好的掌握程度,能够熟练操作无损检测设备,准确采集数据。
3. 实操考核标准。
考核对象应能够准确、快速地对特种设备进行无损检测,准确判断设备的安全状况。
4. 安全意识和规范遵守考核标准。
考核对象应具备良好的安全意识和规范遵守能力,能够按照相关规定进行无损检测操作,确保自身和他人的安全。
六、考核结果。
1. 通过考核。
考核对象在各项考核内容中均达到考核标准的,视为通过考核。
EN 473中文无损检测-人员的资格和认证
目录
前言 ................................................................................................................................................. 4 1 范围 ............................................................................................................................................ 5 2 参考标准 ................................................................................................................................... 5 3 术语和定义............................................................................................................................... 5 4 方法和符号............................................................................................................................... 7 5 一般原理 ................................................................................................................................... 8 6 认证资格 ................................................................................................................................. 10 7 资格鉴定检测 ........................................................................................................................ 13 8 认证 .......................................................................................................................................... 17 9 延期 .......................................................................................................................................... 18 10 重新认证 ............................................................................................................................... 18 11 档案 ........................................................................................................................................ 18 12 过渡期.................................................................................................................................... 19 附件 A(非标准)门类............................................................................................................20 附件 B(标准)1 级和 2 级实践考试最少试件数和类型.........................................21 附件 C(标准)3 级重新认证的结构化信任系统.....................................................23 附录 D(非标准)试件管理报告内容指南........................................................................24 附件 ZA(非标准) 本欧洲标准涉及 EU 指令主要要求或其它规定的条款 ................................................ 27 参考目录...................................................................................................................................... 28
特种设备无损检测人员考核规则
特种设备无损检测人员考核规则1. 考核目的与意义特种设备无损检测人员考核旨在评估和确认无损检测人员在特种设备无损检测方面的专业技能水平和职业素质,为特种设备无损检测人员的选拔、评价和绩效考核提供客观参考依据。
通过考核,可以确保特种设备无损检测人员具备必要的知识、技能和经验,以保证特种设备的安全可靠运行。
2. 考核内容特种设备无损检测人员考核内容包括以下几个方面:2.1 理论知识考核人员需要具备相关特种设备无损检测的理论知识,包括但不限于以下内容:- 特种设备无损检测的基本概念和原理 - 不同类型特种设备的无损检测方法和技术 - 特种设备相关法律法规和标准规范 - 特种设备的构造和工作原理 - 特种设备无损检测中的安全规范和操作规程2.2 实际操作技能考核人员需要展示特种设备无损检测的实际操作技能,包括但不限于以下内容:- 使用无损检测设备和仪器进行特种设备无损检测 - 进行特种设备无损检测的现场操作 - 分析和判断无损检测结果的准确性和可靠性 - 编写无损检测报告和建议修复意见2.3 问题解决能力通过考核,评估考核人员在特种设备无损检测中解决问题的能力,包括但不限于以下内容: - 在无损检测中发现和解决问题的能力 - 对特种设备无损检测结果的合理解释和分析能力 - 针对特种设备问题提出有效的解决方案和改进措施3. 考核流程特种设备无损检测人员考核按照以下流程进行:3.1 报名与资格审查考核人员需提供相关证书和资料进行报名,并进行资格审查。
3.2 笔试考核人员需参加针对特种设备无损检测的笔试考试,考察理论知识。
3.3 实操考核考核人员需进行特种设备无损检测的实际操作考核,通过模拟场景进行实操操作。
3.4 面试考核人员需接受与特种设备无损检测相关的面试,考察问题解决能力和专业素养。
3.5 综合评定根据考核人员在各个环节的表现和成绩,进行综合评定,并给出合格与否的评定结果。
4. 考核标准特种设备无损检测人员考核的评定标准如下:4.1 理论知识考核理论知识考核依据考试成绩评定,成绩合格标准为60分以上。
特种设备无损检测人员考核与监督管理规则
行为规范:遵守操 作规程,确保检测 质量,保护检测对 象,维护检测设备
监督机制:建立内 部监督机制,定期 检查,发现问题及 时处理
管理措施:加强培 训教育,提高检测 人员素质,建立奖 惩制度,激励员工 遵守职业道德和行 为规范
违反职业道德和行为规范的处罚和纠正
纠正措施:培训、教育、指 导、监督等
处罚依据:法律法规、行业 标准、企业规定等
处罚措施:警告、罚款、停 职、开除等
纠正效果:提高职业道德和 行为规范意识,减少违规行
为
法律责任和违规处理的目的和原则
目的:确保特种设备无损检测人员的专业素质和职业道德,保障特种设备的安全运行
原则:依法依规,公平公正,公开透明,保护当事人合法权益
法律责任:违反相关规定的检测人员将承担相应的法律责任,包括但不限于罚款、吊销资格证书 等
保障特种设备的 安全运行和使用
遵循公平、公正 、公开的原则, 确保考核的公正 性和权威性
考核内容和标准
理论知识考核:包括无损检测原理、方法、设备、标准等
实际操作考核:包括无损检测操作技能、设备使用、数据分析等
考核标准:根据国家相关标准和行业规范制定,包括检测精度、检测效率、检测报告质量 等
考核结果:根据考核内容和标准进行评分,合格者颁发特种设备无损检测人员资格证书。
职业道德:爱岗敬业,诚实守信,公正公平,保守秘密,维护公共利益
行为规范:遵守法律法规,尊重科学,诚实守信,公正公平,保守秘密,维护公共利益
职业道德和行为规范的内容和要求
遵守法律 法规:遵 守国家法 律法规和 行业标准, 确保检测 结果的准 确性和公 正性
诚信原则: 诚实守信, 不弄虚作 假,不隐 瞒事实真 相
培训和继续教育的目的和原则
无损检测标准
无损检测标准1、通用基础GB5616-1985 常规无损探伤应用导则GB/T9445-1999 无损检测人员技术资格鉴定通则GB/T14693-1993 焊缝无损检测符号GB16357-1996 工业X射线探伤放射卫生防护标准JB4730-1994压力容器无损检测DL/T675-1999 电力工业无损检测人员资格考核规则GB3805-93 特低电压(ELV)限值2、射线检测GB3323-1987 钢熔化焊对接接头射线照相和质量分级GB5097-1985 黑光源的间接评定方法GB5677-1985 铸钢件射线照相及底片等级分类方法GB/T11346-1989 铝合金铸件X射线照相检验针孔(图形)分级GB/T11851-1996压水堆燃料棒焊缝X射线照相检验方法GB/T12469-1990 焊接质量保证钢熔化焊接头的要求和缺陷分类GB/T12604.2-1990 无损检测术语射线检测GB/T12605-1990 钢管环缝熔化焊对接接头射线透照工艺和质量分级GB/T16544-1996 球形储罐γ射线全景曝光照相方法GB/T16673-1996 无损检测用黑光源(UV-A)辐射的测量JB/T7902-1999 线型象质计JB/T7903-1999工业射线照相底片观片灯JB/T8543.1-1997泵产品零件无损检测泵受压铸钢件射线检测方法及底片的等级分类JB/T9215-1999 控制射线照相图像质量的方法JB/T9217-1999射线照相探伤方法DL/T541-1994 钢熔化焊角焊缝射线照相方法和质量分级DL/T821-2002钢制承压管道对接焊接接头射线检验技术规程JB/T 6440-92 阀门受压铸钢件射线照相检验3、超声波检测GB1786-1990 锻制圆饼超声波检验方法GB/T2970-1991 中厚钢板超声波检测方法GB/T3310-1999 铜合金棒材超声波探伤方法GB/T4162-1991锻轧钢棒超声波检验方法GB4163-1984 不锈钢管超声波探伤方法GB5193-1985 钛及钛合金加工产品超声波探伤方法GB/T5777-1996无缝钢管超声波探伤检验方法GB/T6402-1991钢锻件超声波检验方法GB6519-1986 变形铝合金产品超声波检验方法GB7233-1987 铸钢件超声探伤及质量评级方法GB7734-1987 复合钢板超声波探伤方法GB/T7736-2001钢的低倍组织及缺陷超声波检验法GB/T8361-2001冷拉圆钢表面超声波探伤方法GB8651-2002金属板材超声波探伤方法GB8652-1988 变形高强度钢超声波检验方法GB11343-89 接触式超声波斜射探伤方法GB11344-89 接触式超声波脉冲回波法测厚GB11345-89 钢焊缝手工超声波探伤方法和探伤结果分级GB/T12604.1-1990无损检测术语超声检测GB/T12969.1-1991钛及钛合金管材超声波检验方法GB/T13315-1991 锻钢冷轧工作辊超声波探伤方法GB/T13316-1991铸钢轧辊超声波探伤方法GB15830-1995钢制管道对接环焊缝超声波探伤方法和检验结果的分级GB/T18256-2000 焊接钢管(埋弧焊除外)用于确认水压密实性的超声波检测方法JB1152-1981锅炉和钢制压力容器对接焊缝超声波探伤JB/T1581-1996 汽轮机、汽轮发电机转子和主轴锻件超声波探伤方法JB/T1582-1996 汽轮机叶轮锻件超声波探伤方法JB3144-1982锅炉大口径管座角焊缝超声波探伤JB4008-1985 液浸式超声纵波直射探伤方法JB4009-1985 接触式超声纵波直射探伤方法JB4010-1985 汽轮发电机用钢制护环超声探伤方法JB/T7602-1994 卧式内燃炉T形接头超声波探伤GB11259-1999 超声波检验用钢制对比试块的制作与校验方法JB/T8428-1996 校正钢焊缝超声检测仪器用标准试块JB/T8467-1996 锻钢件超声波探伤方法JB/T8931-1999 堆焊层超声波探伤方法JB/T9214-1999 A型脉冲反射式超声波探伤系统工作性能测试方法JB/T9630.2-1999汽轮机铸钢件超声波探伤及质量分级方法ZBY230-1984 A型脉冲反射式超声波探伤仪通用技术条件ZBY231-1984 超声探伤用探头性能测试方法DL505-1992 汽轮机焊接转子超声波探伤规程DL/T542-1994 钢熔化焊T形接头角焊缝超声波检验方法和质量分级DL/T694-1999 高温紧固螺栓超声波检验技术导则DL/T714-2000 汽轮机叶片超声波检验技术导则DL/T717-2000 汽轮机发电机组转子中心孔检验技术导则DL/T718-2000 火力发电厂铸造三通、弯头超声波探伤方法DL/T820-2002 管道焊接接头超声波检验技术规程ZB J04 001-87 A型脉冲反射式超声波探伤系统工作性能测试方法YB/T144-1998 超声探伤信号幅度误差测量方法JB/T 6903-92 阀门锻钢件超声波检查方法4、磁粉检测GB4956-1985磁性金属基体上非磁性覆盖层厚度测量磁性方法GB9444-1988 铸钢件磁粉探伤及质量评级方法GB10121-1988 钢材塔形发纹磁粉检验方法GB/T12604.5-1990无损检测术语磁粉检测GB/T15822-1995磁粉探伤方法JB/T6061-1992焊缝磁粉检验方法和缺陷磁痕的分级JB/T6063-1992 磁粉探伤用磁粉技术条件JB/T6065-1992 磁粉探伤用标准试片JB/T6066-1992 磁粉探伤用标准试块JB/T6439-1992阀门受压铸钢件磁粉探伤检验JB/T6912-1993泵产品零件无损检测----磁粉探伤JB/T8290-1998 磁粉探伤机JB/T8468-1996 锻钢件磁粉检验方法JB/T9628-1999汽轮机叶片磁粉检验方法JB/T9630.1-1999汽轮机铸钢件磁粉探伤及质量分级方法5、渗透检测GB9443-88 铸钢件渗透探伤及缺陷显示迹痕的评级方法GB/T12604.3-1990 无损检测术语渗透检测JB/T6062-92 焊缝渗透检验方法和缺陷迹痕的分级JB/T6064-92 渗透探伤用镀铬试块技术条件JB/T8543.2-1997泵产品零件无损检测渗透检测JB/T9216-1999 控制渗透探伤材料质量的方法JB/T9218-1999 渗透探伤方法JB/T 6902-92 阀门铸钢件液体渗透检查方法6、涡流检测GB4957-1985 非磁性金属基体上非导体覆盖层厚度测量涡流方法GB5126-1985 铝及铝合金冷拉薄壁管材涡流探伤方法GB5248-1985 铜及铜合金无缝管涡流探伤方法GB/T7735-1995钢管涡流探伤检验方法GB/T11260-1996 圆钢穿过式涡流探伤检验方法GB/T12604.6-1990无损检测术语涡流检测GB/T12968-1991 纯金属电阻率与剩余电阻比涡流衰减测量方法GB/T112969.2-1991 钛及钛合金管材涡流检验方法GB/T14480-1993 涡流探伤系统性能测试方法YB/T143-1998涡流探伤信号幅度误差测量方法YB/T145-1998钢管探伤对比试样人工缺陷尺寸测量方法7、声发射检测GB/T12604.4-1990 无损检测术语声发射检测GB/T18182-2000 金属压力容器声发射检测及结果评价方法JB/T6916-1993 在役高压气瓶声发射检测与评定方法JB/T7667-1995 在役压力容器声发射检测评定方法JB/T8283-1999 声发射检测仪器的性能测试方法8、其它检测GB/T12604.7-1995无损检测术语泄漏检测GB/T12604.8-1995 无损检测术语中子检测GB/T12604.9-1996无损检测术语红外检测GB/T12606-1990钢管及圆棒的漏磁探伤方法承压设备无损检测(JB/T4730.1~4730.6-2005)石油天然气钢质管道无损检测(SY/T4109-2005)常规无损探伤应用守则(GB5616-85)石油天然气工业承压钢管无损检测方法(SY/T6423.1~6423.7-1999)钢熔化焊对接接头射线照相和质量分级(GB/T3323-2005)钢制承压管道对接焊接接头射线检验技术规程(DL/T821-2002)铸钢件射线照相及底片等级分类方法(GB5677-85)钢管环缝熔化焊接头射线透照工艺和质量分级(GB/T12605-90)射线照相探伤方法(ZBJ04004-87)焊缝无损检测符号(GB/T14693-93)X射线探伤机(JJG40-2001)钢焊缝手工超声波探伤方法和探伤结果分级(GB/T11345-1989)电力建设施工及验收技术规范(管道焊缝超声波检验篇)(DL/T820-2002) 火力发电厂铸造三通、弯头超声波探伤方法(DL/T718-2000)管道焊接接头超声波检验技术规程(DL/T820-2002)锅炉大口径座角焊缝超声波探伤(JB/T3144-1982)钢的低倍组织及缺陷超声波检验法(GB/T7736-2001)高温紧固螺栓超声波检验技术导则(DL/T694-1999)电力建设施工及验收技术规范(管道焊缝超声波检验篇)(SDJ67-1987) 无缝钢管超声波探伤检验方法(GB/T5777-1996)钢制管道对接环焊缝超声波探伤方法和检验结果的分级(GB/T15830-1995) 石油天然气钢质管道对接环焊缝全自动超声检测(SY/T0327-2003)A型脉反射式超声波探伤系统工作性能测试方法(ZBJ04001-87)常压钢质油罐焊缝超声波探伤(JB/T9212-99)钢锻件超声波检验方法(GB/T6402-1991)锻轧钢棒超声波检验方法(GB/T4162-91)磁粉探伤用磁粉技术条件(JB/T6063-92)常压钢制焊接储罐及管道磁粉检测技术标准(SY/T0443-98)管道、储罐渗透检测方法(SY/T4080-95)铸钢件磁粉探伤及质量评级方法(GB944-88)钢材塔形发纹磁粉检验方法(GB10121-88)磁粉探伤方法(JB/T15822-1995)焊缝磁粉检验方法和缺陷磁痕的分级(JB/T6061-92)磁粉探伤用标准试片(JB/T6065-92)锻钢件磁粉检验方法(JB/T8468-96)磁粉探伤机(JB/T8290-95)常压钢制焊接储罐及管道渗透检测技术标准(SY/T0443-98)焊缝渗透检验方法和缺陷痕迹的分级(JB/T6062-92)渗透探伤用镀铬试块技术条件(JB/T6064-92)控制渗透探伤材料质量的方法(ZBJ04003-87)渗透探伤方法(ZBJ04005-87)铸钢件渗透探伤及缺陷显示迹痕的评级方法(GB9443-88)无损检测术语声发射检测(GB/T12604.4-90)金属压力容器声射检测及结果评价方法(GB/T18182-2000) 在役压力容器声发射检测评定方法(JB/T7667-95)这件事情告诉我们。