
X-s控制图_实例
全套SPC表格 -X bar S管制图
製 品 名 稱
管制項目 測量單位
日期/ 時間
管 制 圖
管制圖編號: 制 X 圖 S 圖 #VALUE! #VALUE! 製 部 機 造 門 別 期 間
抽樣方法
規
格 標
準
群組數大小
管
上限 USL 中心限CL 下限 LSL 總組數
上限 UCL 中心限CL 下限 LCL
#VALUE! 測 定 者
15 16 17 18 19 20 21 22 23 24
日 期
25 ΣX= ΣS=
合 1 2 3 4 5 6 7 8 9 10 11 12 13 14
批
樣 本 測 定 值
號
量測數值的判
> USL < LSL
藍
紅
N=
ΣX X S
20.00
0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00
藍色 紅色
平
#VALUE!
均
預估不良率 (PPM)
#VALUE!
製程能力分析
Std.Dev.=
Sigma = #VALUE! PPK= PP = Ca = CPK= CP = Grade =
#VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE! #VALUE!
控制图基础知识与实例

控制图1控制图——过程控制的工具。
用来表示一个过程特性的图象。
它有两个基本用途:①用来判断过程是否一直受统计控制。
②用来帮助过程保持受控状态。
2控制图的构成::上控制线:中心线下控制线取样时间①收集:收集数据并画在图上。
②控制:根据过程数据计算试验控制线识别变差特殊原因并采取措施。
③分析及改进:确定普通变差的大小,并采取减少它的措施。
重复三个阶段,从而不断改进过程。
3控制图的益处:①供正在进行过程控制的操作者使用。
②有助于过程在质量上和成本上能持续地、可预见的保持下去。
③使过程达到:——更高的质量。
——更低的单件成本。
——更高的有效能力。
④为讨论过程的性能提供共同的语言。
⑤区分变差的特殊原因和普通原因,作为采取局部措施或对系统采取措施的指南。
第二章计量型数据控制图第一节均值和极差图参见“均值和极差控制图”1.收集数据1.1子组大小:一般为4-5件(连续生产的产品的组合)。
各子组样本应一样。
选择原则:一子组各样本间出现的变差的机会小。
子组内变差主要由普通原因造成。
1.2子组频率:应在适当时间收集足够的子组,能反映潜在的变化。
过程处于稳定,频率可减少。
(每班两次、每小时一次或其他频率)。
1.3子组组数:≧25个。
总单值≧100个。
2.控制图及记录原始数据:①X图绘在R图的上方。
下面再接一个数据栏。
②X和R值为纵坐标,时间为横坐标。
③数据栏应包括:每个读数空间、读数、和、均值、极差以及日期/时间或其他识别子组的代码的空间等。
3.计算均值(X)和极差(R):X=( X1+X2+…+X n)/n R=X MAX﹣X MINX1,X2,…X n——测量值。
n——子组容量。
4.控制图刻度;①对X图:坐标刻度最大值-最小值≧2(X max–X min)②对R图:坐标刻度最大值≧2R max5.计算控制限:①平均极差(R)及过程平均值(X)R=(R1+R+2…+R K)/K(1X2+…+X K)/KK——子组的数量。
《质量统计技术》习题

《质量统计技术》习题第一章概论1-1 质量的含义是什么?1-2 不合格和缺陷的关系是什么? 1-3 检验、试验和验证概念上有什么区别?1-4 质量管理、质量控制和质量检验的关系是什么?1-5 什么是统计技术?可以分为几类?1-6 组织应用统计技术应该具备哪些基本条件? 1-7 质量管理和质量管理体系的关系是什么?1-8 质量管理经历了哪几个阶段?各个阶段的特点是什么? 1-9 统计技术在质量管理中有哪些重要作用?第二章统计技术基础知识一、思考与练习2-1 质量特性数据有哪些特点?2-2 分层随机抽样主要解决什么问题,如何应用? 2-3 什么是必然事件、不可能事件、随机事件? 2-4 什么是小概率事件实际不可能性原理?2-5 设有10件产品,其中有3件不合格品,现从中任取4件。
求恰好抽到2件不合格品的概率;求至少抽到1件不合格品的概率。
2-6 离散型随机变量概率分布与连续型随机变量概率分布有何区别?2-7 什么是正态分布?标准正态分布?正态分布的密度曲线有何特点? 2-8 已知随机变量u服从N(0,1),求P(u<-=, P(u≥),u|≥), P(-≤u<),并作图示意。
P P(u<-u?=+P(u≥u?)=; P(-u?≤u<u?)=;2-10 设X变量服从正态分布,总体平均数μ=10,P(x ≥12)=,试求X在区间内取值的概率。
2-11 什么是二项分布?如何计算二项分布的平均数、方差和标准差? 2-12 已知随机变量X服从二项分布B,求μ及σ。
(10,3) 2-13 已知随机变量X服从二项分布B(10,),求P(2≤X≤6),P(X≥7),P(X 2-14 什么是泊松分布?其平均数、方差有何特征?2-15 已知随机变量X服从泊松分布P(4),求P(X=1),P(X=2),P(X≥4)。
2-16 某种产品的不合格品率为。
试问在360件此产品中,(a)有3件或3件的不合格品的概率;(b)恰有3件不合格品的概率。
控制图讲稿1
控制图的控制限分别位于中心线的两侧3σ距离处。3σ控制限表明,若过程处于统计控制状态,则大约有99.7%的子组值将落在控制界限之内。换句话说,当过程受控时,大约有0.3%的风险,或每点绘1000次中,平均有3次,描绘点会落在上控制限或下控制线之外。 许多场合,在控制图上另外加上2σ控制限是有益的。这样,任何落在2σ界限外的子组值都可以作为失控状态即将来临的一个警示信号,因此,2σ控制限有时也称作“警戒限”。在对控制图进行判断的是否,会用到1 σ,2 σ,3 σ限,这在后面会讲到。
X-s图制作范例
s控制限的计算: UCLs=B4*s CLs=s LCLs=B3*s B3,B4为常数,通过查表可得。
X图控制限的计算: UCLX=X+A3*s CLX=X LCLX=X-A3*s A3为常数,通过查表可得。
(3)Me-R控制图 Me-R控制图与X-R图也很相似,只是用中位数(Me)代替均值(X)。由于中位数的计算比均值简单,所以多用于现场需要把测定数据直接记入控制图进行控制的场合,这是,为了简便,自然规定为奇数个数据。现在多用电脑进行绘图,计算平均值已经不成问题,故Me-R图的应用逐渐减少。
P控制图
不合格品数控制图
np控制图
计点值
泊松分布
单位不合格数控制图
U控制图
不合格数控制图
C控制图
控制图中常用符号的解析: n 子组大小,单个子组中子组观测值的个数 k 子组数 X 质量特性的观测值 X 子组的平均值 Me 子组中位数。对于一组升序或降序排列的n个子组观测值X1,X2…..,当n为奇数时,中位数等于该组数中间的那个数;当n为偶数时,中位数等于该组数中间两个数的平均值。 R 子组极差。子组观测值中极大值与极小值之差。 注:在单值图的情况下,R代表移动极差,即两个相邻观测值的差值的绝对值。 S 子组标准偏差 s=
均值 标准差X-s图-例题

步骤 3:计算所有观测值的总平均值 X 和平均标准差 s 。得到 X =163.256; s =5.644 步骤 4:计算 s 图的控制限,绘制控制图。 先计算 s 图的控制限。从《常规控制图》GB/T4091-2001 计量控制图系数表可知,当子组大小 n=5 时, B4=2.089, B3=0, 代人 s 图公式, 得到: UCLs=B4 s =2.089 5.64.4.= 11.790; CLs= s = 5.644; LCLs=B3 s = ━ 相应的 s 控制图见下图。
166.4 162.4 164.8 167.0 162.0 159.6 165.6 166.8 160.8 155.0 165.6 162.8 158.4 162.4 166.0 165.2 160.8 162.6 165.2 164.0 164.6 160.6
2.008 5.550 5.404 5.831 3.162 5.367 8.050 5.020 8.075 7.071 2.608 7.294 4.775 12.219 3.743 5.020 5.020 5.941 6.0g9 5.148 6.229 7.057
因为子组极差只利用了子组中的最大值和最小值的信息而子组标准差充分பைடு நூலகம்用了子组中所有的信息所以当控制图的分析结果不同时尽管控制图的控制限进入控制用控制图阶段实现对过程的日常控制
均值-标准差( X -s)图的作法
某手表厂为了提高手表的质量,应用排列图分析造成手表不合格的各种原因,发现“停 摆”占第一位。为了解决停摆问题,再次应用排列图分析造成停摆的原因,结果发现主要是 由于螺栓脱落造成的。而后者是由螺栓松动造成的。为此厂方决定应用控制图对装配作业中 的螺栓扭矩进行过程控制。 分析:为充分利用子组信息,对本例选用 X -s 图。
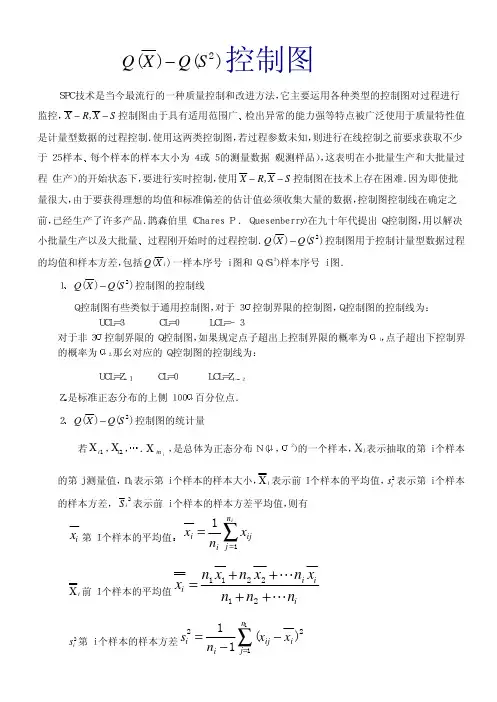
QX-QS2控制图
2
CL=81.383 K
LCL=80.414 K
;S 图 UCL=1.706 K
LCL=0.27 K
.将样本数据绘成图,可发现 X − i 图的形状与 Q( X i ) − i 图一致,s-i
图与 Q( Si ) − i 图也一致,有 30 个样本后,利用 X-S 图判断过程得到的结论也相同,但是在 20 个样 本前,不能用常规控制图判定过程是否异常.
2
百分位点.
Q( X ) − Q(S 2 ) 控制图的统计量
若 Χ i1 , Χi2. , . Χ in i ,是总体为正态分布 N( ,
2
)的一个样本,X ij 表示抽取的第 i 个样本
的第 j 测量值,n i 表示第 i 个样本的样本大小, Χ i 表示前 I 个样本的平均值, si2 表示第 i 个样本 的样本方差, S i 表示前 i 个样本的样本方差平均值,则有
2
= Φ −1 tn1 +n 2 +L +n i −1 (Wi )
ni −1, ni +Lni −1 −i +1 i
) = Φ −1
[ [F
] i≧2 (4) ( y ) ] i≧2 (5)
式中: t n1 + n 2 + n i −1 ( wi ) 是自由度为 (n1
显然,样本数据较少时,常规的均值-标准差控制图是作不出的.Q 控制图的作图从第 2 个样本 开始(即抽取两个样本后就可开始作图),这充分说明 Q 控制图运用于小批量生产和大批量开始过 程时的优越性.Q 控制图的不足之处是从控制图上无法知道过程的均值和标准偏差的具体数值. 表 1 例 1 Q 控制图计算数据
统计过程控制(SPC)
21
22
1447
1720
1278
1472
2272
2190
1480
1859
1619.25
1810.25
994
718
903
903
2060.6
2060.6
0
0
23
24 25
829
429 1479
1613
312 1529
719
1408 1217
1758
1236 1729
1229.75
846.25 1488.5
SPC(统计过程控制)
根据上海思科统计质量咨询服务有限公司 俞钟行老师讲课整理
内容:
1.SPC(统计过程控制)概述 2.Xbar-R控制图和Xbar-s控制图 3.XmR(即X-RS)控制图 4.分析用控制图和控制用控制图 5.过程能力指数Cp、Cpk 6.过程性能指数Pp、Ppk 7.p控制图(含标准化的应用) 8.控制图判异准则 9.应用和滥用SPC(统计过程控制) 10.测试设备校正(美国“质量”杂志SPC案例2001年) 11.短流程的加工(美国“质量”杂志SPC案例2000年)
n
A3
2 2.659 0 3.267
3 1.954 0 2.568
B3
B4
计算结果(1)
Number 1 2 3 4 5 S 412.8 142.5 494.9 550.9 291.5 Sbar 405.3 405.3 405.3 405.3 405.3 B4Sbar 918.4 918.4 918.4 918.4 918.4 B3Sbar 0 0 0 0 0 Xbarbar 1400.96 1400.96 1400.96 1400.96 1400.96 Xbar+a3Sbar 2060.796172 2060.796172 2060.796172 2060.796172 2060.796172 Xbar-a3Sbar 741.1238285 741.1238285 741.1238285 741.1238285 741.1238285 Xbar 1182.5 1125.5 1435.5 1050.25 1062.25
控制图(control charts)
控制图(control charts)又名:统计过程控制( statistical process control)方法演变:EQ \o(\s\up5(-),\s\do2(x))计量值控制图:⎺X-R控制图(又名均值极差控制图),⎺X-s控制图,单值控制图(又名X 控制图,X-R控制图,IX-MR控制图,XmR控制图,移动极差控制图),移动均值-移动极差控制图(又名MA-MR控制图),目标偏差控制图(又名差异控制图、偏差控制图、名义值偏差控制图),CUSUM(又名累计和控制图),EWMA(又名指数加权移动平均控制图),多元控制图(又名Hotelling T2控制图)。
计数值控制图:p控制图(又名不良品率控制图),np控制图,c控制图(又名缺陷数控制图),u控制图。
两种数据都适用的控制图:短期过程控制图(又名稳定控制图或者Z控制图),组控制图(又名多属性值控制图)。
概述控制图是一种对过程变异进行分析和控制的图形工具。
数据按时间顺序绘制在图上,控制图一般有一条代表均值的中心线,一条上控制限位于中心线上方,一条下控制限位于中心线下方,这些线是根据过程数据确定的。
通过当前数据和由历史数据计算所得的控制限的比较,我们可以判定当前过程变异是稳定的(受控制)还是不稳定的(不受控制,受到某个特定因素的干扰)。
控制图分为很多种,不同的过程、不同的数据,我们采用不同的控制图。
计量值数据的控制图经常是成对应用,其中常绘制在上方的一张控制图监测均值,或者说过程数据的分布中心,而绘制在下方的一张控制图监测极差,或者说分布的波动程度。
如果借助于练习打靶的例子来说明,那么均值就是靶子上射击集中的地方,极差是射击点的离散程度。
计量值数据要成对使用控制图,计数值数据则通常只使用一张控制图就足够了。
适用场合·当你希望控制当前过程,问题出现时能察觉并能对其采取补救措施时;·当你希望对过程输出的变化范围进行预测时:·当你判断一个过程是否稳定(处于统计受控状态)时;·当你分析过程变异来源是随机性(偶然事件)还是非随机性(过程本身固有)时;·当你决定怎样完成一个质量改进项目时——防止特殊问题的出现,或对过程进行基础性的改变。
计量型控制图(4)
n
n
n
1 PDF 文件使用 "pdfFactory Pro" 试用版本创建
一个实例(二)
n
步骤1:选择质量特性
螺栓的切断长度至关重要
n
步骤2:按合理的计划来搜集数据
每小时抽取5个产品作为一个样本。检验 员按时间顺序收集了25个样本。
一个实例(三)
n
n
步骤3:计算样本平均值及极差(见 上表) 步骤4:确定总的平均数和平均极差
x = 0 . 5013
R = 0.0041
3 PDF 文件使用 "pdfFactory Pro" 试用版本创建
一个实例(四)
n n
步骤5:计算控制限
一个实例(六)
步骤6:利用控制界限分析样本数值
一个实例(七)
n
步骤7:确定控制限是否能经济地满 足要求; 步骤8:运用控制限进行控制;
n
5 PDF 文件使用 "pdfFactory Pro" 试用版本创建
n n
9 PDF 文件使用 "pdfFactory Pro" 试用版本创建
移动极差
n
移动极差是指一个测定值 xi 与紧邻的测 定值xi+1 之差的绝对值,记作MR, MR = | xi - xi+1 | (i=1,2,…,k-1)
其中:k为测定值的个数; k个测定值有k-1个移动极差,每个移动极差值相当于样 本大小n=2时的极差值.
怎样确定控制界限
n
1 计算总平均数:
x1 + x 2 + ...... + x k 1 k x= = ∑ xi k k i =1
八种控制图应用实例(minitab)
1、试作均值极差控制图
2、试作均值极差控制图、中位数极差控制图和均值标准差控制图
3、试作移动极差控制图
4、试作样本大小n 相等时的p
控制图
5、试作样本大小n 相等时的pn
控制图
6. 试作样本大小n不相等时的p控制图
〔案例〕
某电机厂生产洗衣机用小型电机,构成交验批的批量各不相等,现每隔1
小时抽取一个样本,共25批,经检验将不合格品数及不合格品率记入数据
表,试作分析用控制图。
7. 试作C控制图
某电线生产过程中,每隔一定时间对100m导线进行检查,检查的结果如表所示,试作C控制图。
8. 试作U控制图
某电子产品检查的结果如表所示,试作U控制图。