
2020年一次性医用口罩生产工艺规范
文件编号:Q3-QC-45 2020年一次性医用口罩生产工艺规范
编制
审核
批准
实施日期2020.02.10
目录
1. 目的
2. 范围
3. 责任人
4. 产品名称及规格
5. 工艺流程图、关键工序和特殊过程
6. 工艺卫生要求
7. 设备一览表
8. 技术安全和劳动保护
9. 物料平衡
1. 目的
规范一次性使用医用口罩(灭菌)生产工艺;使生产操作过程具有稳定性;保证产品质量。
2. 范围
适用于一次性使用医用口罩(灭菌)的生产及质量管理。
3. 责任人
技术部组织制定,并遵照执行;质量管理部负责监测。
4. 产品名称及规格
品名:一次性使用医用口罩(灭菌)。
规格:17cm×9.5cm,应符合设计的尺寸,最大偏差应不超过±5%。
5. 工艺流程图、关键工序和特殊处理
5.1 一次性使用医用口罩(灭菌)工艺流程图。
一次性医用口罩材料、配件及包材生产流程规范

一次性医用口罩材料、配件及包材生产流程规范1.引言本文档旨在规范一次性医用口罩的生产流程,确保产品的质量和安全性。
生产商应遵守以下规范,以确保口罩的配件、材料和包材符合相关标准和要求。
2.材料选择2.1 口罩材料选择- 外层:选择符合国家标准的无纺布材料,具有良好的防护性能和透气性。
- 滤芯:使用合格的呼吸阻力小、过滤效率高的高效静电滤芯材料。
- 内层:选用舒适、吸湿排汗性良好的无纺布材料。
2.2 材料检验- 生产商应定期检验所使用的材料,确保其符合国家标准和要求。
- 所有材料应进行密度、强力、破断伸长率等性能指标的测试,确保其质量可靠。
3.配件制造3.1 鼻夹的制造- 鼻夹应使用合格的聚合物材料,具有良好的可塑性和韧性。
- 制造过程应确保鼻夹的形状和尺寸符合设计要求。
3.2 耳带的制造- 耳带应选择柔软、舒适的材料,不易引起过敏或勒痕。
- 制造过程中应确保耳带的长度和连接牢固度满足要求。
4.包材要求4.1 包装材料选择- 选择符合卫生要求的无菌包装材料,确保口罩在包装过程中不受污染。
- 包装材料应具有一定的强度和防湿性能。
4.2 包装规范- 口罩应在无尘环境下进行包装,避免灰尘对产品的污染。
- 包装过程中应注意个体包装的密封性,以确保口罩的卫生质量。
5.质量控制5.1 过程控制- 生产商应建立质量控制体系,确保每个生产环节符合标准和要求。
- 关键环节应设置监测点,定期进行抽样检验。
5.2 终端检验- 对生产出的口罩进行全面检验,确保产品的质量和符合标准要求。
- 测试项目应包括外观质量、过滤效率、呼吸阻力等指标。
6.记录和追溯生产商应建立相应的记录和追溯体系,确保口罩生产过程可追溯和监控。
记录包括材料供应商信息、生产日期、生产过程记录等,以方便质量追溯和问题排查。
7.结论本文档提供了一次性医用口罩材料、配件及包材生产流程的规范要求。
生产商应遵循该规范,确保口罩产品的质量和安全性。
一次性使用医用口罩制作工艺流程
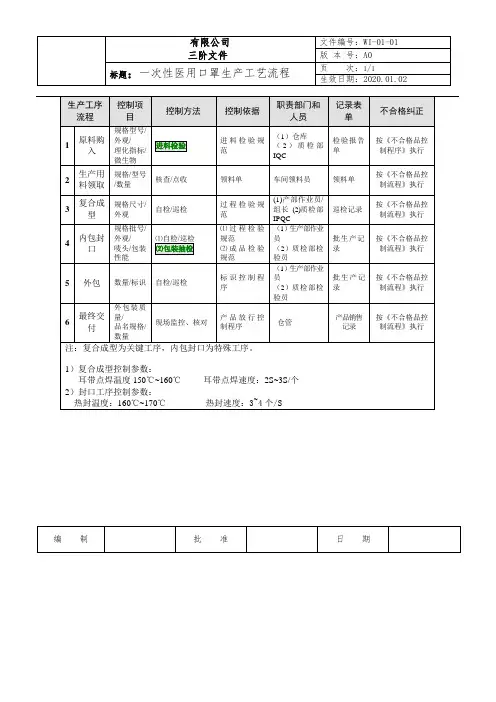
职责部门和 人员
(1)仓库 (2)质检部 IQC
车间领料员
(1)产部作业员/ 组长 (2)质检部 IPQC (1)生产部作业 员 (2)质检部检 验员 (1)生产部作业 员 (2)质检部检 验员
仓管
记录表 单
检验报告 单
领料单
巡检记录
批生产记 录
批生产记 录
产品销售 记录
不合格纠正
按《不合格品控 制程序》执行
规格批号/
4
内包封 口
外观/ 唛头/包装
⑴自检/巡检 ⑵包装抽检
ቤተ መጻሕፍቲ ባይዱ
性能
控制依据
进料检验规 范
领料单
过程检验规 范 ⑴过程检验 规范 ⑵成品检验 规范
5 外包 数量/标识 自检/巡检
标识控制程 序
外包装质
6
最终交 付
量/ 品名规格/
现场监控、核对
产品放行控 制程序
数量
注:复合成型为关键工序,内包封口为特殊工序。
编制
批准
日期
按《不合格品控 制流程》执行
按《不合格品控 制流程》执行
按《不合格品控 制流程》执行
按《不合格品控 制流程》执行
按《不合格品控 制流程》执行
1)复合成型控制参数: 耳带点焊温度 150℃~160℃
2)封口工序控制参数: 热封温度:160℃~170℃
耳带点焊速度:2S~3S/个 热封速度:3~4 个/S
有限公司 三阶文件
标题:一次性医用口罩生产工艺流程
文件编号:WI-01-01 版 本 号:A0 页 次:1/1 生效日期:2020.01.02
生产工序 控制项
流程
目
控制方法
规格型号/
2020年KN95一次性使用医用口罩生产工艺规范

文件编号:Q3-QC-49 2020年KN95一次性使用医用口罩生产工艺规范编制审核批准实施日期2020.02.10目录1目的2 范围3职责4 内容4.1生产依据和生产方法4.1.1生产依据4.1.2生产方法4.1.2.1生产前准备4.1.2.1.1文件准备4.1.2.1.2现场检查4.1.2.2领料4.1.2.3生产成型4.1.2.4内包装4.1.2.5外包装5.生产工艺流程图:6生产过程的质量控制7工艺卫生和环境卫生7.1环境卫生7.2.工艺卫生7.2.1一般生产区卫生要求7.2.2洁净生产区卫生要求7.2.3工艺卫生1目的:制定KN95防护口罩生产工艺规程,以保证生产产品的产量、质量符合已确定的标准规定。
2 范围:适用KN95防护口罩生产的全过程管理。
3职责:车间生产操作人员,生产管理人员对本规程的执行负责;质量管理人员对本规程的执行情况进行监督和审核。
4 内容:4.1生产依据和生产方法:4.1.1生产依据:《GB 19083-2010 医用防护口罩技术要求》《医疗器械生产质量管理规范》2016版4.1.2生产方法:4.1.2.1生产前准备4.1.2.1.1文件准备:(1)批生产指令中明确了生产产品的原料名称、批号、数量、检验单号及投料量等。
(2)批包装指令中明确了包装产品的名称、规格、批号、数量、包装材料用量等。
(3)生产品种应有质量标准、生产工艺规程及岗位标准操作程序等文件。
(4)生产地点应有卫生要求的文件规定和卫生清洁标准操作程序。
(5)使用设备应有相应的设备操作、维护保养、清洁标准操作程序。
(6)容器具清洁应有相应的标准操作程序。
(7)应有岗位所需生产记录(含清场记录),工序运行状态标志、设备运行状态标志、物料领料单等记录表格。
(8)上述文件均应为现行文件并受控管理。
4.1.2.1.2现场检查:(1)检查生产场所的清洁、卫生,应符合该区域卫生要求,有清洁、清场合格证。
(2)需用的设备、设施应完好,有正常标志。
一次性医用口罩产品生产操作规程
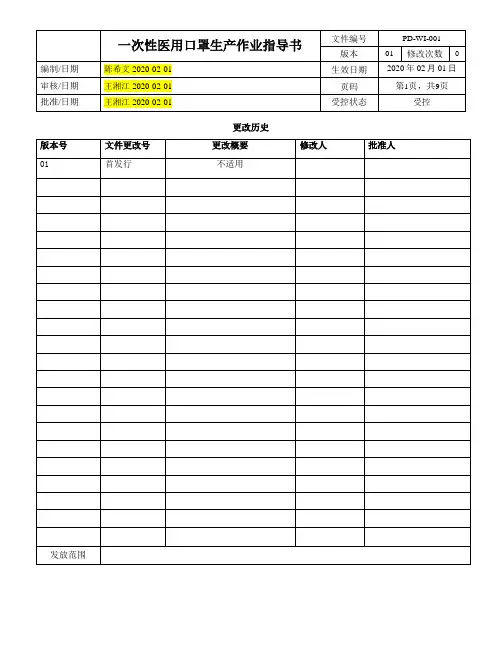
目视检查
鼻梁条
SC0005
表面光滑,无肉眼可见污渍、无棱刺。
目视检查
无纺布
SC0002
整洁、无破损、无异物
目视检查
步骤
1、所需设备:平面口罩自动生产线;
2、设备检查:检查设备是否可以正常开机;
2、上料:将无纺布、熔喷布、耳带、鼻梁条安装在口罩机对应位置。
检查上料结果
各物料已放置在口罩机对应位置
辅助工具
剪刀
物料名称
物料编码
物料要求
检测方法
封口口罩
SC0013
封口无破损,袋内无异物
目视检查
纸盒
SC0007
无肉眼可见污渍,破损。粘结位置牢固无松动,标识文字和图示清晰。
目视检查
纸箱
SC0008
表面整洁,无异物,无破损。
目视检查
胶带
SC0009
胶带表面光滑整洁
目视检查
说明书
SC0010
无破损,文字清晰
更改历史
版本号
文件更改号
更改概要
修改人
批准人
01
首发行
不适用
发放范围
1.0目的
为有效规范一次性医用口罩产品生产管理,指导一次性医用口罩产品生产操作,特制定本规定。
2.0范围
适用于一次性医用口罩产品生产操作。
3.0职责
3.1质管部负责监督一次性医用口罩生产操作是否符合要求;
3.2生产技术部负责按照本规程生产一次性医用口罩。
工序名称
本体焊接
车间名称
无尘间
生产设备
平面口罩自动生产线
设备厂家
广州创和智能
设备型号
一次性使用医用口罩工艺
一次性使用医用口罩工艺医用口罩是一种非常重要的个人防护用品,可以有效地减少呼吸道疾病的传播。
在特殊时期,如病毒爆发或流感季节,使用一次性医用口罩可以有效地保护自己和他人的健康。
下面是一次性使用医用口罩的工艺的详细介绍。
首先是原材料采购。
一次性使用医用口罩的主要材料包括无纺布、熔喷布和耳带。
这些材料通常通过供应商或在市场上采购。
在选择供应商时,需要注意供应商的信誉和产品质量,以确保口罩的质量和安全性。
接下来是筛选和检验。
在原材料到达工厂后,需要对其进行筛选和检验,以确保其符合要求。
例如,可以使用一些仪器和设备对无纺布和熔喷布的物理性质进行测试,如密度、重量、透气性等。
同时,还需要对耳带进行拉力测试,以确保其牢固性。
然后是口罩制造。
口罩制造的主要工艺包括折叠、焊接和剪裁。
首先,需要将无纺布和熔喷布折叠成所需的尺寸,通常是三层结构。
然后,通过加热和加压的方式将两层熔喷布焊接在一起,以增加过滤效果。
最后,将剪裁好的口罩进行清洗和检查,确保没有污染或瑕疵。
接下来是灭菌。
灭菌是确保一次性使用医用口罩安全有效的关键步骤。
常见的灭菌方法包括高温蒸汽灭菌和乙烯氧化灭菌。
这些灭菌方法可以有效地杀死口罩上可能存在的病原体,如病毒和细菌,以确保口罩不会传播疾病。
总而言之,一次性使用医用口罩的工艺涉及原材料采购、筛选和检验、口罩制造、灭菌、包装和销售等多个步骤。
通过这些工艺步骤,可以确保口罩的质量和安全性,为用户提供有效的个人防护。
在特殊时期,如病毒爆发或流感季节,正确使用一次性使用医用口罩可以有效地预防疾病的传播。
一次性使用医用口罩工艺
一次性使用医用口罩工艺
1.采购原料:一次性使用医用口罩主要由无纺布、混合纤维布和防护面料制成。
因此,在进行这一工艺流程之前,需要首先采购上述原料。
应当优先考虑采购使用新材料的生产商,以保证产品质量。
2.面料分拣:在采购原料之后,就要对其进行检查,以确保采购的原料符合要求。
检查完成后,把无纺布、混合纤维布和防护面料分别进行分拣,准备进行下一步的加工。
3.清洗处理:将分拣好的原料放入清洗处理室,进行清洗处理。
清洗处理过程主要包括消毒、去污、去除残留物等步骤,以保证原料质量。
4.裁剪加工:将清洗后的原料放入裁剪加工室,通过机械裁剪设备将原料切割成满足规格的一次性使用口罩。
5.初步检测:将成型后的一次性使用口罩放入初步检测室,通过实物检测、静电检测等,以确保产品质量。
医用口罩生产工艺规程
一次性使用医用口罩生产工艺规程1.目的制订医用口罩生产工艺规程,以提供生产车间组织生产和进行生产操作的依据。
2.范围本规程适用于医用口罩的生产。
3.职责生产车间按该工艺规程组织生产和按该规程编制标准操作程序,生产技术部,质控部负责监督该规程的实施。
4.内容4.1生产工艺流程图图1 一次性使用医用口罩工艺流程图注:*为关键工序#为特殊工序4.2 质量控制点4.3生产操作过程及工艺技术参数4.3.1 领料按批生产指令制作领料单,按“仓库管理制度”到原材料库领取原料,领料员、保管员根据领料单的数量领发料,及时填写入出库记录。
工艺要点:核对品名、批号、型号、规格、数量、检验报告单。
4.3.2 冲片、点焊按“作业指导书”将所需原材料置于冲片机上进行成型,仔细观察将不合格剔除。
生产结束及时填写记录,按本岗位“清场管理制度”进行清场操作,填写清场记录,并经质量部门检查签字。
工艺要点①;②温度控制:60℃~80℃;③速度控制只/min;4.3.3 内包装1)装袋生产操作前,进行清场检查。
从中间库领取内包装材料,根据产品包装规格要求,确定每袋装量。
根据每袋数量,按照“内包装作业指导书”进行包装操作,操作员要先进行首件确认。
在分装过程中,每隔30分钟自查一次。
检验员在上午和下午不定时巡检一次,严格控制装量差异,并详细记录抽查结果,确保每袋装量在控制范围内。
分装后产品放入专用容器内,作好标识,按“清场管理制度”进行清场,填写清场记录,并经质控人员验收签字。
工艺要求:①包装规格:每袋装10只,操作中随时注意检查装量是否准确,要求每隔30分钟必须自查一次装量,装量不得少于标示量。
②包装前检查包装材料有无破损,内部是否清洁、干燥。
③包装前核查包装材料及标签合格标志。
④生产结束任务后,应将所使用的设备,工具做好清洁卫生,中间产品、内包装材料整理好。
2)封口①按要求调节好印字轮的字钉,确认规格、批号、生产日期;②打开封口机电源开关,设定好墨印温度80℃~140℃和密封温度150℃~160℃;③加热5分钟后用没装口罩的包装袋试封,检查打码是否清晰,包装袋的气密性是否漏气。
一次性使用医用外科口罩技术要求
一次性使用医用外科口罩技术要求
一次性使用医用外科口罩是一种即拆即用的口罩,它具有快速拆装,轻便,佩戴舒适的优点。
它的主要结构包括一个外罩和一个内罩。
外罩是一种颗粒阻挡材料,能够阻挡气溶胶和固体颗粒,而内罩则是一层薄的超细纤维材料,用于涵盖鼻咽部,形成一个完整的密封,防止外界空气和病原体进入鼻咽部。
一次性使用医用外科口罩的制作工艺一般遵循如下步骤:选择适合的颗粒阻挡材料和超细纤维材料,并制作出外罩和内罩;热收缩连接外罩和内罩;将外罩和内罩组合在一起,形成一个完整的口罩;将口罩保存在医用口罩盒中,以保证口罩的清洁度和消毒。
一次性使用医用口罩工艺规程
一次性使用医用口罩工艺规程文件目录1、目的 (3)2、适用范围 (3)3、职责 (3)4、参考文件 (3)5、培训范围 (3)6、产品信息 (3)7、物料信息 (4)8、生产设备 (5)9、工艺流程图 (1)11 物料、中间产品、成品质量标准 (5)12 安全生产与劳动保护 (5)13 工艺卫生要求 (5)1、目的为明确一次性使用医用口罩的生产过程,规定生产全过程的工艺技术、质量监控等内容,保证过程中产品质量,杜绝生产过程中污染、混淆和差错,保证相关内容已通过验证,特制定本规程。
2、适用范围本规程适用于公司一次性使用医用口罩的生产全过程,是各部门共同遵循的技术准则。
3、职责3.1编写:生产部经理组织相关人员进行编写。
3.2审核:质量部组织相关人员进行审核。
3.3批准:管理者代表。
3.4执行:各级生产、质量管理人员及操作人员。
3.5监督管理: QA、生产质量管理人员。
4、参考文件《中华人民共和国药典》(2015版)《医疗器械生产监督管理办法》(国家食品药品监督管理总局第7号令)《医疗器械监督管理条例》(国务院令第650号)5、培训范围6、产品信息6.1、概述:一次性使用医用口罩适用于覆盖者的口,鼻及下颚,用于普通医疗环境中佩戴,阻隔口腔和鼻腔呼出或喷出污染物的一次性使用口罩。
6.2、规格及尺寸:本产品共计有两个规格。
表1:一次性医用口罩型号规格表6.3、使用方法:6.3.1.打开包装,取出口罩,握住口罩两边,鼻夹条在上边;6.3.2. 将口罩开口部分遮住口鼻盒下颌,橡筋带套在耳后;调整鼻梁条,将其与鼻梁贴合;6.3.2. 适当调整口罩位置,使得佩戴舒适;6.4、保质期:24个月。
6.5、贮藏方法:包装后的一次性使用口罩应储存在相对湿度不大于80%、无腐蚀气体和通风良好、清洁的室内。
7、物料信息7.1原材料控制:7.1.1无纺布:根据不同要求,可以不同颜色;外观:柔软,无颜色变化,无污点,无破洞,布面均匀。
一次性医用口罩工艺规程
一次性医用口罩工艺规程一次性医用口罩是目前非常重要的医疗防护用品,广泛用于医院、实验室、制药厂等场所。
在疫情期间,全球对一次性医用口罩的需求增加,因此如何制作高质量的一次性医用口罩变得尤为重要。
下面是一份一次性医用口罩的工艺规程,供参考。
一、原材料准备1.无纺布原材料:医用口罩主要需使用无纺布材料,选择优质的聚丙烯熔喷无纺布为主要原材料。
2.鼻夹材料:选择适合的鼻夹材料,一般采用塑料和金属材料制成,要求具有良好的柔韧性和回弹性。
3.乳胶带材料:选择优质的乳胶带材料,用作口罩的固定和密封。
4.耳带材料:选择柔软舒适的耳带材料,确保佩戴者佩戴时的舒适度。
二、制作工序1.切割无纺布:将无纺布根据所需尺寸进行切割,分别切割面料和内衬布两种材料。
2.焊接鼻夹:将切割好的鼻夹材料放置在面料内,通过先进的热压设备将鼻夹与面料固定热压在一起。
3.焊接耳带:将切割好的耳带材料焊接在面料两侧,确保耳带牢固并且与面料连接紧密。
4.焊接口罩:将面料与内衬布叠合在一起,通过热压设备将两者焊接在一起。
5.印刷标识:根据需要,在口罩上印刷相关标识,如生产日期、型号等。
6.完成口罩:经过清洁和消毒处理,使口罩符合卫生要求,然后包装入盒。
三、质量控制1.原材料检验:对购进的原材料进行检验,如无纺布的触感、密度等参数,鼻夹的强度和弹性等。
2.模具检验:对制作使用的模具进行检验和维护,确保口罩的制作尺寸和外形符合要求。
3.焊接质量控制:对焊接环节进行质量把控,确保鼻夹和耳带与面料的连接牢固且紧密。
4.成品检验:对制作完成的口罩进行外观检查、异味检测、过滤效率测试等多项指标的检验。
5.包装检验:对包装后的口罩进行包装外观和密封性检验,确保包装完好无损。
四、工艺改进1.持续学习:保持与相关行业的密切合作,及时了解和掌握新材料和新工艺的应用和发展趋势。
2.创新技术:积极采用新的制造技术和设备,提高口罩的生产效率和质量。
3.严格标准:设立严格的工艺标准和质量标准,对生产车间的操作人员进行规范和培训,确保产品质量的稳定。