
五金件缺陷定义
五金件外观不良缺陷定义
a)刮伤:表面可见的擦痕,凹痕或划痕。
原因:在冲压(不当操作)时由于外来物造成或零件之间的碰撞而导致。
b)压伤:材料表面形成的斑驳陆离点状凹坑或凸起。
原因:模具内废屑未消除或夹冶具定位梢等部位避空不当顶压产品形成。
c)开裂:材料基体撕裂,破损或开裂。
原因:材料加工时超过拉伸比率,太小的折弯半径,不当的材料韧度或边缘切割毛刺。
e)脏污:零件表面污染物(类似油膜或金属颗粒)
f)毛刺:剪切边缘粗糙且不致。
原因:模具间隙过大或模具刀口磨损。
g)表面粗糙:素材表面粗糙度整体或局部颜色不均。
原因:喷砂制程或模具磨损导致的表面不均匀或原材料受到损伤引起。
h)变形:零件弯曲,凹陷、凸起、扭曲。
原因:生产时模具不良或作业不良造成。
i)漏抛:产品局部或全部需抛光的部位未进行抛光作业。
原因:操作时漏抛光作业。
j)过抛:产品表面,转角,字符等处抛光过度,改变了产品原有外形结构。
原因:操作员抛光手法不正确。
k)斑点:局部的脏污。
原因:基体材料不干净或被腐蚀,或点状水印在产品表面形成的黑色或白色的点。
l)色差:整个表面或局部区域与规定的颜色不一致。
原因:原材料本身或清洗深,镭射焊接,喷砂等异常。
m)麻点:材料基体表面形成的黑点斑点。
原因:原材料本身存在,抛光时显现出来。
五金常见不良汇总

1
培训对象:品管课全体成员 培训目的:了解五金常见不良
及原因 培训讲师:课长或同等资格者 主要内容:
A:背 景 B:现状说明 C:原因分析 D:改善活动
2
常见五金不良现象如下:
一:压印 三:刮花 五:漏工序 七:生锈
二:披锋 四:变形 六:尺寸超差 八:缺料
3
(一)压 印
图 片:
模具管位松 动,部品放 入管位内有
间隙
OK管位
18
一般产生原因: 1. 模具管位因做模时,未用螺丝固定死或贴胶布、沾胶水易跑动
的管位,极易在生产时,发生变异造成尺寸不良。 2. 部品在模具内双啤后,模具内极有可能发生管位松、断公或爆
模的不良,作业员未及时反馈,仍作业时,尺寸不良就会发生. 3. 作业员放入部品在模具内时,未靠紧管位,或未按上司指导的
3、试模品要在开啤前及时清理,交由QC处理,不可与现制品 混乱
易发生漏工序的工序: 各工序间都可能会发生(多数为冲孔模、压平批锋、中间两次 加工的工序等).
17
(六)尺寸超差
定 义: 即零件加工的规格超出图纸所要求的极限公差外,一般凭目视
难以发现缺陷(如超差太大可以目视到形态发生变异),需借以 适当的测量仪器,才能发现.
定 义:又称料屑,零件表面被模具内的附着的异物(如模 具内的料屑)在重压下产生的痕迹. 一般压印在非正 表面,且无明显凹凸可以接收
图 片:
模具内有铁屑 未清除致压印
OK品
4
一般产生原因:
1、来料在未加工前就因来料表面不良。 2、原材料待加工部品表面附有脏物,在冲压时产生。 3、模具内的顶针有磁性或顶针弹簧不够,易带铁屑在模具
不良影响: 1.严重影响客户组装功能。 2.影响外观。
27来料检验缺陷分类规定
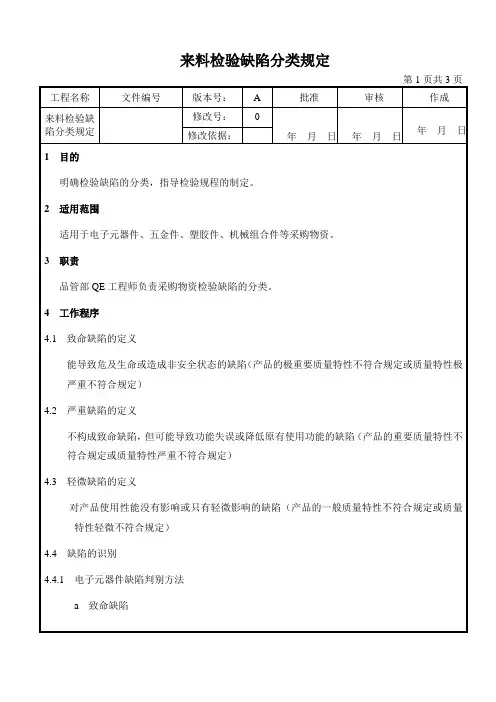
第1页共3页
工程名称
文件编号
版本号:
A
批准
审核
作成
来料检验缺陷分类规定
修改号:
0
年月日
年月日
年月日
修改依据:
1目的
明确检验缺陷的分类,指导检验规程的制定。
2适用范围
适用于电子元器件、五金件、塑胶件、机械组合件等采购物资。
3职责
品管部QE工程师负责采购物资检验缺陷的分类。
4工作程序
b轻微缺陷
不影响装配与外观的轻微损裂
在一尺距离外目测不察觉的外观性问题
4.4.4机械合件的判别方法
a严重缺陷
参数尺寸不符合要求
功能失效
缺零件和错零件
零件变形影响功能和外观
金属件锈蚀
b轻微缺陷
丝印不良不影响外观
轻微污渍不影响功能
c轻微缺陷
零件标记符号不清晰
轻微脱色
4.4.2五金件缺陷判别方法
a严重缺陷
尺寸不符合图纸和样板的要求
尖锐刮手的披锋
外层电镀、油漆剥落、影响焊接
变形影响装配
生锈情况在二尺距离外目测可见
b轻微缺陷
轻微凹痕不造成尖角
来料检验缺陷分类规定
第3共3页
工程名称
文件编号
版本号:
A
批准
审核
作成
来料检验缺陷分类规定
修改号:
0
年月日
年月日
年月日
修改依据:
外层电镀、油漆剥落不影响外观上锡
轻微生锈在一尺距离外目测不易察觉
4.4.3塑胶件缺陷判别方法
a严重缺陷
尺寸不符合图纸和样板要求
缺丝印、错丝印.
丝印字体符号不能清楚判别
五金来料产品质量检验标准
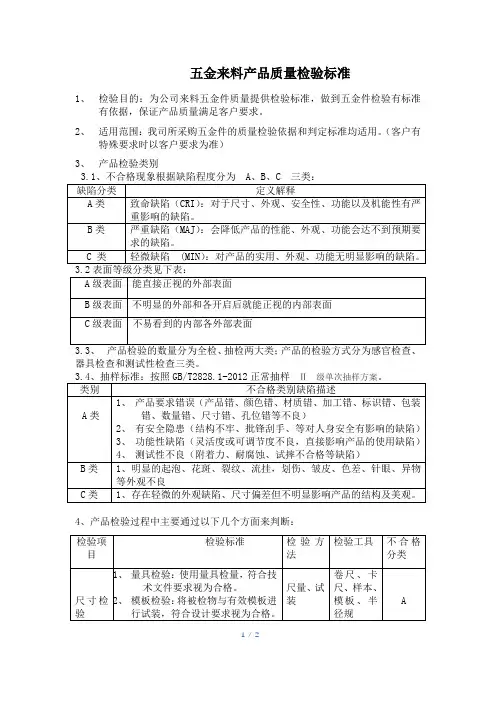
五金来料产品质量检验标准
1、检验目的:为公司来料五金件质量提供检验标准,做到五金件检验有标准
有依据,保证产品质量满足客户要求。
2、适用范围:我司所采购五金件的质量检验依据和判定标准均适用。
(客户有
特殊要求时以客户要求为准)
3、产品检验类别
4、产品检验过程中主要通过以下几个方面来判断:
1 / 2
质检人员严格按照以上检验标准检验作业,标识隔离不良品,并如实记录于相关检验报表,发现问题及时通知相关人员,出现重大质量问题必须及时上报,必要时发行书面
编制\日期:审核\日期:批准\日期:
2 / 2。
五金产品质量检验标准
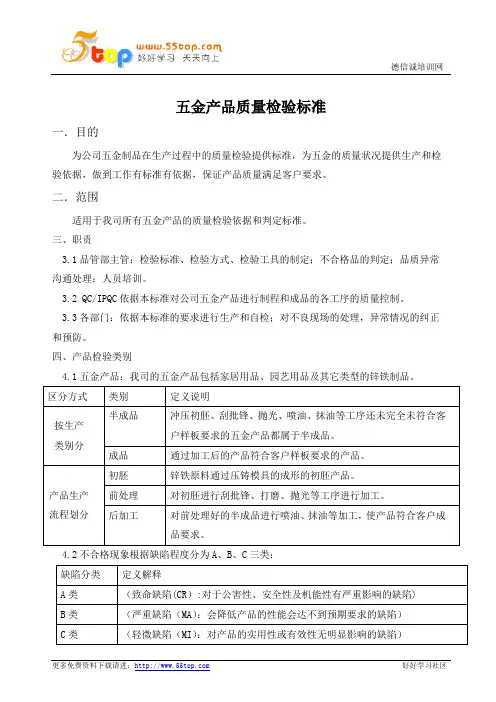
五金产品质量检验标准一.目的为公司五金制品在生产过程中的质量检验提供标准,为五金的质量状况提供生产和检验依据,做到工作有标准有依据,保证产品质量满足客户要求。
二.范围适用于我司所有五金产品的质量检验依据和判定标准。
三、职责3.1品管部主管:检验标准、检验方式、检验工具的制定;不合格品的判定;品质异常沟通处理;人员培训。
3.2 QC/IPQC依据本标准对公司五金产品进行制程和成品的各工序的质量控制。
3.3各部门:依据本标准的要求进行生产和自检;对不良现场的处理,异常情况的纠正和预防。
四、产品检验类别4.1五金产品:我司的五金产品包括家居用品、园艺用品及其它类型的锌铁制品。
区分方式类别定义说明按生产类别分半成品冲压初胚、刮批锋、抛光、喷油、抹油等工序还未完全未符合客户样板要求的五金产品都属于半成品。
成品通过加工后的产品符合客户样板要求的产品。
产品生产流程划分初胚锌铁原料通过压铸模具的成形的初胚产品。
前处理对初胚进行刮批锋、打磨、抛光等工序进行加工。
后加工对前处理好的半成品进行喷油、抹油等加工,使产品符合客户成品要求。
4.2不合格现象根据缺陷程度分为A、B、C三类:缺陷分类定义解释A类(致命缺陷(CR):对于公害性、安全性及机能性有严重影响的缺陷) B类(严重缺陷(MA):会降低产品的性能会达不到预期要求的缺陷)C类(轻微缺陷(MI):对产品的实用性或有效性无明显影响的缺陷)4.2产品的检验分为全检和抽检两大类,目前我司主要是以抽检为主。
4.3产品的检验方式分为感官检查、器具检查和测试性检查三类,我司产品的测试性检查为承重测试、拉力测试、防漏测试等检验项目,除此以外是感官检查和器具检查。
4.4抽样标准:严格按照AQL/2.5标准进行抽检项目类别成品不合格类别描述A类 1.产品要求错误(产品错、颜色错、材质错、标签错、包装错、数量错等等)2.有安全隐患(批锋刮手等对人身安全有影响)3.功能性缺陷(没螺丝孔、没攻牙、装配不良等直接影响产品使用的缺陷)4.测试性不良(承重、拉力、附着力、摔箱、条型扫描等测试项目出现明显超标不合格的缺陷)B类明显的碰划伤、色差、电镀不良、喷漆不良等外观缺陷C类存在轻微外观缺陷,不符合客户要求,但不明显影响产品的美观的普通缺陷4.5产品缺陷名词定义⑴毛边:由于机械冲压或切割后未处理好,导致加工件边缘或分型面处所产生的金属毛刺。
五金类通用检验规范

5.5试装检验(5PCS/LOT)
5.5.1上下壳组装后检查是否能组装到位或缝隙≤0.3mm,正负段差≤0.2mm,配合不可有偏位或不顺畅.
5.5.2螺纹类材料用相应牙/环规检验是否符合标准要求.
5.5.3螺牙型材料进行电批锁装,检验是否有滑牙、锁不到位现象;
版本
文件编号
制/修订内容
生效日期
制/修部门
拟 订
A/0
SW-IQC-028
初次发行
审核栏:
□
签名:
日期:
□
签名:
日期:
□
签名:
日期:
□
签名:
日期:
□
签名:
日期:
□
签名:
日期:
□
签名:
日期:
□
签名:
日期:
批准栏:
□
签名:
日期:
文件分发部门(需要则打√):
()总经办
()品质部
()开发部
()工程部
()生产部
5.3.5丝刷部分不可能模糊不清、缺划、粗细不均、脱落、颜色不符;
5.3.6电镀材料注意镀层不可有脱落、发白、发黑、发黄等现象;
5.3.7螺纹形材料不可有烂牙、光钉、偏位、牙纹不符承样要求.
5.4尺寸检验
5.4.1依样品承认书图示尺寸为准;
5.4.2使用游标卡尺或其它量测设备检验本体长宽高、脚间距和内外径是否符合要求;
√
17.油迹
√
18.熔接线D≤0.1 mm距离≥10 MM
√
19.桔纹
√
20.水口位高出
√
21.氧化,生绣
√
22.螺丝孔异常
五金产品质量检验标准
五金产品质量检验标准一.目的为公司五金制品在生产过程中的质量检验提供标准,为五金的质量状况提供生产和检验依据,做到工作有标准有依据,保证产品质量满足客户要求。
二.范围适用于我司所有五金产品的质量检验依据和判定标准。
三、职责3.1品管部主管:检验标准、检验方式、检验工具的制定;不合格品的判定;品质异常沟通处理;人员培训。
3.2 QC/IPQC依据本标准对公司五金产品进行制程和成品的各工序的质量控制。
3.3各部门:依据本标准的要求进行生产和自检;对不良现场的处理,异常情况的纠正和预防。
四、产品检验类别4.1五金产品:我司的五金产品包括家居用品、园艺用品及其它类型的锌铁制品。
区分方式类别定义说明按生产类别分半成品冲压初胚、刮批锋、抛光、喷油、抹油等工序还未完全未符合客户样板要求的五金产品都属于半成品。
成品通过加工后的产品符合客户样板要求的产品。
产品生产流程划分初胚锌铁原料通过压铸模具的成形的初胚产品。
前处理对初胚进行刮批锋、打磨、抛光等工序进行加工。
后加工对前处理好的半成品进行喷油、抹油等加工,使产品符合客户成品要求。
4.2不合格现象根据缺陷程度分为A、B、C三类:缺陷分类定义解释A类(致命缺陷(CR):对于公害性、安全性及机能性有严重影响的缺陷) B类(严重缺陷(MA):会降低产品的性能会达不到预期要求的缺陷)C类(轻微缺陷(MI):对产品的实用性或有效性无明显影响的缺陷)4.2产品的检验分为全检和抽检两大类,目前我司主要是以抽检为主。
4.3产品的检验方式分为感官检查、器具检查和测试性检查三类,我司产品的测试性检查为承重测试、拉力测试、防漏测试等检验项目,除此以外是感官检查和器具检查。
4.4抽样标准:严格按照AQL/2.5标准进行抽检项目类别成品不合格类别描述A类 1.产品要求错误(产品错、颜色错、材质错、标签错、包装错、数量错等等)2.有安全隐患(批锋刮手等对人身安全有影响)3.功能性缺陷(没螺丝孔、没攻牙、装配不良等直接影响产品使用的缺陷)4.测试性不良(承重、拉力、附着力、摔箱、条型扫描等测试项目出现明显超标不合格的缺陷)B类明显的碰划伤、色差、电镀不良、喷漆不良等外观缺陷C类存在轻微外观缺陷,不符合客户要求,但不明显影响产品的美观的普通缺陷4.5产品缺陷名词定义⑴毛边:由于机械冲压或切割后未处理好,导致加工件边缘或分型面处所产生的金属毛刺。
五金产品外观缺陷限定标准
德卡科技有限公司检验标准名称:产品表面外观缺陷的限定标准图号:DK006.003拟制:***审核:***标准化:***IQC会签:***批准:***目次1、范围………………………………………………………………………………………... 12、术语和定义………………………………………………………………………………... 13、对外观的技术要求………………………………………………………………………... 33.1 总则…………………………………………………………………………………33.2 印刷图文…………………………………………………………………………….43.3 加工工艺原因导致的问题…………………………………………………………43.4 材料缺陷导致的问题………………………………………………………………43.5 缺陷的改善…………………………………………………………………………53.6 特殊情况……………………………………………………………………………54、外观检验条件………………………………………………………………………………..6产品表面外观缺陷的限定标准1 范围本标准由德卡科技有限公司研发部发布实施,适用于本公司产品结构件的来料检验。
本标准由IQC,结构造型设计中心遵照执行。
本文规定了产品中结构件的表面等级划分及其外观质量要求。
本文适用于德卡科技有限公司产品的结构件验收及装配生产;也可用于指导设计。
外购件的验收同样适用本标准。
当某外购件不属于德卡科技专用型号时,按德卡科技设计文档要求对其进行验收,具体要求应参照设计图纸、技术说明书等文件。
2术语和定义2.1 产品:指德卡科持有限公司确定的、处于向德卡科技客户发货状态下的物品,如整机、模块、散件。
2.2 正视:指检查者站立于被检查表面的正面、视线与被检表面呈45-90°而进行的观察(如图1)。
被检查表面被检查表面图1:“正视”位置示意图2.3 A级表面:从外部能直接看到、或日常维护时能被直接看到的表面。
五金件外观检验标准
精心整理五金件外观检验标准◆1、目的本标准为IQC对五金来料检验、测试提供作业方法指导。
2、适用范围本标准适用于所有须经IQC检验、测试五金来料的检验过程。
3、职责IQC检验员负责按照本标准对相关来料进行检验、测试。
4、工具卡尺(精度不低于0.2mm)。
5、外观缺陷检查条件5.1距离:肉眼与被测物距离30CM。
5.2时间:10秒钟内确认缺陷。
5.3角度:15-90度范围旋转。
5.4照明:600-800LUX之间(有客户要求按照客户要求执行)。
5.5视力:1.0以上(含矫正后)。
6、检验项目及要求6.1外壳a.所有外观面光滑过渡、无冲压不良。
b.外观面无划伤、拖花痕迹。
c.非喷涂面不能有喷涂印。
d.烤灯会面均匀完整、不粗糙、无暗纹,不能有局部堆积、少油、纤维丝。
烤漆是否牢固,硬度是否符合要求。
e.烤漆层色差光泽均匀、光亮。
测量下列尺寸,所有尺寸均须同图纸吻合或与样板一致。
a.外型轮廓。
b.定位孔位置。
c.特殊点位置及规格(如美观线)。
a.原材料是符合相关设计要求。
b.供应商应提供材质证明资料。
将零件与相应的组件试装应配合良好。
7、检验方法7.1外观使用目测法检查被检品的外观。
检测过程中,产品应被倾斜、摇动、移动,以使待测平面能获得不同的光线,而非在灯光下以常规方式检验。
当缺陷在某一特定的光线下被观察到时,应翻转产品至少5度,以确保能在此时的下能观察到该缺陷。
缺陷至少能在两种光线下能被检查得到。
7.2尺寸使用卡尺测量被检品的尺寸。
8、塑壳表面分类I级面:正面及上表面;II级面:侧面及背面;III级面:底部(不作特殊要求)。
9、等级分类A级:面对公司重要客户;B级:面对公司主要客户;C级:面对公司一般客户;D级:面对公司次要客户。
10、质量评定10.1检验办法五金来料按GB/T2828-87正常检查一次抽样方案I或II级检查水平进行抽样检查。
注:有客户要求按照客户要求执行。
10.2缺陷分类A级来料参照附件一执行;B级来料参照附件二执行;C级来料参照附件三执行;D级来料参照附件四执行。
五金件外观检验通用标准操作规程
一年
外径千分尺
0-25mm
±0.01mm
一年
直尺
0-600mm
±1.0mm
一年
杂质比对标准板
0.1-0.3mm
/
/
表面粗糙度比较样块
/
/
一年
4.4外观缺陷定义:
缺陷类型
缺陷定义
毛边
由于机械冲压或切割后未处理好,导致加工件边缘或分型面所产生的金属毛刺
划伤
由于在加工或包装、运输过程中防护不当或由于硬物磨擦导致产品表面出现的划痕、削伤
2)端面裁切平整
3)倒圆角处应光滑平整,不割手
√
目视、装配、杂质比对标准板
/
雕刻
雕刻图案、字体、端正清晰易辩,内容正确,无重叠或不完整等不良
√
目视
/
颜色
应符合相应技术图纸要求
√
目视
/
5相关文件
技术图纸
6质量记录
N/A
7附件
N/A
裁切不齐
由于产品在加工过程中定位或设备固定不当,导致产品边缘切割不齐
变形
因加工设备调校不当或材料因内应力而造成的产品平面形变
表面凹痕
由于材料热处理不好或材料生锈,其内部杂质导致金属表面形成的凹痕
倒圆角不够
产品裁切边缘因切割或冲压原因产生的锐边未处理成圆弧状,易导致隔手
破裂
回机加工损伤而造成产品的裂纹或细小开裂
色差
同批产品不同个体间表面颜色有差异
麻点
表面上有附着的细小颗粒
焊接疤痕
产品焊接后未经打磨抛光而残留的凸起疤痕
4.5检验方法:
检验项目
合格标准
缺陷判定
检验方法
五金件检验作业指导书
五金件检验作业指导书1.目的为了在对五金件进行检查时提供客观依据,使全公司的外观判定标准得到统一,同时缩小与物料供应商之间的判定误差。
2.适用范围本标准适用于五金冲压件、压铸件、浇铸件、机加工件和二次加工件(喷油、喷粉、印刷、电镀、氧化等进行表面处理的五金结构件)的外观判断。
3.参考资料标准参照GB/T6739-1966和公司的实际情况制定本标准。
4.外观面的定义A面:处于成品的前面和上面;LOGO位置B面:处于成品的侧面和背面C面:处于成品的底部D面:处于成品的内部,不拆机的情况下无法看到。
5.涉及到的缺陷定义4.1 点(含杂质):具有点的形状,测量时以其最大直径为其尺寸4.2 披锋:在五金件冲压的背面边缘的线性凸起 (模具磨损越严重则披锋越大)4.3 压伤:冲压模具有伤痕或模具内有金属碎屑在冲压时在工件上留下的痕迹。
4.4气泡:表面进行喷油或喷粉时隔离区的气体使表面产生圆形的突起4.5变形:制造或运输等过程中有外力强加于工件引起的形状改变4.6生锈:五金件表面未经防锈处理,长时间暴露在空气中,致使金属与氧气发生氧化反应4.7起泡:五金件表面除锈处理不彻底就进行喷油或喷粉等的后处理,时间稍长后表面产生的泡装缺陷4.8断印:印刷中由于杂质或其它原因造成印刷字体中的白点等情况。
4.9漏印:印刷内容缺划或缺角或字体断印缺陷大于2mm,也被认为有漏印。
4.10色差:指实际部品颜色与承认样品颜色或色号比对超出允收值。
4.11同色点: 指颜色与部品颜色相接近的点;反之为异色点。
4.12缝隙:除了设计时规定的缝隙外,由两部组件装配造成的缝隙4.13段差:装配后两个面之间高低的相差尺寸4.14磨花:无深度的表面擦伤或痕迹 (通常为手工操作时造成)4.15划伤:硬物或锐器造成零件表面的深度线性伤痕 (通常为手工操作时造成)4.16不可见:指瑕疵直径<0.03mm为不可见4.17碰伤:产品表面或边缘遭硬物撞击而产生的痕迹4.18油斑:附着在对象表面的油性液体4.19漏喷:应喷漆之产品表面部份因异常原因而导致油漆没有喷到露出底材之现象4.20毛屑:分布在喷漆件表面的线型杂质4.21开裂:由于受到较强的外力致使产品裂开4.22缺口:压铸或者浇铸的工件边缘由于模具或工艺的原因引起的残缺不平4.23积聚:喷油或喷粉过多时产生的堆积6.抽样计划6.1 外观抽样依据GB2828—87正常检查一次抽样方案进行随机抽样6.2 AQL : MAJOR: 1.0 MINOR: 1.57.外观检查的环境条件在进行外观判定的时候,要遵守下列观察条件因素。