
17 冷轧管材成形原理
17 冷轧管材塑性成形原理17.1 周期式轧管法塑性变形原理17.1.1 轧制过程图17-1所示为二辊周期式冷轧管法进程轧制工作简图。
轧制过程可分解为以下过程:(1)送进管料:轧辊位于进程轧制的起始位置,也称起点Ⅰ,管料送进m 量值,Ⅰ移至Ⅰ1Ⅰ1,轧制锥前端由ⅡⅡ移至Ⅱ1Ⅱ1,管体内壁与芯棒间形成间隙Δ;(2)进程轧制:轧辊向前滚轧,轧件随着向前滑动,轧辊前部的间隙随之扩大。
变形区由两部分组成:瞬时减径区和瞬时减壁区,分别对应中心角θp 、θo ,分别定义为减径角和减壁角。
两者之和为咬入角θz ,整个变形区定义为瞬时变形区;(3)转动管料和芯棒:滚轧到管件末尾后,在稍大于成品外径的孔型内将管料转动60°~90°,芯棒也同时转动,但转角略小,以求磨损均匀。
轧件末端滑移至 Ⅲ Ⅲ。
轧至中间任意位置时,轧件末端移至Ⅱx Ⅱx ;(4)回程轧制:又称回轧,轧辊从轧件末端向回滚轧。
由于进程轧制时轧机有弹跳,管体沿孔型横向也有宽展,所以转动角度后回程轧制仍有相当的减壁量,约占一个轧制周期的30%~40%。
回轧时瞬时变形区与进程轧制相同,由减径和减壁区构成。
金属流动方向为原流动方向。
图17-1 二辊周期式冷轧管机进程轧制过程 图17-2 二辊式冷轧管机轧槽底部展开图 (a )送进;(b )滚轧;(c )转动管料和芯棒 1-空转送进部分;2-减径段;3-压下段;17.1.2 主要变形参数的确定 4-预精整段;5-精整段;6-空转回转部分 按进程轧制将轧辊孔型展开(图17-2),“1”-空转管料送进部分;“6”-空转回转部分;其余为变形区,可分为四段变形区: “2”-减径段:对应压缩管料外径直至内表面与芯棒接触为止。
因为冷轧管料一般较薄,减径时壁厚增加,塑性降低,横剖面压扁扩大了芯棒两侧非接触区,变形均匀性变差,容易轧折,所以减径量越小越好。
一般管料内径与芯棒最大直径间的间隙取在管料内径的3%~6%以下。
壁厚增量000j d d 0.8)S ~(0.7S ∆∆≈ (17-1)第 四 篇 管 材 生 产 式中 d 0、0d ∆、S 0—管料外径、外径减缩量和壁厚。
“3”-压下段:主要变形阶段,同时减径和减壁;“4”-预精整段:最后定壁,主要变形结束;“5”-精整段:定径,同时进一步提高表面质量和尺寸精度。
假设F 0是管料横截面积,那么每个轧制周期管料送进体积为m F 0,设F 1是轧件出口横截面积,按体积不变条件,每个轧制周期延伸总长度m m F F L 10∑μ∆==(17-2) 式中 ∑μ—总延伸系数。
因为周期式冷轧是依次送进,逐渐轧到成品管尺寸,变形区内任意横剖面总是经过若干轧制周期后才达到要求尺寸。
除上述总变形量外,对于变形区内任意剖面,定义变形瞬间的变形量为“瞬时变形量”,相对于管料的变形量为“积累变形量”。
定义变形区内任意横剖面F x 的瞬时延伸系数等于与F x 相距Δx 的前一截面F Δx 与F x 之比。
可以证明:此两截面间包含的体积等于该轧制周期的送进体积,即m m F F x x x0∑μ∆== (17-3) 设管料的外径、内径、壁厚分别以d 0、d 0/、S 0表示,相应的成品管尺寸分别以d 1、d 1/、S 1表示,以d x 、d x /、S x 表示F x 的尺寸,以d Δx 、d Δx /、S Δx 表示F Δx 的尺寸,则各变形参数可分别表示如下: ⎪⎪⎪⎪⎪⎪⎭⎪⎪⎪⎪⎪⎪⎬⎫='+'+==='+'+==⨯='+'+==1011100010x 0x x x x 000x 0x x x x x x x x x x x x x x x x x x S -S S )d (d S )d (d S F F S -S S )d (d S )d (d S F F 100S S -S S S S -S S )d (d S )d (d S F F ∑∑∑∑∆∆∆∆∆∆∆∆∆μ∆μ∆∆μ总减壁量总延伸系数积累减壁量积累延伸系数%=瞬时减壁率瞬时减壁量瞬时延伸系数 (17-4) 由式(17-3)可知变形区内任一断面在每一轧制周期中向前移动Δx 在变形区不同位置是逐渐增大的,所以计算任一断面在变形区内承受的加工次数比较复杂。
不同的送进量、变形程度以及孔型形状等都会使各断面在变形区内的加工次数发生变化。
如果孔型压下段的展开线为抛物线,则任意断面在变形区内承受的加工次数,即变形分散系数n 1可近似按下式计算:)2m(13l n 11∑μ+=(17-5) 式中 l 1—压下段水平长度。
从生产率来看,n 1愈小愈好,但过小会加大每个周期变形量,易在成品管上于孔型开口处出现横裂等缺陷。
为此,轧制不同材料的管材时对应不同的最小变形分散系数,常见值见表17-1。
17.2 冷轧变形区应力分析17 冷 轧 管 材 塑 性 成 形 原 理冷轧管变形区内各部分金属的应力状态比较复杂,而且还会随着轧制条件的变化而变化,它主要与外摩擦、变形的均匀性以及轧制制度等有关。
表17-1 各种合金最小变形分散系数合金变形程度/% N 1 紫铜H62(挤压后退火)H62H68HSn70-1B5T A1T A7TC21Cr18Ni9Ti 85 85~88 85~88 80~85 73~78 70~80 70~80 50~65 60~70 81 5.5~7 6.7~10 10~14 5~5.5 7.2~9.0 5~5.5 7.5~8 14~15 10~11 11~1217.2.1 外摩擦的影响图17-3是冷轧管机进程轧制时变形区出口垂直剖面轧槽内各点的速度分布。
如图所示,轧辊绕主动齿轮节圆周上一点O 1旋转,O 1是瞬时中心,变形区出口垂直剖面上各点的速度:轧辊轴心G ,v G =R j ωG ;孔型槽底C ,v c =(R j -ρc )ωG ;孔槽边缘b ,v b =(R j -ρb )ωG ;孔型内任一点x ,v x =(R j -ρx )ωG 。
R j 为主动齿轮节圆半径,ωG 为轧辊转速。
图17-3 进程轧制时变形区出口垂直剖面轧槽内各点的速度分布假设出口垂直剖面金属以v m 流动,与机架运行方向相同的速度为正,则变形区出口垂直剖面上轧槽各点对接触金属的相对速度v xd 如图17-4(a )所示。
接触辊面上任意点相对轧件的速度等于)-(--x j G m x m xd R v v v v ρω== (17-6) v xd >0为前滑区;v xd <0为后滑区;v xd =0的各点为中性点,连接中性点构成中性线,如图17-4(b )中的曲线ABC ,在ABC 以内为后滑区,出口剖面上点A 、C 所对应的轧辊半径成为轧制半径ρz ,轧制半径满足)-(R v z j G m ρω= (17-7)如果减少变形量,变形区内金属流动速度会下降,后滑区则相应扩大。
变形区内工具给轧件接触表面的摩擦力方向如图17-4(b )所示。
由于变形金属只向机架进程轧制的运动方向流动,则在前滑区金属承受三向附加压应力,在后滑区承受轴向附加拉应力,其他两向为压应力。
第四篇管材生产图17-4 进程轧制时工具接触表面的相对速度和轧件的摩擦力方向回程轧制时,金属仍沿进程轧制的方向流动,轧辊作反向旋转,变形区出口剖面内轧辊接触表面相对轧件的速度如图17-5(a)所示。
设仍以与机架运行方向相同的速度为正,由式(17-6)可得回程轧制时前、后滑区的分布情况和摩擦力方向如图17-5(b)所示,BDD/B/为后滑区。
所以回程轧制时槽底部分金属在外摩擦力作用下受三向附加压应力,槽缘部分金属受轴向拉应力,其余两向为压应力。
与进程轧制时相反。
图17-5 回程轧制时工具接触表面的相对速度和轧件的摩擦力方向由于轧件始终向机架进程轧制的运动方向延伸,芯棒接触表面的摩擦力方向总是与回轧时机架的运动方向相同,对接触表面的金属造成三向附加压应力。
17.2.2 不均匀变形的影响与一般纵轧孔型一样,周期式冷轧孔型也有一定的开口度,以防止啃伤、轧折等缺陷的发生。
轧制时在孔型开口处形成一定的非接触区,无论正轧或回轧,开口处金属皆受到附加拉应力作用,槽底部分金属受到附加轴向压应力作用。
综上所述,周期式轧管出口剖面最常可能出现的工作应力状态分布如图17-6所示。
孔型开口处始终承受拉应力,严重时甚至可能出现横裂,这是限制冷轧管一次变形率的主要原因。
17.2.3 变形分散程度的影响轧制时的附加应力轧后必然以残余应力的状态保留下来,无论从正轧或回轧造成的残余应力分析,只要回轧前旋转60°~90°,残余应力都能部分互相抵消。
如果减小每次变形量,增加加工次数,就会降低每次产生的残余应力,而且不断互相抵消,促使轧件内残余应力均匀化,利于金属塑17 冷 轧 管 材 塑 性 成 形 原 理 性的提高。
但是,变形分散程度的增加又会降低生产率,所以压下段分散系数应按不同材料规定一个允许的最低值,以控制产品质量。
图17-6 周期式冷轧管工作应力状态图(a )进程轧制;(b )回程轧制17.3 二辊周期式冷轧管作用力计算冷轧管时的作用力主要是轧制力及轴向力。
17.3.1 轧制力计算与一般纵轧轧制力计算类似,在轧制过程中,计算断面的金属对轧辊轧制力可用下述方法:F p P = (17-8)式中 p ——平均单位压力;F ——金属与轧槽接触面积。
p 可用ю.ф.舍瓦金公式计算。
进程轧制时⎥⎥⎦⎤⎢⎢⎣⎡+=x j j dx dx x 0w bx S S 21-S S f n p ρ∆ρρσ)( (17-9) 回程轧制时 ⎥⎥⎦⎤⎢⎢⎣⎡+=x dx h dx j x 0w bx S S 21-S S f 2.5~2.0n p ρ∆ρρσ)()( (17-10) 式中 bx σ—金属在计算断面变形程度下的抗拉强度;w n —考虑中间主应力的影响系数,其值为1.02~1.08,一般取为1.05;0S 、x S —管料壁厚和所取计算断面轧件壁厚;j ρ、dx ρ—主动传动齿轮节圆半径和计算断面孔槽底部轧辊半径;f ——摩擦系数,对钢、铝合金为0.08~0.1;对紫铜、黄铜及其他有色金属为0.05~0,07;j S ∆、h S ∆—进程和回程时管壁绝对压下量,进程时为70%~80%总压下量,回程时为20%~30%总压下量。
F 可以近似用压下段接触面积的水平投影表示:x dx x S 2B F ∆ρ= (17-11)式中 B x ——计算断面孔槽宽度;x S ∆——计算断面管料厚度绝对压下量。
第 四 篇 管 材 生 产 当轧制强度高的钢、钛及黄铜等合金时,弹性压扁对接触面积影响较大,接触面积水平投影可按下式计算:)(=6D -0.393D 103.9S 2D F x 0x bx 4-x dx x ρσ∆ρη⨯+ (17-12) 式中 η —形状系数,二辊轧机为1.26,三辊轧机为1.10;x D —计算断面轧槽直径;0ρ—孔型块半径,即轧辊半径17.3.2 冷轧管时的轴向力周期式冷轧管机轧件从变形区轧出的速度取决于轧辊的主动传动齿轮的节圆半径,不是由轧辊的瞬时轧制半径决定,从而使变形工具对轧件产生一定的轴向力。
冷轧钢管变形原理

冷轧钢管变形原理关于冷轧管轧管过程、变形和应力状态、瞬时变形区、滑移和轴向力、轧制力等的基本理论。
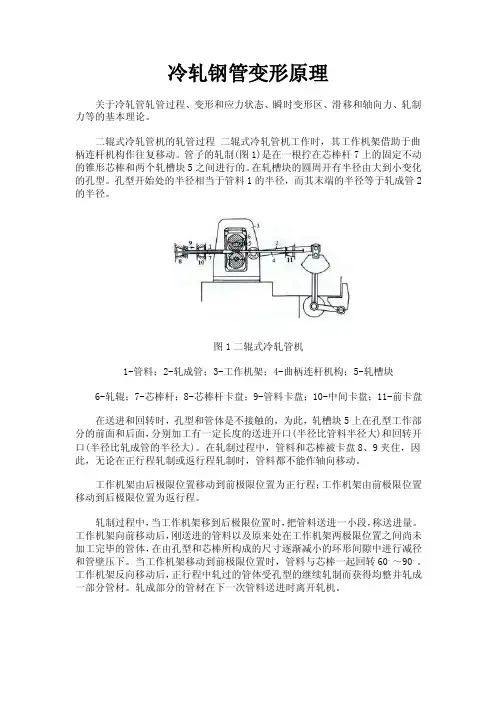
二辊式冷轧管机的轧管过程二辊式冷轧管机工作时,其工作机架借助于曲柄连杆机构作往复移动。
管子的轧制(图1)是在一根拧在芯棒杆7上的固定不动的锥形芯棒和两个轧槽块5之间进行的。
在轧槽块的圆周开有半径由大到小变化的孔型。
孔型开始处的半径相当于管料1的半径,而其末端的半径等于轧成管2的半径。
图1二辊式冷轧管机1-管料;2-轧成管;3-工作机架;4-曲柄连杆机构;5-轧槽块6-轧辊;7-芯棒杆;8-芯棒杆卡盘;9-管料卡盘;10-中间卡盘;11-前卡盘在送进和回转时,孔型和管体是不接触的,为此,轧槽块5上在孔型工作部分的前面和后面,分别加工有一定长度的送进开口(半径比管料半径大)和回转开口(半径比轧成管的半径大)。
在轧制过程中,管料和芯棒被卡盘8、9夹住,因此,无论在正行程轧制或返行程轧制时,管料都不能作轴向移动。
工作机架由后极限位置移动到前极限位置为正行程;工作机架由前极限位置移动到后极限位置为返行程。
轧制过程中,当工作机架移到后极限位置时,把管料送进一小段,称送进量。
工作机架向前移动后,刚送进的管料以及原来处在工作机架两极限位置之间尚未加工完毕的管体,在由孔型和芯棒所构成的尺寸逐渐减小的环形间隙中进行减径和管壁压下。
当工作机架移动到前极限位置时,管料与芯棒一起回转60。
~90。
工作机架反向移动后,正行程中轧过的管体受孔型的继续轧制而获得均整并轧成一部分管材。
轧成部分的管材在下一次管料送进时离开轧机。
图2多辊式冷轧管机1-柱形芯棒;2-轧辊;3-轧辊架;4-支承板;5-厚壁套筒;6-大连杆;7-摇杆;8-管子多辊式冷轧管机的轧管过程多辊式冷轧管机轧制管材时见(图2),管子在圆柱形芯棒1和刻有等半径轧槽的3~4个轧辊2之间进行变形。
轧辊装在轧辊架3中,其辊颈压靠在具有一定形状的支承板(滑道)4上,支承板装在厚壁套筒5中,而厚壁套筒本身就是轧机的机架,它安装在小车上。
钢管冷轧机工作原理

钢管冷轧机工作原理钢管冷轧是一种常见的金属加工工艺,其工作原理主要基于材料塑性变形和金属在加工过程中的力学性能。
钢管冷轧机是一种专用设备,通过连续加工工艺将热轧钢卷或钢板经过一系列冷轧工序加工成所需要的规格尺寸的钢管。
钢管冷轧机主要包括送料系统、轧制系统、切割系统和收卷系统等组成部分。
下面将详细介绍钢管冷轧机的工作原理。
1. 送料系统:钢卷通过送料机构进入钢管冷轧机。
送料机构通常由卷料车、开卷机和导向装置组成。
卷料车将热轧钢卷从卷盘上取出并输送给开卷机,开卷机将钢卷展开成平板,然后由导向装置引导进入轧制系统。
2. 轧制系统:经过展平后的钢卷经过一系列的轧辊,在压下力的作用下经历塑性变形,逐步被轧制成钢管形状。
轧制系统通常由一组上、下两个轧辊和辅助辊组成。
在轧制过程中,通过调整轧辊间隙和轧辊的转速,控制钢材的压下量和形变。
同时,冷却装置也会在轧制过程中对钢材进行冷却,以提高钢材的硬度和强度。
3. 切割系统:经过轧制后,钢管在冷轧机上继续前进,当达到设定长度时,就会通过切割系统将钢管切割成相应的长度。
切割系统通常由切割刀具、送料机构和切割控制装置组成。
4. 收卷系统:切割完成后,钢管经由收卷系统被连续收卷成卷筒状,方便运输和存储。
收卷系统通常由收卷机、收卷装置和卸卷装置组成,通过调整装置的工作方式和张力控制,确保钢管在收卷过程中的平整度和卷取质量。
钢管冷轧机的工作原理主要是通过上述的流程实现的,但在实际生产中,还需要多种辅助设备和控制系统的配合,以确保冷轧过程的稳定性和钢管质量的稳定。
总结:钢管冷轧机通过塑性变形,将热轧钢卷经过一系列的冷轧工序加工成所需的钢管。
其中,送料系统将钢卷引导进入冷轧机,轧制系统通过调整轧辊间隙和转速,实现钢材的塑性变形,切割系统将钢管切割成设定长度,收卷系统将切割完成的钢管连续收卷成卷筒状。
这些步骤的配合与调整,最终决定了钢管的质量和尺寸。
钢管冷轧机在实际生产中已经得到广泛应用,并对钢材加工工艺的提升和钢管质量的改善起到了重要作用。
轧制技术的原理
轧制技术的原理轧制是冷轧带钢生产中的最重要的工序,对它的基本要求是轧件较快地通过轧机,对轧银产生较小的损伤,并生产出厚度在公差范围内、具有良好板性和表面质量的产品。
所有这些,与坯料状况、设备类型及其特性、轧制方式、工艺制度与操作等一系列因素都有尖。
1、加工硬化现象冷轧中金属产生剧烈的加工硬化现象。
按严格的定义,金属在再结晶温度以下进行轧制称作冷轧。
但是,习惯上将带钢不经过加热而在常温下进行轧制统称作冷轧。
从宏观上看,经过冷轧过程产生的变形,轧件厚度被压薄,纵向上产生相应的延伸。
由于不发生在结晶行为,金属内部冷变形的结果与特性被保留下来,与轧件的宏观变形相似,晶粒被压成扁平状,甚至被压成薄片状,在纵向上延伸成长条状,甚至呈纤维状。
而且,在晶粒内部,除可出现滑移带、李晶组织和变形带外,还可使晶内缺陷增加,出现新的压晶、位错、空位、间隙原子和层错等。
同时,当变形量相当大时,各个晶粒的转动方向会趋于一致,出现择优取向而形成织构,以及晶粒和晶界的排列规则也有不同程度的破坏,等等。
金属组织、结构的变化,必然导致其性能发生变化,金属性能最大的变化,是力学性能的变化,一般的规律是强度极限。
b和屈服极限。
S随着变形程度£的增大而增大‘延伸率3和断面收缩率©随着变形程度的增大而减小。
上述现象表明,即金属经过冷变形其强度指标(° 匕和° s)和塑性指标(3和©)随变形量£变化而变化的现象,叫做加工硬化现象。
在冷轧过程中,金属会产生剧烈的加工硬化现象,从而导致变形抗力增大而使能耗增加,以及当加工硬化超过一定的程度之后,由于轧件过分硬脆而容易产生裂边和难以继续轧制,而不得不进行软化处理。
因此,很好地掌握各种金属材料的加工硬化特性,对正确确定总变形率和选取坯料规格,合理安排轧程和用尽可能少的轧程进行轧制,正确进行轧制力计算和制定压下制度与张力制度等,都有重要的意义。
不锈钢管成型原理.
不锈钢管成型原理.
不锈钢管的成型原理涉及到金属加工工艺和材料特性。
不锈钢
管的成型通常通过冷拔、冷轧、冷拉、冷挤压、热轧等工艺来实现。
这些工艺都是通过对不锈钢材料进行塑性变形来实现管材的成型。
首先,冷拔是将不锈钢坯料在室温下通过模具的拉拔作用,逐
步减小截面积,使得管坯产生塑性变形,最终形成不锈钢管。
冷拔
工艺可以获得高精度、光洁度好的管材。
其次,冷轧是将不锈钢板材或带材通过辊压机在室温下进行轧制,使其产生塑性变形,最终形成管材。
冷轧工艺可以获得尺寸精
度高、表面光洁度好的管材。
冷拉和冷挤压是通过将不锈钢坯料或者管坯在室温下通过模具
的挤压或拉拔来实现管材的成型,这些工艺可以获得高强度、高精
度的管材。
而热轧则是将不锈钢坯料加热至一定温度后进行轧制,由于材
料在高温下的塑性好,可以更容易地进行成型,热轧工艺可以获得
大直径、壁厚的不锈钢管材。
总的来说,不锈钢管的成型原理是通过对不锈钢材料进行塑性变形来实现管材的成型,不同的成型工艺可以获得不同性能和形状的不锈钢管材。
同时,成型过程中还需考虑材料的性能、成型设备的选型和工艺参数的控制等因素。
冷轧钢管变形原理
冷轧钢管变形原理关于冷轧管轧管过程、变形和应力状态、瞬时变形区、滑移和轴向力、轧制力等的基本理论。
二辊式冷轧管机的轧管过程二辊式冷轧管机工作时,其工作机架借助于曲柄连杆机构作往复移动。
管子的轧制(图1)是在一根拧在芯棒杆7上的固定不动的锥形芯棒和两个轧槽块5之间进行的。
在轧槽块的圆周开有半径由大到小变化的孔型。
孔型开始处的半径相当于管料1的半径,而其末端的半径等于轧成管2的半径。
图1二辊式冷轧管机1-管料;2-轧成管;3-工作机架;4-曲柄连杆机构;5-轧槽块6-轧辊;7-芯棒杆;8-芯棒杆卡盘;9-管料卡盘;10-中间卡盘;11-前卡盘在送进和回转时,孔型和管体是不接触的,为此,轧槽块5上在孔型工作部分的前面和后面,分别加工有一定长度的送进开口(半径比管料半径大)和回转开口(半径比轧成管的半径大)。
在轧制过程中,管料和芯棒被卡盘8、9夹住,因此,无论在正行程轧制或返行程轧制时,管料都不能作轴向移动。
工作机架由后极限位置移动到前极限位置为正行程;工作机架由前极限位置移动到后极限位置为返行程。
轧制过程中,当工作机架移到后极限位置时,把管料送进一小段,称送进量。
工作机架向前移动后,刚送进的管料以及原来处在工作机架两极限位置之间尚未加工完毕的管体,在由孔型和芯棒所构成的尺寸逐渐减小的环形间隙中进行减径和管壁压下。
当工作机架移动到前极限位置时,管料与芯棒一起回转60。
~90。
工作机架反向移动后,正行程中轧过的管体受孔型的继续轧制而获得均整并轧成一部分管材。
轧成部分的管材在下一次管料送进时离开轧机。
图2多辊式冷轧管机1-柱形芯棒;2-轧辊;3-轧辊架;4-支承板;5-厚壁套筒;6-大连杆;7-摇杆;8-管子多辊式冷轧管机的轧管过程多辊式冷轧管机轧制管材时见(图2),管子在圆柱形芯棒1和刻有等半径轧槽的3~4个轧辊2之间进行变形。
轧辊装在轧辊架3中,其辊颈压靠在具有一定形状的支承板(滑道)4上,支承板装在厚壁套筒5中,而厚壁套筒本身就是轧机的机架,它安装在小车上。
冷轧机工作原理

冷轧机工作原理
冷轧机是一种常用的金属加工设备,其工作原理主要包括下面几个步骤:
1. 准备工作:首先,需要将待加工的金属坯料放置在冷轧机的进料机构上,并通过辊子的传送装置将其送入机台内。
2. 切割与整形:金属坯料进入机台后,会经过一系列辊子的压制与整形。
辊子的设计和形状会根据加工要求来确定,有的辊子用于切割金属坯料,有的用来收缩、整形和改变金属坯料的形状。
3. 冷轧加工:经过切割与整形后,金属坯料被送入冷轧机的工作区域。
冷轧机主要通过辊子的连续转动来实现金属坯料的加工。
在此过程中,辊子会将金属坯料不断地压制,使其发生塑性变形。
这种变形有助于改善金属的物理性能和表面质量。
4. 轧制与调整:金属坯料在通过冷轧机的不同工作区域后,会逐渐变薄和延展。
同时,通过辊子的调整,可以控制金属坯料的加工厚度和轧制速度,以达到所需的加工效果。
5. 完工与后续处理:经过冷轧加工后,金属坯料会成为所需的板材、卷材或其他形式的成品。
在冷轧机的出料机构上,可以将加工好的金属产品收集起来,并进行必要的检测和后续处理,如裁切、表面处理、热处理等。
以上就是冷轧机的工作原理。
整个加工过程需要精确的控制和调整,以保证最终产品的质量和规格要求。
管件成型技术
管件成型技术管件成型技术是一种用于制造管道连接件的加工方法。
它在工业领域中广泛应用,为管道系统的安装和维护提供了便利。
本文将介绍管件成型技术的原理、应用和发展趋势。
一、管件成型技术的原理管件成型技术主要通过加工和变形来制造管道连接件。
常见的管件成型技术包括锻造、冷冲压、热冲压和铸造等。
这些技术可以根据不同的材料和要求,选择合适的加工方法。
锻造是一种常用的管件成型技术,它通过对金属材料施加压力和热力,使其在模具中发生塑性变形,最终得到所需形状的管件。
锻造可以提高管件的强度和密封性能,适用于制造高压管道连接件。
冷冲压是一种利用冷态金属板材进行成型的技术。
通过在模具中施加压力,使金属板材发生塑性变形,最终得到所需形状的管件。
冷冲压具有成本低、生产效率高的优点,适用于制造大批量的管道连接件。
热冲压是一种利用热态金属板材进行成型的技术。
通过加热金属板材,使其在模具中发生塑性变形,最终得到所需形状的管件。
热冲压可以提高金属板材的塑性,适用于制造复杂形状的管道连接件。
铸造是一种将熔融金属注入模具中,经冷却凝固后得到所需形状的管件的技术。
铸造可以制造各种形状和尺寸的管道连接件,适用于制造大型和特殊形状的管件。
管件成型技术广泛应用于石油、化工、电力、航空航天等领域。
它可以制造各种类型的管道连接件,如弯头、三通、法兰等。
这些管件在管道系统中起到连接、转向和分流的作用,保证了管道系统的正常运行。
管件成型技术还可以根据不同的工艺要求,制造出具有特殊功能的管道连接件。
例如,阀门和管道支架等。
这些特殊功能的管件可以满足管道系统在不同工况下的需求,提高系统的安全性和可靠性。
三、管件成型技术的发展趋势随着科技的进步和工艺的改进,管件成型技术也在不断发展。
未来,管件成型技术将朝着以下几个方向发展:1. 自动化生产:随着自动化技术的应用,管件成型生产线将实现全自动化生产,提高生产效率和产品质量。
2. 材料创新:新型材料的应用将推动管件成型技术的发展。
冷轧的工作原理
冷轧的工作原理
冷轧是一种金属加工工艺,被广泛应用于钢铁工业中。
它的工作原理可以概括为以下几个步骤:
1. 原料准备:冷轧过程使用的原料通常是热轧钢板或钢卷。
这些材料会先经过酸洗或其他清洁方法处理,去除表面的污垢和氧化物。
2. 进料和预处理:原料被送入冷轧机的进料区域,通过滚筒或其他传送设备逐渐进入轧机。
在进入轧机之前,原料可能会经过预处理,如去除表面油脂或去除表面氧化层。
3. 冷轧过程:原料在冷轧机中经历一系列轧制工序。
冷轧机通常由多个辊子组成,通过不同的辊轧制和压制原料,使其逐渐变薄和增长长度。
冷轧过程产生的应力和压力有助于改变材料的结构和性能。
轧制过程中的应力还会导致金属晶粒的改变和材料的冷加工硬化。
4. 附加处理:在冷轧过程中,还有一些其他操作可以应用于原料。
这些包括热处理、拉拔、裁剪、切割、洗涤和表面处理等。
5. 最终产品:经过冷轧和附加处理之后,原料变成了冷轧卷或者冷轧板。
这些产品通常具有更高的强度、更好的表面质量和尺寸精度。
冷轧产品可以进一步用于制造汽车零部件、家电、建筑材料等各种应用领域。
冷轧钢管生产技术资料
冷轧钢管生产技术资料冷轧钢管是一种常用的钢管产品,具有广泛的应用领域。
本文档旨在提供关于冷轧钢管生产技术的资料,以帮助读者了解其制造过程和相关要点。
1. 冷轧钢管的定义冷轧钢管是通过在常温条件下将热轧钢板进行冷轧加工而成的钢管产品。
相对于热轧钢管,冷轧钢管具有更高的精度和平整度。
2. 冷轧钢管的生产过程2.1 材料准备冷轧钢管生产的首要步骤是材料准备。
通常使用的原材料是热轧钢板,其具有较高的强度和韧性。
2.2 冷轧加工在冷轧加工过程中,热轧钢板经过多道次的冷轧操作,以减小截面尺寸和增加钢管的密度。
这包括冷轧、拉拔、冷拔、校直等工序。
2.3 热处理和调质冷轧钢管的热处理和调质过程对于提高其性能至关重要。
通过对钢管进行加热和冷却处理,可以改变其组织和性能,使其达到所需的硬度、韧性和耐腐蚀性。
2.4 表面处理最后一步是对冷轧钢管的表面进行处理,以提高其防锈性和外观质量。
常见的表面处理方法包括镀锌、喷涂和抛光等。
3. 冷轧钢管的特点和应用3.1 特点冷轧钢管具有以下特点:- 尺寸精准:冷轧工艺能够提供更高的尺寸精度和形状一致性。
- 表面平整:冷轧过程可以减小钢管的表面缺陷,并提供更光滑的表面。
- 机械性能优良:冷轧钢管具有较高的强度、韧性和耐腐蚀性。
3.2 应用领域冷轧钢管在以下领域有广泛的应用:- 建筑和结构:冷轧钢管可用于建筑和结构上的支撑、桁架等部件。
- 汽车制造:冷轧钢管被广泛应用于汽车底盘、车身结构等部件。
- 机械制造:冷轧钢管可用于机械零部件的制造,如轴承、轴等。
- 管道输送:冷轧钢管适用于石油、天然气等介质的输送管道。
4. 总结本文档提供了关于冷轧钢管生产技术的资料,包括生产过程、特点和应用领域等方面。
通过了解这些内容,读者可以更好地理解冷轧钢管的制造过程及其在各个行业中的应用。
17 冷轧管材成形原理
17 冷轧管材塑性成形原理17.1 周期式轧管法塑性变形原理17.1.1 轧制过程图17-1所示为二辊周期式冷轧管法进程轧制工作简图。
轧制过程可分解为以下过程:(1)送进管料:轧辊位于进程轧制的起始位置,也称起点Ⅰ,管料送进m 量值,Ⅰ移至Ⅰ1Ⅰ1,轧制锥前端由ⅡⅡ移至Ⅱ1Ⅱ1,管体内壁与芯棒间形成间隙Δ;(2)进程轧制:轧辊向前滚轧,轧件随着向前滑动,轧辊前部的间隙随之扩大。
变形区由两部分组成:瞬时减径区和瞬时减壁区,分别对应中心角θp 、θo ,分别定义为减径角和减壁角。
两者之和为咬入角θz ,整个变形区定义为瞬时变形区;(3)转动管料和芯棒:滚轧到管件末尾后,在稍大于成品外径的孔型内将管料转动60°~90°,芯棒也同时转动,但转角略小,以求磨损均匀。
轧件末端滑移至 Ⅲ Ⅲ。
轧至中间任意位置时,轧件末端移至Ⅱx Ⅱx ;(4)回程轧制:又称回轧,轧辊从轧件末端向回滚轧。
由于进程轧制时轧机有弹跳,管体沿孔型横向也有宽展,所以转动角度后回程轧制仍有相当的减壁量,约占一个轧制周期的30%~40%。
回轧时瞬时变形区与进程轧制相同,由减径和减壁区构成。
金属流动方向为原流动方向。
图17-1 二辊周期式冷轧管机进程轧制过程 图17-2 二辊式冷轧管机轧槽底部展开图 (a )送进;(b )滚轧;(c )转动管料和芯棒 1-空转送进部分;2-减径段;3-压下段;17.1.2 主要变形参数的确定 4-预精整段;5-精整段;6-空转回转部分 按进程轧制将轧辊孔型展开(图17-2),“1”-空转管料送进部分;“6”-空转回转部分;其余为变形区,可分为四段变形区: “2”-减径段:对应压缩管料外径直至内表面与芯棒接触为止。
因为冷轧管料一般较薄,减径时壁厚增加,塑性降低,横剖面压扁扩大了芯棒两侧非接触区,变形均匀性变差,容易轧折,所以减径量越小越好。
一般管料内径与芯棒最大直径间的间隙取在管料内径的3%~6%以下。