
CPK制程能力介绍
LSL
Within Overall
右側圖表數據分布 不連續﹐呈現多島
狀﹐原因是取樣數
2013/7/17
Page5
CPK VS Defective Yield VS Sigma
Cpk Value 1 1.33 1.67 2.00 Defective 2700ppm 63ppm 0.57ppm 0.002ppm Yield 99.73% 99.9937% 99.999943% 99.9999998% Distribution +/-3 Sigma +/-4 Sigma
2013/7/17
Page16
注意事項<->數據常見問題4
Process Capability Analysis for Red_15
LSL
Process Data USL 240.000 * 120.000 185.084 50 28.2669 25.7524
USL
Within Overall
右側圖表數據 較分散﹐標准 差偏大﹐導致 Cpk較低。
USL
Within Overall
右側圖表數據出現Biblioteka 雙波峰﹐應該找到Root Cause: 1. 物料不同批
Potential (Within) Capability Cp CPU CPL Cpk Cpm * 2.08 * 2.08 * Overall Capability Pp PPU PPL Ppk * 1.43 * 1.43
CPK 制程能力介紹
Prepared by: PID-ENG Budd
2013/7/17
Page1
Contents
2013/7/17
Page2
CPK是什麼?
CPK – 製程能力 Capability Process Index製程能力指數(綜合指數)
CPK讓我知道什麼?
-----不良率可以量化
-----可以確認可改進的機會
LB
* 0.0000 39.1288 50 0.584202 0.629018
Process Data
USL
Within Overall
右側圖表數據
較集中﹐但偏 向規格一邊﹐ 導致Cpk較低。
USL Target Lower Bound Mean Sample N StDev (Within) StDev (Overall)
規格容許差 規格公差 …雙邊 Cp 3 6
只有規格上限 : 只有規格下限 : Cpu= Cpl= Su-X 3σ X-S L 3σ
(SU X ) ( X SL ) CpK Min , ˆ ˆ 3 3
…單邊
2013/7/17
Page4
CPK是如下两个值中较小的一个
區間寬度
LSL
USL
規格上限:USL (Upper Specification Limit) 規格下限:LSL (Lower Specification Limit) 落在規格上,下限外的斜線面積即為產品的不良率. 2013/7/17 Page6
μ
CPK手工計算實例?
2013/7/17
Page7
CPK的判斷基准是什麼? Cpk是總合Ca(k)和Cp二值之 指數,其計算式為: 當Ca =0時,Cpk =Cp 單邊規格時,Cpk即以Cp值計, 但需取絕對值。
2013/7/17
Page14
注意事項<->數據常見問題2
Process Capability Analysis for Delta_C_15
Process Data USL Target LSL Mean Sample N StDev (Within) StDev (Overall) 30.0000 * * 4.9513 128 4.01197 5.85232
68.27%
概率密度
0.135%
+/-5 Sigma +/-6 Sigma
95.45% 99.73%
0.135%
Remark: 3*Sigma≒CPK
-3 σ
-2 σ -1 σ
σ σ σ μ +1 +2 +3
我們常用產品品質特性的常態分配 與規格相比較,以決定產品的不良率.如 右圖所示產品品質特性的常態分配.
標准差
(Long Term)
45
O bserv ed P erformance P P M ?<?LS L 0.00 P P M ?>?U B 0.00 P P M ?Total 0.00
54
63
72
81
90
99
Exp. Within P erformance P P M ?<?LSL 0.27 P P M ?>?U B * P P M ?Total 0.27
Exp. O v erall P erformance P P M ?<?LS L 0.12 P P M ?>?U B * P P M ?Total 0.12
低于規格下 限的不良數/ 百萬
樣本Yield
母體Yield
母體長期Yield
2013/7/17
Page13
注意事項<->數據常見問題1
Process Capability Analysis for MTF
C:有確定知道原因且可以預防的異常數據可以刪除
D:數據必須是隨機,不能作排序等動作
2. Minitab數據計算
2013/7/17 Page9
Minitab計算方式1--原始數據的常態檢定
Probability Plot of C1
Normal
99.9 99 95 90 80 70 60 50 40 30 20 10 5 1 0.1
2013/7/17
Page12
Minitab計算方式4—圖示解說 CPK的圖示解說
Process Capability of C1
規格上限 規格目標 值 樣本均值 樣本數 標准差
(Short Term)
LSL
P rocess Data LSL 38 Target * UB 100 Sample M ean 55.1429 Sample?N 200 StDev (Within) 3.42122 StDev (O v erall) 3.31891
太少。Cpk樣本 數>25
Potential (Within) Capability Cp * CPU * CPL 1.88 Cpk 1.88 Cpm *
50
55
60
Exp. "Within" Performance PPM < LSL 0.01 PPM > USL * PPM Total 0.01
2. 不同測試站
3. 不同測試員 4. 不同班別 5. ……
-10
Observed Performance PPM < LSL PPM > USL PPM Total
0
10
Exp. "Within" Performance * PPM < LSL PPM > USL PPM Total * 0.00 0.00
-----確認制程發生問題的本質
CPK是衡量生产设备本身的能力一个重要指数!
2013/7/17 Page3
CPK的手工計算方式? (1)CpK值之計算式有兩種
實績中心 規格中心 ( X ) %= % 規格容許差 T /2
A. 雙邊規格時:
Ca
CpK (1 Ca )Cp
B. 單邊規格時:
1. 2. 3. 4.
当USL与LSL为X 正负6σ,即USL=X+6σ LSL=X-6σ 且X=(USL-LSL)/2时,即實際值=規格中心值 Cp=Cpk=2。 這個能力我們稱之為6sigma水平,但实际上,Cp=2 是可以做到 的,而CPK=2是基本上做不到的,因而人们普遍采用Cp0.5=Cpk的这一摩托罗拉公司的假设,既把Cp=2 且Cpk=1.5 看 作6 Sigma.
Page8
實例: Minitab如何計算MTF CPK?
1. 資料分組 並收集 資料如何分組和收集是決定計算實際CPK的第一步! 原則上,試產階段會因為Lens本身批量會有差異,試產一次 的數據不能最終作為CPK的結論
建議:A:每試產一次,隨機抽取一定數量的數據
B:CMT站必須保留所有不良品的測試數據
65
70
Exp. "Overall" Performance PPM < LSL 0.02 PPM > USL * PPM Total 0.02
Overall Capability Pp * PPU * PPL 1.83 Ppk 1.83
Observed Performance PPM < LSL 0.00 PPM > USL * PPM Total 0.00
UB Within Overall
P otential (Within) C apability Cp * C PL 1.67 C PU * C pk 1.67 C C pk 1.67 O v erall C apability Pp PPL PPU P pk C pm * 1.72 * 1.72 *
20
Exp. "Within" Performance PPM < LB PPM > USL PPM Total
制程能力分析Cpk

製程能力分析所用的指標為何? 製程能力分析所用的指標為何?
名詞解釋: 名詞解釋: 1. 2. 3. Cpk (Ppk) : 製程能力指標 Ppk) Cp (Pp) : 製程能力比 Process Capability Ratio --- 精密度 Pp) Ca (Pa) : 準確度 Pa)
DPPMLT YieldLT CpkLT
93.3% 91.9% 90.3% 88.5% 86.4% 84.1% 81.6% 78.8% 75.8% 72.6% 69.1% 65.5% 61.8% 57.9% 54.0% 50.0% 46.0% 42.1% 38.2% 34.5% 30.9% 27.4% 24.2% 21.2% 18.4% 15.9% 13.6% 11.5% 9.7% 8.1% 0.50 0.47 0.43 0.40 0.37 0.33 0.30 0.27 0.23 0.20 0.17 0.13 0.10 0.07 0.03 0.00 -0.03 -0.07 -0.10 -0.13 -0.17 -0.20 -0.23 -0.27 -0.30 -0.33 -0.37 -0.40 -0.43 -0.47
5 9.2
6 4.37 8.38 5.5 7.59 4.4 6.1
10 4.7 6.0
No of obs 2
5.7 15.2 3.9 11.8 5.6 5.2 9.6 1.7 4.8 5.4
4.9 13.3 5.0 4.9 3.4 6.3
5.2 15.0 2.5
制程能力(正态分布CPK)
过程实绩: 全部散布包括 Shifts 和 Short Term
(Pp & Ppk)
CO2-Shrt
14 13 12 11 10 Index
CO2 Levels for 55 Time Points
10
20
30
40
50
你会选谁当选手呢? 呢?
测量方法必须保证始终产生准确和精密的结果
不准确
不精密
• •
•
•
••
••
精密
••••••••
••
••••
准
•• •
• •••••• •
确
•
传统品质观念与品质损失函数
至今为止 。。。。。
LSL
我们合格
USL
I am alive
(我活着)
Spec-in就合格
Spec-out 不合格
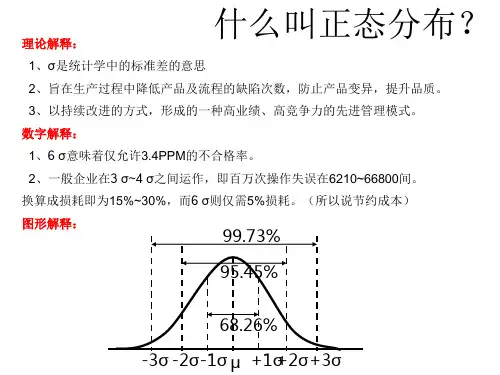
理论解释:
什么叫正态分布?
1、σ是统计学中的标准差的意思
2、旨在生产过程中降低产品及流程的缺陷次数,防止产品变异,提升品质。
3、以持续改进的方式,形成的一种高业绩、高竞争力的先进管理模式。
数字解释:
1、6 σ意味着仅允许3.4PPM的不合格率。
2、一般企业在3 σ~4 σ之间运作,即百万次操作失误在6210~66800间。
换算成损耗即为15%~30%,而6 σ则仅需5%损耗。(所以说节约成本)
图形解释:
99.73%
95.45%
68.26% -3σ -2σ-1σ μ +1σ+2σ+3σ
制程能力解析 Ca与Cp
品质的一致性
乙选手
甲选手
谁的成绩好呢?
Cpk与制程能力评价概述
12
制程巒異的來源
雜項(others) 雜項包括溫度、光線、溼度等環境因素。 例如室外的溫度高,庫存中的紙張的水分 就會改變,可能對製成會產生不良的影響; 其他可能還包括檢驗的方法,如檢驗設備 不良或品質標準應用不當、測量儀器的精 確度等,都可能是導致變異的原因。
13
制程能力評估---Ca,Cp,Cpk
28
CPU CPL
CPU,CPL:上下工程能力指標 假設只有上或下規格界限,則指標需經由 製程平均數u到上或下規格界限與自然允差 來計算,上下製程能力指標公式如下:
CPU= CPL=
29
CPK ---製程績效指標
要製程達到規格要求,必須Ca與Cp均好方可,但有時Ca 雖很好但不好,結果會有不良品,有時Cp很好,但Ca不好, 也會有高不良率產生。綜合評價是將Ca與Cp兩者綜合起來 評定等級 .
33
規格上限
-6r -5r
-4r
± Kr ± 1r ± 2r ± 3r ± 4r ± 5r ± 6r
-3r
-2r -1r
X
+1r +2r +3r +4r +5r +6r
百萬分缺點數 697700 308700 66810 6210 233 3.4
百分比(%) 30.23 69.13 93.32 99.3790 99.97670 99.999660
137 151 147 152 144147 142 142 150 150127 162 160142 140143 126 152 147 149 …
… … … … …
…
… … … … …
…
… … … … …
…
CPK的介绍以及计算公式

CPK的介绍以及计算公式CPK是一种流行的质量管理工具,用于衡量一个过程的稳定性和性能能力。
它是一个统计指标,用于确定一个制程是否能够生产出符合规格要求的产品。
CPK值范围从0到1,数值越高,说明质量表现越好。
本文将介绍CPK的背景和应用,并详细说明CPK的计算公式。
CPK最早由美国质量管理专家Dr. William H. Mauldin于1968年提出。
它是六西格玛质量管理方法的重要组成部分,帮助企业评估和改善其制程能力。
CPK常用于制造业,特别适用于需要维持严格偏差控制的行业,如汽车制造、电子产品制造和医药行业等。
通过CPK,企业可以在制程中及时发现问题并采取措施,以保证生产出高质量的产品。
CPK的计算基于统计原理,需要收集一系列的数据来进行分析。
下面是CPK计算的步骤和公式:1.收集数据:首先,需要收集制程的数据,这些数据可以来自于制造过程中的检测和测量。
通常,数据应该包含至少30个样本点,以便能够准确评估制程的能力。
2.计算制程分布的标准差:通过计算制程的标准差,可以判断该制程的稳定性。
标准差的计算公式如下:其中,n为样本点数,Xi为第i个样本点,X̄为所有样本点的平均值。
3.计算制程上下公差:公差是产品允许的最大和最小偏差范围,CPK通过制程的上下公差来应用。
公差由用户需求和产品规格来确定。
4. 计算过程能力指数(Cpk):Cpk用来衡量制程能力,它表示制程分布与上下公差的关系。
Cpk的计算公式如下:其中,USL为上公差,LSL为下公差,σ为制程标准差。
5. 判断Cpk的意义:Cpk值可以提供与制程能力有关的重要信息。
一般来说,Cpk值大于1.33可以被认为是一个能够产生高质量产品的制程。
低于1的Cpk值则表示制程的稳定性和能力有待改善。
使用CPK的好处在于可以帮助制造商确定其制程是否稳定并能够生产出达到要求的产品。
通过CPK值的计算,制造商可以及早发现制程中可能存在的问题,并采取措施进行纠正。
CPK是制程能力指数

CPK是制程能力指数:反映設備(模具)的穩定性和可靠性,根據加工成形產品尺寸的變差,來驗證設備(模具)的加工能力和改善能力:计算公式是Cpk =(min| x - USL/LS L| )/3δ提高制程Cpk的主要途径是,1提高设备和模具的加工精度,消除制程中的不稳定因素带来的变差,2.加强设备和模具的点检和保养工作及时发现可能会在加工过程中带来的变差3.方法上的改进减少设备,模具的磨损. 提高Cpk只是一种理念,它只是制程过程中的确保品质的前提,但具体的做如何提高Cpk主要还是在工艺的改进和管理办法的改进,失败的案例,“宽放公差标准”。
1.CPK是长期的过程能力,适合于批量生产过程CPK是有偏移情况下的过程能力指数,产品特性均植与公差中心不重合时加以修正用;2.无偏移时CP表示过程加工的质量能力,CP越大,质量能力越强,有偏移时,CPK表示过程中心与公差中心的偏移情况,CPK越大,两者偏离越小,表示的是质量能力与管理能力的综合结果。
C系列的过程能力指数是指过程的短期短期过程能力指数,P系列的过程能力指数是指过程的长期过程能力指数,使用PP和PPK的好处是可以反映系统当前的实际状态,而不要求在稳态下才可以进行计算。
3.PPK是短期的过程能力,适合于试生产过程,确定上下控制线,进行现场控制PPK是QS9000提出的一个新概念,物理含义是不论分布在公差范围内任何位置,它对于上规范限都可以计算出一个上单侧过程性能指数PPU和下单侧过程性能指数PPL,取两者之间最小的一个,就是PPK。
4.CMK也是短期的过程能力指数,是针对设备能力的,主要在新采购的设备、设备调试结束后、出现产品质量问题等时候进行cmk测定,它是vda的要求。
2Cpk——过程能力指数CPK= Min[ (USL- Mu)/3s, (Mu - LSL)/3s]Cpk应用讲议1. Cpk的中文定义为:制程能力指数,是某个工程或制程水准的量化反应,也是工程评估的一类指标。
CPK制程能力分析

1
名詞介紹
USL:產品之規格上限 LSL:產品之規格下限 u:規格中心值 N X /N 樣本算術平均(平均值): X Σ i=1 N ( X i )2 / N :母體標準差: i 1 n s:樣本標準差: ( X i )2 / n 1 i 1 T:規格公差=規格上限-規格下限(USL-LSL) 平衡公差:18.0 ±0.5 不平衡公差:18.0 +0.5/–0.2 or 18.0 +0.3/ –0.5 PPM(Parts Per Million):每百萬個單位的不合格數
ቤተ መጻሕፍቲ ባይዱ
Cpk = Min ( Cpku ,Cpkl )
= Cp ( 1 - Ca )
Cpku =
USL -X
3σ
LSL
Cpkl =
x u
USL
X - LSL
3σ
-∞ -3σ -2σ -1σ TARGET +1σ +2σ +3σ
+∞
6
Ca/Cp/Cpk等級判定
等級
A B
Ca
0 ≦ Ca < 0.0625
0.0625 < Ca ≦ 0.125
(18.4-18.1)2+(17.6-18.1)2+ (17.9-18.1)2 +….+ (18.3-18.1)2
σ=
9
=0.2981
T=18.5 -17.5=1
Ca = (18.1-18.0)/0.5=0.2……………... B級 Cp = 1/(6× 0.2981)=0.559…………….. D級 Cpk = 0.559 × (1-0.2)=0.4472…………D級 結論:此產品須大大的改善才可符合現代化的要求.
制程能力CPK
n
( -
Σ xi
i=1
n
)
Deviation)
2
:
規格上限SU : 規格下限 SL 公差T = SU-SL
5. Cp(Capability of precision):精密度指標
準確度指標 Cp=
SU-SL
6s
=
T
6s
σ=
S
n-1
6. Cpk=Cp*(1-Ca)
製程能力指標
K偏移系数(也可用Ca 制程準確度表示)
K = 樣本平均值-規格中心 規格公差 / 2
Cp (制程精密度)
Cp =
規格公差
6s
CPK (制程能力指数)
CPK = (1-Ca)*Cp
Ca 評價等級
等級
Ca 值
A
Ca ≦ 12.5%
B
12.5%< Ca ≦ 25%
C
25%< Ca ≦50%
D
50%< Ca
樣本平均值-規格中心 K = Ca Ca = 規格公差 / 2
●修正加工制程能力 ●制程能力指数
定义:制程能力是处于稳定生产状态下的实际加工能力 .
l 所谓处于稳定生产状态下的制程是: a)原材料或上一道工序半成品按照标准要求供应; b)本工序按作业标准实施并应在影响工序质量各 主要因素无异常的条件下进行; c)工序完成后,产品检测按标准要求进行。
l 在非稳定生产状态下的工序所测得的制程 本統計公式集
1. X (Mean) : 平均值
a n 4. 偏移系数K(也叫准确度C )
X=
x1+x2+……+xn
n
=
Σi=1xi n
制程能力参数CPK报告
制程能力参数CPK报告CPK (Process Capability Index) 是制程能力指数,用于评估一个制程的稳定性和能力。
CPK报告是制程能力的一种评估手段,通过分析制程产出的数据,计算各种CPK参数的数值,来评估制程的稳定性和能力水平。
CPK参数包括计算过程中的Cp、Cpk、Cpm等,下面将会详细介绍CPK 参数的计算和CPK报告的内容。
首先是CP参数,也称为过程能力指数。
Cp参数用来评估制程的稳定性,其计算公式为(CPU-CPL)/(6*σ),其中CPU为制程上限、CPL为制程下限,σ为制程标准差。
Cp参数的数值越大,表示制程的稳定性越好。
接下来是Cpk参数,也称为过程能力指数偏移量。
Cpk参数是CP参数的进一步扩展,用来评估制程的能力水平。
Cpk参数计算公式为min((CPU - μ) / (3 * σ), (μ - CPL) / (3 * σ)),其中CPU和CPL分别为制程上限和下限,μ为制程的平均值,σ为制程的标准差。
Cpk参数的数值越大,表示制程的能力水平越高。
最后是Cpm参数,也称为过程能力指数中心化。
Cpm参数结合了制程的稳定性和能力水平,其计算公式为Cp * K,其中K为制程中心偏移系数,计算公式为(K) = (X - T) / (6 * σ),其中X为制程平均值,T为制程目标值,σ为制程标准差。
Cpm参数的数值越大,表示制程的稳定性和能力水平越高。
CPK报告通常包含以下几个部分:1.制程参数概述:CPK报告会简要介绍评估的制程以及相关参数的计算方法。
2.数据收集和处理:报告会详细说明数据的收集方法和处理过程,例如采集的样本数量、采集间隔、样本的选取方法等。
3.CPK参数计算:报告会详细说明如何计算CPK参数,包括计算公式和计算过程。
4.结果分析和解释:通过计算出的CPK参数数值,报告会对制程的稳定性和能力水平进行分析和解释。
5.结论和建议:根据CPK参数的分析结果,报告会给出制程的总体评估,并提供改进和调整制程的建议。
制程能力分析(CPK定义)
加强质量检测与控制
总结词
质量检测与控制是保障CPK值的重要环节, 通过加强检测和控制,可以及时发现和解决 制程中的问题,避免不良品的产生。
详细描述
加强质量检测与控制包括制定严格的质量检 测计划、采用高效的检测设备和工具、建立 完善的质量信息管理系统等措施。同时,推 行全员质量管理,强化员工的质量意识和技 能培训也是必不可少的。通过持续改进和优 化质量检测与控制体系,可以不断提升CPK 值,提高制程能力和产品质量。
生产过程改进
01
02
03
优化制程参数
通过CPK分析,可以发现 制程参数的不合理之处, 进而优化参数设置,提高 制程效率和产品质量。
改进设备配置
根据CPK分析结果,可以 针对性地改进设备配置, 提高设备利用率和生产效 率。
提升员工技能
通过CPK分析,可以评估 员工的技能水平,进而开 展针对性的培训和技能提 升计划。
详细描述
CPK是制程能力的一种度量,它反映 了制程在满足产品质量要求方面的能 力。CPK值越大,表示制程能力越强, 越能满足产品质量要求。
CPK计算方法
总结词
CPK计算方法包括计算制程的规格界限、计算制程的平均值和标准差、计算制程能力指数等步骤。
详细描述
首先,需要确定产品的规格界限,即产品合格的最大和最小范围。然后,通过收集制程数据,计算制 程的平均值和标准差。最后,利用这些数据计算CPK值,评估制程能力是否满足规格界限的要求。
CPK值的意义
总结词
CPK值的意义在于评估制程能力是否满足产品质量要求,以及发现制程中存在的问题和 改进方向。
详细描述
通过CPK值的大小,可以判断制程能力是否足够满足产品质量要求。如果CPK值较低, 说明制程能力不足,需要采取措施改进制程;如果CPK值较高,说明制程能力较好,但 仍需持续监控和优化制程。同时,CPK值的分析还能帮助发现制程中的瓶颈和问题,为
CPK制程能力分析讲解
CPK为什么要定1 , 1.33 , 1.67,这几个值?CPK : Complex Process Capability index 的缩写,是现代企业用于表示制程能力的指标。
现今下产品的质量要求越来越高,产品的质量也不是仅仅能保证在公差范围内就能满足要求,因此对产品的质量关注从原来的被动检查产品尺寸转换到对产品加工过程的控制,那么如何来评价某个过程对产品加工质量的控制能力,利用统计学的原理按照一定的时间规律、抽样方案对加工生产出的产品进行数据统计,通过计算其产品数据的离散度、标准差等数据来表达这个过程中产品的质量波动情况,CPK就在这种情况应运而生。
CPK用数值来表示,该值反映的是制造加工过程控制能力的大小,数值越大表示该过程的控制能力越好,产品的一致性越好,产品的尺寸变化波动越小越靠近中间值;而数值越大表示该过程的控制能力越差,产品的一致性越差,产品的尺寸变化波动越大离散度越大,甚至容易超出两边极限公差。
CPK的计算数据由至少125组数据组成,抽取的数据也有一定的要求(每5件为一组连续数据,每组之间按一定的时间间隔进行),抽取数据时制程必须是无任何异常状态下进行,所以CPK值反应的是某个制程在正常下面分别用4张正态图、柱状图辅助理解这样更直观一些(两侧的竖直线表示产品的尺寸极限,中间的竖直线表示产品的中间值):中回LSL["R S n234 5 679孔Q133030 010 01虧 1.331 er 2 062J3 2 5321 2 a£ 2 31性能性能CP CPU CPL CPK⑥过程能力扌㈱(CP3O打O爲程性魁埶(PPK)Q71300.770能力不足上图的CPK值为0.656 ,接近0.67,从柱状表示可以看出,虽然产品的尺寸都在极限范围以内,但大部分的产品数据分列在靠近极限值的两端,产品的离散度大;如果某过程的CPK计算数值在0.67左右,意味作该过0.67,加工过程中可能已经有超差极限值得程的控制能力并不稳定,具有超出产品极限的风险,如果数值小于 产品存在。