
ZL104铝合金的工艺规程与铸造质量控制
Ξ第16卷第2期南华大学学报(理工版)V ol.16N o.2 2002年6月Journal of Nanhua University(Science&Engineering Edition)Jun.2002文章编号:1006-737X(2002)02-59-03Z L104铝合金的工艺规程与铸造质量控制曾庆生1,周 健2,刘则金3(1.南华大学 机械工程学院,湖南衡阳421001;2.湖南建材高等专科学校,湖南衡阳421001;3.香港金则利有限公司)摘 要:本文讲述了Z L104铝合金的工艺规程,并讲述了Z L104铝合金的质量控制,按此规程操作可获优质的Z L104铝合金.关键词:铝合金;精炼;除气;涂料;铸造中图分类号:TG156 文献标识码:BZ L104Alloy’s T echnology Rules andC asting Q uality ControllingZENG Q ing-sheng1,ZH OU Jian2,LIU Ze-jin3(1.School of Mechanic Engineering,Nanhua University,Hengy ong421001,Hunan,China;2.Hunan Building Material C ollege,Hengy ong421001,Hunan,China;3.H ongkong G old-g ood Ltd.,China)Abstract:The article tells Z L104alloy’s technology rules and regulations,and it’s castingquality controlling as well.According to the technology rules,g ood quality Z L104alloy’s canbe g ot.K ey w ords:alloy;refinement;gas-rem oval;coating;casting 在机械行业中,Z L104铝合金材料经常使用,尤其在发动机的缸体,缸盖及塑料模具中得到广泛应用.本文介绍的Z L104铝合金工艺规程是直接应用于生产的,同时介绍了在生产中采用的质量控制措施.1 合金熔化1.1 配料:镁0.4%,硅10%,锰0.5%,余量铝以100%计算.1.2 合金熔炼:1.2.1准备工作:1)铲除坩埚内壁残渣涂上涂料,预热坩埚.2)熔化使用的工具去除氧化物并涂上涂料预热至200~250℃.1.2.2熔化程序见图1.1.2.3操作要点1)回炉料加入量不超过30%.Ξ收稿日期:2002-02-10作者简介:曾庆生(1968-),男,湖南人,南华大学机械工程学院讲师.2)硅铝熔化后,充分搅拌.3)锰应加在铝液表面,待熔化后进行搅拌不让其沉淀.4)镁及精炼出气剂六氯乙烷压入铝液2/3处,不要进入坩埚底部,搅拌应上、下波动为好.5)变质剂加入后如温度偏低时应适当延长静置时间,到变质剂成分熔化时方可.6)使用钟罩钻上Ф8~Ф10毫米小孔8~12个.7)一切工具及加热原材料经过预热.图1 铝合金熔化程序框图Fig.1 Processing of Z L 104alloy ’s melting2 变质处理1)变质剂:30%氟化钠,50%氯化钠,10%氯化钾,10%冰晶石粉,以上四种成份机械混合物其熔点为710℃.2)变质剂除水处理:变质剂放入电炉中,在300~400℃烘烤3~5小时去除水分.3)加入确定:变质剂加入量为合金重的3~5%.4)变质温度选择:变质温度在720~750℃为宜.5)变质方法及控制时间:变质剂加入铝液表面3~5分钟,用钟罩从侧压入铝液,压入深度一般在液体中心,静置时间为12~15分钟.6)变质处理鉴定:变质良好,合金液呈光亮的镜面,浇注三角试棒时,断口呈银白色,组织细小如丝绒状.变质过渡时,断口呈灰色,晶粒粗糙,有闪亮白点.变质不足时,断口呈暗灰色,有亮点硅(晶粒粗大).3 精炼与去气处理精炼剂是六氯乙烷,且有精炼、出气作用,用六氯乙烷压至成块状,分二次用钟罩压入,作用时间为5~10分钟,加入量为合金液重的0.3~0.6%,一般在生产上加入0.5%压块.六氯乙烷不吸湿,不必脱水处理,使用、保管都很方便,为了避免反应过快,使用前应压成块,也可掺入缓冲剂(NaBF 6、NaSiF 6等),提高精炼能力,压块重约40~100克,用钟罩分批压入铝液中,压块时,压模应揩拭干净,防止脏物压入.选择精炼温度很重要,我们对Z L104的反复实验证明,在先690℃时,不能去除三氧化二铝,升到720℃时,去除三氧化二铝的效果开始明显,超过750℃时,合金的吸气量增加,所以最合理的精炼温度应在730~750℃之间.使用C 2Cl 6的缺点:C 2Cl 6遇热分解出Cl 2,有部分Cl 2来不及反应即逸出铝液,温度越高,逸出的Cl 2也越多,和C 2Cl 6一起成为强烈的刺激性炉气.故我们在熔炼时一要注意通风,二要注意Cl 2的吸附.我们回收的措施是直接把吸收的气体放在含3%的NaOH 溶液中.我们也试用了ZnCl 2,但精炼的效果不如C 2Cl 6,表1为两者的精炼工艺及精炼效果.表1 ZnCl 2与C 2Cl 6精练工艺与效果对比表T able 1 Contrast betw een Z nCl 2and CS 2Cl 6’s refinement craft &result精炼剂用量(%)精炼温度(℃)精炼时间(分)静置时间(分)测定温度(℃)精炼后平均含气量(厘米3/100克)ZnCl 20.25710~720415700~7200.208C 2Cl 60.6740~7501.5~215700~7200.140 当浇注小型硬模时,铝液要在坩埚内长期停留,浇注过程中倒回铝液,破坏铝液表面,会使铝液质量变坏,影响铸件质量,这时可采用联合精炼,用C 2Cl 6精炼后,在铝液表面放一个经预热的6南华大学学报(理工版) 2002年6月石墨环作为取铝液的孔眼,环外面液面上,始终撒一层高冰晶石粉熔剂,铝液始终在熔剂保护下,质量不会变坏.但静置时间超过3个小时以上,需要更换新熔剂.4 机械性能检查1)用Ф12毫米的铸造试棒来检查,试棒不允许有夹渣、单边等铸造缺陷.2)热处理时,试棒同铸件一并进行处理.而后用试棒检查出来的结果作为铸件的标准值.5 安全生产注意事项1)严禁铝液与水,与不经预热模具、用具相遇,以防爆炸事故.2)合金处理过程中,各种化学反应后的气体应加以排除.6 质量控制总结6.1 杂质铁的有害作用和消除方法铁是Al-Si合金中的主要杂质,其主要来自炉料,坩埚和熔炼工具.为了消除Fe相的有害作用,可以加入Mn、Cr、C o、M o、Be等元素.其中由于Mn的来源广,价格便宜,在工业上得到了广泛的应用.加入这些元素的作用是使粗大针状的β铁相变成新的复杂多元化合物(如AlSiMnFe相,它们通常呈灰色块状、杆状或团状,消除了原有Fe 相削弱基体的有害作用.另外,这种复杂的多元含Fe相,比重大的沉至埚底部,浇注时,一般底部铝液不浇铸件,这样可以减少合金中的Fe量.但是Mn量加入不宜过多,否则将形成(FeMn)Al6这种粗大脆性化合物,引起它们自身的强烈偏析,并降低合金的机械性能,故Mn量一般不大于0.5%,当Mn∶Fe=(0.67~0.83)∶1时效果最好.6.2 铝合金铸件中气孔的防止方法1)“防”:严防水气及各种脏物进入熔料.2)“排”:排除铝液中的氧化杂质和氢.3)“溶”就是使铝液中的氢在凝固时能充分完全地溶在合金内,不致在铸件内形成气孔.安排和选择“防”、“排”、“溶”三措施时须遵“以防为主”的原则,否则,会使铝液质量大大恶化,即使采用最好的精炼方法也无能为力.6.3 防止气孔及氧化杂物的主要措施1)改善熔炼条件,采用干净的炉料,熔化前进行充分预热,溶剂、变质剂充分脱水、烘干,熔炼设备、工具都进行预热等等.严格控制水蒸气和铝液接触,切断气体来源.2)采用真空熔炼或在惰性气体保护下熔炼.3)采用各种有效的精炼、除气措施,排除已进入铝液中的气体.4)采用低压、锻造、压力铸造、反压铸造、挤压铸造.5)在高压中浇注结晶.6)采用发气冒口和大气压冒口.参考文献:[1]铸造有色金属及其熔炼联合编写组.铸造有色合金及其熔炼[M].北京:国防工业出版社,1985.[2]Rapp RA.The closed-circuit degassing of liquid aluminiumby arg on[J].JOM,1997,(5):16~19(上接第48页)[6]Riche,T.G.Le.,et.al.,A segragated genetic aag orithm forconstrainedstructural optimization[C].M organ K anu fmann, San Fancisco,1995.[7]M ichalewicz,Z.and Janikow,C..GE NOC OP:A geneticalg orithm for numerical optimization problem with linear con2 strains[M].C ommunications of the AC M,1992.[8]Martello,S.and T oth,P..K napsack Problems[M].JohnWiley,Chichester,UK,1990.[9]王正志,薄涛.进化计算[M].湖南:国防科技大学出版社,2000.[10]王耀南.计算智能信息处理技术及其应用[M].长沙:湖南大学出版社,1999.[11]Davis,L.,(Editor),G enetic alg orithms and simulatedannealing[C].M organ K au fmann Publishers,San Mateo,C A,1987.16第16卷第2期 曾庆生等:Z L104铝合金的工艺规程与铸造质量控制。
铝合金熔炼与铸造工艺规范与流程

铝合金熔炼与铸造工艺规范与流程资料来源:全球铝业网铝业知识频道一、铝合金熔炼规范(1)总则①按本文件生产的铸件,其化学成分和力学性能应符合GB/T9438-1999《铝合金铸件》、JISH5202-1999《铝合金铸件》、ASTMB108-03a《铝合金金属型铸件》、GB/T15115-1994《压铸铝合金》、JISH5302-2006《铝合金压铸件》、ASTMB85-03《铝合金压铸件》、EN1706-1998《铸造铝合金》等标准的规定。
②本文件所指的铝合金熔炼,系在电阻炉、感应炉及煤气(天然气)炉内进行。
一般采取石墨坩埚或铸铁坩埚。
铸铁坩埚须进行液体渗铝。
(2)配料及炉料1)配料计算①镁的配料计算量:用氯盐精炼时,应取上限,用无公害精炼剂精炼时,可适当减少;也可根据实际情况调整加镁量。
②铝合金压铸时,为了减少压铸时粘模现象,允许适当提高铁含量,但不得超过有关标准的规定。
2)金属材料及回炉料①新金属材料铝锭:GB/T1196-2002《重熔用铝锭》铝硅合金锭:GB/T8734-2000《铸造铝硅合金锭》镁锭:GB3499-1983《镁锭》铝铜中间合金:YS/T282-2000《铝中间合金锭》铝锰中间合金:YS/T282-2000《铝中间合金锭》各牌号的预制合金锭:GB/T8733-2000《铸造铝合金锭》、JISH2117-1984《铸件用再生铝合金锭》、ASTMB197-03《铸造铝合金锭》、JISH2118-2000《压铸铝合金锭》、EN1676-1996《铸造铝合金锭》等。
②回炉料包括化学成分明确的废铸件、浇冒口和坩埚底剩料,以及溢流槽和飞边等破碎的重熔锭。
回炉料的用量一般不超过80%,其中破碎重熔料不超过30%;对于不重要的铸件可全部使用回炉料;对于有特殊要求(气密性等)的铸件回炉料用量不超过50%。
3)清除污物为提高产品质量,必须清除炉料表面的脏物、油污、废铸件上的镶嵌件,应在熔炼前除去(可用一个熔炼炉专门去除镶嵌件)。
熔铸法制备ZL104合金的质量与效果测评
的扩散速度,因而加速了溶质原子的偏聚。
• 时效:使溶质原子的沉淀析出。
固溶处理
• • • • • • • 处理制度:535C,保温2-6h,淬火。 设备:箱式电阻炉,防止温度过冲。 工艺:升温速度,出炉方式等。 淬火:水温60-80C。 观察:试样制备,金相观察 判定:组织变化,硬度变化 备注:后续时效处理175C(兴趣内容)
金相观察
• 学习金相显微镜的使用(指导教师演示)
• 学习金相试样的制备(指导教师演示) • 对比和判定精炼与变质效果 • 备注:侵蚀剂为氢氟酸水溶液腐蚀数秒。 氟酸0.5+水100,也可尝试其他侵蚀剂。 氢
• 如HF1.0%、HCl1.5%、HNO3 2.5%、水95%。
• 在质量控制领域,铝的金相分析主要用于 晶粒度、显微缺陷、杂质形貌和分布、疏 松、变形缺陷、镀层厚度等。
二、铝合金的制备组织的观察与评价
• • • • 实验目的: 1.加深对铝合金熔铸制备的理解和认识。 2.掌握对铝合金铸锭品质的评价方法。 3.学会使用材料评价的经验方法与常用设 备和仪器装置。
断口观察
• 比较各种熔炼状态的断口特征 精炼前—精炼后—变质后 • 断口细微观察 放大10-100倍观察气孔和夹杂物
三、铝合金的热处理及组织演化
• 实验目的: • 1.了解铝合金提高性能的热处理途径和原 理。 • 2.掌握铝合金热处理工艺方法与过程。 • 3.学会热处理常用设备和仪器装置。
T6热处理原理和过程
• 固溶热处理:通过加热把合金最大量实际可溶解的
硬化元素溶于固溶体中,然后快速冷却形成溶质过
饱和固溶体。方法是把合金加热到足够高温度并保 温足够长时间。 • 淬火:水中快冷得到过饱和固溶体,其中还留存大 量的过饱和空位,加速了后续时效处理时溶质原子
ZL104铝合金介绍
ZL104铝合金介绍
材料名称:ZAlSi9Mg 合金代号:ZL104
标准:GB/T 1173-1995
特性及适用范围:
可热处理强化。
其强度高于ZL101.ZL102等合金。
该合金的铸造性能好,无热裂倾向、气密性高、线收缩小;但形成针孔的倾向较大熔炼工艺较复杂。
合金的耐蚀性好,切削加工性和焊接性一般。
化学成分
化学成份:
硅 Si :8.0-1.05
锰 Mn:0.2-0.5
镁 Mg:0.17-0.35
铝 Al :余量
铁(砂型铸造): 0.000- 0.600
铁(金属型铸造): 0.000- 0.900
铜 Cu :≤0.1(杂质)
锌 Zn:≤0.25(杂质)
钛+稀土 Ti+Zr:≤0.15(杂质)
锡 Sn :≤0.01(杂质)
铅 Pb:≤0.01(杂质)
注:杂质总和:(砂型铸造)≤1.1;(金属型铸造)≤1.4
力学性能
力学性能:
抗拉强度σb (MPa):≥195
伸长率δ 5 (%):≥1.5
硬度(HB):≥65(5/250/30)
热处理规范:
退火、时效或回火:175±5℃,10~15h 空冷。
铸造方法:
金属型铸造(T1态.J)。
ZL104铝合金刀盘体的铸造工艺优化
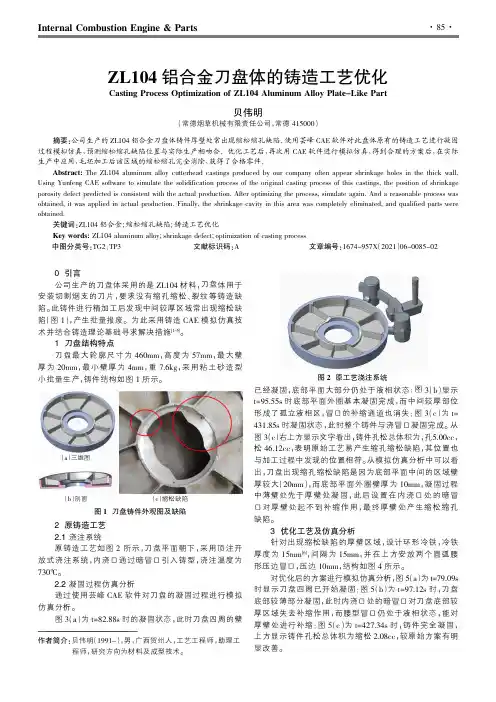
2原铸造工艺2.1浇注系统原铸造工艺如图2所示,刀盘平面朝下,采用顶注开放式浇注系统,内浇口通过暗冒口引入铸型,浇注温度为730℃。
2.2凝固过程仿真分析通过使用芸峰CAE 软件对刀盘的凝固过程进行模拟仿真分析。
图3(a )为t=82.88s 时的凝固状态,此时刀盘四周的壁已经凝固,底部平面大部分仍处于液相状态;图3(t=95.55s 时底部平面外圈基本凝固完成,而中间较厚部位形成了孤立液相区,冒口的补缩通道也消失;图3(431.85s 时凝固状态,此时整个铸件与浇冒口凝固完成。
)右上方显示文字看出,铸件孔松总体积为,孔46.12cc ,表明原始工艺易产生缩孔缩松缺陷,其位置也———————————————————————作者简介:贝伟明(1991-),男,广西贺州人,工艺工程师,助理工程师,研究方向为材料及成型技术。
图2原工艺浇注系统图1刀盘铸件外观图及缺陷(c )缩松缺陷(a )三维图(b )剖面生产验证新方案生产现场采用改进措施的方案,首次生产刀盘精加工后发现所有刀盘厚壁处均未发现缩松缩孔缺陷获得了合格零件。
结语刀盘产生缩松缩孔的原因是中间厚壁处在凝固过程中形成孤立液相区,得不到补缩;在厚壁处增设环形冷铁并在其上方设置压边冒口能有效解决厚壁处的缩孔缩松缺陷;便于工艺人员进行工艺分析及优化工艺方案,少试验成本,提高生产效率和质量。
参考文献:候文超,张西生.长筒状铝合金铸件铸造缺陷的工艺改进铸造技术,2015,36(9):2380-2382.孙策,盛文斌,阎思锦,等.ZL114A 横梁铸造数值模拟及工[J].铸造技术,2019,40(9),941-945.郝亮亮,杜婷.半圆环板铸造工艺优化[J].铸造(7),641-644.雲刘峰,王昭.铝合金车轮轮辋缩松原因分析及措施(a )t=82.88s (b )t=95.55s (c )t=431.85s图3原工艺凝固过程仿真结果(a )t=79.09s (b )t=97.12s (c )t=427.34s图5改进工艺后凝固过程仿真结果图6改进工艺后刀盘厚壁处精加工结果图4改进措施腰型冒口(a )环形冷铁(b )。
zl104铸造铝合金的密度

zl104铸造铝合金的密度
铝合金的密度通常取决于其成分和处理方式。
通常情况下,铸造铝合金的密度范围在2.6 g/cm³到2.8 g/cm³之间。
然而,具体数值可能因合金的组成和处理方法而有所不同。
铝合金是由铝与其他金属元素(如铜、锌、镁等)以及其他添加剂(如硅、锰等)组成的。
这些元素的含量和比例会影响合金的密度。
例如,铝合金中添加了较高比例的其他金属元素,其密度可能会相对较高。
此外,铝合金的处理方式也可能对其密度产生影响。
铸造是一种常见的铝合金加工方法,通过将熔融的铝合金注入模具中,然后冷却凝固形成所需形状。
在铸造过程中,合金的结晶和凝固过程可能会对密度产生影响。
总而言之,铸造铝合金的密度通常在2.6 g/cm³到2.8 g/cm³之间,具体数值取决于合金的成分和处理方式。
ZL104铝合金材料制备实验

实验报告学生姓名: 学号:实验日期:2014.12实验课程:材料制备技术实验名称:ZL104铝合金材料制备实验一. 实验目的1.加深对课堂内容的理解,增加对材料设计和制备的认识。
2.掌握铝合金铸锭的生产工艺和过程。
3.学会使用实验制备过程中的常用设备和仪器装置。
二、实验原理1.ZL104 铝合金的化学成分控制在ZL104合金中,Fe 杂质对合金的力学性能影响最大,它能与合金中的Al、Si等形成Al3 Fe、Al2 Fe3 Si、Al2 Fe3 Si2 等相,恶化铸件的伸长率和冲击韧度,降低铸件的使用性能。
含铁量过多时还会使合金的铸造性能降低,如使合金的流动性降低,充型能力下降,抗蚀性能也可能降低。
元素的加入能够降低Fe杂质的有害作用,Mn与Fe 杂质化合物形成新的化合物,由于其密度大,在熔炼的过程中能够沉淀到坩埚底部,因此在合金液浇注时,坩埚底部1/10-1/12的底料不要浇注铸件。
一般wMn+=0.45%效果好,加入量太多,会形成(FeMn)Al6 这种粗大脆性化合物,引起密度偏析,降低合金的力学性能Mg 是ZL104铝合金中重要的元素,在加镁的时候,要用钟罩把镁块压入合金液下部,但不要接触坩埚底部,稍停留几秒钟再做缓慢迂回运动,使之均匀分布在合金液中,千万不能让镁漂浮在液面上,否则会造成燃烧损失。
2.熔炼中炉温的控制只有合适的熔炼温度才能保证高质量的熔炼效果。
温度过高,会增加各元素的烧损,引起合金中化学成分的变化,从而影响合金的性能;还会造成合金液的过热,导致晶粒粗大、针孔增加及铸件缩松的倾向增大等一系列问题。
而温度过低,充型能力不好,容易产生浇不足、夹杂、冷隔等缺陷。
在熔炼的过程中,控制好温度还有利于缩短熔炼时间,减少过热,减轻合金的吸气氧化,并节约能量。
熔化工具涂上涂料后预热的温度一般为 200-250度,变质剂的烘干温度为300-400度,精炼温度为715-730度,加入变质剂的温度一般为700-730度。
ZL104铝合金材料制备实验
实验报告学生姓名: 学号:实验日期:2014.12实验课程:材料制备技术实验名称:ZL104铝合金材料制备实验一. 实验目的1.加深对课堂内容的理解,增加对材料设计和制备的认识。
2.掌握铝合金铸锭的生产工艺和过程。
3.学会使用实验制备过程中的常用设备和仪器装置。
二、实验原理1.ZL104 铝合金的化学成分控制在ZL104合金中,Fe 杂质对合金的力学性能影响最大,它能与合金中的Al、Si等形成Al3 Fe、Al2 Fe3 Si、Al2 Fe3 Si2 等相,恶化铸件的伸长率和冲击韧度,降低铸件的使用性能。
含铁量过多时还会使合金的铸造性能降低,如使合金的流动性降低,充型能力下降,抗蚀性能也可能降低。
元素的加入能够降低Fe杂质的有害作用,Mn与Fe 杂质化合物形成新的化合物,由于其密度大,在熔炼的过程中能够沉淀到坩埚底部,因此在合金液浇注时,坩埚底部1/10-1/12的底料不要浇注铸件。
一般wMn+=0.45%效果好,加入量太多,会形成(FeMn)Al6 这种粗大脆性化合物,引起密度偏析,降低合金的力学性能Mg 是ZL104铝合金中重要的元素,在加镁的时候,要用钟罩把镁块压入合金液下部,但不要接触坩埚底部,稍停留几秒钟再做缓慢迂回运动,使之均匀分布在合金液中,千万不能让镁漂浮在液面上,否则会造成燃烧损失。
2.熔炼中炉温的控制只有合适的熔炼温度才能保证高质量的熔炼效果。
温度过高,会增加各元素的烧损,引起合金中化学成分的变化,从而影响合金的性能;还会造成合金液的过热,导致晶粒粗大、针孔增加及铸件缩松的倾向增大等一系列问题。
而温度过低,充型能力不好,容易产生浇不足、夹杂、冷隔等缺陷。
在熔炼的过程中,控制好温度还有利于缩短熔炼时间,减少过热,减轻合金的吸气氧化,并节约能量。
熔化工具涂上涂料后预热的温度一般为 200-250度,变质剂的烘干温度为300-400度,精炼温度为715-730度,加入变质剂的温度一般为700-730度。
ZL104铝合金介绍
ZL104铝合金介绍一、组成和特性ZL104铝合金的主要元素是铝,其它合金元素包括铜、镁、硅、锌等。
其中,铜的含量为3.5-4.5%,镁的含量为0.02-0.05%,硅的含量为9.5-11.5%,锌的含量小于0.5%。
这些合金元素的加入可以显著改变铝合金的性能,使其具有优异的机械性能和耐热性。
ZL104铝合金具有良好的流动性和凝固性,可以实现高速填充和低温凝固,因此适用于复杂形状的铸造件的生产。
此外,它还具有较低的线膨胀系数,能够保持相对稳定的尺寸和形状,在高温和低温环境下都能保持良好的尺寸稳定性。
二、性能和应用ZL104铝合金广泛应用于航空、汽车、船舶、机械等领域。
在航空领域,它被用于制造发动机外壳、涡轮叶片、进气道等零件;在汽车领域,它被用于制造发动机缸盖、底壳、曲轴箱等零件;在船舶领域,它被用于制造船体、推进器和舵等设备;在机械领域,它被用于制造各类机械零件,如齿轮、轴承座、风扇等。
三、加工工艺砂型铸造是最常用的加工工艺,适用于制造中小型铸件。
该工艺具有成本低、生产周期短、制造复杂形状的优点,因此被广泛应用。
压力铸造适用于制造大批量且需求尺寸精度较高的铸件。
该工艺能够实现高速充填和快速凝固,提高生产效率和质量。
重力铸造适用于制造大型铸件,该工艺采用重力作用将熔融金属填充铸型,适用于较大体积和复杂形状的铸件。
除了上述常见的铸造工艺,ZL104铝合金还可用于锻造、挤压和焊接等工艺加工,以满足不同生产需求。
总结:ZL104铝合金是一种常用的铸造用铝合金,具有良好的机械性能和加工性能。
它的主要元素包括铜、镁、硅、锌等,广泛应用于航空、汽车、船舶、机械等领域。
ZL104铝合金适用于多种加工工艺,包括砂型铸造、压力铸造和重力铸造,可满足不同生产需求。
铸造铝合金熔炼、浇注操作规程
1 铝合金的熔化1.1坩埚、锭模及熔炼工具的准备1.1.1石墨坩埚的准备:1.1.1.1根据熔化量的多少选用容量适当的坩埚;1.1.1.2新坩埚使用前,应由室温缓慢升温至900℃进行焙烧,以去除坩埚的水分并防止炸裂;1.1.1.3旧坩埚(注意同一个坩埚不能用于熔化不同牌号的合金)使用前应检查是否损坏,清除表面熔渣和其它脏物,装料前预热到250~300℃。
1.1.2铁质坩埚一般采用球铁坩埚,也可用铸钢(或钢板焊接)坩埚。
为提高坩埚使用寿命,其外表面可进行液体渗铝处理。
1.1.3坩埚、锭模及熔炼工具,使用前应将残余的金属、氧化皮等杂物清除干净。
1.1.4新坩埚及有锈蚀污物的旧坩埚,使用前应吹砂或用其它方法清除干净,并加热到700~800℃,保温2~4小时,以除去坩埚吸附的水分及其它化学物质。
1.1.5铝镁系合金的熔炼工具,使用前应在光卤石等溶剂中洗涤干净。
1.1.6坩埚、锭模、熔炼工具使用前应涂防护涂料。
搪衬的保温坩埚重复使用时,可不涂防护涂料。
1.1.6.1涂料成分可按表1中的规定:表1 坩埚和工具用涂料1.1.6.2涂料的配制:涂料成分中的所有固体组元,配制前应磨碎,并经过100~140目过筛,然后混合均匀。
使用时,先将水玻璃倒入80~100℃的热水中搅拌均匀,加入固体组元后再搅拌均匀,冷却后备用。
配好后的涂料停放时间一般不超过8小时。
1.1.6.3将坩埚、锭模、熔炼工具预热到180~250℃,涂以防腐涂料。
1.1.7用于保温的碳素钢板焊接坩埚,其内表应用耐火材料搪衬。
耐火材料可按表2中的规定:表2 耐火材料成分配比1.2原材料1.2.1配制铝合金所用的金属材料应符合QB004《原材料技术条件及验收标准>标准》中的规定。
1.2.2配制涂料、搪衬、精炼用剂所用的辅助材料也应符合QB004中的规定。
1.3中间合金的配制:铝基中间合金的配制工艺及配料系数见表3及表4:表3 常用中间合金的配制工艺参数表4常用中间合金的配料系数1.3.1铝铜中间合金熔炼工艺:1.3.1.1将配制好的炉料充分预热;1.3.1.2将10~15%的铝及全部铜装炉,随着铜的熔化,分批将剩余铝锭加入熔炉,并充分搅拌,至全部熔化;1.3.1.3在700℃左右加入精炼剂(用量按各种精炼剂使用要求配加,如使用AWJ-3精炼剂,加入量为0.5~0.8%)进行除气精炼处理,扒渣后浇锭(锭厚≤25mm)。
铸造质量控制
铸造质量控制铸造质量控制是指通过一系列的措施和方法,确保铸造产品在生产过程中达到一定的质量标准,以满足客户需求和产品性能要求的过程。
铸造质量控制是铸造行业中非常重要的环节,它对于产品的质量、成本和交货周期都有着直接的影响。
下面将详细介绍铸造质量控制的标准格式文本。
一、质量控制目标铸造质量控制的目标是确保铸造产品的质量达到或超过客户的要求,并且满足相关的产品性能要求。
为了实现这一目标,需要制定以下具体的质量控制目标:1. 控制铸造产品的尺寸精度,确保产品的几何形状和尺寸满足设计要求。
2. 控制铸造产品的化学成分,确保产品的材料成分符合标准。
3. 控制铸造产品的力学性能,确保产品的强度、硬度等性能满足要求。
4. 控制铸造产品的表面质量,确保产品的表面光洁度、无裂纹、无气孔等。
5. 控制铸造产品的内部质量,确保产品的无夹杂、无缩孔等内部缺陷。
6. 控制铸造产品的装配性能,确保产品的装配尺寸和配合精度满足要求。
二、质量控制流程铸造质量控制的流程包括以下几个环节:1. 铸造工艺设计:根据产品的要求和特点,制定相应的铸造工艺和工艺参数,包括熔炼、浇注、冷却等。
2. 原材料检验:对铸造原材料进行检验,包括金属原料、砂型材料等,确保原材料的质量和性能符合要求。
3. 模具制造和检验:制造模具并进行检验,确保模具的尺寸精度和质量符合要求。
4. 铸造过程控制:控制铸造过程中的各项参数,包括浇注温度、浇注速度、浇注时间等,以确保产品的质量稳定。
5. 产品检验:对铸造产品进行各项检验,包括尺寸检验、化学成分分析、力学性能测试、表面质量检查等,确保产品的质量符合要求。
6. 缺陷分析和改进:对铸造产品出现的缺陷进行分析,并采取相应的措施进行改进,以提高产品的质量。
三、质量控制措施为了实现铸造质量控制的目标,需要采取以下措施:1. 制定详细的工艺文件,包括工艺流程、工艺参数、工艺规范等,确保铸造过程的可控性。
2. 建立完善的原材料供应体系,确保原材料的质量可控。