
阀体工艺过程卡2016
专用夹具
铰刀
内径百分表
80
镗
粗镗φ35、φ43、φ50孔
T41x立式镗床
专用夹具
镗刀
内径百分表
90
镗
半精镗φ35
T41x立式镗床
专用夹具
镗刀
内径百分表
100
镗
精镗φ35
T41x立式镗床
专用夹具
镗刀
内径百分表
110
镗
粗镗φ28.5
T41x立式镗床
专用夹具
镗刀
内径百分表
120
车
车M36外螺纹及倒角
产品名称
零件名称
共
2
页
第
2
页
材料牌号
毛坯种类
毛坯外形尺寸
每毛坯件数
每台件数
备注
工
序
号
工名
序称
工序内容
车
间
工
段
设备
工艺装备
工时
夹具
刀具
量具
准终
单件
150
铰
粗铰φ18孔
Z525组合钻床
专用夹具
铰刀
内径百分表
160
镗
粗镗φ22、φ26孔
T41x立式镗床
专用夹具
镗刀
游标卡尺
170
镗
半精镗φ22孔
T41x立式镗床
c6150车床
专用夹具
螺纹刀
螺纹通止规
130
钻
钻φ18孔
Z525组合钻床
专用夹具
麻花钻
游标卡尺
140
扩
扩φ18孔
Z525组合钻床
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工艺过程卡片
产品型号
零件图号
专用夹具
90°锪钻
230
攻
攻4*M12螺纹孔
台虎钳
丝锥
螺纹通止规
清理
检测
防锈
入库
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
要全套的可以加微信ltt19931008联系
专用夹具
镗刀
内径百分表
180
镗
精镗φ22孔
T41x立式镗床
专用夹具
镗刀
内径百分表
190
钩槽
钩槽φ24.3
C6150车床
专用夹具
钩槽刀
内径百分表
200
车
车M24内螺纹
C6150车床
专用夹具
螺纹刀
螺纹通止规
210
钻
钻4*φ10.5孔
Z525组合钻床
专用夹具
麻花钻
游标卡尺
220
倒角
给4个φ10.5孔倒角
Z525组合钻床
铣刀
游标卡尺
20
铣
半精铣左端面
X62卧式铣床
专用夹具
铣刀
游标卡尺
30
铣
精铣左端面
X62卧式铣床
专用夹具
铣刀
螺旋测微尺
40
钻
钻φ20孔
Z525组合钻床
专用夹具
麻花钻
内径百分表
50
扩
扩φ20孔
Z525组合钻床
专用夹具
扩孔钻
内径百分表
60
铰
粗铰φ20孔
Z525组合钻床
专用夹具
铰刀
内径百分表
70
铰
精铰φ20孔
机械加工工艺过程卡片
产品型号
零件图号
8
产品名称
零件名称
阀体
共
2
页
第
1
页
材料牌号
ZG230-450
毛坯种类
铸件
毛坯外形尺寸
75×75×93.5
每毛坯件数
每台件数
备注
工
序
号
工名
序称
工序内容
车
间
工
段
设备
工艺装备
工时
夹具
刀具
量具
准终
单件
铸造
铸造
热处理
时效
涂底漆
10
铣
粗铣左端面和右端面及上端面
X62卧式铣床
专用夹具
球阀工艺过程卡片

日 期
标记
处数
更改文件号
签 字
日 期
上冶阀门制造
机械加工工艺过程卡片
产品型号
DN100 Q41F-16C
零件图号
100Q41F16C-04
产品名称
球 阀
零件名称
球 体
共1页
第1页
材 料 牌 号
ZCr13
毛 坯 种 类
铸
毛坯外形尺寸
每毛坯件数
1
每台件数
1
备注
工序号
工序
名称
工 序 容
车 间
工 段
设 备
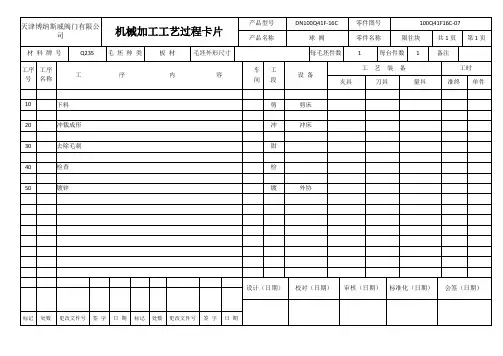
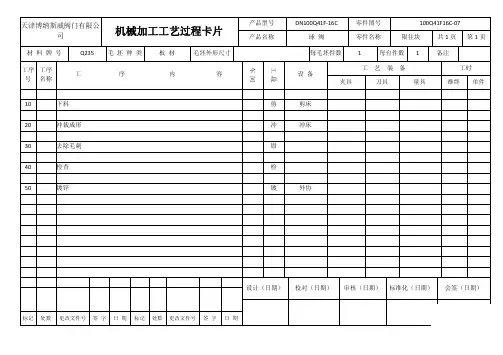
上冶阀门制造
机械加工工艺过程卡片
产品型号
DN100Q41F-16C
零件图号
100Q41F16C-07
产品名称
球 阀
零件名称
限往块
共1页
第1页
材 料 牌 号
Q235
毛 坯 种 类
板 材
毛坯外形尺寸
每毛坯件数
1
每台件数
1
备注
工序号
工序
名称
工序容
车间
工段
设备
工 艺 装 备
工时
夹具
刀具
量具
准终
单件
10
下料
剪
车
CA6140
卡尺
50
划
划两端法兰空钻孔找正线
钳
平台
60
钻
钻左端面法兰孔
钳
Z3050
钻头¢16
卡尺
70
钻
掉头,钻左端面法兰孔
钳
Z3050
钻头¢18
卡尺
80
钳
去掉尖角无刺,铸件表面凸出物
阀门工艺过程卡片
划
划28-M10螺纹孔线
钳
平台
卷尺
70
钻
钻28-M10-6H螺纹孔
钳
Z3050
钻头¢8.5
卡尺
80
镶圈
将此件及¢6胶条装入阀体,用螺纹钉紧固
钳
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
天津博纳斯威阀门有限公司
机械加工工艺过程卡片
卡尺
50
划
划两端法兰空钻孔找正线
钳
平台
60
钻
钻左端面法兰孔
钳
Z3050
钻头¢16
卡尺
70
钻
掉头,钻左端面法兰孔
钳
Z3050
钻头¢18
卡尺
80
钳
去掉尖角无刺,铸件表面凸出物
钳
手砂轮
90
检
检查
检
卡尺
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
机械加工工艺过程卡片
产品型号
DN100 Q41F-16C
零件图号
100Q41F16C-02
产品名称
球阀
零件名称
阀体
共1页
第1页
材料牌号
WCB
毛坯种类
铸件
毛坯外形尺寸
每毛坯件数
1
每台件数
1
备注
阀门工艺过程卡片
处数
更改文件号
签 字
日 期
天津博纳斯威阀门有限公 司
材 料 牌 号 工序 工序 号 名称 工
机械加工工艺过程卡片
毛 坯 种 类 序 内 毛坯外形尺寸
产品型号 产品名称 续阀体圈 每毛坯件数 车 间 工 段 设 备 夹具
零件图号 零件名称 1 工 每台件数 艺 装 备 1
500D341X10共2页 备注 工时 量具 准终 单件 第2页
车 钳 检
CA6132 Z4020
卡尺 卡尺
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签 字
日 期
标记
处数
更改文件号
签 字
日 期
天津博纳斯威阀门有限公 司
材 料 牌 号 工序 工序 号 名称 2Cr13 工
机械加工工艺过程卡片
毛 坯 种 类 序 棒 料 内 毛坯外形尺寸
材 料 牌 号 工序 工序 号 名称 HT1550 工
机械加工工艺过程卡片
毛 坯 种 类 序 铸件 内 毛坯外形尺寸
产品型号 产品名称
DN500D341X-10 蝶 阀 每毛坯件数
零件图号 零件名称 1 工 地脚架 2
500D341X10共1页 备注 工时 量具 准终 单件 第1页
每台件数 艺 装 备
钻一端中心孔 C4 装夹一端,顶另一端,车外园,平大端面至尺寸 调头,平小端面至尺寸,打中心孔 C4 铣大头平面至尺寸 铣小头平面至尺寸 检查各部尺寸
钳 车 车 铣 铣 检
Z3050 C6132 C6132 X5036 X5036 卡尺 卡尺 卡尺 卡尺
设计(日期)
大型蝶阀阀体工艺流程

大型蝶阀阀体工艺流程那咱就开始聊聊大型蝶阀阀体的工艺流程吧。
一、材料准备。
大型蝶阀阀体的制作,材料的选择那可是相当重要的。
就像是盖房子得选好砖头一样。
一般来说,我们会根据蝶阀的使用环境、压力要求、耐腐蚀性等方面来挑选材料。
比如说,如果是用在一些化工管道上,那可能就需要选用具有良好耐腐蚀性的不锈钢材料。
这材料得是质量过硬的,不能有啥瑕疵。
要是材料不好,就像给一个人穿了一件破破烂烂的衣服,根本没法好好工作呀。
而且材料的尺寸也得精准,不能这儿长一点那儿短一点的,不然后续的加工可就麻烦大了。
二、切割下料。
材料准备好之后呢,就开始切割下料啦。
这一步就像是裁缝裁剪布料一样。
工人师傅们得小心翼翼地按照设计好的尺寸,把材料切割成合适的形状。
这可不能马虎,要是多切了或者少切了,那这个阀体就没法做了。
现在呀,有很多先进的切割设备,像激光切割啥的。
激光切割就像是一个超级精准的小助手,能把材料切割得特别整齐,边缘就像用刀削过的苹果皮一样光滑。
不过呢,不管设备多先进,也得靠师傅们好好操作,他们得眼睛紧紧盯着,手稳稳地控制着,就像对待自己心爱的小宝贝一样认真。
三、锻造加工。
切割好的材料接下来就要进行锻造加工啦。
锻造这个过程就像是给金属做健身操一样。
把材料放到锻造设备里,通过压力的作用,让金属的内部结构变得更加紧密。
这样做出来的阀体才会更加结实耐用。
在锻造的时候呢,温度的控制也很关键。
就像烤蛋糕一样,温度高了低了都不行。
如果温度太高,金属可能就会被烧坏,变得像脆弱的饼干一样一捏就碎;要是温度太低呢,又达不到锻造的效果。
所以师傅们得时刻盯着温度表,就像盯着自己的心跳一样紧张。
四、机械加工。
锻造完成后的阀体还只是个毛坯,接下来就进入机械加工的环节啦。
这机械加工就像是给阀体做美容整形。
要在阀体上钻孔、铣削、车削等等。
比如说钻孔吧,得把孔钻得又圆又直,就像用圆规画出来的一样。
这时候的设备就像一个个小工匠,一点一点地把阀体雕琢成我们想要的样子。
阀的工艺设计方案

工艺设计方案一.阀体的加工工艺设计1.阀体工艺方案设计阀体设计图阀体表面由圆柱面﹑槽﹑圆弧等构成,是回转体结构,形状较为复杂,可以用普通车床或者数控车床进行加工;内部主要由孔构成,深孔可以用车床加工,异型孔形状较为复杂,配合面尺寸精度要求较高,可以选用数控铣床进行加工。
2.阀体工艺路线设计阀体总的加工路线是先进行车削加工,再进行铣削加工。
车削加工工艺路线如下:车削加工工艺路线表工序号夹具名称使用设备车间001 三爪卡盘普通车床加工车间工步工步内容刀具号刀具主轴转速/(r/min)进给速度/(mm/r)背吃刀量/(mm)备注1 粗车端面T01 端面车刀360 0.19 12 精车端面T01 端面车刀530 0.1 0.53 钻中心孔T02 中心钻2484 钻φ20*4孔T03 φ20麻花钻2485 钻φ5*4孔T04 φ5麻花钻360 0.19 56 钻φ30孔T05 φ30麻花钻2487 倒角T01 端面车刀5308 粗车端面T01 端面车刀360 0.19 1 工件调头装夹9 精车端面T01 端面车刀530 0.1 0.510 粗镗孔T05 镗刀360 0.19 511 半精镗孔T05 镗刀360 0.19 112 精镗孔T05 镗刀530 0.1 0.513 粗车外圆T06 外圆车刀360 0.19 0.414 精车外圆T06 外圆车刀530 0.1 0.115 倒角T01 端面车刀530铣削加工工艺路线如下:铣削加工工艺路线表工序号夹具名称使用设备车间002 三爪卡盘FANUC数控铣床加工车间工步工步内容刀具号刀具主轴转速/(r/min)进给速度/(mm/min)背吃刀量/(mm)备注1 粗铣轮廓T01 φ12立铣刀800 30 62 精铣轮廓T01 φ12立铣刀1200 30 0.23.阀体加工程序设计用Master CAM软件进行阀体的造型,构造出阀体的几何形状,利用软件的功能定义刀路并生成NC程序。
阀体的加工工艺

1引言1.1 本课题的意义机械工业是国民经济的基础产业,工艺是机械工业的基础工作。
制造技术是一个永恒的主题,是设想、概念、科学、技术物化的基础与手段,是国家经济与国防的体现,也是国家国家工业化的关键。
工业技术是制造技术的重要部分,也是最有活力的部分。
产品从设计到现实必须通过加工才能完成,工艺是设计和制造的桥梁,设计的可能性往往受到工艺的制约,同样设计可以通过不同的工艺来实现,工艺不同,所需的加工设备工艺装备也就不同,其质量和生产也就有差别。
机床夹具是机械制造行业中不可或缺的重要工艺装备,可以保证机械加工质量,提高生产效率,降低生产成本,减轻劳动强度,实现生产过程自动化,使用专用夹具还可以改变原机床的用途和扩大机床的使用范围,所以夹具在机械加工中发挥着重要的作用,大量专用机床夹具的采用为大批量的生产提供了必要的条件。
因此,好的夹具设计可以提高产品劳动生产率,保证和提高加工精度,降低生产成本等,还可以扩大机床的使用范围,从而使产品在保证精度的前提下提高效率、降低成本。
当今激烈的市场竞争和企业信息化的要求,企业对夹具的设计及制造提出了更高的要求。
所以对机械的加工工艺及夹具设计具有十分重要的意义。
本次设计主要是阀体加工工艺和钻模的设计,从实际生产要求出发,突出实际应用,并以相关理论知识为纽带,紧密联系生产具有很强的实用性。
1.2 我国机械工艺发展现状我国的现代制造技术主要沿着“广义制造”(或称“大制造”)的方向发展,具体的发展方向可以归纳为4 个方面和多个大项目。
这4 个方面体现为现代设计的技术、现代成形和改性的技术、现代加工的技术、制造系统和管理的技术,大项目则包括反求分层制造技术、微纳米技术、中尺度制造技术、极限制造技术、高速加工技术、表面工程技术、质量控制工程、虚拟制造、智能制造、协同制造、绿色制造和共生制造等。
当前,我国工艺发展的重点是并行设计、创新设计、改性技术与现代成形、材料成形过程仿真和优化等。
截止阀工艺工序流程卡
产品(零件)名称
产品(零件)材料
数
量
截止阀
阀杆 20Cr13
工序
工序内容(技术要求按图纸规定)
车 1.车阀杆各级外圆、端面及锥面,检阀杆总长
XXXXX阀门有限公司
阀门工序流程卡(过程检验记录)
生产批号 炉号/进货批号 产品型号/规格
检验结果 首检 巡检
2.车阀杆螺纹,检螺纹有效长度
铣 铣阀杆头部尺寸与阀瓣相配
ห้องสมุดไป่ตู้
磨 磨阀杆外圆及锥面,检(1)阀杆最小直径 (2)阀杆表面硬度HB200-275 (3)阀杆表面及锥面粗糙度0.8
门有限公司
流程卡(过程检验记录)
生产批号 炉号/进货批号 产品型号/规格
检验结果 巡检
操作人/日期 检验员/日期 完工检
判定
电动闸阀产品零件加工工艺过程卡片1
批 准
年
月
日
江苏理想阀门有限公司
名 称:电动闸阀 产 品 型号规格:225Z960Y-160V 工序 编号 车间 金工 工种
产品零件加工工艺过程卡片
零 名称:衬套 件 毛坯种类 数 锻件 1 夹具 三爪卡盘
图号:225Z960Y-954 100V-21 件
材 料
编 号 225Z960Y-160V 名称牌号:ZQA119-4 下料规格: 单件毛重: ㎏ 净重: ㎏ 可制件数:1 辅助工具
称:电动闸阀 产 名 品 型号规格:225Z960Y-160V 工序 车间 工种 编号
产品零件加工工艺过程卡片
零 名称:填料盖 件 图号:225Z960Y-160V-15 工序名称及内容 毛坯种类 件 数 设备名称 及 型 号 锻件 1 夹具 材 料
批 准 年 月 日 年 月 日 编 号 第1页 共1页 225Z960Y-160V 名称牌号:A105 下料规格: 单件毛重: ㎏ 净重: ㎏ 可制件数:1 工艺装备名称及编号 定额工时 刃具 量具 辅助工具
焊机
焊丝
打磨头
研磨夹具
砂布
90 更改 记录
金工
辅助工 清洗、涂油、入库 编 制 校 对
清洗机 审 核 会 年 月 日 签 批 准
年 月 日
年 月 日
年
月
日
年
月
日
江苏理想阀门有限公司
名 称:电动闸阀 产 品 型号规格:225Z960Y-160V 工序 编号 车间 金工 工种 车工
产品零件加工工艺过程卡片
会 年 月 日 签
10
金工
车工 车一头拉面,镗孔φ 55,倒角150º
车床
四爪卡盘
车刀
阀体零件的加工工艺设计(附工艺卡片)
阀体零件的加工工艺设计(附工艺卡片)阀体零件的加工工艺设计目录第一章. 零件的工艺分析 (5)1.1零件的图样分析 (5)第二章. 机械加工工艺规程设计 (6)2.1确定毛坯的制造形式 (6)2.2选择定位基准 (6)2.3阀体零件表面加工方法的选择 (6)2.4工艺路线的制定 (10)2.5 机械加工余量、工序尺寸及毛坯尺寸的确定 (17) 2.6确定切削用量及基本工时 (18)2.6.1镗孔夹具 (18)2.6.2钻孔夹具 (25)2.7编制工艺规程文件 (28)第三章. 镗孔夹具设计 (28)3.1定位基准的选择 (28)3.2定位元件的设计 (29)3.3定位误差的分析与计算 (31)3.4夹紧装置设计 (31)3.5切削力及夹紧力的计算 (32)3.6车夹具设计及操作的简要说明 (34)第四章.钻孔夹具设计 (35)4.1定位基准的选择 (35)4.2定位元件的设计 (36)4.3定位误差的分析与计算 (36)4.4夹紧装置设计 (37)4.5切削力及夹紧力的计算 (37)4.6钻套及衬套导向件的设计 (39)4.7钻夹具设计及操作的简要说明 (40)总结 (41)参考文献 (42)第一章零件的工艺分析1.1零件的图样分析本次设计的题目是阀体零件的机械加工工艺及装备设计,阀体是在一定条件下,能使液压泵卸荷的阀。
图1-1 阀体零件图图1-2 阀体零件三维图第二章机械加工工艺规程设计2.1毛坯的制造形式的确定由于该零件的材料为HT200,且零件的年产量为6000件,已达到大批生产的水平,因此生产类型为大批量生产,为使零件有较好的机械性能,保证零件加工余量等,故采用铸造毛坯。
因为零件尺寸不大,形状结构比较复杂,所以我们采用铸造的形式来提高劳动生产率,降低成本。
2.2选择定位基准零件的机械加工工艺过程中,其中最关键的两道工序分别为钻4xM8的螺纹孔、镗Φ28mm和Φ30mm阶梯孔。
在加工4xM8的螺纹孔时,根据定位基准的选择原则,选择30x30的凸台底面作为定位基准,并且通过心轴为主要定位元件和挡销来实现定位。
阀体零件机械加工工艺过程卡片
阀体零件机械加工工艺过程卡片阀体零件机械加工工艺过程卡片一、工艺概述阀体是阀门的主要零件之一,其作用是连接阀门的其他零件,并承受介质流动的压力。
阀体的机械加工工艺过程主要包括:铸造或锻造原料准备、铸造或锻造、热处理、精密加工、组装等环节。
二、工艺流程1.铸造或锻造原料准备根据阀体的设计要求,选择合适的铸造或锻造原料,如铁、钢等。
然后进行原料的切割、熔炼等预处理工作,以获得符合要求的原料。
2.铸造或锻造将预处理好的原料进行铸造或锻造,以得到初步成型的阀体零件。
铸造方法主要有砂型铸造、金属型铸造等,锻造方法主要有自由锻造、模锻等。
3.热处理对铸造或锻造后的阀体零件进行热处理,以改善其组织结构和性能。
常用的热处理方法有退火、正火、淬火等。
4.精密加工对经过热处理的阀体零件进行精密加工,以满足设计要求。
精密加工包括车削、铣削、钻削、磨削等工艺,以及涂层、喷砂等表面处理工艺。
5.组装将精密加工好的阀体零件进行组装,与其他阀门零件相连接,形成完整的阀门产品。
三、工艺参数1.铸造或锻造原料的选择要根据阀体的工作环境和要求来确定,通常需要考虑材料的强度、耐磨性、耐腐蚀性等因素。
2.铸造或锻造过程中的温度、时间、压力等参数需要根据具体的材料和工艺来确定,以保证铸造或锻造的质量。
3.热处理过程中的温度、时间、冷却速率等参数需要根据材料的性质和热处理方法来确定,以获得理想的组织结构和性能。
4.精密加工过程中的切削速度、进给量、切削深度等参数需要根据材料的硬度和加工要求来确定,以保证加工的精度和表面质量。
四、设备工具1.铸造或锻造需要的设备工具主要有炉子、模具、铸造或锻造机床等。
2.热处理需要的设备工具主要有炉子、冷却设备、测温仪等。
3.精密加工需要的设备工具主要有车床、铣床、钻床、磨床等。
4.组装需要的设备工具主要有手工工具、夹具等。
五、质量控制在阀体零件的机械加工过程中,需要进行严格的质量控制,以保证产品的质量。
主要包括材料的质量检验、铸造或锻造过程的质量控制、热处理过程的质量控制、精密加工过程的质量控制等。