
薄膜分切机放卷至卷取的张力控制三
书山有路勤为径;学海无涯苦作舟
薄膜分切机放卷至卷取的张力控制三2—4卷取驱动
2—4—1卷取驱动的稳定
最终产品卷的品质如何,同卷取张力有关。
卷取时的速度变化、卷取
产品的重量变化,接触压力的变化等都会使张力产生变化。
因此,通过外部条件的补正来对应张力的变化,使卷取张力始终保持稳定所必须的。
这种补正是肉眼所看不见的,含有很多专有技术的非常重要的要素。
2—4—2获取最佳卷取张力的各种张力补正
为了保证卷取张力从初卷至终卷整个过程中的张力稳定,有必要进行
多种张力的补正。
引起卷取张力变动的主要原因如下:
①机械方面的机械损耗所引起的变化(回转数和卷取重量)
②接触辊的接触压力(接压量和卷取速度)
③加减速时的卷轴惯性(加减速时间和卷芯及卷取重量)
专注下一代成长,为了孩子。
薄膜分切机放卷至卷取的张力控制(上)讲解

薄膜分切机放卷至卷取的张力控制(上)1.分切机的重要选定要素2.放卷至卷取的张力3.接触辊及接触压力4.卷取张力的自由选择及设定5.在薄膜主要物性条件下所设定的卷取条件1.分切机的重要选定要素在分切机的选定方面最受关注的应该是分切卷取后的产品如何?也就是产品内部品质。
从外观上来看,无皱褶、无划痕、端面整齐、卷取表面硬度适当等,这些都应该是基本的。
但是,我们认为仅关注这些还不够。
因为分切卷取后的产品其内部残留着很大的应力(内部张力),这将会对1.分切机的重要选定要素2.放卷至卷取的张力3.接触辊及接触压力4.卷取张力的自由选择及设定5.在薄膜主要物性条件下所设定的卷取条件1.分切机的重要选定要素在分切机的选定方面最受关注的应该是分切卷取后的产品如何?也就是产品内部品质。
从外观上来看,无皱褶、无划痕、端面整齐、卷取表面硬度适当等,这些都应该是基本的。
但是,我们认为仅关注这些还不够。
因为分切卷取后的产品其内部残留着很大的应力(内部张力),这将会对后道工序带来各种不利影响,比如说印刷的套印不准等。
这种内部品质的状况如何,将会很大程度地影响到用户的订购量、产品韵价格及用户对制膜厂家的信赖和评价。
而这种选定要素却无法用肉眼看到,因此,对薄膜的张力控制及接触压力的控制是最重要的选定要素。
2。
放卷至卷取的张力分切机的放卷至卷取张力可分为以上3大部分。
2—2放卷张力2—2—1内部张力前道工序卷取下来的原膜母卷的内部含有残留应力,这残留应力的大小同生产线的设备性能有关,特别同卷取机的性能有很大的关系。
如卷取机的张力过大且张力的变动量也大时,会对分切机的放卷张力的控制带来不利影响。
另外,原膜母卷由于熟化的缘故几乎多少都存有偏芯,这就是放卷速度的变化而造成放卷张力变化的原因所在。
放卷张力发生变化会使薄膜内部产生应力,将存有内部应力的薄膜从牵引部传送至卷取部,最终肯定会对卷取张力的变动带来影响。
为使放卷张力的变动量降低,放卷部采用浮动辊方式来控制放卷张力。
薄膜分切机放卷至卷取的张力控制
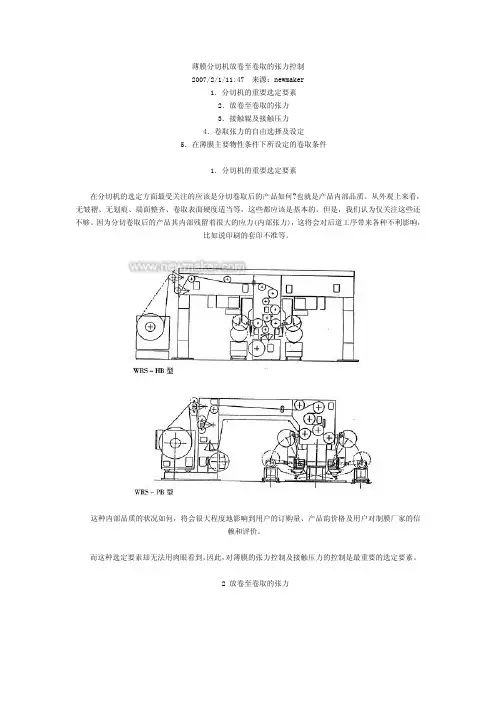
薄膜分切机放卷至卷取的张力控制2007/2/1/11:47 来源:newmaker1.分切机的重要选定要素2.放卷至卷取的张力3.接触辊及接触压力4.卷取张力的自由选择及设定5.在薄膜主要物性条件下所设定的卷取条件1.分切机的重要选定要素在分切机的选定方面最受关注的应该是分切卷取后的产品如何?也就是产品内部品质。
从外观上来看,无皱褶、无划痕、端面整齐、卷取表面硬度适当等,这些都应该是基本的。
但是,我们认为仅关注这些还不够。
因为分切卷取后的产品其内部残留着很大的应力(内部张力),这将会对后道工序带来各种不利影响,比如说印刷的套印不准等。
这种内部品质的状况如何,将会很大程度地影响到用户的订购量、产品韵价格及用户对制膜厂家的信赖和评价。
而这种选定要素却无法用肉眼看到,因此,对薄膜的张力控制及接触压力的控制是最重要的选定要素。
2 放卷至卷取的张力分切机的放卷至卷取张力可分为以上3大部分。
2—2放卷张力2—2—1内部张力前道工序卷取下来的原膜母卷的内部含有残留应力,这残留应力的大小同生产线的设备性能有关,特别同卷取机的性能有很大的关系。
如卷取机的张力过大且张力的变动量也大时,会对分切机的放卷张力的控制带来不利影响。
另外,原膜母卷由于熟化的缘故几乎多少都存有偏芯,这就是放卷速度的变化而造成放卷张力变化的原因所在。
放卷张力发生变化会使薄膜内部产生应力,将存有内部应力的薄膜从牵引部传送至卷取部,最终肯定会对卷取张力的变动带来影响。
为使放卷张力的变动量降低,放卷部采用浮动辊方式来控制放卷张力。
该方式可使原膜母卷的内部应力减少,可吸收放卷速度的变化,实现放卷张力保持稳定。
为使浮动辊的效果更佳,本公司研制开发了2根串联在一起浮动辊方式(已取得专利权),该方式可使放卷张力的变动量降低到最低限度。
2—2—2为实现放卷张力变动量最小而采取的对策串联浮动辊的控制偏芯原膜母卷回转时,靠浮动辊的摆动来吸收,但是,浮动辊的质量成为惯性抵抗使薄膜产生松弛,并使张力也增加。
分切机操作规程

分切机操作规程
分切机的工艺流程
放卷——张力控制——引出牵引——切刀分切(飞边)——收卷
操作规格要点:
一:开机准备
1、检查电源、气源是否正常。
2、检查传动部位是否需要加注润滑油、各部件有无松动。
3、打开机器电源开关,对照生产排单领取所需要分切的产品。
4、切好所需要的纸管。
二:生产过程与作业方法
1、根据材料和生产要求设定收放卷张力,计数器自动停止数等,设定完毕,打开光电跟踪纠偏。
2、将所要分切的基材拉至分切机处,提起穿料轴,穿入纸管,穿料时注意方向。
3、调整基材到合适位置,冲入压缩空气。
4、将要分切材料引入到收料轴上,穿料时注意机器上的刀片,以防手被划伤。
5、根据材料特点,调整光电感应位置,以保证尺寸准确。
6、根据生产工艺单尺寸要求,安装分切刀架到合适位置,紧固下刀,打开风机,把下刀边料送入风机桶内,然后低速开机,把材料切成所要求的规格。
7、把符合规格的纸管穿在收料轴上,冲入压缩空气,把分切符合要求的产品牵引至收料轴的纸管上。
8、慢速开机,观察在分切运行过程中分切效果,对分切速度、张力、接角压力、边料等进行适当调节控制,放卷张力,以及分切的材料是否符合质量要求,稳定后慢慢加速,机器运转时严禁将手放入机器内,以免手被压到。
9、生产过程中一切从公司利益出发,减少浪费,降低生产成本,节约用电。
三:产后清理
1、生产完毕,关闭机器电源开关,切断总电源、气源,将边料用编织袋装好,捆结实,清洁地面及机器的卫生,关闭照明开关。
薄膜收卷机的操作机理及张力控制

1张力检测辊此辊是控制薄膜收卷时合理张力的主要部件,通常薄膜的张力通过张力辊两端轴承下方的压力传感器进行检测,检测的信号通过电子线路,控制收卷电机的转速,以保证适当的收卷张力。
2展平辊使薄膜展平,消除薄膜在拉伸应力作用下产生的一些纵向皱纹。
3跟踪辊在收卷机卷芯的前面装有一个可以改变位置的跟踪辊(也称压紧辊),其主要作用是将薄膜压靠在收卷卷芯上,实行接触收卷或小间隙收卷,以将平整的薄膜迅速地转到卷芯上,实现平整收卷的目的。
同时,借助跟踪辊对母卷施加一定的压力,及时排除收卷时膜层间的空气,使母卷不变松。
一般使用跟踪辊后母卷中的空气含量可减至12%~18%。
4收卷辊由收卷电机驱动,收卷速度的控制系统与拉伸机的驱动系统联网,与拉伸机同步,受张力控制器的反馈控制。
5转盘与空卷芯当薄膜卷满一个芯轴后,不答应停机更换卷芯,因此转盘转回180°,母卷转离出来,空卷芯进入收卷位置,然后切断薄膜,将薄膜贴在新的卷芯上,继续进行收卷。
二、薄膜张力对收卷质量的影响为了牵引薄膜并将其卷到卷芯上,必须给薄膜施加一定拉伸并张紧的牵引力,其中张紧薄膜的力即为张力。
通常由于薄膜的材料厚度及性能不同,以及选用的收卷方式也有不同,张力的大小可设定为100~600N之间。
收卷张力的大小直接影响产品收卷的质量及收得率。
张力过大,收卷过紧,薄膜轻易产生皱纹;张力不足,带入膜层的空气量过多,母卷薄膜的密度小,薄膜轻易在芯卷上产生轴向滑移及严重的错位,以至造成无法卸卷。
分切时放卷轴产生大幅度摆动,影响分切薄膜的质量。
所以收卷机必须具有良好的张力控制系统。
收卷辊的控制主要包括速度控制和张力控制两部分。
薄膜收卷时,随着母卷直径增大,假如收卷辊的转速仍然不变,则随着收卷线速度的增大,必然引起收卷张力的递增,(因为从牵引装置送出的薄膜速度是不变的),这样不仅会造成膜卷的内松外紧,外层薄膜把内层薄膜压皱,而且分切时也会增加复卷难度,影响分切质量。
软包人必须要知道的收卷张力主要控制参数

软包人必须要知道的收卷张力主要控制参数【看点】薄膜经分切后,应立即进入收卷部。
薄膜收卷也是薄膜加工生产很重要的环节之一其加工质量的好坏影响到分切后成品的质量。
收卷控制张力对薄膜质量也起着至关重要的作用,所以说收卷张力控制系统主要控制参数是必须要知道的。
【正文】收卷张力控制系统主要控制参数1.张力设定。
薄膜收卷前,需要针对薄膜的性能及选用的收卷方式,设定收卷张力的大小。
通常,设备具备的张力调节范围为100~600N。
2.调节张力衰减值。
薄膜收卷后,随着收卷直径增大,如果卷芯旋转速度不变,薄膜的收卷张力就会越来越大。
而薄膜与薄膜之间又都夹着一定的空气,即使在恒定的张力条件下,外层薄膜也会将内层薄膜压皱,影响薄膜的表观质量。
解决问题的最好办法就是改变薄膜的收卷速度,根据薄膜的生产速度及薄膜的厚度,按一定的规律将薄膜的张力自动进行衰减。
收卷张力衰减控制的质量,也是衡量薄膜收卷质量的重要标准之一。
通常,不同直径下的张力值(张力衰减)在收卷之前要预先输入计算机内,在生产过程中,操作人员再根据薄膜收卷情况随时进行调节。
3.张力补充。
薄膜收卷时,薄膜的收卷张力在以下情况下会发生明显的变化:收卷工位转化时;将薄膜切断并转换到新的卷芯表面,卷径突然变化时;牵引速度有明显变化时;各系统的转动惯量不同时。
收卷过程中的张力变化,必然影响换卷的平稳过渡,经常出现换卷的平稳过渡,经常出现换卷断膜现象。
因此,必须设有张力补充装置,以实现软启动、软停止,防止收卷薄膜出现皱纹。
薄膜的张力是通过张力辊两端轴承下方的压力传感器进行检测的,检测的信号通过电子线路,控制收卷电机的转速。
分切机放卷张力控制分析

SD 4 S 5 5直 流 调 速 器 及 放 卷 直 流 马 达 和 测 速 发
电机 负 责 。 们 自己 构 成 一 个 速 度 闭 环 对 放 卷 它 速 度 进 行 控 制 , 达 到 按 给 定 信 号 要 求 的 放 卷 以
速 度 。 SD 4 S 5 5直 流 调 速 器 主 要 进 行 把 三 相 3 0 交 流 电 源 整 流 成 直 流 电 ,并 根 据 速 度 给 8V
维普资讯
20 0 2年
第 1 2卷
第 3 期
塑 料 包 装
41
分 切 机 放 卷 张 力 控 制 分 析
李 文 裕
( 头海 洋 第一 聚酯 薄膜 有 限公 司 ) 汕 摘 要 :本 文 主 要 对 分 切 机 如 何 进 行 放 卷 张 力 自动 控 制 进 行 分 析 。 关 键 词 :放 卷 张 力 控 制 分 析
分 切 机 的 放 卷 张 力 控 制 系 统 的 组 成 部 分
有 稳 压 信 号 电 源 、精 密 气 缸 式 滑 动 电 位 器 、比
例 、 分 、 积 分 调 节 器 ( .. 及 S D 4 积 微 P ID) S 5 5直
流 调 速 系 统 等 组 成 。 方 框 图 如 图 2所 示 。
5 V,从 S D5 5直 接 调 速 器 来 的 电 流 反 馈 信 S 4
号 为 0 由 P. . , I D输 出 的 至 5 5的 可 控 硅 触 发 4
信 号 为 0 放 卷 马 达 没 有 电 流 , 也 无 力 矩 输 。 出 。 分 切 的 收 卷 马 达 及 牵 引 马 达 接 到 启 动 信 但 号 后 开 始 运 行 ,速 度 由 0开 始 加 速 , 薄 膜 牵 把
分切机的张力控制
分切机的张⼒控制分切机的张⼒控制铝箔经过印刷涂布后需要在分切机上进⾏印后分切,将⼤卷半成品裁切成所要求的规格尺⼨,在分切机上运转分切的半成品就是⼀个放卷与收卷的⼯艺过程,此过程包括机器的运转速度控制与张⼒控制两个部分。
所谓张⼒就是为了牵引铝箔并将其按标准卷到卷芯上,必须给铝箔施加⼀定的拉伸并张紧的牵引⼒,其中张紧铝箔控制⼒即为张⼒。
张⼒控制就是指能够持久地控制铝箔在设备上输送时的张⼒的能⼒,这种控制对机器的任何运⾏速度都必须保持有效,包括机器的加速、减速与匀速。
即使在紧急停车情况下,它也有能⼒保证铝箔不产⽣丝毫破损。
分切机张⼒控制基本为⼿动张⼒控制,⾃动张⼒控制。
⼿动张⼒控制就就是在收卷或放卷过程中,当卷径变化到某⼀阶段,由操作者调节⼿动电源装置,从⽽达到控制张⼒的⽬的。
全⾃动张⼒控制就是由张⼒传感器直接测定料带的实际张⼒值,然后把张⼒数据转换成张⼒信号反馈回张⼒控制器,通过此信号与控制器预先设定的张⼒值对⽐,计算出控制信号,⾃动控制执⾏单元,则使实际张⼒值与预设张⼒值相等,以达到稳定张⼒的⽬的。
设备收卷与放卷张⼒设置的⼤⼩直接影响产品的成品率,张⼒过⼤,收卷过紧,铝箔易产⽣皱纹I张⼒不⾜,铝箔容易在卷上产⽣轴上滑移严重错位,以⾄造成⽆法卸卷,并造成分切时放卷轴产⽣⼤幅度摆动,影响分切质量,所以分切机必须具有良好的张⼒检测系统。
1.分切机放卷张⼒检测系统:(1)张⼒传感器检测它就是对张⼒直接检测,与机械紧密结合在⼀起,设有移动部件的检测⽅式。
通常两个传感器配对使⽤,将它们装在检测导辊两侧的端轴上。
料带通过检测导辊两侧的施加负载,使张⼒传感器敏感元件产⽣位移或变形,从⽽检测出实际张⼒值,并将此张⼒数据转换成张⼒信号反馈给张⼒控制器,(2)浮动辊间接张⼒检测系统:在铝箔跟踪辊前装⼀套浮动辊,浮动辊的位置⽤⼀个电位器进⾏检测,张⼒控制的⽅式就是靠维持浮动辊的位置不变来保持张⼒恒定;(3)⽤磁粉离合器控制输⼊收卷辊的转动⼒矩来达到张⼒控制:磁粉离合器由主动部分与从动部分组成,通过万向联轴器等传动机构与收卷辊相连,中间填⼊微细铁磁粉作为⼒矩传递媒介。
PET薄膜分切机收卷张力和压力的控制[1]
收稿日期:2012-04-10。
作者简介:李中国(1974-),男,山东潍坊人,工程师,从事PET 薄膜生产工艺管理工作。
doi :10.3969/j.issn.1008-8261.2012.05.011PET 薄膜分切机收卷张力和压力的控制李中国(富维薄膜(山东)有限公司,山东潍坊261061)摘要:阐述了影响PET 薄膜分切的2个重要的工艺因素:收卷张力和收卷压力。
从速度、直径、分切宽度等方面分析了工艺条件对收卷张力和压力的影响。
关键词:PET 薄膜;分切机;收卷张、压力中图分类号:TQ320.721文献标识码:B文章编号:1008-8261(2012)05-0037-030前言国内的PET 薄膜厂家所用的分切机各有不同,但常用的分切机多为进口品牌,主要是德国康普和英国阿特拉斯2种。
现在新建的PET 薄膜生产线多数也是配备了康普或阿特拉斯分切机,大都是看好了进口分切机的运行稳定性和对分切品质的保证。
目前各个分切机厂家对收卷方式都进行了改进,尽可能的保证了收卷过程中的平稳性。
它们分切主要过程是一样的:由生产线生产出的大膜卷通过一定张力条件下放卷,薄膜通过传动辊、放卷张力控制辊、弓形辊、分切辊等各个辊筒,由圆刀或者平刀按照既定的分切规格,在纵向方向切开,再经由接触辊,收卷管芯,在收卷电机的作用下,进行切割后收卷,保证PET 薄膜收卷端面、表面平整,无皱筋,软硬适度,成为合格的产品。
大母卷边缘部分的薄膜则被收卷到膜边收卷机,破碎后造粒,进行回收利用。
图1就是典型的分切机结构示意图。
图1分切机结构示意图Fig.1Structure schematic diagram of the slitter目前的分切机控制系统经过不断的改进,采用先进的自动控制技术,收卷臂和切刀可以高精度自动定位。
各传动辊驱动电机、收卷电机、放卷电机的工作电流、电压、频率,收卷直径、分切车速、分切宽度等数据进入微处理器处理,并根据设定的输出相关控制参数曲线对相关辊筒、工位的工作位置、速度第25卷第5期2012-09聚酯工业Polyester Industry Vol.25No.5Sep.2012和比例等进行控制,加上机械和传感反馈系统的高精度运行,从而保证了分切的品质。
薄膜收卷机的操作机理及张力控制
精心整理一、薄膜收卷的机理1张力检测辊此辊是控制薄膜收卷时合理张力的主要部件,通常薄膜的张力通过张力辊两端轴承下方的压力传感器进行检测,检测的信号通过电子线路,控制收卷电机的转速,以保证适当的收卷张力。
2展平辊使薄膜展平,消除薄膜在拉伸应力作用下产生的一些纵向皱纹。
3跟踪辊在收卷机卷芯的前面装有一个可以改变位置的跟踪辊(也称压紧辊),其主要作用是将薄膜压靠在收卷卷芯上,实行接触收卷或小间隙收卷,以将平整的薄膜迅速地转到卷芯上,实现平整收卷的目的。
同时,借助跟踪辊对母卷施加一定的压力,及时排除收卷时膜层间的空气,使母卷不变松。
一般使用跟踪辊后母卷中的空气含量可减至12%~18%。
4收卷辊由收卷电机驱动,收卷速度的控制系统与拉伸机的驱动系统联网,与拉伸机同步,受张力控制器的反馈控制。
5转盘与空卷芯当薄膜卷满一个芯轴后,不答应停机更换卷芯,因此转盘转回180°,母卷转离出来,空卷芯进入收卷位置,然后切断薄膜,将薄膜贴在新的卷芯上,继续进行收卷。
二、薄膜张力对收卷质量的影响为了牵引薄膜并将其卷到卷芯上,必须给薄膜施加一定拉伸并张紧的牵引力,其中张紧薄膜的力即为张力。
通常由于薄膜的材料厚度及性能不同,以及选用的收卷方式也有不同,张力的大小可设定为100~600N之间。
收卷张力的大小直接影响产品收卷的质量及收得率。
张力过大,收卷过紧,薄膜轻易产生皱纹;张力不足,带入膜层的空气量过多,母卷薄膜的密度小,薄膜轻易在芯卷上产生轴向滑移及严重的错位,以至造成无法卸卷。
分切时放卷轴产生大幅度摆动,影响分切薄膜的质量。
所以收卷机必须具有良好的张力控制系统。
三、收卷辊的控制系统收卷辊的控制主要包括速度控制和张力控制两部分。
薄膜收卷时,随着母卷直径增大,假如收卷辊的转速仍然不变,则随着收卷线速度的增大,必然引起收卷张力的递增,(因为从牵引装置送出的薄膜速度是不变的),这样不仅会造成膜卷的内松外紧,外层薄膜把内层薄膜压皱,而且分切时也会增加复卷难度,影响分切质量。
基于模糊PID控制的薄膜分切机恒张力控制系统
第6期(总第223期)2020年12月机械工程与自动化MECHANICAL ENGINEERING & AUTOMATIONNo.6Dec.文章编号:1672 6413(2020)06 0013 03基于模糊PID櫜控制的薄膜分切机恒张力控制系统刘立军,李翔龙(四川大学机械工程学院,四川 成都 610065)摘要:由于薄膜分切机控制系统具有非线性、时变性等问题,若采用常规PID控制,在薄膜分切机系统动态特性发生变化时不能及时调整PID参数,难以达到理想的控制性能。
对薄膜分切机放、收卷结构进行了分析,总结其张力非线性变化的原因。
设计了一种模糊PID控制器,在线自动调整控制参数,对变化的张力进行补偿,从而达到薄膜分切机放卷和收卷恒张力控制,并通过Simulink仿真验证了控制结果的优化。
关键词:薄膜分切机;模糊PID控制;恒张力控制中图分类号:TP273+.4 文献标识码:櫜A科技部创新方法工作专项(2017IM010700)收稿日期:2020 07 16;修订日期:2020 11 03作者简介:刘立军(1995),男,湖北黄冈人,在读硕士研究生,研究方向为计算机数控技术及工业设备自动化。
0 引言薄膜分切机是将BOPPLDPE、LLDPE、HDPE、镀铝薄膜、聚酯薄膜等薄膜材料按生产加工要求分切成不同的宽度,并按一定标准收卷成膜卷的工业设备[1]。
影响薄膜分切机加工质量最关键的因素就是恒张力控制技术。
薄膜分切机的恒张力包括放卷恒张力和收卷恒张力两个部分,对于任意一种类型的薄膜分切机,恒张力控制技术都是最关键的技术之一,它直接影响到薄膜收卷的质量。
如果薄膜间的张力不能维持在一个稳定的值,那么加工过程中就会因为薄膜间的张力变化而出现传输不稳定、断面跳动等不良情况,更严重的还会导致薄膜的拉伸变形或者拉断,浪费材料,降低生产率[2]。
因此薄膜分切机对放卷和收卷的张力控制精度要求非常高。
只有保证放卷和收卷张力稳定无波动,才能保证分切的薄膜平整无褶皱。