
中级数控车床工的全面练习(图纸、评分表和完整程序)
技术要求1.棱边倒钝。
2.未注倒角1X45°把手(中级)K0005(A)其余中级数控车床工技能评分表(A)专业工种号09216技术要求棱边倒钝。
未注倒角其余手柄(中级)K0003(B)中级数控车床工技能评分表(B)专业工种号09216技术要求棱边倒钝。
未注倒角其余旋钮(中级)K0002(C)中级数控车床工技能评分表(C)专业工种号09216技术要求棱边倒钝。
未注倒角旋钮(中级)K0006(D)中级数控车床工技能评分表(D)专业工种号09216技术要求棱边倒钝。
未注倒角端盖(中级)K0004(E)其余中级数控车床工技能评分表(E)专业工种号09216技术要求棱边倒钝。
未注倒角内锥体(中级)K0020(F)其余技术要求棱边倒钝。
未注倒角球头轴(中级)K0021(G)其余技术要求棱边倒钝。
未注倒角多阶套(中级)K0022(H)其余其余双锥螺套(中级)K0023(I)技术要求棱边倒钝。
未注倒角螺套(中级)K0024(J)其余技术要求棱边倒钝。
未注倒角K0005(A)把手01234G0 X100 Z100M3 S600T0101(外圆刀)G0 X30 Z2G73 U11 R11G73 P1 Q2 U0.8 F100N1 G0 X8 Z2G1 Z0X9.8 Z-1Z-15X13X15 W-1Z-25G2 X15 Z-35 R7.5G1 X20 Z-46G3 X24 Z-62 R12.5N2 G1 Z-75G0 X100 Z100M5M0M3 S2000T0101(外圆刀)G0 X30 Z2G70 P1 Q2 F80G0 X100 Z100M5M0M3 S500T0202(切槽/切断刀)G0 X17 Z-15G94 X8 R0 F20G0 X100Z100M5M0M3 S600T0303(螺纹刀)G0 X12 Z5G92 X9.5 Z-13 F1X9.2X8.9 X8.8X8.8G1 F100G0 X100 Z100M5M0M3 S500T0202(切槽/切断刀)G0 X30 Z-(70+刀宽)G94 X2 R0 F20G0 X100Z100M5M30K0002(C)旋钮O1234G0 X100 Z100M3 S500T0101(外圆刀)G0 X35 Z2G71 U1 R1G71 P1 Q2 U0.8 F100 N1 G0 X0G1 Z0G3 X23.75 Z-2.05 R35 G3 X25.23 Z-3.005 R1 G1 X28 Z-21.7X33 W-1.3N2 Z-38G0 X100 Z100M5M0M3 S2000T0101(外圆刀)G0 X35 Z2G70 P1 Q2 F80G0 X100 Z100M5M0M3 S500T0202(切槽/切断刀)G0 X35 Z-(33+刀宽)G94 X2 R0 F20G0 X100Z100M5M0调头M3 S500T0303(镗孔刀)G0 X18 Z2G71 U0.5 R0.5G71 P3 Q4 U-0.8 F80 N3 G0 X27G1 Z0X25 Z-1Z-4 X21.5X18.7 W-1.5Z-17N4 X18G0 Z150M5M0M3 S1000T0303(镗孔刀)G0 X18 Z2G70 P3 Q4 F60G0 Z150M5M0M3 S500T0404(螺纹刀)G0 X18 Z5G92 X19 Z-14 F1.5 X19.2X19.4X19.6X19.8X20X20G1 F100G0 Z150M5M30;K0004(E)端盖O1234(镗孔刀)G0 X100 Z100M3 S500T0202G0 X13 Z2G71 U0.5 R0.5G71 P1 Q2 U-0.8 F80N1 G0 X25G1 Z0X22.3 Z-1.5Z-10X20Z-15G3 X14 Z-20 R10N2 Z-30G0 X100 Z100M5M0M3 S1000T0202(镗孔刀)G0 X13 Z2G70 P1 Q2 F60G0 X100 Z100M5M0M3 S600T0303(螺纹刀)G0 X21 Z5G92 X22.5 Z-8 F1.5X22.7X22.9X23.1X23.3X23.5X23.7X24X24G1 F100G0 Z100X100M5M0 M3 S500T0101(外圆刀)G0 X30 Z2G71 U1 R1G71 P3 Q4 U0.8 F100 N3 G0 X28N4 G1 Z-35G0 X100 Z100M5M0M3 S20000T0101(外圆刀)G0 X30 Z2G70 P3 Q4 F80G0 X100 Z100M5M0M3 S500T0404(切槽/切断刀)G0 X30 Z-(30+刀宽)G94 X13 R0 F20G0 X100Z100M5M30K0020(F)内锥体O1234G0 X100 Z100M3 S500T0202(镗孔刀)G0 X14 Z2G71 U0.5 R0.5G71 P1 Q2 U-0.8 F100N1 G0 X26G1 Z0X24 Z-1Z-15X22X19 Z-45N2 X15G0 Z150M5M0M3 S1200T0202(镗孔刀)G0 X14 Z2G70 P1 Q2 F60G0 Z150M5M0M3 S500T0101(外圆刀)G0 X35 Z2G71 U1 R1G71 P3 Q4 U0.8 F100N3 G0 X28G1 Z0X30 Z-1Z-20X34N4 Z-70G0 X100 Z100M5M0M3 S2000T0101(外圆刀)G0 X35 Z2G70 P3 Q4 F80 G0 X100 Z100M5M0T0303(螺纹刀)S450 M3G0 X32 Z5G92 X29.7 Z-22 F1.5 X29.4X29.1X28.8X28.5X28.4X28.3G0 X100 Z100 M5M0M3 S500T0404(切槽/切断刀)G0 X35 Z-20G94 X27 F20G0 Z-50G94 X31 F20G0 Z-69G94 X30 F20X32 R2.5X14 R0G0 X100Z100M5M30K0022(H)多阶套O0001G0 X100 Z100 S500 M3 T0303(内孔刀)G0 X18.6 Z0G71 U0.8 R0.5G71 P1 Q2 U-0.6 F60 N1 G0 X26G1 Z0X24 Z-1Z-5X21N2 X19 W-1G0 X100 Z100 M5M0S800 M3T0303(内孔刀)G0 X18.6 Z2G70 P1 Q2 F60G0 X100 Z100 M5M0T0404(螺纹刀)S450 M3G0 X17.6 Z5G92 X19 Z-22 F1.5X19.3X19.5X19.7X19.8X19.9X20G0 X100 Z100 M5M0M3 S500T0101(外圆刀)G0 X35 Z2G71 U1 R1G71 P3 Q4 U1 F100N3 G0 X28G1 Z0X30 Z-1Z-10X33 X34 W-0.5N4 Z-69G0 X100 Z100 M5M0M3 S500T0202(切槽/切断刀)G0 X36 Z-(24+刀宽) G94 X28.4 F15W-2W-4W-6.5W-9X28.2 W-(14-刀宽) X33 R1.5G0 W-(14-刀宽)G94 X33 R1.5 F15G0 X36 Z-(51+刀宽) G94 X28.4F15W-2W-4W-6.5W-9X28.2 W-(14-刀宽) X33 R1.5G0 X100 Z100 M5M0M3 S500T0202(切槽/切断刀)G0 X36 Z-(64+刀宽) G1 X26 F15X28W1X26 W-1X14X36 F100G0 X100 Z100 M5M30。
数控车床中级技能考证工件实例

① 先加工左端。棒料伸出卡盘外约 60 mm ,找正后夹紧 ;
② 手动动车端面 ,钻 φ 20 的孔 ,深 32 mm ;
③ 用 1 号外圆刀 ,分别采用 G71 、G70 指令进行粗 、精加工左端 外轮廓 ; ④ 用 4 号内孔车刀 ,分别采用 G71 、G70 指令进行粗 、精车 φ 22 内孔并倒角 ;
2. 加工工艺 ( 2 ) 工艺路线:
① 先加工工件左端,棒料伸出卡盘外约 40 mm ,找正后夹紧 ;
② 用 1 号外圆刀车端面 ,粗 、精加工左端 φ ,5g 外圆;
③ 检测 ; ④ 调头 ,找正后夹紧 ,平总长 ,打中心孔 ; ⑤ 用铜皮包住 58 外圆,一夹一顶方式装夹 ,准备加工零件右端;
2. 加工工艺 ( 2 ) 工艺路线:
① 先加工右端,棒料伸出卡盘外约90 mm,找正后夹紧;
② 手动车右端面 ;
③ 用 1 号外圆刀,分别采用 G71 、G70 指令 ,粗 、精加工右端螺 纹大径的、φ 40 与 中48 外圆; ④ 用2 号切槽刀 ,采用 G75 指令进行切槽加工 ; ⑤ 用 3 号螺纹刃 ,采用 G76 指令加工 M24 的螺纹 ;
并上机进行操作加工。
(a)零件图
(b)零件图
数控车工中级职业技能鉴定样例 3
2. 加工工艺 ( 1 ) 刀具选择:
1号刀:93°正偏刀
2号刀:93°正偏刀
数控车工中级职业技能鉴定样例 3
2. 加工工艺 ( 1 ) 刀具选择:
3号刀:切槽刀 (刀宽4mm,左刀尖对刀)
4号刀:60°外螺纹刀
数控车工中级职业技能鉴定样例 3
数控车工中级职业技能鉴定样例 3
3. 程序编制与说明( 参考程序 )
数控车中级工图纸及评分标准(六套)
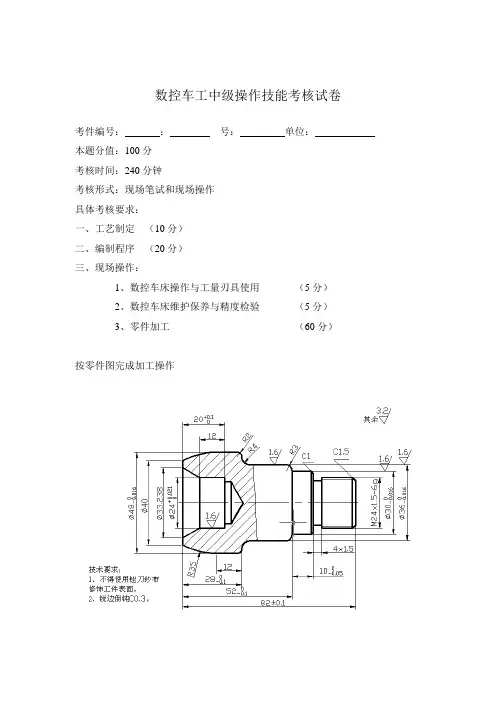
数控车工中级操作技能考核试卷考件编号::号:单位:本题分值:100分考核时间:240分钟考核形式:现场笔试和现场操作具体考核要求:一、工艺制定(10分)二、编制程序(20分)三、现场操作:1、数控车床操作与工量刃具使用(5分)2、数控车床维护保养与精度检验(5分)3、零件加工(60分)按零件图完成加工操作总成绩表合计零件加工评分表评分人:年月日核分人:年月日省职业技能鉴定数控车工中级操作技能考核试卷考件编号::号:单位:本题分值:100分考核时间:240分钟考核形式:现场笔试和现场操作具体考核要求:二、工艺制定(10分)二、编制程序(20分)三、现场操作:1、数控车床操作与工量刃具使用(5分)2、数控车床维护保养与精度检验(5分)3、零件加工(60分)按零件图完成加工操作总成绩表合计零件加工评分表考评员:年月日考评组长:年月日省职业技能鉴定数控车工中级操作技能考核试卷考件编号::号:单位:本题分值:100分考核时间:240分钟考核形式:现场笔试和现场操作具体考核要求:三、工艺制定(10分)二、编制程序(20分)三、现场操作:1、数控车床操作与工量刃具使用(5分)2、数控车床维护保养与精度检验(5分)3、零件加工(60分)按零件图完成加工操作总成绩表合计零件加工评分表评分人:年月日核分人:年月日省职业技能鉴定数控车工中级操作技能考核试卷考件编号::号:单位:本题分值:100分考核时间:240分钟考核形式:现场笔试和现场操作具体考核要求:四、工艺制定(10分)二、编制程序(20分)三、现场操作:1、数控车床操作与工量刃具使用(5分)2、数控车床维护保养与精度检验(5分)3、零件加工(60分)按零件图完成加工操作总成绩表合计零件加工评分表评分人:年月日核分人:年月日省职业技能鉴定数控车工中级操作技能考核试卷考件编号::号:单位:本题分值:100分考核时间:240分钟考核形式:现场笔试和现场操作具体考核要求:五、工艺制定(10分)二、编制程序(20分)三、现场操作:1、数控车床操作与工量刃具使用(5分)2、数控车床维护保养与精度检验(5分)3、零件加工(60分)按零件图完成加工操作总成绩表合计零件加工评分表评分人:年月日核分人:年月日省职业技能鉴定数控车工中级操作技能考核试卷考件编号::号:单位:本题分值:100分考核时间:240分钟考核形式:现场笔试和现场操作具体考核要求:六、工艺制定(10分)二、编制程序(20分)三、现场操作:1、数控车床操作与工量刃具使用(5分)2、数控车床维护保养与精度检验(5分)3、零件加工(60分)按零件图完成加工操作总成绩表合计零件加工评分表考评员:年月日考评组长:年月日。
中级数控车工技能鉴定应会试题

数量 备注 1
各1 1 1 1 1 1
各1副
天下人编制
9
内径量表
18~35mm 0.01mm
10
塞尺
0.02~1mm
11
外圆车刀
93°、45°
12 不重磨外圆车刀 R 型、V 型、T 型、S 型刀片
13 内、外切槽刀 φ30mm×5mm
14 内、外螺纹车刀 三角形螺纹
15
内孔车刀
φ20mm 盲孔
16
FANUC 程序说明 加工左端内外轮廓 程序初始化 换 1 号外圆车刀 主轴正转,800r/min 刀具至目测安全位置 毛坯直径为φ50mm 毛坯切削循环
精加工 S=1500r/min, F=0.05mm/r 精加工轮廓描述
精加工左端外轮廓 换外切槽刀 刀具定位 加工第一条外圆槽 刀具重新定位 加工第二条外圆槽 刀具重新定位 加工第三条外圆槽
1 每错一处扣 0.5 分
3 未按时完成全扣
3 缺陷一处扣 3 分
5 每错一处扣 2 分
5 不合理每处扣 2 分
5 出错一次扣 2 分
5 出错一次扣 2 分
倒扣 安 全 事 故 停 止 操 作
倒扣 或酌扣 5~30 分
天下人编制
中级数控车工应会试题 2
一、分析零件图样 如图所示工件,毛坯为φ60mm×102mm 的圆钢,钻出φ20mm 的孔,试编写其数控车 加工程序。
精车内孔 换内切槽刀,转速取 S500 注意刀具定位路径 内切槽加工 注意退刀路径 换内螺纹车刀,换转速为 600r/min 加工内螺纹,注意精车余量为负值
程序结束部分 加工右端轮廓程序
程序开始部分
粗车右端轮廓 确定精车转速与进给量 精车轮廓描述
数控车工中级习题(附参考答案)

数控车工中级习题(附参考答案)一、单选题(共81题,每题1分,共81分)1.已知任意直线上两点坐标,可列()方程。
A、两点式B、斜截式C、点斜式D、截距式正确答案:A2.錾子的錾身多数呈(),以防錾削时錾子转动。
A、八棱形B、四方形C、六方形D、圆锥形正确答案:A3.用来测量工件内外角度的量具是()。
A、内径千分尺B、量块C、万能角度尺D、游标卡尺正确答案:C4.AUTOCAD用Line命令连续绘制封闭图形时,敲()字母回车而自动封闭。
A、CB、DC、ED、F正确答案:A5.程序段G90X48W-10F80;应用的是()编程方法。
A、极坐标B、混合坐标C、增量坐标D、绝对坐标正确答案:B6.职业道德与人的事业的关系是()。
A、缺乏职业道德的人往往更容易获得成功B、有职业道德的人一定能够获得事业成功C、事业成功的人往往具有较高的职业道德D、没有职业道德的人不会获得成功正确答案:C7.对程序进行修改应在()方式中进行。
A、手动B、自动运行C、编辑D、空运行正确答案:C8.未注公差尺寸应用范围是()。
A、用于组装后经过加工所形成的尺寸B、长度尺寸,工序尺寸,用于组装后经过加工所形成的尺寸都适用C、长度尺寸D、工序尺寸正确答案:B9.在数控机床上,考虑工件的加工精度要求、刚度和变形等因素,可按()划分工序。
A、粗、精加工B、加工部位C、所用刀具D、定位方式正确答案:A10.外径千分尺的读数方法是()。
A、先读小数、再读整数,把两次读数相减,就是被测尺寸B、先读整数、再读小数,把两次读数相加,就是被测尺寸C、读出小数,就可以知道被测尺寸D、读出整数,就可以知道被测尺寸正确答案:B11.下列()指令表示撤消刀具偏置补偿。
A、T02D0B、T0211C、T0200D、T0002正确答案:C12.下列说法中,不符合语言规范具体要求的是()。
A、态度冷淡B、用尊称,不用忌语C、语感自然D、语速适中,不快不慢正确答案:A13.为了消除焊接零件的应力,应采取()热处理工艺。
数控中级车工实训

《数控中级车工实训》2023-10-27•实训简介•数控车床基本知识•数控中级车工技能训练•数控中级车工工艺分析•数控中级车工实践操作目•实训总结与展望录01实训简介掌握数控中级车工操作技能熟悉数控车床的基本操作和安全规范了解数控车床的维护和保养方法实训目的实训内容数控编程与加工实践数控车床的基本操作质量检测与控制方法典型零件的加工工艺流程理论学习和基本操作技能训练(1周)第一阶段编程与加工技能训练(2周)第二阶段典型零件加工实践(1周)第三阶段质量检测与控制方法学习(1周)第四阶段实训安排02数控车床基本知识数控车床简介数控车床可以加工各种轴类、盘类等回转体零件,以及各种复杂曲线和曲面。
数控车床由数控系统、机床本体、辅助装置等组成。
数控车床是一种高精度、高效率的自动化机床,广泛应用于机械制造行业。
03辅助装置辅助装置包括冷却系统、润滑系统、排屑系统等。
数控车床的组成01数控系统数控系统是数控车床的控制核心,由计算机、控制器、输入/输出设备等组成。
02机床本体机床本体是数控车床的机械结构主体,包括床身、主轴箱、进给系统等。
数控车床的加工特点高精度数控车床的加工精度高,能够达到微米级甚至更高。
高效率数控车床采用自动化控制,可以大大提高加工效率。
加工对象多样化数控车床可以加工各种形状和尺寸的零件,包括复杂曲线和曲面。
数控车床可以加工各种轴类零件,如圆柱轴、圆锥轴、空心轴等。
轴类零件数控车床可以加工各种盘类零件,如圆盘、环形件、板类零件等。
盘类零件数控车床可以加工各种回转体零件,如蜗杆、丝杠、齿圈等。
回转体零件数控车床的加工对象03数控中级车工技能训练详细描述1. 轴类零件的特点:介绍轴类零件的结构特点、加工要求和加工难点。
3. 操作实例:通过实例演示轴类零件的加工过程,包括工件安装、程序编写、刀具调整等。
2. 加工工艺流程:详细讲解轴类零件的加工工艺流程,包括毛坯选择、工件装夹、刀具选择、切削参数选择等。
数控车床技能鉴定培训单元11中级工零件加工实例

G00 X150 Z150; T0300; T0404; S200 M03; G00 X35 Z5; G92 X29.5 Z-18 F2; X29; X28.6; X28.4; X28.1; X27.8; X27.7; X27.6; X27.5; X27.45; X27.4;
G00 X150 Z150; T0400; M05; M09; M30;
N1 G00 X28; G01 X46 Z-1 F0.1; Z-30; G03 X52 Z-52 R16 F0.1; G01 Z-58 F0.1; N2 G00 X65; S1400 M03; G70 P1 Q2; G28 U0 W0; T0200; T0303;b=3.5mm外槽切刀 S450 M03; G00 X50 Z-13.75; G01 X40.1 F0.05;
X40; G00 X47; Z-24; G01 X45 Z-23; X40; Z-22.6; G00 X50; M09; T0300; M05; M30;
O 0002;工件右侧 G54 G99 G40; S600 M03; M08; T0101;端面刀 G00 X65 Z0; G01 X-1 F0.2; G00 X150 Z150; T0100; T0202;930外圆刀 G00 X60 Z3; G71 U2 R1; G71 P1 Q2 U0.5 W0.1 F0.2; N1 G00 X19.8; G01 X29.8 Z-2 F0.15; Z-20; X34;
11.2.1零件图及评分标准
图11-2 零件图
表11-3材料清单
表11-4 实例2的评分表
11.2.2制定数控加工工艺方案
该零件主要由外圆、外螺纹、外槽组成,下面对其进 行综合工艺分析:
数控车床工中级
2009年职业技能鉴定操作技能考核项目数控车床工中级中国石油大庆职业技能鉴定中心数控车床工中级试题目录试题一、台阶套(100%)试题二、曲面套(100%)试题三、内外锥面配合(100%)考生在考试当天随机抽取一道试题试题一:台阶套1、准备要求:2、操作考核程序规定及说明:(1)操作程序说明:1)编制程序;2)输入程序;3)车削加工;4)清理现场。
(2)考核规定及说明:1)如操作违章,停止考试2)考核采用百分制,考核项目得分按鉴定比重进行折算。
(3)考核方式说明:该项目为实际操作题,全过程按操作标准过程进行评分。
(4)测量技能说明:本项目主要测量考生对台阶套操作的熟练程度。
3、考核时限:(1)准备时间:2min(不计入考核时间)(2)操作时间:120min。
(3)提前完成操作不加分,超时操作按规定标准评分。
4、评分记录表中国石油天然气集团公司职业技能鉴定统一试卷数控车床工中级操作技能考核评分记录表现场号工位性别编码:80010000-JL-24试题图:试题二:曲面套1、准备要求:2、操作考核程序规定及说明:(1)操作程序说明:1)编制程序;2)输入程序;3)车削加工4)清理现场(2)考核规定及说明:1)如操作违章,停止考试2)考核采用百分制,考核项目得分按鉴定比重进行折算。
(3)考核方式说明:该项目为实际操作题,全过程按操作标准过程进行评分。
(4)测量技能说明:本项目主要测量考生对曲面套操作的熟练程度。
3、考核时限:(1)准备时间:2min(不计入考核时间)(2)操作时间:120min。
(3)提前完成操作不加分,超时操作按规定标准评分。
4、评分记录表中国石油天然气集团公司职业技能鉴定统一试卷数控车床工中级操作技能考核评分记录表现场号工位性别编码:80010000-JL-24试题图:试题三:内外锥面配合1、准备要求:2、操作考核程序规定及说明:(1)操作程序说明:1)编制程序;2)输入程序;3)车削件1;4)车削件2;5)配合;6)外观;7)清理现场。
数控机床操作中级工强化训练
程序结束
模块五 数控机床操作中级工强化训练
(3)精铣55mm×55 mm外轮廓及其4个R5圆角 O0003; N10 G17 G21 G40 G54 G80 G90 G94 ; 程序初始化 N20 G00 Z50.0; 刀具定位到安全平面,启动主轴 N30 M03 S600; N40 X42.0 Y-42.0; 移动到下刀点 N50 Z5.0 N55 G01 Z-10.0 F60; 下刀至-10.0mm处 N60 G41 G01 X30.0 Y-27.5 D01 F80; 建立刀补,D01=10(根据实测尺 寸调整),开始加工轮廓 N70 X-22.5; N80 G02 X-27.5 Y-22.5 R5; N90 G01 Y22.5; N100 G02 X-22.5 Y27.5 R5;
模块五 数控机床操作中级工强化训练
(2) 粗、精铣75mm×75 mm及4个R15圆角
N90 G01 Y22.5; N100 G02 X-22.5 Y37.5 R15.0; N110 G01 X22.5; N120 G02 X37.5 Y22.5 R15.0; N130 G01 Y-22.5; N140 G02 X22.5 Y-37.5 R15.0; N150 G01 X22.0; N160 G40 G01 Y-50.0; N170 G00 Z100.0; N180 M05; N190 M30;
在工件中心建立工件坐标系,Z轴原点设在工件上表面。
模块五 数控机床操作中级工强化训练
(1)粗铣55mm×55 mm外轮廓 O0001; N10 G17 G21 G40 G54 G80 G90 G94 ; N20 G00 Z50.0; N30 M03 S400; N40 X50.0 Y-50.0; N50 Z5.0 N55 G01 Z-10.5 F60; N60 G41 G01 X39.0 Y-30.0 D01 F100; 廓 N70 X-30.0; N80 Y30.0; N90 X30.0; N100 Y-50.0; N110 G40 G01 X50.0; N120 G00 Z100.0; N130 M05; N140 M30; 程序初始化 刀具定位到安全平面,启动主轴 移动到下刀点 下刀至-10.5mm处 建立刀补(D01=10),开始粗铣轮
中职数控车床练习全图分解
外圆车削(一)要求:车削一定要在熟悉车床之后进行并首先会刃磨外圆车刀。
D L Ra1 Ø45—00.10142±0.50 6.32 Ø40—00.10140±0.303.2序号质检容配分评分标准1 外圆公差30 超0.02扣5分2 外圆RX6.3 20 降一级扣10分3 长度公差10 超差不得分4 倒角二处5×2 不合格不得分5 平端面二处5×2 不合格不得分6 接刀痕 5 接刀痕大扣分7 工件完整 5 不完整扣分8 安全文明操作10 违章扣分第三次课件请保留台阶车削(二)序号质检容配分评分标准1 外圆公差三处10x3 超0.01扣2分2 外圆Ra3.2 三处6x3 降一级扣3分3 长度公差三处4x3 超差不得分4 倒角二处3x2 不合格不得分5 平端面二处4x2 不合格不得分6 清角去锐边四处2x4 不合格不得分7 工件完整 5 不完整扣分材料毛坯时间45 Ø50x1458 安全操作10 违章扣分材料毛坯时间45 Ø50x150多台阶车削(三)序号质检容配分评分标准1 外圆公差六处5x6 超0.01扣2分,超0.02不得分2 外圆Ra3.2 六处3x6 降一级扣2分3 长度公差六处3x6 超差不得分4 倒角二处2x2 不合格不得分5 清角去锐边十处10 不合格不得分6 平端面二处2x2 不合格不得分7 工件外观 6 不完整扣分8 安全文明操作10 违章扣分此件用上次课件改制材料毛坯时间45一夹一顶练习(四)序号质检容配分评分标准1 外圆公差四处8x4 超0.01扣2分,超0.02不得分2 外圆Ra3.2 四处4x4 降一级扣2分3 长度公差四处3x4 超差不得分4 倒角二处3x2 不合格不得分5 清角二处2x3 不合格不得分6 平端面二处3x2 不合格不得分7 中心孔 5 不合格不得分8 工件外观7 不完整扣分9 安全文明操作10 违章扣分要求:会正确使用A.B型中心钻。
数控车床加工技术实训第4章 数控车床中级工考级训练
T0101 G0 X100 Z50 M03 S600 G00 X52 Z0 G01 X0 F120 G00 Z1 X46.5 G01 Z−72 F120 X50 G00 Z1 X43.5 G01 Z−25 F120 X46.5 G00 Z1 X40.5 G01 Z−10 F120 X43.5 G00 Z0 X38.5 G01 X46.5 Z−40 F120 G00 Z0 X38 G01 X46Z−40 F60 Z−72 X50 G00 X100 Z50 T0100 M05 M30
SIEMENS 802C
说 明
RY4002.MPF
程序名
N10
N20 N30 N40 N50 N60 N70 N80 N90 N100 N110 N10 N20 N30 N40 N50 N60 N70 N80
T1D1
G00 G90 G95 X100 Z50 M03 S600 G00 X52 Z0 G01 X0 F0.2 G00 X52 Z1 _CNAME=“LO1” R105=9 R106=0.25 R108=1.5 R109=0 R110=1 R111=120 R112=80 LCYC95 GOOX100 Z50 M05 M02 L01.SPF G01 X0 Z0 F0.1 G03 X28 Z−14 CR=14 G01 X40 Z−44 Z−59 G02 X50 Z−64 CR=5 G01X52 RET
(2)编写工艺
以零件右端中心O作为坐标系原点,设 定工件坐标系。 根据零件尺寸精度及技术要求,本例将 粗、精加工分开来考虑。 确定的加工工艺路线如下所示。
图4-1 零件图
① 粗车外圆柱面至φ46.5。 ② 粗车外圆柱台阶面至φ43.5×25。 ③ 粗车外圆柱台阶面至φ40×10。 ④ 粗车外圆柱锥面。 ⑤ 精车外圆锥面。 ⑥ 精车φ60 mm外圆柱。