
关于未注公差的规定
1234自动化设备股份
技术部
相
关
标
准
规
定
(试行)
2013年8月
目录
1 未注公差线性和角度尺寸的公差 (2)
2 形状和位置公差未注公差 (3)
3 焊接结构一般尺寸公差的未注公差 (4)
4 钣金结构件未注公差 (7)
5 剪切下料未注公差尺寸的极限偏差 (8)
1关于《未注公差线性和角度尺寸的公差》的规定
加工零件(采用GB/1804-m)
1.1 线性尺寸的未注极限偏差数值(mm)
1.2 倒圆半径和倒角高度尺寸的极限偏差数值(mm)
1.3角度尺寸
2 关于《形状和位置公差未注公差值》的规定
加工零件(采用GB/T1184-K)
2.1直线度和平面度的未注公差值(GB/T1184-K)(mm)
2.2 垂直度未注公差值(GB/T1184-K)(mm)
2.3对称度未注形位公差值(GB/T1184-K)(mm)
2.4圆跳动的未注公差值(GB/T1184-K)(mm)
3 关于《焊接结构的一般尺寸公差的未注公差》的规定3.1 未注线性尺寸公差(采用公差等级B级)
3.2 对角线公差(采用公差等级A级)
3.3 未注角度公差(采用公差等级A级)
3.4直线度、平面度和平行度公差(采用公差等级F级)(mm)
公称尺寸l(对应表面的较长边)的围
公差等线>30
~
120
>120
~400
>400
~
1000
>1000
~2000
>2000
~4000
>4000
~8000
>8000~
12000
>12000
~16000
>16000
~20000
>20000
公差l
E ±0.5 ±1 ±1.5 ±2 ±3 ±4 ±5 ±6 ±7 ±8
F ±1 ±1.5 ±3
±
4.5
±6 ±8 ±10 ±12 ±14 ±16
4关于《钣金结构件未注公差》的规定(JB/T6753.1-1993)4.1线性尺寸的未注公差(表1 单位mm)
4.2 对角线线性尺寸(表2 单位mm)
4.3垂直度的未注公差(表3 单位mm)
5剪切下料未注公差尺寸的极限偏差(JB/T4381-2011)5.1 剪切宽度极限偏差(单位:mm)
5.2 剪切直线度公差(采用B级)(单位:mm)
5.3 剪切垂直度公差(采用B级)(单位:mm)
5.4剪切毛刺高度允许值(采用M级)(单位:mm)。
未注自由公差规定

未注公差规定本规定适用于本公司设计文件上没有注明的相应尺寸公差,设计文件上对未注公差有要求的按设计文件执行。
对任一单一尺寸,如功能上要求比未注公差更小的公差或允许更大的公差并更为经济时,其相应的极限偏差要在相关的基本尺寸后注出。
对客户提供图纸的零部件及客户有特殊要求的零部件加工,其未注公差按客户要求。
一、冷冲压加工1、平冲压:按GB/T 1804-m(“GB/T1804-2000一般公差未注公差的线性和角度尺寸的公差”公差等级为m)2、成形冲压、弯管机弯管:按GB/T 1804-c(“GB/T1804-2000一般公差未注公差的线性和角度尺寸的公差”公差等级为c)3、冲压件形状和位置公差:按GB/T 13916-2002(冲压件形状和位置未注公差)2级公差等级。
详见标准。
二、冲压剪切下料冲压剪切下料,按JB/T 4381-1999(冲压剪切下料未注公差尺寸的极限偏差)规定:剪切宽度、剪切直线度、剪切垂直度的未注公差按JB/T4381-1999-B;剪切毛刺高度的未注公差按JB/T4381-1999-M。
详见标准。
三、切削加工1、车、铣、刨、磨、钻的线性尺寸未注公差按IT14级标准公差值。
轴类零件等被包容表面尺寸为负偏差,孔类零件等包容表面尺寸为正偏差,长度及中心距等暴露表面尺寸为±1/2 IT。
表6 切削加工线性尺寸未注公差值2、车、铣、刨、磨、钻的形位公差未注公差按GB/T1184-K(“形状和位置公差未注公差值”中的K级公差)规定。
详见标准。
四、焊接结构参照GB/T19804-2005(焊接结构的一般尺寸公差和形位公差)制定。
五、塑料件塑料模塑件的未注公差,参照GB/T 14486-2008(塑料模塑件尺寸公差)中未注公差制定。
六、模压橡胶制品模压橡胶制品(不包含精密的环形密封圈)的未注公差按GB/T3672.1-2002(橡胶制品的公差第1部分:尺寸公差)中的M3级公差F规定值。
一般公差 未注尺寸及几何公差的规定

版本记录1 目的根据公司产品图样的实际情况及加工成本对未注的一般公差进行规定,以有效控制产品的质量,统一产品的生产、检验标准,确保产品符合设计要求。
2 适用范围本标准适用于公司所有电扶梯产品图样,以及本公司加工和委外加工成品、半成品,外购来料,产品之检验。
3 职责无4 定义4.1一般公差1) 未注公差的线性和角度尺寸公差主要有:a. 线性尺寸,包括外尺寸、内尺寸、阶梯尺寸、直径、半径、倒圆半径和倒角高度b. 角度尺寸,包括通常不注出角度值的角度尺寸,例如直角(90º)2) 未注公差的几何公差主要有:a. 形状公差,包括直线度、平面度b. 位置公差,包括垂直度、对称度、圆跳动等4.2参考标准GB/T1800.1-2009(产品几何技术规范极限与配合第1部分:公差、偏差和配合的基础)GB/T1800.2-2009(产品几何技术规范极限与配合第2部分:标准公差等级和孔、轴极限偏差表)GB/T1804-2000(一般公差未注公差的线性和角度尺寸的公差)GB/T15055-2007(冲压件未注公差尺寸极限偏差)GBT13914-2013(冲压件尺寸公差)GBT13915-2013(冲压件角度公差)GB/T13916-2013(冲压件形状与位置未注公差)GB/T1184-1996 (形状与位置公差未注公差值)GB/T6414-1999 (铸件尺寸公差与机械加工余量)GB/T19804-2005(焊接结构的一般尺寸公差和形位公差)GB/T6403.4-2008(零件倒圆与倒角)JB/T4129-1999(冲压件毛刺高度)GBT 3672.1-2002-(橡胶制品的公差第1部分尺寸公差)GBT 14486-2008-(塑料模塑件尺寸公差)5 线性和角度未注公差5.1各种不同加工方法的线性尺寸公差5.1.1 各种不同的加工方法所对应的尺寸公差等级分类按GB/T1804-2000- m、c、v级的规定,见表一,设计、检验均以此为依据。
未注尺寸公差技术规范

编号未注尺寸公差技术标准版本页次1.目的和范围A01第 1 页,共14 页批准日期标准产品构造件在设计图样上其根本尺寸无指定公差时的尺寸公差。
本标准适用于联亨技术产品、金属材料和构造件的设计、生产及检验。
2.引用标准和参考标准以下标准包含的条文,通过在本标准中引用而构本钱标准的条文。
在标准出版时,全部版本均为有效。
全部标准都会被修订,使用本标准的各方应探讨,使用以下标准最版本的可能性。
GB/T 1804-92 《一般公差线性尺寸的未注公差》GB/T 13914-92 《冲压件尺寸公差》GB/T 13914-92 《冲压件角度公差》DIN6930-Part2 《Steel Stampings General Tolerances》3.根本功能描述依据加工对象与手段〔冲压〈冲裁、落料、冲孔、孔中心距〉、NCT、折弯、机加工等〕不同特点,制定不同工艺手段的一般公差。
4.术语:根本尺寸:指产品零件完成后应到达的尺寸,包括在任何使用时或装配后不去除的任何外表处理层。
平冲压件:经平面冲裁工序加工而成平面的冲压件。
成形冲压件:经弯曲、拉深和其它成形工序加工而成的冲压件。
孔组间距:同一零件上一组孔的中心线与另一组孔的中心线间的距离。
5.技术要求5.1冲压件尺寸的未注公差5.1.1精度等级本标准规定了平冲压件长度、直径、圆弧尺寸及冲裁角度,成形冲压件弯曲长度、拉深和卷圆直径、弯曲角度、孔中心距、孔组间距等均分为f、m、g、sg 四个精度等级,其余尺寸和要素均不分精度等级,无特别标注按m 级生产。
5.1.2平冲压件的未注公差平冲压件的公差,适用于平冲压件冲裁工序,也应用于成形冲压件的平面冲裁工序的平根本尺寸公 差 厚度尺寸范围1~6>6~10>10~25>25~63>63~160>160~400>400~1000>1000~6300面尺寸。
5.1.2.1 平冲压件长度 L 、直径D 、d 尺寸(图 1)的极限偏差按表 1 规定。
未注尺寸、形位公差规定
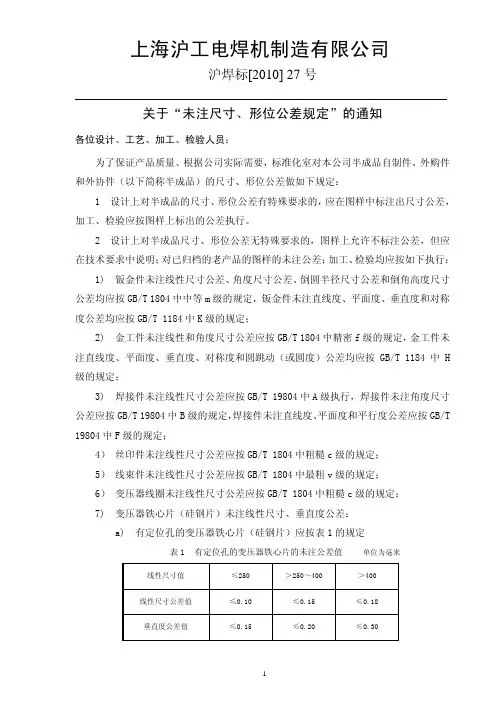
上海沪工电焊机制造有限公司沪焊标[2010] 27号关于“未注尺寸、形位公差规定”的通知各位设计、工艺、加工、检验人员:为了保证产品质量、根据公司实际需要,标准化室对本公司半成品自制件、外购件和外协件(以下简称半成品)的尺寸、形位公差做如下规定:1 设计上对半成品的尺寸、形位公差有特殊要求的,应在图样中标注出尺寸公差,加工、检验应按图样上标出的公差执行。
2 设计上对半成品尺寸、形位公差无特殊要求的,图样上允许不标注公差,但应在技术要求中说明;对已归档的老产品的图样的未注公差;加工、检验均应按如下执行:1) 钣金件未注线性尺寸公差、角度尺寸公差、倒圆半径尺寸公差和倒角高度尺寸公差均应按GB/T 1804中中等m级的规定,钣金件未注直线度、平面度、垂直度和对称度公差均应按GB/T 1184中K级的规定;2) 金工件未注线性和角度尺寸公差应按GB/T 1804中精密f级的规定,金工件未注直线度、平面度、垂直度、对称度和圆跳动(或圆度)公差均应按GB/T 1184中H 级的规定;3) 焊接件未注线性尺寸公差应按GB/T 19804中A级执行,焊接件未注角度尺寸公差应按GB/T 19804中B级的规定,焊接件未注直线度、平面度和平行度公差应按GB/T 19804中F级的规定;4) 丝印件未注线性尺寸公差应按GB/T 1804中粗糙c级的规定;5) 线束件未注线性尺寸公差应按GB/T 1804中最粗v级的规定;6) 变压器线圈未注线性尺寸公差应按GB/T 1804中粗糙c级的规定;7) 变压器铁心片(硅钢片)未注线性尺寸、垂直度公差:a) 有定位孔的变压器铁心片(硅钢片)应按表1的规定表1 有定位孔的变压器铁心片的未注公差值单位为毫米线性尺寸值 ≤250 >250~400 >400线性尺寸公差值 ≤0.10 ≤0.15 ≤0.18垂直度公差值 ≤0.15 ≤0.20 ≤0.30注:垂直度检验应取形成直角的两边中较长的一边作为基准,较短的一边作为被测要素,若两边的长度相等则可取其中的任意一边作为基准。
未注尺寸公差GBT1804-M
未注尺寸公差GBT1804-M
GBT1804-M是中国标准化协会发布的《未注尺寸公差》标准,该
标准规定了未注尺寸公差的基本原则和计算方法,旨在准确描述零件
的尺寸变化范围,以确保零件在装配过程中的可靠性和稳定性。
未注
尺寸公差是指在设计图纸上没有专门注明尺寸公差的情况下,按照标
准规定的公差等级进行制造。
未注尺寸公差的主要作用是简化设计图纸的标注和制造过程,减少
人为因素对零件尺寸的影响,提高零件的制造精度和产品质量。
根据GBT1804-M标准,未注尺寸公差分为三个等级:IT01、IT0、IT1,对
应的公差范围和形位公差要求不同,使用范围也有所区别。
在实际工程中,设计师和制造工程师需要根据零件的具体要求和用
途选择合适的未注尺寸公差等级,以确保零件的装配性能和可靠性。
同时,制定企业内部的产品公差管理制度,规范产品设计和制造流程,提高产品的竞争力和市场占有率。
总之,GBT1804-M《未注尺寸公差》标准对于提高产品质量、降低生产成本、改善生产效率具有重要意义,企业和从业人员应认真学习
和遵守相关标准规定,共同推动我国制造业的发展和进步。
未注形位公差标准
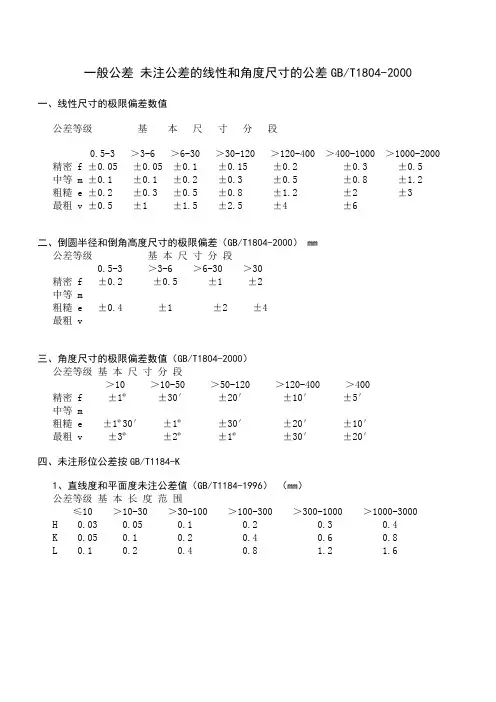
一般公差未注公差的线性和角度尺寸的公差GB/T1804-2000一、线性尺寸的极限偏差数值公差等级基本尺寸分段0.5-3 >3-6 >6-30 >30-120 >120-400 >400-1000 >1000-2000精密 f ±0.05±0.05 ±0.1 ±0.15 ±0.2 ±0.3 ±0.5 中等m ±0.1 ±0.1 ±0.2 ±0.3 ±0.5 ±0.8±1.2 粗糙 e ±0.2 ±0.3 ±0.5 ±0.8 ±1.2 ±2 ±3最粗 v ±0.5 ±1 ±1.5 ±2.5±4 ±6二、倒圆半径和倒角高度尺寸的极限偏差(GB/T1804-2000) mm公差等级基本尺寸分段0.5-3 >3-6 >6-30 >30精密 f ±0.2 ±0.5±1 ±2中等 m粗糙 e ±0.4 ±1 ±2±4最粗 v三、角度尺寸的极限偏差数值(GB/T1804-2000)公差等级基本尺寸分段>10 >10-50 >50-120 >120-400 >400 精密 f ±1º±30′±20′±10′±5′中等 m粗糙 e ±1º30′±1º±30′ ±20′ ±10′最粗 v ±3º±2º±1º±30′±20′四、未注形位公差按GB/T1184-K1、直线度和平面度未注公差值(GB/T1184-1996)(mm)公差等级基本长度范围≤10 >10-30 >30-100 >100-300 >300-1000 >1000-3000H 0.03 0.05 0.1 0.2 0.3 0.4K 0.05 0.1 0.2 0.4 0.6 0.8L 0.1 0.2 0.4 0.8 1.2 1.62、垂直度未注公差值(GB/T1184-1996)(mm)公差等级基本长度范围≤100 >100-300 >300-1000 >1000-3000H 0.2 0.3 0.4 0.5K 0.4 0.6 0.8 1L 0.4 1 1.5 23、对称度未注公差值(GB/T1184-1996)(mm)公差等级基本长度范围≤100>100-300 >300-1000 >1000-3000H 0.5K 0.6 0.8 1L 0.6 1 1.5 24、圆跳动的未注公差值(GB/T1184-1996)(mm)公差等级圆跳动公差值H 0.1K 0.2L 0.3五、表面粗糙度零件的表面都应该注明粗糙度的等级。
线性尺寸未注公差的一般公差标准
线性尺寸未注公差的一般公差标准(GB/T1804-1992)
一、说明:
一般公差是指在车间一般加工条件下可保证的公差,采用一般公差的尺寸,在该尺寸后不注极限偏差。
对零件上一些特殊要求的要素,无论其线性尺寸、角度尺寸,形状还是位置都规定有未注公差。
未注公差决不是没有公差要求,只是为简化图样标注,不在图上注出,而是在图样上、技术文件或其它标准中作出总的说明。
线性尺寸的一般公差,主要用于较低精度的非配合尺寸,当功能上允许的公差等于或大于一般公差时,均采用一般公差。
线性尺寸的一般公差,在正常车间精度保证的条件下一般可不检验。
二、线性尺寸未注公差极限偏差数值表(GB/T 1804-1992)
三、圆角半径与倒角高度尺寸的极限偏差数值表(GB/T 6403.4)。
未注尺寸公差国家标准
未注尺寸公差国家标准在工程设计和制造过程中,尺寸公差是一个非常重要的概念。
尺寸公差是指零件尺寸允许的最大偏差和最小偏差之间的差值范围。
在实际生产中,尺寸公差的合理设置对于保证零件的装配质量、使用性能和经济性都起着至关重要的作用。
然而,目前我国在尺寸公差标准方面存在着一些问题,其中之一就是未注尺寸公差国家标准。
未注尺寸公差国家标准的存在,给工程设计和制造带来了一定的困扰和不便。
因此,我们有必要对未注尺寸公差国家标准进行深入的研究和探讨。
首先,未注尺寸公差国家标准的问题主要表现在以下几个方面,一是在国家标准中未对某些特定的尺寸公差进行明确的规定和说明,导致在实际生产中存在着一定的混乱和不确定性;二是一些行业标准或企业标准与国家标准存在差异,这就需要在实际应用中进行一定的调整和处理;三是一些新材料、新工艺的应用,也需要及时更新和完善相应的尺寸公差标准。
针对以上问题,我们需要采取一系列的措施来解决。
首先,应当加强对尺寸公差标准的宣传和普及,提高设计和制造人员对尺寸公差标准的认识和理解,从而减少因为标准不清晰而引起的误解和错误。
其次,应当加强与行业协会和企业的沟通和合作,及时了解和分享行业标准和企业标准的最新动态,以便更好地统一标准,减少标准之间的差异。
最后,应当及时跟踪和研究新材料、新工艺的发展趋势,积极参与标准的修订和制定工作,确保尺寸公差标准能够与时俱进。
总的来说,未注尺寸公差国家标准是一个需要引起重视的问题,解决这个问题需要我们共同努力。
只有通过加强标准的宣传和普及,加强与行业和企业的合作,及时跟踪和研究新材料、新工艺的发展趋势,我们才能够更好地解决未注尺寸公差国家标准所带来的种种问题,推动我国尺寸公差标准的不断完善和提高。
金属件未注公差标准
金属件未注公差标准
金属件未注公差标准在很多情况下是按照企业标准或行业标准来执行的,因为不同的企业或行业会对未注公差有不同的规定。
然而,在国标(GB)1800-79中,有关于未注公差的规定。
标准公差分20级,即:IT01、IT0、IT1至IT18。
这些未注公差适用于金属切削加工的尺寸,也适用于一般的冲压加工尺寸。
对于未注公差的极限偏差,规定有三条:
规定的极限偏差适用于金属切削加工的尺寸,也可用于非切削加工的尺寸。
图样上未注公差尺寸的偏差,按本标准规定的系列,由相应的技术文件作出具体规定。
未注公差尺寸的公差等级规定为IT12至IT18。
此外,一般孔用H(+),轴用h(-),长度用(±)Js或js。
必要时,可不分孔、轴或长度,均采用Js或js。
总的来说,金属件未注公差标准会因具体产品、企业或行业而异,建议参考具体的产品手册或者联系相关厂家和行业协会获得具体的未注公差标准信息。
未注尺寸公差
未注尺寸公差未注公差应该按国家标准GB/T1804-2000《一般公差未注公差的线性和角度尺寸的公差》标注最好,标准中共有f、m、c、v四个级别的公差,f级精度最高,一般常用m级,标注为::未注公差尺寸的偏差按GB/T1804-m的规定。
孔的未注尺寸公差为单向正公差,轴的未注尺寸公差为单向负公差,坐标的未注尺寸公差为双向正负公差。
原有按未注公差(轴/-、孔/+、长度±),现在都按GB/T1804-2000执行了要依照包容与被包容原则来看我也遇见过“未注尺寸公差按IT12/2标准”我当时就是以公差值除以2来处理的,也没有发现问题,应该就是这样的吧你在GB上查到的是公差带,正负值可以由零件的特性自由决定。
一般自由公差的零件都不会在装配、安装上有严格要求,所以随便怎么取公差,一般都不会有问题。
像你所说的轴和孔的公差问题,严格说轴和孔没有关系,因为之间还有轴承,如果要有关系,应该是轴的外径和轴承的内径、轴承的外径和孔的内径之间的关系,这类装配关系肯定有公差明确标示,否则图纸就有错误。
如果仅仅讲圆棒插入孔里然后用某种方法固定这类简单装配关系,公差方向反向兼容即可,就像你所说的轴负孔正。
取值任意,符合实际就行。
设计图可以写”未注公差按IT12级”,工艺图必须标注公差尺寸,否则工人如何知道他们干的活是否合格呢?总不见得人手一册,让他们去查标准吧。
知道你是搞设计还是搞工艺,搞设计“未注公差按IT12级”就好了,搞工艺的就必须转化为可操作的指令一标出具体的公差。
根据lz说法,取正负75或正150或负150都不算错。
一般没有什么特殊要求的话,取正负75更妥。
机械制图中的未注尺寸公差一般取IT13-IT15级,可以由行业或企业自行规定,如何没有规定你按小的取(IT13)准没错,但一定要记住,未注尺寸公差并不等于没有公差。
公差方向是根据实体变化方向来取,你只要记得下面这几种情况这行了:孔:H13轴:h13长度尺寸:JS13或js13也可以取h13深度尺寸:H13。