
广数GSK980TDc车床数控系统 《数控车床编程与操作(第三版)》 电子课件- 编程篇 课题六(3版)
F——切削进给速度,单位为mm/min或mm/r。
下一页
返回
抛物线顺逆判断
前置刀架
后前置刀架
上一页 下一页
返回
Байду номын сангаас
Q值取值方向
前置刀架
后前置刀架
上一页 下一页
返回
G7.2指令运动轨迹
G7.3指令运动轨迹
上一页 下一页
返回
上一页 下一页
返回
编程篇
课题六 非圆曲线插补功能(G6.2、G6.3、G7.2、G7.3)
课题六 非圆曲线插补功能(G6.2、G6.3、G7.2、G7.3)
※ 能理解椭圆插补的方法及格式中各参数的含义。 ※ 能判断出顺时针、逆时针椭圆插补的方向。 ※ 能理解抛物线插补的方法及格式中各参数的含义。 ※ 能判断出顺时针、逆时针抛物线插补的方向。 ※ 能正确使用椭圆插补、抛物线插补的编程方法。
G7.2 X(U) Z(W) P Q F ;
G7.3
参数含义:
X、Z—— 绝对编程时的目标点坐标,单位为mm。 U、W——相对编程时的目标点坐标,单位为mm。 P——抛物线标准方程中 的P值,(1~9999999,无符号;单位:最小输 入增量为0.0001mm) Q---抛物线对称轴与坐标系Z轴的夹角(逆时针方向,单位为0.001度)
上一页 下一页
返回
§6.1 椭圆插补(G6.2、G6.3)
1
椭圆插补指令格式及参数含义
2
G6.2、G6.3插补指令方向定义
3
指令运动轨迹
4
实例讲解
上一页
下一页
返回
椭圆插补指令格式
G6.2 X(U) Z(W) A B Q F ;
G6.3
参数含义:
X、Z—— 绝对编程时的目标点坐标,单位为mm。
U、W——相对编程时的目标点坐标,单位为mm。
A——椭圆长半轴长,(0<A<9999.999,无符号;单位为mm)
B——椭圆短半轴长,(0<A<9999.999,无符号;单位为mm)
上一页
Q---椭圆的长轴与坐标系Z轴的夹角(逆时针方向,单位为0.001度)
F——切削进给速度,单位为mm/min或mm/r。
下一页
返回
椭圆顺逆判断
前刀架坐标系
后刀架坐标系
上一页 下一页
返回
Q值取值方向
前刀架坐标系
后刀架坐标系
上一页 下一页
返回
G6.2代码轨迹
G6.3代码轨迹
上一页 下一页
返回
上一页 下一页
返回
§6.2 抛物线插补(G7.2、G7.3)
1
抛物线插补指令格式及参数含义
2
G7.2、G7.3插补指令方向定义
3
指令运动轨迹
4
实例讲解
上一页
下一页
返回
抛物线插补指令格式
广数GSK980TDc车床数控系统 《数控车床编程与操作(第三版)》 电子课件- 编程篇 课题八(3版)
工。G71的起点和终点相同。本代码适用于非成型毛坯(棒料)的成型
粗车。
上一页
下一页 返回
参数含义:
Δd——粗车时X轴每次进刀量(半径值)。
e——粗车时X轴的退刀量,退刀方向与进刀方向相反。
ns——精车轨迹的第一个程序段的程序段号。
nf——精车轨迹的最后一个程序段的程序段号。
Δu——X轴的精加工余量,粗车轮廓相对于精车轨迹的X轴坐标偏移。
号)
Δw ——粗车时Z轴留出的精加工余量。 (有正负符号)
F ——切削进给速度。
S——主轴转速。
上一页
T——刀具号,刀具偏置号。
F、S、T:可以在第一个G72代码或第二个G72代码中指定。
下一页
返回
上一页 下一页
返回
上一页 下一页
返回
1 2 3
上一页 下一页
返回
指令格式
G73 U(Δi) W (Δk) R (d) ;………………………………①
编程篇
课题八 多重循环指令(G70~G75)
※ 能认识复合型固定循环(G70~G75)的格式和功能。 ※ 能分析复合型固定循环加工轨迹,合理选择循环参数。 ※ 能合理确定加工工艺的路线。
上一页 下一页
返回
1 2 3
4
上一页 下一页
返回
G71指令格式
G71 U(Δd) R(e);
①
G71 P(ns) Q(nf) U(Δu) W(Δw) K(0/1) J(0/1) F_ S_ T_; ②
G73 P(ns) Q(nf) U(Δu) W(Δw) F S T ;……………②
N(ns) G00/G01..;
...;
...F;
GSK980TD数车编程指令(教学课件)
小结
在G00、G01的基础上,进一步学习圆弧切削指令 G02/G03的使用及其功能、方向判定,利用实例详细 讲解、分析零件的加工过程和编写格式,其目的是结合 项目训练让学生能熟练地掌握零件的加工过程,具备编 制简单程序的能力。
编写右图所示零件的加工 程序。(P71,图4.5)
2. 方向判定:
所谓顺时针、逆时针是指在右手直角坐标系中,对XZ平面,从 Z轴的正方向往负方向看而言。其中 其中G02为凹圆弧的加工,G03为凸 为凹圆弧的加工, 其中 为凹圆弧的加工 为凸 圆弧的加工。 圆弧的加工。
例如:
前置刀架坐标系
后置刀架坐标系
注意:
1:G02、G03的选择与圆弧的形状无关,只与刀具 的切削轨迹有关 。 2:在980中,G03表示顺时针方向切削圆弧,G02表示 逆时针;928TE/TC中,正好相反,G02为顺时针, G03为逆时针;在数控铣床中,G02为顺时针, G03为逆时针。 3:当加工0°≤ θ≤180°的圆弧,R取正值(车床常用); 当加工180°< θ < 360°的圆弧,R取负值, 要加工整圆,只能用I、J、K来指定圆(铣床常用)。
1. G02/G03:圆弧插补
插补: 对于非直线、非圆弧组成的轨 迹,可以用一小段直线或圆弧 来拟合其任务是按照进给速度的 要求在轮廓起点和终点之间计算 出若干中间点的坐标值。
①
用圆弧终点坐标和圆弧半径R表示的指令格式
G02/G03 X(U)— 圆弧切削的终点坐标 圆弧的半径 进给速度 Z(W)— R— F—
②
用圆弧终点坐标和圆心坐标表示的指令格式
Z(W)— I— K— F对于圆弧起点在X轴上的分量 圆心相对于圆弧起点在Z轴上的分量 进给速度
例如:
电子课件-《数控机床编程与操作(第三版 数控车床分册)》-A02-9097 4-6
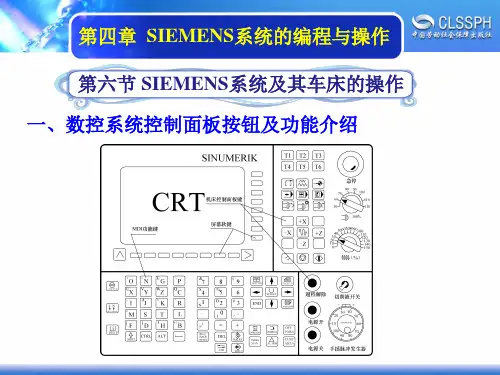
第四章 SIEMENS系统的编程与操作
2.返回参考点(简称“回零”)
(1)回参考点操作步骤
1)先将“进给速度修调倍率”旋钮上的箭头指向100%; 2)按下“回参考点”键,进入“回参考点”窗口(如图),在该窗口 中,画面上“ ”表示坐标轴未回到参考点,“ ”则表示坐标轴已经返回 参考点。
程序管理窗口
第四章 SIEMENS系统的编程与操作
(2)打开或删除原程序 1)按[PROG MAN]键,返回程序管理窗口。 2)移动光标键,移动到要打开或删除的程序名上。 3)按垂直软键[打开]或[删除],即可完成该程序打开或 删除操作。
程序管理窗口
第四章 SIEMENS系统的编程与操作
(3)程序的输入与编辑 程序的输入与编辑窗口如图所示,程序的编辑操作
自动运行加工窗口
第四章 SIEMENS系统的编程与操作
(3)自动加工工过程中的程序控制 1)在图a窗口下,按水平软键[程序控制]键,进入图b所 示程序控制窗口。 2)按下该窗口下的垂直软键,即可实现不同的程序控制。
第四章 SIEMENS系统的编程与操作
(5)其余刀具的对刀操作 其余刀具的对刀方法与第一把刀基本相同,不同之处 在于第①步不再切削工件表面,而是将刀尖逐渐接近并 分别接触到端面及外圆表面后,即进行余下步骤的操作。
第四章 SIEMENS系统的编程与操作
(6)设置刀尖圆弧半径补偿值
1)在图a窗口下按垂直软键[刀具表],出现图b窗口(四把刀均已对刀 完成)。与操作
(1)机床原点偏置(即零点偏移)的设定 1)在“JOG”模式下,按下[OFF PARA ]键返回主菜单。 2)按水平软键[参数]功能键进入R参数设置窗口。
数控车床编程GSK980TA、980TD教学课件

G S K 9 8 0 TA 、 980TD编程语
言:G代码
G代码格式规 范:每行代码 不超过100字
符
G代码注释规 范:使用“/” 符号进行单行
注释
G代码数据类 型:整数、浮 点数、字符串
等
PART THREE
开机前准备:检查设备是否正常,确认工件放置位置等 开机操作:按下电源按钮,启动数控系统,等待系统自检完成 关机操作:完成加工后,按下停止按钮,关闭数控系统,切断电源 安全注意事项:确保设备周围无杂物,避免意外发生;操作过程中严禁戴手套等
定期检查 数控车床 的传动系 统,确保 设备的正 常运行。
定期检查数控车床的各个部件是否正常 定期清理数控车床的切屑和灰尘 定期检查数控车床的润滑系统是否正常 定期检查数控车床的电气系统是否正常
及时清理和维护数控车床的各 个部件,保持其清洁和润滑。
定期检查数控车床的液压系 统,确保其正常工作。
定期检查数控车床的刀具系 统,确保其正常工作。
零件图纸分析: 工艺方案制定:
明确零件尺寸、 选择合适的刀
材料、加工要 具、切削参数、
求等
加工顺序等
G S K 9 8 0 TA 、 980TD数控车 床操作演示: 演示机床操作 界面、编程软 件使用方法等
编程实例演示: 展示简单零件 的编程过程, 包括毛坯设置、 粗精加工、切 削参数设置等
加工过程监控 与调整:实时 监控加工过程, 根据实际情况 调整切削参数 或加工顺序等
程序保存:在程序调试完成后,需要将程序保存起来。保存程序可以方便以后的使用和参考。
程序调试:检查程序错误,确保程序正确无误 运行操作:启动数控车床,按照程序要求进行加工操作 注意事项:确保安全,避免操作失误导致设备损坏或人员受伤 常见问题及解决方法:针对常见问题,提供相应的解决方法PA NhomakorabeaT FOUR
广数GSK980TDc车床数控系统 《数控车床编程与操作(第三版)》 电子课件- 操作篇 课题 十六(3版)

上一页
下一页
返回
外螺纹刀 内螺纹刀
上一页 下一页
返回
螺纹刀安装
螺纹刀对刀
上一页 下一页
返回
螺纹进刀方式
直进法
斜进法
左右切削法
上一页 下一页
返回
车螺纹进刀次数及切深量的分配
采用直进法进刀,刀具越接近螺纹牙根,切削面积越大;为避 免因切削力过大而损坏刀具,每次进刀的深度应越来越小。
常用的米制螺纹加工进给次数与背吃刀量
返回
螺纹加工除用到刀具功能T、主轴转速功能指令S、进给功能指令F, 准备功能一般使用到G32. G92. G76指令。
1. 对于加工连续螺纹、端面螺纹一般选择G32指令。 2. 对于加工螺距较小的螺纹一般应用G92指令。 3. 对于加工螺距较大的螺纹一般应用G76指令。
上一页 下一页
返回
上一页 下一页
返回
梯形螺纹主要用于传动(进给和升降)和位置调整装置中,也 可用于紧固连接场合,在机械行业有着广泛的使用。但因其工作 长度较长,精度要求较高,而且导程和螺纹升角较大,所以加工 比普通螺纹较为困难。
上一页 下一页
返回
1 2
3
4
5
6
上一页
下一页 返回
梯形螺纹基本牙型
上一页 下一页
返回
名称
牙项间隙
大径 中径 小径 牙高 牙顶宽
梯形螺纹各部分名称、代号及计算公式
代号
0.25
0.5
d、D4
d=公称直径,D4=d+ac
d2. D2
d2=d-0.5P, D2=d2
d3. D1
d3=d-2h3, D1=d-p
h3. H4
广州数控980TD数控车床操作编程说明书
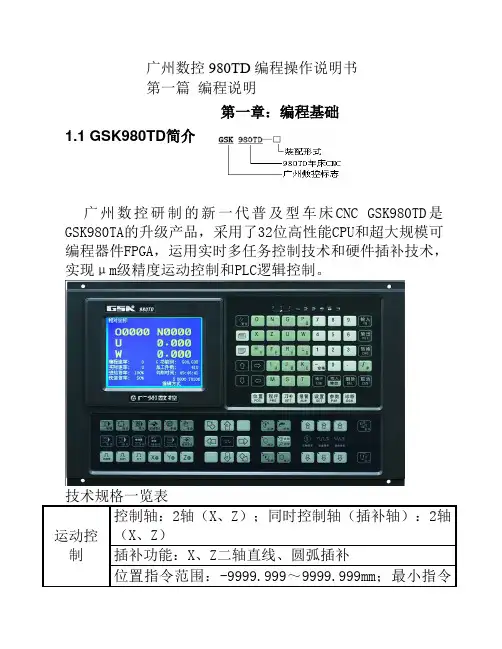
广州数控980TD编程操作说明书第一篇编程说明第一章:编程基础1.1GSK980TD简介广州数控研制的新一代普及型车床CNC GSK980TD是GSK980TA的升级产品,采用了32位高性能CPU和超大规模可编程器件FPGA,运用实时多任务控制技术和硬件插补技术,实现μm级精度运动控制和PLC逻辑控制。
技术规格一览表1.2 机床数控系统和数控机床数控机床是由机床数控系统(Numerical Control Systems of machine tools)、机械、电气控制、液压、气动、润滑、冷却等子系统(部件)构成的机电一体化产品,机床数控系统是数控机床的控制核心。
机控系统由控制装置(Computer Numerical Controler简称CNC)、伺服(或步进)电机驱动单元、伺服(或步进)电机等构成。
数控机床的工作原理:根据加工工艺要求编写加工程序(以下简称程序)并输入CNC,CNC加工程序向伺服(或步进)电机驱动单元发出运动控制指令,伺服(或步进)电机通过机械传动构完成机床的进给运程序中的主轴起停、刀具选择、冷却、润滑等逻辑控制指令由CNC传送给机床电气控制系统,由机床电气控制系统完成按钮、开关、指示灯、继电器、接触器等输入输出器件的控制。
目前,机床电气控制通常采用可编程逻辑控制器(Programable Logic Controler 简称PLC),PLC具有体积小、应用方便、可靠性高等优点。
由此可见,运动控制和逻辑控制是数控机床的主要控制任务。
GSK980TD车床CNC同时具备运动控制和逻辑控制功能,可完成数控车床的二轴运动控制,还具有内置式PLC功能。
根据机床的输入、输出控制要求编写PLC程序(梯形图)并下载到GSK980TD,就能实现所需的机床电气控制要求,方便了机床电气设计,也降低了数控机床成本。
实现GSK980TD车床CNC控制功能的软件分为系统软件(以下简称NC)和PLC软件(以下简称PLC)二个模块,NC模块完成显示、通讯、编辑、译码、插补、加减速等控制,PLC模块完成梯形图解释、执行和输入输出处理。
广数GSK980TDc车床数控系统 《数控车床编程与操作(第三版)》 电子课件- 编程篇 课题九(3版)
a——相邻两牙螺纹的夹角,取值范围为 00~99,单位为°。
上述参数m、r、a同用地址P一次指定,例如:m=2 ,r=1.2L ,
a=60°,表示为P021260。 上一页
Δdmin——螺纹粗车时的最小切削量(半径值,无正负符号),
取值范围为 0~999999,单位为0.001mm。
下一页
返回
d——螺纹精车余量(半径值,无正负符号),取值范围为 00~
上一页 下一页
返回
上一页 下一页
返回
参考程序
… G00 X32 Z4 ; G92 X30.6Z-18 R-7.5 F1.5 ; X30; X29.5 ; X29.4 ; X29.3 ; G00 X80 Z80; …
注释
循环起点的定位 螺纹加工第一次循环 螺纹加工第二次循环 螺纹加工第三次循环 螺纹加工第四次循环 螺纹加工第五次循环 退刀,取消循环
Δd——第一次螺纹切削深度(半径值,无正负符号),取值范围为 1
~99999999,单位为0.001mm。 上一页 F——螺纹导程。
I——螺纹每英寸的螺纹牙数。
下一页
返回
G76指令运动轨迹
上一页 下一页
返回
上一页 下一页
返回
参考程序
… G00 X70 Z4; G76 P011160 Q100 R0.2 ; G76 X54.8 Z-65 P2600 Q600 F4 ; G00 X100 Z100 ; …
99.999,单位为mm)。
i——螺纹锥度,螺纹起点与螺纹终点 X 轴绝对坐标的差值(半径
值), 取值范围为±99999999,单位为mm。未输入R(i)时,系统按
R(i)=0(直螺纹)处理,i=0,为切削直螺纹。
(完整版)广州数控980TD数控车床操作编程说明书
广州数控980TD 编程操作说明书第一篇 编程说明第一章:编程基础1.1 GSK980TD 简介广州数控研制的新一代普及型车床CNC GSK980TD 是GSK980TA 的升级产品,采用了32位高性能CPU 和超大规模可编程器件FPGA ,运用实时多任务控制技术和硬件插补技术,实现μm 级精度运动控制和PLC 逻辑控制。
技术规格一览表运动控制 控制轴:2轴(X 、Z );同时控制轴(插补轴):2轴(X 、Z )插补功能:X 、Z 二轴直线、圆弧插补位置指令范围:-9999.999~9999.999mm ;最小指令1.2 机床数控系统和数控机床数控机床是由机床数控系统(Numerical Control Systems of machine tools)、机械、电气控制、液压、气动、润滑、冷却等子系统(部件)构成的机电一体化产品,机床数控系统是数控机床的控制核心。
机控系统由控制装置(Computer Numerical Controler简称CNC)、伺服(或步进)电机驱动单元、伺服(或步进)电机等构成。
数控机床的工作原理:根据加工工艺要求编写加工程序(以下简称程序)并输入CNC,CNC加工程序向伺服(或步进)电机驱动单元发出运动控制指令,伺服(或步进)电机通过机械传动构完成机床的进给运程序中的主轴起停、刀具选择、冷却、润滑等逻辑控制指令由CNC传送给机床电气控制系统,由机床电气控制系统完成按钮、开关、指示灯、继电器、接触器等输入输出器件的控制。
目前,机床电气控制通常采用可编程逻辑控制器(Programable Logic Controler 简称PLC),PLC具有体积小、应用方便、可靠性高等优点。
由此可见,运动控制和逻辑控制是数控机床的主要控制任务。
GSK980TD车床CNC同时具备运动控制和逻辑控制功能,可完成数控车床的二轴运动控制,还具有内置式PLC功能。
根据机床的输入、输出控制要求编写PLC程序(梯形图)并下载到GSK980TD,就能实现所需的机床电气控制要求,方便了机床电气设计,也降低了数控机床成本。
广州数控980TD数控车床操作编程说明书
广州数控980TD编程操作说明书第一篇编程说明第一章:编程基础1.1GSK980TD简介广州数控研制的新一代普及型车床CNC GSK980TD是GSK980TA的升级产品,采用了32位高性能CPU和超大规模可编程器件FPGA,运用实时多任务控制技术和硬件插补技术,实现μm级精度运动控制和PLC逻辑控制。
技术规格一览表1.2 机床数控系统和数控机床数控机床是由机床数控系统(Numerical Control Systems of machine tools)、机械、电气控制、液压、气动、润滑、冷却等子系统(部件)构成的机电一体化产品,机床数控系统是数控机床的控制核心。
机控系统由控制装置(Computer Numerical Controler简称CNC)、伺服(或步进)电机驱动单元、伺服(或步进)电机等构成。
数控机床的工作原理:根据加工工艺要求编写加工程序(以下简称程序)并输入CNC,CNC加工程序向伺服(或步进)电机驱动单元发出运动控制指令,伺服(或步进)电机通过机械传动构完成机床的进给运程序中的主轴起停、刀具选择、冷却、润滑等逻辑控制指令由CNC传送给机床电气控制系统,由机床电气控制系统完成按钮、开关、指示灯、继电器、接触器等输入输出器件的控制。
目前,机床电气控制通常采用可编程逻辑控制器(Programable Logic Controler 简称PLC),PLC具有体积小、应用方便、可靠性高等优点。
由此可见,运动控制和逻辑控制是数控机床的主要控制任务。
GSK980TD车床CNC同时具备运动控制和逻辑控制功能,可完成数控车床的二轴运动控制,还具有内置式PLC功能。
根据机床的输入、输出控制要求编写PLC程序(梯形图)并下载到GSK980TD,就能实现所需的机床电气控制要求,方便了机床电气设计,也降低了数控机床成本。
实现GSK980TD车床CNC控制功能的软件分为系统软件(以下简称NC)和PLC软件(以下简称PLC)二个模块,NC模块完成显示、通讯、编辑、译码、插补、加减速等控制,PLC模块完成梯形图解释、执行和输入输出处理。
广州数控980TD数控车床操作编程说明书
广州数控980TD编程操作说明书第一篇编程说明第一章:编程基础1.1GSK980TD简介广州数控研制的新一代普及型车床CNC GSK980TD是GSK980TA的升级产品,采用了32位高性能CPU和超大规模可编程器件FPGA,运用实时多任务控制技术和硬件插补技术,实现μm级精度运动控制和PLC逻辑控制。
技术规格一览表1.2 机床数控系统和数控机床数控机床是由机床数控系统(Numerical Control Systems of machine tools)、机械、电气控制、液压、气动、润滑、冷却等子系统(部件)构成的机电一体化产品,机床数控系统是数控机床的控制核心。
机控系统由控制装置(Computer Numerical Controler简称CNC)、伺服(或步进)电机驱动单元、伺服(或步进)电机等构成。
数控机床的工作原理:根据加工工艺要求编写加工程序(以下简称程序)并输入CNC,CNC加工程序向伺服(或步进)电机驱动单元发出运动控制指令,伺服(或步进)电机通过机械传动构完成机床的进给运程序中的主轴起停、刀具选择、冷却、润滑等逻辑控制指令由CNC传送给机床电气控制系统,由机床电气控制系统完成按钮、开关、指示灯、继电器、接触器等输入输出器件的控制。
目前,机床电气控制通常采用可编程逻辑控制器(Programable Logic Controler 简称PLC),PLC具有体积小、应用方便、可靠性高等优点。
由此可见,运动控制和逻辑控制是数控机床的主要控制任务。
GSK980TD车床CNC同时具备运动控制和逻辑控制功能,可完成数控车床的二轴运动控制,还具有内置式PLC功能。
根据机床的输入、输出控制要求编写PLC程序(梯形图)并下载到GSK980TD,就能实现所需的机床电气控制要求,方便了机床电气设计,也降低了数控机床成本。
实现GSK980TD车床CNC控制功能的软件分为系统软件(以下简称NC)和PLC软件(以下简称PLC)二个模块,NC模块完成显示、通讯、编辑、译码、插补、加减速等控制,PLC模块完成梯形图解释、执行和输入输出处理。