
高频淬火和中频淬火的区别
高频淬火和中频淬火的区别
1、高频淬火淬硬层浅(1.5~2mm)、硬度高、工件不易氧化、变形小、淬火质量好、生产效率高,适用于摩擦条件下工作的零件,如一般较小的齿轮、轴类(所用材料为45号钢、40Cr);
2、中频淬火淬硬层较深(3~5mm),适用于承受扭曲、压力负荷的零件,如曲轴、大齿轮、磨床主轴等(所用材料为45号钢、40Cr、9Mn2V和球墨铸铁)。
感应加热表面淬火,是利用电磁感应、集肤效应、涡流和电阻热等电磁原理,使工件表层快速加热,并快速冷却的热处理工艺
感应加热表面淬火时,将工件放在铜管制成的感应器内,当一定频率的交流电通过感应器时,处于交变磁场中的工件产生感应电流,由于集肤效应和涡流的作用,工件表层的高密度交流电产生的电阻热,迅速加热工件表层,很快达到淬火温度,随即喷水冷却,工件表层被淬硬
感应加热时,工件截面上感应电流的分布状态与电流频率有关。
电流频率愈高,集肤效应愈强,感应电流集中的表层就愈薄,这样加热层深度与淬硬层深度也就愈薄
因此,可通过调节电流频率来获得不同的淬硬层深度。
常用感应加热种类及应用见表5-3
感应加热速度极快,只需几秒或十几秒。
淬火层马氏体组织细小,机械性能好。
工件表面不易氧化脱碳,变形也小,而且淬硬层深度易控
制,质量稳定,操作简单,特别适合大批量生产
常用于中碳钢或中碳低合金钢工件,例如45、40Cr、40MnB等。
也可用于高碳工具钢或铸铁件,一般零件淬硬层深度约为半径的1/10时,即可得到强度、耐疲劳性和韧性的良好配合。
感应加热表面淬火不宜用于形状复杂的工件,因感应器制作困难
表5-3 感应加热种类及应用范围
感应加热类型常用频率一般淬硬层深度/m m 应用范围
高频感应加热 200~1000kHz 0.5~2.5 中小模数齿轮及中小尺寸的轴类零件
中频感应加热 2500~8000Hz 2~10 较大尺寸的轴和大中模数齿轮
工频感应加热火 50Hz 10~20 较大直径零件穿透加热,大直径
零件如轧辊、火车车轮的表面淬超音频感应加热 30~36kHz 淬硬层能沿工件轮廓分中小模数齿轮
表面热处理是通过改变零件表层组织,以获得硬度很高的马氏体,而保留心部韧性和塑性(即表面淬火),
或同时改变表层的化学成分,以获得耐蚀、耐酸、耐碱性,及表面硬度比前者更高(即化学热处理)的方法。
火焰表面淬火
用乙炔-氧或煤气-氧的混合气体燃烧的火焰,喷射到零件表面上,快速加热,当达到淬火温度后,立即喷水或用乳化液进行冷却
淬透层深度一般为2-6mm,过深往往引起零件表面严重过热,易产生淬火裂纹。
表面硬度:钢可达HRC65,灰铸铁为HRC40-48,合金铸铁为HRC43-52
这种方法简便,无需特殊设备,但易过热,淬火效果不稳定,因而限制了它的应用
适用于单件或小批生产的大型零件和需要局部淬火的工具或零件,如大型轴类、大模数齿轮等
常用钢材为中碳钢,如35、45及中碳合金结构钢(合金元素<3%),如40Cr,65Mn等,还可用于灰铸铁、合金铸铁件。
碳含量过低,淬火后硬度低,而碳和合金元素过高,则易碎裂,因此,以含碳量右0.35-0.5%之间的碳素钢最适宜。
感应加热表面淬火;将工件放入感应器中,使工件表层产生感应电流,在极短的时间内加热到淬火温度后,立即喷水冷却,使工件表层淬火,从而获得非常细小的针状马氏体组织。
根据电流频率,感应加热表面淬火,可以分为:
高频淬火;100-1000kHz. 中频淬火;1-10kHz. 工频淬火;50Hz
1表层硬度比普通淬火高2-3HRC,并具有较低的脆性:
2疲劳强度,冲击韧性都有所提高,一般工件可提高20-30%:
3变形小:
4淬火层深度易于控制:
5淬火时不易氧化和脱碳:
6可采用较便宜的低淬透性钢:
7操作易于实现机械化和自动化,生产率高
8电流频率愈高,淬透层愈薄。
高频淬火一般1-2mm,中频淬火一般3-5mm,工频淬火能到>=10-15mm
高频感应加热:电流频率在100~500 kHz(千赫),有效淬硬深度为0.5~2 mm(毫米),主要用于要求淬硬层较薄的中、小型零件,如小模数齿轮、中小型轴等。
中频感应加热:电流频率在500~10000 Hz(赫),有效淬硬深度为2~10 mm(毫米),主要用于要求淬硬层要求较深的零件,如中等模数的齿轮、大模数齿轮、直径较大的轴等。
表面淬火零件的中间热处理是调质
表面淬火缺点:处理复杂零件比渗碳困难
常用中碳钢(0.4-0.5%C)和中碳合金结构钢,也可用高碳工具钢和低合金结构钢,以及铸铁。
一般零件淬透层深度为半径的1/10左右时,可得到强度、耐疲劳性和韧性的最好配合。
对于小直径10-20mm的零件,建议用较深的淬透层深度,即可达半径的1/5;
对于截面较大的零件可取较浅的淬透层深度,即小于半径1/10以下。
1,工作于摩擦条件下的零件,如一般小齿轮、轴
45、40Cr、42MnVB;高频淬火,淬深1.5-2mm
2,承受扭曲、压力负荷的零件,如曲轴、大齿轮、磨床主轴等
45、40Cr、65Mn、9Mn2V、球墨铸铁;中频淬火,淬深3-5mm
3承受扭曲、压力负荷的大型零件,如冷轧辊等
9Cr2Mo、9Cr2W;工频淬火,淬深>=10-15mm
表面淬火、普通淬火后碳钢的疲劳强度比较含碳量% 热处理方法扭转弯曲疲劳强度
0.33 高频表面淬火 600
0.33 火焰表面淬火 350
0.33 电炉内整体加热淬火 90
0.41 高频表面淬火 600
0.41 电炉内整体加热淬火 110
0.41 正火 130
0.63 高频表面淬火 360
0.63 火焰表面淬火 390
0.63 电炉内整体加热淬火150。
高频淬火
在汽车、机床等机械设备的制造和生产中,有许多传动机构的工件需要承受较大的载荷及频繁的启停,因此就需要其表面具有高的硬度、强度以及耐磨性,而心部又需要较好的韧性。
比如:齿轮,凸轮轴,气门杆,前进杆,汽车半轴,花键轴,链轮、光轴、导轨、仿形件等。
所以需要对这些工件进行表面热处理,传统的表面热处理有:表面渗碳、渗氮;碳氮共渗;表面淬火等,表面淬火相比于其他热处理工艺成本更低,效率更高,而且变形量小,操作更简单,优势十分明显,在工业生产中应用十分广泛。
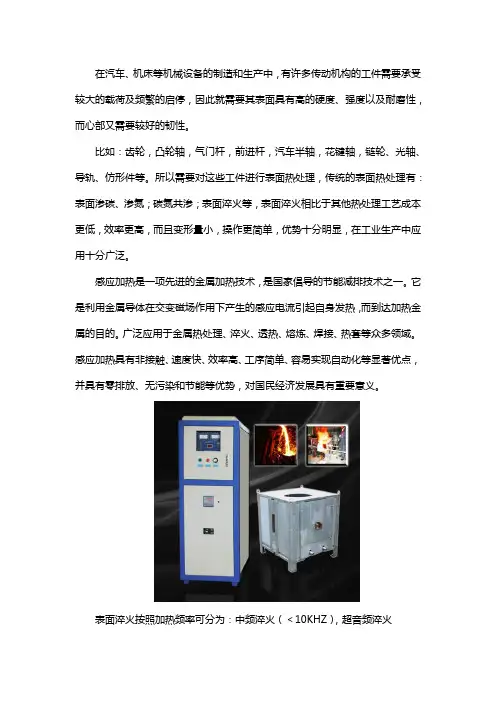
感应加热是一项先进的金属加热技术,是国家倡导的节能减排技术之一。
它是利用金属导体在交变磁场作用下产生的感应电流引起自身发热,而到达加热金属的目的。
广泛应用于金属热处理、淬火、透热、熔炼、焊接、热套等众多领域。
感应加热具有非接触、速度快、效率高、工序简单、容易实现自动化等显著优点,并具有零排放、无污染和节能等优势,对国民经济发展具有重要意义。
表面淬火按照加热频率可分为:中频淬火(<10KHZ),超音频淬火(20-100KHZ),高频淬火(>100KHZ);按照加热部分又可分为:外表面淬火和内表面淬火(内孔);按照淬火方式又可分为:同时加热淬火法、连续扫描式淬火法。
2 表面淬火与普通淬火比具有如下优点1、工件表面硬度高,经高、中频感应加热表面淬火的工件,其表面硬度往往比普通淬火高2~3个单位(HRC)。
缺口敏感性小,冲击韧性、疲劳强度以及耐磨性等均有很大提高。
有利于发挥材料地潜力,节约材料消耗,提高零件使用寿命;2、工件因不是整体加热,变形小;3、工件加热时间短,表面氧化脱碳量少;4、热源在工件表层,加热速度快,热效率高;5、设备紧凑,使用方便,劳动条件好;6、便于机械化和自动化;感应表面淬火后的性能:1、表面硬度:经高、中频感应加热表面淬火的工件,其表面硬度往往比普通淬火高2~3个单位(HRC)。
2、耐磨性:高频淬火后的工件耐磨性比普通淬火要高。
这主要是由于淬硬层马氏体晶粒细小,碳化物弥散度高,以及硬度比较高,表面的高的压应力等综合的结果。
高频淬火、中频淬火和超音频淬火设备的区别

金属工件都需要进行淬火加热,感应淬火设备是现在厂家选择较多的方式,根据设备频率的不同可分为高频感应淬火设备、中频淬火设备和超音频淬火设备,在选购的时候,有人需要中频淬火设备,有人需要高频淬火设备,当然也有人需要超音频淬火设备,这要根据工件所需的淬火层厚度来决定。
虽然高频淬火设备、中频淬火设备和超音频淬火设备有很大不同,但它们的工作原理是一样的,都使用了感应电流的频率,从而使钢迅速的表面加热和冷却的这一方法。
即通过交流电的一定频率感应线圈,线圈内外会产生相同的交流磁场的频率,如果工件被放置在线圈,工件会诱发由交流电,并加热工件。
感应工件表面深度的当前渗透取决于当前频率(每秒的周期),较高的频率,电流穿透深度越浅,则硬化层较薄,因此,它是可以选择不同的频率,以达到不同的深度硬化层的,这也就是为什么有人选择中频淬火设备、有人选择高频淬火设备,而还有人选择超音频淬火设备。
郑州星川感应技术有限公司生产有高频淬火设备、中频淬火设备和超音频淬火设备,下面跟大家聊一下高频淬火、中频淬火和超音频淬火设备。
1、高频淬火设备为50-500KHz,硬化层(1.5-2mm),硬度高的频率,工件不易氧化,变形,淬火的质量,生产效率高,此类设备适用于摩擦的条件下,如一般的小齿轮,轴型(用于45号钢,40Cr钢的材料)。
2、超音频淬火设备30~36kHz,硬度层(1.5-3mm)。
淬硬层能沿工件轮廓分中小模数齿轮表面热处理是通过改变零件表层组织,以获得硬度很高的马氏体,而保留心部韧性和塑性(即表面淬火),或同时改变表层的化学成分,以获得耐蚀、耐酸、耐碱性,及表面硬度比前者更高(即化学热处理)的方法。
3、中频淬火设备为1-10KHz,硬化层深度(3-5mm)的频率,此类设备适用于轴承部件,如曲轴,大齿轮的压力负荷,磨床主轴等(在材料为45号钢,40Cr钢,9Mn2V和球墨铸铁)。
选择哪个频段的淬火设备由客户自己决定,选择哪家产品也由客户决定,某一频段的淬火设备由淬火工件决定,产品质量好坏客户需要认真辨别,选择信得过的,可靠的厂家,优质的产品才能使自己的工作效率更高。
表面淬火方法

表面淬火方法一:感应加热表面淬火定义:感应加热表面淬火是利用感应电流通过工件产生的热效应,使工件表面局部加热,继之快速冷却,以获得马氏体组织的工艺。
分类:分为高频淬火,中频淬火,和高频脉冲淬火即微感应淬火三类。
1:感应加热基本原理:(1)感应加热的物理基础;当工件放在通有交变电流的感应圈中,在交变电流所产生的交变磁场作用下将产生感应电动势。
电流透人深度随着工件材料的电阻串的增加而增加,随工件材料的导磁串及电流频率的增加而减小。
钢的电阻率随着加热温度的升高而增大,在800-900?时,各类钢的电阻率基本相等,通常把20?时的电流透人深度称为"冷态电流透人深度",而把800?时的电流透入深度。
称为热态电流透人深度。
(2)感应加热的物理过程感应加热开始时,工件处于室温,电流透入深度很小,仅在此薄层内进行加热。
表面温度升高,薄层有-定深度,且温度超过磁性转变点(或转变成奥氏体)时,此薄层变为顺磁体,交变电流产生的磁力线移向与之毗连的内侧铁磁体处,涡流移向内侧铁磁体处,由于表面电流密度下降,而在紧靠顺磁体层的铁磁体处,电流密度剧增,此处迅速被加热,温度也很快升高。
此时工件截面内最大密度的涡流由表面向心部逐渐推移,同时自表面向心部依次加热。
这种加热方式称为透人式加热、当变成顺磁体的高温层的厚度超过热态电流进入的深度后,涡流不再向内部推移,而按着热态特性分布,继续加热时,电能只在热态电流透人层范围内变成热量,此层的温度继续升高。
与此同时,由于热传导的作用,热量向工件内部传递,加热层厚度增厚,这时工件内部的加热和普通加热相同,称为传导式加热。
透入式加热较传导式加热有如下特点:(a)表面的温度超过A2点以后,最大密度的涡流移向内层,表层加热速度开始变慢,不易过热,而传导式加热随着加热时间的延长,表面继续加热容易过热;(b)加热迅速,热损失小,热效率高;(c)热量分布较陡,淬火后过渡层较窄,使表面压应力提高,2.感应加热表面淬火工艺(1)根据零件尺寸及硬化层深度的要求,合理选择设备。
高频淬火与中频淬火
高频淬火与中频淬火
高频淬火的频率高,淬火层浅。
如齿轮的轮齿表面淬火。
中频淬火频率低一些,淬火层要厚一些。
主要适用于轴类零件。
基本原理:工件放入感应器(线圈)内,当感应器中通入一定频率的交变电流时,周围即产生交变磁场。
交变磁场的电磁感应作用使工件内产生封闭的感应电流──涡流。
感应电流在工件截面上的分布很不均匀,工件表层电流密度很高,向内逐渐减小, 这种现象称为集肤效应。
工件表层高密度电流的电能转变为热能,使表层的温度升高,即实现表面加热。
电流频率越高,工件表层与内部的电流密度差则越大,加热层越薄。
在加热层温度超过钢的临界点温度后迅速冷却,即可实现表面淬火。
三维网技术论坛0 {# r* ?* b# d; ^
根据交变电流的频率高低,可将感应加热热处理分为超高频、高频、超音频、中频、工频5类。
①超高频感应加热热处理所用的电流频率高达27兆赫,加热层极薄,仅约0.15毫米,可用于圆盘锯等形状复杂工件的薄层表面淬火。
②高频感应加热热处理所用的电流频率通常为200~300千赫,加热层深度为0.5~2毫米,可用于齿轮、汽缸套、凸轮、轴等零件的表面淬火。
③超音频感应加热热处理所用的电流频率一般为20~30千赫,用超音频感应电流对小模数齿轮加热,加热层大致沿齿廓分布,粹火后使用性能较好。
④中频感应加热热处理所用的电流频率一般为2.5~10千赫,加热层深度为2~8毫米,多用于大模数齿轮、直径较大的轴类和冷轧辊等工件的表面淬火。
⑤工频感应加热热处理所用的电流频率为50~60赫,加热层深度为10~15毫米,可用于大型工件的表面淬火。
高频感应加热和中频感应加热有什么区别

感应加热分为:低频感应加热,中频感应加热,超音频感应加热,高频感应加热和超高频感应加热。
其中,中频感应加热方式多用于较大工件,大直径轴类,大直径厚壁管材,大模数齿轮等工件的加热、退火、回火、调质和表面淬火及较小直径的棒材红冲、煅压等。
高频感应加热方式多用于小型工件的深层加热、红冲、煅压、退火、回火、调质,表面淬火,中等直径的管材加热和焊接、热装配,小齿轮淬火等。
高频感应加热和中频感应加热的具体区别是:
1)高频适用于淬火或焊接,频率高,从外面加热到里面,应用于表面热处理设备。
2)中频适用于锻造透热用,频率低,从里面往外加热的,透热的更均匀。
3)选择中频加热或者高频加热方式应根据产品设计要求,温度控制是由合理的工艺参数决定,不存在那个更好,关键是能否满足产品要求。
中频:频率范围一般在1kHz至20kHz左右,典型值是8kHz左右。
加热厚度约3-10mm。
多用于较大工件,大直径轴类,大直径厚壁管材,大模数齿轮等工件的加热、退火、回火、调质和表面淬火及较小直径的棒材红冲、锻压等。
高频:频率范围为一般40kHz至200kHz左右,常用40kHz至80kHz。
加热深度或厚度约1-2mm。
多用于小型工件的深层加热、钎焊、红冲、锻压、退火、回火、调质,表面淬火,中等直径的管材加热和焊接、热装配,小齿轮淬火等。
以上就是为大家介绍的关于高频感应加热和中频感应加热有什么区别的相关内容,希望对大家有所帮助!大家可以根据自己的需求进行购买哦。
普通淬火和高频淬火有什么区别

在一些工件的加工行业中会经常用到淬火这种工艺,由于加热设备的不同可以分为普通淬火和高频淬火,这两者是一样的工作原理,但是在很多方面还是有一些区别的。
一、处理工艺不同
1、普通淬火:将金属工件加热到合适的温度一段时间,随即浸入淬冷介质中快速冷却的金属热处理工艺。
2、高频淬火通过快速加热,待加工钢件的表面达到淬火温度,不均匀的热量传递到中心,然后快速冷却。
只有表面硬化为马氏体,中心仍为退火结构。
二、应用领域不同
1、高频淬火:受扭转、弯曲等交变载荷作用的工件,其表面的应力或耐磨性比芯部高,对工件表面的强化要求也高,适于含碳量在0.40~0.50%钢材。
2、普通淬火:几乎所有重要的机械零件,特别是汽车、飞机和火箭用的钢制零件,都经过淬火处理。
以上就是关于普通和高频淬火的区别之处了,相信大家应该有一定的了解了。
高频淬火和中频淬火的区别
高频淬火绝大多数是用于工业金属零件表面淬火,是使工件表面产生一定的感应电流,迅速加热零件表面,然后迅速淬火的一种金属热处理方法。
中频淬火是将金属件放在一个感应线圈内,感应线圈通交流电,产生交变电磁场,在金属件内感应出交变电流,由于趋肤效应,电流主要集中在金属件表面,所以表面的温度最高,在感应线圈下面紧跟着喷水冷却或其他冷却,由于加热及冷却主要集中在表面,所以表面改性很明显,而内部改性基本没有,可以有很特殊的热处理效果。
高频淬火和中频淬火的区别:高频淬火和中频淬火都属于表面热处理技术的一种,都是利用高频率(或中频率、工频)的感应电流,使钢件表面迅速加热,随后立即冷却的一种方法。
高频淬火和中频淬火的工作原理一样,都是感应加热原理:即工件放到感应器内,感应器一般是输入中频或高频交流电(1000-300000Hz或更高)的空心铜管。
产生交变磁场在工件中产生出同频率的感应电流,这种感应电流在工件的分布是不均匀的,在表面强,而在内部很弱,到心部接近于0,利用这个集肤效应,可使工件表面迅速加热,在几秒钟内表面温度上升到800-1000℃,而心部温度升高很小不过加热过程中,感应电流在工件中的分布是不均匀的,不同的电流频率产生的加热效果也是不同的:1、高频淬火电流频率在100~500 kHz淬硬层浅(1.5~2mm),硬度高,工件不易氧化,变形小,淬火质量好,生产效率高,适用于摩擦条件下工作的零件,如一般较小的齿轮、轴类(所用材料为45号钢、40Cr)2、中频淬火电流频率在500~10000 Hz淬硬层较深(3~5mm),适用于承受扭曲、压力负荷的零件,如曲轴、大齿轮、磨床主轴等(所用材料为45号钢、40Cr、9Mn2V 和球墨简而言之,高频淬火和中频淬火的最大区别就是加热厚度的不同,高频淬火可以短时间的表层淬硬,晶体组织很细,结构变形小,而中频表面应力比高频的要小。
金属热处理工艺学-表面淬火
钢表面淬火后的残余应力
图12. 不同钢材硬化层深度与残余压应力的关系 1----45号钢;2----18Cr2Ni4W; 3----40CrMnMo;4----40CrNiMo
钢表面淬火强化层应与工件负载匹配
x
o
图13. 表面强化与承载应力匹配示意图 1.截面为圆形的工件负载时的应力分布情况 2.表面淬火较浅时,沿表面向内部的应力承载能力曲线 3.表面淬火较深时,沿表面向内部的应力承载能力曲线
特点3.提高加热速度可显著细化奥氏体晶粒。
形核处增加:铁素体与碳化物相界、铁素体亚晶界; 形核时间短、晶粒来不及长大。
特点4.快速加热对过冷奥氏体的转变及马氏体回火有明显影响。
奥氏体成分不均及晶粒细化,减小了过冷奥氏体稳定性,C曲线左移; 成分不均使马氏体转变点和形态都不相同,出现低碳、高碳马氏体。
知识回顾
图 Fe-C相图及其平衡组织
钢表面淬火的金相组织
钢经过表面淬火后的金相组织与钢的成分、淬火前的原始组织以及淬火 加热时截面的温度梯度分布有关。
图3. 共析钢表面淬火沿截面温度分布(a) 及淬火后金相组织(b)
原始材料:退火态共析钢
钢表面淬火的金相组织
图4. 45钢表面淬火沿截面温度分布(a) 及淬火后金相组织(b)
图 感应加热原理示意图
感应加热基本原理
感应电势的瞬时值:
d e d
e
-感应电势的瞬时值,V;
-感应线圈电流回路包围面积内的总磁通,Wb,随交变电流强度 和零件磁导率增加而增加,并于零件与感应器之间的间隙有关;
感应电流(涡流)值: Z
I
e e Z R X
2
2
X
-自感电抗,Ω; -零件材料的电阻,Ω;
中频淬火与高频淬火的淬火不同有哪些?
中频淬火与高频淬火的淬火不同有哪些?
在热处理行业中的淬火领域中,一般采用高频感应加热设备或中频感应加热电源对
工件进行淬火,简称高频淬火或中频淬火。
那么在淬火方面二者的区别有哪些呢?了解二者区别,有助于对感应加热设备进行选择及具体的选型,简单概括有一下几点:
高频淬火与中频淬火的相同点:
二者都是应用于对金属材料的热加工、透热、淬火热处理、热装配及焊接、熔炼。
高频淬火与中频淬火的不同点:
二者除了有设备频率不同,谐振输出方式不同,变频器件不同外,在对工件进行淬
火时,最主要的是淬火深度不同,由于频率越低,透热性越好,淬火层越深,高频感应加热淬火层在:0.5~2mm 主要用于要求淬硬层较薄的中、小型零件,如小模数齿轮、中小型轴等小金属工件的加热。
淬火,焊接等。
中频感应加热淬火层在3~6mm主要用于要求淬
硬层要求较深的零件,如中大模数的齿轮、直径较大的轴等。
中频用于大金属工件的加热、透热、淬火等。
实际生产中要根据技术要求和工件的几何特征(形状)及整体或局部特点选择适宜的
频率或淬火深度的感应加热设备,以达到最好的效果。
高频淬火该如何选择频率
高频淬火该如何选择频率感应淬火时频率选择很重要。
不同的电流频率,将在零件中产生不同的透入深度,在随后的淬火中可得到不同深度的硬化层。
高频(中频)电流有个重要特性叫表面效应,即随电流频率提高,感应电流更趋向零件表面。
频率越高,表面电流密度越大,电流透入深度越小。
频率越低,电流透入深度越大。
感应加热表面淬火的使用频率不同,一般感应淬火设备按频率分为:超音频范围15-35KHZ ,高频为200-250KHZ ,超高频为300-500KHZ,中频为500-10000HZ。
超音频的频率为15-35KHZ 淬火轴之类的产品层深在1.8-3mm高频频率多为200-250KHZ之间,适合小型轴类淬火,因为频率高,淬硬层比较浅,加热速度较快。
超高频频率在300-500KHZ,适合较为精密细小的部件加热,如钢针,铁丝,钢丝等直径在1mm左右的金属物品加热,因为频率比较高,磁场分布也较为密集。
由于电流频率不同,加热时感应电流透入深度不同。
使用高频时,要了解产品的加热工艺要求,大概来说有几种情况:1、工件透热,例如:紧固件、标准间、汽配、五金工具、麻花钻的热镦热轧等,工件直径越大,频率应越低。
Φ4mm-16mm以下适用高频(50-100KHz)Φ16-40mm适用超音频(10-50KHz)Φ40mm以上适用中频(0.5-10KHz)2热处理,轴类、齿轮、淬火及不锈钢制品退火等等,以淬火为例,工件要求淬火层越浅,频率应越高,淬火层越深,频率应越低。
1.5-2mm适用20-25KHz超音频2.0-3.0mm适用8-20KHz超音频、中频3.0-5.0mm用4-8KHz中频5.0-8.0mm适用2.5-4KHz中频。