
FANUC系统PLC参数设定及异常信息
位
址 位元 設定 說 0 0: 維修模式由PLC側控制 1: 強制使用為維修模式 1 0: 1: 2 0: 1: 3 0: 1: K3 4 0: 1: 5 0: 1: 6 0: 1: 7 0: 1: 0: 0 1: 0: 1 1: 0: 2 1: 0: 3 1: K4 0: 4 1: 0: 5 1: 0: 6 1: 0: 7 1: 0: 0 1: PLC使用最高點記憶 0: 1 1: PLC使用工作點記憶 0: 2 1: PLC使用最低點記憶 0: 3 1: PLC使用手動模式記憶 K5 0: 4 1: PLC使用自動模式記憶 0: 5 1: 0: 6 1: 0: 7 1:
緊急停止 由PLC側光學尺偵測到位置誤差過大
說
明
2010(A1.0) CNC NOT IN SYNC CONTROL 2011(A1.1) MODE-K3#0=1) (A1.2) (A1.3) (A1.4) (A1.5) (A1.6) (A1.7)
CNC MAINTENCE SIGNAL(MAINTANCE
CNC伺服馬達沒有在同步狀態
CNC強制開啟維修模式(K3.0=1)將其設 0解除狀態
頁 4, 外部異警
明
頁 2, k3_5
資料設定
D位址 D0 D4 D8 D12
功能說明 最高點位置設定(單位u) 工作點位置設定(單位u) 最低點位置設定(單位u) 三個點的位置確認允許偏差量(單位u)
頁 3, 資料設定
外部警示信息表
異警號碼 內 1000(A0.0) EMERGRNCY STOP. 1001(A0.1) POSITION ERROR (A0.2) (A0.3) (A0.4) (A0.5) (A0.6) (A0.7) 容
FANUC数控系统参数设定

• 9.3100-3400有关显示参数。 如:3100#7显示器类型,0单色,1彩色 3100#2,#3键盘选择 3102,3190中文显示, 3104#3相对坐标预置, 3105#0实际进给速度显示 3105#2主轴和T代码显示 3106#5主轴位率显示 3108#7实际手动速度显示 3111#0伺服调整画面显示 3111#1主轴监控画面显示 3111#5操作监控画面显示 3112#0伺服波型画面显示,需要时1,最后要为0。 3201,3202,3220,1 3221,3290程序保护。
SV1026:轴的分配非法 伺服的轴配列的参数没有正确设定参数(1023)每 个轴的伺服轴号中设定了负值、重复值、
或者比控制轴更大的值。
SV5136: 放大器数不足 放大器没有通电或者FSSB没有连接,或者放大器之 间连接不正确,FSSB设定没完成或根本 没有设定。
注:(如果需要系统不带电机调试时,把1023设定 为-1,屏蔽伺服电机,可消除5136报警) 根据需要输入基本功能参数8130-8135。检查参数 1010的设置(车床为2,铣床3/4)
3701#4=1在串行主轴控制中,使用第2主轴 3708#0=1检查主轴速度到达信号
3730模拟输出调整700~1250 3736最大主轴速度 3741/2/3齿轮换档速度 3770,3771恒线速控制 4002#1=1使用位置编码器 4019#7=1主轴电机参数初始化 4133主轴电机代码
1
• 13.5000-6000有关刀具、固定循环、刚 性攻丝、缩放/坐标旋转、单向定位、极 坐标插补、法线方向控制、分度工作台
7)按下MASSAGE功能键,CNC屏幕上 一般会出现如下报警信息。
SW100:参数可写入 参数写保护打开(设定(SETTING)画 面的第一项PWE=1),同时按 RESET+CAN键可消除报警。 OTO506/OTO507:硬超程报警 梯形图中没有处理硬件超程信号,设定
FANUC系统参数设定
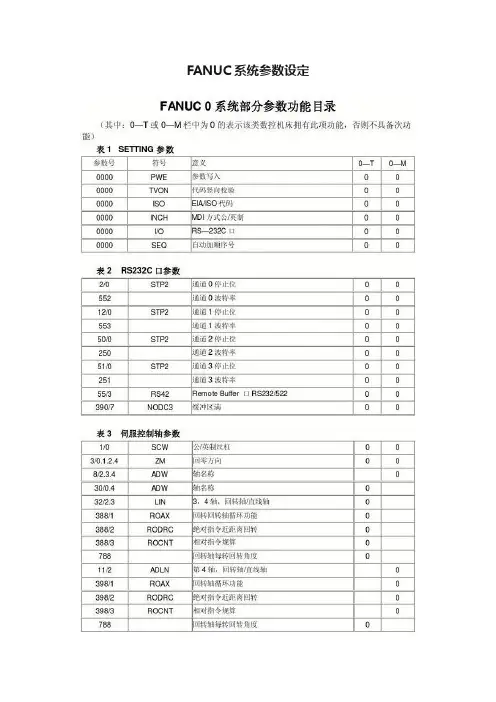
FANUC系统参数设定发那克900以后参数发那克900以后参数意义900 #5 公英制转换; 1,公制#4 主轴模拟/串行输出; 1,用离合器#3 手摇轮; 1,用901 #7 复合固定循环; 1,有#5 倒方角C,倒圆角R; 1,有902 #6 用户宏程序A; 1,有#5 丝杠螺距误差补偿; 1,有#2 恒速切削控制; 1,有903 #7 背景编辑; 1,有#3 偏置量测定直接输入B; 1,有#1 实际主轴转速输出; 1,有904 #2 中文显示; 1,中文(P23 #3设1)906 #7 外部刀具补偿; 0,有#6 自动刀具补偿; 0,有#5 刀具形状损失补偿; 1,有#0 菜单编程; 0,有907 #6 刀尖补偿; 1;有#4 加工时间加工品数; 1,有909 #1 外部信息; 1,有#0 图形显示; 1,有911 #3 时间功能; 1,有932 #7 MDI—B; 1,有#6 表面恒速; 1,有#3 用户宏程序B; 1,有#2 用户宏程序A; 1,有(#2、#3不能同时选择)934 #4 特殊G代码输入; 1,有935 #5 出现600号参数; 1,有#2 加工复循环; 1,有#1 工件坐标系; 1,有#0 刀具寿命管理; 1,有FANUC-0M系统的传输速率修改方法具体步骤:1、模式选择MDI状态按下“DGNOS PARAM”键;2、按上、下翻页键查找PWE参数(可写入参数)将其原有值0改为1;3、在参数中找到552,将其值改为11,则传输速率变为19200;4、再将PWE改为0。
注意:操作完第2项步骤会出现#100P/S ALARM报警,不用理会,继续执行以下步骤即可。
楼主,你是不懂机床还是拷贝错误:在参数中找到552,将其值改为11,则传输速率变为19200;11是9600波特率10是4800波特率诊断窗口和系统参数的显示和修改方法1.诊断窗口的显示方法(1)按系统操作面板上的:“DGNNOS/PARAM”键,使CRT 屏幕上出现“DGNOS”页面,如果出现的是“PARAM”页面,则可再按一次“DGNNOS/PARAM”键或CRT屏幕底部的软操作键“DGNOS”。
FANUC数控系统参数设定及修改

FANUC数控系统参数设定及修改(1)打开参数写保护开关①将NC置于MDI方式或急停状态。
②用以下步骤使参数处于可写状态。
按SETTING功能键一次或多次后,再按软键[SETTING],可显示SETTING画面的第一页;将光标移至“参数写入”处,将其设为1。
图5-1-4 打开参数写保护开关打开写参数的权限后,系统会出现100号报警,并自动切换到报警页面。
可以设定参数3111#7(NPA)为1,这样出现报警时系统页面不会切换到报警页面。
通常,发生报警时必须让操作者知道,因此上述参数应设为0。
同时按下RESET+CAN键,可消除100号报警。
图5-1-5 100号报警画面(2)进入参数设定界面按MDI键盘上的”SYSTEM”功能键多次或按下”SYSTEM”功能键后,再按软键“参数”,进入参数界面。
图5-1-6 参数画面(3)输入参数号,点击[号搜索]软键,根据参数号查找参数。
(4)参数修改图5-1-7 修改参数将光标移动至待修改的参数,输入要设定的数据,然后按[输入]软键,即可完成参数的设定。
5.参数备份与恢复参数备份的步骤如下:(1)系统置于MDI或急停状态下;(2)在CNC设定画面将20号参数设为4;(3)插入存储卡;(4)机床操作面板上选择“编辑”模式;(5)顺序按下“SYSTEM”键,显示参数画面;(6)在参数画面,顺序按下软键“操作”、“F输出”、“全部”、“执行”,输出CNC参数,输出文件名为“CNC-PARA.TXT”。
参数恢复的步骤如下:(1)系统置于MDI或急停状态下;(2)在CNC设定画面将20号参数设为4;(3)插入存储卡;(4)将参数写保护开关打开;(5)机床操作面板上选择“编辑”模式;(6)顺序按下“SYSTEM”键,显示参数画面;(7)在参数画面,顺序按下软键“操作”、“F输入”、“执行”,输入CNC参数;(8)切断CNC电源再通电。
FANUC数控系统基本参数的操作与设定
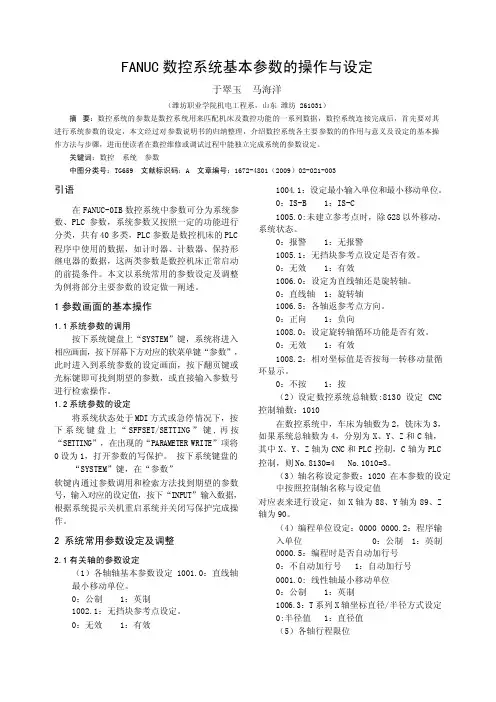
FANUC 数控系统基本参数的操作与设定于翠玉马海洋(潍坊职业学院机电工程系,山东潍坊 261031)摘要:数控系统的参数是数控系统用来匹配机床及数控功能的一系列数据,数控系统连接完成后,首先要对其进行系统参数的设定,本文经过对参数说明书的归纳整理,介绍数控系统各主要参数的的作用与意义及设定的基本操作方法与步骤,进而使读者在数控维修或调试过程中能独立完成系统的参数设定。
关键词:数控系统参数中图分类号:TG659 文献标识码:A 文章编号:1672-4801(2009)02-021-003引语在FANUC-0IB 数控系统中参数可分为系统参数、PLC 参数,系统参数又按照一定的功能进行分类,共有40 多类,PLC 参数是数控机床的PLC 程序中使用的数据,如计时器、计数器、保持形继电器的数据,这两类参数是数控机床正常启动的前提条件。
本文以系统常用的参数设定及调整为例将部分主要参数的设定做一阐述。
1 参数画面的基本操作1.1 系统参数的调用按下系统键盘上“SYSTEM”键,系统将进入相应画面,按下屏幕下方对应的软菜单键“参数”,此时进入到系统参数的设定画面,按下翻页键或光标键即可找到期望的参数,或直接输入参数号进行检索操作。
1.2 系统参数的设定将系统状态处于MDI 方式或急停情况下,按下系统键盘上“SFFSET/SETTING ”键, 再按“SETTING”,在出现的“PARAMETER WRITE”项将0 设为1,打开参数的写保护。
按下系统键盘的“SYSTEM”键,在“参数”软键内通过参数调用和检索方法找到期望的参数号,输入对应的设定值,按下“INPUT”输入数据,根据系统提示关机重启系统并关闭写保护完成操作。
2 系统常用参数设定及调整2.1 有关轴的参数设定(1)各轴轴基本参数设定 1001.0:直线轴最小移动单位。
0:公制1:英制1002.1:无挡块参考点设定。
0:无效1:有效1004.1:设定最小输入单位和最小移动单位。
发那科系统参数调整

3.按软键[ON:1] 或输入1,再按软键[INPUT],使
“PARAMETERWRITE” = 1。这样参数成为可写入状态,同时
2021/7/21
发那科系统参数调整
CNC发生P/S报警100(允许参数写入)。
2
• (3) 按功能键SYSTEM一次或多次后,再按软键
[INPUT],将“PARMATER WRITE =”设为1。于是,
参数处于可设定状态。同时出现P/S报警100(参数可
写入)。
• (3) 按SYSTEM一次或多次,再按[PARAM]
软键选择参数画面。
• (4) 按[(OPRT)]软键显示操作选择软键,再按
右边的继续菜单软键,显示出包含[READ]软键
1430各轴最大切削进给速度。
2021/7/21
发那科系统参数调整
20
• 6.1601-1799有关轴加减速的参数。
如:1601#2=1切削进给时程序段的速度连接
重叠
1620快速移动时间常数
1622切削移动时间常数
1624JOG移动时间常数
2021/7/21
发那科系统参数调整
21
• 7.1800-3000伺服参数。
如:1815#1全闭环设置,分离型位置检测器
1815#5电机绝对编码器
1825=3000各轴位置环增益
1826=20各轴到位宽度
1828=10000各轴移动位置偏差极限
1829=200各轴停止位置偏差极限
1851反向间隙
1902FSSB设定,(自动设定时:1023,
1905,1910-1919,1936,1937,可在FSSB
FANUC系统参数分析和调整

FANUC系统参数分析和调整FANUC系统参数是指用于调整和配置FANUC控制器操作的一组参数。
这些参数可以影响机床的性能和工作方式。
通过系统参数的分析和调整,可以优化机床的运行和加工效果。
下面将就FANUC系统参数的分析和调整进行详细介绍。
其次,进行FANUC系统参数的分析和调整时,需要有一套科学的方法和步骤。
首先,需要根据实际需要,确定需要分析和调整的系统参数范围。
然后,通过参数手册或操作界面,获取相应的参数数值。
接下来,需要分析当前的参数设置对机床性能和加工效果的影响。
可以通过实际加工试验、工件测量以及观察机床运行情况等方式进行分析。
如果发现参数设置存在问题,可以根据实际需求进行适当的调整。
在调整参数时,需要注意参数范围的合理性和相应的参数之间的关系。
最后,需要对调整后的参数进行测试和验证,确保参数设置的有效性和可靠性。
最后,掌握FANUC系统参数的分析和调整需要进行长期的学习和实践。
FANUC系统参数较为复杂,需要具备一定的机床操作和维护经验。
此外,还需要了解FANUC系统的工作原理和机床运行的相关知识。
可以通过参加培训班、阅读相关文献以及与经验丰富的技术人员交流等方式进行学习。
通过实际操作和实践,逐步提高对FANUC系统参数分析和调整的能力。
总之,FANUC系统参数的分析和调整是机床操作和维护中的重要工作。
正确的参数设置可以优化机床的性能和加工效果,提高生产效率。
通过系统参数的科学分析和合理调整,可以使机床正常运行,并满足实际加工需求。
但是,需要注意参数设置的合理性和相应的参数之间的关系,以及进行长期的学习和实践。
这样,才能真正掌握FANUC系统参数分析和调整的技巧,提高机床操作和维护的水平。
PLC调试中的常见参数设置问题及解决方案
PLC调试中的常见参数设置问题及解决方案在工业控制领域,可编程逻辑控制器(PLC)被广泛应用于自动化设备中。
PLC调试是确保设备正常运行的重要环节。
然而,很多工程师在PLC调试过程中常常遇到参数设置问题,导致设备无法按预期运行。
本文将介绍PLC调试中常见的参数设置问题,并提供解决方案。
通过正确的参数设置,工程师可以有效地调试和优化PLC控制系统。
1. 输入输出(I/O)参数设置问题及解决方案在PLC调试中,I/O参数设置是一个关键的环节。
常见的问题包括信号类型、信号范围和信号功率设置不正确。
解决这些问题的方法如下:a. 确定信号类型:在PLC的输入输出模块中,工程师需要正确选择信号类型,如数字信号、模拟信号或特殊信号(如高速脉冲信号)。
根据实际需求选择适当的信号类型,可避免不必要的错误。
b. 设置信号范围:针对模拟信号,工程师需要设置合适的信号范围,以保证PLC能够正确接收和处理模拟信号。
这通常涉及到对模拟输入模块的校准和调整。
通过校准和调整,可以消除模拟信号的误差,提高系统的准确性和稳定性。
c. 调整信号功率:某些特殊应用中,信号功率的调整非常重要。
例如,在长距离传输或弱信号环境中,工程师需要调整输出信号的功率,以确保信号可靠传输。
通过增加信号放大器或设置信号输出的幅值,可以解决这些问题。
2. 逻辑参数设置问题及解决方案PLC调试过程中,逻辑参数设置是另一个重要的方面。
工程师常常遇到的问题包括逻辑条件错误、逻辑关系混乱和逻辑延时不准确。
以下是解决这些问题的方法:a. 检查逻辑条件:在编写PLC程序时,工程师需要仔细检查逻辑条件是否符合真实情况。
例如,如果逻辑条件设置错误,可能会导致错误的运行顺序或不必要的循环。
通过仔细检查逻辑条件,可以防止这些问题的发生。
b. 简化逻辑关系:复杂的逻辑关系容易导致程序混乱和难以理解。
工程师可以通过简化逻辑关系来提高程序的可读性和易维护性。
例如,使用中间变量或分解复杂的逻辑块可以使程序更清晰明了。
FANUC系统参数分析和调整讲解
FANUC系统参数分析和调整讲解首先,我们需要了解FANUC系统参数的种类。
FANUC系统参数主要分为系统参数和用户参数两类。
系统参数是数控系统的基本参数,包括各轴的速度、加减速度、插补误差容限等。
这些参数在机床出厂时已经设置好,一般情况下不需要修改。
而用户参数则是根据具体机床和加工要求进行设置的,包括编程方式、插补方式、快速移动倍率等。
在调整FANUC系统参数之前,我们首先需要进行系统参数分析。
系统参数分析主要包括以下几个方面。
首先是速度参数分析。
速度参数对机床的加工效率和加工质量影响很大。
首先,我们需要分析速度参数是否合理。
速度过快容易引起机床振动,速度过慢会影响加工效率。
其次,我们要分析加减速度参数是否合理,过大或过小的加减速度都会影响机床的稳定性。
其次是插补误差容限分析。
插补误差容限是数控系统对加工路径的容忍度,它决定了机床加工精度的上限。
我们需要根据加工要求和机床精度来分析和调整插补误差容限参数,使其符合要求。
第三是快速移动倍率分析。
快速移动倍率是机床在快速定位时的倍率,它决定了机床快速移动的速度。
过大的快速移动倍率会引起机床冲击,过小会影响加工效率。
另外,我们还需要进行用户参数的分析和调整。
用户参数是根据具体机床和加工要求进行设定的,因此需要根据具体情况进行分析和调整。
例如,编程方式参数。
编程方式参数包括ISO编程方式和自动对称编程方式等。
不同编程方式适用于不同工件的编程,我们需要根据具体工件要求来选择合适的编程方式。
还有插补方式参数。
插补方式参数包括线性插补方式、圆弧插补方式等。
我们需要根据具体工件的加工要求来选择合适的插补方式。
最后是快速移动方式参数。
快速移动方式参数包括梯形快速移动方式、S型快速移动方式等。
不同的快速移动方式对机床的冲击和振动程度不同,我们需要根据机床结构和工件要求来选择合适的快速移动方式。
总之,FANUC系统参数分析和调整是数控机床加工过程中非常重要的一环。
通过合理地分析和调整FANUC系统参数,可以提高机床的加工效率和加工质量,并使其更加稳定可靠。
FANUC系统故障处理和参数调整说明书
a.FANUC 系统相关分类故障现象处理方法参数调整1.XY 参考点有误差2.限位有误差3.夹钳检测问题1.修改宏变量#530,#531,参数No.1250,16507,16510,16513。
(Y 参考点与夹钳保护有关!)2.检查设置参数No.1320,1321。
3.Y 方向修改宏变量#533,X 方向误差与参数No.16533有关。
详细参数含义可查阅《MT_MTE_DMT-F 电气使用说明书》和《FANUC 参数手册》。
精度超差1.先排除工作台高低不平,联轴节松动,模位不正等机械类问题。
2.游标卡尺测量孔距,按照七级分速参数表,适当调整对应步距的加速时间和提前冲压等。
旋转工位切边不直有锯齿1.先检查旋转工位精度,确保机械传动可靠。
2.根据实际情况微调参数No.16430(T1),16431(T17)。
智能夹钳销进出不顺畅问题1.清理定位销和反光板上灰尘及油污。
2.注意夹钳检测精度,必要时更换检测开关或反光板。
3.夹钳偏置参数No.16533。
4.宏变量#910,#940,#945,#946,#947。
滚筋速度慢 1.滚筋速度受制于板材的材质、厚度、成型高度,与夹钳之间的平面距离等因素,速度过快会导致零件精度较差,甚至板材变形或夹钳脱料。
2.在滚筋效果满足用户要求的前提下,调试时需尽量提高插补送料速度,并培训操作人员如何修改。
冲床电气常见故障处理方法分类故障现象处理方法冲网孔或者长时间加工时X/Y轴电机过热报警1.要求用户编程时X/Y方向运动合理分配。
因为长时间始终沿某方向运动过多,会导致该电机温度高,参见自动编程部分关于模具路径优化的说明。
2.查看客户程序,如某个步距基本固定长期使用的话,可适当增大对应的加速时间以降低峰值电流。
V轴电机声音异常1.在伺服调整界面,适当降低速度环增益。
2.观察冲压过程中编码器是否存在明显晃动。
3.必要时联系江苏金方圆售后服务人员到现场解决。
冲头不在上死点此项不属于机床故障!对于电伺服冲床的V轴,应用FANUC系统RAM轴功能由CNC控制,与应用BECKHOFF系统NC轴由PLC控制的运行模式不同,在加工过程中复位中断,或突然停电而导致冲头停在任意位置,在JOG方式或有报警的时候,冲头不会自动返回上死点。
FANUC参数设置与故障维修
故障维修部分1、445 号伺服断线软件报警: 机床不能正常运行维修步骤:一是检查系统的硬件连接均正常, 但伺服电机的反馈值与光栅尺的反馈值偏差较大;二是修改伺服调整画面的功能位参数No.2003.1=0, 取消伺服断线软件报警功能。
这样就不再出现445 号伺服断线软件报警, 机床恢复正常运行。
当然, 这种方法只能在精度要求不太高的场合使用, 因为它取消了全闭环和半闭环反馈的偏差监控功能, 彻底的解决方法还是要维修调整机械传动机构。
2、经三坐标机测量存在约8μm 的径向误差, 而且有过象限突起调整步骤如下:一是消除位置偏差的有用功能是位置前馈。
使用该功能, 可以抑制由加/ 减速造成的延迟和伺服系统的延迟, 加工的轮廓误差可以降低。
调整预读前馈系数参数No. 2092由9000 调整为9500;二是在伺服调整画面修改速度环增益参数125 为180,再微调预读前馈系数参数No. 2092由9500 为9600。
3、在机床的运行过程中出现Z轴振荡的现象维修步骤如下:一是调整机床位置环增益No.1825关于Z 轴的参数, 由3000 调整为2800, 机床运行时Z 轴振荡没有明显的效果, 再降低该参数, 机床则出现伺服报警;二是经观察, Z 轴电机与丝杠间传动比为2: 1的皮带轮传动, 分析电机与Z 轴之间会有一定的扭转和传动间隙, 难以稳定位置环功能。
通过设置机床参数No.2012.1(MSFE) 为1, 使机械速度反馈补偿功能生效, 并设置机械速度反馈增益参数No.2088为30, 重新开机, 运行Z 轴时振荡现象消失。
4、进给轴采用半闭环控制, 经机床定位精度检测发现各进给轴均存在约30~40μm 的超差。
维修步骤如下:一是调整和预紧各进给轴丝杠螺母副, 再检测发现仍存在约10~20μm 的超差。
二是测定出各轴进给间隙补偿量, 将测定值补偿在机床参数1851中, 测定出各轴快速进给间隙补偿量, 将测定值补偿在机床参数1852 中。