
1050六辊可逆冷轧机组工艺流程、技术参数及装机水平
附件1 机组工艺流程、技术参数及装机水平
1.1工艺流程描述
1.1.1 经酸洗处理后的热轧带卷由天车吊放到开卷机操作侧的受卷台上(此受卷台可以同时存放两个带卷)。
上卷小车鞍座在受卷台下上升使带卷内孔对准开卷机卷筒中心后,小车继续向前运动将带卷套在开卷机卷筒上并使带卷在宽度方向上与机组中心线对中。
开卷机卷筒涨径撑起带卷。
上卷小车鞍座下降至下极限后小车退回到受卷台第二个带卷下面等候上第二卷。
压辊压住带卷,人工将捆带剪断、拉走。
开头机刮板抬起对准带卷头部,同时开卷机活动支承闭合,开卷机以穿带速度转动,使带头沿着刮板进入开头机,上夹送辊、上矫直辊压下夹送、矫直,进入切头剪,切下不合格的带头。
如此反复数次,直到将不合格的带材头部全部剪下为止。
机组继续以穿带速度将带材向前推进,先后经过导板、机前转向辊、机前张力装置、激光测速仪、测厚仪台架(此时测厚仪处于机组轧线以外)、机前辊式吹扫除油装置、可开合的对中导卫装置,六辊冷轧机、机后辊式吹扫除油装置、测厚仪台架、圆盘剪(此时测厚仪、圆盘剪均处于机组轧线以外)、激光测速仪、机后张力装置、机后转向辊、最后进入机后卷取机(此时卷取机卷筒处于缩径状态)。
1.1.2当带材进入机后卷取机钳口后,机前导卫装置合上,对中带材。
机后卷取机卷筒涨径同时钳口动作夹住带头,卷取机压辊压上卷筒,卷取机活动支承闭合,卷筒启动开始卷取带材。
卷取带材2~3圈后,AGC液压缸压上,建张,同时卷取机压辊、开头机上夹送辊、上矫直辊抬起,机前、机后激光测速仪、测张装置、测厚仪投入,机前导卫装置打开,工艺润滑乳化液自动从带材入口喷向轧辊,机组升速轧制。
轧制到带尾时,机组减速轧制,开卷机压辊压住带卷,当带尾过机前转向辊进入轧辊前机组停止轧制,乳化液自动停喷,打开辊缝,卸张,
测厚仪退出,完成第一道次轧制。
1.1.3在机前、机后转向辊及其压辊的作用下,机后卷取机反转(与第一道次相比)使带尾向机前卷取机方向运行,经机前转向辊进入机前卷取机卷筒钳口,机前导卫装置合上,对中带材,机前卷取机卷筒涨径,同时钳口咬住带材,活动支承闭合,压辊压上卷筒,启动机前卷取机开始卷取带材。
当卷到2~3圈后,AGC液压缸压上,建张,同时卷取机压辊抬起,机前、机后激光测速仪、测张装置、测厚仪投入,机前导卫装置打开,工艺润滑乳化液自动从带材入口喷向轧辊,机组升速轧制。
待轧到尾部时,机组自动减速,准确停车,乳化液自动停喷。
完成第二道次轧制。
如此反复经过数道次轧制直到轧成成品卷材。
在成品道次完成后,机组卸张开辊缝,启动圆盘剪,切断带材。
分别启动机前、机后卸卷小车进入卷取机卷筒下方,升起鞍座托住带卷,卷筒缩径后,卷取机活动支承打开,启动推板装置与卸卷小车水平同步动作卸下带尾及成品卷,并由小车将带卷送往卸卷小车的受卷台上,进行打捆,此时一个完整的轧程结束。
1.2技术参数
1.2.1 原料: 经过酸洗后的热轧钢卷。
1.2.1.1 钢种: 普通碳素钢、优质碳素钢、低合金结构钢。
代表钢号:Q195、Q215、08Al、20、Q235、SPHC、SPHD、SPHE 1.2.1.2 材料性能: σs≤360 N/mm²,σb≤610 N/mm²
1.2.1.3 厚度: 1.2~4.0mm
1.2.1.4 宽度: 700~1010mm
1.2.1.5卷材内径: Φ610mm
1.2.1.6卷材外径: Φ900mm~Φ2000mm
1.2.1.7最大卷重: max 20t
1.2.2 成品:
1.2.2.1 厚度: 0.16~1.2mm(轧程压下率≤90%)1.2.2.2 宽度: 700~1010mm
1.2.2.3 卷材内径: Φ508mm
1.2.2.4 卷材外径: Φ900mm~Φ2000mm
1.2.2.5 最大卷重: max 20t
1.2.3 成品精度:
1.2.3.1纵向厚差(稳速轧制时):<±0.003mm(δ<0.3mm)
<±1.0%δ(δ≥0.3mm)
1.2.4机组主要技术参数:
1.2.4.1 最大轧制压力: 10000kN
1.2.4.2 最大轧制力矩: 75kN·m
1.2.4.3 最大轧制速度: 0~390~940m/min
(最大辊径时)
1.2.4.4 最大穿带速度: 0~30m/min
1.2.4.5 最大开卷速度: 350m/min
1.2.4.6 最大卷取速度: 980m/min
1.2.4.7 开卷张力: 5~50 KN
1.2.4.8卷取张力: 12.5~125KN(V<490m/min)
6.5~65KN(V≥490m/min)
1.2.4.9 工作辊尺寸: Φ300~Φ260⨯1100mm
1.2.4.10中间辊尺寸: Φ370~Φ330⨯1100mm
1.2.4.11支承辊尺寸: Φ950~Φ890⨯1040mm
1.2.4.12开卷机卷筒直径: Φ560~Φ620mm(正圆Φ610mm)1.2.4.13卷取机卷筒直径: Φ488~Φ508mm(正圆Φ508mm)
1.2.4.14工作辊最大开口度(新辊): 20 mm
1.2.4.15工作辊正/负弯辊力(单辊单侧): 300/180KN
1.2.4.16中间辊正弯辊力(单辊单侧): 300KN
1.2.4.17中间辊横移量: 200mm
1.2.4.18液压传动系统压力: 10 MPa
1.2.4.19平弯、窜辊系统压力: 21 MPa
1.2.4.20压上系统压力: 25 Mpa
1.2.4.21工艺润滑流量: 7000 L/min
1.2.4.22准确停车:≤150 mm
1.2.4.23 CPC对中控制精度:±1.0 mm
1.2.5机组主要电机功率:
1.2.5.1主轧机电机: DC1600 kw 共2台1.2.5.2机前、机后卷取机电机: DC620 kw 共4台1.2.5.3开卷机电机: DC243 kw 1台
1.2.6传动方向:开卷前进方向左侧为传动侧
1.3机组装机水平
1.3.1 主轧机、开卷机和机前、机后卷取机传动系统采用西门子6RA70全数字直流调速(混装结构),可控硅供电。
1.3.2机组基础自动化系统由西门子S7-400系列PLC作主控制器,配合相应的远程I/O(ET-200M)组成,对轧线及辅助设备的运行进行控制。
1.3.3 AGC为FM458+ 1.5级自动化厚度控制系统,全液压压上。
具有全行程秒流量控制、恒辊缝控制、恒轧制力控制、调偏控制、自动预压靠控制、厚度预控AGC、厚度监控AGC、张力/速度AGC、加减速AGC补偿控制、轧辊偏心补偿等控制功能,以及轧制工艺数据库、数据显示及操作控制、产品质量跟踪功能、高速轧制数据自动记录、自
动报表产生、故障报警及记录等过程管理功能。
1.3.4 轧机具有压下调偏、工作辊正/负弯辊、中间辊正弯辊控制手段;中间辊横移予设定、锁定和轧辊分段冷却等板形控制手段。
1.3.5 上下工作辊单独传动。
1.3.6 开卷机具有CPC自动对中功能。
1.3.7 工作辊、中间辊快速换辊。
1.3.8轧制线标高阶梯加斜揳无级调整。
1.3.9辊系及展平辊轴承采用油气润滑。
1.3.10空气吹扫与辊式挤干除油组合的带材表面除油。
1.3.11 轧机电气系统具有过载保护,断带保护和紧急停车等安全保护措施;机组具有带尾自动减速、准确停车功能;卷取机具有圈数记忆、带长计算、钳口及工作辊接轴准确定位功能。
1.3.12机组生产工艺联锁及故障报警采用PLC可编程控制,实现生产过程及故障报警自动化。
1.3.13机组具有工艺过程参数的预设定、工艺过程参数和设备关键参数的检测、显示、报警和存储记录功能。
1.3.14 主操作台设有人机界面(计算机),完成轧机状态画面显示(开卷、卷取张力值、电流值、速度值等主要工艺参数)及人工调整、轧制工艺参数设定、故障报警和打印报表。
1.3.15机组测厚采用国产X射线测厚仪。
1.3.16机组采用进口激光测速仪,实现秒流量控制,提高成材率;同时保留编码器测速。
1.3.17机组张力采用进口张力计直接测量, 闭环控制、数字显示。
1.3.18低压液压系统元件采用国内引进技术生产的知名产品;高压AGC系统、弯辊、CPC系统元件采用进口产品。
1.3.19工艺润滑系统设置磁过滤、搅拌、撇污及真空过滤装置。
1.3.20开卷机、卷取机、主轧机等负荷繁重的重要驱动设备减速器的齿轮采用硬齿面;芯轴采用合金锻钢;带外支撑。
1#轧机控制功能规格书new

1500mm六辊可逆冷轧机组控制功能规格书莱钢集团有限公司自动化部二○○五年十二月1.概述1500mm六辊可逆冷轧机组是在常温状态下,将材质为电工钢、普通碳素钢和低合金优质钢,厚度为1.8~3.0mm的经过酸洗切边后的热轧带卷,经过若干道次的轧制,使其成为具有所需厚度、表面粗糙度的各种规格的冷轧带卷。
2.工艺流程经酸洗、切边的热轧带卷由天车吊放到开卷机操作侧的受卷台上。
上卷小车动作,使带卷内孔对准开卷机卷筒中心。
开卷机卷筒涨径撑起带卷。
开头机刮板抬起对准带卷头部,同时开卷机活动支承闭合,以穿带速度转动,使带头沿着刮板进入开头机的夹送辊、矫直辊后停车,上夹送辊压下,矫直辊上升后,开卷机反转,将带头从开头机中强行拉出,带材得到矫直,带材拉出后,上夹送辊抬起,下矫直辊落下,开卷机重新以穿带速度正转,先后经过立导辊、导板、机前转向辊、测厚仪台架、机前压紧台、吹扫装置、六辊冷轧主机、机后导卫装置、事故处理剪、机后转向辊、最后进入机后卷取机。
当带材进入机后卷取机钳口后,卷筒涨径、钳口动作,开始卷取带材,卷取2~3圈后机组升速轧制。
当带尾在开卷机卷筒上只剩下3~4圈时,减速轧制,当带尾进入轧辊以前机组停止轧制。
轧机、卷取机反转,使带尾向机前卷取机运行。
经机前转向辊进入机前卷取机卷筒钳口,卷筒涨径、钳口咬住带材。
机前卷取机、主轧机、机后卷取机同时启动并逐渐升速进入正常轧制速度。
当带材在机后卷取机卷筒上剩2~3圈以后机组减速直至停止。
机前卷取机、主轧机、机后卷取机同时启动向机后卷取机轧制,如此反复经过数道次轧制直到轧成成品卷材。
启动卸卷小车进入卷取机卷筒下方,由小车将带卷送往卸卷小车的受卷台上,此时一个完整的轧程结束。
机后卷取机机前卷取机开卷机3基础自动化系统配置可逆冷轧机机组的基础自动化控制系统由SIEMENS公司FM458和SIMATIC S7-400 PLC 、S7-300PLC及HMI系统构成,是一分布式自动控制系统。
六辊轧机技术规格

卷筒直径:610 mm(正圆)
卷筒涨缩范围:560-620mm
开卷机齿轮:硬齿面、渗碳、淬火、磨削,精度等级 6
开卷电机: Z400-3B 247KW 444/1500r/min
2 上卷车(一台)
上卷车由升降小车、移动盖板、行走机构和缝道卷位组成。小车的升降为液压传动,行走为电机驱动。升降小车车体为焊接结构,升降缸以铰支形式固定在车体上,升降缸推动带升降架的鞍座沿车体方形导向面滑动实现升降, 行走电机通过减速机链轮驱动升降小车将带卷由缝道卷位移动上料。升降小车移动时带动移动盖板将地沟盖上以便于操作。缝道卷位为焊接结构,在地沟缝道上作储卷用。
主要技术参数
上夹送辊规格:¢2751200mm
下矫直辊规格:¢2001200mm
下矫直辊传动电机:AC11KW
液压剪油缸(两个)规格:¢125/63245mm
剪切力:150KN
上夹送辊传动液压马达:Parker
4 机前卷取机(一台)
机前卷取机在开卷侧,为带侧支撑的四棱锥卷筒结构,由二台DC电机经双级硬齿面减速机拖动卷筒。机前卷取机的压辊装在开头矫直机的出口导板上。为方便卸卷设有推板装置。卷取电机和减速箱采用稀油循环润滑。
主要技术参数
卷筒直径:508 mm(正圆)
最大卷取速度:950m/min
卷取机齿轮:硬齿面、渗碳、淬火、磨削, 精度等级 6级
卷取电机:两台 Z560-4B 728KW 390/1200r/min
钳口开口度:10 mm
5 卸卷车(两台)
结构型式与上卷车基本相同,仅将V型托架改为托辊。
主要技术参数
上升推力:≥200KN
升降行程:1500mm
六辊冷轧机资料Microsoft Word 文档

机组设备组成及详细说明一、设备技术规格及说明1、六重轧机1—1轧机本体1)轧机型式:全液压位置控制、六重、不可逆式,采用压上缸压上,在压上缸上配置高精度位移传感器和压力传感器,精确检测辊缝及轧制压力。
轧机刚度:约450吨/毫米,轧机实际刚度在现场厚控调试时最终确定。
轧机开口度:10毫米2)轧辊(数量:工作辊2个,中间辊2个,支撑辊2个)工作辊直径:MAXΦ440mmMINΦ400mm(供货状态:无凸度,用户根据工艺要求在使用前磨凸度)工作辊辊身长:1900mm工作辊辊面硬度:新辊表面HSD97~100,重磨至Φ400时,硬度不低于HSD90,辊身硬度不均匀性不大于3HSD,辊颈表面硬度HSD50~60;工作辊材料:MC3或9Cr3Mo或Cr3锻造合金钢工作辊中心孔:60度中间辊辊直径:MAXΦ520mm ,中间辊偏移量:5毫米(供货状态:无凸度,用户根据工艺要求在使用前磨凸度)MINΦ490mm中间辊身长:2130mm中间辊辊面硬度:HS70~75,重磨至Φ490时,硬度不低于HSD65,辊身硬度不均匀性不大于3HSD,辊颈表面硬度HSD50~60;中间辊材料:9Cr2Mo锻造合金钢中间辊中心孔:60度中间辊轴向移动机构:液压驱动,行程±100 mm支撑辊直径:MAXΦ1250mmMINΦ1200mm(设计按照1150mm考虑)支撑辊辊身长(含圆角长度):1850mm ,两侧结构相同支撑辊辊面硬度:新辊表面HS63~68,重磨至Φ1200时,硬度不低于HS55,辊身硬度不均匀性不大于3HSD,辊颈表面硬度HS40~50;支承辊材料:复合合金钢辊轧辊探伤标准GB/T13315-19913)轧辊轴承:A、工作辊轴承:四列圆锥滚子轴承4套(渗碳钢材料)安装位置:每个辊子工作侧和驱动侧各1套外形尺寸:Ø244.475×Ø327.025×193.675(d×D×B)SKF型号330862B推力轴承Φ190*Φ320*78 4套(渗碳钢材料)安装位置:每个辊子工作侧各2套外形尺寸:Ø190×Ø320×78(d×D×B)SKF型号29338EB.中间辊轴承:四列圆锥滚子轴承4套安装位置:每个辊子工作侧和驱动侧各1套推力滚子轴承4套安装位置:每个辊子工作侧各2套C、支撑辊轴承:四列短圆柱滚子轴承4套(渗碳钢材料)安装位置:每个辊子工作侧和驱动侧各1套外形尺寸:Ø710×Ø1000×715(d×D×B)止推轴承:深沟球轴承4套安装位置:每个辊子工作侧和驱动侧各1套外形尺寸:Ø670×Ø980×136(d×D×B)C、轧辊轴承的润滑:油气润滑4)轴承箱:工作辊和中间辊轴承箱材料:45#(锻件)(各4套)配置结构:工作辊轴承箱符合快速换辊的需要,配置端盖.密封圈和附件,构成完整结构系统,配有油气润滑自动快换接头(中间辊包括驱动侧和操作侧,工作辊包括驱动侧);支撑辊轴承箱材料:ZG270-500(4套)配置结构:支撑辊轴承箱带温度报警并在操作台上显示,配置轧制油冷却轴承箱系统,保证高速运转时轴承工作可靠,配置端盖.密封圈和附件,构成完整结构系统,配有油气润滑快换接头和温度检测快换接头;工作辊,中间辊,支撑辊轴承箱操作侧锁紧挡板采用油缸驱动控制打开锁紧,配有极限开关保护及电气连锁,共12个油缸驱动装置5)牌坊:数量:2个型式:闭式机架(四柱及顶部全加工,铸件用超声波探伤,牌坊内孔不允许有Φ2mm 当量缺陷,不允许有表面缺陷)材料:ZG270—500牌坊断面积:60×72=4320cm2 ×4牌坊外形尺寸:宽2840(底部宽3600)×8427(高)最大轧制负荷:10000 KN×2牌坊单个重量:75吨6)牌坊底座及横梁和导轨:牌坊底座:材料:Q235整体数量:2个横梁:材料:Q235焊接件数量:1个导轨:材料:Q235整体数量:2个7)压上装置型式:液压压上,安装在牌坊下面,配专用取出小车压上油缸数量:2个缸径:Φ800/Φ700mm,采用活塞缸结构,密封采用组合密封压上速度:Max 2mm/s行程:150mm工作压力:21Mpa位置传感器:安装在压上油缸两侧,共4个;进口索尼磁尺,外套不锈钢制造,采用直线运动轴承精密导向。
莱钢1500mm六辊可逆式冷轧机的板形控制技术
1前言莱钢板带厂冷轧生产线始建于2006年1月,同年6月份投产,该生产线主要是1台单机架六辊可逆式冷轧机,年设计能力20万t。
为了减少断带,提高产品质量,对主要板形控制技术进行了分析。
2主要板形控制技术2.1液压弯辊技术液压弯辊技术分为工作辊液压弯辊和中间辊液压弯辊,工作辊弯辊有液压正弯和液压负弯,弯辊力为-360~+720kN;中间辊只有液压正弯,弯辊力为0~+360kN。
在轧辊凸度不足或磨损情况下可以采用正弯,增大轧辊凸度,防止带钢边浪,而负弯可以减少轧辊有效凸度,防止带钢中间浪。
2.2轧辊分段冷却控制技术分段冷却控制技术通过调整冷却液的分段流量,改变轧辊的局部热膨胀变形,是轧制薄带材最有效的板形控制手段。
高速冷轧带钢生产中轧辊的温度较高,生产中必然出现热凸度,而在轧辊辊身上的温度分布极不均匀,故辊身上的热凸度也必然出现不均现象,从而造成带钢的局部缺陷,如复合波、二次谐波等缺陷。
轧件进入辊缝之前,在轧件表面喷涂冷却物质,可起到减轻热凸度的作用[1]。
轧辊分段冷却控制就是根据每个测量段上与带钢应力相对应的轧辊分段冷却分量,按数学模型计算出每个冷却区的冷却设定值,来推动相应的冷却控制阀门,即决定哪些阀门应打开,打开多大,哪些阀门应关闭等,同时在轧制过程中轧辊在任何时候都有一个基本冷却量,该基本冷却量约为最大冷却量的1/3。
这两个冷却量迭加后作为每个冷却区实际的冷却输出给下级控制轧制装置,并由控制装置打开和关闭相应的控制阀,达到对板形控制的目的。
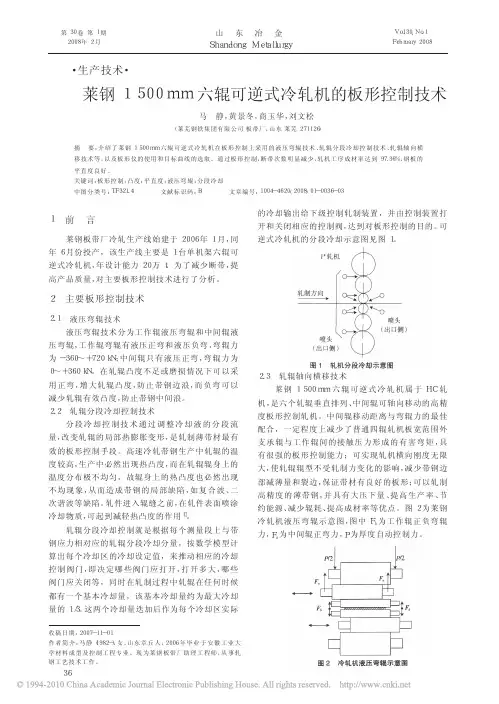
可逆式冷轧机的分段冷却示意图见图1。
2.3轧辊轴向横移技术莱钢1500mm六辊可逆式冷轧机属于HC轧机,是六个轧辊垂直排列、中间辊可轴向移动的高精度板形控制轧机。
中间辊移动距离与弯辊力的最佳配合,一定程度上减少了普通四辊轧机板宽范围外支承辊与工作辊间的接触压力形成的有害弯矩,具有很强的板形控制能力;可实现轧机横向刚度无限大,使轧辊辊型不受轧制力变化的影响,减少带钢边部减薄量和裂边,保证带材有良好的板形;可以轧制高精度的薄带钢,并具有大压下量、提高生产率、节约能源、减少辊耗、提高成材率等优点。
单机架六辊可逆冷轧机电气自动化技术方案(精)

1200六辊可逆冷轧机电气自动化系统控制方案1概述根据《1200六辊可逆冷轧机技术规格电气招标书》所提供的工艺设备和技术要求,并参考了同类型的单机架六辊可逆冷轧机的工艺技术,编写了本电气传动及基础自动化控制的技术方案。
2 供电2.1 电气设备运行条件1)电气设备运行环境要求环境温度现场:0~40︒C电气室:10~35︒C操作室:25±5︒C空气湿度:相对湿度≤95%且无凝露;污染等级:III级,无火灾爆炸危险、无导电性尘埃、不腐蚀金属物及不破坏绝缘介质的环境。
2)电气设备运输及储存环境要求环境温度-20~65︒C ;空气湿度及污染等级要求与运行时相同。
3)电气设备使用的电压等级及技术条件本机组所使用电气设备电压等级符合我国国家标准,主要用电设备的电压等级为:◆供电电压及频率:10±5%kV,50±1Hz◆低压供电电压:AC380/220V◆交流电动机电压:AC380V◆直流电动机电压:DC440~660V◆电磁阀:DC24V◆电磁抱闸:AC220V◆控制电压:AC220V,DC24V◆保护地:接地电阻<4Ω◆系统地:接地电阻<4Ω2.2低压供配电辅传动供电系统(1)辅传动供电系统单线图见MCC单线图。
(2)MCC设备(见附表)由于本机组负荷较小,因此不设负荷中心。
本机组负荷MCC(即马达控制中心)将采用GGD3柜,包含MCC的受电、馈出回路、UPS 系统、比例、伺服阀控制回路和照明开关柜,开关柜额定短路短时承受能>80kA/s。
额定短路分断能力与电网短路电流相适应,Icu >50kA根据需要配置必要的电流、电压表计,端子板采用Phoenix端子。
单机架可逆冷轧机组设一套MCC,不同容量不同控制类型的回路至少有一个备用回路。
注①:主传动电动机均配置有空间加热器,这些加热器是在长期停机时防止电机绕组受潮而设置的。
由本MCC供电。
注②:为了保证乳化液站的检修供电,需要检修电源或者备用一路供电回路。
1150mm六辊可逆冷轧机组设备简介

1150mm六辊可逆冷轧机组设备简介【摘要】1150mm六辊可逆冷轧机组机械设备由开卷机、上卷车、开头矫直机、左卷取机、卸卷车(两台)、机前装置、φ300/φ370/φ950×1150mm六辊可逆冷轧机、机后装置、换辊装置、右卷取机、皮带助卷器等组成。
【关键词】1150mm;轧机1150mm六辊可逆冷轧机组是在常温状态下,将材质为普碳钢、中碳钢和低合金优质钢酸洗后的热轧带卷,经若干道次轧制,轧制成各类规格的具有所需厚度、表面粗糙度和板形的冷轧带卷。
1.装机水平1.1本套可逆轧机的总体技术是以高性能工控机、可编程序控制器(PLC)及全数字直流调速传动控制系统为核心,用最新全数字系统构成全分布式网络化的具有当代先进水平的现代化控制系统。
1.2工控机安装有WINCC组态软件。
工控机通过以太网和系统连接,作为HMI用户可对画面进行操作,同时可完成如张力、速度等系统各种参数显示、故障报警及故障自诊断。
1.3主轧机和卷取机都采用三绕组变压器,对电网来说相当于12相整流,减少了对电网的谐波干扰,更加环保。
1.4卷取机、开卷机除具有和轧机相同的速度控制外,还有间接张力控制,具有动态补偿等功能。
1.5直流电机内装有测温传感器,当电机温度过高时可故障报警。
1.6系统有断带保护、卷取机圈数记忆功能,同时轧线具有准确停车功能。
1.7全液压压下,AGC自动控制。
1.8工作辊正、负弯辊和中间辊正弯辊型调节,中间辊横移预设定与轧辊冷却相配合,以得到更好的板形。
1.9开卷CPC自动对中。
1.10工作辊、中间辊快速换辊。
1.11轧制速度、张力自动控制,仪表显示。
1.12轧制线标高压下螺丝快速调整。
1.13轧机轴承油气润滑。
1.14主轧机上、下辊采用负荷平衡控制,保证了上、下辊电机功率平衡。
1.15故障自诊断、报警、断带自动保护。
2. 机械设备功能描述1150mm六辊可逆冷轧机组机械设备由开卷机、上卷车、开头矫直机、左卷取机、卸卷车(两台)、机前装置、φ300/φ370/φ950×1150mm六辊可逆冷轧机、机后装置、换辊装置、右卷取机、皮带助卷器等组成。
铝合金六辊冷轧机
六辊冷轧机优势
(3)当轧制速度变化范围较大时,轧制宽度又较大时,六辊轧机的 快速反应,对轧制板形能作出快速调整。特别是在换辊之后,用 不着再低速“拉辊型”,并且在轧制条件发生变化时使良好板形 保持稳定,从而可以提高轧制速度,提高生产能力,减少断带几 率,提高成品率。据统计,六辊轧机比四辊轧机生产效率提高 5%,仍以年产量为7万吨计算,一年既可增产700吨。 (4)实际运行表明,六辊轧机的轧制力比四重轧机要低10%~15%。 以轧制3003铝合金为例,平均总加工率为80%时,吨能耗按 75kWh计算,每生产1万吨就节能75,000kWh。 。
铝合金六辊冷轧机
2012年06月10日
报告内容
四辊冷轧机的缺陷 六辊冷轧机主要类型 六辊冷轧机类型比较 六辊冷轧机的优势
四辊轧机的缺陷
工作辊与支承辊存在有害接触,使工作辊产生附加变形,限制了弯辊 力的作用,不利于板形控制。 主要的后果是使板带材的两侧端部变薄,凸度大小、厚度不均,波浪 纹等问题。
六辊冷轧机类型比较
这两种轧机的共同特点是:都有可以轴向窜动的中间辊,由于在轧 制过程中间辊的轴向窜动,提高了对轧制板形的调节能力。目前我 铝加工行业针对上述两种机型的六辊冷轧机都有引进。
六辊冷轧机比较
(1)HC和CVC的中间辊都可以窜动,HC的中间辊可以单个窜动, 具有非对称调解能力,CVC的中间辊必须同时对称窜动。 (2)HC轧机的工作辊,中间辊,支持辊都是圆柱形,可以减少储 备量;CVC轧机的工作辊或中间辊具有三次或高次反对称辊型 (通常是三次辊型),存在辊型的调整辊形曲线选择与弯辊力调节 最佳配合问题,应用更为复杂,掌握也更为困难,轧辊的设备量 必然增大。 (3)HC轧机的当轧制力选定后,调节量只有弯辊和轴向窜动,更 适合多品种,多规格生产;CVC轧机的轧制力选定后,调节量有 弯辊,轴向窜动和合适的辊型,当窜动量不足以改善板形时,还 可以改变辊型曲线,但必须换辊,适合单一品种批量生产。
六辊可逆轧机
冷轧是19世纪中叶始于德国,美国1859年建立了25 mm冷轧机, 1887年生产出宽度为150mm的低碳钢带。1880年以后冷轧钢带生 产在德国、美国发展很快,产品宽度不断扩大,产品质量也有了 提高。宽的冷轧薄板(钢带)是在热轧成卷带钢的基础上发展起 来的。首先是美国早在1920年第一次成功地轧制出宽带钢,并很 快由单机不可逆式轧制而跨入单机可逆式轧制。1926年阿姆柯公 司巴特勒工厂建成四机架冷连轧机。原苏联开始冷轧生产是在30 年代中期,1938年在查波罗什工厂开始安装从国外引进的三机架 1680 mm冷连轧及1680 mm可逆式冷轧机,生产厚度为0.5~2.5 mm,宽度为1500 mm的钢板。该厂又建立了一台2180 mm的可逆 式冷轧机。我国冷轧宽带钢的生产开始于1960年,首200 mm单机可逆 式冷轧机,MKW1400 mm偏八辊轧机、1150 mm二十辊冷轧机和 1250 mm HC单机可逆式冷轧机等,70年代投产了我国第一套 1700mm连续式五机架冷轧机,1988年建立了2030五机架全连续 冷轧机。在这30多年中,我国冷轧薄板生产能力增加了20多倍, 生产装备技术水平已由只能生产低碳薄板而发展到能生产高碳钢、 合金钢、高合金钢、不锈耐热冷轧板镀锌板、涂层钢板、塑料复 合薄板和硅钢片等。
单机架可逆轧机分类
可逆式冷轧机主要有两大类型,即四辊轧机和六辊轧机
四辊轧机: 典型的冷轧机机型,一直沿用至今。由于板形控制的需 要,还发展了以四辊轧机为基础的CVC、VC、PC 和HCW等。 六辊轧机: HC六辊系列、CVC六辊和3S六辊轧机等。HC六 辊轧机为目前应用最广的可逆式六辊轧机系列。
8)中间辊是由4列锥形滚柱轴承支承的,径向轴承的润滑是通过油 气滑系统进行的。 9)中间辊装有串动装置,串动系统位于操作侧,串动系统也是位置 控制。 10)支承辊平衡缸放在缸座的固定部分里,用于上支承辊,采用油 膜润换系统。 11)一套中间辊传动系统(齿轮机架)安装在机架上,并通过万向 接轴操作。 12)全自动工作辊换辊以及上中间辊换辊是通过一个安装在操作侧 的带有侧移装置的换辊小车来进行的。在换辊小车的帮助下, 下中间辊的更换是以半自动的操作方式实现的。支承辊托辊辊 是在半自动方式下完成。
单机架六辊可逆冷轧机电气自动化技术方案(精)
1200六辊可逆冷轧机电气自动化系统控制方案1概述根据《1200六辊可逆冷轧机技术规格电气招标书》所提供的工艺设备和技术要求,并参考了同类型的单机架六辊可逆冷轧机的工艺技术,编写了本电气传动及基础自动化控制的技术方案。
2 供电2。
1 电气设备运行条件1)电气设备运行环境要求环境温度现场:0~40︒C电气室: 10~35︒C操作室:25±5︒C空气湿度:相对湿度≤95%且无凝露;污染等级:III级,无火灾爆炸危险、无导电性尘埃、不腐蚀金属物及不破坏绝缘介质的环境。
2)电气设备运输及储存环境要求环境温度—20~65︒C ;空气湿度及污染等级要求与运行时相同。
3)电气设备使用的电压等级及技术条件本机组所使用电气设备电压等级符合我国国家标准,主要用电设备的电压等级为:◆供电电压及频率:10±5%kV,50±1Hz◆低压供电电压:AC380/220V◆交流电动机电压:AC380V◆直流电动机电压:DC440~660V◆电磁阀:DC24V◆电磁抱闸:AC220V◆控制电压:AC220V,DC24V◆保护地:接地电阻<4Ω◆系统地:接地电阻〈4Ω2.2低压供配电辅传动供电系统(1)辅传动供电系统单线图见MCC单线图。
(2)MCC设备(见附表)由于本机组负荷较小,因此不设负荷中心。
本机组负荷MCC(即马达控制中心)将采用GGD3柜,包含MCC的受电、馈出回路、UPS系统、比例、伺服阀控制回路和照明开关柜,开关柜额定短路短时承受能>80kA/s.额定短路分断能力与电网短路电流相适应,Icu 〉50kA根据需要配置必要的电流、电压表计,端子板采用Phoenix端子。
单机架可逆冷轧机组设一套MCC,不同容量不同控制类型的回路至少有一个备用回路.注①:主传动电动机均配置有空间加热器,这些加热器是在长期停机时防止电机绕组受潮而设置的。
由本MCC供电。
注②:为了保证乳化液站的检修供电,需要检修电源或者备用一路供电回路。
六辊轧机操作说明书
莱钢1500m m六辊可逆冷轧机组操作说明书一重集团大连设计研究院二○○六年二月目录1.前言 (3)2.操纵工规范 (4)3.操纵工艺 (5)3.1轧线上操作台、箱位置、操作设备及控制功能。
(5)3.1.1开卷区操作台 (5)3.1.2主操作台 (5)3.1.3机前操作箱 (6)3.1.4机后操作箱 (6)3.2 机组操作 (8)3.2.1总操作 (8)3.2.2 上卷小车的操作 (15)3.2.4开头机的操作 (17)3.2.5右卷取机的操作 (19)3.2.6右卸卷小车的操作 (20)3.2.7机前导卫的操作 (21)3.2.8机前挤干防跳辊的操作 (22)3.2.9机前压紧台的操作 (22)3.2.10卷帘门的操作 (23)3.2.11机后工作辊防缠导板的操作 (23)3.2.12机后挤干防跳辊的操作 (24)3.2.13液压剪的操作 (24)3.2.14机后导卫的操作 (25)3.2.15左卷取机的操作 (26)3.2.16左卸卷小车的操作 (27)3.2.17上套筒的操作 (28)3.2.18皮带助卷器的操作 (29)3.3 轧制过程操作 (29)3.3.1穿带的操作 (29)3.3.2轧制的操作 (30)3.3.3液压AGC系统操作控制 (33)3.3.4板形及平衡控制 (38)3.3.5轧辊冷却 (42)3.3.6AGC缸位移传感器零点标定 (42)3.3.7工作辊、中间辊、支承辊换辊操作 (42)3.3.8标高调整装置操作 (45)3.3.9压靠 (49)3.4轧线外操作台、箱位置控制设备范围。
(50)3.4.1 AGC、辅助站操作台 (50)3.4.2乳液站操作台 (50)3.4.3地下操作箱 (51)3.4.4操作 (51)3.5 其它设备操作 (54)3.5.1 开卷机CPC对中 (54)3.5.2 张力计 (54)3.5.3 测厚仪 (54)3.5.4 板形控制系统 (55)3.5.5 测速仪 (55)3.6 操作员站(HMI)的操纵工艺 (55)1.前言《莱钢1500mm六辊冷轧机组操作说明书》主要是面向主轧线的操纵工,该说明根据试轧的工艺要求编制,投入正式生产后,用户会根据规格品种的变化编制新的轧制工艺,相应的操作说明书也需要相应调整,此版本操作说明书仅供试生产参考。