
射线检测报告底片评定记录
CJJ28记录表式(汇总)150918
CJJ28 – 2014城镇供热管网工程施工及验收规范检测报告、记录及质量验收报告表式
A.0.1 地基处理记录
A.0.2 隐蔽工程检查记录
A.0.5 暗挖法施工检查记录
A.0.6 基础/主体结构工程验收记录
A.0.7 顶管施工记录
A.0.8 支架、吊架安装调整记录
A.0.9 固定支架制作检查记录编号:
A.0.10 管道补偿器预变位记录编号:
A.0.11 补偿器安装记录
A.0.12 自然补偿管段预变位记录
A.0.13 阀门试验记录
A.0.14 材料牌号、化学成分和机械性能复验报告录
编号:
A.0.15 焊工资格备案
A.0.16 焊缝表面检测报告
A.0.17 磁粉检测报告
A.0.20 射线检测报告(底片评定记录)
A.0.21 超声波检测报告
A.0.22 超声波检测报告(缺陷记录)
A.0.23 焊缝综合质量记录表
A.0.24 焊缝排位记录及示意图
A.0.25 固定支架安装检查记录
编号:
A.0.26 安全阀调试记录
A.0.27 管道/设备保温施工检查记录
A.0.28 供热管道水压试验记录
A.0.29 设备强度/严密性试验记录
A.0.30 供热管网工程清洗检验记录
A.0.31 工程竣工验收鉴定书
A.0.32 补偿器热伸长记录
A.0.33 供热管网(场站)试运行记录
A.0.34 供热管网工程竣工交接书
编号:
B.0.1 工序(分项)质量验收报告
B.0.2 工程部位(分部)质量验收报告
B.0.3 单位工程质量验收报告。
射线照相底片的评定
《射线检测》补充教材页脚第六章射线照相底片的评定6.1评定的基本要求-底片质量要求 -评定环境、设备的要求 -评定人员条件要求.6.1.1底片质量要求⑴灵敏度:从定量方面而言,是指在射线底片可以观察到的最小缺陷尺寸或最小细节尺寸;从定性方面而言,是指发现和识别细小影像的难易程度。
在射线底片上所能发现的沿射线穿透方向上的最小尺寸,称为绝对灵敏度,此最小缺陷尺寸与透照厚度的百分比称为相对灵敏度。
用人工孔槽,金属丝尺寸(像质计)作为底片影像质量的监测工具而得到的灵敏度又称为像质计灵敏度。
要求:底片上可识别的像质计影像、型号、规格、摆放位置,可观察的像质指数(Z)是否达到标准规定要求等,满足标准规定为合格。
⑵黑度:为保证底片具有足够的对比度,黑度不能太小,但因受到观片灯亮度的限制,底片黑度不能过大。
根据JB4730标准规定,国观片灯亮度必须满足观察底片黑度Dmin≥2.0。
底片黑度测定要求:按标准规定,其下限黑度是指底片两端焊缝余高中心位置的黑度,其上限黑度是指底片中部焊缝两侧热影响区(母材)位置的黑度。
只有当有效评定区各点的黑度均在规定的围方为合格。
底片评定围的黑度应符合下列规定:A级:≥1.5;AB级:≥2.0;B级:≥2.3;经合同各方同意,AB级最低黑度可降低至1.7,B级最低黑度可降低至2.0。
透照小径管或其它截面厚度变化大的工件时,AB级最低黑度允许降低至1.5。
采用多胶片技术时,单片观察时单片的黑度应符合以上要求,多片迭加观察时单片黑度应不低于1.3。
⑶标记:底片上标记的种类和数量应符合有关标准和工艺规定,标记影像应显示完整、位置正确。
常用标记分为识别标记:如工件编号、焊缝编号、及部位片号、透照日期;定位标记:如中心定位标记、搭接标记和标距带等;返修标记:如R1…N。
上述标记应放置距焊趾不少于5mm。
⑷伪缺陷:因透照操作或暗室操作不当,或由于胶片,增感屏质量不好,在底片上留下的缺陷影像,如划痕、折痕、水迹、斑纹、静电感光、指纹、霉点、药膜脱落、污染等。
无损射线检测取证培训 第6章射线照相底片的评定
• 6.1.2评片环境、设备等要求:
• ⑴ 环境:要求评片室应独立、通风和卫生,室 温不易过高(应备有空调),室内光线应柔和偏 暗,当底片评定范围内的黑度D≤2.5时,为保证 透过底片评定范围内的亮度应不低于30cd/m2, 室内亮度应在30cd/m2为宜。当底片评定范围内 的黑度D>2.5时,为保证透过底片评定范围内的 亮度应不低于10cd/m2,室内亮度应在10cd/m2为 宜。室内噪音应控制在<40dB为佳。
• 2.影像细节观察
• 影像细节观察是为了做出正确的分析判断。因细节的尺寸和对比度极小 ,识别和分辨是比较困难的,为尽可能看清细节,常采用下列方法:
• (1)调节观片灯亮度,寻找最适合观察的透过光强。 • (2)用纸框等物体遮档住细节部位邻近区域的透过光线,提高表观对
比度.
• (3)使用放大镜进行观察。 • (4)移动底片,不断改变观察距离和角度。
• 要求:底片上是否有可识别的像质计影像,像质 计型号、规格、摆放位置是否正确,能够观察到 的金属丝像质计丝号是多少,是否达到了标准规 定的要求,满足标准规定为合格。
• ⑵ 黑度:为保证底片具有足够的对比度,黑度不 能太小,但因受到观片灯亮度的限制,底片黑度 不能过大。根据NB/T47013标准规定,国内观片灯 亮度必须满足观察底片黑度Dmin≥2.0。底片黑度 测定要求:按标准规定,其下限黑度是指底片两 端搭接标记处的焊缝余高中心位置的黑度,其上 限黑度是指底片中部焊缝两侧热影响区(母材) 位置的黑度。只有当有效评定区内各点的黑度均 在规定的范围内方为合格。
第六章 射线照相底片的评定
第六章 射线照相底片的评定
• 6.1评定的基本要求 • 底片质量要求, 评定环境、设备的要求, 评定人
员条件要求. • 6.1.1底片质量要求 • ⑴ 灵敏度:从定量方面而言,是指在射线底片可
射线照相底片的评片2020
8
2.1.2影像放大
➢ 影像放大是指在胶片上成像的尺寸大于影像 所表示的物体的实际尺寸。
➢ 当射线源可视为是一点源时,得到的影像将 都是一个放大的影像,从投影关系不难理解这一 点。影像放大的程度与射线源至被透照物体的距 离相关、与影像所表示的物体和胶片的距离相关 。当射线源尺寸大于缺陷尺寸时,缺陷的实际情 况将变得复杂化,这时候需考虑象的位置。简单 地说,可以认为,在一般的情况下,影像都存在 一定程度的放大。
3
4
⑨焊根:焊缝背面与母材的交界处,如图7所示。 ⑩弧坑:由于断弧或收弧不当,在焊道末端形成 的低洼部分,如图9。 11焊道:每一次熔敷所形成的一条单道焊缝,如 图8所示。 12焊层:多层焊时的每一个分层。每个焊层可由 一条或几条并排相搭的焊道组成。如图8所示。 13单面焊:仅在焊件的一面施焊,完成整条焊缝 所进行的焊接,如图8 14双面焊:在焊件两面施焊,完成整条焊缝所进 行的焊接,如图9所示。
9
图1 影像的放大和几何不清晰度形成示意图
0
2.1.3影像畸变
➢ 影像畸变是指得到的影像的形状与物体在射 线投影方向截面的形状不相似。
➢ 产生这种情况的原因是,物体截面上不同的 部分在胶片上形成影像时产生的放大不同,这样 就导致影像的形状与物体的形状不相似。
➢
例如,物体中有一个球孔,当射线中心束不
3
②观片条件对识别度的影响:
A.底片黑度与识别度的关系:在低黑度区域。识别度 ΔDmin变化不大,在标准黑度区域内(1.5~4.0),识 别度ΔDmin随着底片黑度的增大而提高,在高黑度区 域(≥4.0)ΔDmin随底片黑度增大而降低,即高黑度底 片对细小金属丝观察不利。所以底片黑度过高或过低 都不利于金属丝影像的识别。 B.观片灯亮度与识别度的关系:增大观片灯亮度能增大 可识别金属丝影像的黑度范围。 C.环境亮度对识别度的关系:周围光线使人眼感觉到 的底片对比度变小,从而使得可识别的黑度范围减小 ,识别度下降。
钢焊缝射线照相底片的评定
3. 对接焊接接头中缺陷超过Ⅲ级者为 Ⅳ级。
4. 当各类缺陷评定的质量级别不同时, 以质量最差的级别作为对接焊接接 头的质量级别。
2.3.4圆形缺陷的分级评定 与一般的承压设备的规定相同,但对 小径管缺陷评定区取10mm×10mm。 2.3.5条形缺陷的分级评定 与一般的承压设备的规定相同,不赘 述。
评定区的尺寸依母材厚度确定,见 4730标准表8。
要注意的是当一张底片上有多处圆形 缺陷时,评定区一定要框在最严重 的部位。
2. 折算点数 评定区框进的圆形缺陷要分别测量其 长径,然后从本标准表9换算成点 数。
3. 按总点数评级 圆形缺陷是根据母材厚度和折算的总 点数,按4730标准中的表10评级。
①对于Ⅱ级,壁厚≤10mm,按壁厚 的10%作为未焊透的深度限值;壁 厚>10mm,以1.0mm作为未焊透的 深度限值。
② 对于Ⅲ级,壁厚≤10mm,按壁厚 的15%作为未焊透的深度限值;壁 厚>10mm,以1.5mm作为未焊透的 深度限值。
⑶深度未超标时单个未焊透长度与 单个条形缺陷的要求是一样的。
A级 1.5≤D≤4.0; AB级 2.0≤D≤4.0 用X射线透照小径
管最低可允许1.5;
B级 2.3≤D≤4.0 用X射线透照小径管 最低可允许2.0。
4730标准还规定,只要透过底片的亮 度能达到规定要求,黑度D的上限 值可大于4.0。
底片黑度用光学密度计测定。测定时 应注意,最大黑度一般在底片中部 焊接接头热影响区位置,如图2中 的C点和D点;
⑵深度的规定与D0>100mm相同。 ⑶根部内凹或根部咬边总长与焊缝总 长之比规定为≤30%,超过评为Ⅳ 级。
3. 根部内凹和根部咬边的深度测定对 比块与未焊透深度测定所用对比块 相同。
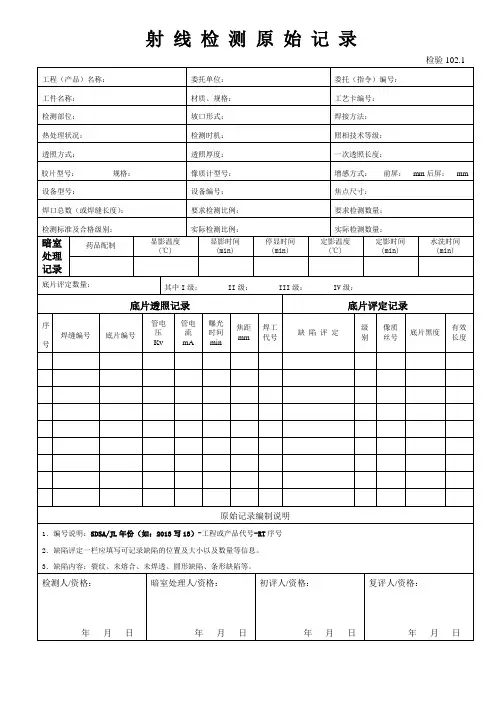
102.1射线检测原始记录表
要求检测数量:
检测标准及合格级别:
实际检测比例:
实际检测数量:
暗室
处理
记录
药品配制
显影温度
(℃)
显影时间(min)
停显时间(min)
定影温度
(℃)
定影时间(min)
水洗时间(min)
底片评定数量:
其中I级: II级: III级: IV级:
底片透照记录
底片评定记录
序号
焊缝编号
底片编号
管电
射线检测原始记录
检验102.1
工程(产品)名称:
委托单位:
委托(指令)编号:
工件名称:
材质、规格:
工艺卡编号:
检测部位:
坡口形式:
焊接方法:
热处理状况:
ห้องสมุดไป่ตู้检测时机:
照相技术等级:
透照方式:
透照厚度:
一次透照长度:
胶片型号:规格:
像质计型号:
增感方式:前屏:mm后屏:mm
设备型号:
设备编号:
焦点尺寸:
焊口总数(或焊缝长度):
压
Kv
管电流mA
曝光时间
min
焦距
mm
焊工
代号
缺 陷 评 定
级别
像质
丝号
底片黑度
有效
长度
原始记录编制说明
1.编号说明:SDSA/JL年份(如:2013写13)-工程或产品代号-RT序号
2.缺陷评定一栏应填写可记录缺陷的位置及大小以及数量等信息。
3.缺陷内容:裂纹、未熔合、未焊透、圆形缺陷、条形缺陷等。
检测人/资格:
年月日
暗室处理人/资格:
年月日
无损检测射线底片缺陷评定
15
16
17
18
⑷未熔合:可分为坡口未熔合、焊道之间未熔合、单面焊根部 未熔合。 ①坡口未熔合:按坡口型式可分为V型坡口和U型坡口未熔合: A.V型(X)型坡口未熔合:常出现在底片焊缝影像两侧边缘区 域,呈黑色条云状,靠母材侧呈直线状(保留坡口加工痕迹), 靠焊缝中心侧多为弯曲状(有时为曲齿状)。垂直透照时,黑 度较淡,靠焊缝中心侧轮廓欠清晰。沿坡口面方向透照时会获 得黑度大、轮廓清晰、近似于线状细夹渣的影像。在5×放大 镜观察仍可见靠母材侧具有坡口加工痕迹(直线状),靠焊缝 中心侧仍是弯曲状。该缺陷多伴随夹渣同生,故称黑色未熔合, 不含渣的气隙称为白色未熔合。垂直透照时,白色未熔合是很 难检出的。如图23所示。 B.U型(双U型)坡口未熔合:垂直透照时,出现在底片焊缝影 像两侧的边缘区域内,呈直线状的黑线条,如同未焊透影像, 在5X放大镜观察仍可见靠母材侧具有坡口加工痕迹(直线状), 而靠焊缝中心侧可见有曲齿状(或弧状),并在此侧常伴有点 状气孔。黑度均匀,轮廓清晰,也常伴有夹渣同生,倾斜透照 19 时,形态和V型的相同,如图24所示。
2
1.2缺陷在底片上成像的基本特征
1.2.1圆形缺陷 ⑴气孔:在焊缝中常见的气孔可分为球状气孔、条状气孔和 缩孔。 球状气孔:按其分布状态可分为均布气孔、密集气孔、链状 气孔、表面气孔。球孔,在底片上多呈现为黑色小圆形斑点, 外形较规则,黑度是中心大,沿边缘渐淡,轮廓清晰可见。 单个分散出现,且黑度淡,轮廓欠清晰的多为表面气孔。密 集成群(5个以上/cm2)叫密集气孔,大多在焊缝近表面, 是由空气中氮气进入熔池造成。平行于焊缝轴线成链状分布 (通常在1cm长在线有4个以上,其间距均≤最小的孔径)称 为链状气孔,它常和未焊透同生。一群均匀分布在整个焊缝 中的气孔,叫均布气孔,见图10示。
射线照相底片的评定
6.1评片工作的基本要求缺陷是否能够通过射线照相而被检出,取决于若干环节。
首先,必须使缺陷在底片上留下足以识别的影象,这涉及到照相质量方面的问题。
其次,底片上的影象应在适当条件下得以充分显示,以利于评片人员观察和识别,这与观片设备和环境条件有关。
第三,评片人员对观察到的影象应能作出正确的分析与判断,这取决于评片人员的知识、经验、技术水平和责任心,按以上所述,对评片工作的基本要求可归纳为三个方面,即底片质量要求,设备环境条件要求和人员条件要求。
6.1.1 底片质量要求通常对底片的质量检查包括以下项目1.灵敏度检查灵敏度是射线照相质量诸多影响因素的综合结果。
底片灵敏度用象质计测定,即根据底片上象质计的影象的可识别程度来定量评价灵敏度高低。
目前国内广泛使用的是丝型象质计,评价底片灵敏度的指标是象质指数Z,它等于底片上能识别出的最细金属丝的编号。
显然,透照给定厚度的工件时,底片上显示的金属丝直径越小,其象质指数z越大,底片的灵敏度也就越高.灵敏度是射线照相底片质量的最重要指标之一,必须符合有关标准的要求。
我国国家标准GB3323—87根据不同透照厚度和不同照相质量等级,规定了必须达到的象质指数Z(表6.1)。
对底片的灵敏度检查内容包括:底片上是否有象质计影象,象质计型号、规格、摆放位置是否正确,能够观察到的金属丝象质指数是多少,是否达到了标准规定的要求等。
2.黑度检查黑度是射线照相底片质量的又一重要指标,各个射线探伤标准对底片的黑度范围都有规定。
GB3323—87标准规定的底片黑度范围如表6.2。
由胶片特性曲线可知,胶片梯度随黑度的增加而增大,为保证底片具有足够的对比度,黑度不能太小,所以标准规定了黑度的下限值,另一方面,受观片灯亮度的限制,底片黑度又不能过大,黑度过大将造成透过光强不足,导致人眼观察识别能力下降,所以标准又规定了底片黑度的上限值。
底片黑度用光学密度计测定。
测定时应注意,最大黑度一般在底片中部焊接接头热影响区位置,最小黑度一般在底片两端焊缝余高中心位置,只有当有效评定区内各点的黑度均在规定的范围内,才能认为该底片黑度符合要求。
射线底片缺陷评定
.
3
(2).斜针状气孔:在底片上多呈现为各种条虫状的影像,一端
保持着气孔的胎生园(或半圆形),一端呈尖细状, 其宽窄变化是 均匀逐渐变窄(细),黑度淡而均匀,轮廓尚清晰,这种气孔多沿结 晶方向长条状,其外貌取决于焊缝金属的凝固方式和气体的来 源决定。一般多成人字形分布(CO),少数呈蝌蚪状(氢气 孔)。如图12所示。 (3)缩孔:按其成因可分为晶间缩孔和弧坑缩孔。
A.晶间缩孔:又称枝晶间缩孔,主要是因焊缝金属冷却过程 中,残留气体在枝晶间形成的长条形缩孔,这种气孔垂直焊缝 表面,在底片上多呈现为较大的黑度,轮廓清晰、外形不规正 的圆形影像,并出现在焊缝的轴在线或附近区域,又称针孔。 如图13所示。
.
4
B.弧坑缩孔:又称火口缩孔。主要是因焊缝的末端未填满, 而在后面的焊接焊道又未消除而形成的缩孔。在底片上的焊 缝凹坑(或弧坑)黑色浅淡的影像中,有一黑度明显大于周 围黑度的块状影像。黑度均匀,轮廓欠清晰,外形不正规, 有收缩的线纹。如图14所示。
③带垫板(衬环)的焊根未焊透:在底片上常出现在钝边 的一侧或两侧,外形较规则,靠钝边侧保留原加工痕迹( 直线状),靠焊缝中心侧不规则,呈曲齿(或曲弧)状, 黑度均匀,轮廓清晰。当因根部间隙过小、钝边高度过大 而引起的未焊透,或采用缩口边做衬垫以及用机械加工法 在厚板边区加工成垫环的未焊透和双面焊未焊透影像雷同 ,如图20、21、22所示。
.
7内的非金属元素偏析在焊接过程中形成的氧 化物(SiO2、SO2、P2O3)等条状夹杂物。 A.条状夹渣:在底片上呈现出带有不规则的、两端呈 棱角(或尖角),沿焊缝方向延伸成条状的,宽窄不 一的黑色影像,黑度不均匀,轮廓较清晰。这种夹渣 常伴随焊道之间和焊道与母材之间的未熔合同生。如 图16所示。
射线照相底片的评定
3.定位 每个定位表格可视为整条焊缝,只要标明缺陷的相对位置即可, 不必要测量该缺陷距片端或中心的尺寸;另外,对有“丁”字焊口的 底片须在定位栏中标注,具体填写要求按评片表中规定。 六、缺陷的评级:
应按标准规定进行评级,如需要综合评级,应在备注栏中加以 说明,也可以在定位栏中以方框和长方框表示;另外,对于无缺陷的 底片,在单独评级和最终评级栏都要注明级别。
每张底片左右两端各扣除10mm,其余均属评定区长度,在评定区 内的缺陷如延伸到片端10mm内,其计量也应包含片端10mm内的缺陷的 数量和尺寸
2)评定区宽度 底片上焊缝影像加上焊缝两侧的热影响区均属评定区宽度。
五、缺陷的定性、定量及定位 1.定性 均以英文字母代替,不得写中文。缺陷性质代码按底片评定表上 规定填写。
2.定量
1)在一张底片上存在多处性质不同的缺陷时,要检出其中最严 重的两种,并确定其数量及尺寸。 2)一张底片上如有多处横向裂纹存在时,要找出裂纹总条数, 并测量其中最长的一条长度尺寸,表示方法为(A10×4,即裂纹共4 条,最长的为10mm) 3)一张底片上存在多处圆型缺陷而无其它缺陷时只需按标准规 定找出其最严重的部位,标注其评定区的点数或长径数值φ >T/2, 其余的圆形缺陷不做标识。 4)圆形缺陷的黑度不作为评级的依据。
七、管子对接焊缝底片评定。
1.管子对接焊缝底片评定按钢制承压设备熔化焊对接焊接接头射线检 测质量分级进行评定,对根部内凹和根部咬边不予考虑。
2.对圆形缺陷长径大于T/2的缺陷评定时不需标注点数,只需标注长径 数值φ >T/2即可。 3.评定时应标出哪部分焊缝靠近胶片侧或射源侧。
片 号
板 厚
焊接 方法 手工焊 氩弧焊 自动焊 手工焊
射线底片评定一次性规定