
截止阀检修实用工艺规程
目录
截止阀检修工艺规程 (1)
1. 围 (1)
2. 引用标准 (1)
3. 概述 (1)
4. 设备参数 (3)
5. 维护保养 (4)
6. 检修周期 (4)
7. 检修项目 (4)
8. 检修工序及质量标准 (5)
9. 检修记录 (6)
10. 试运记录 (7)
截止阀检修工艺规程
1.围
本规程规定了托克托发电公司截止阀的周期、标准检修项目、大修的施工步骤及工艺质量标准,并附录了一些检修维护相关的知识,供托克托发电公司截止阀检修工作使用。
2.引用标准
下列文件对于本文件的应用是必不可少的。
凡是注日期的引用文件,仅所注日期的版本适用于本文件。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
Q/CDT-ITKTPC 10702 46—2012 锅炉截止阀技术标准
DL/T 531—2016 电站高温高压截止阀技术条件
DL/T 838—2003 发电企业设备检修导则
3.概述
阀门是流体管路的控制装置,其基本功能是接通或切断管路介质的流通,改变介质的流通,改变介质的流动方向,调节介质的压力和流量,保护管路的设备的正常运行。
阀门在电厂中的系统中起到了重要的控制作用。
其中截止阀是使用最广泛的一种阀门, 它之所以广受欢迎,是由于开闭过程中密封面之间摩擦力小, 比较耐用, 开启高度不大, 制造容易, 维修方便, 不仅适用于中低压,而且适用于高压阀门。
3.1设备厂家
表1 托电公司截止阀设备厂家
3.2设备原理
截止阀属于截断阀类,它是用来截断或接通管道介质流的装置,截止阀的阀杆轴线与阀座密封面垂直,通过带动阀芯的上下升降进行开断。
截止阀一旦处于开启状态,它的阀座和阀瓣密封面之间就不再有接触,并具有非常可靠的切断动作,因而它的密封面机械磨损较小,由于大部分截止阀的阀座和阀瓣比较容易修理或更换密封元件时无需把整个阀门从管线上拆下来,这对于阀门和管线焊接成一体的场合是很适用的。
通过截止阀的介质一般从阀下部引入,称为正装;从阀瓣上部引入称为反装。
正装时,阀门开启省力,关闭费力。
反装时,阀门关闭严密,但开启时费力,且填料承压。
截止阀一般均按正装要求安装。
截断阀类:主要用于截断或接通介质流。
包括闸阀、截止阀、隔膜阀、旋塞阀、球阀、蝶阀等。
3.3设备结构
图1截止阀结构各部件名称
图2截止阀结构形式
截止阀构造:
截止阀一般均在DN<100mm的管道中使用,按介质的温度、压力要求,用在介质为过热蒸汽t>450℃的管道时,阀门参数应为PN140/570℃,阀体应为合金材料。
用在介质温度<450℃管道时,阀体可为碳钢
材料,其温度、压力应按介质压力、温度不同选用符合要求即可。
一期锅炉截止阀其公称直径一般为DN65、DN50、DN40、DN32、DN20和DNl0六种。
除DNl0为手动外,其余两种亦可附带电动装置,组成电动截止阀。
4.设备参数
5.维护保养
5.1 阀门日常维护保养要求
5.2 阀门的常见故障和处理方法(见附件1)
6.检修周期
阀门的大、小修与配套的锅炉同时进行,出现故障时也进行检修。
7.检修项目
8.检修工序及质量标准8.1截止阀解体
9.检修记录
10.试运记录。
截止阀检修规程

截止阀检修规程1、截止阀的简介 1.1工作原理及作用:截止阀属于截断阀类,它是用来截断或接通管道内介质流的装置。
通过截止阀的介质一般从阀下部引入,称为正装;从阀瓣上部引入称为反装。
正装时,阀门开启省力,关闭费力。
反装时,阀门关闭严密,但开启时费力,且填料承压。
截止阀一般均按正装要求安装. 1.2构造:截止阀一般均在DN<100mm的管道中使用,按介质的温度、压力要求,用在介质为过热蒸汽t>450℃的管道时,阀门参数应为PN140/570℃,阀体应为合金材料。
用在介质温度<450℃管道时,阀体可为碳钢材料,其温度、压力应按介质压力、温度不同选用符合要求即可.一期锅炉截止阀其公称直径一般为DN65、DN50、DN40、DN32、DN20和DNl0六种.除DNl0为手动外,其余两种亦可附带电动装置,组成电动截止阀.1。
2.1一般截止阀:主要特点为自密封型式。
其阀盖与阀体连接部分为销钉连接。
且压盖螺栓也穿固在此销子上。
阀杆填料密封亦是阀体密封。
阀芯用两半卡环连接在阀杆下端部,阀杆上部用T性螺纹与阀盖螺母配合,阀门在开关时带动阀芯呈旋转升降运动,达到开关目的。
1。
2.2卡箍顶丝式截止阀:主要用于空气门、疏水门系统,其特点为阀盖与阀座的连接利用阀座对称脱出的两卡块卡在阀盖对应的槽子里。
为防止阀盖转动,卡块脱离卡槽被介质压力打出又利用顶丝将阀体固定。
其阀芯整体挂在阀杆端部。
1.2。
3卡环顶丝式截止阀:主要特点为阀盖与阀体的连接方式为阀座端部外壁有一环形槽,当阀盖套上阀体后将阀门开启阀盖下移露出阀座槽,将两半环置于槽内,再关闭阀门,将阀盖提升,阀盖被卡环顶住,为防止阀门操作时阀盖卡环脱落,阀盖与阀体也辅以顶丝,加以进一步的固定,此类截止阀主要用于放水系统。
1.2。
4丝扣连接式截止阀:主要特点为阀盖与阀体用丝扣连接,阀盖旋入阀座后为防止开关时阀盖旋出,阀盖与阀体间用电焊点焊固定。
2、截止阀的检修工艺2.1阀门解体:2。
截止阀检修规程图文稿

截止阀检修规程集团文件版本号:(M928-T898-M248-WU2669-I2896-DQ586-M1988)截止阀检修规程?1、截止阀的简介1.1工作原理及作用:截止阀属于截断阀类,它是用来截断或接通管道内介质流的装置。
通过截止阀的介质一般从阀下部引入,称为正装;从阀瓣上部引入称为反装。
正装时,阀门开启省力,关闭费力。
反装时,阀门关闭严密,但开启时费力,且填料承压。
截止阀一般均按正装要求安装。
1.2构造:截止阀一般均在DN<100mm的管道中使用,按介质的温度、压力要求,用在介质为过热蒸汽t>450℃的管道时,阀门参数应为PN140/570℃,阀体应为合金材料。
用在介质温度<450℃管道时,阀体可为碳钢材料,其温度、压力应按介质压力、温度不同选用符合要求即可。
一期锅炉截止阀其公称直径一般为DN65、DN50、DN40、DN32、DN20和DNl0六种。
除DNl0为手动外,其余两种亦可附带电动装置,组成电动截止阀。
b、阀座密封面有较大可见坑点、沟槽,可用电钻带动研磨胎具消除。
磨料可用研磨砂或砂布。
c、阀座密封面有严重坑点、沟槽,无法进行修理应更换新阀门。
d、阀瓣密封面上的坑点、沟槽可用车床加工消除,注意阀瓣的锥度应保持不变,加工量应尽可能缩小。
经过粗加工的阀瓣及阀座必须经对研修理,方法是在阀瓣密封面处均匀涂以细研磨膏和少量机油、放入阀座密封面处用手工进行对研。
注意阀杆与阀体应保持垂直,不得有歪斜和晃动,防止研偏。
对研时应注意经常检查密封面接合情况,及时更换磨料。
在接触情况符合要求后应用干净棉纱擦净,在密封面上涂以少量机油进行抛光,直到符合质量要求为止。
2.2阀门组装:3.3阀杆:4、整体阀门验收:4.1阀门检修组装后,应经1.25倍工作压力的水压试验,(或随炉进行整体水压试验)检查阀门各处均不得有泄漏现象。
4.2阀门开关灵活,行程及开度符合要求,阀门标示牌清晰、完好。
4.3检修记录正确、清楚,并经验收合格。
截止阀的结构及检修工艺

截止阀的结构及检修工艺截止阀是一种常用的阀门,用于控制管道中流体的流动。
它主要由阀体、阀盖、阀杆和阀瓣等部件组成。
下面将详细介绍截止阀的结构及检修工艺。
一、截止阀的结构1.阀体:截止阀的阀体一般采用铸铁、钢材或不锈钢等材料制造。
阀体内部有一个中空的通道,用于流体通过。
2.阀盖:阀盖是固定在阀体上的部件,通常采用铸铁、铸钢或不锈钢等材料制造。
阀盖上有一个与阀体通道对应的孔,用于与阀体上的阀杆连接。
3.阀杆:阀杆是连接阀盖和阀瓣的部件,通常采用不锈钢材料制造。
阀杆的上端与阀盖连接,下端与阀瓣连接。
4.阀瓣:阀瓣是截止阀的关键部件,它可以随着阀杆的升降而打开或关闭通道。
阀瓣主要由阀座、密封面和阀瓣体等部分组成。
5.密封面:密封面是阀瓣与阀座接触的部位,常用的密封面材料有橡胶、聚四氟乙烯等。
阀瓣关闭时,密封面与阀座接触,以实现密封。
二、截止阀的检修工艺截止阀的检修工艺主要包括以下几个步骤:1.断开阀门:在检修之前,首先需要断开阀门。
关闭阀门上的操作手柄,断开阀门与管道之间的连接,确保阀门处于关闭状态。
2.拆卸阀杆和阀瓣:使用合适的工具将阀杆上的螺钉拧紧,并将阀杆与阀瓣分离。
在拆卸过程中要注意阀杆、阀瓣及其连接处的密封面,避免损坏。
3.清洁和检查:将拆下的阀杆和阀瓣进行清洁,去除表面的污垢和沉淀物。
同时,对阀杆、阀瓣及其密封面进行仔细检查,确保无损坏和磨损。
4.更换密封件:根据检查结果,如果发现阀杆、阀瓣或其密封面存在损坏或磨损,需要及时更换相应的密封件。
选择合适的密封件材料,确保密封性能。
5.组装阀件:在更换密封件后,将阀杆和阀瓣重新组装,确保安装稳固,阀瓣能够顺畅运动。
6.检查和试运行:完成阀件的组装后,进行全面检查,确认各部件的安装正确无误。
然后,试运行阀门,观察阀门的打开和关闭情况与密封性能,确保阀门能够正常运行。
7.整理和记录:整理好检修过程中使用的工具和材料,对检修情况进行记录,包括阀门的检查结果、更换的密封件以及试运行情况等。
截止阀检修工艺规程

截止阀检修工艺规程截止阀是利用阀盘控制启封的阀门。
阀盘是由阀杆来控制的,阀杆顶端有手轮,中间有螺纹及填料函密封段。
对于小型内螺纹截止阀,阀杆螺纹在阀体内。
对于大型截止阀,则螺纹处在阀体表面。
当阀杆旋转时,它在螺母中做上下运动。
所以可由阀杆露出阀盖的高度来判断阀门开启程度。
截止阀根据连接方式不同,可分为螺纹连接和法兰连接。
截止阀的结构形式有多种,有标准式、流线式、直流式、角式。
标准式又称球心式,阻力较大;流线式、直流式阻力较小,使用较普遍。
角式截止阀用于管路的直角转折处。
截止阀主要用于蒸汽管路上,但也可用于给水和压缩空气、真空等管路系统中。
截止阀检修的工艺方法:1 阀门解体:a 内螺纹连接b 法兰连接1-阀座 2-阀盘 3-铁丝圈 4-阀体 5-阀盖 6-阀杆 7-填料 8-填料压盖螺母9-填料压盖10-手轮 11-阀座 12-阀盘 13-垫片 14-开口锁片 15-阀盘螺母16-阀体 17-阀盖 18-阀杆 19-填料 20-填料压盖 21-螺母 22-手轮 23-轭24-螺栓截止阀1)电动阀门应切断电源,如需要可拆除电源线。
2)拆除电动操作装置或传动机构等。
3)松开阀盖法兰螺栓,将阀盖、阀杆连同阀芯一同取下。
4)将填料压盖螺栓松开,挖出填料。
5)将手轮拆下,旋转阀杆使其与阀盖脱开。
2 清扫检查:1)清扫全部零件。
2)检查阀体和阀盖有无裂纹、夹渣、冲刷和腐蚀等缺陷。
填料室有无裂纹和纵向沟痕,法兰面是否平整光滑,有无沟痕和腐蚀。
3)检查阀座和阀芯的密封面是否光滑,有无裂纹和沟痕等缺陷,并用红丹粉检查其接触情况。
4)检查阀杆表面是否光滑,有无磨损、沟痕和腐蚀、螺纹有无磨损和损坏。
3 组装:1) 所有零件清扫检查后,按与解体相反的顺序组装。
2)组装时各零件的相互接触面及螺纹上应涂上黑铅粉。
轴承和螺杆上应加润滑脂润滑。
3)填料和垫应更换,填料对接处切成45°,上下对接成一圈,每圈对接处错开90°。
截止阀检修工艺规程
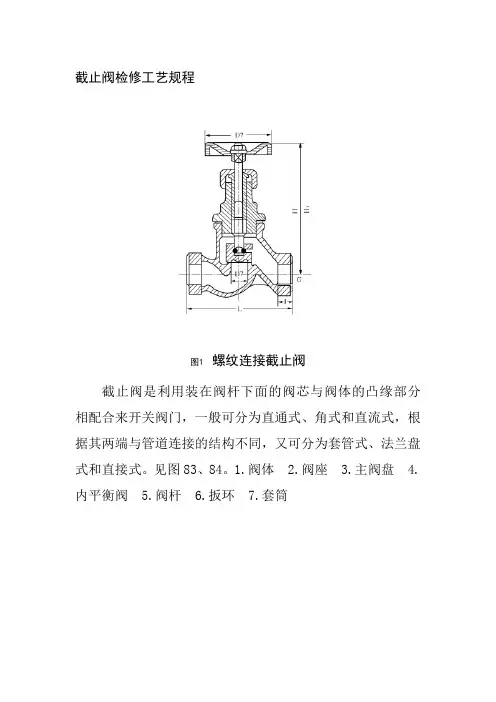
截止阀检修工艺规程图1 螺纹连接截止阀截止阀是利用装在阀杆下面的阀芯与阀体的凸缘部分相配合来开关阀门,一般可分为直通式、角式和直流式,根据其两端与管道连接的结构不同,又可分为套管式、法兰盘式和直接式。
见图83、84。
1.阀体 2.阀座 3.主阀盘 4.内平衡阀 5.阀杆 6.扳环 7.套筒图2 焊接高压截止阀图3 法兰连接直通式截止阀1.1.1.1 截止阀检修工艺流程截止阀检修工艺流程:a)开启阀门;b)拆除电动执行电源,拆开电动执行机机构与支座联接螺栓,吊走电动执行机构(手动阀则可无该条);c)拆卸法兰螺栓,把阀门吊下(用于法兰连接截止阀);d)松掉阀盖与阀座联接螺栓,将阀芯一并抽出(用于法兰连接截止阀,也适用于部分仿苏高压焊接截止阀),或松掉阀盖与阀座的顶丝,将阀盖旋掉,然后将阀杆阀芯一并抽出(用于焊接截止阀);e)拆掉盘根盖螺母,提起盘根压盖,取出盘根;f)检查并研磨阀芯、阀座密封面;g)检查清理阀盖、法兰、盘根腔室;h)对手动阀若有必要,可拆下手轮检查铜套是否完好;i)复装按解体逆序进行。
1.1.1.2 截止阀检修质量标准截止阀检修质量标准:j)阀杆平直,最大弯曲度不大于0.06mm,表面应光滑无沟槽无损伤,梯形螺纹丝扣完好无毛刺缺口;k)阀芯、阀座清理干净、密封面光洁度达以上,无破损、锈蚀等缺陷;l)阀盖、结合面清理干净,无锈蚀、麻点,并用铜粉或二硫化钼粉擦拭,若阀杆架与阀体为丝扣连接,丝扣应完好无毛刺或缺口;m)更换填料时,接口为45度斜口,相邻两填料搭接口应错位90°-180°,填料压盖压入填料室高度为5mm-8mm,且松紧适当;n)各部螺栓、螺母清理干净,螺纹应完好无损,并用黑铅粉或二硫化钼粉擦拭;o)单向推力球轴承滚珠和弹道无磨损和剥伤,涂黄油润滑,轴承压盖紧度适中;p)阀门与传动装置连接后,调整传动装置的扭矩和行程开关位置,手、电动切换应能互锁;q)阀门组合好后做 1.25倍的公称压力试验应严密无泄漏;r)阀门检修后应开关灵活,无卡涩,修后应处于关闭位置。
安全阀、截止阀调试检修作业安全操作规程模板

安全阀、截止阀调试检修作业安全
操作规程
Safety operation regulations for commissioning and overhaul of safety
valves and globe valves
为规范化、制度化和统一化作业行为,使员工的管理工作有章可循,提高工作效率和员工责任感、归属感,特此制定。
第一条解体检查,顺序拆卸,清洗各部位。
第二条仔细检查阀口阀座,不允许有丝毫损伤,保持光洁度,垂直度。
第三条按解体相反的顺序组装。
第四条调试定压升至1.6MPa时,安全阀应开启,降至该压力的0.8倍时应回座,如不符合要求则反复调试,直至达到要求。
一般按安全阀铭牌要求调试。
第五条调试好后在放散法兰口处放些水测试,每分钟不超过4个气泡为合格。
第六条全部合格后进行铅封。
第七条调试中,人不能站在放散口处,以免伤人。
请输入您的公司名字Fonshion Design Co., Ltd。
阀门检修工艺及维修标准
锅炉管阀及附件检修工艺规程1 Velan Y型无阀盖截止阀检修工艺规程1.1 设备概况及参数1.1.1 Velan Y型无阀盖截止阀概况1/4英寸– 4 英寸(8-100毫米)Velan Y型无阀盖截止阀是加拿大威兰有限公司的,阀体为整体铸造式,这种设计结构适用在高压状态下工作。
阀门带有定向阀盘, 其材质为钨铬钴合金6。
钨铬钴合金是包含钨、铬、钴三种金属的合金。
它的平均布氏硬度为400。
在阀门行业里,它通常被当作一种理想的坚硬的表面材料来使用。
然而,阀盘和阀座并非是不可毁坏。
例如,如果有坚硬的杂质被夹在阀盘和阀座之间,当阀盘被压进阀座时,就有可能损毁阀门。
Velan Y型无阀盖截止阀1/4英–4 英寸(8-100毫米)用在台电SG—2026/17.5—M905锅炉的炉顶承压管道排空系统。
1.1.2 Velan Y型无阀盖截止阀参数1.1.2.1推荐使用的石墨密封填料的压盖螺母扭矩1.1.2.2推荐润滑1.1.2.3阀门修整允许公差1.2 VELAN截止阀检修步骤、工艺方法及质量标准1.2.1. VELAN截止阀准备工作1.2.1.1确认阀体内和与其相连接的管道内没有工作压力。
1.2.1.1准备出拆卸和装配阀门的工作场地,在堆放时不能使零件损坏。
1.2.1.2准备好必要的工具和量具。
1.2.1. 3准备好卡尺,在拆卸后对阀门进行测绘,并做好记录。
1.2.2 VELAN截止阀检修步骤、工艺方法1.2.2.1用手轮将阀门摇开几圈。
松开盘根压盖铰接螺栓,将填料压盖压板松活。
松盘根压盖螺母时要用专用标准扳手。
1.2.2.2对于电动阀门取下电传动装置。
传动头取下后应水平放好,防止蜗轮箱内齿轮油漏入电动机里。
1.2.2.3拆卸阀门框架。
A 对于螺栓连接的截止阀,展平止动垫松开框架固定螺钉。
B 对于丝扣连接的阀门,应用锯或剔的方法将框架与门体的焊点除去。
剔或锯时一定注意不要损坏门体和框架连接螺纹。
C 将框架逆时针方向旋转,同时将上部阀杆沿开启方向旋转,使其带动下阀杆一起提升,将框架连同上下阀杆一起取下。
阀门检修规程及标准
锅炉管阀及附件检修工艺规程1 Velan Y型无阀盖截止阀检修工艺规程1。
1 设备概况及参数1.1.1 Velan Y型无阀盖截止阀概况1/4英寸– 4 英寸(8—100毫米)Velan Y型无阀盖截止阀是加拿大威兰有限公司的,阀体为整体铸造式,这种设计结构适用在高压状态下工作。
阀门带有定向阀盘,其材质为钨铬钴合金6。
钨铬钴合金是包含钨、铬、钴三种金属的合金。
它的平均布氏硬度为400.在阀门行业里,它通常被当作一种理想的坚硬的表面材料来使用。
然而,阀盘和阀座并非是不可毁坏.例如,如果有坚硬的杂质被夹在阀盘和阀座之间,当阀盘被压进阀座时,就有可能损毁阀门.Velan Y型无阀盖截止阀1/4英–4 英寸(8-100毫米)用在锅炉的炉顶承压管道排空系统。
1。
1。
2 Velan Y型无阀盖截止阀参数1.2 VELAN截止阀检修步骤、工艺方法及质量标准1.2.1。
VELAN截止阀准备工作1。
2.1.1确认阀体内和与其相连接的管道内没有工作压力。
1。
2。
1。
1准备出拆卸和装配阀门的工作场地,在堆放时不能使零件损坏。
1。
2。
1.2准备好必要的工具和量具。
1.2.1。
3准备好卡尺,在拆卸后对阀门进行测绘,并做好记录。
1.2.2 VELAN截止阀检修步骤、工艺方法1。
2。
2.1用手轮将阀门摇开几圈。
松开盘根压盖铰接螺栓,将填料压盖压板松活。
松盘根压盖螺母时要用专用标准扳手。
1。
2。
2.2对于电动阀门取下电传动装置。
传动头取下后应水平放好,防止蜗轮箱内齿轮油漏入电动机里。
1.2.2.3拆卸阀门框架。
A 对于螺栓连接的截止阀,展平止动垫松开框架固定螺钉.B 对于丝扣连接的阀门,应用锯或剔的方法将框架与门体的焊点除去。
剔或锯时一定注意不要损坏门体和框架连接螺纹。
C 将框架逆时针方向旋转,同时将上部阀杆沿开启方向旋转,使其带动下阀杆一起提升,将框架连同上下阀杆一起取下。
框架取下后,应将阀体密封好,防止掉入杂物。
1.2.2.4框架解体。
高压截止阀、调节阀及逆止阀检修工艺指导手册规程
高压截止阀、调节阀及逆止阀检修工艺指导手册规程1DNlODN20 DN25截止阀检修1.1设备规范及组件明细表。
1.2截止阀型号:J61Y--320规格:DNlO技术特性:适用介质:汽、水公称压力:31.38Mpa工作温度:tW450C强度试验压力:Ps1=37.5Mpa(48MPa)密封试验压力:Ps2=27.5Mpa(35.2Mpa)1.3截止阀型号:J61Y-320规格:DN20(DN25)技术特性:适用介质:汽、水公称压力:31.38MPa工作温度:tW450C强度试验压力:Psl=37.5Mpa(48Mpa)密封试验压力:Ps2=27.5MPa(35.2Mpa) 零组件明细表:1.4.截止阀型号:J61Y—P55195V规格:DNlO适用介质:蒸汽公称压力:20.5Mpa最高使用工作温度:t=555°C最高温度下的工作压力:16.4MPa零部件材料规范表:型号:J61Y-P55195V规格:DN20(DN25)适用介质:蒸汽公称压力:2O.5Mpa最高使用工作温度:t=555°C最高温度下的工作压力:16.4MPa 零部件材料规范表:2调节阀检修型号:657—HPT规格:2〃适用介质:水公称压力:2155PSl工作温度:280℃最大开启行程:25mm2.1零部件材料规范:2.2大小修标准项目及周期周期:大修:4年小修:1年大修标准项目:检查修理阀杆与阀套。
更换全部盘根。
检查研磨阀瓣、阀座密封面。
检查阀盖与阀底密封面。
更换不锈钢金属缠绕垫片。
检查修理填料压盖、格兰螺栓及各零部件。
小修标准项目:检查添加盘根。
消除阀瓣与阀座密封面渗漏。
消除日常维护中不能消除的缺陷。
2.3检修工艺及质量标准:2.4易损部件清单3DN65逆止阀检修型号:H41H-40规格:DN65适用介质:水、蒸汽公称压力:3.0MPa工作温度:425℃零部件材料规范:3.2大小修标准项目及周期周期:大修:4年小修:1年大修标准项目:检查法兰密封面。
阀门检修工艺及维修标准
阀门检修工艺及维修标准锅炉管阀及附件检修工艺规程1 Velan Y型无阀盖截止阀检修工艺规程1.1 设备概况及参数1.1.1 Velan Y型无阀盖截止阀概况1/4英寸– 4 英寸(8-100毫米)Velan Y型无阀盖截止阀是加拿大威兰有限公司的,阀体为整体铸造式,这种设计结构适用在高压状态下工作。
阀门带有定向阀盘, 其材质为钨铬钴合金6。
钨铬钴合金是包含钨、铬、钴三种金属的合金。
它的平均布氏硬度为400。
在阀门行业里,它通常被当作一种理想的坚硬的表面材料来使用。
然而,阀盘和阀座并非是不可毁坏。
例如,如果有坚硬的杂质被夹在阀盘和阀座之间,当阀盘被压进阀座时,就有可能损毁阀门。
Velan Y型无阀盖截止阀1/4英–4 英寸(8-100毫米)用在台电SG—2026/17.5—M905锅炉的炉顶承压管道排空系统。
1.1.2 Velan Y型无阀盖截止阀参数1.1.2.1推荐使用的石墨密封填料的压盖螺母扭矩固定螺钉。
B 对于丝扣连接的阀门,应用锯或剔的方法将框架与门体的焊点除去。
剔或锯时一定注意不要损坏门体和框架连接螺纹。
C 将框架逆时针方向旋转,同时将上部阀杆沿开启方向旋转,使其带动下阀杆一起提升,将框架连同上下阀杆一起取下。
框架取下后,应将阀体密封好,防止掉入杂物。
1.2.2.4框架解体。
A 对于DN10,DN20截止阀拧松两个连接螺母,取下螺栓,取出滚珠和下阀杆,DN20门为连接垫片。
从阀杆螺母中旋出上门杆。
B 对于DN40,DN50,DN65截止阀,松开开度指示板。
用冲子取出下阀杆与连接套连接销,取出下阀杆和连接钢珠。
保存好。
C 从上门杆螺母中旋出上门杆。
从连接套上的小孔中退出滚珠,将连接套与上门杆脱离。
保存好滚珠。
1.2.2.5将密封填料清理干净,从下阀杆取下填料压盖和压板,填料座圈进行清理打磨。
测量、压盖、座圈、门杆、填料室各部尺寸,是否符合要求。
1.2.2.6检查与修理1.2.2.7检查阀体。