
组装与调试功能和原理介绍(OK)
多功能安检门电路
一、功能说明
多功能安检门电路主要由红外编码发射电路(红外发射板)和红外(解码)接收电路、控制部分及各单元电路组成。
编码和解码芯片分别采用PT2262-IR和PT2272-M4,发射和接收地址编码设置必须完全一致才能配对使用。
红外发射电路将编码后的地址码、数据码、同步码随同38KHz红外载波一起发射出去;接收电路接收到有效信号,经过解码、处理后变成所需的电信号(当接收到发送过来的信号时,解码芯片PT2272-M4的VT脚输出一个正脉冲,与此同时,相应的数据管脚输出高电平),控制运放波形发生报警电路、声光控灯电路、金属检测报警电路、开关门指示电路几个单元电路。
二、电路功能简介
用红外发射板发射红外信号,按下红外编码发射电路的不同按键(K1、K2、K3、K4)主板接收到相应的信号后,实现相应功能:
●按下K1键盘:开关门指示电路用发光二极管LED5和LED6指示门的状态:绿灯亮代表门
开,红灯亮代表门关闭。
●按下K2键盘:金属检测报警电路工作,实时检测有没有金属,如有金属则发出音乐报警
声。
再次按下K2键盘可以消除报警。
●按下K3键盘:振动检测报警电路工作,实时检测有没有振动,如有振动则控制电路给运
放波形发生报警电路供电发出报警声。
再次按下K3键盘可以消除报警。
●按下K4键盘:控制LED2灯亮并延时一段时间模拟门灯的亮灭。
声光控灯电路也可控制
LED2的亮灭,但只有在光暗的情况下才能通过声音控制LED2灯亮。
此外,通过按下控制部分电路中的K4、K3、K2、K1,也可以同样实现上述对应功能。
三、元器件介绍
1.集成电路PT2262-IR/PT2272-M4
PT2262-IR和PT2272-M4是通用配对编、解码芯片,PT2262-IR / PT2272-M4最多可有12位(A0-A11)三态地址端管脚(悬空、接高电平、接低电平),任意组合可提供531441种地址码。
编码芯片PT2262-IR发出的编码信号由:地址码、数据码、同步码组成一个完整的码字,解码芯片PT2272-M4接收到信号后,其地址码经过两次比较核对后,VT脚才输出高电平。
PT2262-IR 的管脚图如图1所示,管脚说明如表1所示;PT2272-M4的管脚图如图2所示,管脚说明如表2所示。
图1 PT2262管脚图图2 PT2272-M4管脚图
表1 PT2262-IR管脚说明
名称管脚说明
A0-A11 1~8、10~13 地址管脚,用于进行地址编码,可置为“0”、“1”、“f”(悬空)。
D0-D5 7~8、10~13 数据输入端,有一个为“1”即有编码发出,内部下拉。
Vcc 18 电源正端(+)。
Vss 9 电源负端(-)。
TE 14 编码启动端,用于多数据的编码发射,低电平有效。
OSC1 16 振荡电阻输入端,与OSC2所接电阻决定振荡频率。
OSC2 15 振荡电阻振荡器输出端。
Dout 17 编码输出端(正常时为低电平)。
名称
管脚 说 明 A0-A11
1~8、10~13 地址管脚,用于进行地址编码,可置为“0”,“1”,“f”(悬空),必须与2262一致,否则不能解码。
D0-D5
7~8、10~13 地址或数据管脚,当作为数据管脚时,只有在地址码与2262一致,数据管脚才能输出与2262数据端对应的高电平,否则输出为低电平,锁存型只有在接收到下一数据才能转换。
Vcc
18 电源正端(+)。
Vss
9 电源负端(-)。
DIN
14 数据信号输入端。
OSC1
16 振荡电阻输入端,与OSC2所接电阻决定振荡频率。
OSC2 15 振荡电阻振荡器输出端。
VT 17 解码有效确认,输出端(常低)解码有效变成高电平(瞬态)。
CD4013是双D 触发器,其管脚图及功能表如图3所示。
CD4011是与非门,其管脚图如图4所示。
图3 CD4013管脚图及功能表 图4 CD4011管脚图
3.音乐芯片
音乐芯片管脚如图5所示。
图5 音乐芯片管脚图 图6 LM358管脚图
4.集成电路LM358
LM358管脚图如图6所示。
其直流电压增益约为100dB ;单电源供电范围为3~30V ,双电源为±1.5~±15V 。
5.压电陶瓷蜂鸣片
压电陶瓷蜂鸣片是利用压电效应原理工作的,当对其施加交变电压时它会产生机械振动;反之,对其施加机械作用力时它也会产生电压信号。
因此,可以将压电陶瓷蜂鸣片变通作为振动传感器使用。
压电陶瓷蜂鸣片受到机械作用力时产生的电压信号很微弱,作振动传感器使用一般应连接电压放大器。
第 3 页 共 3 页 四、电路原理图
图7多功能安检门电路原理图。
830数字万用表格原理、组装与调试OK
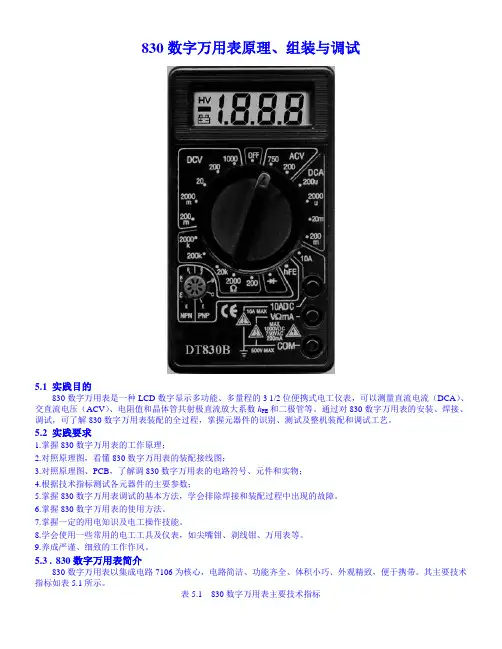
830数字万用表原理、组装与调试5.1 实践目的830数字万用表是一种LCD数字显示多功能、多量程的3 1/2位便携式电工仪表,可以测量直流电流(DCA)、交直流电压(ACV)、电阻值和晶体管共射极直流放大系数h FE和二极管等。
通过对830数字万用表的安装、焊接、调试,可了解830数字万用表装配的全过程,掌握元器件的识别、测试及整机装配和调试工艺。
5.2 实践要求1.掌握830数字万用表的工作原理;2.对照原理图,看懂830数字万用表的装配接线图;3.对照原理图、PCB,了解调830数字万用表的电路符号、元件和实物;4.根据技术指标测试各元器件的主要参数;5.掌握830数字万用表调试的基本方法,学会排除焊接和装配过程中出现的故障。
6.掌握830数字万用表的使用方法。
7.掌握一定的用电知识及电工操作技能。
8.学会使用一些常用的电工工具及仪表,如尖嘴钳、剥线钳、万用表等。
9.养成严谨、细致的工作作风。
5.3 .830数字万用表简介830数字万用表以集成电路7106为核心,电路简洁、功能齐全、体积小巧、外观精致,便于携带。
其主要技术指标如表5.1所示。
表5.1 830数字万用表主要技术指标一般特性直流电流显示 3 1/2位LCD自动极性显示量程分辩力精度超量程显示最高位显示“1”其它位空白200uA 0.1uA ±1.0%读数±.3字最大共模电压500V峰值2000uA 1uA ±1.0%读数±.3字储存环境-15°C至50°C 20mA 10uA ±1.0%读数±.3字温度系数小于0.1×准确度/°C 200mA 100uA ±1.5%读数±5字电源9V叠层电池10A 10mA ±2.0%读数±10字外形尺寸128×75×24mm 交流电压直流电压量程分辩力精度量程分辩力精度200V 100mV ±1.2%读数±10字200mV 0.1mV ±0.5%读数±2字750V 1V ±1.2%读数±10字2000mV 1mV ±0.5%读数±3字电阻20V 10mV ±0.5%读数±3字量程分辩力精度200V 100mV ±0.5%读数±3字200Ω0.1Ω±1.0%读数±10字1000V 1V ±0.8%读数±3字2000Ω1Ω±1.0%读数±2字晶体管检测20KΩ10Ω±1.0%读数±2字量程测试电流开路电压/测试电压200KΩ100Ω±1.0%读数±2字二极管 1.4mA 2.8V 2000KΩ1KΩ±1.0%读数±2字三极管Ib=10uA Vce=3V5.4 830数字万用表工作原理DT830B数字万用表以大规模集成电路7106为核心,其原理框图如图5.1所示。
自动化生产线中的自动化装配与调试
自动化生产线中的自动化装配与调试自动化生产线是现代工业制造中的重要环节,它通过应用自动化技术,实现了生产过程的高效、精确和稳定。
其中,自动化装配与调试是生产线中的关键环节,它直接影响着产品质量和生产效率。
本文将从自动化装配与调试的技术原理、应用案例以及未来发展趋势等方面进行分析。
一、技术原理自动化装配和调试的核心在于机器人技术的应用。
机器人是一种能够按照预先设定的程序和指令,自主完成工业操作的智能设备。
在自动化装配过程中,机器人可以根据产品的要求,精确地将零部件进行定位、拾取和组装,实现高效而精确的装配工作。
而在自动化调试过程中,机器人可以通过自主学习和感知,识别产品的故障点,并进行相关的操作和调整,使产品达到稳定的性能指标。
二、应用案例1. 汽车行业在汽车制造领域,自动化装配和调试已经得到了广泛应用。
以汽车生产线的焊接工序为例,机器人可以通过高精度的定位和焊接技术,实现车身的自动化装配和焊接。
同时,机器人还可以对汽车的电气系统进行调试,确保各个功能模块的正常工作。
2. 电子行业在电子行业,自动化装配和调试也是不可或缺的环节。
例如,在手机制造过程中,机器人可以将各种小型零部件精确地组装在一起,如屏幕、按键等。
同时,机器人还可以通过自动化测试装置对手机进行严格的功能测试和质量检测,保证产品的性能达到要求。
三、未来发展趋势随着科技的不断进步,自动化装配和调试技术也在不断发展和创新。
未来,我们可以预见以下几个趋势:1. 智能化升级:机器人将更加智能化,能够通过学习和感知来提高其适应环境和处理能力。
2. 模块化设计:产品将更加注重模块化设计,方便机器人进行组装和调试。
3. 多机器人协作:多个机器人将协同工作,提高生产效率和灵活性。
4. 自动化调试优化:机器人将能够自动调整参数和优化生产过程,提高产品的一致性和稳定性。
总结:自动化装配与调试是自动化生产线中至关重要的环节,它通过机器人技术的应用,实现了高效、精确和稳定的生产过程。
加工单元的原理安装与调试课件
机械制造业 电子信息产业 五金加工业
其他领域
加工单元广泛应用于机械制造业 的各个领域,如汽车制造、航空 航天、轨道交通等。
五金加工业是加工单元的重要应 用领域之一,涉及各种金属制品 的制造和加工。
02
加工单元的原理
Chapter
加工单元的工作原理
01
加工单元通过电机驱动,将动力 传递给工作台或刀具,实现工件 的切削、磨削、钻孔等加工操作 。
加工单元的作用
加工单元是实现产品制造过程中的重要组成部分, 能够高效地完成各种加工任务,提高生产效率和产 品质量。
加工单元的类型与特点
加工单元类型
根据不同的分类标准,加工单元可以分为多种类型,如按加 工方式可分为切削加工单元、磨削加工单元、电火花加工单 元等;按自动化程度可分为手动加工单元、半自动加工单元 和全自动加工单元。
Chapter
实例一:某机械制造企业的加工单元应用
总结词:高效稳定
详细描述:某机械制造企业通过引入加工单元,实现了高效稳定的自动化生产。 加工单元在生产线上扮演着重要角色,能够快速准确地完成各种加工任务,提高 了生产效率和产品质量。
实例二:某汽车制造企业的加工单元应用
总结词:高精度
详细描述:某汽车制造企业为了提高产品质量和竞争力,采用了高精度的加工单元。通过先进的加工技术和设备,加工单元 能够实现高精度的加工和装配,从而提高了汽车的性能和外观质量。
组装框架
按照说明书指示,组装加工单 元的框架,确保框架稳固。
安装刀具和夹具
根据加工需要,安装合适的刀 具和夹具。
拆开包装
将加工单元的包装拆开,取出 所有部件。
安装电机与传动装置
将电机和传动装置安装在指定 位置,连接电源和传动线路。
830数字(精选)万用表原理、组装与调试OK
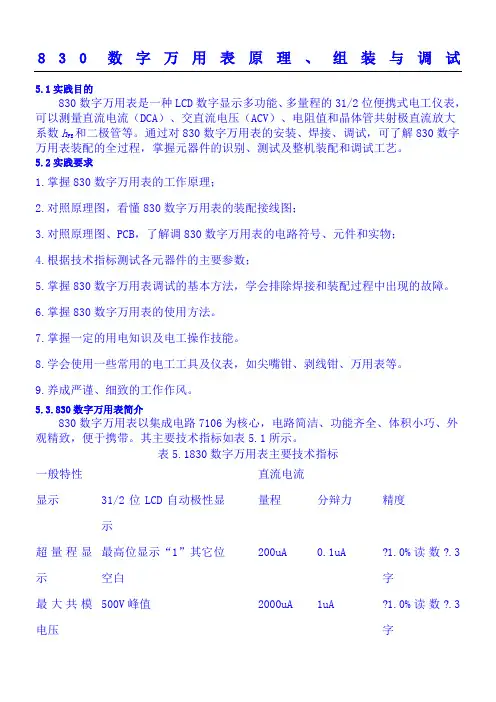
830数字万用表原理、组装与调试5.1实践目的830数字万用表是一种LCD数字显示多功能、多量程的31/2位便携式电工仪表,可以测量直流电流(DCA)、交直流电压(ACV)、电阻值和晶体管共射极直流放大系数h FE和二极管等。
通过对830数字万用表的安装、焊接、调试,可了解830数字万用表装配的全过程,掌握元器件的识别、测试及整机装配和调试工艺。
5.2实践要求1.掌握830数字万用表的工作原理;2.对照原理图,看懂830数字万用表的装配接线图;3.对照原理图、PCB,了解调830数字万用表的电路符号、元件和实物;4.根据技术指标测试各元器件的主要参数;5.掌握830数字万用表调试的基本方法,学会排除焊接和装配过程中出现的故障。
6.掌握830数字万用表的使用方法。
7.掌握一定的用电知识及电工操作技能。
8.学会使用一些常用的电工工具及仪表,如尖嘴钳、剥线钳、万用表等。
9.养成严谨、细致的工作作风。
5.3.830数字万用表简介830数字万用表以集成电路7106为核心,电路简洁、功能齐全、体积小巧、外观精致,便于携带。
其主要技术指标如表5.1所示。
表5.1830数字万用表主要技术指标一般特性直流电流显示31/2位LCD自动极性显示量程分辩力精度超量程显示最高位显示“1”其它位空白200uA 0.1uA ?1.0%读数?.3字最大共模电压500V峰值2000uA 1uA ?1.0%读数?.3字储存环境-15°C至50°C20mA 10uA ?1.0%读数?.3字温度系数小于0.1×准确度/°C200mA 100uA ?1.5%读数?5字电源9V叠层电池10A 10mA ?2.0%读数?10字外形尺寸128×75×24mm交流电压直流电压量程分辩力精度量程分辩力精度200V 100mV ?1.2%读数?10字200mV 0.1mV ?0.5%读数?2字750V 1V ?1.2%读数?10字2000mV 1mV ?0.5%读数?3字电阻20V 10mV ?0.5%读数?3字量程分辩力精度200V 100mV ?0.5%读数?3字200Ω0.1Ω?1.0%读数?10字1000V 1V ?0.8%读数?3字2000Ω1Ω?1.0%读数?2字晶体管检测20KΩ10Ω?1.0%读数?2字量程测试电流开路电压/测试电压200KΩ100Ω?1.0%读数?2字二极管 1.4mA 2.8V 2000KΩ1KΩ?1.0%读数?2字三极管Ib=10uA Vce=3V5.4830数字万用表工作原理DT830B数字万用表以大规模集成电路7106为核心,其原理框图如图5.1所示。
电池生产专用设备的自动化装配与调试技术

电池生产专用设备的自动化装配与调试技术随着电池产业的迅速发展,电池生产专用设备的自动化装配与调试技术也得到了广泛应用。
这种技术的出现,为电池行业带来了许多优势,例如提高生产效率、降低人力成本、保证产品质量等。
本文将介绍电池生产专用设备的自动化装配与调试技术的原理、优势以及应用前景。
一、自动化装配技术原理电池生产专用设备的自动化装配技术是通过将传统的人工生产转变为机器自动完成,主要借助机器人技术、传感器技术、计算机控制技术等多种技术手段。
其中,机器人技术是关键技术之一,通过操控机械臂实现电池组件的自动化装配。
传感器技术能够实时检测、监控装配过程中的各项参数,确保装配的准确性和稳定性。
计算机控制技术则对整个装配过程进行计划、调度和控制,确保自动化装配的高效率和精准度。
二、自动化装配技术的优势1. 提高生产效率:相比传统的人工装配方式,自动化装配技术可以实现高速、连续、稳定的生产过程,大幅提高了生产效率。
机器人的高速操作和精准控制能力,使得电池组件的装配速度得以大幅提升,从而满足市场对高质量、大规模的产品需求。
2. 降低人力成本:自动化装配技术的引入减少了对人工劳动的依赖。
传统的电池组装需要大量的人工操作,而自动化装配技术能够实现无人化操作,从而极大地降低了人力成本。
此外,机器人技术的发展也带来了工作岗位的转型和升级,使得人们可以从繁重、重复性的劳动中解放出来,更加专注于高级技术和创新。
3. 提高产品质量:自动化装配技术的一个重要作用是提高产品质量。
机器人在装配过程中能够精准地控制每一个步骤,避免了人工操作中的误差和瑕疵。
此外,自动化装配还可以实时监测和检测装配过程中的各项参数,并及时调整和修正,从而保证了产品的一致性和稳定性。
4. 提升工作环境安全性:自动化装配技术可以将人员从危险和有害的环境中解放出来,减少了人工生产过程中的职业健康风险,提升了工作环境的安全性。
例如,在电池生产中,涉及到腐蚀性液体和高温操作,通过引入自动化装配技术,可以有效降低操作人员的安全风险。
组装与调试功能和原理介绍(OK)

多功能安检门电路一、功能说明多功能安检门电路主要由红外编码发射电路(红外发射板)和红外(解码)接收电路、控制部分及各单元电路组成。
编码和解码芯片分别采用PT2262-IR和PT2272-M4,发射和接收地址编码设置必须完全一致才能配对使用。
红外发射电路将编码后的地址码、数据码、同步码随同38KHz红外载波一起发射出去;接收电路接收到有效信号,经过解码、处理后变成所需的电信号(当接收到发送过来的信号时,解码芯片PT2272-M4的VT脚输出一个正脉冲,与此同时,相应的数据管脚输出高电平),控制运放波形发生报警电路、声光控灯电路、金属检测报警电路、开关门指示电路几个单元电路。
二、电路功能简介用红外发射板发射红外信号,按下红外编码发射电路的不同按键(K1、K2、K3、K4)主板接收到相应的信号后,实现相应功能:●按下K1键盘:开关门指示电路用发光二极管LED5和LED6指示门的状态:绿灯亮代表门开,红灯亮代表门关闭。
●按下K2键盘:金属检测报警电路工作,实时检测有没有金属,如有金属则发出音乐报警声。
再次按下K2键盘可以消除报警。
●按下K3键盘:振动检测报警电路工作,实时检测有没有振动,如有振动则控制电路给运放波形发生报警电路供电发出报警声。
再次按下K3键盘可以消除报警。
●按下K4键盘:控制LED2灯亮并延时一段时间模拟门灯的亮灭。
声光控灯电路也可控制LED2的亮灭,但只有在光暗的情况下才能通过声音控制LED2灯亮。
此外,通过按下控制部分电路中的K4、K3、K2、K1,也可以同样实现上述对应功能。
三、元器件介绍1.集成电路PT2262-IR/PT2272-M4PT2262-IR和PT2272-M4是通用配对编、解码芯片,PT2262-IR / PT2272-M4最多可有12位(A0-A11)三态地址端管脚(悬空、接高电平、接低电平),任意组合可提供531441种地址码。
编码芯片PT2262-IR发出的编码信号由:地址码、数据码、同步码组成一个完整的码字,解码芯片PT2272-M4接收到信号后,其地址码经过两次比较核对后,VT脚才输出高电平。
设备安装与调试
设备安装与调试设备安装与调试是一项非常重要的工作,它涉及各种设备的组装、安装以及测试等环节。
无论是工业生产线上的机械设备,还是办公场所的计算机设备,都需要经过严格的安装与调试程序,以确保设备能够正常运行,提高生产效率。
本文将从设备安装和设备调试两个方面进行详细介绍。
一、设备安装设备安装是设备投入使用的前提条件,它关乎设备能否正常运行以及后续工作的顺利进行。
下面将从材料准备、安装程序和安全措施三个方面进行详细介绍。
1. 材料准备在进行设备安装之前,需要准备好必要的材料和工具。
根据设备的具体要求,我们需要提前准备好设备的零部件、螺丝、螺母、电缆等,并确认这些材料的质量和数量是否满足要求。
2. 安装程序设备的安装程序会根据具体设备的类型和要求而有所不同,但一般包括以下几个步骤:(1)确定安装位置:根据设备的功能和使用要求,确定合适的安装位置。
同时要确保该位置能够提供足够的空间和稳定的支撑。
(2)组装设备:按照设备的组装图纸和说明书,将设备的各个零部件组装起来。
在组装过程中,需要注意每个零部件的安装顺序和正确连接方式。
(3)安装固定设备:将组装好的设备安装到预定位置,并采取适当的固定措施。
这一步需要使用螺丝和螺母等工具,确保设备的稳固性和安全性。
(4)连接电气线路:根据设备的电气图纸,将设备与电源线路连接起来。
在进行接线时,需要仔细核对电源线路的极性、电压等信息,确保正确连接并避免电气故障。
(5)检查和测试:安装完设备后,需要对设备进行检查和测试。
检查包括设备的外观、线路连接等方面;测试包括设备的各项功能和性能是否正常。
只有检查和测试通过,才能进入下一步的设备调试阶段。
3. 安全措施安全措施是设备安装过程中必不可少的一环,它关系到操作人员的人身安全和设备的使用寿命。
设备安装时,需要注意以下几点:(1)佩戴适当的防护装备,如头盔、安全鞋等,避免意外发生。
(2)确保工作环境干净整洁,清除杂物和障碍物,防止操作人员绊倒或受伤。
机电一体化设备组装与调试技能概述
机电一体化设备组装与调试技能概述引言机电一体化设备是指将机械结构、电气控制和电子技术相结合的一种设备。
其组装与调试是完成设备生产制造的重要环节。
本文将对机电一体化设备组装与调试的技能进行概述,包括流程、方法和注意事项。
通过了解这些技能,可以提高组装调试效率,确保设备正常运行和良好性能。
机电一体化设备组装技能机电一体化设备的组装主要包括选择合适的零部件、组装工具的使用和组装顺序的安排。
选择合适的零部件选择合适的零部件是机电一体化设备组装的基础。
在选择零部件时,需要根据设备设计要求和功能需求,选择符合要求的零部件。
同时,还需要考虑零部件的质量、可靠性和价格等因素。
合理的零部件选择可以保证设备的稳定性和长期运行。
组装工具的使用在机电一体化设备组装过程中,需要使用一些专用工具。
例如,扳手、螺丝刀、电焊机等。
掌握这些工具的使用方法,可以提高组装效率,并确保零部件的安全装配。
此外,还需要了解工具的维护和保养方法,保持其良好状态。
组装顺序的安排组装顺序的安排是机电一体化设备组装中的重要环节。
合理的组装顺序可以减少反复拆卸和调整的次数,提高工作效率。
在安排组装顺序时,需要根据设备的结构和功能要求,从简单到复杂、从易到难的原则进行。
同时,还要考虑组装中的依赖关系和安全性。
机电一体化设备调试技能机电一体化设备的调试是在组装完成后,对设备进行功能测试和调整的过程。
调试主要包括设备能力测试、参数调整和故障排除。
设备能力测试设备能力测试是对机电一体化设备各项功能进行综合测试的过程。
测试前需要制定详细的测试方案,并按照测试方案进行操作和记录。
通过设备能力测试,可以验证设备的性能和指标是否符合要求。
参数调整机电一体化设备的调试中,可能需要对一些参数进行调整以满足设备的要求。
例如,电机转速、传送带速度等。
在进行参数调整时,需要了解设备的工作原理和调整方法,通过不断的试验和调整,找到最佳的参数设置。
故障排除在调试过程中,可能会出现设备故障或异常。
830数字万用表原理、组装与调试OK
实用标准文档830数字万用表原理、组装与调试5.1 实践目的830数字万用表是一种LCD数字显示多功能、多量程的3 1/2位便携式电工仪表,可以测量直流电流(DCA)、交直流电压(ACV)、电阻值和晶体管共射极直流放大系数h FE和二极管等。
通过对830数字万用表的安装、焊接、调试,可了解830数字万用表装配的全过程,掌握元器件的识别、测试及整机装配和调试工艺。
5.2 实践要求1.掌握830数字万用表的工作原理;2.对照原理图,看懂830数字万用表的装配接线图;3.对照原理图、PCB,了解调830数字万用表的电路符号、元件和实物;4.根据技术指标测试各元器件的主要参数;5.掌握830数字万用表调试的基本方法,学会排除焊接和装配过程中出现的故障。
6.掌握830数字万用表的使用方法。
7.掌握一定的用电知识及电工操作技能。
8.学会使用一些常用的电工工具及仪表,如尖嘴钳、剥线钳、万用表等。
9.养成严谨、细致的工作作风。
5.3 .830数字万用表简介830数字万用表以集成电路7106为核心,电路简洁、功能齐全、体积小巧、外观精致,便于携带。
其主要技术指标如表5.1所示。
表5.1 830数字万用表主要技术指标一般特性直流电流显示 3 1/2位LCD自动极性显示量程分辩力精度超量程显示最高位显示“1”其它位空白200uA 0.1uA ±1.0%读数±.3字最大共模电压500V峰值2000uA 1uA ±1.0%读数±.3字储存环境-15°C至50°C 20mA 10uA ±1.0%读数±.3字温度系数小于0.1×准确度/°C 200mA 100uA ±1.5%读数±5字电源9V叠层电池10A 10mA ±2.0%读数±10字外形尺寸128×75×24mm 交流电压直流电压量程分辩力精度量程分辩力精度200V 100mV ±1.2%读数±10字200mV 0.1mV ±0.5%读数±2字750V 1V ±1.2%读数±10字2000mV 1mV ±0.5%读数±3字电阻20V 10mV ±0.5%读数±3字量程分辩力精度200V 100mV ±0.5%读数±3字200Ω0.1Ω±1.0%读数±10字1000V 1V ±0.8%读数±3字2000Ω1Ω±1.0%读数±2字晶体管检测20KΩ10Ω±1.0%读数±2字200KΩ100Ω±1.0%读数±2字量程测试电流开路电压/测试电压二极管 1.4mA 2.8V 2000KΩ1KΩ±1.0%读数±2字三极管Ib=10uA Vce=3V5.4 830数字万用表工作原理DT830B数字万用表以大规模集成电路7106为核心,其原理框图如图5.1所示。
机电一体化设备组装与调试技能概述
机电一体化设备组装与调试技能概述引言随着现代制造业的发展,机电一体化设备在生产中扮演着重要的角色。
机电一体化设备是指将机械、电子、控制和信息技术有机地结合在一起的设备。
机电一体化设备的组装与调试过程是确保设备正常运行的重要环节。
本文将从设备组装和调试的角度,对机电一体化设备的相关技能进行概述。
设备组装技能1. 确定组装流程在进行设备组装之前,首先需要确定合适的组装流程。
根据设备的结构和功能,确定每个组装步骤的顺序和要求。
合理的组装流程可以提高组装效率,并避免组装错误。
2. 选择适当的工具和材料组装过程需要使用各种工具和材料。
在选择工具时,需要考虑到设备的具体要求,例如螺丝刀、扳手、焊接设备等。
同时,还需要选择适当的材料,如螺丝、螺母、导线等。
选择合适的工具和材料可以保证组装的质量和稳定性。
3. 组装零部件根据组装流程,逐步组装每个零部件。
在组装零部件时,需要注意以下几点:•仔细阅读组装说明书,了解每个零部件的结构和组装方法;•注意零部件之间的连接方式和方向,确保组装的正确性;•注意设备的结构稳定性,使用合适的连接方式进行固定。
4. 完善设备外壳和外观设备的外壳和外观是设备整体形象的体现。
在组装过程中,需要注重设备外壳的完善和外观的整洁。
确保设备外壳的密封性和外观的美观性。
设备调试技能1. 确定调试流程设备调试是指在完成组装后,对设备进行功能测试和参数调整的过程。
在进行设备调试之前,需要确定合适的调试流程。
根据设备的功能和要求,确定每个调试步骤的顺序和方法。
合理的调试流程可以提高调试效率,并保证设备的正常运行。
2. 调试设备功能模块根据设备的功能,逐步调试每个功能模块。
在调试功能模块时,需要注意以下几点:•了解功能模块的原理和工作方式;•使用合适的测试仪器和设备进行测试;•注意功能模块之间的相互关系,确保功能的协调性。
3. 调试设备参数设备的参数调整是设备调试中的重要环节。
根据设备的要求和生产需求,调整设备的各项参数,以达到最佳的工作状态。