
塑料基础知识大全
塑料知识塑料注塑成型故障排除不良现象的原因及处理办法1.充填不足2.溢料3.气孔4.波纹5.银条纹6.表面晕喑7.融合线8.气泡9.黑条纹及烧痕10.龟裂11.离模溢料12.弯曲13.脱模不良14.直浇口的脱模不良15.材料的叠边不良不良现象及其原因处理办法1、充填不足[1] 成形品的体积过大ii)使用成形多数个成品的模具时,要关闭内腔。
[2] 流道、浇口过小扩展流道或浇口。
ii)放快射出速度。
iii)增强射出压力。
[3] 喷头温度低ii)升高材料的温度。
iii)改用大型喷头。
[4] 材料的温度或者射出压力低升高材料的温度。
ii)增强射出压力。
iii)添加外部润滑。
[5] 内腔里的流体流动距离过长设置冷余料洼坑。
ii)升高材料的温度。
[6] 模具温度低了升高模具温度。
ii)放快射出速度。
iii)增强射出压力。
[7] 射出速度慢了加快射出速度。
ii)升高材料的温度。
[8] 材料的供给量过少 i)如属螺桨式装置,增加增塑量;而采用柱塞方式时,则增加从料斗落下的数量。
ii)减少外部润滑,改进螺桨的加工条件。
[9] 排气不良放慢射出速度。
ii)将填充不良的位置改为镶件结构或在模具上加设排气槽。
iii)改变胶口的位置iiii)改变成形品的厚度。
2、溢料[1]锁模力不足加强锁模力。
ii)降低射出压力。
iii)改用大型成形机。
[2] i)确实调整好连杆。
i)补修导推杆或导钉梢的部位ii)修正模具安装板。
增加支撑柱。
iii)使用轨距联杆的强度足够的成机i)确实做好模具面的贴合。
[3]模具面的杂质[4][5]ii)放慢射出速度。
[6]材料供给量过剩[7]射出压力高ii)降低材料的温度3气孔在材料为充分干燥时,是挥发物或空气所致;大多时候发生在产品胶厚的位置,实际是材料的收缩引起的真空气泡[1] 流道或浇口过小ii)增强射出压力。
[2] 成形品的壁厚差大ii)要使壁厚差不显著。
[3] 材料的温度高ii)要改进发生气孔的部位的冷却条件。
[4] 离浇口的流动距离长ii)加快射出速度。
iii)在成形品上设置棱或厚层部位。
[5] 脱模过早[6] 射出压力低[7] 延长冷却时间。
ii)降低模具温度。
[8] 保压不充分ii)增强保压压力。
4 波纹[1]材料流动不畅升高材料的温度。
ii)换用流动性高的材料。
iii)增强射出压力。
iiii)设定冷料井。
加速射出速度。
[2]模具温度低[3]进浇口过小ii)升高材料的温度。
5 银条纹[1]ii)使用料斗式装载机。
[2]材料的温度过高ii)放慢射出速度。
[3]模具温度低[4]排气不良ii)放宽模具与推挺钉梢的间隙。
iii)设置真空排气结构间隙[5]放大浇口或流道。
ii)消除急剧的壁厚差现象。
iii)将耦合部位加圆,防止乱流现象的产生。
iiii)降低注射速度和注射压力。
[6]模具面上的水分或挥发成分ii)减少润滑剂或脱模剂。
[8]混入夹杂的材料[9]螺桨的运转不当降低旋转数。
ii)升高增塑中的背压。
6.表面晕暗[1] 润滑或挥发成分过多材料要干燥好。
ii)减少润滑剂。
iii)升高材料的温度。
[2]升高模具温度。
i)减少使用量。
7 融合线------实际是2股或多股材料汇合时,材料的融合线。
与材料汇合时,材料的粘度有很大的关系。
从理论上讲,材料的汇合肯定会产生融合线,只是明显程度的不同而已。
[1]材料的温度升高材料的温度。
和使用较高的模具温度。
ii)加速射出速度。
iii)增强射出压力。
[2]浇口的设计不当改用圆形或扇形进胶口。
增加胶口的数量。
ii)扩大浇口iii)更改浇口位置,使融合线的位置改变。
[3]材料里的挥发成分或脱模剂过多 i材料要干燥好ii)减少脱模剂,在材料的汇合处增加排气槽。
iii)改善内腔里的排除条件[4]材料的凝固快 i)升高材料的温度ii)升高模具温度iii)增强射出压力[5]成形品的设计不良 )设置余料洼坑i)在融合部位设棱ii)加厚成形品的壁层8 气泡------在材料为充分干燥时,是挥发物或空气所致;大多时候发生在产品胶厚的位置,实际是材料的收缩引起的真空气泡[1]浇口或流道过小ii)将进胶位置改到容易产生收缩或气泡的位置。
iii)提高模具的温度。
[2]射出压力低增强射出压力ii)延长保压时间[3][4]成形品的设计不良ii)增强保压时的压力[5]排气不良ii)实行真空排气9 黑条纹及烧痕------实际是材料受到高温、高压的作用出现分解烧焦的现象。
[1]材料过热降低材料的温度ii)缩短成形周期iii)使用小型成形机.[2]减少螺桨的旋转数 i)消除炮筒内螺杆和炮筒的伤痕ii)消除螺桨的伤痕iii)检查螺杆止流环是否有破损[3]模具的设计不良 .浇口小。
排气不良ii)放慢射出速度iii)扩大推挺钉与模具的间隙iii)在模具耦合面加上排气用的条缝10.龟裂------实际是材料由无规则状态被注塑成型为特定形状时,内部的分子结构产生的内应力所致。
[1]射出压力过强[2]材料的流动不畅[3][4]排气不痕[5]保压的调整不良[6][7]化学药品的侵蚀11.离模溢料------[1][2][3]材料的温度低[4]模具温度低12.弯曲------实际是材料的收缩不均匀导致。
[1]冷却不充分[2]直浇口的脱模不良[3]冷却不均匀[4]射出压力不适宜[5]浇口位置不适当[6]模芯偏倚[7]离浇口的流动距离参差不齐13 脱模不良[1]射向压力高[2]模具温度调整不良[3]模具的设计不良○ 来自模芯的通气不良○ 模具的强度不足14 直浇口的脱模不良[1]模具的安装不良[2]直浇口的形状不良15 材料的叠边不良[1]料斗的落料不佳[2]粉碎的回收材料拌入量过多[3]外部润滑剂过剩i )采用真空排气法i)减弱射出压力i)升高材料的温度ii)使用模具机提高模具温度iii)避免急剧的壁厚变化i )将边角部分加圆i)改变推挺钉的位置ii)将模具分割为三块i)扩大推挺钉与模具的间隙ii)将模具分割为三块iii)采用压缩空气脱模方法i)减少保压压力ii)缩短保压时间iii)使用浇口阀i )喷头上使用单向阀i)进行成形品的退火后处理,对于有金属镶件的塑料成型,需预先加热镶件。
i)不用侵蚀性溶剂擦拭内腔,洗涤嵌衬 i)修正浇口,使之向料薄方向流去ii)扩大浇口的断面积iii)改为翼片浇口i)减慢射出速度i)升高材料的温度i)升高模具温度 i)延长冷却时间ii)降低模具温度i)请参阅"直浇口的脱模不良"一节i)尽量使成形品的壁厚均匀ii)减少型腔与模蕊温差,产品会向温度偏高的模具方向弯曲变形。
iii)缩小棱i )修正冷却水槽沟i)调到弯曲最小的压力,同时注意分段压力对产品变形影响。
i)设置到薄层部位i)修正模蕊ii)改为多点浇口i)改为多点浇口ii)扩大浇口 i)减弱射出压力。
ii)降低材料的温度iii)降低模具温度。
i)升高内腔一侧的模具温度,降低模蕊一侧的温度。
i)扩大推挺钉与模具的间隙。
ii)使用脱模剂。
iii)实行压缩空气脱模。
i)降低射出压力。
ii)改造模具。
i)消除喷孔与直浇口孔的误差。
i)扩大直浇口。
ii)扩大直浇口的锥形角度。
ii直浇口基层部位大时,要使冷却灵敏。
i)i )在喷头与直浇口推杆之间插入热板。
i)为料斗配上震荡器螺桨滤清器。
ii)增多外部润滑剂。
i)同上。
ii)筛选粉状物。
i)减少润滑剂的数量。
ii)采用二轴螺桨式射出成形机。
塑料制品的尺寸精度等级SJ1372-78公称尺寸精度等级1 2 3 4 5 6 7 8公差数值-3 0.04 0.06 0.08 0.12 0.16 0.24 0.32 0.48>3-6 0.05 0.07 0.08 0.14 0.18 0.28 0.36 0.56>6-10 0.06 0.08 0.10 0.16 0.20 0.32 0.40 0.64>10-14 0.07 0.09 0.12 0.18 0.22 0.36 0.44 0.72>14-18 0.08 0.10 0.12 0.20 0.26 0.40 0.48 0.80>18-24 0.09 0.11 0.14 0.22 0.28 0.44 0.56 0.88>24-30 0.10 0.12 0.16 0.24 0.32 0.48 0.64 0.96>30-40 0.11 0.13 0.18 0.26 0.36 0.52 0.72 1.0>40-50 0.12 0.14 0.20 0.28 0.40 0.56 0.80 1.2>50-65 0.13 0.16 0.22 0.32 0.46 0.64 0.92 1.4>65-85 0.14 0.19 0.26 0.38 0.52 0.76 1.0 1.6>80-100 0.16 0.22 0.30 0.44 0.60 0.88 1.2 1.8>100-120 0.18 0.25 0.34 0.50 0.68 1.0 1.4 2.0>120-140 0.28 0.38 0.56 0.76 1.1 1.5 2.2>140-160 0.31 0.42 0.62 0.84 1.2 1.7 2.4>160-180 0.34 0.46 0.68 0.92 1.4 1.8 2.7>180-200 0.37 0.50 0.74 1.0 1.5 2.0 3.0>200-225 0.41 0.56 0.82 1.1 1.6 2.2 3.3>225-250 0.45 0.62 0.90 1.2 1.8 2.4 3.6>250-280 0.50 0.68 1.0 1.3 2.0 2.6 4.0>280-315 0.55 0.74 1.1 1.4 2.2 2.8 4.4>315-355 0.6 0.82 1.2 1.6 2.4 3.2 4.8>355-400 0.65 0.9 1.3 1.8 2.6 3.6 5.2>400-450 0.70 1.0 1.4 2.0 2.8 4.0 5.6>450-500 0.80 1.1 1.6 2.2 3.2 4.4 6.4注:1、本规范的精度等级分成1-8共8个等级。
2、本规范只规定公差,而基本尺寸的上下偏差可按需要分配。
3、未注公差尺寸,建议采用本规范8级精度公差。
4、规范测量温度18-22度,相对湿度60%-70%(在制品成形24H后测量)。
塑料制品精度等级的选用类别材料名称建议采用的精度等级高精度一般精度低精度1 PS/ABS/PMMA/PC/聚砜/聚苯醚/酚醛塑料粉/氨基塑料粉/30%玻璃纤维增强塑料 3 4 52 PA6/PA66/PA610/PA9/PA1010/硬PVC/氯化聚醚 4 5 63 POM/PP/HDPE 5 6 74 LDPE/软PVC 6 7 8塑料原料性能简介ABS塑料(丙烯腈-丁二烯-苯乙烯)英文名称:Acrylonitrile Butadiene Styrene比重:1.05克/立方厘M 成型收缩率:0.4-0.7% 成型温度:200-240℃干燥条件:80-90℃ 2小时物料性能1、综合性能较好,冲击强度较高,化学稳定性,电性能良好.2、与372有机玻璃的熔接性良好,制成双色塑件,且可表面镀铬,喷漆处理.3、有高抗冲、高耐热、阻燃、增强、透明等级别。
塑料基础知识培训资料-文档资料
五、常用塑料简介 1、聚乙烯 (PE) 单体:乙烯——石油提炼一种气体 按合成工艺不同分为三大类: LDPE—低密度聚乙烯(耐化学腐蚀,电绝缘性优 良,低温仍有韧性 ) LLDPE—线型低密度聚乙烯(柔软而且有韧性, 但比LDPE略硬 ) HDPE—高密度聚乙烯(机械强度比LDPE 低,接 近于PP,表面光洁度低于PP ) 用途:薄膜,电缆,低档外壳,容器瓶子。
4、高抗冲聚苯乙烯 (HIPS) 俗称高冲击硬胶 单体:苯乙烯和橡胶共聚合成 辨别:亚白色不透明,密度1.04g/cm3,燃烧 火焰上端金黄色,会软化起泡,无滴落,有浓 烟黑柱,有飞灰。 性能:HIPS为PS的改性材料,韧性比PS提高四 倍。制品不透明,易着色,吸水性低,加工时 可不需预先干燥。 用途:家电外壳,玩具外壳,中空制品,瓶子。
•
•
耐腐蚀、韧性好(能经受上万次弯曲) 易燃、燃烧时有石油味。 用途:编织袋,包装膜,餐具,家电外壳
3、聚苯乙烯(PS) 俗称普通硬胶 单体:苯乙烯---石油合成的一种无色液体。 辨别:硬而脆的无色透明塑料(仿玻璃状 ),密 度1.05g/cm3,与水基本相同。燃烧火焰上端金黄 色,同时软化起泡,无滴落,有浓烟黑柱,发出 苯乙烯单体的“甜香味”味。 性能:透明度高,高光泽,质硬而脆,敲打响声 清脆,易划伤和开裂,用手能折断。 用途:透明镜片,透明餐具,日用品及玩具外壳。
三、塑料的特性 优点: (1)一次成型,加工效率高于金属,成本低 。 (2)重量轻(钢的1/6-1/7,铝的1/3-1/4 ),可节约 能源。 (3)可任意配色,提高商品价值 。 (4)耐化学药品,不像金属易生锈腐蚀。 (5)不易传热,保温性好。 (6)既能制做导电部件,又能制作绝缘产品。
缺点 : (1)与金属相比,耐热性差、易于燃烧。 (2)随着温度的变化,性能也会大大改变。 (3)与同样体积的金属相比,机械强度较低。 (4)耐久性差,易老化。 (5)表面硬度较低,易划伤。 (6)收缩率高,尺寸稳定性差。
培训资料(塑胶部分)

(塑料基础知识)一、塑料的定义塑料是以树脂为主要成分,在一定温度和压力下塑造成一定形状,并在常温下能保持既定形状的高分子有机材料。
树脂是指受热时通常有转化或熔融范围,转化时受外力作用具有流动性,常温下呈固态或半固态或液态的有机聚合物,它是塑料最基本的,也是最重要的成分。
广义地讲,在塑料工业中作为塑料基本材料的任何聚合物都可称为树脂。
二、塑料的分类塑料目前尚无确切的分类,一般分类如下:.按塑料的物理化学性能分热塑性塑料:在特定温度范围内能反复加热软化和冷却硬化的塑料。
如聚乙烯塑料、聚氯乙烯塑料。
热固性塑料:因受热或其它条件能固化成不熔不溶性物料的塑料。
如酚醛塑料、环氧塑料等。
.按塑料用选分通用塑料:般指产量大、用途广、成型性好、价廉的塑料。
如聚乙烯、聚丙烯、聚氯乙烯等。
工程塑料:般指能承受一定的外力作用,并有良好的机械性能和尺寸稳定性,在高、低温下仍能保持其优良性能,可以作为工程结构件的塑料。
如、尼龙、聚矾等。
特种塑料:般指具有特种功能(如耐热、自润滑等),应用于特殊要求的塑料。
如氟塑料、有机硅等。
.按塑料成型方法分模压塑料:供模压用的树脂混合料。
如一般热固性塑料。
层压塑料:指浸有树脂的纤维织物,可经叠合、热压结合而成为整体材料。
注射、挤出和吹塑塑料:般指能在料筒温度下熔融、流动,在模具中迅速硬化的树脂混合科。
如一般热塑性塑料。
浇铸塑料:能在无压或稍加压力的情况下,倾注于模具中能硬化成一定形状制品的液态树脂混合料。
如尼龙。
反应注射模塑料:一般指液态原材料,加压注入模腔内,使其反应固化制得成品。
如聚氨脂类。
.按塑料半制品和制品分模塑粉:又称塑料粉,主要由热固性树脂(如酚醛)和填料等经充分混合、按压、粉碎而得。
如酚醛塑料粉。
增强塑料:加有增强材料而某些力学性能比原树脂有较大提高的一类塑料。
泡沫塑料:整体内合有无数微孔的塑料。
薄膜:一般指厚度在毫米以下的平整而柔软的塑料制品。
三、塑料的基本性能.质轻、比强度高。
塑胶知识点总结
一、塑胶的种类1. 聚乙烯(PE)聚乙烯是一种常见的塑胶原料,根据其分子结构可以分为低密度聚乙烯(LDPE)、高密度聚乙烯(HDPE)和线性低密度聚乙烯(LLDPE)。
它具有良好的韧性、化学稳定性和绝缘性能,因此在包装、建筑、医疗器械等领域有广泛的应用。
2. 聚丙烯(PP)聚丙烯是一种具有良好的耐热性、耐腐蚀性和化学稳定性的塑胶,广泛应用于汽车零部件、家居用品、管道等领域。
根据制品的需求,聚丙烯可分为均聚丙烯和共聚丙烯。
3. 聚氯乙烯(PVC)聚氯乙烯是一种常见的塑胶材料,它具有良好的硬度、耐磨性和耐腐蚀性,可以通过加入增塑剂、稳定剂等添加剂来改变其性能。
聚氯乙烯被广泛应用于建筑材料、电缆、包装材料等领域。
4. 聚苯乙烯(PS)聚苯乙烯是一种透明、坚硬的塑胶材料,根据其分子结构可以分为高抗冲聚苯乙烯(HIPS)和聚苯乙烯(PS)。
聚苯乙烯具有良好的透明性和加工性,广泛应用于家电、日用品、包装等领域。
5. 聚对苯二甲酸乙二醇酯(PET)PET是一种具有良好的耐热性、透明性和抗拉强度的塑胶材料,广泛应用于饮料瓶、纤维、食品包装等领域。
6. 聚碳酸酯(PC)聚碳酸酯是一种高性能工程塑料,具有极好的耐冲击性、耐热性和耐化学性,广泛应用于电子产品、汽车零部件等领域。
7. 聚甲醛(POM)聚甲醛是一种硬度、耐磨性和耐腐蚀性都很好的工程塑料,常用于制作齿轮、轴承等零部件。
8. 聚四氟乙烯(PTFE)聚四氟乙烯具有极好的耐高温、耐腐蚀性,广泛应用于化工、医疗器械等领域。
1. 物理性能塑胶具有较高的可塑性和加工性,可以通过吹塑、注塑、挤出等方法制成各种形状的制品。
此外,塑胶还具有较好的耐磨性、绝缘性、密度小等特点。
2. 化学性能塑胶在一定温度范围内具有较好的化学稳定性,可以耐受酸、碱等化学物质的侵蚀。
但在高温下会发生分解、劣化,因此需要注意使用温度范围。
3. 力学性能不同种类的塑胶具有不同的力学性能,一般来说,工程塑料的抗拉强度、耐热性、耐冲击性等性能较好。
塑料基础知识
塑料基础知识塑料定义指具有塑性行为的材料吗,那么你对塑料了解多少呢?以下是由店铺整理关于塑料基础知识的内容,希望大家喜欢!塑料的成分1、合成树脂合成树脂是塑料的最主要成分,其在塑料中的含量一般在40%~100%。
由于含量大,而且树脂的性质常常决定了塑料的性质,所以人们常把树脂看成是塑料的同义词。
例如把聚氯乙烯树脂与聚氯乙烯塑料、酚醛树脂与酚醛塑料混为一谈。
其实树脂与塑料是两个不同的概念。
树脂是一种未加工的原始聚合物,它不仅用于制造塑料,而且还是涂料、胶粘剂以及合成纤维的原料。
而塑料除了极少一部分含100%的树脂外,绝大多数的塑料,除了主要组分树脂外,还需要加入其他物质。
2、填料填料又叫填充剂,它可以提高塑料的强度和耐热性能,并降低成本。
例如酚醛树脂中加入木粉后可大大降低成本,使酚醛塑料成为最廉价的塑料之一,同时还能显著提高机械强度。
填料可分为有机填料和无机填料两类,前者如木粉、碎布、纸张和各种织物纤维等,后者如玻璃纤维、硅藻土、石棉、炭黑等。
3、增塑剂增塑剂可增加塑料的可塑性和柔软性,降低脆性,使塑料易于加工成型。
增塑剂一般是能与树脂混溶,无毒、无臭,对光、热稳定的高沸点有机化合物,最常用的是邻苯二甲酸酯类。
例如生产聚氯乙烯塑料时,若加入较多的增塑剂便可得到软质聚氯乙烯塑料,若不加或少加增塑剂用量<10%,则得硬质聚氯乙烯塑料。
4、稳定剂为了防止合成树脂在加工和使用过程中受光和热的作用分解和破坏,延长使用寿命,要在塑料中加入稳定剂。
常用的有硬脂酸盐、环氧树脂等。
5、着色剂着色剂可使塑料具有各种鲜艳、美观的颜色。
常用有机染料和无机颜料作为着色剂。
6、润滑剂润滑剂的作用是防止塑料在成型时不粘在金属模具上,同时可使塑料的表面光滑美观。
常用的润滑剂有硬脂酸及其钙镁盐等。
7、抗氧剂防止塑料在加热成型或在高温使用过程中受热氧化,而使塑料变黄,发裂等除了上述助剂外,塑料中还可加入阻燃剂、发泡剂、抗静电剂等,以满足不同的使用要求。
常用塑料基础知识综合
用途:通过注塑、挤出、吹塑等成型方法,生产薄膜、日用品、 管材、电线电缆等。 (3)MDPE:中密度聚乙烯、双峰树脂 (4)HDPE:高密度聚乙烯又称低压聚乙烯
三、结晶性和非结晶性塑料定义: 从结晶度严格来讲,一般结晶度为 80%以上的材料称之为结晶性材料,其余
为 非结晶性材料. 但目前很多结晶度在 60%以上的半结晶性材料我们也称之 为结晶性材料.
从广义上来讲,我们把有结晶倾向的材料统称为结晶性 (线性)材料.把无结 晶倾向的材料称为非结晶性(无定性)材料.
PP 共聚物 热变形温度(0.46 Mpa) 85 - 104 °C 热变形温度(1.8 Mpa) 50 - 60 °C
PP 10-21%玻璃纤维 PP 热变形温度(0.46 Mpa) 110 - 140 °C 热变形温度(1.8 Mpa) 90 - 127 °C
PP 10-41% TALC(滑石粉) 热变形温度(0.46 Mpa) 100 - 127 °C 热变形温度(1.8 Mpa) 56 - 75 °C 由于结晶度较高,这种材料的表面刚度和抗划痕特性很好。
2
料大致可以分为吸湿,粘附水分及不吸水也不易粘附水分的两种。塑料中 含有的水份必须控制在注塑工艺允许的范围内方可生产。不然,在高温高 压下,分解出来的气体对塑料制品本身有很大的影响,一般为外观不良, 其机械强度也严重下降。所以塑料必须干燥处理。
二、 五大通用塑料知识大综合
一、PE(聚乙烯)——最简单的塑料
热固性:酚醛塑料、氨基塑料、环氧树脂、脲醛塑料、三聚氰胺甲醛和不 饱和聚酯、有机硅等。
(完整版)塑料基础知识
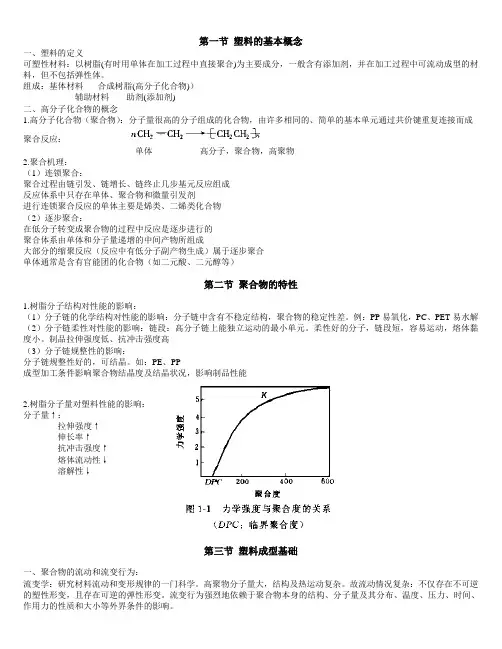
第一节塑料的基本概念一、塑料的定义可塑性材料:以树脂(有时用单体在加工过程中直接聚合)为主要成分,一般含有添加剂,并在加工过程中可流动成型的材料,但不包括弹性体。
组成:基体材料-----合成树脂(高分子化合物))辅助材料------助剂(添加剂)二、高分子化合物的概念1.高分子化合物(聚合物):分子量很高的分子组成的化合物,由许多相同的、简单的基本单元通过共价键重复连接而成聚合反应:单体高分子,聚合物,高聚物2.聚合机理:(1)连锁聚合:聚合过程由链引发、链增长、链终止几步基元反应组成反应体系中只存在单体、聚合物和微量引发剂进行连锁聚合反应的单体主要是烯类、二烯类化合物(2)逐步聚合:在低分子转变成聚合物的过程中反应是逐步进行的聚合体系由单体和分子量递增的中间产物所组成大部分的缩聚反应(反应中有低分子副产物生成)属于逐步聚合单体通常是含有官能团的化合物(如二元酸、二元醇等)第二节聚合物的特性1.树脂分子结构对性能的影响:(1)分子链的化学结构对性能的影响:分子链中含有不稳定结构,聚合物的稳定性差。
例:PP易氧化,PC、PET易水解(2)分子链柔性对性能的影响:链段:高分子链上能独立运动的最小单元。
柔性好的分子,链段短,容易运动,熔体黏度小。
制品拉伸强度低、抗冲击强度高(3)分子链规整性的影响:分子链规整性好的,可结晶。
如:PE、PP成型加工条件影响聚合物结晶度及结晶状况,影响制品性能2.树脂分子量对塑料性能的影响:分子量↑:拉伸强度↑伸长率↑抗冲击强度↑熔体流动性↓溶解性↓第三节塑料成型基础一、聚合物的流动和流变行为:流变学:研究材料流动和变形规律的一门科学。
高聚物分子量大,结构及热运动复杂。
故流动情况复杂:不仅存在不可逆的塑性形变,且存在可逆的弹性形变。
流变行为强烈地依赖于聚合物本身的结构、分子量及其分布、温度、压力、时间、作用力的性质和大小等外界条件的影响。
1.高聚物熔体流动特性:(1)高聚物流动时的运动单元为链段。
1-1塑料基础知识
180
电工板
150
光盘
100-120
塑料家族
聚合物材料是个非常庞 大的家族,仅塑料就有 数也数不清的种类!
聚合物优点
多样,易加工,易得到, 质量轻----日常生活中得到大量应用 染色性----构成五彩缤纷的世界 耐化学性好,电性能好
热导率低,保温性能好
既能制做导电部件,又能制作绝缘产品
聚合物优点
材料的选择
选择材料时我们应该考虑到这些:
产品应用环境 热、压力、载荷、光照 加工方法 注塑、挤出、吹塑、滚塑、模压 外观 透明度、耐刮擦性、可喷涂性 安全/法律法规要求 阻燃性、毒性
谢谢大家!
嗨!原来所谓高 分子,并不是高 级分子,不过是 大分子啊。
塑料
塑料属于高分子材料中的一大类
另外还有橡胶、树脂、涂料、纤维
什么是塑料
塑料:树脂、填 料(增强剂、GF、 CF、碳酸钙、增 韧剂、润滑剂、 稳定剂等等的混 合物。甚至有些 是几种树脂的混 合物
单纯的树脂在各 项功能上并不能 适合直接应用, 存在,容易老化, 强度不够,韧性 不足,颜色不合适 等等各方面-----如何改进。 通过改性
150℃
特种工程塑料 聚苯硫醚、聚醚醚酮、聚 醚酰亚胺、耐热尼龙、聚 砜、聚苯醚砜
PEEK PAI LCP PPS PPA PTFE PBT PA POM ABS
性 能
电木 酚醛树脂 环氧树脂
PP LDPE PVC
热固性塑料
热可塑性塑料
塑料家族
PC 聚碳酸酯 分子链长度
板材
220
显示器 外壳
聚合物改性
概述
石化公司 原油 塑料公司
注塑成型厂
生产商 改性厂商
塑料行业常识知识点总结
塑料行业常识知识点总结塑料是一种高分子化合物,是一种在生活中广泛应用的材料。
塑料行业是一个庞大的产业,涉及到生产、加工、应用等多个领域,对于塑料的性质、加工工艺、市场需求等方面都需要有一定的了解。
下面将就塑料行业的常识知识点做一个总结。
一、塑料的分类塑料是一种由天然或合成高分子化合物制成的材料,根据化学结构和物理性质的不同,可以将塑料分为热塑性塑料和热固性塑料两大类。
1.热塑性塑料热塑性塑料在一定温度范围内具有良好的可塑性和可加工性,可通过加热软化并成型。
主要有聚乙烯、聚丙烯、聚苯乙烯、聚氯乙烯、聚醚酰胺等。
2.热固性塑料热固性塑料具有较高的热稳定性,一旦加热固化之后就无法再软化和成形,主要有酚醛树脂、环氧树脂、酚醛树脂等。
除了以上主要分类外,根据用途和功能,塑料还可以分为工程塑料、装饰塑料、包装用塑料等。
二、塑料的性能与应用塑料作为一种广泛应用的材料,具有多种性能,根据其性能不同可以用于不同的领域。
1.机械性能塑料的机械性能包括抗张强度、抗弯强度、硬度等,不同种类的塑料机械性能有所差异,因此在选用时需要根据具体的使用条件进行选择。
2.热性能塑料的热性能包括热稳定性、热膨胀系数等,不同种类的塑料具有不同的热性能,因此需要根据具体的使用条件进行选择。
3.化学性能塑料的化学性能包括耐酸碱性、耐腐蚀性等,不同种类的塑料在不同的化学环境中表现也不同,需要根据具体的使用条件进行选择。
4.电性能塑料的电性能包括绝缘性能、介电常数等,不同种类的塑料在电子领域中有着广泛的应用。
除了以上性能外,塑料在耐候性、透明性、卫生性等方面也有着广泛的应用。
三、塑料的加工工艺塑料加工是塑料行业的核心环节,包括原料制备、成型加工等多个环节。
1.原料制备塑料加工的原料一般是乙烯、丙烯、苯乙烯等石油化工产品,经过聚合反应得到高分子化合物,再经过改性、添加剂等工艺使其具有特定的性能。
2.成型加工塑料的成型加工主要包括挤出、注射、吹塑、压延、发泡等多种工艺,根据塑料的性能和产品的需求选择不同的成型工艺。
塑料常识知识点总结
塑料常识知识点总结1. 塑料的定义塑料是一种由高分子化合物组成的材料,通常由石油或天然气等烃类化合物为原料制成。
塑料的特点是具有可塑性和可加工性,可以通过热塑性和热固性两种不同的工艺制成各种形状的制品。
2. 塑料的分类根据塑料的结构和性能特点,可以将其分为热塑性塑料和热固性塑料两大类。
热塑性塑料在一定温度下具有一定的可塑性,可以通过热压、注塑等工艺加工成型;热固性塑料则在一定温度下发生化学反应固化成型,不能再次热加工。
另外,塑料还可以按照用途和制造工艺进行分类,如工程塑料、包装塑料、建筑塑料等。
3. 塑料的制造过程塑料的制造过程通常包括原料提炼、聚合物合成、塑化加工和成品制造等步骤。
首先,从石油或天然气等烃类原料中提炼出单体,然后通过聚合反应将单体聚合成高分子聚合物,最后通过挤出、注塑、压延等工艺将塑料制品成型。
4. 塑料的循环利用塑料制品具有轻质、耐用、成本低等优点,但同时也带来了环境污染问题。
由于塑料制品通常难以降解,造成了大量的垃圾堆积和对生态环境的破坏。
因此,塑料的循环利用成为了当今的一个重要议题。
目前,包括机械回收、化学回收、能源回收等多种塑料回收利用技术正在逐渐成熟和推广应用。
5. 塑料的环境影响塑料的制造和使用过程中会产生大量的废气、废水和废固体,对环境造成了较大的影响。
同时,塑料制品的废弃和填埋也对生态环境构成了负面影响。
因此,加强对塑料制品的管理和循环利用成为了当今社会的重要课题。
总的来说,塑料是一种常见的材料,它在我们的日常生活中起到了非常重要的作用。
然而,由于塑料的生产和使用过程中产生的环境问题越来越突出,我们有必要深入了解塑料,加强对其制造和使用的管理,并积极推广塑料的循环利用技术,减少对环境的负面影响。
希望通过本文的总结,读者能够对塑料有一个更全面的了解,进而更加珍惜和合理利用这种重要材料。
《塑料》 知识清单
《塑料》知识清单一、塑料的定义与分类塑料是一种以高分子聚合物为主要成分,并在加工过程中可塑制成一定形状,在常温下能保持形状不变的材料。
根据塑料的受热行为,可分为热塑性塑料和热固性塑料。
热塑性塑料在加热时会软化、流动,可以多次反复加热成型,常见的有聚乙烯(PE)、聚丙烯(PP)、聚苯乙烯(PS)等。
热固性塑料在加热时会发生交联反应,固化成型后再次加热也不会软化,如酚醛树脂、环氧树脂等。
按照塑料的用途,又可分为通用塑料、工程塑料和特种塑料。
通用塑料产量大、价格低,应用广泛,像聚乙烯、聚丙烯、聚苯乙烯等。
工程塑料具有较高的力学性能和耐热性,能在较苛刻的条件下使用,例如聚酰胺(PA)、聚碳酸酯(PC)、聚甲醛(POM)等。
特种塑料则是具有特殊性能,适用于特殊应用领域的塑料,如氟塑料、聚酰亚胺等。
二、塑料的特性1、质轻塑料的密度通常在 09 22 g/cm³之间,相比金属和玻璃等材料,重量要轻得多,这使得塑料制品在运输和使用时更加便捷。
2、耐腐蚀大多数塑料对酸、碱、盐等化学物质具有良好的耐腐蚀性,这使得它们在化工、医疗等领域有广泛的应用。
3、良好的绝缘性塑料一般具有良好的电绝缘性能,是制造电器绝缘部件的理想材料。
4、易加工成型塑料可以通过注塑、挤出、吹塑等多种加工方法,制成各种形状和复杂结构的制品。
5、耐磨性部分塑料具有较好的耐磨性,例如聚酰胺和超高分子量聚乙烯。
6、减震、消音塑料具有一定的弹性和吸震能力,能起到减震、消音的作用。
然而,塑料也有一些不足之处。
例如,大多数塑料的耐热性较差,在高温下容易变形甚至分解;塑料的强度和硬度一般不如金属;部分塑料的降解困难,会对环境造成污染。
三、塑料的生产工艺1、聚合反应这是塑料生产的关键步骤,通过加聚反应或缩聚反应将单体合成为高分子聚合物。
加聚反应如聚乙烯、聚丙烯的生产;缩聚反应如聚酯、聚酰胺的合成。
2、塑料成型常见的成型方法包括注塑成型、挤出成型、吹塑成型等。