
焊接过程与检验记录范文表.doc
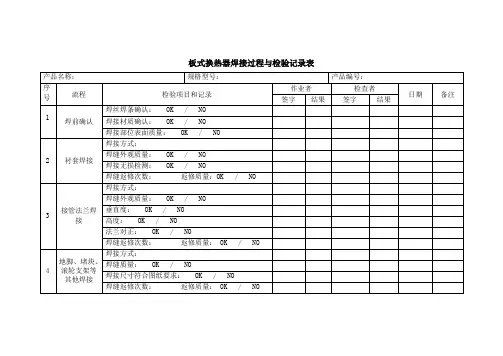
板式换热器焊接过程与检验记录表
产品名称:规格型号:产品编号:
序
流程作业者检查者
日期备注
号
检验项目和记录
签字结果签字结果焊丝焊条确认:OK / NO
1
焊前确认焊接材质确认:OK / NO
焊接部位表面质量:OK / NO
焊接方式:
焊缝外观质量:OK / NO
2衬套焊接
焊接无损检测:OK / NO
焊缝返修次数:返修质量: OK / NO
焊接方式:
焊缝外观质量:OK / NO
3
接管法兰焊垂直度: OK / NO
接高度: OK / NO
法兰对正:OK / NO
焊缝返修次数:返修质量: OK / NO
焊接方式:
地脚、堵块、焊缝质量:OK / NO
4滚轮支架等
其他焊接焊接尺寸符合图纸要求:OK / NO
焊缝返修次数:返修质量: OK / NO。
激光焊作业记录表

激光焊作业记录表全文共四篇示例,供读者参考第一篇示例:激光焊作业记录表是记录激光焊工作过程中的关键信息和数据的重要文件,可以帮助操作员监控生产过程、优化焊接参数、提高焊接质量。
下面是一份关于激光焊作业记录表的详细介绍。
一、作业单位:填写激光焊作业的单位名称,以便识别和管理。
二、作业日期:记录激光焊作业的日期,便于追踪生产过程和生产效率。
三、焊接工艺:填写激光焊所采用的焊接工艺,包括激光功率、激光束径、焊接速度、焊接气体等参数。
四、焊接材料:填写激光焊所使用的焊接材料,包括基材材质、填充材料、焊剂等。
五、焊接设备:记录激光焊所使用的设备信息,包括激光焊机型号、功率、激光源类型等。
六、焊接环境:记录激光焊作业时的环境条件,包括温度、湿度、气压等参数。
七、焊接质量:记录激光焊作业的质量控制情况,包括焊接缺陷、焊缝形貌、焊接强度等。
八、操作员:记录激光焊作业的操作员信息,包括姓名、职务等。
九、检验员:记录激光焊作业的检验员信息,负责焊接质量检验和验收。
十、备注:根据实际情况填写其他需要记录的信息或特殊要求。
在实际激光焊作业中,操作员应严格按照焊接工艺要求进行操作,保证焊接质量;检验员应认真检查焊接质量,确保产品符合标准要求。
激光焊作业记录表作为监控和记录工具,可以帮助管理人员及时了解焊接过程,发现问题并及时解决,提升生产效率和产品质量。
激光焊作业记录表对于激光焊作业的管理和控制具有重要意义,是保障生产质量和安全的利器。
希望各单位在激光焊作业中重视激光焊作业记录表的建立和管理,以提高焊接质量、降低生产成本、提高经济效益。
第二篇示例:激光焊是一种高效、精准的焊接方法,常用于焊接薄板、精细零件等高要求的工件。
为了记录并管理激光焊作业的过程和结果,通常需要制作一份激光焊作业记录表。
激光焊作业记录表是焊接过程中非常重要的文件,它记录了焊接工艺、参数、操作人员、检验结果等关键信息,为焊接质量和生产管理提供依据。
一份完整的激光焊作业记录表应包括以下内容:1. 作业单位信息:记录焊接作业单位的名称、工程编号、作业日期等基本信息。
焊接过程与检验记录表
产品名称:
规格型号:
产品编号:
序号
流程
检验项目和记录
作业者
检查者
日期
备注
签字
结果
签字
结果1ຫໍສະໝຸດ 焊前确认焊丝焊条确认: OK / NO
焊接材质确认:OK / NO
焊接部位表面质量:OK / NO
2
衬套焊接
焊接方式:
焊缝外观质量:OK / NO
焊接无损检测:OK / NO
焊缝返修次数:返修质量:OK / NO
3
接管法兰焊接
焊接方式:
焊缝外观质量:OK / NO
垂直度:OK / NO
高度:OK / NO
法兰对正:OK / NO
焊缝返修次数:返修质量:OK / NO
4
地脚、堵块、滚轮支架等其他焊接
焊接方式:
焊缝质量:OK / NO
焊接尺寸符合图纸要求:OK / NO
焊缝返修次数:返修质量:OK / NO
管道焊接检查记录

管道焊接检查记录日期:XXXX年XX月XX日检查人员:XXX1.检查目的及背景为了确保管道焊接质量符合相关标准和规定,提高管道系统的可靠性和安全性,特进行本次管道焊接检查。
2.检查范围本次检查涉及的管道焊接工作包括但不限于:-焊缝准备工作-焊材的选择和使用-焊接工艺的操作和控制-焊接设备的使用和维护-焊缝外观质量-焊缝内部质量检测3.检查过程和方法根据焊接工艺规范和标准,以及现场的实际情况,本次检查采用以下方法进行:-视觉检查:通过肉眼观察焊缝的外观质量,如焊缝的形状、长宽比、焊缝内的夹渣、焊缝与母材的结合等。
-热处理检查:检查焊缝附近的热处理标记和跟踪记录,确保热处理工艺符合要求。
-焊缝内部质量检测:采用无损检测方法,如射线检测、超声波检测等,检查焊缝内部的缺陷情况。
4.检查结果经过检查,以下为本次管道焊接工作的主要结果:4.1焊接工艺的操作和控制-工艺参数设定合理,符合焊接工艺规范的要求。
-焊机运行正常,接地良好,电源稳定。
4.2焊缝外观质量-焊缝的外观质量整体良好,焊缝形状规整,焊缝与母材接头处无明显裂纹和凹陷。
-焊丝铺设均匀,无明显的透明气孔、夹渣等缺陷。
4.3焊缝内部质量检测-采用射线检测和超声波检测方法进行焊缝内部质量检测,未发现明显的裂纹、夹渣和其它缺陷。
-焊缝与母材的结合紧密,无明显的界面间隙。
5.检查结论根据以上检查结果,本次管道焊接工作质量良好,符合相关标准和规定要求。
各项工艺参数和设备运行状况都在正常范围内,符合设计要求。
焊缝外观质量良好,无明显缺陷。
焊缝内部质量无明显缺陷。
但仍需注意焊缝质量的持续监控,防止后续的变形和开裂等问题。
6.检查意见和建议根据检查过程,我们提出以下意见和建议:-维护和保养焊接设备,确保其正常运行。
-加强对焊材的监控和质量控制。
-检查焊缝后进行验收,并保持相关检查记录。
-加强对焊缝后处理的控制和监督。
以上为本次管道焊接检查记录,供参考和提供改进的依据。
焊接过程记录与检查表
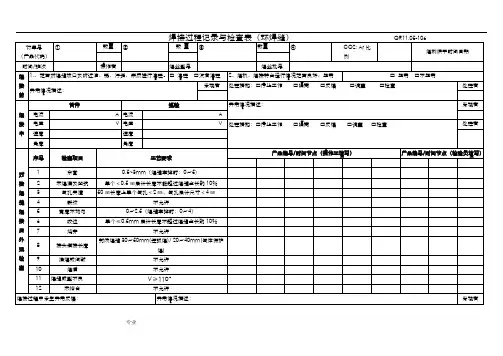
. . .. . .
焊接过程记录与检查表(环焊缝)
.. .专业. .
说明:1―记录频率:每隔2小时/次。
2―检验人员检查操作者是否按操作者自检记录表容执行
.. .专业. .
. . .. . .
焊接过程记录与检查表(角焊缝)
.. .专业. .
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表容执行
.. .专业. .
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表容执行.. .专业. .
. . .. . .
焊接过程记录与检查表(闪光对接焊)
.. .专业. .
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表容执行.. .专业. .
. . .. . .
焊接过程记录与检查表(电阻对接焊)
.. .专业. .
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表容执行.. .专业. .。
焊接缝尺寸检验记录

焊接缝尺寸检验记录引言焊接是一种常见的金属连接工艺,广泛应用于制造业、建筑业和其他领域。
焊接的质量控制对于确保连接的强度和可靠性至关重要。
其中,焊接缝尺寸的检验记录是评估焊接质量的关键环节。
本文将深入探讨焊接缝尺寸的检验记录,包括其背后的原理、常用的方法和标准,以及为何它对各种行业如此重要。
焊接缝尺寸的意义焊接是将两个或多个金属部件通过熔化金属来连接的工艺。
焊接质量直接影响到连接的强度和可靠性。
焊接缝尺寸是焊接质量的一个关键指标,它表示焊接缝的宽度、高度和长度。
正确的焊接缝尺寸是确保焊接强度和连接质量的关键因素。
焊接缝尺寸的三个重要维度1.宽度:焊接缝的宽度是指焊接缝的横向尺寸,通常以毫米或英寸表示。
它直接影响焊接的强度,太宽或太窄的焊接缝都会降低焊接的质量。
2.高度:焊接缝的高度是指焊接缝的垂直尺寸,也通常以毫米或英寸表示。
高度的不一致性可能导致焊接强度不均匀。
3.长度:焊接缝的长度是指焊接缝的整体尺寸,通常以毫米或英寸表示。
长度的合适性与焊接的可靠性和寿命密切相关。
焊接缝尺寸的检验方法为了确保焊接质量,焊接缝尺寸的检验是必不可少的。
以下是几种常见的检验方法:1. 直尺和卡尺测量这是一种基本的检验方法,使用直尺或卡尺来测量焊接缝的宽度和高度。
这种方法简单易行,但可能受到操作员技能的影响。
精确的测量需要训练有素的人员,而且可能不适用于大型或难以访问的焊接缝。
2. 声波测厚仪声波测厚仪是一种非接触的测量工具,通过发送声波来测量焊接缝的厚度。
这种方法适用于不同类型的材料,可以快速、准确地测量焊接缝的尺寸,同时减少了人为误差。
3. 焊缝剖面测量对于对焊接质量要求非常高的应用,可以进行焊缝剖面测量。
这涉及将焊接部件切割并对焊缝进行详细分析,以确保其符合规格要求。
虽然这是一种耗时的方法,但对于一些特定的应用非常关键。
相关标准和规范为了确保焊接缝尺寸的检验能够得到准确和可重复的结果,有一些国际标准和规范,如美国焊接学会(AWS)和欧洲焊接协会(EWF)等,提供了详细的指导和标准程序。
(年整理)焊接检测实验报告范文
(年整理)焊接检测实验报告范文佳木斯大学焊接检测综合实验报告班级学号姓名日期成绩材料科学与工程学院焊接检测与探伤实验室实验概述:【实验目的及要求】一、超声波探伤1.学习超声波探伤方法并熟悉超声波探伤仪的使用。
2.掌握超声波探伤用DAC曲线的测定方法。
二、目视检测掌握焊接检验尺在焊缝目视检测中的测量方法三、磁粉探伤1.理解磁粉探伤的基本原理2.学习磁轭探伤的操作方法四、射线探伤底片上缺陷的识别掌握各种焊接缺陷在底片上显示的特点五、渗透探伤掌握渗透探伤的基本程序和缺陷显示识别【实验原理】一、超声波探伤实验本实验采用A型脉冲发射式探伤仪。
其原理是,将探头发射出的超声波经耦合剂传到被检工件内,在试件中传播到缺陷时产生反射。
由于压电晶片有可逆效应,因此缺陷发射回来的超声波能被探头接受,变为电脉冲,显示在探伤仪的荧光屏上,称为伤脉冲。
超声波探伤仪的电路方框图及其工作原理如图1所示。
二、磁粉探伤磁力探伤是对铁磁材料露在表面或处于近表面的缺陷进行无损探伤的方法。
检验时将工件磁化,磁力线通过工件,对于断面尺寸相同,内部组织均匀的工件,磁力线在工件只的分布是均匀的;而对于内部有缺陷的工件,则磁力线因缺陷处的磁阻比工件材料的磁阻大得多而弯曲,于是在缺陷近表面处形成漏磁场如图2所示。
这时撒在试件上的磁粉微粒向磁通密度最大处移动,磁粉被吸引在金属内部有缺陷而产生漏磁的地方,故磁粉聚集处即指示缺陷所在。
三、渗透探伤渗透检测法是利用渗透液的渗透作用检测非多孔性材料表面开口缺陷的无损检测方法。
将被探工件浸涂具有高度渗透能力的渗透剂,由于液体的润湿作用和毛细现象,渗透液便渗入工件表面缺陷中。
然后将工件缺陷以外的多余渗透液清洗干净,再涂一层吸附力很强的显像剂,缺陷中的渗透液在毛细作用下重新被吸到工件的表面,从而显示出缺陷的形状和位置的鲜明图案,从而达到了无损检测的目的。
【实验设备、仪器、工具等】接受放大电路扫描电路同步电路发射电路探头缺陷工图2-1超声波探伤仪的电路方框图及其工作原理图接受放大电路扫描电路同步电路发射电路探头缺陷工件图1超声波探伤仪的电路方框图及其工作原理图图1零件表面的漏漏磁图2零件表面的漏磁场漏磁场1.CTS-22型超声波探伤仪2.磁轭探伤仪3.渗透探伤剂4.RB-2试块5.CSK-IB试块6.不同型号超声波探伤探头若干个7.HJ20型焊接检验尺8.焊缝射线探伤底片若干片9.带热裂纹的焊接试样实验内容:【实验过程】(实验步骤、记录、数据、)一、超声波探伤1.超声波探伤仪的使用调节超声波探伤仪面板各个旋钮的观察其对超声波探伤的影响。
焊接过程与检验记录表
接管法兰焊接
焊接方式:
焊缝外观质量:OK/NO
垂直度:OK/NO
高度:OK/NO
法兰对正:OK/NO
焊缝返修次数:返修质量:OK/NO
4
地脚、堵块、滚轮支架等其他焊接
焊接方式:
焊缝质量:OK/NO
焊接尺寸符合图纸要求:OK/NO
焊缝返修次数:返修质量:OK/NO
焊接过程与检验记录表
板式换热器焊接过程与检验记录表
产品名称:
规格型号:
产品编号:
序号
流程
检验项目和记录
作业者
检查者
日期
备注
签字
结果
签字
结果
1
焊前确认
焊丝焊条确认:OK/NO
焊接材质确认:OK/NO
焊接部位表面质量:OK/NO
2衬套焊接Fra bibliotek焊接方式:焊缝外观质量:OK/NO
焊接无损检测:OK/NO
焊缝返修次数:返修质量:OK/NO
关键过程质量检验记录
2
焊接质量
检查
1、漏焊、焊穿、虚焊、裂纹、夹渣等焊接缺陷不得多于3处。
2、测量转盘支架与吊耳接触处、各板簧支架与车架的焊角高度必须达到8mm。
3、贯穿横梁在贯穿处,其上下翼板与纵梁接触处不得施焊。
3
主要尺寸参数检查
1、车架长度12990±10
2、车架宽度2490±4
油漆表面不同颜色的油漆边界宽度不超过2毫米。
2
厚度
底漆层15~25微米
面漆层30~40微米
漆层总厚度45~60微米
结论:
作业负责人
质检员
检验日期
工序名称
行走机构安装
序号
检验内容
技术要求
检验结果
备注
1
外观检查
四轮胎牌号相同,花纹一致
左、右气室推杆自由行程差不大于2mm。
车轮转动灵活,无松旷,无擦碰,无异响。目测不得有明显的偏摆现象。
关键过程质量检验记录
车辆制造有限公司
质检部
关键过程质量检验记录
编号:TD/JL03-8.1-03 序号:01
产品型号
TDZ9401
流转单号
作业负责人
质检员
检验日期
工序名称
纵梁焊接
序号
检验内容
技术要求
检验结果
备注
1
外观检查
1、焊缝应平整均匀
2、焊渣清除干净,尖角及焊缝不平整处应打磨,遗漏处不得多于1处。
产品型号
TDZ9401
流转单号
作业负责人
质检员
检验日期
工序名称
喷漆
序号
检验内容
技术要求
检验结果
焊接质量过程控制表
焊缝的焊工钢印
焊缝10
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝的焊工钢印
焊缝返工情况
焊缝号
返工内容:
焊工确认:
检验员确认:
无损检测
PT
RT
交货质量文件
1.RTபைடு நூலகம்告号
2.PT报告号
焊缝6
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝的焊工钢印
焊缝7
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝的焊工钢印
焊缝8
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝9
预热时间
热处理时间
生产过程的其它异常现象
以上由焊接工填写
焊缝号
检验项目
焊工自检结果
检验员评定
焊缝1
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝的焊工钢印
焊缝2
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝的焊工钢印
3.检验报告号
出货确认:
焊接工程师:
(技术负责人)
年月日
JW上海景伟焊接有限公司
焊接质量控制记录
外协单位
产品名称
产品数量
采购订单号
物料号
产品编号
PQR号
WPS号
施焊人
检验员
焊接工程师
焊接过程记录与检查表
焊接过程记录与检查表焊接过程记录与检查表(纵焊缝)订单号:JSHD/QYWJ-A16.2-1时间/班次。
焊接前:数量操作者焊丝型号焊丝批号焊接过程:焊机、焊接转台运行情况是否良好、正常异常情况描述:A:正常/不正常处理者发现者处理者相对湿度1.是否对焊缝坡口及附近油、锈、污垢、杂质进行清理。
清理/没有清理异常情况描述:首件巡检:序号检查项目工艺要求检查结果异常情况描述1 外焊 0.5~2.5mm,内焊0.5~1.5mm2 余高任意300mm内余高相差不超过0.5mm3 未焊满及凹坑不允许4 气孔夹渣不允许5 裂纹任意300mm内宽度相差不大于1.56 宽度不均匀任意300mm内长度不大于50mm,深度不大于0.3mm7 咬边不允许8 烧穿<10㎜9 接头搭接长度不允许10 漏焊或间断任意300mm内误差不超过2mm11 焊瘤不允许12 直线度异常情况描述发现者处理措施:停止工作/隔离/反馈/调整/检查焊接中电流电压速度角度产品编号/时间节点(操作工填写)产品编号/时间节点(检验员填写)发现者对焊缝焊接后外观检查:序号检查结果123456789101112焊接过程记录与检查表(环焊缝)订单号:JSHD/QYWJ-A16.2-2时间/班次。
焊接前:数量操作者焊丝型号焊丝批号焊接过程:焊机、焊接转台运行情况是否良好、正常异常情况描述:A:正常/不正常处理者发现者处理者相对湿度1.是否对焊缝坡口及附近油、锈、污垢、杂质进行清理。
清理/没有清理异常情况描述:首件巡检:序号检查项目工艺要求检查结果异常情况描述1 外焊 0.5~2.5mm,内焊0.5~1.5mm2 余高任意300mm内余高相差不超过0.5mm3 未焊满及凹坑不允许4 气孔夹渣不允许5 裂纹任意300mm内宽度相差不大于1.56 宽度不均匀任意300mm内长度不大于50mm,深度不大于0.3mm7 咬边不允许8 烧穿<10㎜9 接头搭接长度不允许10 漏焊或间断任意300mm内误差不超过2mm11 焊瘤不允许12 直线度异常情况描述发现者处理措施:停止工作/隔离/反馈/调整/检查焊接中电流电压速度角度产品编号/时间节点(操作工填写)产品编号/时间节点(检验员填写)发现者对焊缝焊接后外观检查:序号检查结果123456789101112在焊接过程中,要求任意300mm内宽度相差不大于 1.5,长度不大于50mm,深度不大于0.3mm。