
PFMEA分析例子
型
號:
項
目:
主要參加人員:
BJH-3150AA/BB(??客戶型號)
張志江 謝加云
PWB組裝 陳偉業 李端陽
過程潛在的失效模式及后果分析(PFMEA)
准備者 日 ﹕期
潘儒鋒
﹕ 23/APR/2001
審核者﹕ FM-B003
2.3 貼片電阻(CRES)不良:電
極氧化或發黑;損傷;混料;外 標識與BOM要求不符;尺寸不
產生外觀不良或性能不良
8
符合要求;阻值超差.
供應商的4M1E管理不完善: a.人員培訓考核不完善或沒 作人員變更管理; b.原材料不良或沒作物料變 更管理; c.機器設備(包括儀器)保養 維護不完善或沒作機器設備 (包括儀器)變更管理; d.不按操作程序作業或操作 程序不完善或沒作方法變更 管理; e.溫濕度及5S管理不完善.
根據檢查指引抽查,發現 3 有問題時通知供應商改 5
善.
120
通知供應商改善或要求供應商提供PFMEA 分析.
王剛山/2001/08/20
通知供應商改善或要求供應商提供PFMEA 分析.
5
4
3 60
120
通知供應商改善或要求供應商提供PFMEA 分析.
王剛山/2001/08/20
通知供應商改善或要求供應商提供PFMEA 分析.
版 本﹕
0
第一頁共四頁
工序名稱
潛在的失效模式
潛在的失效后果
嚴 重級 度別 (S)
潛在的失效原因
發
難
R
生 度
現行的控制方法
檢 度
(O)
(D)
P N
建議的措施
責任人及完成時間
措施結果 采取的措施
嚴發難 R 重生檢 P 度度度 N
2.來料檢查
2.1 線路板(PCB)不良:線路
短路;線路斷路;尺寸不符合
要求;爛板(損傷);扭曲變形;
王剛山/2001/08/20
通知供應商改善或要求供應商提供PFMEA 分析.
5
4
3 60
120
通知供應商改善或要求供應商提供PFMEA 分析.
王剛山/2001/08/20
通知供應商改善或要求供應商提供PFMEA 分析.
5
4
3 60
120
通知供應商改善或要求供應商提供PFMEA 分析.
王剛山/2001/08/20
5
4
3 60
2.4 色碼電阻(LRES)不良:引 腳氧化或變形或發黑;損傷; 混料;絲印模糊;外標識與BOM 產生外觀不良或性能不良 8 要求不符;色環與阻值不符; 阻值超差;功率與要求不符.
供應商的4M管理不完善: a.人員培訓考核不完善或沒 作人員變更管理; b.原材料不良或沒作物料變 更管理; c.機器設備(包括儀器)保養 維護不完善或沒作機器設備 (包括儀器)變更管理; d.不按操作程序作業或操作 程序不完善或沒作方法變更 管理;
供應商的4M管理不完善: a.人員培訓考核不完善或沒 作人員變更管理; b.或原材料不良或沒作物料 變更管理; c.或機器設備(包括儀器)保 養維護不完善或沒作機器設 備(包括儀器)變更管理; d.或不按操作程序作業或操 作程序不完善或沒作方法變 更管理;
根據檢查指引抽查,發現 3 有問題時通知供應商改 5
根據檢查指引抽查,發現 3 有問題時通知供應商改 5
善.
供應商的4M管理不完善: a.人員培訓考核不完善或沒 作人員變更管理; b.原材料不良或沒作物料變 更管理; c.機器設備(包括儀器)保養 維護不完善或沒作機器設備 (包括儀器)變更管理; d.不按操作程序作業或操作 程序不完善或沒作方法變更 管理;
善.
供應商的4M管理不完善: a.人員培訓考核不完善或沒 作人員變更管理; b.原材料不良或沒作物料變 更管理; c.機器設備(包括儀器)保養 維護不完善或沒作機器設備 (包括儀器)變更管理; d.不按操作程序作業或操作 程序不完善或沒作方法變更 管理;
根據檢查指引抽查,發現 3 有問題時通知供應商改 5
供應商的4M1E管理不完善: a.人員培訓考核不完善或沒 作人員變更管理; b.原材料不良或沒作物料變 更管理; c.機器設備(包括儀器)保養 維護不完善或沒作機器設備 (包括儀器)變更管理; d.不按操作程序作業或操作 程序不完善或沒作方法變更 管理; e.溫濕度及5S管理不完善.
根據檢查指引抽查,發現 3 有問題時通知供應商改 5
善.
120
通知供應商改善或要求供應商提供PFMEA 分析.
王剛山/2001/08/20
通知供應商改善或要求供應商提供PFMEA 分析.
5
4
3 60
120
通知供應商改善或要求供應商提供PFMEA 分析.
王剛山/2001/08/20
通知供應商改善或要求供應商提供PFMEA 分析.
5
4
3 60
120
通知供應商改善或要求供應商提供PFMEA 分析.
善.
供應商的4M管理不完善: a.人員培訓考核不完善或沒 作人員變更管理; b.或原材料不良或沒作物料 變更管理; c.或機器設備(包括儀器)保 養維護不完善或沒作機器設 備(包括儀器)變更管理; d.或不按操作程序作業或操 作程序不完善或沒作方法變 更管理;
根據檢查指引抽查,發現 3 有問題時通知供應商改 5
根據檢查指引抽查,發現 3 有問題時通知供應商改 5
善.
120
通知供應商改善或要求供應商提供PFMEA 分析.
王剛山/2001/08/20
通知供應商改善或要求供應商提供PFMEA 分析.
5
4
3 60
2.2 貼片電容(CCAP)不良:電 極氧化或發黑;損傷;混料;外 標識與BOM要求不符;尺寸不 產生外觀不良或性能不良 8 符合要求;容值超差;電容漏 電.
產生外觀不良或性能不良
8
尺寸不符合要求;極性標識錯
誤;電氣性能不良.
2.14插座/排插(SOCKET)不 良:引腳氧化或發黑;損傷;混 料;實物絲印內容與BOM要求 不符;外標識與BOM要求不符; 產生外觀不良或性能不良 8 尺寸不符合要求;針腳氧化或 變形或針腳高或針腳低或少 針或多針;電氣性能不良.
通知供應商改善或要求供應商提供PFMEA 分析.
5
4
3 60
2.10瓷片電容(LCAP)不良:引 腳氧化或變形或發黑;損傷; 混料;絲印模糊;絲印內容與 容值不符;外標識與BOM要求 產生外觀不良或性能不良 8 不符;尺寸不符合要求;容值 超差;耐壓值不符要求;電容 漏電.
2.11排阻(NRES)不良:引腳氧 化或發黑;損傷;混料;封裝形 式不符要求;外標識與BOM要 產生外觀不良或性能不良 8 求不符;尺寸不符合要求;排 阻的網絡阻值超差.
供應商的4M1E管理不完善: a.人員培訓考核不完善或沒 作人員變更管理; b.原材料不良或沒作物料變 更管理; c.機器設備(包括儀器)保養 維護不完善或沒作機器設備 (包括儀器)變更管理; d.不按操作程序作業或操作 程序不完善或沒作方法變更 管理; e.溫濕度及5S管理不完善.
供應商的4M1E管理不完善: a.人員培訓考核不完善或沒 作人員變更管理; b.原材料不良或沒作物料變 更管理; c.機器設備(包括儀器)保養 維護不完善或沒作機器設備 (包括儀器)變更管理; d.不按操作程序作業或操作 程序不完善或沒作方法變更 管理; e.溫濕度及5S管理不完善.
混板;上錫PAD有綠油或污漬
或氧化;絲印脫落;綠油脫落;
無功能測試記號;線路欠損; 線路刮花;線路間有銅箔渣;
產生外觀不良或性能不良
8
無V-CUT;V-CUT深或V-CUT淺;
插件孔孔塞或嚴重披峰;補線
路浮起或松動;報廢板未分開
包裝;文字印刷嚴重移位;外
標識與BOM要求不符.
供應商的4M1E管理不完善: a.人員培訓考核不完善或沒 作人員變更管理; b.原材料不良或沒作物料變 更管理; c.機器設備(包括儀器)保養 維護不完善或沒作機器設備 (包括儀器)變更管理; d.不按操作程序作業或操作 程序不完善或沒作方法變更 管理; e.溫濕度及5S管理不完善.
2.12晶振(RESONATOR)不良:
引腳氧化或變形或發黑;損
傷;混料;絲印模糊;外標識與 BOM要求不符;實物絲印內容
產生外觀不良或性能不良
8
與BOM要求不符;尺寸不符合
要求;電氣性能不良.
2.13貼片二極管(DIODE)不
良:焊腳氧化或發黑;損傷;混
料;實物絲印內容與BOM要求 不符;外標識與BOM要求不符;
善.
根據檢查指引抽查,發現 3 有問題時通知供應商改 5
善.
根據檢查指引抽查,發現 3 有問題時通知供應商改 5
善.
根據檢查指引抽查,發現 3 有問題時通知供應商改 5
善.
根據檢查指引抽查,發現 3 有問題時通知供應商改 5
善.
120
通知供應商改善或要求供應商提供PFMEA 分析.
王剛山/2001/08/20
5
4
3 60
120
通知供應商改善或要求供應商提供PFMEA 分析.
王剛山/2001/08/20
通知供應商改善或要求供應商提供PFMEA 分析.
5
4
3 60
120
通知供應商改善或要求供應商提供PFMEA 分析.
王剛山/2001/08/20
通知供應商改善或要求供應商提供PFMEA 分析.
5
4
3 60
2.15貼片電解電容(SMD ECAP)不良:電極氧化或發黑; 損傷(壓痕);混料;編帶反向. 絲印模糊;實物絲印內容與 產生外觀不良或性能不良 8 BOM要求不符;外標識與BOM要 求不符;尺寸不符合要求;容 值超差;電容漏電.
PFMEA分析案例

型號 :審核者﹕批准者﹕表格編號﹕項目 :23/APR/2001日期﹕日期﹕版本﹕主要參加人員:采取的措施嚴重度發生度難檢度RPN2.來料檢查2.1 線路板(PCB)不良:線路短路;線路斷路;尺寸不符合要求;爛板(損傷);扭曲變形;混板;上錫PAD有綠油或污漬或氧化;絲印脫落;綠油脫落;無功能測試記號;線路欠損;線路刮花;線路間有銅箔渣;無V-CUT;V-CUT深或V-CUT淺;插件孔孔塞或嚴重披峰;補線路浮起或松動;報廢板未分開包裝;文字印刷嚴重移位;外標識與BOM要求不符.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.2 貼片電容(CCAP)不良:電極氧化或發黑;損傷;混料;外標識與BOM要求不符;尺寸不符合要求;容值超差;電容漏電.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.3 貼片電阻(CRES)不良:電極氧化或發黑;損傷;混料;外標識與BOM要求不符;尺寸不符合要求;阻值超差.產生外觀不良或性能不良8供應商的4M管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.4 色碼電阻(LRES)不良:引腳氧化或變形或發黑;損傷;混料;絲印模糊;外標識與BOM要求不符;色環與阻值不符;阻值超差;功率與要求不符.產生外觀不良或性能不良8供應商的4M管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.54360發生度(O)現行的控制方法難檢度(D)RPN建議的措施責任人及完成時間第一頁共四頁措施結果工序名稱潛在的失效模式潛在的失效后果嚴重度(S)級別潛在的失效原因過程潛在的失效模式及后果分析(PFMEA)准備者﹕SMD-FM-B003PWB組裝日期﹕02.5插腳二極管(DIODE)不良:引腳氧化或變形或發黑;損傷;混料;絲印模糊;極性標識錯誤;實物絲印內容與BOM要求不符.外標識與BOM要求不符;尺寸不符合要求;電氣性能不良.產生外觀不良或性能不良8供應商的4M管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.或原材料不良或沒作物料變更管理;c.或機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.或不按操作程序作業或操作程序不完善或沒作方法變更管理;3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.6插腳三極管(TRAN)不良:引腳氧化或變形或發黑;損傷;混料;絲印模糊.實物絲印內容與BOM要求不符;外標識與BOM要求不符;尺寸不符合要求;極性錯誤;電氣性能不良.產生外觀不良或性能不良8供應商的4M管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.7貼片三極管(TRAN)不良:電極氧化或變形或發黑;混料;損傷;絲印模糊;實物絲印內容與BOM要求不符;外標識與BOM要求不符;電氣性能不良.產生外觀不良或性能不良8供應商的4M管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.或原材料不良或沒作物料變更管理;c.或機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.或不按操作程序作業或操作程序不完善或沒作方法變更管理;3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.8直插式IC不良:引腳氧化或變形或發黑;封裝形式不符要求;損傷;混料;絲印模糊;絲印內容與BOM要求不符;外標識與BOM要求不符;尺寸不符合要求;電氣性能不良.產生外觀不良或性能不良8供應商的4M管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.或原材料不良或沒作物料變更管理;c.或機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.或不按操作程序作業或操作程序不完善或沒作方法變更管理;3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.9貼片式IC不良:引腳氧化或變形或發黑;封裝形式不符要求;損傷;混料;絲印模糊;實物絲印內容與BOM要求不符;外標識與BOM要求不符;尺寸不符合要求;電氣性能不良.產生外觀不良或性能不良8供應商的4M管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.或原材料不良或沒作物料變更管理;c.或機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.或不按操作程序作業或操作程序不完善或沒作方法變更管理;3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.10瓷片電容(LCAP)不良:引腳氧化或變形或發黑;損傷;混料;絲印模糊;絲印內容與容值不符;外標識與BOM要求不符;尺寸不符合要求;容值超差;耐壓值不符要求;電容漏電.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.11排阻(NRES)不良:引腳氧化或發黑;損傷;混料;封裝形式不符要求;外標識與BOM要求不符;尺寸不符合要求;排阻的網絡阻值超差.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.12晶振(RESONATOR)不良:引腳氧化或變形或發黑;損傷;混料;絲印模糊;外標識與BOM要求不符;實物絲印內容與BOM要求不符;尺寸不符合要求;電氣性能不良.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.13貼片二極管(DIODE)不良:焊腳氧化或發黑;損傷;混料;實物絲印內容與BOM要求不符;外標識與BOM要求不符;尺寸不符合要求;極性標識錯誤;電氣性能不良.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.14插座/排插(SOCKET)不良:引腳氧化或發黑;損傷;混料;實物絲印內容與BOM要求不符;外標識與BOM要求不符;尺寸不符合要求;針腳氧化或變形或針腳高或針腳低或少針或多針;電氣性能不良.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.15貼片電解電容(SMD ECAP)不良:電極氧化或發黑;損傷(壓痕);混料;編帶反向.絲印模糊;實物絲印內容與BOM要求不符;外標識與BOM要求不符;尺寸不符合要求;容值超差;電容漏電.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.16直插式電解電容(ECAP)不良:引腳氧化或發黑;損傷(包括PVC套管破損、移位);極性電容正負極標識錯誤;防爆帽凸出;編帶反向.混料;絲印模糊;實物絲印內容與BOM 要求不符;外標識與BOM要求不符;尺寸不符合要求;電氣性能不符要求.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.17線圈(COIL)不良:引腳氧化或變形或發黑;損傷;混料;外標識與BOM要求不符;尺寸不符合要求;電氣性能不良.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.18開關(SWITCH)不良:焊腳氧化或變形或發黑;損傷;混料;外標識與BOM要求不符;尺寸不符合要求;機械性能不良;電氣性能不良.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.543602.19插腳火牛不良:插腳氧化或變形或發黑;損傷;混料;外標識與BOM要求不符;尺寸不符合要求;電氣性能不良.產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.54360??序號號IPQC抽檢不適用,因為研究RPN值達不到24,屬低風險.??序號QA抽檢不適用,因為研究RPN值達不到24,屬低風險.2.20跳線(JUMPER WIRE)不良:焊腳氧化或變形或發黑;損傷;混料;外標識與BOM要求不符;尺寸不符合要求;性能不良.(特別注意:這項僅適用于BJH-3122)產生外觀不良或性能不良8供應商的4M1E管理不完善:a.人員培訓考核不完善或沒作人員變更管理;b.原材料不良或沒作物料變更管理;c.機器設備(包括儀器)保養維護不完善或沒作機器設備(包括儀器)變更管理;d.不按操作程序作業或操作程序不完善或沒作方法變更管理;e.溫濕度及5S管理不完善.3IQC根據檢查指引抽查,發現有問題時通知供應商改善.5120通知供應商改善或要求供應商提供PFMEA分析.王剛山/2001/08/20通知供應商改善或要求供應商提供PFMEA分析.54360備注:這份來料檢查的PFMEA僅供參考,如制作PFMEA時必須根據BOM的要求刪除或增加(目前應不需要增加)某些項目,如有問題,請聯絡品質一部---陳偉業(內線208).。
pfmea例子
pfmea例子PFMEA是工程师们在生产制造、设计和开发的过程中采用的一种重要工具,它用于分析和识别潜在的失效模式及其效应,并采取一定的预防措施,以提高产品和过程的质量。
在本文中,我们将结合一个PFMEA的例子,详细介绍如何使用PFMEA工具来识别和预防潜在的失效模式和效应。
一、定义我们的例子在开始进行PFMEA之前,我们需要定义我们使用的是哪个产品或过程,以便我们进行详细的分析和评估。
假设我们的例子是汽车制造过程中的自动泊车辅助系统。
二、建立建设团队由于自动泊车辅助系统涉及多个方面,例如电子、机械、软件等,因此我们需要建立一个跨部门的团队,包括工程师、设计师、技术员、质量控制人员等,以确保每个方面都得到了充分的考虑和参与。
三、识别潜在的失效模式和效应在此阶段,我们需要对自动泊车辅助系统的各个方面进行全面的分析和评估,以确定潜在的失效模式和效应。
例如:- 失效模式:车辆无法准确自动识别和停放。
- 效应: 长期使用后车辆的设备可能出现损坏,甚至导致车辆无法启动。
- 失效模式:传感器无法正常工作。
- 效应: 使泊车过程不能安全,车辆有可能碰撞其他车辆或物体。
- 失效模式:系统软件程序出错。
- 效应:导致车辆无法正常驾驶,有可能造成交通事故。
四、确定失效模式的风险优先级在确定潜在的失效模式和效应之后,我们将确定每个失效模式的风险优先级,以便我们能够更好地了解风险大小和处理优先级。
该方法取决于失效的可能性、危害和发现可能性的乘积。
我们建议采用数字大小为1到10,数字越高则表示失效的严重性越高。
五、建立控制措施在确定失效模式和风险优先级之后,我们需要建立相应的控制措施,以减轻或避免失效的效应。
例如:- 采用多个传感器以提高准确性并减少失效的可能性。
- 建立合适的故障检测与纠正系统,在操作系统出错时的同时修复它。
- 明确系统的软件设计和开发的标准,以保证其正确性和适应性。
六、建立检测和监测措施在建立了相应的控制措施之后,我们需要建立检测和监测措施,以确保实施有效并及时告知需要采取改进措施的数据。
新版PFMEA案例

新版PFMEA案例
过程失
面无锈蚀、磕碰
、划痕
清洗洁度,机体安装
后,能够降低发动
机产生异响的概率
过程失效模式及后果分析(PFMEA)
2.每季度对维护保养计划的执行情况进行检查确认。
3.每月度对清洗剂的更换频次进行检查确认。
量异常;
对最终用户影响:无
点;
料:清洗剂不能满足除污、防锈要求,清洗剂过期,未得到监控法:超声波清洗机内的液体未及时更换,液体变质:
进行维护保养;3.确定清洗剂液体更换周期,并明确在作业标准中。
对机体表面100%检查针对失效起因:
1.每半年对人员的能力评影响交付或交付后顾客投诉;
对主机厂影响:表面存在锈斑、有磕碰点和划痕人员取放工件
时与传输带表面碰撞;
机:传输带长时间训,提高质量意识。
2.制定维护保养
措施。
六步法pfmea案例

六步法pfmea案例全文共四篇示例,供读者参考第一篇示例:案例背景:某家汽车零部件制造公司在生产过程中发现了一个频繁出现的问题:某零部件的尺寸偏差过大,导致装配时无法完全契合,进而影响产品的性能和质量。
为了解决这一问题,公司决定使用六步法PFMEA 进行分析和改进。
步骤一:确定分析范围团队确定了分析的范围为某零部件的生产工艺。
他们明确了问题的具体表现,以及对产品性能和质量的影响。
团队还确定了分析的目的是为了找出可能引起零部件尺寸偏差的潜在故障模式,并制定相应的控制措施。
步骤二:收集相关信息团队开始收集相关信息,包括零部件的设计图纸、生产工艺流程、设备参数、材料性质等。
他们还对生产现场进行实地考察,观察生产过程中的关键环节,并与相关工程师和操作人员进行沟通交流,了解他们对问题的认识和看法。
步骤三:识别潜在故障模式通过分析收集到的信息,团队识别出了可能导致零部件尺寸偏差的潜在故障模式。
包括:材料供应质量不稳定、设备操作不规范、工艺参数设置不当等。
每个故障模式都被赋予一个风险等级,以确定其重要性和优先级。
步骤四:确定故障影响团队分析每个故障模式的影响范围,包括对产品性能、质量、交付时间等方面的影响。
他们还评估了每个故障模式的可能性和频率,以确定其潜在风险。
步骤五:制定改进控制措施基于对故障模式和影响的分析,团队制定了一系列改进控制措施,以降低潜在风险。
加强材料供应商管理、优化生产工艺流程、规范设备操作规程等。
每个控制措施都被赋予一个责任人和执行时间表,以确保实施和落实。
步骤六:跟踪和持续改进团队制定了一个跟踪和持续改进计划,以监控改进控制措施的执行情况和效果。
他们定期对实施情况进行评估和审查,继续识别和解决可能存在的风险和问题,确保质量和性能的持续提升。
通过六步法PFMEA的分析和改进,该汽车零部件制造公司成功解决了零部件尺寸偏差的问题,提高了产品的质量和性能,降低了生产过程中的风险和损失,进一步提升了企业的竞争力和市场地位。
PFMEA实例分析
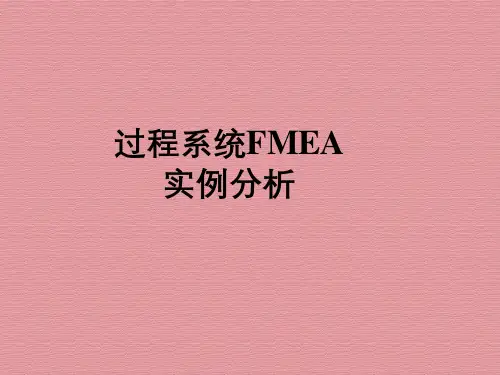
风险评价
(重要性B/严重度)
本例中考虑的缺陷后果是:“输入轴总成制造有缺 陷”。
为确定重要性S/严重度,需评价将会对汽车因而对
外部顾客(最终用户)造成何种缺陷后果。在评价
重要性时,这种情况下将产品系统FMEA中“潜在 的最严重的缺陷后果”的重要性评价为S=8,这是 因为它会引起汽车(整个系统)潜在的缺陷后果。
调整员 操作员
输入轴总成 生产总过程
滚珠轴承轴 承座与滑 动油封的磨
削过程
磨床
SE“磨床”的深层结构 夹紧系统 驱动系统 控制系统
机座 磨削工装
冷却/润滑系统
图2:“滚珠轴承轴承座的磨削过程…”分系统结构
环境
机器的固定基础 磨床冷却剂的供给
系统单元和系统结构
功能交接点:
图3表明了结构中对两个SE“磨削送料过程”与“轴承座的磨削 过程…”进行分解而形成的交接点。 通过输送链向磨床的夹紧系统传送工件的例子表明了“磨削送 料过程”与“轴承座的磨削过程…”之间的交互。 若下一步制定功能结构时可能会超越系统结构的这些界限, 则要对功能之间的相互关系进行完整的描述。
缺陷分析
(交互概念及运用)
图7(见下页)中,将不同产品系统FMEA的交互 进一步导引到过程系统FMEA中。根据这样的交互 ,可以把SE产品(例如,传动器)的失效功能追 溯到某一构件或总成的的制造方法的失效功能。在 所提及的实例中,潜在的缺陷原因最终被追溯到磨 床的驱动转速上。
缺陷分析
(交互图范例)
驱动轴的清洗过程 装配送料过程
把轴承装到轴 上的装配过程 装配输出过程
装配工 装配设备 轴承
油脂
PFMEA第五版实例

Item (Part #):Process Responsi bilityModelYear(s)/Program(s)Core Team:FAMILY OF PARTS: P1市场部/开发部/制造部/采购部/物流部/质保部POTENTIALFAILURE MODE AND EFFECTS ANALYSIS(PROCESS FMEA)APQP TEAM外购件领取(1);buyer:无影响(1)位料(2);存储在不开箱数量差异(6);buyer:无影响(1)视检查不足(3);操作员和不对成品产生损伤对成品产生损伤supplier:部分(小于100%)外购件需要报废(6);Coustomer:不合格产品流入客户(6);buyer:无影响(1)6检验员技能不合格4技能评定/培训培训记录/技能矩阵更新61442装车方法正确装车方法不正确supplier:产品变形或损坏(6);Coustomer:不合格产品流入客户(6);buyer:无影响(1)6仓管员技能不合格4技能评定/培训培训记录/技能矩阵更新71682产品防护正确产品防护不正确supplier:产品变形或损坏(6);Coustomer:不合格产品流入客户(6);buyer:无影响(1)6仓管员技能不合格4技能评定/培训培训记录/技能矩阵更新71682出货检验240发运Preparedby:FMEADate (Orig.)FMEADate (Rev.)。
PFMEA的严重度频度探测度评分准则
PFMEA的严重度频度探测度评分准则PFMEA(Process Failure Modes and Effects Analysis)是一种系统性的方法,用于识别和评估潜在过程故障模式及其对产品或过程的影响。
在进行PFMEA时,常常需要对故障的严重度、频度和探测度进行评分。
这些评分准则有助于确定哪些故障应该优先考虑,并采取适当的预防和控制措施。
在下面的文章中,将详细介绍PFMEA的严重度、频度和探测度评分准则。
1. 严重度评分准则(Severity):严重度是指故障对产品或过程的影响程度。
在评估严重度时,通常使用1到10的评分量表,其中1表示非常低的影响,10表示非常严重的影响。
以下是一些严重度评级准则的例子:1-3:故障对产品或过程的影响非常低,对用户几乎不可察觉,且不会引起任何损失。
4-6:故障对产品或过程的影响适中,可能引起一些损失,但不会对产品功能和性能产生重大影响。
7-9:故障对产品或过程的影响较大,可能导致功能故障或性能下降,对用户产生一定的不满意度。
10:故障对产品或过程的影响非常严重,可能导致安全隐患或严重故障,对用户造成重大损失或伤害。
2. 频度评分准则(Frequency):频度是指故障发生的可能性或发生的次数。
在评估频度时,通常使用1到10的评分量表,其中1表示非常低的发生频率,10表示非常高的发生频率。
以下是一些频度评级准则的例子:1-3:非常低的频度,可能发生的概率非常低,甚至几乎不会发生。
4-6:中等频度,可能在一段时间内发生一次或多次,但不会频繁发生。
7-9:较高的频度,可能在一段时间内频繁发生,但不是持续性的。
10:非常高的频度,可能持续性地发生,对产品或过程造成持续的风险。
3. 探测度评分准则(Detection):探测度是指发现和检测故障的能力。
在评估探测度时,通常使用1到10的评分量表,其中1表示非常低的探测度,10表示非常高的探测度。
以下是一些探测度评级准则的例子:1-3:非常低的探测度,几乎没有任何探测手段,难以发现故障。
PFMEA的例子
在规定的表面涂蜡不足,带来对使用顾客的影响
车辆可以运行,但性能水平降低,顾客很不满意
非特殊特性相关
列出过程因素中导致涂蜡不足原因:人工喷漆中喷头插入不够深,将导致车门底下部分不能得到充分喷蜡
从失效率角度看,该过程原因可能导致的涂蜡不足问题的概率为每千个车前门20个左右
RPN
建议措施
责任及目标完成日期
措施结果
采取的措施
S
O
D
R
P
N
车门内部人工涂蜡
为覆盖车门内侧,车门下层表面涂以最小厚度的蜡,以延缓腐蚀
规定要涂蜡的表面涂蜡不足
车门寿命下降导致:由于漆面经过长时间后生锈,使顾客对外观不满意;车门内附件功能下降
7
人工插入喷头不够深入
8
每小时或每班进行一次目测检查,查看厚度(厚度仪)和喷漆范围
7
人工插入喷头不够深入
8
每小时或每班进行一次目测检查,查看喷膜厚度(厚度仪)和喷漆范围
5
280
对喷腊器加装深度限位仪
制造工程部1999.12.15
增加限位器,在线检查喷头
7
2
5
70
列出需分析的项目(零部件、子系统或系统)的过程(步骤);然后一一列出该过程的主要目的功能;特别是涉及特殊特性要求的功能。
过程改进的结果不影响问题发生后对顾客影响的严重度,但发生喷头堵塞的概率被减少,所有频度从5降到1(完全不会发生),但由于该方法并不是针对失效模式的探测方法,所有探测度仍然为5分。
ቤተ መጻሕፍቲ ባይዱ过程
功能
要求
潜在失效(故障、不良)模式
潜在失效(故障、不良)后果
严重度
PFMEA第五版实例全篇
PFMEA第五版实例Item (Part #):Process Responsi bilityModelYear(s)/Program(s)Core Team:FAMILY OF PARTS: P1市场部/开发部/制造部/采购部/物流部/质保部POTENTIALFAILURE MODE AND EFFECTS ANALYSIS (PROCESS FMEA)APQP TEAM外购件领取(1);buyer:⽆影响(1)位料(2);存储在不开箱数量差异(6);buyer:⽆影响(1)视检查不⾜(3);操作员和不对成品产⽣损伤对成品产⽣损伤supplier:部分(⼩于100%)外购件需要报废(6);Coustomer:不合格产品流⼊客户(6);buyer:⽆影响(1)6检验员技能不合格4技能评定/培训培训记录/技能矩阵更新61442装车⽅法正确装车⽅法不正确supplier:产品变形或损坏(6);Coustomer:不合格产品流⼊客户(6);buyer:⽆影响(1)6仓管员技能不合格4技能评定/培训培训记录/技能矩阵更新71682产品防护正确产品防护不正确supplier:产品变形或损坏(6);Coustomer:不合格产品流⼊客户(6);buyer:⽆影响(1)6仓管员技能不合格4技能评定/培训培训记录/技能矩阵更新71682出货检验240发运Preparedby:FMEADate (Orig.)FMEADate (Rev.)。
PFMEA分析范例
PFMEA分析范例PFMEA(Process Failure Mode and Effects Analysis)是一种针对制造或工程过程中潜在失效模式及其影响的分析方法。
通过对潜在风险进行系统性分析和评估,可以优化生产流程,提高产品质量和可靠性。
本文将通过一个模拟案例,详细介绍PFMEA分析方法的应用过程和步骤。
1. 引言PFMEA是一种常用的质量管理工具,可以帮助企业在产品设计和制造过程中识别潜在的失败模式,并采取适当的措施进行预防或控制。
通过PFMEA分析,企业能够避免潜在的质量问题,降低生产成本,提高客户满意度和市场竞争力。
2. PFMEA分析步骤2.1 第一步:明确分析目标在开始PFMEA分析之前,团队需要明确分析的目标。
例如,针对新产品的设计过程进行PFMEA分析,以确保设计的可靠性和安全性;或者对现有的生产过程进行PFMEA分析,以提高工艺稳定性和效率。
2.2 第二步:建立工作团队PFMEA分析需要集思广益,涉及多个领域的专业知识。
组建一个跨部门的工作团队,包括设计、生产、质量、工艺等相关人员。
团队成员需熟悉相关工艺和产品特性,并能够提供实际经验和专业意见。
2.3 第三步:识别潜在失效模式团队成员根据自身经验和知识,共同识别与分析对象相关的潜在失效模式。
失效模式可以包括设计缺陷、材料问题、加工工艺不当等。
团队成员应尽可能全面地讨论和归纳,并记录在PFMEA表中。
2.4 第四步:评估失效影响针对每一个潜在失效模式,团队成员需要评估其对产品质量、客户满意度和生产效率的影响程度。
评估标准可以根据实际情况进行设计,通常包括质量损失程度、生产变更的难易程度、不良事件的概率等。
2.5 第五步:确定原因和现有控制措施对于每一个潜在失效模式,团队需要分析其潜在原因并列出现有的控制措施。
原因分析可以采用5W1H(Who、What、When、Where、Why和How)的方法,识别可能导致失效的根本原因。