
滚珠丝杠(滚珠丝杆)加工-硬车刀具
滚珠丝杠(滚珠丝杆)加工-硬车刀具
滚珠丝杆一般材质采用45号钢,圆钢,GCr15等通过热处理后获得了很高硬度(HRC50-HRC62)之间,由于滚珠丝杆细长轴,表面硬度也高因此给加工带来了难题,硬质合金刀片在硬车加工滚珠丝杆滚道时磨损量很快影响加工效率,然而更换成陶瓷刀具(性能硬而脆)加工滚珠丝杆滚道出现崩刃,蹦块问题。
而且是两个切削刃均车削加工以致于生产成本增加。
华菱品牌刀片材质:BN-S20在硬车加工滚珠丝杆滚道体现出刀片的耐磨性,红硬性,耐高温性。
BN-S20牌号数控刀片:采用非金属粘合剂制成的中晶粒立方氮化硼整体烧结刀片,特点是可大余量粗加工淬硬钢,由于采用非金属结合剂烧结,避免了刀片切削温度过高造成的刀片寿命降低问崩刀火烧刀得问题。
滚珠丝杠(滚珠丝杆)硬车加工滚道超硬刀片(质量稳定,耐磨)-华菱品牌
滚珠丝杆属于细长轴,其刚性差,因此线速度有所限制,在硬车滚珠丝杆滚道时尽量把转速降低,切刀深度降低从而能够保证运转的平稳性,刀具寿命延长,表面粗糙度很好,尺寸稳定好。
磨制滚珠丝杠以车代磨硬车工艺:
滚珠丝杠以车代磨硬车滚道工艺难点,滚珠丝杠Gcr15,45号钢淬火后硬度一般在HRC62左右;滚珠丝杠以车代磨工艺是指对淬火后的丝杆直接车削滚道:以φ60直径滚珠丝杠为例,其淬火后硬车滚道加工工艺为:
60圆钢淬火----粗车滚道(0.5mm吃刀制滚道,主副偏角都吃刀)---精车(0.2mm吃刀深,根据直径和变形酌情增减)。
滚珠丝杠以车代磨切削参数:普车转速80—120(线速度约25m/min);数控车转速560转(线速度约100m/min);
车床6130---15刀方或20刀方;中置45度车刀;总共切掉10mm左右的90度槽---然后精磨滚珠丝杠滚道圆弧/采用刀具精车或硬旋铣滚珠丝杠---用可修磨的BN-H10材质尖刀车滚道根部油槽底。
BN-S20材质刀片精加工滚珠丝杆滚道后,粗糙度高出采用旋风铣加工滚珠丝杠的光洁度。
硬车加工滚珠丝杆滚道常用刀杆型号:CSDNN2020(中置45度车刀杆)
硬车加工滚珠丝杆滚道常用刀片型号:SNMN0904
采用BN-H10材质尖刀车滚道根部油槽底,此材质刀片精车高,耐磨性好,耐高温,抗冲击性强,韧性好。
精车图片如下:
适合加工方式:车削加工(含粗车、精车,车槽);铣削加工(含粗铣、精铣)、镗削加工(含粗镗、精镗)
适用机床:数控车床(数控立车及普通数控车)铣床(龙门铣床、数控铣床、刨铣床),镗削加工中心/车削加工中心/铣削加工中心,车铣复合加工中心,镗铣复合加工中心。
刀片性能:
硬度HRC97左右,适合加工HRC35—HRC79硬度之间的高硬度材料,也适合高速切削普通灰口铸铁和球墨铸铁,抗冲击性和耐磨性的完美平衡。
可高速高效精加工;亦可用于普通机床,进行低/中速状态下的粗加工和半精加工;广泛应用于灰铸铁,耐磨合金铸铁,夹砂、白口铸铁和各种铸钢,淬硬钢材料的加工。
可承受大切深、大走刀,能适应断续切削。
作为全球超硬材料行业里最有影响力的企业之一,华菱超硬超硬材料CBN超硬刀具更是享誉轧辊、水泵、风电、压缩机、轴承、齿轮、汽车变速系统、发动机系统、刹车盘等机械加工领域。
华菱超硬整体式刀片产品特点:适合于灰铁、球铁、高硬度的合金铸铁等材料的粗加工和半精加工;适合于硬度大于HRC45合金钢、淬火钢等粗加工和半精加工;适合于高速连续切削和中、低速断续切削。
华菱超硬焊接复合式刀片产品特点:高耐磨性和高耐冲击性兼具;既能加工铸铁,又能加工淬火钢;既能干式切削又能湿式切削;能够进行连续、断续的车削、铣削。
凡是购买我司郑州华菱超硬刀具均质量三包,全程技术跟踪服务。
滚珠丝杠(滚珠丝杆)硬车加工滚道超硬刀片(质量稳定,耐磨)-华菱品牌。
滚珠丝杠的加工工艺

滚珠丝杠的加工工艺滚珠丝杠是工具机和精密机械上最常使用的传动元件,其主要功能是将旋转运动转换成线性运动,或将扭矩转换成轴向反复作用力,同时兼具高精度、可逆性和高效率的特点。
由于具有很小的摩擦阻力,滚珠丝杠被广泛应用于各种工业设备和精密仪器。
滚珠丝杠的特点:1、摩擦损失小、传动效率高,2、精度高,3、高速进给和微进给可能,4、轴向刚度高,5、不能自锁、具有传动的可逆性。
丝杆分为磨削滚珠丝杠和冷轧滚珠丝杠,以下只介绍磨削滚珠丝杠的加工工艺。
磨削滚珠丝杠的加工工艺路线:毛坯下料—球化退火—粗车外圆,螺纹—半精车外圆,螺纹—铣键槽—热处理淬火—粗磨外圆,螺纹—精磨外圆,螺纹—检验入库。
下面就详细的介绍一下加工磨削滚珠丝杠的工艺路线。
(1)毛坯下料:就是根据工件所需的尺寸从整批材料上截取下与工件尺寸相符的材料的操作过程。
(2)球化退火:使钢中碳化物球化而进行的退火,得到在铁素体基体上均匀分布的球状或颗粒状碳化物的组织。
球化退火的目的在于降低硬度,改善切削加工性能,并未后续热处理作组织准备。
(3)粗车外圆,螺纹:可选择普通车床和数控车床进行加工,大批量生产选择数控车床较经济,车螺纹选择直进法,所谓的直进法就是在加工过程中对刀具的Z轴(轴向方向)不进行改变,分次进给(直径方向),来完成螺纹的切削,此方法简单易操作,车出来的螺纹牙型准确。
一般粗车之后留有2-3mm,(4)半精车外圆,螺纹:使磨削滚珠丝杠的尺寸更接近图纸尺寸,并且精度的得到提高,一般半精车之后留有0.3mm的余量,为了后来的磨削加工,提高磨削滚珠丝杠的精度。
(5)热处理淬火:中频淬火,通过淬火使滚珠丝杠表面得到较高的硬度,提高滚珠丝杠的耐磨性和使用寿命,滚珠丝杠常采用的材料为40CrMo钢和GCr15钢,就如GCr15钢淬透性好,可满足中频淬火硬化层要求,其中频淬火的关键问题是解决淬火变形。
(6)粗磨外圆,螺纹:采用中心式外圆磨削,工件用两顶尖装夹,磨削时按其两中心孔所构成的中心轴线旋转,使外圆达到较高的精度要求。
高性能GCr15钢滚珠丝杠的热加工工艺_樊伟_王科社_查初亮

Hot working process of highperformance GCr15 steel ball screw
Fan Wei1 ,Wang Keshe1 ,Zha Chuliang2 ( 1. School of Electromechanical Engineering,Beijing Information Science and Technology University,Beijing 100192 ,China; 2. Beijing Machine Tool Research Institute,Beijing 100102 ,China) Abstract : Hot working process of GCr15 steel ball screw is introduced,including preheating treatment,hightemperature aging,surface heat treatment ,cryogenic treatment,stabilization treatment and so on. Good comprehensive properties of ball screw can be obtained by reasonably controlling process parameters of all the stages. Key words: GCr15 steel ball screw; conditioning treatment; hightemperature aging; surface heat treatment; cryogenic treatment; stabilizing treatment
摘要: 对 GCr15 钢滚珠丝杆的热加工工艺做了介绍 , 其工艺包含预备热处理 、 高温时效、 表面热处理、 深冷处理及稳定化热处理等阶 段, 合理控制各阶段工艺参数 , 可获得综合性能良好的滚珠丝杠 。 关键词: GCr15 钢滚珠丝杆; 预备热处理; 高温时效; 表面热处理; 深冷处理; 稳定化热处理 中图分类号: TG162. 75 文献标志码: A 文章编号: 0254-6051 ( 2014 ) 12-0055-04
滚珠丝杠型号含义说明【详解】

滚珠丝杠的型号中数字前面的字母一般是厂家自行定义的,目的就是为了将各种各样的用途不同的产品系列区分开来,内循环、端塞型、外循环、高导程、高负载、端塞型高负荷、端盖型、小珠径、标准型等等系列,这些字母后面紧跟着的就是丝杠的大小、导程、精度等的参数。
不同的公司产品型号中,前面的字母相同,但是有可能属于不同系列的产品。
前面的字母也代表丝杆的系列,但是不同品牌的具体含义可能不一样,有的还要看型号的其部分能分辨,一般都是代表这个滚珠丝杠的所属品牌,还有就是的出厂编号!也有的是2个、4个或者5个字母,或者数字加字母,各品牌有不同的含义,不过多数品牌前面几个字母涵盖以下意义:1、滚珠循环形式(内循环或外循环)2、螺母长度(双螺母或单螺母)3、法兰形式(有无法兰、圆形或切边形)4、旋向(右旋或左旋)5、螺母预紧方式(单螺母无)6、螺母规格标准(按什么尺寸标准或形状标准制造)某滚珠丝杠型号标示【1 精密滚珠丝杠】SBN-V、SBK、SDA-V、HBN、SBKH、BIF-V、BNFN-V/BNFN、MDK、MBF、BNF-V/BNF、DIK、DKN、BLW、DK、MDK、WHF、BLK、WGF和BNT型【2 精密滚珠丝杠轴端未加工品】BIF、MDK、MBF和BNF型【3 精密滚珠丝杠轴端完成品】BNK型【4 螺母旋转式滚珠丝杠】BLR和DIR型【5 滚珠丝杠滚珠花键】BNS-A、BNS、NS-A和NS型【6 轧制滚珠丝杠轴端未加工品】MTF型【7 轧制滚珠丝杠】BTK-V、MTF、WHF、BLK、WTF、CNF和BNT(轧制)型【8 轧制滚珠丝杠】JPF型【9 螺母旋转式轧制滚珠丝杠】BLR型(轧制)【10 滚轧轴、螺母单品】BTK-V、BLK/WTF、CNF、BNT(轧制)、BLR(轧制)和TS型【滚珠丝杠配件清洁环W、QZ自润滑器】滚珠丝杆型号标示滚珠丝杆型号标示。
滚珠丝杠的设计与计算
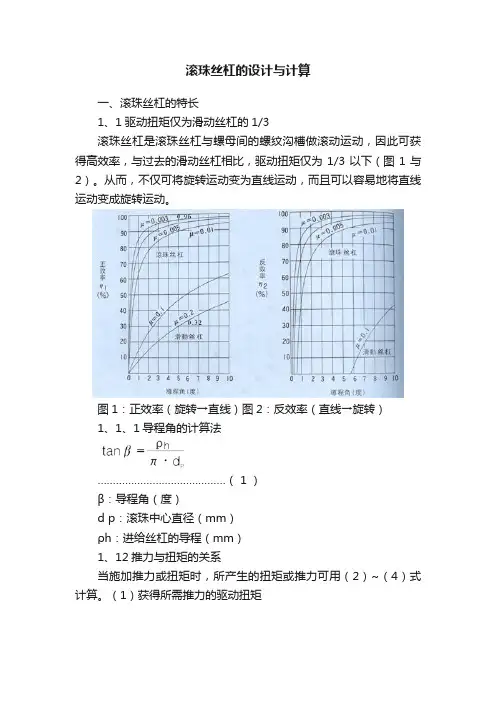
滚珠丝杠的设计与计算一、滚珠丝杠的特长1、1驱动扭矩仅为滑动丝杠的1/3滚珠丝杠是滚珠丝杠与螺母间的螺纹沟槽做滚动运动,因此可获得高效率,与过去的滑动丝杠相比,驱动扭矩仅为1/3以下(图1与2)。
从而,不仅可将旋转运动变为直线运动,而且可以容易地将直线运动变成旋转运动。
图1:正效率(旋转→直线)图2:反效率(直线→旋转)1、1、1导程角的计算法……………………………………( 1 )β:导程角(度)d p:滚珠中心直径(mm)ρh:进给丝杠的导程(mm)1、12推力与扭矩的关系当施加推力或扭矩时,所产生的扭矩或推力可用(2)~(4)式计算。
(1)获得所需推力的驱动扭矩T:驱动扭矩Fa:导向面的摩擦阻力Fa=μ×mgμ:导向面的摩擦系数g:重力加速度( 9.8m/s2)m:运送物的质量( kg )ρh:进给丝杠的导程( mm )η:进给丝杠的正效率(图1)(2)施加扭矩时产生的推力Fa:产生的推力( N )T:驱动扭矩(N mm )ρh:进给丝杠的导程( mm )η:进给丝杠的正效率(图1)(3)施加推力时产生的扭矩T:驱动扭矩(N mm )Fa:产生的推力( N )ρh:进给丝杠的导程( mm )η:进给丝杠的正效率(图2)1、1、3驱动扭矩的计算例用有效直径是:32mm,导程:10mm(导程角:5O41’的丝杠,运送质量为500Kg的物体,其所需的扭矩如下(1)滚动导向(μ=0.003)滚珠丝杠及(μ=0.003,效率η=0.96)导向面的摩擦阻力Fa=0.003×500×9.8=14.7N驱动扭矩(2)滚动导向(μ=0.003)滚珠丝杠及(μ=0.2,效率η=0.32)导向面的摩擦阻力Fa=0.003×500×9.8=14.7N驱动扭矩1、2保证高精度雄联滚珠丝杠,在被恒温控制的工场里,用最高水平的机械设备进行研磨,直到组装,检查,实行彻底的品质管理体系,以保证其精度。
滚珠丝杆加工轴端断裂原因

滚珠丝杆加工轴端断裂原因
1. 材质不良:如果丝杆的材质硬度不够、抗拉强度差,很容易在加工过程中出现断裂的现象。
2. 加工工艺不当:不合理的切削参数和刃具选择都会对丝杆的加工质量造成影响,导致丝杆加工端断裂。
3. 机床的刚性不足:机床的刚性不足可能会导致丝杆在加工过程中振动,从而造成加工端处的断裂。
4. 加工过程中的温度控制不当:丝杆在加工过程中受到高温的作用,如果对温度不加控制,容易对丝杆的材料性质造成影响,从而导致断裂。
5. 操作不妥:丝杠肩部应防止锐角操作,以减少部分应力集中。
6. 丝杠轴头曲折:轴承的承靠面与确定螺帽V形牙轴心的笔直度欠缺,或两对应方向的确定螺帽面平行度欠缺,皆会导致丝杠肩部的曲折或开裂。
7. 径向力或重复应力:装置丝杠时形成的偏差会发生反常的交变应力并使滚珠丝杠提前损坏。
滚珠丝杆的选型方法
3、微进给可能 滚珠丝杠副因为是利用滚珠运动,所以开启力矩极小,不会出现滑动运动那样旳爬行 现象,能保证明现精确旳微进给。
◆构成:主要由丝杆、螺母、滚珠和循环器、迷宫式密封 圈、油孔等构成。 ◆工作原理:在丝杆和螺母上加工有弧行螺旋槽,当它们 套装在一起时便形成螺旋滚道,并在滚道内装满滚珠。而 滚珠则沿滚道滚动,并经循环器作周而复始旳循环运动。 循环器两端还起挡珠旳作用,以防滚珠沿滚道掉出。
特点:
◆传动效率高:机械效率可高达92%~98%。 ◆摩擦力小:主要是用滚珠旳滚动替代了一般丝杆螺母副
1.设定螺距(L) 根据马达旳最大转速与迅速进给速度
1.设定螺距(L) 根据马达旳最大转速与迅速进给速度
设备中心专业知识系列教材(三)
(2)螺帽旳选择:
2.螺帽旳选择 (1)所需基本动额定负载与允许转速(DmN值) 各动作模式下轴向负载旳计算
各动作模式1次循环所需旳时间(s)
动作模式
加速 匀速 减速 总共所需时间
参照misumi选型范例
misumi参照范例: (1).规格确认
设备中心专业知识系列教材(三)
1.选择型号:BSS; 2.选择丝杆外径:15; 3.选择精度等级:C7; 4.选择螺距:10
misumi参照范例: (2).尺寸确认
设备中心专业知识系列教材(三)
misumi参照范例: (3).追加工确认
◎滚珠丝杠是工具机和精密机械上最常使用旳传动元 件,其主要功能是将旋转运动转换成线性运动,或将 扭矩转换成轴向反覆作用力,同步兼具高精度、可逆 性和高效率旳特点。
丝杠机械加工工艺设计说明书
第 1 章 零件的分析
1. 1.1 零件的作用
丝杠是一种精度很高的零件,它能精确地确定工作台坐标位置,将旋转运动 转换成直线运动,面且还要传递一定的动力,所以在精度、强度及耐磨性等方面 都有很高的要求。所以,丝杠的加工从毛坯到成品的每道工序都要周密考虑,以 提高其加工精度。
1.2 零件的结构简介 1.2.1 丝杠的分类
2.3 制订工艺路线
材料 精度等级 工艺过程 9Mn2V 6级 工序内容 1.锻造 2.球化退火 3.车端面打中心孔 4.粗车外圆 5.高温时效 5.牢外圆打中心孔 7.半精车外圆 8.粗磨外圆 9.淬火(t=800℃),中温回 火(t=260℃) 14.研磨两顶尖孔 11.粗磨外圆 12.粗磨出螺纹槽 13.人工时效(t=260℃) 双顶尖孔 双顶尖孔 外圆表面 双顶尖孔 双顶尖孔 外圆表面 双顶尖孔 定位基准
2.1 确定毛坯材料
丝杠材料的选择是保证丝杠质量的关键,一般要求是: (1) 具有优良的加工性能,磨削时不易产生裂纹,能得到良好的表面光洁
度和较小的残余内应力,对刀具磨损作用较小。 (2) 抗拉极限强度一般不低于 588MPa。 (3) 有良好的热处理工艺性,淬透性好,不易淬裂,组织均匀,热处理变形 小,能获得较高的硬度,从而保证丝杠的耐磨性和尺寸的稳定性。 (4) 材料硬度均匀,金相组织符合标准。常用的材料有:不淬硬丝杠常用 T10A, T12A 及 45 等;淬硬丝杠常选用 9Mn2V,CrWMn 等。其中 9Mn2V 有较 好的工艺性和稳定性,但淬透性差,常用于直径≤50mm 的精密丝杠;CrWMn 钢 的优点是热处理后变形小,适用于制作高精度零件,但其容易开裂,磨削工艺性 差。 丝杠的硬度越高越耐磨,但制造时不易磨削。 丝杠材料要有足够的强度, 以保证传递一定的动力;应具有良好的热处理工 艺性(淬透性好、热处理变形小、不易产生裂纹),并能获得较高的硬度、良好的 耐磨性。丝杠螺母材料一般采用 GCrl5、CrWMn、9CrSi、9Mn2V,热处理硬度 为 60~62HRC。整体淬火在热处理和磨削过程中变形较大,工艺性差,应尽可能
滚珠丝杆的工业用途
滚珠丝杆的工业用途
滚珠丝杆是一种传动元件,主要用于精密机械传动系统中,具有高速、高精度、高效率的特点。
工业上常用的滚珠丝杆有以下几种用途:
1. 机床:滚珠丝杆可以用于各种机床的进给传动系统,例如铣床、车床、磨床等。
其高速、高精度的特点可以提高机床的加工效率和加工精度。
2. 机器人:滚珠丝杆被广泛应用于工业机器人的运动控制系统中,用于实现机器人的各个关节的精确移动和定位。
3. 自动化设备:滚珠丝杆也可以作为自动化设备中的传动元件,用于各种自动输送、装配和定位系统中。
例如用于电子设备的面板组装线、汽车工业的焊接生产线等。
4. CNC机床:在数控机床中,滚珠丝杆可以用于实现数控系
统的运动精度和定位控制。
5. 3D打印机:滚珠丝杆也可以用于3D打印机中,用于实现
打印平台的升降和定位控制。
总之,滚珠丝杆在工业中的用途非常广泛,主要应用于各种需要高速、高精度运动控制的设备和系统中。
丝杠
4
台湾PMI
台湾银泰科技(PMI)成立于1990年,主 要生产滚珠丝杆(滚珠螺杆、滚珠丝 杠)、直线导轨(线性滑轨)和线性模 组 ,主要适应机床、放电加工机、线切 割机、塑胶注塑机、半导体设备、精密 定位及各式自动化机器设备等。 台湾银泰科技(PMI)一贯坚持『 一流质量、 一流服务』的企业精神,秉 承高科技的精密制造技术与高稳定的质 量管控体系,提供给客户在线性传动应 用领域最佳的机械效能及质量服务。再 加上从德国、日本进口的加工设备及德 国进口的专用钢材,优良的制造工艺,从 而保证了银泰PMI产品达到国际一流水 平,成为世界上少数能够生产JIS C0(e300=0.0035mm)级滚珠丝杆的知名厂 商之一,为广大CNC机床厂商之首选。在 台湾有80%以上机床加工机产业选用银泰 PMI产品,并出口日本、韩国、欧美、中 国各大机床厂,使得银泰PMI产品享誉台 湾及国际市场。作为台湾线性传动的特 色企业,银泰PMI率先成功通过OHSAS 18001认证。目前银泰PMI已经成为世界 第三大滚珠丝杆制造厂。
高速机床用滚珠丝杠:HMC系列系 列在机械加工中心标准规格品之中 拥有第一的业绩。能对应机床产业 所要求的高速化、高刚性、大负载 能力。是针对机械加工中心所研发 的低振动滚珠丝杠。
黑田精工株式会社成立于1925年,最初 名为黑田挟范制作所,是日本国内最早 生产专业量规的企业之一。本公司自成 立以来一直立足于高精密计量和机械加 工技术行业,致力研究开发各种精密仪 器。所开发研制的作为数控机床重要组 滚珠丝杠:结构紧凑,高速性。H 成部分之一的电气-油压脉冲电动机曾荣 系列,HG:C5级精度端盖式,高速 日本 黑田精工 获日本机械振兴会颁发的一等奖。自创 应用。 业80多年以来,历经几代黑田精工的员 工们不懈的努力,我们积累了许多与精 密仪器相关的研究开发技术和经验。正 是利用这些技术和经验所制造的产品为 我们在各个产业领域中赢得了高度的声 誉。 上银科技1989年成立至今,为台 湾最大之机械厂商,亦为全球线性传动 领导品牌,於2009年6月完成股本大众化 目标,正式於台湾证券交易所挂牌上市 。 自行研发的产品从大型到微型的 滚珠螺杆、线性滑轨、工业机器人等, 广泛使用在生技医疗、半导体、光电、 3C、自动化、精密工具机、节能、交通 …等产业,打破日、德长年垄断的精密 机械市场。 上银自润式滚珠螺杆 特征:节省成本:无需润滑管路系 统与设备、换油及废油处理的成 本,且大量节省油品成本。 大幅 延长保养周期:可长时间的维持适 量的润滑油脂供应,大幅延长保养 维护周期。 简易的更换或补充: 特殊的设计构造,无需任何工具即 可将储油装置轻易的做拆换、补充 的动作,无需拆解、重组螺杆组或 机台结构,节省换油的成本。
滚珠丝杠的基础入门
滚珠丝杆的基础入门滚珠丝杠的应用滚珠丝杠机构作为一种高精度的传动部件,大量应用在数控机床、自动化加工中心电子精密机械进给机构、伺服机械手、工业装配机器人、半导体生产设备、食品加工与包装、医疗设备等各种领域。
滚珠丝杠机构的结构如果将滚珠丝杠机构沿纵向剖开,可以看到它主要由丝杠、螺母、滚珠、滚珠回流管防尘等组成。
在图13-4中,各部分结构的作用如下:丝杠属于转动部件,是一种直线度非常高、上面加工有半圆形螺旋槽的螺纹轴,半圆形螺旋槽是滚珠滚动的滚道。
丝杠具有很高的硬度,通常在表面淬火后再进行磨削加工保证具有优良的耐磨性能。
丝杠一般与驱动部件连接在一起,丝杠的转动由电机直接或间接驱动。
既可以采用直联的方法,即将电机输出轴通过专用的弹性联轴器与丝杠相联传动比为1;也可以通过其他的传动环节使电机输出轴与丝杠相连,例如同步带、齿轮等(2)螺母螺母是用来固定需要移动的负载的,其作用类似于直线导轨机构的滑块。
一般将所需要移动的各种负载(例如工作台、移动滑块)与螺母连接在一起,再在工作台或移动滑块上安装各种执行机构螺母内部加工有与丝杠类似的半圆形滚道,而且设计有供滚珠循环运动的回流管,螺母是滚珠丝杠机构的重要部件,滚珠丝杠机构的性能与质量很大程度上依赖于螺母。
(3)防尘片防尘片的作用为防止外部污染物进入螺母内部。
由于滚珠丝杠机构属于精密部件如果在使用时污染物(例如灰尘、碎屑、金属渣等)进入螺母,可能会使滚珠丝杠运动副严重磨损,降低机构的运动精度及使用寿命,甚至使丝杠或其他部件发生损坏,因此必须对丝杠螺母进行密封,防止污染物进入螺母4 滚珠在滚珠丝杠机构中,滚珠的作用与其在直线导轨、直线轴承中的作用是相同的,滚珠作为承载体的一部分,直接承受载荷,同时又作为中间传动元件,以滚动的方式传递运动。
由于以滚动方式运动,所以摩擦非常小。
(5)油孔滚珠丝杠机构运行时需要良好的润滑,因此应定期加注润滑油或润滑脂。
油孔供加润滑油。
2.滚珠丝杠机构的工作原理滚珠丝杠机构的工作原理与螺母和螺杆之间的传动原理基本相同。