
水晶胶及促进剂配方
透明凝固胶水晶透明水晶胶

透明凝固胶水晶透明水晶胶透明凝固胶水晶透明水晶胶是一种新型的高分子胶状材料,具有极高的透明度和强度。
其主要成分为丙烯酸酯类物质,通过聚合反应得到复杂的连续网络结构。
这种材料具有很多优点,比如透明度高、强度大、生物相容性好、可调节发光性等。
因此,在生产和制造过程中被广泛应用。
透明凝固胶水晶透明水晶胶的制备过程主要分为三个步骤:单体聚合、交联反应和片层剥离。
首先,将单体加入反应器中,通过自由基聚合反应形成高分子链。
其次,通过交联反应使高分子链交织在一起,形成网络结构。
最后,在加热的条件下,将形成的水晶胶切成片层,即可得到透明凝固胶水晶透明水晶胶。
透明凝固胶水晶透明水晶胶的应用十分广泛。
在医学领域,它被用作人造皮肤、义手、义肢等。
在模型制造领域,透明凝固胶水晶透明水晶胶被广泛应用于制作各种模型、玩具等。
在装饰领域,它则可以用于制作各种饰品、灯具、玻璃等。
因为它具有透明度高、强度大等优点,因此也可以被用于制作透明墙、透明围栏等。
透明凝固胶水晶透明水晶胶具有良好的生物相容性,在医学领域有很多应用。
例如,在烧伤治疗中,可以用透明凝固胶水晶透明水晶胶作为创口覆盖材料,具有灵活、透气、透明等特点,可以很好地促进伤口愈合。
此外,在制作假肢和义肢时,透明凝固胶水晶透明水晶胶也可以作为材料,具有透气、透明、耐用等特点。
透明凝固胶水晶透明水晶胶的另一个独特之处在于其具有可调节的发光性能。
可以利用它发光的特性,制作起居室的吊顶,增加室内空间的设计感和氛围。
它也可以应用在电视机、手机等显示器上,提高显示屏的亮度和清晰度。
总之,透明凝固胶水晶透明水晶胶是一种新型的高分子材料,具有很多特点。
生产制造过程简单,应用广泛。
在临床医学,模型制造,装饰设计等领域都有被广泛的应用它的公共市场价在5-20元不等,如今已逐渐成为了新型材料的代表之一,得到了人们的广泛青睐。
水晶滴胶的成分
水晶滴胶的成分
水晶滴胶是一种透明的胶水,通常用于手工制作、DIY等场合。
它的
主要成分包括以下几种:
1. 聚丙烯酸酯:这是一种合成树脂,具有优异的粘附性能和耐水性。
在水晶滴胶中,聚丙烯酸酯是最主要的成分之一。
2. 聚氨酯:这也是一种合成树脂,具有较高的弹性和耐磨性。
在水晶
滴胶中,聚氨酯可以增加其柔韧性和抗拉强度。
3. 二甲苯:这是一种有机溶剂,可以使聚丙烯酸酯和聚氨酯等树脂溶
解在一起,并使其变得更易于使用。
4. 光敏剂:这是一种化学物质,可以使水晶滴胶在紫外线下迅速固化。
光敏剂通常只占水晶滴胶总量的很小比例。
5. 稳定剂:这些化学物质可以增加水晶滴胶的稳定性和保存期限,并
防止其变质或失效。
总之,水晶滴胶的成分主要包括聚丙烯酸酯、聚氨酯、二甲苯、光敏
剂和稳定剂等。
这些成分的比例和配方可能会因生产商而异,但它们都是为了使水晶滴胶具有优异的粘附性能、柔韧性和耐水性等特点。
水晶滴胶工艺制作教程

大家是不是经常会看到各种好看的水晶滴胶饰品,看起来都很新奇,有创意,其实这些都是手工DIY做的,只要有工具,任何人都能做的,那么这些水晶滴胶到底怎么用的呢?有什么样的制作方法呢?下面我们一起来看看水晶滴胶的制作方法吧!准备工具:滴胶模具,AB水晶滴胶,颜料(色浆、色精、珠光粉)电子称,手工钻、砂纸,滴管。
水晶滴胶水晶滴胶是一种双组份配制的AB胶。
水晶滴胶是有由环氧树脂A胶和环氧树脂B胶固化剂组成。
具有粘度低,透明度高,耐黄变,搞折性好等特点,水晶滴胶是属于环氧树脂胶的一种,有不同的比例,手工滴胶大多选择3:1比例的。
硬化后高度透明,表面光滑硬度高等特点。
滴胶色精滴胶环氧色浆滴胶珠光粉第一步:水晶滴胶的A胶、B胶混合时是需要按照一定的比例来混合的。
A 胶和B胶的混合比例最好是控制在2.5:1(或者质量比3:1),否则的话会影响水晶滴胶的凝固,甚至是无法完全凝固,所以我们还是要用量杯就行量取后再进行混合。
第二步:当我们把量取好的A胶和B胶倒入同一容器中后,会发现它们有明显的分层,B胶在下A胶在上,当我们用搅拌棒进行搅拌的时候也能看到液体里面会有很多细丝。
我们在搅拌的时候有几点需要注意,我们一定要顺着同一方向缓慢搅拌,这样可以防止搅拌过程中出现很多气泡,另外搅拌的标准也是搅拌到我们看不到水晶滴胶中还有细丝,也就是A胶和B胶完全混合均匀了。
当我们将A胶和B胶搅拌均匀后还需要放置十分钟,以消除水晶滴胶中的气泡。
第三步:灌胶的时候要注意不要灌倒外面去接下来就是灌胶环节!模具有的地方就是口太小,灌的时候容易弄得到处都是,所以需要借助神奇滴管!这种一次性滴管相当便宜。
某宝几块钱一大包,小心的把胶灌到模具里,这个时候要注意开口处,有气泡的话可以挑出来,灌满之后可以在开口处补一点,因为干的过程中体积会变小上面的胶会凹下去。
灌到外面也没有关系可以用纸巾小心点蹭掉.第四步:颜料融入,用牙签蘸取色精(色膏或珠光粉) 在模具里转几圈可以做成水墨焰火等效果.色精什么时候放水墨效果就直接在有透明胶的模具里面划一划就好,想做全色就粘一点放到胶水里搅一搅,搅拌均匀就行.第五步:风干冬天天气冷要多放一天大概两天之后就可以脱模了!脱模之后细细打磨便可.一般情况下,以25℃为基准,12小时可以脱模,24小时全干。
透明胶水配方

透明胶水配方
透明胶水是一种常见的粘合剂,其主要成分是聚合物。
以下是透明胶水的简单配方:
材料:
- PVA聚合物(聚醋酸乙烯)
- 水
- 精细石膏(可选)
- 食用色素(可选)
步骤:
1. 在一个干净的容器中加入适量的PVA聚合物。
2. 慢慢地加入水,同时搅拌,直到达到所需的粘度和透明度。
如果需要,可以添加更多的PVA聚合物或水来调整粘度和透明度。
3. 如果希望增加透明度,可以添加一小部分精细石膏,并继续搅拌,直到完全溶解。
4. 如果希望增加颜色,可以添加适量的食用色素,并搅拌均匀。
注意事项:
1. PVA聚合物是一种易燃物质,应存放在阴凉干燥的地方,远离火源。
2. 在使用透明胶水进行粘合时,应注意切勿将其涂抹到皮肤上,避免不必要的伤害。
同时,也应注意不要让透明胶水接触到眼睛和口腔。
3. 在配制透明胶水时,应使用干净的容器和工具,以避免杂质
的进入,影响其质量。
PU水晶胶
PU水晶胶
1.特点:
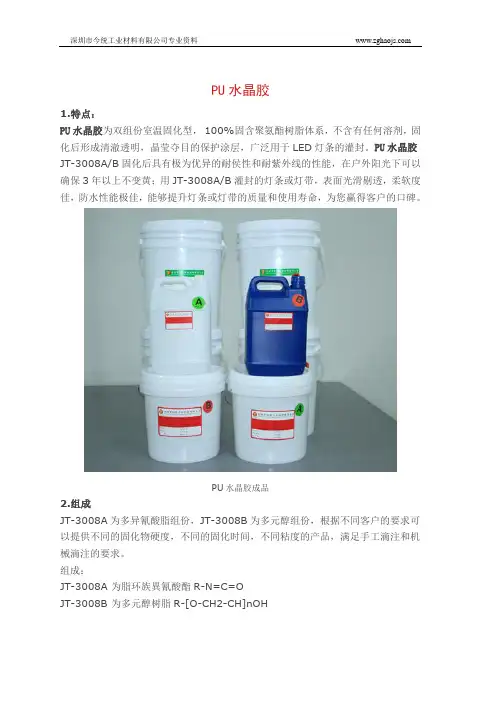
PU水晶胶为双组份室温固化型, 100%固含聚氨酯树脂体系,不含有任何溶剂,固化后形成清澈透明,晶莹夺目的保护涂层,广泛用于LED灯条的灌封。
PU水晶胶JT-3008A/B固化后具有极为优异的耐侯性和耐紫外线的性能,在户外阳光下可以确保3年以上不变黄;用JT-3008A/B灌封的灯条或灯带,表面光滑剔透,柔软度佳,防水性能极佳,能够提升灯条或灯带的质量和使用寿命,为您赢得客户的口碑。
PU水晶胶成品
2.组成
JT-3008A为多异氰酸脂组份,JT-3008B为多元醇组份,根据不同客户的要求可以提供不同的固化物硬度,不同的固化时间,不同粘度的产品,满足手工滴注和机械滴注的要求。
组成:
JT-3008A 为脂环族異氰酸酯R-N=C=O
JT-3008B 为多元醇树脂R-[O-CH2-CH]nOH。
水晶软胶参数规格
水晶软胶
型号:JH-5511-1中软胶
一、产品用途:
1、使用于工艺礼品、精品、饰品、标牌、
徽章、证章、纽扣、钥匙扣、IC卡片、商标等各类平面滴胶及表面披覆、灌封填充。
无色、低气味、高透明度、光泽度优良、弹性体,耐黄变、自消泡性。
可制作各种水晶胸牌、水晶影像工艺品等装饰品。
二、工艺条件及使用方法
1、水晶胶的配置:
a、将所需用水晶胶的A和B组份以3:1称量好后,搅拌均匀,即可滴在标牌上。
b、凝胶固:涂好的标牌在常温下(25度)放置16小时左右自干,在烘箱中80℃左右加温60分钟即可。
三、贮存及注意事项
1、使用与保存应避免直接日光的照射及接触高温,以防胶冻。
一般贮存在25℃阴凉避光处,尤其在夏天,低温贮存。
2、水晶胶存放期一般以1年,超过1年性能良好仍可使用。
3、使用配置水晶胶遇到剩余胶时,不要回原未配置的包装内,以免作用,引起胶冻现象。
4、使用的针筒、烧杯等容器,可用香蕉水清洗。
5、使用注意:配胶时不能加其它稀释剂,以免降低强度
2、常温固化过程中放热温度低,最高放热温度小于50℃,固化物韧性和抗开裂性优异,耐冷热冲击;
3、固化后表面光亮、平整,固化物防潮和绝缘性能优异。
二、使用方法:重量比:A:B= 3:1称量好后充分搅拌均匀,即可滴灌封;体积比:A:B=约2.5:1 带刻度量杯量取后充分搅拌均匀即可使用。
b、凝胶固:灌封好的胶在常温下放置15小时左右自干,薄层可加温固化,在烘箱中60℃左右加温60分钟即可;灌封厚度一次性不要超过2厘米,尽可能的二次浇灌。
A B性参数:
以上参数是在25度情况下,温度不同性能不同。
端氨基聚醚促进剂
误食 Ingestion 用清水冲洗口腔。将患者移至空气清新处。请勿催吐,立即就医。不要放弃任何一个误服昏迷患者。Wash out mouth with water. Move exposed person to fresh air. Do not induce vomiting. Get medical attention if symptoms occur. Never give anything by mouth to an unconscious person.来自021-51860828
新典化学---你值得信赖的合作伙伴
021-51860828
皮肤接触 Skin contact 如与皮肤接触,应立即脱去受污染的衣物,并用大量清水冲洗皮肤至少 15 分钟。在衣物及鞋子再次使用前,应彻底清洗。 如 有 不 适 请 立 即 就 医 。In case of contact, immediately flush skin with plenty of water for at least 15minutes while removing contaminated clothing and shoes. Wash clothing before reuse. Clean shoes thoroughly before reuse. Get medical attention if symptoms occur.
鞋底透明橡胶的制作配方及其工艺流程
鞋底透明橡胶的制作配方及其工艺流程透明橡胶分为2种,一种是半透明橡胶,俗城牛筋底。
另一种是纯透明橡胶,俗称玻璃胶。
今天我们主要谈半透明橡胶的配方和工艺。
全国的工厂都在生产牛筋底,可是能真正严格按照工艺流程来操作,能达到配方设定的理论值的没有几家。
原因在于一是为节省成本,二是不懂的正规的工艺流程到底该怎么做。
大部分的都在抄别人的,只要颜色能接近,能做到半透明就好了。
今天我所讲的是一种可以达到理论配方设定的配方和工艺流程,以此为框架基础,可以制作出达到国际上2000年左右先进水平的物性标准。
同时也可以达到制作NIKE和ADI等产品的标准。
为何说无法达到目前国际最新的水平,是因为受材料和我们的理念的限制。
一.材料材料对物性的影响是非常重要的。
目前我国的橡胶材料方面的发展非常大。
基本上通用材料方面可以达到90年代的国际的水平。
但不同的厂家的材料质量差别很大。
如大家都在用的白碳黑,有的要6000元一吨,有的只有3000。
如果想做物性好的产品,请选择正牌生产厂家的产品。
给我印象最深的是原先我在外资企业的时候,检测室测试成品鞋水洗实验,都必须使用美国的一个品牌的洗衣粉来测试。
并且十年时间都是如此。
是中国的洗衣粉质量不好吗?不是的,而是追求的一个稳定性。
原材料你可能会多花一点钱,但是在生产中异常减少,次品减少,也是相当于省钱了。
一般的工厂往往在解决生产异常的方面花的心思最多,也最烦心的。
大家应该都有晚上连夜不睡觉来处理问题的情况。
二.配方中国的制鞋橡胶厂最缺什么?技术!大家都应该有同感,为了找一个好的师傅,都要求人,为了一个好的配方,都要花大钱!请不来全职的,就请兼职的。
为了原材料商的技术指导,还要花钱买原材料商的材料等等。
优秀的RB配方必须同时符合三个基本要求:物性,成本与加工性这三者最佳平衡.须经多次优选并经量产考验才能最后确定配方的组成。
配方设计是一个非常复杂的工作,设计配方者需要根据要求的各项物性指标合理的选择主胶和配合剂,同时要求设计者熟悉各种操作机台的特性,来综合考量,同时也需要考虑环保等因素。
水晶胶MSDS资料
水晶胶MSDS资料水晶胶MSDS资料一、产品简介1(产品名称:高硬度平面硬胶又称快干水晶胶,快干硬胶,高硬度水晶们,透明硬胶,高硬度水晶胶,饰品水晶胶2(.产品型号:SY-325AB3(产品属性:环氧树脂4(产品规格:AB双组份5(比例:A2:B16. 适用范围:皮带扣、玻璃、金属、徽章、钮扣、工艺品、饰品、标牌,工艺品、商标等滴胶,也可用于电子灯封、LED灯具封装和工艺品灌注。
7(产品性能优点:产品特点:光泽度佳、透明度好;耐冲击性、电气特性及抗药品性良好,低粘度、易操作,可使用时间较长。
8(产品特性:(1)外观呈无色透明状,固化后透明度高且光泽度非常好 (2)产品自动消泡,自动流平,表面效果好不起水波纹操作简单 (3)产品几乎无任何刺激性气味,操作更加人性化(4)本公司所有产品均通过SGS的各项检测。
如ROHS,REACH,MSDS等二、产品概述产品配合比例主剂:200g固化剂:100g产品粘度主剂:2500-3000cps固化剂: 800-1200cps产品外观主剂:透明液体固化剂:透明液体产品比重主剂:1.12固化剂: 0.8三、物理特性硬化时间 6小时常温完全固化接着强度 145~165(KG/CM2)x弯曲强度 235~245(KG/CM2)剪断强度 95~ 115(KG/CM2)热度强度 85?硬度 60~70(SHORED)表面阻抗1×10¹⁴(Ω/ CM2)容积阻抗3×10¹³(Ω/ CM2)介电常数 4.2破坏电压 22KV以上(LV/mm)可使用时间100g×25? 20分钟使用说明四、操作工艺1、本产品分A、B组分,根据产品包装表面标签的提示比例混合,混合比例为重量比,非体积比或容器比。
2、气温低时在混合前可将A胶加温到60?左右,有利于加速消泡。
3、混合后需充分搅拌均匀(搅拌时必须顺着同一个方向),否则会出现产品表面效果欠佳等状况。
4、滴胶前需将工件表面灰尘等杂质清洁干净,否则会影响产品的附着力。
鞋底(牛筋橡胶)透明橡胶制作的配
普通的牛筋料可以使用SP防老剂,但SP会影响透明度,那么我们选择透明度好的264就可以了。用量1份。
同时也要搭配微晶蜡等。我们加蜡的目的是让它吐出来覆盖在橡胶表面形成隔离层。来隔绝臭氧对橡胶的破坏。用量不要多,0.5份就够了。如果太多,对粘着的影响很大。
促进剂
一般工厂的促进剂用量都很大。其实经过合理搭配用量可以减少1/3,而且操作更方便。
天然橡胶或IR 25 SBR/SSBR 10 BR 65 白碳黑 50 PEG/DEG 4-5 碳酸锌 4.5 硬脂酸 1 油 3 DM 1.3 M 0.2 BHT 1 微晶蜡 0.5 TT/TS 0.2-0.3 S 2
M 0.3份以下 多了很容易死料,尤其是夏天更难操作。
D 0.3份以下 少一点可以活化促进剂的效果,多了会抑制促进剂的效果,而 且污染很严重。
CZ/NS等 1份以下
TT/TMTM 0.2份以下 多了撕力差,胶料变脆
S 非要加尽量不超过10份,超过后完全不敢保证。
工艺流程的掌控
有了好的原材料,有了好的配方也只是成功了一半,接下来我们谈一下工艺流程的控制。
一. 密炼机打料注意事项:
1. 顺序。从理论上考虑,打料应该分为3段。
第一段, 主胶混炼,时间2分钟,温度控制在80度以下。为什么要先混炼橡胶均匀后才可以加粉呢?因为没有混炼均匀就加粉,不同的橡胶混入粉类的比例是不同的。会造成填充剂不均匀。
二. 热压的温度
大部分的鞋厂少则155度以上,多的可以达到170度,可以90秒出模.这样也怪不得异常多。
正常的高温快速硫化体系是145-155度之间,时间5分.因为我们的原材料和添加剂等都是按照这样的标准来生产的,超过的话对物性摧残很大。高温使材料失去了作用。