
广数GSK980TDc车床数控系统 《数控车床编程与操作(第三版)》 电子课件- 操作篇 课题 十六(3版)
上一页
下一页
返回
外螺纹刀 内螺纹刀
上一页 下一页
返回
螺纹刀安装
螺纹刀对刀
上一页 下一页
返回
螺纹进刀方式
直进法
斜进法
左右切削法
上一页 下一页
返回
车螺纹进刀次数及切深量的分配
采用直进法进刀,刀具越接近螺纹牙根,切削面积越大;为避 免因切削力过大而损坏刀具,每次进刀的深度应越来越小。
常用的米制螺纹加工进给次数与背吃刀量
返回
螺纹加工除用到刀具功能T、主轴转速功能指令S、进给功能指令F, 准备功能一般使用到G32. G92. G76指令。
1. 对于加工连续螺纹、端面螺纹一般选择G32指令。 2. 对于加工螺距较小的螺纹一般应用G92指令。 3. 对于加工螺距较大的螺纹一般应用G76指令。
上一页 下一页
返回
上一页 下一页
返回
梯形螺纹主要用于传动(进给和升降)和位置调整装置中,也 可用于紧固连接场合,在机械行业有着广泛的使用。但因其工作 长度较长,精度要求较高,而且导程和螺纹升角较大,所以加工 比普通螺纹较为困难。
上一页 下一页
返回
1 2
3
4
5
6
上一页
下一页 返回
梯形螺纹基本牙型
上一页 下一页
返回
名称
牙项间隙
大径 中径 小径 牙高 牙顶宽
梯形螺纹各部分名称、代号及计算公式
代号
0.25
0.5
d、D4
d=公称直径,D4=d+ac
d2. D2
d2=d-0.5P, D2=d2
d3. D1
d3=d-2h3, D1=d-p
h3. H4
h3=0.5p+ac,H4=h3
f、f′
f=f′=0.366p
三针测量
单针测量
上一页 下一页
返回
三针测量公式:M=d2+4.864dD-1.866P 式中 dD——测量用量针的直径。 P——螺距。 单针测量公式:A=(M+d0)/2 式中 d0——工件实际测量外径。
上一页 下一页
返回
上一页 下一页
返回
操作篇
课题十六 螺纹加工
※ 能计算普通螺纹参数尺寸。 ※ 能确定普通三角螺纹的加工工艺,并完成编程、加工及精度检测。 ※ 能计算梯形螺纹参数尺寸。 ※ 能确定梯形螺纹的加工工艺,并完成编程、加工及精度检测。
上一页
下一页 返回
普通螺纹是我国应用最为广泛的一种三角形螺纹,牙型角为60°。普 通螺纹分粗牙普通螺纹和细牙普通螺纹。粗牙普通螺纹螺距是标准螺距 (表15-1),其代号用字母“M”及公称直径表示,如M16. M12等。细牙 普通螺纹代号用字母“M”及公称直径X螺距表示,如M24X1.5. M27X2等 。普通螺纹有左旋螺纹和右旋螺纹之分,左旋螺纹应在螺纹标记的末尾 处加注“LH”字,如M12X1.5-LH等,未注明的是右旋螺纹。
常用的螺纹直径与螺距的关系
公称直径 M6 M8 M10 M12 M14、M16 M18、M20、M22 M24、M27
螺距 1.0 1.25 1.5 1.75 2.0
2.5
3.0
上一页
下一页
返回
1 2 3 4
上一页 下一页
返回
5 6 7 8
上一页 下一页
返回
普通螺纹基本牙型
上一页 下一页
返回
p ——螺纹螺距。
H ——螺纹原始三角形高度,H 0.866p。
h ——牙型高度,h 5H / 8 0.5413p 。
D、d ——螺纹大径,螺纹大径基本尺寸与螺纹的公称直径相同
D2。d 2 ——螺纹小径, D2 (d 2 ) D (d ) - 0.6495 p
D1、d 1 ——螺纹中径,D1(d1) D (d ) -1.08 p。
14~44 1
牙槽底宽 W、W′
W=W′=0.366p-0.536ac
上一页
下一页 返回
外梯形车刀
内梯形车刀
梯形螺纹刀粒
上一页 下一页
返回
a) 梯形螺纹刀安装 对刀
b)梯形螺纹刀
上一页 下一页
返回
a)直进法
b)斜进法
c)交错法
d)粗切槽法 上一页
下一页 返回
梯形螺纹的测量分综合测量、三针测量、和单针测量三种。综合测 量用螺纹规测量,中径的三针测量与单针测量如图所示。
螺纹切削的导进和导出距离
上一页 下一页
返回
螺距规
外螺纹千分尺
上一页 下一页
返回
内螺纹千分尺
螺纹环规
螺纹塞规
上一页 下一页
返回
切削螺纹速度较低易产生鳞刺,速度太高,挤压变形严重,一般高速 钢螺纹车刀切削速度为150~250r/min,可转位螺纹车刀切削速度为300~ 450r/min。
上一页 下一页
0.2
0.4 0.6 0.6 0.15 0.4 0.4
0.1 0.4 0.15
0.6 0.4 0.4 0.4 0.2
0.6 0.6 0.4 0.4 0.2
0.6 0.6 0.4 0.4 0.4
上一页
8次
0.15 0.3
9次
0.2
下一页
返回
车削螺纹时,主轴每转一圈,刀尖移动距离为一个导程可螺距值 (单线)。但在实际车削螺纹的开始时,伺服系统不可避免有一个 加速过程,结束前也相应地有一个减速过程。在这两个过程中,螺 距或导程得不到有效保证。
螺距
1.0 1.5 2.0 2.5 3.0 3.5 4.0
牙深(直径值) 1.3 1.95 2.6 3.25 3.9 4.55 5.2
1次 0.7 0.8 0.9 1.0 1.2 1.5 1.5
2次 0.4 0.6 0.6 0.7 0.7 0.7 0.8
不同切 削次数 的背吃 刀量
3次 4次 5次 6次 7次
广数GSK980TDc车床数控系统 《数控车床编程与操作(第三版)》 电子课件- 编程篇 课题八(3版)
工。G71的起点和终点相同。本代码适用于非成型毛坯(棒料)的成型
粗车。
上一页
下一页 返回
参数含义:
Δd——粗车时X轴每次进刀量(半径值)。
e——粗车时X轴的退刀量,退刀方向与进刀方向相反。
ns——精车轨迹的第一个程序段的程序段号。
nf——精车轨迹的最后一个程序段的程序段号。
Δu——X轴的精加工余量,粗车轮廓相对于精车轨迹的X轴坐标偏移。
号)
Δw ——粗车时Z轴留出的精加工余量。 (有正负符号)
F ——切削进给速度。
S——主轴转速。
上一页
T——刀具号,刀具偏置号。
F、S、T:可以在第一个G72代码或第二个G72代码中指定。
下一页
返回
上一页 下一页
返回
上一页 下一页
返回
1 2 3
上一页 下一页
返回
指令格式
G73 U(Δi) W (Δk) R (d) ;………………………………①
编程篇
课题八 多重循环指令(G70~G75)
※ 能认识复合型固定循环(G70~G75)的格式和功能。 ※ 能分析复合型固定循环加工轨迹,合理选择循环参数。 ※ 能合理确定加工工艺的路线。
上一页 下一页
返回
1 2 3
4
上一页 下一页
返回
G71指令格式
G71 U(Δd) R(e);
①
G71 P(ns) Q(nf) U(Δu) W(Δw) K(0/1) J(0/1) F_ S_ T_; ②
G73 P(ns) Q(nf) U(Δu) W(Δw) F S T ;……………②
N(ns) G00/G01..;
...;
...F;
GSK980TD数车编程指令(教学课件)
小结
在G00、G01的基础上,进一步学习圆弧切削指令 G02/G03的使用及其功能、方向判定,利用实例详细 讲解、分析零件的加工过程和编写格式,其目的是结合 项目训练让学生能熟练地掌握零件的加工过程,具备编 制简单程序的能力。
编写右图所示零件的加工 程序。(P71,图4.5)
2. 方向判定:
所谓顺时针、逆时针是指在右手直角坐标系中,对XZ平面,从 Z轴的正方向往负方向看而言。其中 其中G02为凹圆弧的加工,G03为凸 为凹圆弧的加工, 其中 为凹圆弧的加工 为凸 圆弧的加工。 圆弧的加工。
例如:
前置刀架坐标系
后置刀架坐标系
注意:
1:G02、G03的选择与圆弧的形状无关,只与刀具 的切削轨迹有关 。 2:在980中,G03表示顺时针方向切削圆弧,G02表示 逆时针;928TE/TC中,正好相反,G02为顺时针, G03为逆时针;在数控铣床中,G02为顺时针, G03为逆时针。 3:当加工0°≤ θ≤180°的圆弧,R取正值(车床常用); 当加工180°< θ < 360°的圆弧,R取负值, 要加工整圆,只能用I、J、K来指定圆(铣床常用)。
1. G02/G03:圆弧插补
插补: 对于非直线、非圆弧组成的轨 迹,可以用一小段直线或圆弧 来拟合其任务是按照进给速度的 要求在轮廓起点和终点之间计算 出若干中间点的坐标值。
①
用圆弧终点坐标和圆弧半径R表示的指令格式
G02/G03 X(U)— 圆弧切削的终点坐标 圆弧的半径 进给速度 Z(W)— R— F—
②
用圆弧终点坐标和圆心坐标表示的指令格式
Z(W)— I— K— F对于圆弧起点在X轴上的分量 圆心相对于圆弧起点在Z轴上的分量 进给速度
例如:
电子课件-《数控机床编程与操作(第三版 数控车床分册)》-A02-9097 4-6
第四章 SIEMENS系统的编程与操作
2.返回参考点(简称“回零”)
(1)回参考点操作步骤
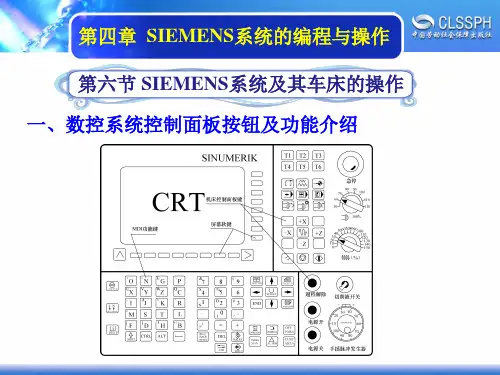
1)先将“进给速度修调倍率”旋钮上的箭头指向100%; 2)按下“回参考点”键,进入“回参考点”窗口(如图),在该窗口 中,画面上“ ”表示坐标轴未回到参考点,“ ”则表示坐标轴已经返回 参考点。
程序管理窗口
第四章 SIEMENS系统的编程与操作
(2)打开或删除原程序 1)按[PROG MAN]键,返回程序管理窗口。 2)移动光标键,移动到要打开或删除的程序名上。 3)按垂直软键[打开]或[删除],即可完成该程序打开或 删除操作。
程序管理窗口
第四章 SIEMENS系统的编程与操作
(3)程序的输入与编辑 程序的输入与编辑窗口如图所示,程序的编辑操作
自动运行加工窗口
第四章 SIEMENS系统的编程与操作
(3)自动加工工过程中的程序控制 1)在图a窗口下,按水平软键[程序控制]键,进入图b所 示程序控制窗口。 2)按下该窗口下的垂直软键,即可实现不同的程序控制。
第四章 SIEMENS系统的编程与操作
(5)其余刀具的对刀操作 其余刀具的对刀方法与第一把刀基本相同,不同之处 在于第①步不再切削工件表面,而是将刀尖逐渐接近并 分别接触到端面及外圆表面后,即进行余下步骤的操作。
第四章 SIEMENS系统的编程与操作
(6)设置刀尖圆弧半径补偿值
1)在图a窗口下按垂直软键[刀具表],出现图b窗口(四把刀均已对刀 完成)。与操作
(1)机床原点偏置(即零点偏移)的设定 1)在“JOG”模式下,按下[OFF PARA ]键返回主菜单。 2)按水平软键[参数]功能键进入R参数设置窗口。
数控车床编程GSK980TA、980TD教学课件

G S K 9 8 0 TA 、 980TD编程语
言:G代码
G代码格式规 范:每行代码 不超过100字
符
G代码注释规 范:使用“/” 符号进行单行
注释
G代码数据类 型:整数、浮 点数、字符串
等
PART THREE
开机前准备:检查设备是否正常,确认工件放置位置等 开机操作:按下电源按钮,启动数控系统,等待系统自检完成 关机操作:完成加工后,按下停止按钮,关闭数控系统,切断电源 安全注意事项:确保设备周围无杂物,避免意外发生;操作过程中严禁戴手套等
定期检查 数控车床 的传动系 统,确保 设备的正 常运行。
定期检查数控车床的各个部件是否正常 定期清理数控车床的切屑和灰尘 定期检查数控车床的润滑系统是否正常 定期检查数控车床的电气系统是否正常
及时清理和维护数控车床的各 个部件,保持其清洁和润滑。
定期检查数控车床的液压系 统,确保其正常工作。
定期检查数控车床的刀具系 统,确保其正常工作。
零件图纸分析: 工艺方案制定:
明确零件尺寸、 选择合适的刀
材料、加工要 具、切削参数、
求等
加工顺序等
G S K 9 8 0 TA 、 980TD数控车 床操作演示: 演示机床操作 界面、编程软 件使用方法等
编程实例演示: 展示简单零件 的编程过程, 包括毛坯设置、 粗精加工、切 削参数设置等
加工过程监控 与调整:实时 监控加工过程, 根据实际情况 调整切削参数 或加工顺序等
程序保存:在程序调试完成后,需要将程序保存起来。保存程序可以方便以后的使用和参考。
程序调试:检查程序错误,确保程序正确无误 运行操作:启动数控车床,按照程序要求进行加工操作 注意事项:确保安全,避免操作失误导致设备损坏或人员受伤 常见问题及解决方法:针对常见问题,提供相应的解决方法PA NhomakorabeaT FOUR
广州数控980TD数控车床操作编程说明书
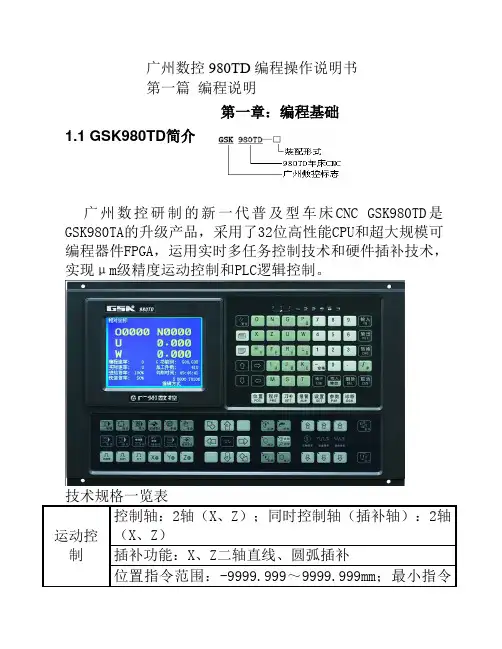
广州数控980TD编程操作说明书第一篇编程说明第一章:编程基础1.1GSK980TD简介广州数控研制的新一代普及型车床CNC GSK980TD是GSK980TA的升级产品,采用了32位高性能CPU和超大规模可编程器件FPGA,运用实时多任务控制技术和硬件插补技术,实现μm级精度运动控制和PLC逻辑控制。
技术规格一览表1.2 机床数控系统和数控机床数控机床是由机床数控系统(Numerical Control Systems of machine tools)、机械、电气控制、液压、气动、润滑、冷却等子系统(部件)构成的机电一体化产品,机床数控系统是数控机床的控制核心。
机控系统由控制装置(Computer Numerical Controler简称CNC)、伺服(或步进)电机驱动单元、伺服(或步进)电机等构成。
数控机床的工作原理:根据加工工艺要求编写加工程序(以下简称程序)并输入CNC,CNC加工程序向伺服(或步进)电机驱动单元发出运动控制指令,伺服(或步进)电机通过机械传动构完成机床的进给运程序中的主轴起停、刀具选择、冷却、润滑等逻辑控制指令由CNC传送给机床电气控制系统,由机床电气控制系统完成按钮、开关、指示灯、继电器、接触器等输入输出器件的控制。
目前,机床电气控制通常采用可编程逻辑控制器(Programable Logic Controler 简称PLC),PLC具有体积小、应用方便、可靠性高等优点。
由此可见,运动控制和逻辑控制是数控机床的主要控制任务。
GSK980TD车床CNC同时具备运动控制和逻辑控制功能,可完成数控车床的二轴运动控制,还具有内置式PLC功能。
根据机床的输入、输出控制要求编写PLC程序(梯形图)并下载到GSK980TD,就能实现所需的机床电气控制要求,方便了机床电气设计,也降低了数控机床成本。
实现GSK980TD车床CNC控制功能的软件分为系统软件(以下简称NC)和PLC软件(以下简称PLC)二个模块,NC模块完成显示、通讯、编辑、译码、插补、加减速等控制,PLC模块完成梯形图解释、执行和输入输出处理。
广数GSK980TDc车床数控系统 《数控车床编程与操作(第三版)》 电子课件- 编程篇 课题六(3版)
F——切削进给速度,单位为mm/min或mm/r。
下一页
返回
抛物线顺逆判断
前置刀架
后前置刀架
上一页 下一页
返回
Байду номын сангаас
Q值取值方向
前置刀架
后前置刀架
上一页 下一页
返回
G7.2指令运动轨迹
G7.3指令运动轨迹
上一页 下一页
返回
上一页 下一页
返回
编程篇
课题六 非圆曲线插补功能(G6.2、G6.3、G7.2、G7.3)
课题六 非圆曲线插补功能(G6.2、G6.3、G7.2、G7.3)
※ 能理解椭圆插补的方法及格式中各参数的含义。 ※ 能判断出顺时针、逆时针椭圆插补的方向。 ※ 能理解抛物线插补的方法及格式中各参数的含义。 ※ 能判断出顺时针、逆时针抛物线插补的方向。 ※ 能正确使用椭圆插补、抛物线插补的编程方法。
G7.2 X(U) Z(W) P Q F ;
G7.3
参数含义:
X、Z—— 绝对编程时的目标点坐标,单位为mm。 U、W——相对编程时的目标点坐标,单位为mm。 P——抛物线标准方程中 的P值,(1~9999999,无符号;单位:最小输 入增量为0.0001mm) Q---抛物线对称轴与坐标系Z轴的夹角(逆时针方向,单位为0.001度)
上一页 下一页
返回
§6.1 椭圆插补(G6.2、G6.3)
1
椭圆插补指令格式及参数含义
2
G6.2、G6.3插补指令方向定义
3
指令运动轨迹
4
实例讲解
上一页
下一页
返回
椭圆插补指令格式
G6.2 X(U) Z(W) A B Q F ;
广州数控980TD数控车床操作编程说明书
广州数控980TD编程操作说明书第一篇编程说明第一章:编程基础1.1GSK980TD简介广州数控研制的新一代普及型车床CNC GSK980TD是GSK980TA的升级产品,采用了32位高性能CPU和超大规模可编程器件FPGA,运用实时多任务控制技术和硬件插补技术,实现μm级精度运动控制和PLC逻辑控制。
技术规格一览表1.2 机床数控系统和数控机床数控机床是由机床数控系统(Numerical Control Systems of machine tools)、机械、电气控制、液压、气动、润滑、冷却等子系统(部件)构成的机电一体化产品,机床数控系统是数控机床的控制核心。
机控系统由控制装置(Computer Numerical Controler简称CNC)、伺服(或步进)电机驱动单元、伺服(或步进)电机等构成。
数控机床的工作原理:根据加工工艺要求编写加工程序(以下简称程序)并输入CNC,CNC加工程序向伺服(或步进)电机驱动单元发出运动控制指令,伺服(或步进)电机通过机械传动构完成机床的进给运程序中的主轴起停、刀具选择、冷却、润滑等逻辑控制指令由CNC传送给机床电气控制系统,由机床电气控制系统完成按钮、开关、指示灯、继电器、接触器等输入输出器件的控制。
目前,机床电气控制通常采用可编程逻辑控制器(Programable Logic Controler 简称PLC),PLC具有体积小、应用方便、可靠性高等优点。
由此可见,运动控制和逻辑控制是数控机床的主要控制任务。
GSK980TD车床CNC同时具备运动控制和逻辑控制功能,可完成数控车床的二轴运动控制,还具有内置式PLC功能。
根据机床的输入、输出控制要求编写PLC程序(梯形图)并下载到GSK980TD,就能实现所需的机床电气控制要求,方便了机床电气设计,也降低了数控机床成本。
实现GSK980TD车床CNC控制功能的软件分为系统软件(以下简称NC)和PLC软件(以下简称PLC)二个模块,NC模块完成显示、通讯、编辑、译码、插补、加减速等控制,PLC模块完成梯形图解释、执行和输入输出处理。
广数GSK980TDc车床数控系统 《数控车床编程与操作(第三版)》 电子课件- 编程篇 课题九(3版)
a——相邻两牙螺纹的夹角,取值范围为 00~99,单位为°。
上述参数m、r、a同用地址P一次指定,例如:m=2 ,r=1.2L ,
a=60°,表示为P021260。 上一页
Δdmin——螺纹粗车时的最小切削量(半径值,无正负符号),
取值范围为 0~999999,单位为0.001mm。
下一页
返回
d——螺纹精车余量(半径值,无正负符号),取值范围为 00~
上一页 下一页
返回
上一页 下一页
返回
参考程序
… G00 X32 Z4 ; G92 X30.6Z-18 R-7.5 F1.5 ; X30; X29.5 ; X29.4 ; X29.3 ; G00 X80 Z80; …
注释
循环起点的定位 螺纹加工第一次循环 螺纹加工第二次循环 螺纹加工第三次循环 螺纹加工第四次循环 螺纹加工第五次循环 退刀,取消循环
Δd——第一次螺纹切削深度(半径值,无正负符号),取值范围为 1
~99999999,单位为0.001mm。 上一页 F——螺纹导程。
I——螺纹每英寸的螺纹牙数。
下一页
返回
G76指令运动轨迹
上一页 下一页
返回
上一页 下一页
返回
参考程序
… G00 X70 Z4; G76 P011160 Q100 R0.2 ; G76 X54.8 Z-65 P2600 Q600 F4 ; G00 X100 Z100 ; …
99.999,单位为mm)。
i——螺纹锥度,螺纹起点与螺纹终点 X 轴绝对坐标的差值(半径
值), 取值范围为±99999999,单位为mm。未输入R(i)时,系统按
R(i)=0(直螺纹)处理,i=0,为切削直螺纹。
(完整版)广州数控980TD数控车床操作编程说明书
广州数控980TD 编程操作说明书第一篇 编程说明第一章:编程基础1.1 GSK980TD 简介广州数控研制的新一代普及型车床CNC GSK980TD 是GSK980TA 的升级产品,采用了32位高性能CPU 和超大规模可编程器件FPGA ,运用实时多任务控制技术和硬件插补技术,实现μm 级精度运动控制和PLC 逻辑控制。
技术规格一览表运动控制 控制轴:2轴(X 、Z );同时控制轴(插补轴):2轴(X 、Z )插补功能:X 、Z 二轴直线、圆弧插补位置指令范围:-9999.999~9999.999mm ;最小指令1.2 机床数控系统和数控机床数控机床是由机床数控系统(Numerical Control Systems of machine tools)、机械、电气控制、液压、气动、润滑、冷却等子系统(部件)构成的机电一体化产品,机床数控系统是数控机床的控制核心。
机控系统由控制装置(Computer Numerical Controler简称CNC)、伺服(或步进)电机驱动单元、伺服(或步进)电机等构成。
数控机床的工作原理:根据加工工艺要求编写加工程序(以下简称程序)并输入CNC,CNC加工程序向伺服(或步进)电机驱动单元发出运动控制指令,伺服(或步进)电机通过机械传动构完成机床的进给运程序中的主轴起停、刀具选择、冷却、润滑等逻辑控制指令由CNC传送给机床电气控制系统,由机床电气控制系统完成按钮、开关、指示灯、继电器、接触器等输入输出器件的控制。
目前,机床电气控制通常采用可编程逻辑控制器(Programable Logic Controler 简称PLC),PLC具有体积小、应用方便、可靠性高等优点。
由此可见,运动控制和逻辑控制是数控机床的主要控制任务。
GSK980TD车床CNC同时具备运动控制和逻辑控制功能,可完成数控车床的二轴运动控制,还具有内置式PLC功能。
根据机床的输入、输出控制要求编写PLC程序(梯形图)并下载到GSK980TD,就能实现所需的机床电气控制要求,方便了机床电气设计,也降低了数控机床成本。
广州数控980TD数控车床操作编程说明书
广州数控980TD编程操作说明书第一篇编程说明第一章:编程基础1.1GSK980TD简介广州数控研制的新一代普及型车床CNC GSK980TD是GSK980TA的升级产品,采用了32位高性能CPU和超大规模可编程器件FPGA,运用实时多任务控制技术和硬件插补技术,实现μm级精度运动控制和PLC逻辑控制。
技术规格一览表1.2 机床数控系统和数控机床数控机床是由机床数控系统(Numerical Control Systems of machine tools)、机械、电气控制、液压、气动、润滑、冷却等子系统(部件)构成的机电一体化产品,机床数控系统是数控机床的控制核心。
机控系统由控制装置(Computer Numerical Controler简称CNC)、伺服(或步进)电机驱动单元、伺服(或步进)电机等构成。
数控机床的工作原理:根据加工工艺要求编写加工程序(以下简称程序)并输入CNC,CNC加工程序向伺服(或步进)电机驱动单元发出运动控制指令,伺服(或步进)电机通过机械传动构完成机床的进给运程序中的主轴起停、刀具选择、冷却、润滑等逻辑控制指令由CNC传送给机床电气控制系统,由机床电气控制系统完成按钮、开关、指示灯、继电器、接触器等输入输出器件的控制。
目前,机床电气控制通常采用可编程逻辑控制器(Programable Logic Controler 简称PLC),PLC具有体积小、应用方便、可靠性高等优点。
由此可见,运动控制和逻辑控制是数控机床的主要控制任务。
GSK980TD车床CNC同时具备运动控制和逻辑控制功能,可完成数控车床的二轴运动控制,还具有内置式PLC功能。
根据机床的输入、输出控制要求编写PLC程序(梯形图)并下载到GSK980TD,就能实现所需的机床电气控制要求,方便了机床电气设计,也降低了数控机床成本。
实现GSK980TD车床CNC控制功能的软件分为系统软件(以下简称NC)和PLC软件(以下简称PLC)二个模块,NC模块完成显示、通讯、编辑、译码、插补、加减速等控制,PLC模块完成梯形图解释、执行和输入输出处理。