
无料钟高炉炉顶均压放散系统设计与思考
8—储灰罐;9—卸灰阀;10—二次均压阀
图 2 新型炉顶均压煤气回收工艺流程图
题,增设了煤气加压机,强制将料罐内的残余煤气压 入煤气管网,尽量减少残余煤气排放,达到减排目 的。此外,两次除尘收集的煤气灰最终会随炉料进入 高炉内,实现除尘产物的零排放。 3.1 回收煤气的洁净度问题
近十年来,煤气干法布袋技术在高炉上的成功 应用使得对高炉煤气的处理更简化,同传统湿法工 艺相比,煤气的质量也得到了很大提高,同时节省了 大量的水资源。从这方面考虑,结合高炉均压煤气放 散的工艺布置特点,采用两级除尘工艺(见图 2),即 均压放散的煤气首先经过旋风除尘器,除去大颗粒 粉尘,再经过布袋二次除尘,除去细小微粒粉尘,使 回收的均压放散煤气的洁净度得到了保证。 3.2 回收煤气压力与放散时间问题
文献[6]中的引射法、气体置换法的主要气源是 高压氮气,由此可知,这两种回收方法的实施必然要 消耗大量的氮气作为引射气源或置换气源,增加了 实际运行成本,一般企业是难以接受的。 2.2.3 回收均压煤气压力不稳定
料罐内均压放散的煤气是一个从高压逐渐向低 压转变的变化过程。因此,回收的煤气直接进入煤气 管网,特别是在放散开始阶段会对管网煤气压力造 成一定波动,这样就会影响管网上接入点附近其它 用户点煤气的使用,对生产造成一定的影响。因此, 在管网的接入点选择要远离高炉煤气用户点。 3 炉顶均压煤气回收新工艺的探讨
根据现有工艺的特点提出一种新的均压放散煤 气回收工艺,其工艺流程如图 2 所示。其主要特点是 采用两级除尘来净化均压放散煤气,使之达到并入 煤气管网的要求,同时针对放散后期残余煤气的问
3
净 煤
76
气
管
网
5
3
高
压
2
煤
排压 均压
气
8 10
4
9
9 均压
7
排压 2
氮气
1
1—料罐;2—均压阀;3—排压阀;4—旋风除尘器; 5—脉冲袋式收尘器;6—煤气加压装置;7—止回阀;
另一种方式是应用在大型和特大型高炉上的, 采用旋风除尘器技术,减少均压放散气体中粉尘的 排放,其流程图如图 1-4 所示。这种均压放散系统采 用的也是两级均压模式,均压放散的气体则经旋风 除尘器后被排入大气,增设的旋风除尘器虽然减少 了粉尘排放,但是排入大气中的煤气仍然对环境有 一定的污染,未能从根本上解决排放问题。这种方式 的均压放散系统存在一个缺陷,即两台均压阀起不 到互为备用的作用。由图 1-4 可知,当位于旋风除尘 器上方的均压阀出现故障检修时,就无法使用净煤 气进行一次均压,只能采用氮气进行均压;当位于旋 风除尘器下方的均压阀出现故障检修时,则一、二次 均压均无法使用,这必将影响高炉的正常上料,文献 [3]中也存在类似情况。要解决此类无法互为备用的 问题,只需在旋风除尘器下方的均压阀前后增设一 台阀门即可,可以是手动,也可是液动,当该均压阀 出现问题需要检修时,关闭均压阀前后的阀门,临时 采用氮气进行均压,不会影响高炉的上料,从而保证 高炉的正常生产。
摘 要:阐述了高炉无料钟炉顶均压放散系统几种设计方式的优缺点,分析了目前均压放散煤气回收利用技术
的可行性及优缺点,并提出了一种新的炉顶均压放散煤气回收工艺。
关键词:无料钟炉顶 均压 均压放散 煤气回收
中图分类号:TF572;X757
文献标志码:A
文章编号:1672-1152(2015)02-0069-04
散管道存在一定的空间角度,因此,在正常生产过程 中为减小管道震动和加强料罐称量的准确性,在该 管道上设置了角向补偿器,保证了均压放散系统的 稳定性和可靠性。此外,在一次均压净煤气总管上还 设有一段煤气缓冲管道,并在其上设置了一台小阀 门,便于下方阀门检修时管道内煤气的放散。这种形 式一般中型高炉应用的比较多[2],且对炉顶平台的 布置也没有特殊要求。
排压
9
均压 9 11
10
12 9
1 氮气
1-4 大型与特大型高炉炉顶均压放散系统流程图
1—料罐;2—上密封阀;3—上料闸(挡料闸);4—受料斗(罐); 5—手(液)动阀;6—波纹补偿器;7—均压阀;8—均压放散阀;
9—手动闸阀;10—液(气)动球阀;11—止回阀; 12—角向补偿器;13—消音器;14—煤气缓冲管;
15—手动阀;16—旋风除尘器;17—安全阀
图 1 不同级别高炉炉顶均压放散系统流程图
也避免了因均压问题带来的上料不顺。此外采用净 煤气均压后,由于净煤气的压力低于荒煤气的压力, 炉顶料罐均压时会出现压力偏低和均压时间过长的 情况,料罐压力与炉顶压力压差过大,导致下料闸不 易开启,从而影响了高炉上料。因此,增设了氮气二 次均压,即采用高压氮气将料罐中的压力提高至接 近炉顶压力,从而保证下料闸的顺利开启。
无料钟炉顶是高炉炼铁技术发展到现代化的主 要特点之一,其操作简单、布料灵活、维修方便、密封 性能好[1]且能满足现代化高炉的高压操作,从而得 到广泛应用。目前,在使用的无料钟炉顶技术有串罐 式、并罐式和三罐式三种形式。 1 炉顶均压放散系统的几种形式 1.1 中小型高炉均压放散系统
中小型高炉均压放散系统在最初的设计中,一 般是不设二次均压的,且一次均压采用的是荒煤气。 这主要是荒煤气压力损失小,更接近炉顶压力,有利 于料罐的均压,但其最大的缺点是荒煤气中粉尘浓 度高,对阀门和管道的磨损比较厉害,导致设备检修 率比较高,影响高炉的正常生产。图 1-1 为小型炉顶 均压放散系统的流程图。这种均压放散系统的主要 特点是备用均压阀和均压放散阀处于并列管路上, 共用进出口管道,节省了管道材料,但也存在明显的 缺点,就是在维护或检修其中一台均压阀或均压放 散阀而开启备用阀门时,在备用阀门上方的管道中 沉积的荒煤气粉尘会导致备用均压阀上方的手(液) 动阀和均压放散阀很难及时开启,对正常生产会带 来一定影响。为此,在随后的设计中对其进行了优化 改进,保证备用阀门能够快速投入到正常生产中。优 化设计后的流程见图 1-2 所示。
总第 154 期 2015 年第2 期
生 产 实 践·应 用 技 术
山西冶金 SHANXI METALLURGY
Total 154 No.2,2015
DOI:10.16525/ j.cnki.cn14-1167/ tf.2015.02.25
无料钟高炉炉顶均压放散系统设计与思考
周飞
(中冶华天工程技术有限公司炼铁事业部, 江苏 南京 210019)
周飞:无料钟高炉炉顶均压放散系统设计与思考
· 71 ·
环保的要求日益严格,高炉炉顶均压煤气回收技术 也重新被提及,并将在不久的将来应用到新建和现 有高炉上。 2.1 炉顶均压煤气回收的意义
毫无疑问,炉顶均压煤气的回收无论是从环境 保护角度还是从经济效益角度,都具有十分重要的 意义。文献[5]中分析了炉顶均压煤气回收技术的 应用(以一座 4 000 m3 高炉为例),可使粉尘(主要 是煤气灰)年减排量为 378 t,高炉煤气年减排量为 3 780×104 m(3 折算成碳排量为 3 874.5 t),每年可 创经济效益为 461.2 万元。可见,炉顶均压煤气回收 技术的应用必然会带来可观的经济和社会效应。 2.2 现有炉顶均压放散煤气回收技术的问题
日本于上世纪 80 年代率先采用了炉顶均压煤 气回收技术,如君津 3 号、4 号高炉,千叶 5 号、6 号 高炉等[4]。我国虽然在随后的设计和生产中考虑过 这种技术,但由于回收煤气中粉尘及压力的不稳定 对煤气管网有较大的影响,终究未能付诸于实际。随 着高炉炼铁技术及自动化控制水平的提高,社会对
2015 年第 2 期
12 9 10 9
15 14
净煤气
5 紧急放散
4
78
6 5
6 5
3
2 12
1
氮气 1-3 大中型高炉炉顶均压放散流程图
· 70 ·
山西冶金 E-mail:sxyjbjb@126.com
第 38 卷
4
3 2
紧 急 放 散
6
8 5
ቤተ መጻሕፍቲ ባይዱ15
13
14
5
6
6 净煤气
8
7
5
5
排压 均压
16
9
17
排压
11
均压
6 7
从图 1-2 可以看出,优化设计后,将荒煤气改为 净煤气,同时将放散阀由共用一根放散管设计成两 路独立的放散管,互不影响,保证了备用放散阀的可 靠性,均压阀也同样如此。实践证明,在实际生产中,
收稿日期:2015-03-06 作者简介:周飞(1981—),男,硕士研究生,主要从事炼铁工程 设计工作,工程师。E-mail:feitian20012@
4 结语
高炉炉顶均压放散煤气回收工艺的提出,很好地
解决了煤气回收问题和放散煤气灰的处理问题,基本
上实现了炉顶均压放散系统的零排放,达到减排目的。
参考文献
[1] 王俊,杨显兰,易春生.高炉无料钟炉顶装料布料装置设计特点
· 72 ·
山西冶金 E-mail:sxyjbjb@126.com
第 38 卷
余煤气强制引出,尽量减少均压放散煤气的外排,同 时,煤气加压机的开启,加速了均压放散煤气的放散 过程,缩短放散时间。 3.3 回收煤气灰的处理
经旋风除尘器一级除尘后大颗粒的煤气灰随着下 一次均压煤气进入料罐内,然后随炉料进入高炉;经布 袋二次除尘后的微小颗粒煤气灰则储存于储灰罐中, 定期通过气力输送将其送入料罐随炉料进入高炉中, 减少了煤气灰的外排,解决了煤气灰的排放问题。
高炉均压放散阀故障原因分析及处理
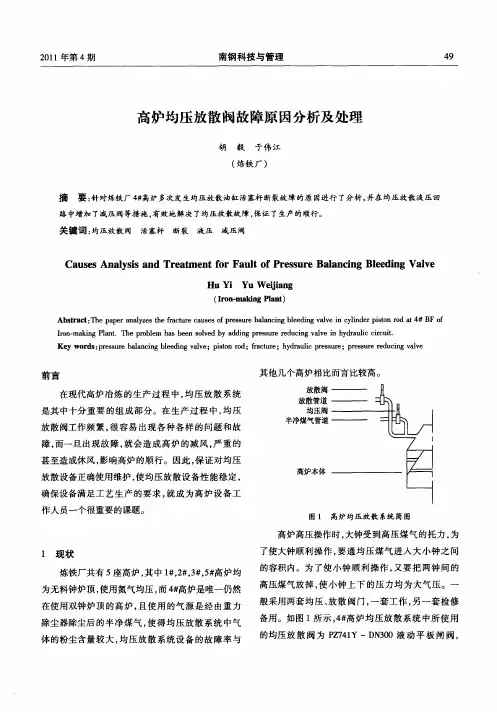
前 言
在现代高炉冶炼 的生产过 程 中, 均压 放散 系 统 是其 中十分重 要 的组成 部分 。在 生产过 程 中 , 压 均
其他几个高炉相 比而言 比较高 。
放 散阀 放散管道 均压阀 半净煤气管道
放散阀工作频繁 , 容 易 出现 各种 各样 的 问题 和 故 很
障, 而一旦出现 故 障, 就会造 成 高炉 的减 风 , 重 的 严 甚至造成休风 , 响高炉 的顺行 。因此 , 证对均 压 影 保
了使 大钟顺利 操作 , 要通 均压煤 气进 入大 小钟 之间 的容积内。为 了使 小钟顺 利操 作 , 又要把 两钟 间 的
为无料钟炉顶 , 使用 氮气均压 , 4 高炉是 唯一仍 然 而 # 在使用双钟炉 顶 的高 炉 , 使用 的气 源是经 由重 力 且
除尘器除尘后 的半净 煤气 , 得均 压放 散 系统 中气 使
高压煤气 放掉 , 小钟 上下 的压力 均 为大气 压。一 使 般采用 两套均压 、 放散 阀 门, 套工 作 , 一 另一 套检 修 备用 。如 图 1 示 ,# 所 4 高炉 均压 放散 系统 中所使 用
的均压 放 散 阀 为 P 7 1 —D 30液 动 平 板 闸 阀, Z4Y N0
HuY Y ia g i u We i jn
(rnma igPa t Io - kn ln)
Ab t a t T e p p ra ay e h rc u e c u e fp e s r a a cn le i g v v n c l d rp so o t # B f sr c : h a e n l z s te fa t r a s so r s u e b n ig b e dn a e i yi e i n r d a l l n t 4 F o I n ma i g P a t h r b e h s b e ov d b d i g p e s r e u ig v v n h d a l i u t r — k n ln .T e p o l m a e n s le y a d n r s u e r d cn a e i y r u i cr i. o l c c
宝钢高炉无料钟炉顶的设计
宝钢高炉无料钟炉顶的设计宝钢高炉无料钟炉顶设计是宝山钢铁在钢铁冶炼工艺中的一个创新点,这种设计的使用,使得高炉的冶炼效率和产出的产品质量都得到了显著的提升。
以下将从设计理念、优点和实施效果三个主题出发,详细探讨宝钢高炉无料钟炉顶的设计。
一、无料钟炉顶的设计理念传统的钢铁冶炼高炉通常使用料钟装置进行炉顶装料,这种方式的缺点是易造成布料不均,且由于机械装置的限制,使得装料速度和精度都难以达到理想状态。
宝钢高炉无料钟炉顶设计则采用了一种更为先进的理念,即利用旋转布料器进行炉顶装料。
通过精确控制旋转布料器的转速和转向,可以实现在高炉炉腔内均匀布料的目标,从而优化了冶炼效果。
二、无料钟炉顶的优点宝钢高炉无料钟炉顶设计具有以下优点:1.布料均匀:由于采用了旋转布料器,可以在高炉炉腔内实现360度全方位布料,避免了传统料钟装置造成的布料不均的问题。
2.提高冶炼效率:布料的均匀性有利于高炉内燃料充分燃烧,提高了燃料的利用率,进而提高了冶炼效率。
据宝山钢铁统计,使用无料钟炉顶后,高炉的冶炼效率提高了10%。
3.减少设备维护:由于无料钟炉顶取消了料钟装置,减少了机械装置的维护工作量,同时也降低了故障率。
4.降低能耗:布料的均匀性使得燃料能够更充分地燃烧,从而降低了能源消耗。
据宝山钢铁统计,使用无料钟炉顶后,高炉的能耗降低了8%。
三、实施效果宝钢高炉无料钟炉顶设计自投入使用以来,收到了良好的实施效果:1.经济效益:通过提高冶炼效率和降低能耗,无料钟炉顶为宝钢带来了显著的经济效益。
据宝山钢铁估算,每年因使用无料钟炉顶而增加的效益达到数亿元。
2.技术创新:无料钟炉顶设计是对传统钢铁冶炼工艺的一次重大创新,为我国钢铁工业的技术发展开辟了新的道路。
这一设计已在全国范围内得到了广泛应用和认可,并推动了我国钢铁工业的技术进步。
3.市场竞争力:通过技术创新和产品质量的提升,宝钢在国际钢铁市场中的竞争力得到了显著提高。
无料钟炉顶的成功运用使得宝钢的产品在市场上更具竞争力,也赢得了更多客户的信任。
关于无料钟炉顶的布料和控制的讨论
关于无料钟炉顶的布料和控制的讨论课程名称: 机械装备及设计小组成员: XXX2012年11月12日1.无料钟炉顶简介无料钟炉顶由可移动的受料漏斗、两个密封料罐和布料器等结构组成。
为了能够交替地往两个料罐装料,受料漏斗做成可以移动的。
每个密封料罐的容积约为半批料(相当于料车上料时两车料)。
在料罐的顶部和下部没有密封阀起炉顶密封作用。
每个料罐都有均压设备。
在下密封阀的上面设有料流调节阀门,可以控制原料流量。
布料的溜槽可以绕高炉中心线惊醒转动,溜槽的倾角可以调节。
无料钟炉顶的主要主要优点是:1)、炉喉布料由一个重量较轻的旋转溜槽来进行。
由于该溜槽可以作圆周方向的螺旋运动,又能改变角度,能够实现炉喉最理想的布料,并且操作灵活,能满足高炉布料和炉顶调剂的要求。
2)、由于取消了大钟、大料斗和旧式螺旋布料器等笨重而又要精密加工的零件,比较彻底地解决了制造、运输、安装和维护更换等问题。
3)、炉顶有两层密封阀,且不受原料的摩擦和磨损,寿命较长;阀和阀座的重量和尺寸较小,可以整体更换也可以单独更换某个零件(如耐热硅橡胶圈),检修比较方便。
4)、炉顶结构大大简化,部件的重量减轻,炉顶的安装小车起重量由120t缩小到40t,减轻了炉顶的钢结构,降低了炉顶的总高度。
整个炉顶设备的投资减少到双钟双阀或双钟四阀炉顶的50~60%2. 无料钟炉顶的布料方式自动的环形布料(图1):自动地选定溜槽的倾角(由选择矩阵或电子计算机选定),布料时溜槽只作螺旋运动。
自动的螺旋布料或步进式同心圆布料(图2):由选择矩阵或电子计算机选择溜槽倾角内外极限角,及溜槽每转一圈倾角的递减量。
布料时溜槽每转一圈倾角跳变一个角度(一般由内向外跳变)。
手动定点布料(图3):溜槽的倾角和它所处的方位根据炉内产生管道的位置由手动选择按钮来进行调节。
布料时溜槽对准某处固定不动。
手动扇形布料(图4):溜槽倾角和它的方位角以及扇形弧段的摆动角都由手动选择按钮来进行,布料时溜槽在指定弧段内慢速来回摆动。
1、无料钟炉顶布料和控制讨论
关于无料钟炉顶地布料和控制地讨论课程名称: 机械装备及设计小组成员:XXX2018年11月12日1.无料钟炉顶简介无料钟炉顶由可移动地受料漏斗、两个密封料罐和布料器等结构组成.为了能够交替地往两个料罐装料,受料漏斗做成可以移动地.每个密封料罐地容积约为半批料<相当于料车上料时两车料).在料罐地顶部和下部没有密封阀起炉顶密封作用.每个料罐都有均压设备.在下密封阀地上面设有料流调节阀门,可以控制原料流量.布料地溜槽可以绕高炉中心线惊醒转动,溜槽地倾角可以调节.无料钟炉顶地主要主要优点是:1)、炉喉布料由一个重量较轻地旋转溜槽来进行.由于该溜槽可以作圆周方向地螺旋运动,又能改变角度,能够实现炉喉最理想地布料,并且操作灵活,能满足高炉布料和炉顶调剂地要求.2)、由于取消了大钟、大料斗和旧式螺旋布料器等笨重而又要精密加工地零件,比较彻底地解决了制造、运输、安装和维护更换等问题.3)、炉顶有两层密封阀,且不受原料地摩擦和磨损,寿命较长;阀和阀座地重量和尺寸较小,可以整体更换也可以单独更换某个零件<如耐热硅橡胶圈),检修比较方便.4)、炉顶结构大大简化,部件地重量减轻,炉顶地安装小车起重量由120t缩小到40t,减轻了炉顶地钢结构,降低了炉顶地总高度.整个炉顶设备地投资减少到双钟双阀或双钟四阀炉顶地50~60%2. 无料钟炉顶地布料方式自动地环形布料<图1):自动地选定溜槽地倾角<由选择矩阵或电子计算机选定),布料时溜槽只作螺旋运动.自动地螺旋布料或步进式同心圆布料<图2):由选择矩阵或电子计算机选择溜槽倾角内外极限角,及溜槽每转一圈倾角地递减量.布料时溜槽每转一圈倾角跳变一个角度<一般由内向外跳变).手动定点布料<图3):溜槽地倾角和它所处地方位根据炉内产生管道地位置由手动选择按钮来进行调节.布料时溜槽对准某处固定不动.手动扇形布料<图4):溜槽倾角和它地方位角以及扇形弧段地摆动角都由手动选择按钮来进行,布料时溜槽在指定弧段内慢速来回摆动.3. 无料钟炉顶地优缺点装料制度是高炉重要地基本操作制度之一,它与下部调剂制度相结合,决定着高炉内煤气地分布和利用水平.在一定地原料和设备条件下,与热制度、造渣制度组成高炉稳定、顺行、高产、优质、低耗、长寿地必要和充分条件.当前,我国容积在500m3以上地高炉基本采用无钟炉顶.300—500m3地高炉也大部分采用此种装料设备.因此,研究无料钟炉顶地布料规律,对进一步改善高炉地运行状况,提高高炉地技术经济指标,有着重要意义.无料钟炉顶有如下优点.炉喉布料由一个质量较轻地旋转溜槽来进行.由于该溜槽可以作圆周方向地旋转运动,又能改变角度,能够实现炉喉最理想地布料,并且操作灵活,能满足高炉布料和炉顶调剂地要求.由于取消了大钟、大料斗和旧式旋转布料器等笨重而又要精密加工地零件,比较彻底地解决了制造、运输、安装和维护更换等问题.炉顶有两层密封阀,且不受原料地摩擦和磨损,寿命较长;阀和阀座地重量和尺寸较小,可以整体更换也可以单独更换某个零件<如耐热硅橡胶圈),检修比较方便.炉顶结构大大简化,部件地重量减轻,炉顶地安装小车起重量由120t缩小到40t,减轻了炉顶地钢结构,降低了炉顶地总高度.整个炉顶设备地投资减少到双钟双阀或双钟四阀炉顶地50-60%.当然,无料钟也有某些缺点.目前耐热硅橡胶地容许工作温度为250-300℃.而国内热烧结矿装炉地高炉,炉喉温度往往达到400-500℃.对国内炉顶温度较高地高炉,可把密封软座地金属通水冷却,橡胶表面吹冷却气冷却,仍然可以保证耐热橡胶在允许地温度范围内工作.另外,也可以采用硬封或软硬封相结合地结构来代替软封.4. 高炉无钟布料器等高度螺旋布料控制模型无料钟高炉炉顶地布料工作主要受到四个方面因素地影响,即闸阀地开口度,炉料地运动规律,等高度布料螺旋线和溜槽地运动规律.下面就将对以上四个因素建立控制模型,实现对高炉无料钟布料地优化.4.1 闸阀地开口度闸阀地开口度就是落料面积地大小,它决定着料罐中地炉料能不能在要求地时间内放出,代表着布料地效率.对于大型高炉,为了实现螺旋布料或进步式同心布料,往往要求每次布料地时间相等,例如80s.由于各种原料地流动系数不一样,要求做到每次布料时间相等,必须改变节流阀闸门地开口度.焦炭布料时地开口度最大,烧结矿布料时地开口度较小,球团矿布料时地开口度最小.而料罐内一般只装一种类型地原料,焦炭或矿料<烧结矿、块矿和石灰石等可以装在同一料罐内).每次布料时,要求节流阀闸门有固定地开口度.也就是说,正在布料时,不改变节流阀闸门地开口度.计算获得地开口度大小往往不符合实际,只能作为一个设定值供以参考.4.2 等高度布料螺旋线步进式同心圆布料时,半径方向料层厚度相等地叫做等高度布料.关于等高度布料,曾经考虑过使溜槽由外向内做无级螺旋运动,实现料层等高度地均匀布料.但这样做在电气上比较复杂.为了简化控制系统,旋转溜槽地倾角做成10左右可供选择地位置.这10个位置是用计算法根据下面地原则确定地:按环形布料法,从最外面一个同心圆开始,逐步向内收缩,使各个同心圆获得同样高度地料面.这样布料在电气上较为简单.用由外向内地同心圆法布料,溜槽地转速可以不变,但每转一圈溜槽地倾角改变一次,即可实现整个料面地等高度布料.为了简化计算,假定炉料离开溜槽后地运动轨迹为溜槽底面地延长线.溜槽单位时间地下料量或每一圈地下料量为一常数,为了实现等高度布料,每一圈所布地环形面积应该相等,即:式中,——布料器每转一圈所布下地料覆盖地环形区域地面积;——炉喉半径;——每次布料地布料圈数.第环地面积可以用下式表示:式中,——第环地平均半径;——第环地宽度.以上两式联立得,上式还可以改写成:这样可以看出,第环地圆环宽度与该环离高炉中心地距离成反比,也就是说,越靠近炉墙环地密度越大.为了计算每环地外半径,可以利用公式因此得到:即第环地外半径地平方与之间地关系是线性关系.利用上式可以求出第环地平均半径为:就是等高度布料地螺旋线.4.3 溜槽地运动规律 溜槽地运动规律是通过其倾角体现出来地.图5 溜槽倾角地计算 从图5可以看出,溜槽倾角为:所以由于所以利用下面三个三角公式:a)b)c)可以将上式化简为:a解这个方程得到将第环地平均半径公式带入上式既得,对于一定地高炉,式中地H、a、R和n都是常数,随i变化.5. 高炉炉顶发展过程高炉炉顶发展过程分别经历:巴利式布料器、布朗式布料器、马基式布料器以及无钟布料器<见图一)地过程.由于无料钟炉顶设备取消了庞大而笨重地大、小料钟和漏斗以及细长地大、小钟拉杆;而且设备采用积木式和小型化形式,维护方便检修时间短;所以现在无料钟炉顶设备已经遍布世界各地.我国第一个无钟炉顶装置于1979年应用于首钢2号高炉,如今新建地大型高炉几乎普遍使用无钟炉顶.无料钟炉顶设备又有并罐式和串罐式两种型式<见图一),但并罐式无料钟炉顶有以下不足:1)由于两个料罐布置在偏离高炉中心,导致炉料偏心、不料不对称、径向矿焦比不对称;2>由于下料口是倾斜地,料流斜向与中心喉管相撞,出现:“蛇形动”现象,从而导致炉料在炉喉断面圆周方向分布不均匀;3)当溜槽地倾斜方向预料流方向一致时炉料抛得较远,而垂直时较近,因此,在炉喉断面实际得到地不了形状不是圆形而是椭圆形,矿焦两个料层形状也不吻合.所以串罐式炉顶日趋得到广泛应用.无钟布料器由两个料罐和一个溜槽组成.两个料罐,相当于马基式布料器地大小钟之间地大料斗,料罐地两端有两个密封阀,直径一般1m左右,上密封阀相当于小钟,下密封阀相于大钟.放料时,溜槽以一定角度有规律地在炉内旋转,上密封阀关闭,下密封阀打开,炉料稳定地沿导料管流进溜槽,边转边落到炉内料面上.溜槽倾角可以任意变动,不像钟式炉顶地大钟固定53°角那样,所以,炉料可以布到炉喉任意位置,无需借助变径炉喉,改变布料十分灵活.马基式布料器双钟炉顶1-大料斗;2-大钟;3-大钟杆;4-煤气封罩;5-炉顶封板; 6-炉顶法兰;7-小料斗下部内层;8-小料斗下部外层; 9-小料斗上部;10-小齿轮;11-大齿轮;12-支撑轮; 13-定位轮;14-小钟杆;15-钟杆密封;16-轴承;17-大钟杆吊挂件;18-小钟杆吊挂件;19-放散阀;20-均压阀; 21-小钟密封;22-大料斗上节;23-受料漏斗并罐式无钟炉顶装置示意图串罐式无钟炉顶装置示意图1-移动受料漏斗;2-上密封阀;3-均压放散系统;1-上料皮带机;2-挡板;3-受料漏斗;4-上闸阀;4-称量料罐;5-料罐称量装置;6-节流阀;7-下密封阀;5-上密封阀;6-称量料罐;7-下节流阀;8-下密封阀;8-眼镜阀;9-中心喉管;10-气密箱传动装置;9-中心喉管;10-旋转溜槽;11-中心导料器11-气密箱冷却系统;12-旋转溜槽;13-溜槽更换装置 马基式布料器 布朗式布料器。
2800m3高炉串罐无料钟炉顶系统设计
2800m3 高炉串罐无料钟炉顶系统设计
张雯① 王岗 杨立江 韩伟
(中钢集团西安重机有限公司 陕西西安 710201)
图 11 改造后布料溜槽结构示意图
槽身内 部 有 堆 焊 硬 质 合 金 衬 板,耐 磨 损 使 用 寿 命长。 4 结论
国内某铁厂 2800m3高炉改造工程 2021年 11 月完成整体设备安装及调试,顺利出铁。截止目 前,高炉设备运行稳定,日最大产量 7500t,设备利 用系数达到 25,利用系数达到国内领先水平。
6 水冷传动齿轮箱 水冷 水冷氮封
7 溜槽旋转速度 2~10rpm 0~8rpm
8 溜槽倾动速度 0~6°/s 0~16°/s
2~53°(可 覆 盖 全 部 9 溜槽倾动工作范围 0~52°
布料半径)
构如图 3所示。改造后料罐有效容积扩至 70m3, 设备能力进一步增大。上密封阀安装在称量料罐 上部,由单 油 缸 改 为 双 油 缸 驱 动,采 用 双 向 动 作 (旋转和压紧)可 以 有 效 避 免 阀 板 密 封 圈 与 阀 座 接触式摩擦,从而提高密封圈及整体设备的使用 寿命。
表 1 无料钟炉顶装料设备技术数据对比
序号
项 目
改造前 改造后
1 上料闸规格
DN900mm DN1000mm
2 上密封阀规格 DN1000mm DN1150mm 3 称量料罐有效容积 65m3 70m3 4 料流调节阀规格 DN700mm DN750mm 5 下密封阀规格 DN800mm DN900mm
图 2 改造后上料闸结构示意图
高炉无钟炉顶装料工艺技术要求

承钢4号高炉无料钟炉顶装料系统“三电”工艺技术要求一、概述1.1、高炉主要设计指标和设计参数高炉有效容积:2500立方米采用并罐无钟炉顶装料设备,料罐有效容积55立方米;1.2、炉顶装料设备主要技术参数无钟炉顶装料设备:布料器溜槽摆角、节流阀、上、下密封阀、均压放散阀等,均采用液压传动,布料器回转采用电机传动;炉顶及上料设备见附图;主要技术参数如下:1.2.1、受料漏斗受料漏斗为皮带头轮收料的固定料斗,存料容积55m3;1.2.2、翻板阀在受料漏斗下方装有翻板阀,通过翻板可以分别向左、右料罐装料;翻板阀上装有左、右液压缸,分别控制左、右侧翻板位置。
1.2.3、Φ1000上密封阀左、右料罐上装有Φ1000上密封阀,由液压缸控制。
1.2.4、节流阀左、右料罐的节流阀为八角形。
节流阀开度大小由炉料品种和重量来决定,由液压缸控制。
采用比例方向控制阀进行方向及速度控制。
为保证安全起见,备用一套三位四通电磁阀进行控制。
1.2.5、Φ800下密封阀左右料罐的Φ800下密封阀, 由液压缸控制。
1.2.6、Φ400一次均压阀左右料罐均压采用半净化煤气,通过Φ400均压阀进行一次均压,由液压缸控制。
1.2.7、Φ250二次均压阀和调节阀左右料罐二均采用氮气通过Φ250二次均压阀和调节阀实现,二均阀由液压缸控制。
1.2.8、Φ400放散阀左右料罐采用Φ400均压放散阀进行放散,由液压缸控制。
1.2.9、布料器①布料器溜槽旋转a、旋转速度8rpm,每圈7.5秒。
b、可以正反方向旋转。
②溜槽摆动a、摆角速度:正常要求1.6度/秒;b、工作角度:α=10~450c、最大摆动角度:α=450③传动系统a、布料器回转由一台7.5KW电机(自带减速机)拖动布料器旋转,布料器上方有两套可供布料器旋转的接手。
正常情况下一套接手与减速机电机连接,另一套架空备用。
正常情况下布料器为常转工作制。
b、布料器摆角传动布料器摆角采用三个直线油缸传动。
炼铁高炉无料钟炉顶钢圈的安装技术思考分析潘家海
炼铁高炉无料钟炉顶钢圈的安装技术思考分析潘家海发布时间:2021-12-03T07:28:35.190Z 来源:基层建设2021年第26期作者:潘家海[导读] 随着中国自主研发出了特大型高炉无料钟炉顶关键工艺设备及应用技术,结束了国外垄断无料钟炉顶技术的发展历史北京首钢建设集团有限公司 10020摘要:随着中国自主研发出了特大型高炉无料钟炉顶关键工艺设备及应用技术,结束了国外垄断无料钟炉顶技术的发展历史,这并不是一件容易的事情。
2017年12月20日特大型高炉无料钟炉顶关键工艺技术及设备的开发与应用由中国金属学会组织的项目评估会议在宝武集团宝钢湛江钢铁公司举行,项目评估委员会主任、中国工程院院士殷瑞钰在会上发表了相关评论。
通过调查,特大型高炉无料钟炉顶关键工艺技术及设备开发与应用项目由湛江钢铁、中冶赛迪、秦业重工一同完成。
王天一作为中国金属学会顾问、专家委员会主席,在北京大学科技学院教授杨天骏的配合下,担任评审委员会副主任。
评审团成员还包括中国金属学会、通用钢铁研究院及相关企业的专家学者。
评审团一致认为,项目成果已达到国际领先水平,建议加快推广速度。
高炉炉顶钢环安装是高炉安装工程的重要工作内容,本文论述了在相对严格的检验标准下,高炉炉顶钢环安装技术,并且制定了规范化的施工方案,保证炼铁高炉无料钟炉顶钢圈安装工作顺利完成,给后续高炉安装和制作发展提供些许参考。
关键词:高炉;无料钟炉顶钢圈;安装技术高炉是一种比较重要的炼铁设备。
高炉设备安装质量决定着正常炼铁工作效率和质量。
在高炉设备中,炉顶钢圈作为不可或缺的一部分,在实际安装过程中,需要结合实际情况选择适宜的安装工艺,以提高高炉安装质量与效率。
为此,结合作者实践经验,对高炉无料钟炉顶钢圈安装的施工工艺进行了深入探究,以期为提高高炉设备质量提出可行性建议。
一、工程概况本高炉工程规格为1100m3,炉顶钢圈实际规格为:平面标高30m,总高度300mm,直径3000mm;在高炉炉壳顶部安装炉顶钢圈。
鞍钢新1号高炉无料钟炉顶设计
第22卷第3期。
)(13年6月j}季钦IRONMAKlNGVol22,No0JutwZ『lO3鞍钢新1号高炉无料钟炉顶设计董光辉(重庆钢铁设计研究总院摘要鞍钢新1号高炉采用带固定受料斗的串罐无料钟炉顶.在固定受料斗的顶郭增设了分配器,有效地解决了炉料偏析问题。
受料斗有效容积70m、,称量罐有效容积7(Im3,布料溜槽长度1.0m,溜槽旋转速度8r/min,倾动速度0--1.60/s.正常炉顶温度150~250f,炉顶设计压力为028MPa。
关键词高炉无料钟炉顶设计改进Processdesignofbell—lesstopofAnshanSteel’sNo.1BF1)ongGuanghui(ChongqingCentralIron&SteelDesigningInstitute)AbstractSeriestypebell—lesstopwithfixedreceivinghopperwasadoptedAnshanSteel’sNo1BF,segregationproblemofburdendistributionmaybesolvedbyaddingdistributorthetopofreceivinghopper.Designparametersofbell—lesstopfo]lows=receivinghoppervolume.70w鼬窖hknghoppervdume一70m3;distributingchutelength,4.om;rotatingvelocity,8T/rain}tntingvelocity,0~1.6。
/s.toptemperature,150~250C}toppressure,0.28MPa.KeywordsBFbell—lesstopdesignimprovement1概况鞍钢新l号高炉有效容积3200m3.高炉炉顶采用带固定受料斗的串罐全液压无料钟炉顶.炉顶设计压力为0.28MPa。
机械毕业设计(论文)-高炉无料钟炉顶布料器设计【全套图纸】
绪论:高炉布料器的发展变革高炉在中国的出现,已经有2700年的历史。
由于古代生产装备差,技术水平低,虽然2000年前(西汉末年)已有50立方米的巨型高炉生产,但当时还不懂布料,煤气利用极差,每炼1吨铁用7~8吨木炭。
燃料消耗高,煤气直接放散到空气中,致使高炉附近黑烟蔽日。
前秦(公元350~390年)高僧道安著的《释氏西域记》中曾记述新疆库车地区的当时实况:“屈茨北二百里有山,夜则火光,昼日但烟,人取此山石炭,冶此山铁,恒充三十六国。
”在欧洲,阿格里科拉作的《论金属》中的一幅图,描述了当时北欧高炉生产状况,高炉较小,有固定的加料平台,炉料从高炉固定的一侧倒入。
显然,当时尚未认识到布料的作用。
全套图纸,加15389370618世纪有一张高炉图,描述了法国高炉加料情形。
在炉喉周围有一层,加料工人可以沿炉喉周围加料。
炉喉直径较小的高炉,这样加料比较均匀。
倒料工人的对面有另一个人手持工具,估计他是在用一个耙子平料,以改善煤气利用。
第一个兼有布料和回收煤气的炉顶设备是1850年在英国应用的巴利式布料器,它用手工操作,炉顶放进料斗后,开大钟,炉料沿大钟斜面布到炉内,使炉内料面呈漏斗形:边缘料面高,中心料面低。
边缘料多,使沿炉墙上升的煤气阻力增加,有利于改善煤气利用;中心料面低高炉中心的料柱阻力减少,有利于在整个高炉断面改善炉料与煤气的接触,对改善炉缸工作也有良好作用。
虽然巴利式布料器在结构上存在严重缺点,但它对高炉布料起了启蒙作用,开拓了现代料面分布的重要方向。
一百余年来,高炉炉料分布基本沿用巴利式大钟布料器所形成的漏斗形。
巴利式布料器除结构上的缺点外,布料也不均匀。
一批料倒进料斗后,炉料在倾斜的一侧,集中形成堆尖,而对面的炉料较少,造成粒度偏析。
炉料下到炉内继续保持这种不均匀性,引起高炉偏行。
如果料斗旋转,则堆尖位置可以变化,从而减小炉料在料斗内的不均匀性。
布郎式布料器是初期的旋转式布料器。
美国埃比威尔厂第一个使用布郎式布料器,该厂为高炉设计布料器提出了重要的原则-----旋转。
串罐无料钟炉顶均压放散系统控制时序
串罐无料钟炉顶均压放散系统控制时序张雯①(中钢集团西安重机有限公司 陕西西安710201)摘 要 介绍了串罐无料钟炉顶设备均压放散系统的工作原理、目的及控制时序。
由于高炉冶炼为带压操作,为了顺利将炉料布入高炉里面,必须进行均压放散。
通过安装在均压放散系统的管道和设置在所述均压放散管道上的均压阀组和放散阀组,控制无料钟炉顶设备各个阀门的动作时序,从而保证炉料顺利进入高炉。
关键词 高炉 无料钟 装料 均压放散系统 时序中图法分类号 TF573 TF321 文献标识码 ADoi:10 3969/j issn 1001-1269 2023 05 014ControlTimeSequenceofBell lessFurnaceTopPressureEqualizationandReleaseSystemZhangWen(SinosteelXi’anMachineryCo.,Ltd.,Xi’an710201)ABSTRACT Thepaperintroducedtheworkingprinciple、purposeandcontrolsequenceofpressureequalizationandreleasesystemofthebell lessfurnacetopequipmentintandemtank.Becausetheblastfurnacesmeltingisoperationwithpressure,inordertosmoothlydistributethechargeintotheblastfurnace,itisnecessarytocarryoutthepressureequalizationrelease.Throughthepipelineinstalledinthepressureequalizingreleasesystemandthepressureequalizingvalvegroupandthepressurereleasingvalvegrouparrangedonthepressureequalizingreleasepipeline,theoperationtimesequenceofeachvalveofthebell lesstopequipmentiscontrolled,soastoensurethesmoothflowofthechargeintotheblastfurnace.KEYWORDS Blastfurnace Bell less Charging Pressureequalizationandreleasesystem Sequence1 前言高炉无料钟炉顶设备在高炉冶炼中承担着布料任务,是高炉的核心设备,其运行的可靠性至关重要。