
American 光学元件表面光洁度标准
讲稿
一.定义:
表面缺陷标准:依据美国军用标准MIL-PRF-13830B用两组数 字表示表面缺陷大小。例如40/20(或40-20)前者限制划痕大 小,后者限制麻点大小。 道子、亮路都统称为划痕。 斑点、坑点、点子 都称为麻点。 规定长与宽的比大于4:1的为划痕;长与宽的比小于4:1的 为麻点。
1.当元件的划痕级数超过表面质量要求的划痕级数时,元件不合格。
例如:元件的表面质量要求为60—40,则代表元件的划痕必须≤60#,如 果元件有>60#的划痕,则元件不合格。
5
2.当元件的划痕级数未超过表面质量要求的级数,但元件存在最 大划 痕时,所有最大划痕的长度之和应不超过元件直径的1/4。
例如:有一长30mm宽10mm的元件,元件的表面质量要求为 60—40,有2条 60#长为3 mm划痕。 60#划痕长3mm 它的等效直径为20mm 1/4D为1/4×20=5mm 60#划痕长3mm 最大划痕的长度和为: 3mm+3mm=6mm 6mm>5mm元件最大划痕的长度和超过元件直径的1/4。所以元件不合格。
例①:元件为10,表面质量指标60—40,有2条50#划痕2mm,1条40#划痕3mm, 另2条40#划痕2mm,2条20#划痕2mm,10#划痕长度合计10 mm。 所有级数的划痕乘以划痕长度与元件直径之比所得乘积之和为: [50×(2+2)/10]+[40×(3+2+2)/10]+[20×(2+2)/10]+[10×10/10]=66 元件最大划痕为60# 66>60;因此,元件不合格。
10
6. 对于圆形元件不允许有 20#级数以上与直径相等的划痕。对于方形 元件不允许有20#级数以上贯穿元件的划痕。
7.当两条或多条划痕之间间隔小于0.1mm时,划痕合并为1条计算,合
并后的划痕长度从划痕开始到划痕结束。宽度取划痕的外边
右图是放大 50 倍的间隔 小于 0.1mm 的三条划痕。 划痕间隔小于 0.1mm
0.2mm A 区 B区 C 区
左图元件表面质量要求60-40: A区麻点直径和为10+10+20=40<80. B区麻点直径和为10 × 3+20 × 3=90>80. C区麻点直径和为20 ×2+10=50<80. B区不合格该元件不合格。
15
左 图 是 本 次 样 品 的 第 11 号 。 (图片是放大的不是实际尺寸) 有 1 个 5# 点 子 , 1 个 3# 点 子 。 (但然这些点子有可能擦掉就 看不到了这里只是作为例子来 说明)。这产品如果不考虑两 点间距可以判定点子为级数 5 。 为什么?因为产品只有 1 个最 大点子5# ,而所有的点子之和 为 0.05+0.03=0.08<0.1(5# 点 子 的两倍),所有点子可判定为 级数5#。
D2
ah
B区:80-50
1mm
A区:20-10
3mm
2mm
A区等效直径为(1+3)/2=2mm B区等效直径为(2+4)/2=3mm
对于长与宽比 ≥5: 1的产品不能用简 单公式计算等效直径
4
4mm
划痕:
以美国军用标准《MIL-O-13830》的表面质量划痕样板作为各 级数划痕的比对标准。(注意:美军标未指明划痕的计量单位 也即未确定划痕的宽度和深度,只能以实际观察样版为标准。) 这里的划痕级数就是通常的划痕号数,标准样版有10#、20#、 40#、60#、80# 5个级。 SC-QA027表面质量标准共有7条划痕判定标准,前5条是 美军标的规定,后两条是公司内控标准。以下逐条讲解:
有 1个5#点子,1个3# 点子。是 上面的例子,刚才将它判定为 5# ,但对于5# 级数两点间距必 须大于1mm,因此元件不符合 要求,所有本元件的点子只能 判为20#。
17
5.小于2.5um的麻点略去不计。
图为放大50倍显微镜观察到2.5um的麻点 (相当于0.12mm比正常10#麻点大一些) 此麻点可略去不计!
16
4.当麻点质量要求为10或更优等级时,任何两个麻点的间距必须大于1mm。 例:元件40mm×40mm的元件, 质量指标要求为20-10, 有两个5#的点子,点子 之间的距离为0.8mm. 0.8mm<1mm元件不合格
距离0.8mm 0.05mm的点子
左 图 是 本 次 样 品 的 第 11 号 。 (图片是放大的不是实际尺寸)
7
如左图所示的产品 则20#划痕长度0.7mm。10#划痕 长度2mm对于表面质量要求20-10 该产品最大划痕长度1mm<1/5。
所有级数的划痕乘以划痕长度与元件 直径之比所得乘积之和为: 20 ×0.7/5+10 ×2/5=2.8+2=4.8<10, 该元件划痕可判为20#
10# 20#
8
4.当元件的划痕级数未超过表面质量要求的级数,且元件不存在最大 划痕时,所有级数的划痕乘以划痕长度与元件直径之比所得乘积之和, 不得超过最大划痕级数。
划痕 点子
2
点子 当元件的不同区域表面光洁度要求不一样时,等效直径的 计算以区域进行:表面质量要求高的内区域其等效直径以 内区域为准(如有效孔径的区域),表面质量要求低的外 区域计算的是整体元件的等效直径。
B区80-50
划痕
A区20-10
如左图元件表面质量要求不同,则在 判定 A 区是否符合要求时,应取内圆 直径进行计算。而 B 区则取整个元件 的圆直径
40#划痕长4mm 60#划痕长2mm
1.60#划痕长度为(2+2);40#划痕长度为(4+4+4) 2.60#划痕乘以划痕长度与元件直径之比为60×(2+2)/20; 40#划痕乘以划痕长度与元件直径之比为40×(4+4+4)/20 3.所有级数的划痕乘以划痕长度与元件直径之比所得乘积之和为: [60×(2+2)/20]+[40×(4+4+4)/20=36 元件最大划痕级数为60;60的一半为60/2=30)36>30;因此,元件不合格。
6. 当出现如图所示密集麻点时以麻点聚集的外围圈径为麻点大小。
以图中外圆为麻点大小,如果超过表面质量要求 则该元件不合格。
光洁度写成两位数据形式时必须按标准写,如产品点子判 为0#,但划痕判为40#,则产品光洁度为40-20而不是40-0。 如果产品点子判为20#而划痕判为0#,则产品光洁度为40-20 而不是0-20。
2.每20mm直径上只允许有1个最大麻点。
例:元件为 20mm ,质量指标要求为 60—40 ,元件有 2 个直径 0.4mm的麻点元件不合格
0.4mm的点子
元件 20mm 内只有一个直径 0.4mm的点子,符合本条
元件20mm内有二个直径0.4mm 的点子,元件不合格.
14
3.每20mm直径上所有麻点直径的总和不得超过最大麻点的2倍
左图是大家看的编号2的样品(图 片是放大的不是实际尺寸) 图中的划痕为20#,且长度>1/4D。 对于表面质量要求20-10该产品不 合格。但本次样品未提出表面质量 要求,而是要大家自已决定光洁度 等级。因此该产品划痕可判为40#。
6
3.当元件存在最大划痕,而最大划痕的长度之和未超过1/4D,要求所有 级数的划痕乘以划痕长度与元件直径之比所得乘积之和,不得超过最大 划痕级数的一半。
0.125mm 点子直径:
(0.125+0.255)/2=0.19mm
0.255mm
不规则点子
13
《SC-QA027表面质量标准》麻点的判定标准有6条。其 它5条是美军标规定的。公司内控标准一条。
1.当元件存在超过表面质量要求的麻点级数时,元件不合格。
例:元件为20mm,质量指标要求为 60—40 ,元件有1 个直径0.5mm 的麻点 50>40元件不合格。
18
编号 13 样品光洁度?
19
气泡和包络:包络当作气泡考虑。
依据美国军用标准MIL-PRF-13830B气泡的级数与麻点一 样,单位也相同。不规则气泡值也是取最大宽度和长度 的平均值。 气泡的允许值与麻点相同。但气泡和包络必须与麻点区 分开来,单独评价。 有灰斑的元件为不合格元件。
20
例: 40mm×40mm的元件,质量指标要求为60-40,其中一个20mm 的区域有40#点子一个,20#点子一个,10#点子一个,同时在另一 个20mm区域中,20#点子2个,10#点子4个,5#点子1个。
A区的麻点直径的和: =40+20+10=70 < 40×2=80 B区的麻点直径的和: =20×2+10×4+5×1=85> 80, B区不合格。 因此元件不合格。
20mm
左图是大家看的编号3的样品。 (图片是放大的不是实际尺寸) 图中有5条划痕,该元件直径为 6mm;对于表面质量要求20-10 该产品不合格。对于表面质量要 求40-20则该产品所有级数乘以划
痕长度与元件直径之比所得乘积之 和为: 20×2.2/5+10×7/5=8.8+17=25.8 25.8<40。元件符合40-20
3
美军标规定对于非圆形元件其直径取相等面积圆的直径。
长方形面积=长×宽=a ×b
D
b
长方形的等效直径D
D2
ab
a
面积=π(D/2)2 三角的面积为(低×高)/2=(a ×b)/2 三角等效直径D
h a
对于长方形元件(当长与宽的比 <5 : 1 时)可以用简单公式:等效直径 =(长+ 宽)/2来计算。如左图元件
25.8<40。元件符合40-20
9
5.当元件质量指标要求划痕等级为20或优于此等级时,元件表面不准有 密集划痕即在元件中任何一个6.35mm面积的区域,不允许有4条或4条 以上的大于等于10#划痕。
中国与美国的表面粗糙度光洁度对照表精编
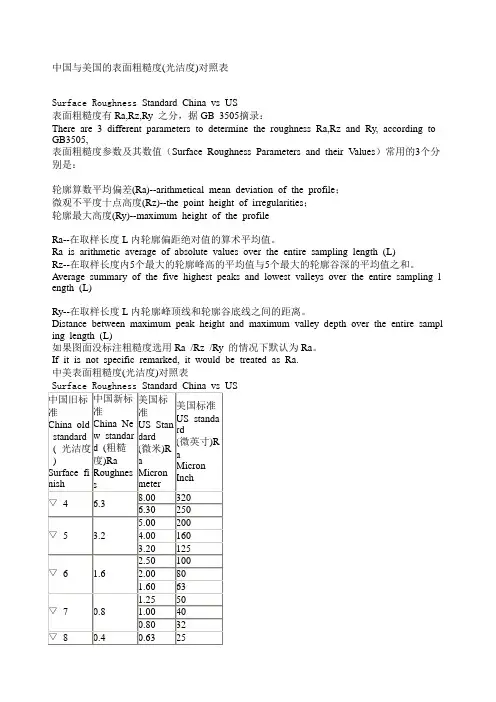
中国与美国的表面粗糙度(光洁度)对照表Surface Roughness Standard China vs US表面粗糙度有Ra,Rz,Ry 之分,据GB 3505摘录:There are 3 different parameters to determine the roughness Ra,Rz and Ry, according to GB3505,表面粗糙度参数及其数值(Surface Roughness Parameters and their Values)常用的3个分别是:轮廓算数平均偏差(Ra)--arithmetical mean deviation of the profile;微观不平度十点高度(Rz)--the point height of irregularities;轮廓最大高度(Ry)--maximum height of the profileRa--在取样长度L内轮廓偏距绝对值的算术平均值。
Ra is arithmetic average of absolute values over the entire sampling length (L)Rz--在取样长度内5个最大的轮廓峰高的平均值与5个最大的轮廓谷深的平均值之和。
Average summary of the five highest peaks and lowest valleys over the entire sampling l ength (L)Ry--在取样长度L内轮廓峰顶线和轮廓谷底线之间的距离。
Distance between maximum peak height and maximum valley depth over the entire sampl ing length (L)如果图面没标注粗糙度选用Ra /Rz /Ry 的情况下默认为Ra。
If it is not specific remarked, it would be treated as Ra.中美表面粗糙度(光洁度)对照表US离(波距)很小(在1mm以下),用肉眼是难以区别的,因此它属于微观几何形状误差。
American-光学元件表面光洁度标准资料

元件最大划痕为60#
66>60;因此,元件不合格。
左图是大家看的编号3的样品。 (图片是放大的不是实际尺寸)
图中有20#划痕长度2.2mm。10# 划痕长度7mm对于表面质量要求 20-10该产品不合格。对于表面 质量要求40-20则该产品所有级
数乘以划痕长度与元件直径之比所
得乘积之和为:
20×2.2/5+10×7/5=8.8+17=25.8
痕时,所有最大划痕的长度之和应不超过元件直径的1/4。
例如:有一长30mm宽10mm的元件,元件的表面质量要求为60—40,有2条
60#长为3 mm划痕。
它的等效直径为20mm
60#划痕长3mm
1/4D为1/4×20=5mm
最大划痕的长度和为:
60#划痕长3mm
3mm+3mm=6mm 6mm>5mm元件最大划痕的长度和超过元件直径的1/4。所以元件不合格。
(注意:美军标的麻点与划痕不同,麻点是可计量的也即麻 点的大小是确定的,50#麻点也即直径D=0.5mm的麻点)
0.125mm
点子直径: (0.125+0.255)/2=0.19mm
不规则点子
0.255mm
13
《SC-QA027表面质量标准》麻点的判定标准有6条。其 它5条是美军标规定的。公司内控标准一条。
1.当元件存在超过表面质量要求的麻点级数时,元件不合格。
例:元件为20mm,质量指标要求为60—40,元件有1个直径0.5mm
的麻点
50>40元件不合格。
2.每20mm直径上只允许有1个最大麻点。
例 : 元 件 为 20mm , 质 量 指 标 要 求 为 60—40 , 元 件 有 2 个 直 径 0.4mm的麻点元件不合格
光学元件表面光洁度标准

光学元件表面光洁度标准光学元件是现代光学技术中不可或缺的关键组成部分,而光洁度则是评估光学元件质量的重要指标之一。
光学元件表面光洁度标准主要是为了确保光学元件在制造、使用和检测过程中的可靠性和质量,以满足各种应用领域的需求。
本文将介绍光学元件表面光洁度标准的相关内容,并探讨其在光学元件制造过程中的重要性。
一、光学元件表面光洁度标准的定义光学元件表面光洁度标准是指制造和检测光学元件时所采用的一系列参数和规范,以确保光学元件表面的平整度、透明度以及对光的散射和吸收的影响在允许的范围内。
这些参数包括表面粗糙度、波前畸变、散射、反射率等,通过这些参数的测量和评估,可以评判光学元件的表面质量,并制定相应的工艺和检测方法。
二、光学元件表面光洁度标准的重要性光学元件的表面质量直接影响到其在光学系统中的性能和效果。
一方面,光学元件表面的光洁度与其光学性能密切相关。
粗糙表面会导致光的散射和反射,影响光学系统的透光率和信号传输质量。
另一方面,光学元件表面的光洁度也是制造和检测过程中的一项重要指标,它直接决定了光学元件的可靠性和稳定性。
三、光学元件表面光洁度标准的参数1. 表面粗糙度:表面粗糙度是表征光学元件表面平整程度的参数,通常用Ra(粗糙度平均值)或RMS(均方根粗糙度)来表示。
粗糙度的要求根据光学系统的具体应用需求而有所不同,一般要求表面粗糙度在一定的范围内。
2. 波前畸变:波前畸变是指光通过光学元件后所引起的相位和振幅变化,它直接影响到光学系统的成像质量和分辨率。
波前畸变的要求通常由像差曲线来表示,不同的光学元件在不同的应用中对波前畸变的要求有所不同。
3. 散射:散射是指光在光学元件表面上的改变方向,它导致光的损失和干扰。
散射可以通过测量散射角度和散射强度来评估,要求光学元件的散射尽可能小,以保证光学系统的透光率和图像质量。
4. 反射率:反射率是指光在光学元件表面的反射能力,它直接影响到光学系统的透光率和光学信号传输质量。
光学 元件表面光洁度标准1(可编辑)

光学元件表面光洁度标准1(可编辑)* 一.定义: 表面缺陷标准:依据美国军用标准MIL-PRF-13830B用两组数字表示表面缺陷大小。
例如40/20(或40-20)前者限制划痕大小,后者限制麻点大小。
道子、亮路都统称为划痕。
斑点、坑点、点子都称为麻点。
规定长与宽的比大于4:1的为划痕;长与宽的比小于4:1的为麻点。
点子划痕当元件的不同区域表面光洁度要求不一样时,等效直径的计算以区域进行:表面质量要求高的内区域其等效直径以内区域为准(如有效孔径的区域),表面质量要求低的外区域计算的是整体元件的等效直径。
划痕点子 A区20-10 B区80-50 如左图元件表面质量要求不同,则在判定A区是否符合要求时,应取内圆直径进行计算。
而B区则取整个元件的圆直径三角的面积为(低×高)/2 a ×b /2 三角等效直径D 长方形面积长×宽 a ×b 长方形的等效直径D D 面积π D/2 2 a b 美军标规定对于非圆形元件其直径取相等面积圆的直径。
a h A区:20-10 B区:80-50 3mm 1mm 4mm 2mm 对于长方形元件(当长与宽的比 5:1时)可以用简单公式:等效直径 (长+宽)/2来计算。
如左图元件 A区等效直径为(1+3)/2 2mm B区等效直径为(2+4)/2 3mm 对于长与宽比?5:1的产品不能用简单公式计算等效直径划痕: 以美国军用标准《MIL-O-13830》的表面质量划痕样板作为各级数划痕的比对标准。
(注意:美军标未指明划痕的计量单位也即未确定划痕的宽度和深度,只能以实际观察样版为标准。
) 这里的划痕级数就是通常的划痕号数,标准样版有10#、20#、40#、60#、80# 5个级。
SC-QA027表面质量标准共有7条划痕判定标准,前5条是美军标的规定,后两条是公司内控标准。
以下逐条讲解: 1.当元件的划痕级数超过表面质量要求的划痕级数时,元件不合格。
中国与美国的表面粗糙度光洁度对照表

中国与美国的表面粗糙度光洁度对照表Standardization of sany group #QS8QHH-HHGX8Q8-GNHHJ8-HHMHGN#Surface Roughness Standard China vs US有Ra,Rz,Ry 之分,据GB 3505摘录:There are 3 different parameters to determine the roughness Ra,Rz and Ry, according to GB3505,表面粗糙度参数及其数值(Surface Roughness Parameters and their Value s)常用的3个分别是:轮廓算数平均偏差(Ra)--arithmetical mean deviation of the profile;微观不平度十点高度(Rz)--the point height of irregularities;轮廓最大高度(Ry)--maximum height of the profileRa--在取样长度L内轮廓偏距绝对值的算术平均值。
Ra is arithmetic average of absolute values over the entire sampling length (L)Rz--在取样长度内5个最大的轮廓峰高的平均值与5个最大的轮廓谷深的平均值之和。
Average summary of the five highest peaks and lowest valleys over the entire sampling length (L)Ry--在取样长度L内轮廓峰顶线和轮廓谷底线之间的距离。
Distance between maximum peak height and maximum valley depth over th e entire sampling length (L)如果图面没标注粗糙度选用Ra /Rz /Ry 的情况下默认为Ra。
与美国的表面粗糙度光洁度对照表
与美国的表面粗糙度光洁度对照表Company number【1089WT-1898YT-1W8CB-9UUT-92108】Surface Roughness Standard China vs US有Ra,Rz,Ry 之分,据GB 3505摘录:There are 3 different parameters to determine the roughness Ra, Rz and Ry, according to GB3505,表面粗糙度参数及其数值(Surface Roughness Parameters and their Values)常用的3个分别是:轮廓算数平均偏差(Ra)--arithmetical mean deviation of the profil e;微观不平度十点高度(Rz)--the point height of irregularities;轮廓最大高度(Ry)--maximum height of the profileRa--在取样长度L内轮廓偏距绝对值的算术平均值。
Ra is arithmetic average of absolute values over the entire sam pling length (L)Rz--在取样长度内5个最大的轮廓峰高的平均值与5个最大的轮廓谷深的平均值之和。
Average summary of the five highest peaks and lowest valleys ov er the entire sampling length (L)Ry--在取样长度L内轮廓峰顶线和轮廓谷底线之间的距离。
Distance between maximum peak height and maximum valley depth o ver the entire sampling length (L)如果图面没标注粗糙度选用Ra /Rz /Ry 的情况下默认为Ra。
中国与美国的表面粗糙度(光洁度)对照表1(1)
中国与美国的表面粗糙度(光洁度)对照表Surface Roughness Standard China vs US表面粗糙度有Ra,Rz,Ry 之分,据GB 3505摘录:There are 3 different parameters to determine the roughness Ra,Rz and Ry, acc ording to GB3505,表面粗糙度参数及其数值(Surface Roughness Parameters and their Values)常用的3个分别是:轮廓算数平均偏差(Ra)--arithmetical mean deviation of the profile;微观不平度十点高度(Rz)--the point height of irregularities;轮廓最大高度(Ry)--maximum height of the profileRa--在取样长度L内轮廓偏距绝对值的算术平均值。
Ra is arithmetic average of absolute values over the entire sampling length (L) Rz--在取样长度内5个最大的轮廓峰高的平均值与5个最大的轮廓谷深的平均值之和。
Average summary of the five highest peaks and lowest valleys over the entire sampling length (L)Ry--在取样长度L内轮廓峰顶线和轮廓谷底线之间的距离。
Distance between maximum peak height and maximum valley depth over the e ntire sampling length (L)如果图面没标注粗糙度选用Ra /Rz /Ry 的情况下默认为Ra。
If it is not specific remarked, it would be treated as Ra.中美表面粗糙度(光洁度)对照表表面粗糙度是指加工表面具有的较小间距和微小峰谷不平度。
SPI 美国光洁度标准
SPI 美国光洁度标准(2009-11-16 17:05:45)转载标签:杂谈SPI Finish A-1 -- Grade #3, 6000 Grit Diamond BuffSPI Finish A-2 -- Grade #6, 3000 Grit Diamond BuffSPI Finish A-3 -- Grade #15, 1200 Grit Diamond BuffSPI Finish B-1 -- 600 Grit PaperSPI Finish B-2 -- 400 Grit PaperSPI Finish B-3 -- 320 Grit PaperSPI Finish C-1 -- 600 Grit StoneSPI Finish C-2 -- 400 Grit StoneSPI Finish C-3 -- 320 Grit StoneSPI Finish D-1 -- 600 Stone Prior to Dry Blast Glass Bead #11 SPI Finish D-2 -- 400 Stone Prior to Dry Blast #240 OxideSPI Finish D-3 -- 320 Stone Prior to Dry Blast #24 OxideSPE -- The Society of Plastic EngineersSPI -- The Society of the Plastic Industry另附:表面粗糙度国际标准加工方法标准等级代号表面粗糙度加工工具(方法) 加工材料及硬度要求光度描述粗研磨砂粒粒度精研磨砂粒粒度钻石膏抛光SPI(A1) Ra0.005 S136 54HRC 光洁度非常高,镜面效果SPI(A2) Ra0.01 DF-2 58HRC 光洁度较低,没有砂纸纹SPI(A3) Ra0.02 S136 300HB 光洁度更低一级,但没有砂纸纹SPI(B1) Ra0.05 没有光亮度,有轻微3000#砂纸纹SPI(B2) Ra0.1 没有光亮度,有轻微2000#砂纸纹SPI(B3) Ra0.2 没有光亮度,有轻微1000#砂纸纹不辨加工痕迹的方向。
中国与美国的表面粗糙度(光洁度)对照表
中国与美国的表面粗糙度(光洁度)对照表
表面粗糙度是指加工表面具有的较小间距和微小峰谷不平度。
其两波峰或两波谷之间的距离(波距)很小(在1mm以下),用肉眼是难以区别的,因此它属于微观几何形状误差。
表面粗糙度越小,则表面越光滑。
表面粗糙度的大小,对机械零件的使用性能有很大的影响,主要表现在以下几个方面:
①表面粗糙度影响零件的耐磨性。
表面越粗糙,配合表面间的有效接触面积越小,压强越大,磨损就越快。
②表面粗糙度影响配合性质的稳定性。
对间隙配合来说,表面越粗糙,就越易磨损,使工作过程中间隙逐渐增大;对过盈配合来说,由于装配时将微观凸峰挤平,减小了实际有效过盈,降低了联结强度。
③表面粗糙度影响零件的疲劳强度。
粗糙零件的表面存在较大的波谷,它们像尖角缺口和裂纹一样,对应力集中很敏感,从而影响零件的疲劳强度。
④表面粗糙度影响零件的抗腐蚀性。
粗糙的表面,易使腐蚀性气体或液体通过表面的微观凹谷渗入到金属内层,造成表面腐蚀。
⑤表面粗糙度影响零件的密封性。
粗糙的表面之间无法严密地贴合,气体或液体通过接触面间的缝隙渗漏。
此外,表面粗糙度对零件的外观、测量精度也有影响。
REF上面都说了是参考的意思,这个一般在不重要的尺寸后面加注,一般出现在焊接件和钣金件上不太重要的外形尺寸上,TYP一般出现在多个相同的尺寸上的加注,可以理解成多处相同的意思,象我们在标注分度圆上的等分孔时都会注明4-XX或螺纹4-M5-2H等等,老外直接就注上M5-2H TYP或1/4-20UNC-2A TYP,可以理解成多处相同~。
SPI美国光洁度标准
SPI美国光洁度标准SPI 美国光洁度标准(2009-11-16 17:05:45)转载标签:杂谈SPI Finish A-1 -- Grade #3, 6000 Grit Diamond BuffSPI Finish A-2 -- Grade #6, 3000 Grit Diamond BuffSPI Finish A-3 -- Grade #15, 1200 Grit Diamond BuffSPI Finish B-1 -- 600 Grit PaperSPI Finish B-2 -- 400 Grit PaperSPI Finish B-3 -- 320 Grit PaperSPI Finish C-1 -- 600 Grit StoneSPI Finish C-2 -- 400 Grit StoneSPI Finish C-3 -- 320 Grit StoneSPI Finish D-1 -- 600 Stone Prior to Dry Blast Glass Bead #11 SPI Finish D-2 -- 400 Stone Prior to Dry Blast #240 Oxide SPI Finish D-3 -- 320 Stone Prior to Dry Blast #24 OxideSPE -- The Society of Plastic EngineersSPI -- The Society of the Plastic Industry另附:表面粗糙度国际标准加工方法标准等级代号表面粗糙度加工工具(方法) 加工材料及硬度要求光度描述粗研磨砂粒粒度精研磨砂粒粒度钻石膏抛光SPI(A1) Ra0.005 S136 54HRC 光洁度非常高,镜面效果SPI(A2) Ra0.01 DF-2 58HRC 光洁度较低,没有砂纸纹SPI(A3) Ra0.02 S136 300HB 光洁度更低一级,但没有砂纸纹SPI(B1) Ra0.05 没有光亮度,有轻微3000#砂纸纹SPI(B2) Ra0.1 没有光亮度,有轻微2000#砂纸纹SPI(B3) Ra0.2 没有光亮度,有轻微1000#砂纸纹不辨加工痕迹的方向。