
端子压接品质问题及判定.
端子压接品质问题及判定
首先,了解端子具有三个主要部分:插接区、过渡区和压接区 (图A ,这有助于我们理解。
顾名思义,插接区是端子与另一半连接端子插接的部分。
该部分由连接器设计师设计为与对接端子接合,并以一定的方式工作。
如果压接过程中接合部变形,将会降低连接器的性能。
过渡区同样设计为在压接过程中不受影响。
如果您改变了弹性片或端子止口的位置,同样将影响连接器的性能。
压接区是唯一设计受到压接工艺影响的部分。
使用连接器制造商推荐的端接设备,夹紧压接区,从而牢固地与线缆连接。
理想情况下,您将端子压接在线缆上的所有工作仅发生在压接区。
压接工艺中可能出现的13个最常见的问题:1. 压接高度过小
压接高度是指导体压接区在压接后的横截面高度,它是良好压接最重要的特征。
连接器制造商提供了为端子设计的每种线缆尺寸的压接高度。
给定线缆的正确压接高度范围或公差可能小达0.002" 。
在如此严格的规范下,检验压接机是否设置正确对于获得良好压接是非常重要的。
2. 压接高度过大
过大的压接高度无法正确压缩线芯,引起压接区过大的无效空隙,因为线芯和端子金属之间没有足够的金属间接触。
问题#1 & #2的解决方法很简单:调节压接机上的导体压接高度。
在首次使用压接机进行工作时,使用图B , 中所示的游标卡尺或千分尺检验压接高度在规定范围内,并且在工作过程中应按照要求的频度重新检查,以保持正确的压接高度。
3. &
4. 绝缘压接区过小或过大
由于绝缘类型和厚度的多样性,连接器制造商一般不会提供绝缘层的压接高度。
绝缘压接为导体压接区提供应力释放,这样在线缆弯曲时不会使线芯折断。
过小的绝缘压接区会使绝缘压接区中的金属应力过大,削弱其应力释放功能。
大多数类型的压接工具可以独立于导体压接高度而调节绝缘压接高度。
正确的调节使得端子夹紧绝缘层至少180度,并且不会刺穿绝缘层。
在端子的绝缘压接件的外径与线缆绝缘层的外径接近相同时,最好的方法是IDT 技术。
5. 松散的线芯
松散的线芯 (图 V 是导致压接问题的另一个常见原因。
如果所有线芯没有完全封闭于导体压接区,压接件的强度和电流负载能力都会大幅降低。
要获得良好的压接,您必须满足连接器制造商指定的压接高度。
如果并非所有线芯都对压接高度以及压接强度起到作用,那么压接件的性能将无法达到规定要求。
一般来说,松散线芯的问题是很容易解决的,只需重新收拢线缆成束,然后插入进行压接的端子中。
如果从线缆上剥下绝缘层是单独的操作过程,在处理或集束过程中可能会不小心将线芯分离。
使用剥线并保持工艺去除绝缘层,这样绝缘套并没有完全从线缆上去除,直至准备用端子压接在线缆上,有助于最大限度减小线芯松散问题问题。
6. 剥线长度过短
如果剥线长度过短,或者线缆没有完全插入导体压接区,端接可能不能达到规定的拉拔力,因为线缆与端子之间的金属间接触减少了。
如图 VI, 所示,线缆的剥线长度过短(注意绝缘层处于正确位置,伸出导体压接区前部的距离无法获得要求的一个线缆外径。
解决方法很简单:增大剥线设备的剥线长度至该端子的规定值。
7. 线缆插入过深
与过短的剥线长度相关的另一个压接问题,出现在线缆插入压接区过深的情况下。
如图 VII 所示,绝缘层向前过深地插入绝缘压接区,导体伸出至过渡区。
在实际应用中,这可能引起三种失效模式。
其中两种是由于导体压接区中金属间接触减少,使得额定电流和线缆拉拔力降低。
金属与塑料的接触没有金属间接触牢固,而且它不导电。
第三种失效模式在连接器接合时可能出现。
如果线缆伸出至过渡区过深,插针端子的尖端碰撞上线缆,可能会阻止连接器完全就位,或者可能导致插针或插孔端子弯曲。
这种情况称为端子碰撞。
在极端情况下,即使端子在外壳内完全就位,但是会被推出外壳背部。
要解决这个问题,确认没有使用过大的力将线缆插入压接机而使之越过压接机的线缆止口,或者调节线缆止口的位置使之正确地轴向定位已剥皮的线缆。
8. "香蕉" (过度弯曲端子
最形象的压接问题之一称为" 香蕉" 压接 (图 VIII,因为压接端子呈香蕉形状。
这使得端子很难插入外壳中,可能引起端子碰撞。
这个问题很容易解决,调节压接机上的限制销的位置即可。
这个小销位于压接机中,在压接区压接在线缆上时接触端子的接合区。
在压接过程中,端子一端的大量金属(在压接区中)移动。
如此大的作用力趋向于强迫端子的前部上翘,除非被适当的" 限制销" 所限制。
9. 压接过于靠前
比较明显的一个压接问题是过渡区的局部被损坏,如图 IX所示。
在图示的端子中,竖直的突起部分是称为" 端子止口" 的设计特征。
其功能是防止端子过深地插入外壳。
如果止口被完全损毁,实际端子会被推向一直穿过外壳。
解决方法比较简单。
引起这一问题的原因是端子和金属条(当你从制造商处收到货时端子所连接的金属条相对于压接机的位置不正确。
只需放松可互换工具的基板,然后重新对准压接机,即可解决问题。
10. 喇叭口过小喇叭口 (图 X的正确尺寸是接近端子材料厚度的 2 倍。
例如,如果端子由厚度为.008"的材料制成,喇叭口应当约为.016"。
虽然几千分之一英寸的偏差不会在本质上影响端子的性能,如果缺少喇叭口,或者小于端子材料厚度,会有割断线芯的危险。
保留的线芯减少会降低端接强度。
要校正该问题,确认压接设备上的冲头和砧座正确对准。
11. 喇叭口过大如果喇叭口过大也会出现问题(图 Xl,因为这会减小端子压接区与线缆接触的总面积。
线缆与端子的接触面越小,线缆拉拔力越小。
如果压接高度正确,那么可能是由于工具磨损引起的问题,应当予以更换。
12. 尾料过长在压接过程中,尾料从端子上裁切下来。
如果保留的尾料过长(图 XII,就会出现问题。
当端子插入外壳中时,过长的金属尾料会伸出至连接器的后部,在施加较高的电压时引起连接器的相邻触点之间的电弧。
如果端子前部的尾料过长,会干涉连接器的接合和引起"端子碰撞"。
解决方法比较简单。
调节压接机上的基板,使端子在压接机中正确居中。
端子没有正确居中的另一个标志是喇叭口没有正确成形。
出现这种情况是因为喇叭口与尾料的工具具有空间关系。
13. 倒钩弯曲尽管倒钩弯曲并不一定是不正确的压接过程产生的,但是连接器还是会失效。
倒钩 (图 XIII 可能向内或向外过度弯曲,这会影响端子完全锁入塑料外壳的能力。
倒钩的损害可能是由于端子从卷轴上展开时,压接机的转轴固定器上的摩擦轮过紧,也可能是端子压接在线缆上之后的搬运引起的。
通常已端接的线缆会捆扎成束,库存或运输至工厂的另一个地点。
在捆扎过程中,或者每根已端接的线缆从线束中取出时,倒钩也可能会弯曲。
如果是在压接机上出现损坏,那么需
要调节摩擦轮的松紧度,只需保持端子卷轴不会由于其自重而展开即可。
如果问题出在捆扎过程,需要采用更小的线束或改进搬运程序。
端子合格压接及其判定
端子合格压接及其判定介绍1. 压接高度过小2. 压接高度过大3. &4. 绝缘压接过小或过大5. 松散的线芯6. 剥线长度过短7. 线缆插入过深8. "香蕉" (过度弯曲) 端子9. 压接过于靠前10. 喇叭口过小11. 喇叭口过大12. 尾料过长13. 弹性片弯曲准则介绍您已经阅读了所有的连接器目录,找到了满足您的所有设计标准并完全适于您的应用的连接器。
正确的额定电流、额定电压、电路大小、接合力、线规能力、结构、端接方法和安全特征,例如正向锁定、完全独立的触点、极性和代理商资格等要求得到满足,那么简而言之就是您找到了完美的连接器。
但是还没有完全到长出一口气的时候,特别是如果您选择的连接器使用压接系统。
虽然这可能是最快、最可靠和牢固的端接方法之一,如果端子没有正确地压接在线缆上,您会忘记在选择正确的连接器上付出的所有辛苦努力。
虽然有13个常见的压接问题会降低您的产品的可靠性,但是仅需一些小的知识和预先规划就可以简单地避免这些问题。
首先,了解端子具有三个主要部分:插接区、过渡区和压接区(图A),这有助于我们理解。
顾名思义,插接区是端子与另一半连接端子插接的部分。
该部分由连接器设计师设计为与对接端子接合,并以一定的方式工作。
如果压接过程中接合部变形,将会降低连接器的性能。
过渡区同样设计为在压接过程中不受影响。
如果您改变了弹性片或端子止口的位置,同样将影响连接器的性能。
压接区是唯一设计受到压接工艺影响的部分。
使用连接器制造商推荐的端接设备,夹紧压接区,从而牢固地与线缆连接。
理想情况下,您将端子压接在线缆上的所有工作仅发生在压接区。
正确执行的压接示例参见(图B)。
绝缘压接区压缩绝缘层,但不会刺穿。
线芯(或线刷)伸出于导体压接区前部的距离至少等于线缆导体的直径。
例如,18 AWG线缆应伸出至少.040"。
在绝缘和导体压接区之间的部分可以看见绝缘层和导体。
导体压接区在引入端和尾端呈喇叭形,而过渡区和接合区在压接工艺前后始终保持不变。
端子压接品质问题及判定

端子压接品质问题及判定首先,了解端子具有三个主要部分:插接区、过渡区和压接区(图A),这有助于我们理解。
顾名思义,插接区是端子与另一半连接端子插接的部分。
该部分由连接器设计师设计为与对接端子接合,并以一定的方式工作。
如果压接过程中接合部变形,将会降低连接器的性能。
过渡区同样设计为在压接过程中不受影响。
如果您改变了弹性片或端子止口的位置,同样将影响连接器的性能。
压接区是唯一设计受到压接工艺影响的部分。
使用连接器制造商推荐的端接设备,夹紧压接区,从而牢固地与线缆连接。
理想情况下,您将端子压接在线缆上的所有工作仅发生在压接区。
压接工艺中可能出现的13个最常见的问题:1. 压接高度过小压接高度是指导体压接区在压接后的横截面高度,它是良好压接最重要的特征。
连接器制造商提供了为端子设计的每种线缆尺寸的压接高度。
给定线缆的正确压接高度范围或公差可能小达0.002"。
在如此严格的规范下,检验压接机是否设置正确对于获得良好压接是非常重要的。
2. 压接高度过大过大的压接高度无法正确压缩线芯,引起压接区过大的无效空隙,因为线芯和端子金属之间没有足够的金属间接触。
问题#1 & #2的解决方法很简单:调节压接机上的导体压接高度。
在首次使用压接机进行工作时,使用图B, 中所示的游标卡尺或千分尺检验压接高度在规定范围内,并且在工作过程中应按照要求的频度重新检查,以保持正确的压接高度。
3. &4. 绝缘压接区过小或过大由于绝缘类型和厚度的多样性,连接器制造商一般不会提供绝缘层的压接高度。
绝缘压接为导体压接区提供应力释放,这样在线缆弯曲时不会使线芯折断。
过小的绝缘压接区会使绝缘压接区中的金属应力过大,削弱其应力释放功能。
大多数类型的压接工具可以独立于导体压接高度而调节绝缘压接高度。
正确的调节使得端子夹紧绝缘层至少180度,并且不会刺穿绝缘层。
在端子的绝缘压接件的外径与线缆绝缘层的外径接近相同时,最好的方法是IDT技术。
端子压接质量要求
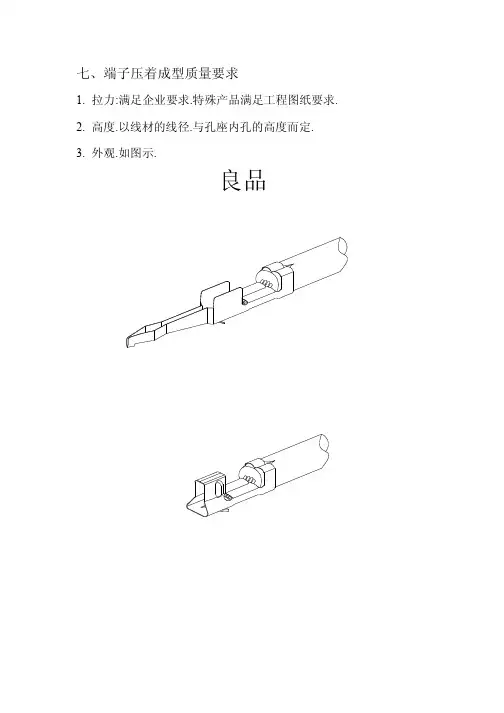
七、端子压着成型质量要求1.拉力:满足企业要求.特殊产品满足工程图纸要求.2.高度.以线材的线径.与孔座内孔的高度而定.3.外观.如图示.良品上道工序不良品剥头不齐:问题产生原因:裁线品质不良后果:拉力不足,通不过摇摆测试铜丝过长:问题产生原因:裁线品质不良后果:插孔后铜丝外露引起短路长短线:问题产生原因:端压操作方法不正确 后果:外观不良,单条线材受力压两根线材:问题产生原因:端压操作方法不正确后果:不符合工艺的接线法胶皮压伤:问题产生原因:端压操作方法不正确 后果:铜丝压断,绝缘不良铜丝外露:问题产生原因:端压操作方法不正确 后果:电阻过大,不导通压两个端子:问题产生原因:端压操作方法不正确后果:端子丧失所有功能包胶:问题产生原因:线材没有放到端子的压着相应的位置后果:不导通不到位:问题产生原因:线材没有放到端子的压着相应的位置 后果:拉力不足,通不过摇摆测试因操作手法不正确而形成的不良品排线方向压反不符合图纸:问题产生原因:端压操作错误后果:不符合接线位的要求无喇叭口:问题产生原因:机器调试不良后果:压断铜丝后脚压断:问题产生原因:机器调试不良后果:拉力不足,摇摆测试通不过喇叭口过大:问题产生原因:机器调试不好或刀片不良 后果:拉力不足压胶脚位过低,胶皮压伤:问题产生原因:机器调试不好或机器性能不稳定后果:铜丝压断,绝缘不良,电阻过大高低脚,胶皮压伤:问题产生原因:机器调试不好或机器性能不稳定 后果:铜丝压断,绝缘不良,电阻过大后脚错位:问题产生原因:机器调试不好或刀片不良后果:插孔后外露端子,外观不良端子脚过高:问题产生原因:机器调试时未调好,或机器性能不稳定 后果:拉力不足,通不过摇摆测试端子脚位不良端子尾带切断不良披峰过大:问题产生原因:机器调试不良,机器不稳定 后果:无法插孔,外观不良尾带过长:问题产生原因:机器调试不良后果:外露铜片,外观不良端子变形(低头):问题产生原因:机器调试不良后果:无法插孔,针座无法插入端子变形(翘头):问题产生原因:机器调试不良后果:无法插孔,针座无法插入端子变形(开裂)问题产生原因:机器调试不好或来料不良后果:插拔力不足,电测性能不良,不稳定倒勾平低(无倒勾):问题产生原因:机器调试不良或来料不良 后果:无法插孔,倒勾拉力不足端子变形端子断开:问题产生原因:原材料不良, 后果:通不过基板孔端子变形偏头:问题产生原因:原材料不良,在运输时损坏后果:通不过基板孔。
端子压接标准及检验规范

端子压接工序检验规范
4.3 端子各部位压接确认: 4.3.1 喇叭口位置确认
○ 良好
△ 可接受
× 不可接受
前后均有喇叭口 4.3.2 料带切断位置确认(参考)
后 方有喇叭口、前方无喇叭口 后方无喇叭口,易压伤芯线
4.3.3 电线位置确认 ○ 良好
△ 可接受
△ 可接受
× 不可接受
× 不可接受
× 不可接受
端子压接工序检验规范
表 1 拉力值
导体公称截面积,mm² 0.35 0.5 0.75
拉力1),N 50 70 80
导体公称截面积,mm² 4.0 6.0 10.0
拉力,N 270 450 500
0.85
100
25.0
1900
1.0
110
35.0
2200
1.5
150
≥50.0~120.0
2700
2.5
翘曲
△ 可接受
端子压接工序检验规范
扭曲
4.6 端子外模绝缘层压接检验方式: 4.6.1 绝缘层压接后进行三个循环的弯折试验后,在连接B区应可见电线导体和电线绝缘层,检查绝缘
层覆是否有损伤或滑出,若有表面损伤或滑出,则压接高度须重新调整,如附图:
4.7 端子拉力测试及检验方式,如附图: 4.7.1 测试长度以150mm左右为标准 4.7.2 脱去外被20mm左右 4.7.3 以拉力计拉引测试,直到导体与端子分离,记下此时拉力计上指针之刻度即为端子拉力,其拉力 值应不小于表1的规定。 4.7.4 若端子为有外皮包裹的,测量端子拉力时先去除外皮后再测量 4.7.5 拉力测试后应检验端子拉出后的状况,若导体芯线全部断在端子内模内为端子压接高度过低, 则必须重新将端子内模高度调高;若导体芯线无一股芯线留在内模中,则必须重新将端子内模 高度调低,(除铆压双并线端子外) 4.7.6 双并线合压在一端子时,端子内模时不得有芯线导体外露.双并线之拉力在拉力规格范围内即 可,不要求符合4.7.5条。
端子压接作业不良现象及原因分析
端子压接作业不良现象及原因分析端子压接作业是线束加工中一个重要的工序,在整个行业内,在这个工序出现加工不良的情况是比较高的。
只有提升端子压接作业的良品率,才能够大幅提升线束加工的产能,提升线束加工的效率和质量。
那么自动端子机故障压接端子不良的原因有哪些?下面列出端子压接作业中主要的不良现象,并分析了不良现象的常见原因:一、端子扭曲变形不良表现形式:1.端子横向弯曲变形的现象;2.端子轴向扭曲变形现象。
不良原因:1.端子未处于下刀片的正中央而发生向左/右侧倾斜的情况;2.模具的端子移送器输送端子到打端位置时,移送器的弹簧张力太弱或太强情况下不能把端子传送到扁顶头l的正位置,发生未到达或超过的情况;3.打端时刀片(Crimper/Anvil)磨损的情况会出现不良;4.端子弯曲的不良是由于压接器和下刀片的中心错位导致.除此以外还会导致刀片磨损,使压着痕过深;5.因位置调节丝的磨损导致端子送不到位引起的不良。
二、线材线束未组装到位不良表现形式:1.深打:压芯区域压到线皮;2.深打:芯线长度过长导致端子变形;3.浅打:外皮或芯线没有压到指定的区域;不良原因:1.芯线剥皮长度过长或过短;2.压接是线材位置放置有误。
三、喇叭口不良表现形式:不良原因:1.端子和压接器的位置错误喇叭口未形成或形成太大;2.扁顶头部比 STRIP Guide Plate 更向后,进端子偏移传送时不良现象发生;四、切断口不良表现形式:不良原因:1.端子的切断部没有处在正位置,更突出或更向里的情况下出现的不良现象.切断口不良表现在切断口太长或太短、切断面斜、划手,切断面弯曲。
切断口太长时导致插盒子不到位、挂盒子。
太短时导致伤端子;2.端子切断时切断部会出现粗糙的不良现象原因:① 切断面被磨损的情况② 绝缘扁顶头末端磨损的情况③ 切断面和扁顶头有缝隙的情况五、端子仰 &端子钩不良表现形式:1.端子勾是指打端时端子前端向上弯曲的现象;2.端子仰是指打端时端子前端向下弯曲的现象。
端子压接规范详述
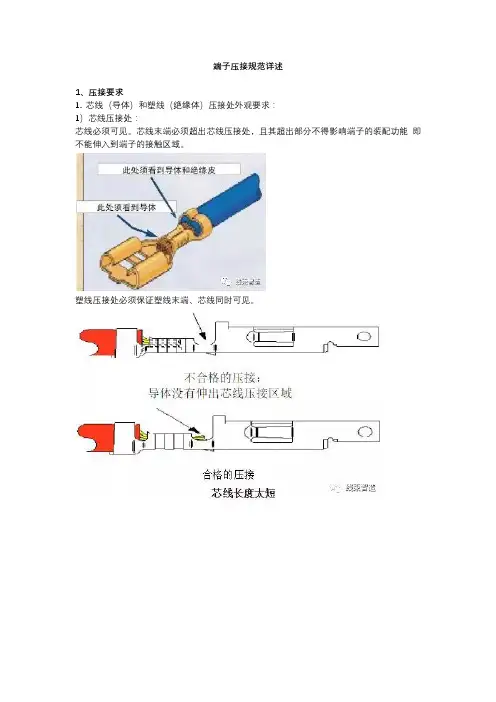
端子压接规范详述1、压接要求1. 芯线(导体)和塑线(绝缘体)压接处外观要求:1)芯线压接处:芯线必须可见。
芯线末端必须超出芯线压接处,且其超出部分不得影响端子的装配功能即不能伸入到端子的接触区域。
塑线压接处必须保证塑线末端、芯线同时可见。
2)芯线压接处、塑线压接处:导体不允许有任何单根导线外露及损伤。
针对以上要求,对于芯线和塑线压接外观的判定总则为:2. 喇叭口压接要求喇叭口分前喇叭口和后喇叭口。
后喇叭口必须保证能看到,前喇叭口最好也要有。
无喇叭口和过大的喇叭口都是不可接受的。
一般要求,喇叭口近似为端子材料的2倍,要求要后端必须能明显看到喇叭口,判定依据可参照下图:3. 余料切断要求端子压接时,要求必须能看到余料;过长的余料长度、无余料都是不可接受的。
通常要求余料切断长度为端子材料的1.0-1.5倍。
对于余料切断的具体长度判断要求满足以下三点:1)余料切断前端不超过0.3mm,后端长度不超过0.5mm;2)余料上的毛边不允许超过0.3mm;3)余料和毛边必须不能影响端子插入护套里。
4. 端子压接容易发生的变形及判断标准。
要求:端子弯曲变形不允许影响端子连接,及端子的接插功能。
5. 有密封塞的端子压接要求对于有些需要加密封塞的端子压接,主要有以下几点:1)密封塞在塑线压接部位必须安全可靠;2)密封塞在压接后无损坏现象;3)密封塞颈部末端在塑线压接和芯线压接之间必须可见;4)导线的绝缘皮在密封塞内必须可见。
2、压接截面1. 压接截面分析判定:1)压接对称;2)所有的芯线都被压紧;3)端子芯线压接内壁无裂缝;4)芯线压接区压接片中心闭合,顶端无间隙。
合格的塑线压接有以下三种压接方式:1)F-压接;2)重叠压接;3)交叉压接。
普通端子压接截面分析判定图:注意:芯线压接披锋高度不允许超过0.13mm,宽度不允许超过0.1mm。
旗型端子压接截面分析判定图:合格的(带密封塞)压接截面参考下图:不合格的(带密封塞)压接截面如下图所示:密封塞被刺穿。
8常见端子压着不良图解
导电率低下或断芯
无喇叭口定位爪変形
深打芯线长浅打
胶皮进入了压芯部芯线长进入了嵌合部
芯线全无
后部无喇叭口胶皮没有被压到压胶卷筒内芯线无突出
定位爪破损
嵌合部变形
毛刺
残片部毛刺
残片过长
端子上翘端子下弯
端子扭曲
嵌合部变形.破损
残片保留过长
嵌合部向上翘起
嵌合部横向歪斜
芯线压着面底部的两测出现龟裂或飞边毛刺
切断残片向下弯折
嵌合部向下弯折
嵌合部扭曲变形
包覆胶皮时,包覆变形不良
胶皮破损。
电气知识端子压接的13个常见问题速查
压接机的压力调整过大,导致端 子在压接过程中发生变形。
压接模具不匹配
使用了不合适的压接模具,使得端 子在压接过程中受力不均,出现变 形现象。
端子材料问题
端子材料质量差或不符合要求,容 易在压接过程中发生变形。
03
端子压接质量检查与 评估方法
外观检查法
检查端子压接部位是 否完整,有无破损、 裂纹或变形。
叉型端子
叉型端子是一种具有分叉结构的端子,可以方便地连接多 根导线。它的特点是连接灵活、适用范围广,但需要注意 导线的插入深度和压接力度。
02
端子压接常见问题及 原因分析
端子松动或脱落
压接高度不正确
压接高度过低,导致端子与导线之间 的接触面积不足,容易出现松动或脱 落现象。
导线线径与端子不匹配
导线线径过细或过粗,使得压接时端 子无法紧密包裹导线,容易出现松动 或脱落。
确保压接前对端子进行预处理 ,如去除氧化层、油污等。
增加压接后的检测工序,如拉 力测试、目视检查等,确保压 接质量。
压接不到位或过紧问题解决方案
调整压接工具的参数,如压力、 时间等,确保压接到位且不过紧
。
对压接模具进行定期维护和保养 ,确保其处于良好状态。
对操作人员进行培训,提高其操 作技能和质量意识。
常见端子类型及特点
开口型端子
开口型端子是一种具有开口的环形端子,可以方便地将导 线插入并进行压接。它的特点是结构简单、使用方便,但 连接强度相对较低。
针型端子
针型端子是一种具有针状结构的端子,可以插入对应的插 座中进行连接。它的特点是连接稳定、传输效率高,但需 要使用专用插座进行配合。
闭口型端子
闭口型端子是一种没有开口的环形端子,需要通过压接工 具将导线压入端子内部。它的特点是连接强度高、稳定性 好,但需要使用专用工具进行压接。
端子压接标准及检验规范
翘曲
△ 可接受
端子压接工序检验规范
扭曲
4.6 端子外模绝缘层压接检验方式: 4.6.1 绝缘层压接后进行三个循环的弯折试验后,在连接B区应可见电线导体和电线绝缘层,检查绝缘
层覆是否有损伤或滑出,若有表面损伤或滑出,则压接高度须重新调整,如附图:
4.7 端子拉力测试及检验方式,如附图: 4.7.1 测试长度以150mm左右为标准 4.7.2 脱去外被20mm左右 4.7.3 以拉力计拉引测试,直到导体与端子分离,记下此时拉力计上指针之刻度即为端子拉力,其拉力 值应不小于表1的规定。 4.7.4 若端子为有外皮包裹的,测量端子拉力时先去除外皮后再测量 4.7.5 拉力测试后应检验端子拉出后的状况,若导体芯线全部断在端子内模内为端子压接高度过低, 则必须重新将端子内模高度调高;若导体芯线无一股芯线留在内模中,则必须重新将端子内模 高度调低,(除铆压双并线端子外) 4.7.6 双并线合压在一端子时,端子内模时不得有芯线导体外露.双并线之拉力在拉力规格范围内即 可,不要求符合4.7.5条。
端子压接工序检验规范
表 1 拉力值
导体公称截面积,mm² 0.35 0.5 0.75
拉力1),N 50 70 80
导体公称截面积,mm² 4.0 6.0 10.0
拉力,N 270 450 500
0.85
100
25.0
1900
1.0
110
35.0
2200
1.5
150
≥50.0~120.0
2700
2.5
4.7.9接点压接寄表面绝缘层容易发生的不合格品及判断标准
端子压接工序检验规范
○ 良好
△ 可接受
接点压接后带胶热宿管平整紧缩在接点部 位上,无位移、脱开现象
40种端子压接验证过程中常见的问题和应对方法
序号1异常问题描述后端无喇叭口附图产生原因模具调试不到位不良后果铜丝损伤,降低导线截面积,额定电流通过时存在烧车风险1、向外微调送料底板/纵模调大送料;2、小上钳口倒角达成效果前后喇叭口均等、或仅后端有喇叭口、或后端>前端序号2异常问题描述铜丝切断根数>5%附图产生原因下线剥皮时进刀量大或芯线偏心不良后果有额定电流通过烧车风险1、首件检测达标,压力管理装置范围调最小;2、加装导线探测器达成效果满足VW60330标准序号3异常问题描述芯线飞出附图产生原因电线弯曲或铜丝松散未全压入包爪内应对方法应对方法40种端子压接验证过程中常见的问题和应对方法不良后果拉拔力降低,通过电流时飞丝松动打火烧化,邻近铜丝及端子烧化,导致电路断开;相邻电线有短路连电风险1、电线校直;2、铜丝排列整齐放入包筒正上方或放入包筒底部达成效果所有铜丝压入包爪内,无芯线飞出序号4异常问题描述芯线出头过长附图产生原因送线过位置超前,剥头过长不良后果对插不到位,接触不良;多孔精密护套自锁片将铜丝压散,短路烧车1、自动机单步级确认放线正确位置;2、验证剥头长度标准达成效果前端≤1.0mm且可见铜丝序号5异常问题描述芯线不出头附图产生原因剥头长度不够不良后果芯线不出头 ,拉拔力下降 应对方法工艺修改不正确的剥头长度标准达成效果前端≤1.0mm且可见铜丝序号6异常问题描述中缝漏铜丝附图应对方法应对方法产生原因线径与端子不适配不良后果通过电流时中缝铜丝松动打火烧化,邻近铜丝及端子烧化,导致电路断开1、降低压接高度试压;2、做剖面分析验证压接状态;3、不适配需技术部重新选型达成效果包爪内铜丝无外漏;序号7异常问题描述芯线压接区破损附图产生原因小上钳口变形不良后果拉拔力下降导致电流易将端子烧化 应对方法更换新的芯线压接钳口达成效果端子压接的外观和拉拔力达标序号8异常问题描述芯线压接区错开附图产生原因端子尾部不对称;端子料道与钳口不垂直不良后果拉拔力、电性能减小1、测量端子自身结构;2、检测模具上端子与小下钳口的平行度达成效果外观达标,拉拔力提升序号9应对方法应对方法异常问题描述绝缘皮不可见附图产生原因剥头过长不良后果绝缘皮易脱落,短路烧车1、自动机单步级确认放线正确位置;2、验证剥头长度标准达成效果外观达标序号10异常问题描述绝缘皮进入芯线压接区附图产生原因放线位置超前,挡板作用失效不良后果增大接触电阻,通电发热烧车应对方法1、自动机单步级确认放线正确位置;2、半自动压接放线抵住挡板达成效果绝缘皮未压入包爪内,包爪内铜丝无外漏;序号11异常问题描述芯线不可见附图产生原因放线位置超前,挡板作用失效不良后果存在通电发热烧车的风险应对方法1、自动机单步级确认放线正确位置;2、半自动压接放线抵住挡板达成效果外观达标应对方法序号12异常问题描述一侧包爪外偏未压上附图产生原因钳口崩裂掉块不良后果绝缘皮压力减轻,易短路烧车应对方法更换绝缘皮上钳口达成效果外观、绝缘皮压力达标序号13异常问题描述防水栓破损附图产生原因防水栓小或压接过狠不良后果湿区防水失效,短路烧车1、切换与端子尾部适配的防水栓;2、调整模具压接高度适中达成效果防水栓受力且无破损序号14异常问题描述绝缘压接区错位附图产生原因钳口单边磨损变形不良后果绝缘皮压力减轻,弯折试验不达标,有短路烧车风险应对方法钳口翻面安装或更换新的绝缘皮上钳口达成效果外观、绝缘皮压力达标应对方法序号15异常问题描述绝缘压接区前倾附图产生原因钳口落差有误或O型压接高度调的过低不良后果绝缘皮压力减轻,弯折试验不达标,有短路烧车风险1、裸端子放在下钳口、小下钳口上应该是水平的;2、O型压接包爪头部不能互干涉达成效果外观、绝缘皮压力达标序号16异常问题描述绝缘压接区后倾附图产生原因钳口落差有误或O型压接高度调的过低不良后果绝缘皮压力减轻,弯折试验不达标,有短路烧车风险1、裸端子放在下钳口、小下钳口上应该是水平的;2、O型压接包爪头部不能互干涉达成效果外观、绝缘皮压力达标序号17异常问题描述前料头过长附图产生原因步距调大了不良后果对插不到位,接触不良应对方法应对方法应对方法模具送料步距向后微调达成效果外观达标,可对插到位序号18异常问题描述后料头过长附图产生原因步距调小了不良后果装车时,刺破线皮,有短路烧车风险应对方法模具送料步距向前微调达成效果外观达标,不刺破线皮序号19异常问题描述前切断毛刺高度≥0.2附图产生原因切刀或刀座磨损不良后果护套中改变端子位置,对插时端子变形,存在通电接触不良烧车风险应对方法更换切刀、刀座,规避配合间隙导致的毛刺达成效果良好的电性能序号20异常问题描述后切断毛刺高度≥0.2附图产生原因切刀或刀座磨损不良后果装配不到底应对方法更换切刀、刀座,规避配合间隙导致的毛刺达成效果后工程无抱怨序号21异常问题描述下弯曲角度>5°附图产生原因升降芯升高或小下钳口后倒角变小不良后果护套中改变端子位置,对插时端子变形,存在通电接触不良烧车风险应对方法调试模具,可通过端子弯曲度检查工具达成效果弯曲范围符合行标,良好的电性能序号22异常问题描述上弯曲角度>5°附图产生原因升降芯降低或小下钳口后倒角变大不良后果护套中改变端子位置,对插时端子变形,存在通电接触不良烧车风险应对方法调试模具,可通过端子弯曲度检查工具达成效果弯曲范围符合行标,良好的电性能序号23异常问题描述右弯曲角度>3°附图产生原因送料器调大了不良后果护套中改变端子位置,对插时端子变形,存在通电接触不良烧车风险应对方法调试送料器位置适中,缩小步距达成效果弯曲范围符合行标,良好的电性能序号24异常问题描述左篇角度>3°附图产生原因送料器调小了不良后果护套中改变端子位置,对插时端子变形,存在通电接触不良烧车风险应对方法调试送料器位置适中,加大步距达成效果弯曲范围符合行标,良好的电性能序号25异常问题描述止进脚变形(偏移)附图产生原因模具送料干涉不良后果装配不到底,无法自锁应对方法消除干涉部位达成效果端子插入护套自锁序号26异常问题描述自锁片偏低附图产生原因模具底板让位槽浅导致不良后果装配不自锁应对方法让位槽磨深或退回模具供应商整改达成效果装配可自锁序号27异常问题描述自锁片外张附图产生原因模具凹模略高,送料时绊倒自锁片不良后果装配困难应对方法修磨凹模高度达成效果装配顺利序号28异常问题描述前端张开附图产生原因模具滑道内垫块过长不良后果装配困难,对插接触不良,有烧车风险应对方法磨低相应垫块达成效果端子头部无变形序号29异常问题描述后端张开附图产生原因模具滑道内垫块过长不良后果装配困难,对插接触不良,有烧车风险应对方法磨低相应垫块达成效果端子头部无变形序号30异常问题描述压接底部毛刺太大,且有裂痕附图产生原因压接过狠,钳口磨损不良后果有烧断端子的风险应对方法调试芯线压接高度,更换新的小上钳口达成效果芯线压接爪结合良好,所有的铜丝都被包紧序号31异常问题描述绝缘皮压接不到位附图产生原因模具绝缘皮高度未调好不良后果绝缘皮脱落导致短路烧车应对方法降低绝缘皮压接高度,绝缘压接进行 3 个循环的弯折试验,观察区可见电线导体和电线绝缘层达成效果绝缘皮压接端子尾部的卷边变形或压破绝缘皮,但是不能刺入导体铜丝内序号32异常问题描述防水栓端头在芯线包爪内,或防水栓被压破附图产生原因送线超前,挡板限位作用失效不良后果降低电性能,有防水失效烧车风险应对方法送料挡板后移,送线位置准确,达成效果防水性能达标序号33异常问题描述防水栓压接不紧,被轻易拉脱附图产生原因模具绝缘皮高度未调好不良后果防水栓未压紧,有防水失效烧车风险应对方法降低模具绝缘皮高度,防水栓不允许在导线上窜动达成效果防水性能达标序号34异常问题描述防水栓与绝缘体(线径)不匹配附图产生原因绝缘体(线径)小,防水栓大不良后果防水失效,导致烧车应对方法切换与线径适配的防水栓达成效果内孔与绝缘体紧密贴合,防水性能达标序号35异常问题描述端子对插面被切坏附图产生原因送料步距小不良后果对插不彻底,电性能降低应对方法重新调试模具送料步距达成效果端子压接外观达标序号36异常问题描述后喇叭口超标附图产生原因模具滑块内垫片安装不正确不良后果减小端子与导线的实压接区,降低电性能应对方法将钳口间的垫片安在小上钳口里面达成效果电气性能达标,端子压接外观达标序号37异常问题描述端子损伤附图产生原因端子在模具送料底板中划伤,或端子自身有损伤不良后果降低电器性能应对方法检修模具送料底板,消除干涉因素达成效果电气性能达标,端子压接外观达标序号38异常问题描述芯线与端子不匹配附图产生原因工艺选型不正确不良后果电线在包爪内跑偏、空心,电性能下降应对方法重新选型验证达成效果端子压接外观达标,剖面分析达标序号39异常问题描述未达到规定的拉力标准值附图产生原因压接高度错误或端子线径不适配不良后果装配或装车时线路断开应对方法确认选型,调试压接高度达成效果端子压接拉拔力必须达标序号40异常问题描述航插四点压接前后窗口铜丝不可见附图产生原因剥皮长度短,放线位置错误不良后果拉拔力、电性能降低应对方法剥皮长度加大,放线位置正确达成效果拉拔力、外观达标。