
锡膏印刷机的操作规程
DEK基本操作培训
一、主画面菜单:
1、 RUN:运行
2、 HEAD:头部:按该键,画面提示按下两个控制按键升起头部
3、 PASTE LOAD:锡膏加入
4、 CLEAN SCREEN:清洁钢网
5、 ADJUST :校正
6、 SET UP:设置
7、 MONITOR:监视(内为生产情报)
二、选择程式和修改程式:
1、按SET UP进入LOAD DATA,用上下键选择程式,按LOAD装载已有程式
2、按SET UP进入EDIT DATA,修改名字及内容;
3、 PRODUCT NAME:程式名
4、 CUSTOM SCREEN:钢网客户
5、 SCREEN IMAGE:钢网画面有边缘与中心之分
6、 DIST TO ZMAGE:区域至画面
7、 BOARD WIDTH:板宽
8、 BOARD LENGTH:板长
9、 BOARD THICKNESS:板厚
10、 PRINT SPEED:印刷速度
11、 PRINT FRONT LIMIT:印刷前极限
12、 PRINT REAR LIMIT:印刷后极限
13、 FRONT PRESSURE:前刮刀压力
14、 REAR PRESSURE:后刮刀压力
15、 PRINT GAP:印刷间隙
16、 UNDER CLEARANCE:下降间隔,以分离速度下降完该段距离恢复原速
17、 SEPARATION SPEED:分离速度
18、 STOP CYCLE AFTER:一个循环停止,设置一定印刷数量后自动停止
19、 PRINT MODE:印刷模式,选择PRINT/PTINT
20、 SCREEN CLEAN MODE:钢网清洁模式
21、 SCREEN CLEAN RATE:钢网清洁数量
22、 DRY CLEAN SPEED:干擦速度
23、 WET CLEAN SPEED:湿擦速度
24、 VAC CLEAN SPEED:真空擦速度
25、 FRONT SEART OFFSET
26、 REAR SEART OFFSET
27、 BOARD 1 FIO TYPE PCB:第1个是准符号类型
28、 SCREEN 1 FIO TYPE:钢网第1个基准符号类型
29、 FIDUCIAL 1 X Y:第1个基准符号的X、Y坐标
30、 FORWARD X Y Q OFFSET:向前印刷的X、Y、Q的补偿
31、 REVERSE X Y Q OFFSET:相反印刷的X、Y、Q的补偿
32、 ALIGNMENT MODE:列队类型,通常用两个基准符号
33、 BOARD STOP X:停板X方向位置
34、 BOARD STOP Y:停板Y方向位置
二、切换和校正基准符号:
1、根据机种不同进入LOAD DATA菜单选择程式。
如钢网大小不同,可抬起头部,松开两边镙丝。
调节宽度OK后,降下头度,将钢网推入,进入SET UP菜单。
然后再进入CHANGE SCREEN 菜单,机器自动送入钢网。
2、从主画面进入SET UP,再进入MODE菜单,然后选择STEP,按EXIT退回主画面,按RUN 运行,然后再接着按F1键,连续按该键,直到PCB自动进入,镜头移动至PCB第1个基准符号处出现下列系列菜单:
STEP:步进
HEAD:头部
FIDUCIAL SET UP:基准符号设置
ADJUST:校正
SEARCH STEP:步进搜索
SEARCH RESET:搜索恢复
SINGLE:单一
EIXT:退出
当屏幕未发现符号或很偏时,可以使用SEARCH SEEP ADJUST菜单搜索和校正坐标,OK后进入FIDUCIAL SET UP屏幕上会显示
FIDUCIAL TYPE CIRCLE、符号形状类型
BACKGROUND LIGHT:背景
PARAMETER LEVEL MINIMUM:参数等级
ACCEPT SCORE 750:接受分数
TARGET SCORE 950:目标分数
LEARN FIDACIAL:记忆基准符号
LOCATE FIDACIAL:镇定基准符号
SET VIDEO:设置影像
修改内容后按LEARN FIDUCIAL确定辨识分数按LOCATE FIDUCIAL,如所得分数在接受分数之上时,则OK后,按EXIT退出,接着校正另外几个PCB和钢网符号。
完毕后退出,机器自动调整钢网与PCB重合。
在校正过程中,菜单出现HEAD菜单时,可抬起头部进行作业。
为以防万一,需用支撑杆支撑住头部。
四、保养:
日常清洁内部锡膏渣和灰尘,定期检查排风扇和清洁,定期给滑块部分和镙杆部分加润滑油。
全自动锡膏印刷工位操作规程

全自动锡膏印刷工位操作规程(ISO45001-2018/ISO9001-2015)1.0目的1.1通过钢网网孔把锡膏均匀的沉积在待贴装元件的电路基板上,以得到所要求的具有一定厚度和形状的图形。
1.2为使操作人员熟知本工位的质量要求、工艺标准和操作步骤,特拟定本作业指导书。
2.0范围适用本公司全自动锡膏印刷工位。
3.设备、工具和材料:3.1设备:Gstorm全自动视觉印刷机;3.2工具:钢网、刮刀、搅拌刀、周转盘;3.3材料:锡膏、擦网布、无水乙醇;4.0生产准备:4.1环境温度:20~30℃,相对湿度:30%~75%;4.2SMT组长根据生产计划按产品技术要求,正确选用锡膏(品牌、型号、有铅或无铅),并依照《锡膏储存与使用管理规定》到库房领取锡膏(在保证生产的前提下尽量减少锡膏的在线量);4.3按照《钢网使用规定》备好相应的钢网模板并检查钢网张力是否合格,图形是否完整;4.4检查刮刀的磨损情况,替换刀口不符合要求的刮刀。
5.0操作步骤5.1设备主要部分名称如下图:省略5.2开机前准备:●检查所输入电源的电压、气源的气压是否符合要求;●检查机器各连接线是否连接好;●检查气动系统是否漏气,空气输入口过滤装置有无积水;●检查机器各传送皮带松紧是否适宜;●检查磁性顶针和真空吸盘是否按所要生产的PCB尺寸大小摆放到到工作台板上;●检查清洗用卷纸有无装好,检查酒精箱的液位(液面应超出液位感应器);●检查机器的紧急制动开关是否弹起;●检查三色灯工作是否正常,检查机器前后罩盖是否盖好。
5.3机器初始化:5.3.1打开总电源开关→打开气源开关→打开机器主电源开关→打开电脑→双击电脑桌面上的软件图标→进入机器主画面(参考实际机型),首先进行“机器归零”将机器初始化;5.4定位PCB板和钢网:5.4.1放置顶针/顶块,根据PCB板的大小将顶针/顶块固定于PCB板轨道下方的平台上。
5.4.2点击“调节”按钮,调整轨道宽度,在轨道入口放一块PCB板,点击“自动定位”基板自动传入并定位。
全自动锡膏印刷机使用手册

全自动锡膏印刷机使用手册
以下是一份全自动锡膏印刷机使用手册的草案:
一、设备检查
在开机前,应检查设备的供电是否正常,气源压力是否正常,以及印刷机是否完成预热。
二、设置参数
根据产品的特点和要求,设置印刷参数,包括网版开口尺寸、刮刀压力、刮刀角度等。
三、装载锡膏
将锡膏装载到印刷机的供料器中,并按照锡膏供应商的规定进行操作。
四、移动钢网
将钢网移动到印刷区域,并对准印刷头,保证钢网和印刷头的平行度。
五、涂覆锡膏
打开供料器,将锡膏涂覆到钢网上,确保均匀分布。
六、开始印刷
按下启动按钮,开始印刷,并观察印刷质量。
在印第一块板前,由跟线技术人员确认刮刀是否装好,钢网是否锁紧。
七、清洗
印刷完成后,清洗印刷机,包括供料器、印刷头、钢网等。
八、关机
关闭印刷机电源,清理现场。
请注意,此使用手册可能需要根据具体设备型号和供应商的指导手册进行修改和补充。
在实际操作中,务必遵循设备操作指南和安全规定,以防止可能的故障或事故。
锡膏印刷机作业指导书
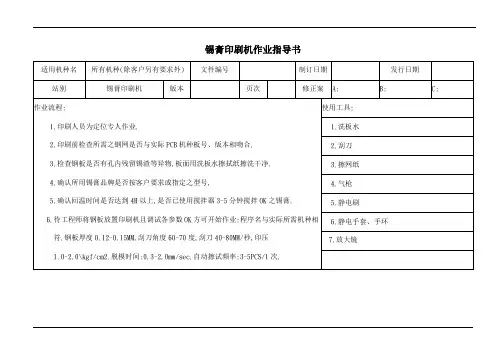
10.清洗之基板区分放置且在板边用油性笔作“△”记号待IPQC确认,OK后统一放置烤箱内烘烤.
11.一般擦拭钢板频率3-5PCS/1次,擦拭时需机台处于手动状态,用沾有少许洗板水的无尘纸,从钢纲底部擦拭,擦拭干净再用气压为2.0kg/cm2气管从下往上吹净孔内残留锡膏.视质量状况,若连续3PCS出现不良立即反馈工程作调整,OK方可正常生产.
油器专用油(No.2)
印刷刮刀
检查是否变型,必要是更换
TABLE台
清洁灰尘,丝杆加油
最大真空值:>-500
月保养
印刷部分
检查刮刀是否变形,与TABLE高度,运行状况
驱动部分
清洁,润滑各丝杆及导轨并加黄油
基板传送各感应SENSOR
清洁脏污,必要时更换
相机部分
去除灰尘,轨道清洁油污,加黄油(EP2)
机器内部各风扇
7.投入前检查PCB是否变形,报废、异物、氧化,用固定静电毛刷刷表面.
8.印刷出来需用放大镜全数检查.
8.1少锡:PAD有无露铜箔,锡膏厚度未达到厚度为少锡.
8.2连锡:PAD与PAD间有锡膏相连为连锡,特别是排插、IC、PIN之间易连锡,故重点检查.
8.3锡多:锡膏厚度高出钢板厚度为锡多.
8.4塌陷、冒尖:锡膏分布PAD不均匀.
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
锡膏印刷机操作规程
锡膏印刷机操作规程锡膏印刷机操作规程(1200字)一、前言锡膏印刷机是电子制造行业中常用的设备之一,用于印刷电路板上的锡膏。
本操作规程旨在帮助操作人员正确并安全地使用锡膏印刷机,并确保其正常运行。
二、操作前的准备1. 熟悉设备:操作人员应事先熟悉锡膏印刷机的结构、工作原理和操作程序,了解各个按钮、开关和指示灯的作用。
2. 清洁环境:确保操作区域的环境干净整洁,并保持空气流通。
3. 检查设备:检查锡膏印刷机的电源线、气源线和其他连接线是否完好无损。
确保设备没有漏电、短路等安全隐患。
4. 准备工具和材料:准备好所需的锡膏、上锡刮刀、清洁剂等工具和材料。
三、操作步骤1. 打开电源:将电源线插入稳定的插座,打开电源开关,确保电源指示灯亮起。
2. 启动设备:按照设备的启动顺序,按下相应按钮或转动开关,启动设备。
在设备各个模块启动后,观察指示灯是否正常亮起,确保设备正常运行。
3. 设置参数:根据需要设置锡膏印刷的参数,如印刷速度、压力、印刷高度等。
可根据实际情况进行调整。
4. 载入锡膏:将准备好的锡膏装入设备的锡膏槽中,确保锡膏均匀分布,不出现结块或堵塞现象。
5. 准备电路板:将待印刷的电路板放置在设备的印刷台上,并确保电路板与台面平齐。
根据需要,可以使用夹具或定位器固定电路板位置。
6. 开始印刷:按下启动按钮,设备开始进行印刷操作。
观察印刷过程中是否有异常情况发生,如锡膏厚度不均匀、印刷位置偏差等,及时调整参数或停止操作。
7. 检查印刷质量:印刷完成后,对印刷效果进行检查。
检查锡膏的厚度是否符合要求,印刷位置是否准确。
如发现不满意的地方,可重新调整参数并重新印刷。
8. 清洁设备:印刷结束后,关闭电源开关,切断电源供应。
使用适当的清洁剂和工具清洁设备,包括锡膏槽、印刷台、刮刀等部分。
确保设备干净,并在设备上覆盖防尘罩。
四、注意事项1. 安全操作:在操作过程中,要严格遵守设备的操作规程,避免在设备运行中进行不必要的操作。
锡膏印刷机操作说明书
設備名稱 錫膏印刷機 功能 印刷 文件編號
設備型號
LF--3088
厂商
力之鋒
版 本
A 0
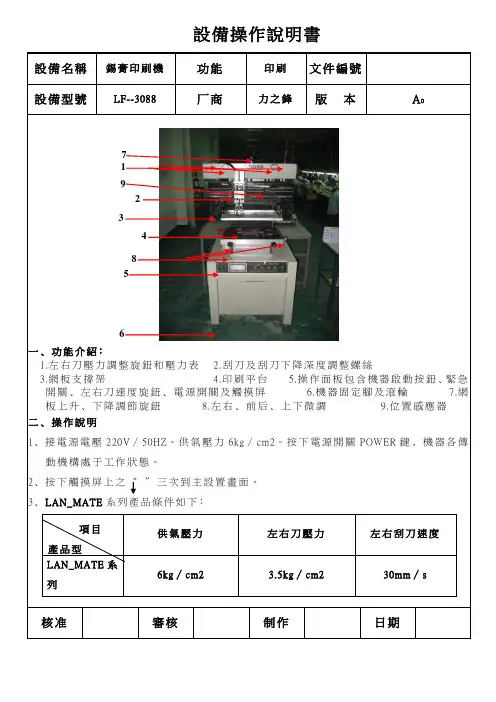
一﹑功能介紹﹕
1.左右刀壓力調整旋鈕和壓力表
2.刮刀及刮刀下降深度調整螺絲
3.網板支撐架
4.印刷平台
5.操作面板包含機器啟動按鈕﹑緊急開關﹑左右刀速度旋鈕﹑電源開關及觸摸屏
6.機器固定腳及滾輪
7.網板上升﹑下降調節旋鈕
8.左右﹑前后﹑上下微調
9.位置感應器 二﹑操作說明
1﹑接電源電壓220V ∕50HZ 。
供氣壓力6kg ∕cm2。
按下電源開關POWER 鍵﹐機器各傳
動機構處于工作狀態。
2﹑按下觸摸屏上之“ ”三次到主設置畫面。
3﹑LAN_MATE 系列產品條件如下﹕
供氣壓力
左右刀壓力
左右刮刀速度
LAN_MATE 系列
6kg ∕cm2 3.5kg ∕cm2 30mm ∕s
核准 審核 制作 日期
5
4 3
7 1 6
2 8 項目
產品型號 9。
123402J0601482018 A0正实自动锡膏印刷机操作规程
操作文件文件修订页1 目的建立正实自动锡膏印刷机作业规范,为操作人员提供作业依据、确保产品品质达到工艺要求。
2 适应范围适用于公司内所有正实自动锡膏印刷机。
3 术语与定义引用公司《管理手册》中的术语与定义4 职责与权限4.1工程技术部有指导使用者正确操作及保养正实自动锡膏印刷机,负责工艺参数的设定。
4.2 使用部门负责正实自动锡膏印刷机的日常检查、维护保养和使用。
5 内容与方法5.1 操作步骤5.1.1 开机前的准备:5.1.1.1 检查刮刀安装位置,工作轨道,PCB平台,PCB支撑PIN是否正确完好。
刮刀要装平行工作轨道有无PCB,有则取出平台内支撑PIN则全部取出5.1.1.2 检查安全门,急停开关是否完整、安全可靠,进气压力表指针在45MPA以上,若不是则调整。
拔出安全开关安全门5.1.1.3 检查确认各电、气旋钮和开关是否在规定位置,电线、气管是否松脱及破损,若有则紧固或更换。
5.1.1.4 检查PCB板的设计是否符合机器工艺要求,根据生产工艺要求,在电脑里编好印刷程序。
5.1.2 操作方法5.1.2.1 搬动电源开关置于“1”位置,打开电源;搬到“1”位置5.1.2.2 等待系统启动进入Windows界面,双击“ATECH-V6.0H”,进入操作程序。
5.1.2.3 旋开急停开关。
5.1.2.4 等待系统初始化完成,按下“启动”键。
左边为“启动”右边为“照明”5.1.2.5 在电脑上点击“上电”,“电机复位”,等待机器归零。
5.1.2.6 在电脑上点击“文件”,选择产品名称点击“加载”,再点击“完成”。
5.1.2.7 点击宽度“调整”键调整轨道宽度,检查与所生产的PCB是否相符。
5.1.2.8 旋开钢网压紧气缸开关,放入该产品钢网并压紧气缸。
向上为锁紧,向下为松动5.1.2.9 加入回温后的红胶至钢网前端,红胶要横向覆盖钢网开孔位置。
5.1.2.10 点击“印刷”,将刮刀移动至钢网前端。
锡膏印刷机操作规范
文 件 编 号制 程 别设 备 名 称工 序 名:核 准审核制 定NO 版次1A123作业步骤:注意事项:示意图:1》打开电源开关进入菜单操作界面选择点动模式,按下联动开关将钢网固定架升起 。
2》将待印刷PCB基板固定于印刷机工作位置。
3》取出对应的钢网待校正基准位置后并固定于钢网固定架上。
4》按下联动开关将钢网固定架落下 。
并通过XYZ轴微调旋钮调整好钢网与PCB板的位置坐标及上下间隙,XY方向以网孔与PCB板焊盘完全重合,Z方向以0.07mm厚度纸张置于钢网与PCB板中间双手协力能够将纸张完整拉出为宜。
5》将锡膏添加到刚网上面,刮刀压力从小至大以将钢网上的锡膏刮干凈为OK.6》依生产需要选择点动或半自动印刷开始印刷。
1》机器工作中严禁将物品、头、手、身体伸到机器内。
严禁两人及两人以上操作机台。
2》固定钢网前和工作中确认钢网孔不被堵塞,每印刷3-5板采用擦拭纸需对钢网擦拭一次。
3》使用锡膏需采用少量取,多次添加的原则。
4》若连续一个小时不印刷,将锡膏回收冷藏。
5》机器必须接地,以防对人、对产品造成伤害。
6》在印刷中如出现异常立即停止印刷并通知技术人员处理。
锡膏印刷机操作规范半 自 动 锡 膏 印 刷 机锡膏印聯動Y 軸刮刀壓力旋鈕 鋼网日 期:设 备 型 号修订日期2010.12.28版次:A0 CBKH-AD3-020修订内容备注增加作业步骤作规范SMT锡膏印刷PT-250操作界面聯動X 軸Z 軸鋼网固定架PCB 基板速度旋鈕電源開關。
sinoever锡膏印刷机操作规程
sinoever锡膏印刷机操作规程一、引言sinoever锡膏印刷机是一种常用于电子制造工业的设备,用于在电路板上涂覆锡膏。
正确操作锡膏印刷机对于保证印刷质量和生产效率至关重要。
本文将详细介绍sinoever锡膏印刷机的操作规程。
二、准备工作1. 确保工作环境清洁整洁,避免灰尘和杂质污染锡膏。
2. 检查锡膏印刷机的电源和气源是否正常,保证设备正常工作。
3. 准备好所需的锡膏和印刷模板。
三、操作步骤1. 打开锡膏印刷机的电源开关,确保设备正常启动。
2. 将锡膏放置在指定的位置,确保锡膏能够顺畅供给。
3. 将印刷模板固定在印刷台上,并调整模板位置,使其与电路板对齐。
4. 调整印刷刀片的高度,使其与印刷模板接触。
5. 设置印刷参数,包括印刷速度、印刷压力等,根据实际情况进行调整。
6. 将待印刷的电路板放置在印刷台上,并确保其与印刷模板对齐。
7. 按下启动按钮,开始印刷过程。
8. 观察印刷过程中的印刷质量,如发现问题及时停机检查。
9. 完成印刷后,及时清洁印刷模板和印刷台,以防止锡膏残留影响下一次印刷。
四、注意事项1. 操作人员应穿戴适当的劳动防护用品,如手套和口罩,以保护个人安全。
2. 在操作过程中,严禁将手指或其他物体靠近印刷刀片,以免发生意外。
3. 在更换锡膏或印刷模板时,必须先停机并切断电源,确保操作安全。
4. 定期检查锡膏印刷机的维护保养情况,保证设备的正常运行。
5. 如发现锡膏印刷机存在故障或异常,应及时联系维修人员进行检修。
五、结论sinoever锡膏印刷机操作规程是保证印刷质量和生产效率的重要保证。
正确操作锡膏印刷机,不仅能够提高产品质量,还能够节约成本和提高生产效率。
操作人员应严格按照操作规程进行操作,并注意安全事项,确保工作顺利进行。
SMT锡膏印刷作业指导书
二、操作123456789 1.时机:转换机型时2.擦拭用品:洗板水、无尘布;3.擦拭完后用风枪将各钢网孔吹干净,要求不留锡膏或异物在钢网孔内。
1.作业员需佩戴好静电环、手指套方可作业;2.作业员指甲长度不可超过0.5mm ,作业时不可配戴手表﹑手环﹑戒指等物品,以防刮伤FPC/PCB ;3.FPC/PCB 有损伤时不能投产;4.拿FPC 时,要做到轻拿轻放,必须拿板边没有PAD 的地方;5.钢网擦拭时需单方向避开金手指位置,且在擦拭时钢网下不能有FPC/PCB ,以防金手指上锡;6.如有发现金手指沾锡则必须用棉签擦试干净或清洗后再重新印刷;7.锡膏印刷完后必须于2H 内完成贴片过回流炉,超过2H 则需重新清洗OK 后再印刷投产。
三、注意事项1.锡膏类型/型号:按《BOM 》要求添加相应锡膏;2.锡膏添加量:要求锡膏滚动高度在15mm 左右。
1.印锡后100%自检,每3-5PCS 用5倍放大镜检查;2.检查标准:《SMT 锡膏印刷检查标准》。
1.擦拭频率:每印刷1-3片擦拭一次钢网;2.擦拭用品:洗板水、无尘布,要求半干状态。
1.按下开关开始印锡;见《SMT 印刷机作业指导书》;2.每印刷10~15片需将刮刀行程外的锡膏铲回行程内。
印锡检查钢网擦拭钢网清洗锡膏印刷首件确认首片板要求交技术员检查确认印刷品质;钢网架设按要求架好钢网;印刷机调试锡膏添加按《SMT 印刷机作业指导书》调试好印刷机:1.刮刀角度,设定为45~60度;2.刮刀压力,视刮锡干净程度调节;3.刮刀行程,覆盖所有需下锡的钢网开孔;4.脱模速度;5.印刷次数(要求每片板印刷几次)。
一、操作流程四、相关图片钢网选择按【生产计划】从钢网室选择出相应机型钢网;2018/5/1文件版本A/01页 码第1页,共1页SMT 锡膏印刷作业指导书文件编号XX-QPA-PD002制定日期XX 电子科技股份有限公司行程外行程内印锡后检查。
GKG G 全自动印刷机操作规范
全自动锡膏印刷机操作规程1目的正确操作全自动印刷机,保证机器正常运行,从而确保产品品质。
2适用范围制造部生产车间SMT线3名词解释锡膏印刷机:现代锡膏印刷机一般由装板、加锡膏、压印、输电路板等机构组成。
它的工作原理是:先将要印刷的电路板固定在印刷定位台上,然后由印刷机的前后刮刀把锡膏或红胶通过钢网漏印于对应焊盘,对漏印均匀的PCB,通过传输台输入至贴片机进行自动贴片。
4职责4.1设备工程师负责印刷机的维修及周期性维护。
4.2设备技术员负责印刷机程序的制作与修改。
4.3操作员负责印刷机的操作及日常保养。
4.4生产主管负责监督执行。
5管理规定5.1开机前检查5.1.1确认机器外观清洁,确认设备内部尤其是运动轨道运行范围内有无杂物。
5.1.2确认工作环境温度为23±5℃之间,湿度<80%。
5.1.3确定设备的工作气压为0.4~0.6MPa之间。
5.1.4确认设备电源及相关连接线正常。
5.2开机5.2.1打开设备电源。
关闭开启图1.设备电源5.2.2设备开机完成后,进入归零界面,点击【开始归零】,等待归零完成。
图2.设备归零界面图3.设备归零完成界面5.3调用生产程序5.3.1根据系统提示选择程序权限,操作员无需输入密码,其余均需输入相应密码获得权限。
完成后点击返回。
图4.权限选择界面5.3.2在主界面点击【打开工程】选项,选取对应的生产程序,如BCLG4A-V05。
图5.主界面图6.调用程序界面5.3.3选取完成后自动返回主界面,此时程序已打开。
点击【数据录入】,确认将要生产的产品印刷参数。
图7.数据录入第一页5.4安装钢网5.4.1确认第一步数据后,点击下一步,进入第二页,印刷机提示调整轨道宽度。
调整宽度前应确认平台上有无顶板/顶针,有则取出,待宽度调整完毕后重新安装。
顶板安装时应尽量靠近轨道,距离轨道1-2CM之间但不接触轨道,防止轨道磨损变形。
如需安装顶针则应避开底部元件,防止撞件。
点击【自动定位】选项,此时印刷机将会移动CCD镜头并设置进板挡板。