
外径千分尺内校记录表
量具内校记录表(外径千分尺类)
千分尺类型槽径千分尺校准员喻宇文校准日期年月日
本厂编号测量
范围
mm 分度值mm 制造厂家
出厂编号校准
依据
JJG21-2008千
分尺检定规程
校准
地点
质量部
校准
条件
温度湿度
校准时所用计量标准量块
计量标准
证书编号
有效期2013 年月日
校准项目
序号校准项目规程要求结果
1 外观无影响使用准确度的外观缺陷
2 各部分相互作用微分筒转动和测微螺杆的移动平稳无卡滞摩擦现象
3 测力手感无异样
4 测量面的平面度普通的不大于0.6um 数显的不大于0.3 um
5 数显千分尺的示值重复性不大于1um
6 数显千分尺的细分误差不超过±2 um
7 微分筒端面和固定套管刻
线的相对位置
压线小于0.05 mm 离线小于0.1 mm
8 示值
误差
校准点(mm)A+5.12 A+10.24 A+15.36 A+21.50 A+25 误差(um)
千分尺类型数显外径千分尺校准员喻宇文校准日期2012 年月日
本厂编号测量
范围
mm 分度值mm 制造厂家
出厂编号校准
依据
JJG21-2008千
分尺检定规程
校准
地点
质量部
校准
条件
温度湿度
校准时所用计量标准量块
计量标准
证书编号
有效期2013 年月日
校准项目
序号校准项目规程要求结果
1 外观无影响使用准确度的外观缺陷
2 各部分相互作用微分筒转动和测微螺杆的移动平稳无卡滞摩擦现象
3 测力手感无异样
4 测量面的平面度普通的不大于0.6um 数显的不大于0.3 um
5 数显千分尺的示值重复性不大于1um
6 数显千分尺的细分误差不超过±2 um
7 微分筒端面和固定套管刻
线的相对位置
压线小于0.05 mm 离线小于0.1 mm
8 示值
误差
校准点(mm)A+5.12 A+10.24 A+15.36 A+21.50 A+25 误差(um)。
卡尺千分尺内校作业指导书(含表格)
卡尺/千分尺内校作业指导书(ISO9001:2015)1.目的:制定本档是确保所有用于检定、测定或实验之仪器符合使用要求。
2.范围:本规程适用于所有测试及检验之千分尺/卡尺(外径千分尺、电子千分尺、带表卡尺、卡尺)量具。
3.作业内容3.1计量用基准量具经国家计量单位检定合格且在有效期内的标准量块,经内校贴有“计量合格证”的电子千分尺及投影仪。
3.2操作环境干净无尘,光线适中的室内,温室在20°±5°范围,湿度65%±5%,仪校员必须载手进行。
3.3内容3.3.1选取水平玻璃平面作为工作平台;3.3.2长度视被计量的千分尺/卡尺之长度及A.B,C三种规格的量块,(A.B.C)其中A量块长度规格选取为千分尺/卡尺最小量程,B量块长度规格选取千分尺/卡尺量程一半左右,C量块选取满量程附近;3.3.3计量A.B.C任取一长度规格量块,将量块的标准尺寸填入《校验记录表》标准仪器设备项内,用被计量千分尺/卡尺的内、外端间三次测量任一长度规格量块,将三次实测值分别填入《校验记录表》X1-X3项目内,误差值确定方法以千分尺/卡尺读数与标准量块尺寸之差确定;3.3.4卡尺内量(内径)尺寸检定:将一块为10MM的2级量块长边持于两外测量面之间,坚固螺钉,用需计量卡尺测刀口内量的尺寸,量测三次,计算出平均值x。
误差值确定方法以平均值与标准量块尺寸之差确定。
3.3.5卡尺深度的检定:将1块为10MM的2级量块长边持于两测量面之间,紧固螺钉,用需计量卡尺身端面至深度尺端面的距离,读取卡尺示值。
量测三次,计算出平均值X,误差值确定方法以平均值与量块尺寸之差确定;3.3.6卡尺外量合并间隙的检定:移动尺框,使两侧量面至手感接触,观察两测量硕间的间隙,以光隙法检定。
3.4计量结果3.4.1对于三个计量点的误差值在允许范围内的千分尺/卡尺,签贴“合格标签”交付使用(外径千分尺允差值±0.01mm,电子千分尺允差值±0.001mm,卡尺允差值±0.02mm);3.4.2对于个别计量点超出允许差范围的卡尺/千分尺,作限制使用,在合格标签备注栏注明“限制使用”(根据产品的公差要求定);3.4.3对于误差值过大,不能作限制使用及损坏的千分尺,通过修理校正后仍不能达到使用要求的,给报处理,并作档案记录;3.4.4对于新购有千分尺/卡尺必须有制造厂商的合格证并包装完善,经过计量人员计量后贴上检定合格标签后,才能交付使用,对于要外校的卡尺必须根据国家计量单位检定合格,有“检定合格证书”的卡尺由计量人员经外观检验,并贴上计量合格标签交付使用。
千分尺检定记录

送檄单位
分度值
(mm)
制造雕
出摩褊虢
测量范阐
~(mm)
检定温度
CC)
检定漏度
检定前棣品有效性检查
检定彳发棣品有效性检查
检定用倭器使用前状熊
检定用倭器使用彳爰状憨
序虢
椀定项目
检定结果
1
外
2
各部分相互作用
3
测微螺捍的轴向富勤和彳箜向⅛Ifi⅛
(mm)
4
测砧舆测微螺捍工作面的相封偏移
(mm)
13
受横钻尺寸(mm)
千分尺1.≡酸偏差(um)
量瑰偏差(um)
受横钻^差(um)
示值≡差
A
A+5.12
A+10.24
A+15.36
A+21.50
Af用的量悍
耦尺寸:mm
祭尺寸:mm
工作面平行度:Um
僦俞
主要^^名稠
量瑰
主要15借编虢
检定:
核S⅛:
检定日期:年月日
5
测力
(N)
6
刻^竟:度及宽度差
(mm)
7
指金十封刻度黑相封位置
(mm)
8
微分筒锥面的端面棱遏至固定套筒刻^面的距雕
(mm)
9
微分筒锥面的端面舆固定套筒亳米刻^的相封位置
(mm)(mm)
10
工作面的表面粗糙度
Ra(um)
11
工作面的平面度
固定测砧:(um)
活fi⅛洌砧:(um)
12
雨工作面的平行度
(Um)
千分尺校准记录表格

外径千分尺校准记录表
量具编号: 外径 量具名称 千分尺
校准项目 A+5.12 示值误差(μ 外径千分尺校验结果 校准项目 测量力(N) 微分筒锥面的端面棱边到固定套管刻线距离 示值误差 A10.24 15.36 A+21.5
规格
精度
检定日期:
校准人: 校准周期
受检点 A+25
序号 1 2 5
结果
外径千分尺校准记录表
量具编号: 外径 量具名称 千分尺
校准项目 A+5.12 A+10.25 A+15.36 A+21.5 示值误差(μ 外径千分尺校验结果 校准项目 测量力(N) 微分筒锥面的端面棱边到固定套管刻线距离 示值误差
规格
精度
检定日期:
校准人: 校准周期
受检点 A+25
序号 1 2 5
结果
外径千分尺校准记录表
量具编号: 外径 量具名称 千分尺
校准项目 A+5.12 A+10.24 A+15.36 A+21.5 示值误差(μ 外径千分尺校验结果 校准项目 测量力(N) 微分筒锥面的端面棱边到固定套管刻线距离 示值误差
规格
精度
检定日期:
校准人: 校准周期
受检点 A+25
序号 1 2 5
结果
外径千分尺校准记录表
量具编号: 外径 量具名称 千分尺
校准项目 A+5.12 A+10.24 A+15.36 A+21.5 示值误差(μ 外径千分尺校验结果 校准项目 测量力(N) 微分筒锥面的端面棱边到固定套管刻线距离 示值误差
规格
精度
检定日期:
校准人: 校准周期
受检点 A+25
序号 1 2 5
结果
千分尺校验记录表
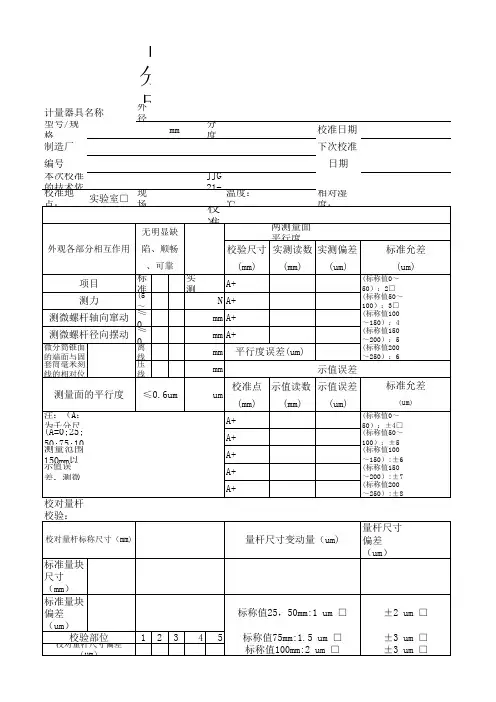
示值读数 示值误差
标准允差
(mm)
(um)
(um)
(标称值0~ 50):±4□ (标称值50~ 100):±5 (标称值100 ~150):±6 (标称值150 ~200):±7 (标称值200 ~250):±8
量杆尺寸变动量(um)
量杆尺寸 偏差 (um)
标称值25,50mm:1 um □
5 标称值75mm:1.5 um □ 标称值100mm:2 um □
校对量杆尺寸偏差
(um)
(mm)
(mm)
A+
N A+
mm A+
mm A+
mm 平行度误差(um)
mm
(um)
(um)
(标称值0~
50):2□ (标称值50~
100):3□ (标称值100
~150):4 (标称值150
~200):5 (标称值200
~250):6
示值误差
校准点 um
(mm) A+ A+ A+ A+ A+
±2 um □
±3 um □ ±3 um □
注:关于
测量结果
不确定度
的说明:
依据
JJF1059-
1999测量
不确定度
评定与表
示
校准结论
□所校项 目合格
□按校准
结果使用
校准员:
结 果
核验员:
微分筒锥面
标 (准5 ~≤ 0≤. 离0.
实 测
的端面与固
线
套筒毫米刻
压
线的相对位
线
测量面的平行度 ≤0.6um
注:(A: 为(A千=0分;2尺5; 5测0;量75范;1围0 示15值0m误m以 差,测微
外径千分尺内校作业指导书

3.4示值误差检测,示值误差不应超过±0.01mm。
下表为一般推荐检测点:(mm)
测量范围
检定点
0~25
5
10
15
20
25
25~50
30
35.3
40
45.2
50
50~75
50
60
一、目的:为确保外径千分尺精确度符合要求,保持正常状态,以验证产品品质,满足生产的要求。
二、适用范围:适用于本公司检测用的外径千分尺。
三、作业程序:
ห้องสมุดไป่ตู้3.1使用经外校合格、且在检定有效期内的量块,以作为校准外径千分尺的标准。
3.2外观要求,外径千分尺表面不应有锈迹、碰伤、镀层脱落及其他影响质量的缺陷,尺身刻线应清晰。
70
3.5校准温度为常温环境。
3.6合格贴绿色“合格证”,不合格贴红色“不合格标签”。
3.7做出标示后,归位并记录于《内校记录表》内。
3.8内径千分尺校验周期为1次/6月。
四、相关表格
FM-007《内校记录表》。
千分尺点检表
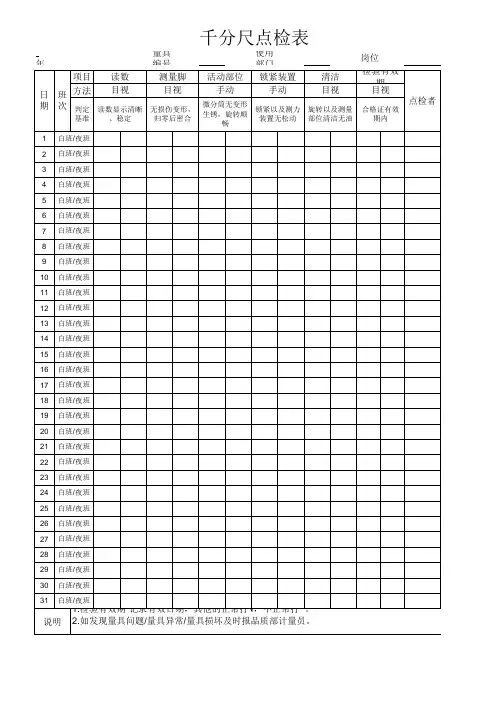
年
量具 编号
使用 部门
岗位
项目 读数
测量脚 活动部位 锁紧装置
清洁
检验有效 期
日 期
班 方法 目视
目视
手动
手动
次
判定 基准
读数显示清晰 、稳定
无损伤Байду номын сангаас形, 归零后密合
微分筒无变形 生锈,旋转顺
畅
锁紧以及测力 装置无松动
目视
旋转以及测量 部位清洁无油
目视
合格证有效 期内
点检者
1 白班/夜班
2 白班/夜班
3 白班/夜班
4 白班/夜班
5 白班/夜班
6 白班/夜班
7 白班/夜班
8 白班/夜班
9 白班/夜班
10 白班/夜班
11 白班/夜班
12 白班/夜班
13 白班/夜班
14 白班/夜班
15 白班/夜班
16 白班/夜班
17 白班/夜班
18 白班/夜班
19 白班/夜班
20 白班/夜班
21 白班/夜班
22 白班/夜班
23 白班/夜班
24 白班/夜班
25 白班/夜班
26 白班/夜班
27 白班/夜班
28 白班/夜班
29 白班/夜班
30 白班/夜班
31 白班/夜班
1.检验有效期”记录有效日期,其他的正常打√,不正常打×。 说明 2.如发现量具问题/量具异常/量具损坏及时报品质部计量员。
点检 结论
数显卡尺内部校准报告---带填写记录
20.00
20.00
0.00
结论:校准合格.
XXXXXX有限公司
通用卡尺校准记录表
仪器名称
数显卡尺
型号规格
0~200mm
仪器编号
XXXXX
技术依据
30-2012
校 准 员
XXX
审 核
XXX
校准地点
测量室
环境温度
23℃
相对湿度
50%
校准日期
2020-2-20
再校日期
2021-2-19
使用部门
XXX
标准件名称
校准日期
到期日期
标准量块
2019-8-9
量块尺寸(mm)
标准读数(mm)
示值误差(mm)
20.00
20.00
0.00
示值误差
标准值(mm)
示值(mm)
示值误差(mm)
10.00
10.00
0.00
20.00
20.00
0.00
50.50
50.50
0.00
100.00
99.99
0.01
120.00
119.99
0.01
150.40
150.39
0.01
2020-8-8
外径千分尺
2019-8-9
2020-8-8
外观和各部分相互作用:
OK
分度值/分辨力(mm):
0.01
圆弧内量爪
尺寸(mm)
外端:/
刀口内量爪
尺寸(mm)
外端:20.00
里端:/
里端:20.00
平行度(µm)
/
平行度(µm)
计量器具校验指导书含表格
计量器具校验指导书1.0目的确保本公司所使用的各种标准件及各类检验器具在规定期限内使用,校验后能有判定标准的依据。
2.0适用范围木公司使用的所有计量器具。
3.0职责3」品质部负责计量器具的校验工作;3.2各相关单位:定期将计量器具送品质部进行校验。
4.0定义无5.0工作程序5.1校验周期与判定标准:id5.2校验环境:校验在常温常湿状态下进行。
5.3校验标准器531外径、深度校正:标准量块。
5.3.2内径校正:外径千分尺。
5.4校正点选择541内径、外径、深度杆无损伤之卡尺:外径选三个点、内径与深度各选一个2d点。
5.4.2内径、损伤之卡尺:外径选四个点、深度选一个点。
5.4.3深度杆损伤之卡尺:外径选四个点、内径选一个点。
5.4校正步骤5.4.1校正前检验标准件是否在有限期限内,卡尺各部件是否有损伤,滑动是否顺畅,归零后是否密合。
5.4.2外径测量校正(a)选择量块适当尺寸校验;(b)在取用量块时,要戴棉手套,不可掉落地而;(c)测量时,将卡尺测量面置于量块外测量面,注意施力大小,并保持卡尺测量面与量块测量面垂直;(d)测量读数值减去标准值即为误差值。
5.4.3深度校正测量(a)选择量块适当尺寸校验;(b)在取用量块时,要戴棉手套,不可掉落地而;(c)测量时将量块置于台面上,将卡尺深度杆与量块测量面垂直,注意将深度杆轻轻滑下,并保持深度杆顶端与量块在同一水平面上;(d)测量读数值减去标准值即为误差值。
5.4.4内径测量校正(a)选择千分尺适当尺寸校验;(b)取用千分尺时,要轻拿轻放;(c)测量时将卡尺内测量面置于外千分尺测量面,注意施力大小,保持卡尺内径测量面与外千分尺测量面水平垂直;3d1.1附件1:xe与GBT19011-2008标准主要差异性分析(d)测量读数值减去标准值即为误差值。
5.4.5校验后(a)将校验结果记录于《计量器具年度校验计划》表中;(b)校验完毕,于游标卡尺盒子上或游标卡尺上贴示校验状态标签;(c)将标准件用专用纸擦拭干净涂油保存。
2012最新千分尺检定记录(修改版)
2.各部分相互作用
3.测微螺杆的轴向串动和径向摆动
不大于0.01mm
4.测砧与测微螺杆工作的相对偏移
不大于0.01mm
5.测力
应为(5-10)N
6.刻线宽度及宽度差
筒刻线应为(0.08-0.20) mm,
套管刻线不大于0.03 mm
7.指针与刻线盘的相对位置
8微分筒锥面的端面棱边至固定套管刻线面的距离
不大于0.4 mm
9.微分筒锥面的端面与固定套管毫米刻线的相对位置
压线不大于0.05 mm,
离线于0.6μm
11.两工作面的平行度
12.数显千分尺的示值重复性
不大于1μm
示值误差
受检位置(mm)
受检点读数偏差(μm)
最大示值偏差(μm)
校对用的量杆
结论
结果
检校
日期
有效
日期
检校员
核验员
千分尺检定/校准记录
编号:DF/JL0522
标准器名称
量块
规格型号
(5.12-100)mm (125-500)mm
设备编号
110306 803065 12186
准确度等级
五等
证书编号
有效期
送检单位
生产厂家
证书编号
出厂编号
型号规格
mm
检校地点
量具室
检校依据
JJG21—2008
准确度等级
温度
℃
湿度
%RH
外校记录表
编号: 计量器具名称 编 号 校准时间 校准人或部门 校准单位 符合名称 备 注
填表人:
时间:
外 校 记 录 表
编号:XH-7.6-03 计量器具名称 天平 天平 架盘天平 架盘天平 百分表 乙炔表 氧气表 游标卡尺 游标卡尺 游标卡尺 游标卡尺 游标卡尺 游标卡尺 游标卡尺 游标卡尺 游标卡尺 游标卡尺 游标卡尺 游标卡尺 外径千分尺 外径千分尺 外径千分尺 外径千分尺 外径千分尺 外径千分尺 外径千分尺 外径千分尺 外径千分尺 外径千分尺 外径千分尺 外径千分尺 外径千分尺 填表人: 编 号 20402 20327 0812 0080 12067 450234 21604547 012436 008113 02626 9411453 6544 012632 3889 1145 1810 012454 14145 8189 51698 27756 17328 18756 21331 24172 14756 23987 24898 34757 42779 42892 50152 校准时间 2002.6.13 2002.6.13 2002.6.13 2002.6.13 2003.6.17 2003.6.18 2003.6.18 2001.2.20 2001.2.20 2001.2.20 2002.9.20 2002.9.20 2002.9.20 2002.9.20 2002.9.20 2002.9.20 2002.9.20 2002.9.20 2002.9.20 2003.2.20 2003.2.20 2003.2.20 2003.2.20 2003.2.20 2003.2.20 2003.2.20 2003.2.20 2003.3.20 2003.3.20 2003.3.20 2003.3.20 2003.3.20 校准人或部门 邵海春 邵海春 潘立波 潘立波 董雪梅 李士刚 李士刚 高 高 高 高 高 高 高 高 高 高 高 高 高 高 高 高 高 高 高 高 高 高 高 高 高 东 东 东 东 东 东 东 东 东 东 东 东 东 东 东 东 东 东 东 东 东 东 东 东 东 校准单位 福山计量局 福山计量局 福山计量局 福山计量局 福山计量局 福山计量局 福山计量局 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 牟平计量所 时间: 序号: 符合名称 校 记 录 表