
外观不良改善专案
3.在作業時產品不可堆積,以避免產生碰刮傷及變形--己導入
品質改善專案---改善對策
三.清洗:
1.清洗前對膠框作敲打並用風槍吹以防止有毛屑殘 留—己導入
2.全檢毛邊毛屑後清洗—己導入
四.檢驗:
品質改善專案---改善對策
一.成型:
1.成型首件後50模產品安排人員重點全檢油污及 其它外觀 不良,有問題立即從機台及模具改善—2005年8月己導入
2.正常生產時安排人員在包裝前全檢—2005年10月己導入
二.整修:
1.在機台整修時:規定每人修2-3刀,作業時需依毛邊樣順 序作業,以避免漏失。包裝前全檢並用風槍對膠框進行清 潔—2005年9月己導入
2.品管人員將對此作重點管控—己導入。
品質改善專案---目標&效果確認
目標﹕
從2006年2月開始,每月發生外觀不良次數≦ 5次
效果確認﹕
接到客戶反饋信息后及時至客戶端確認﹐每月匯 總﹐以確認對策效果及目標達成情況。
品質改善專案---外觀不良
改善項目:外觀不良 不良分析:(依生產流程分析) 改善對策:(依流程別擬定對策) 改:成型會產生外觀及油污不良。 二.整修:整修會產生毛邊毛屑、修傷及
變形等不良。 三.清洗:清洗會產生毛邊毛屑及油污。 四.檢驗:檢驗會有漏失。 五.包裝:包裝會產生變形不良。
1.針對檢驗人員檢驗漏失,現對廠內檢驗人員作檢 驗漏失考核,詳見檢出率管理辦法—預計完成日 期2006年2月。
品質改善專案---改善對策
五.包裝及運輸:
1.為避免產品因包裝在箱內與吸塑盒產生擠壓而產生 變形,要求包裝作業人員在包裝時要檢查產品是否 有發生擠壓,裝完後要檢查後放可合箱(如產品有一 邊硬一邊 軟,在包裝時要將軟邊向上放置)—己導入
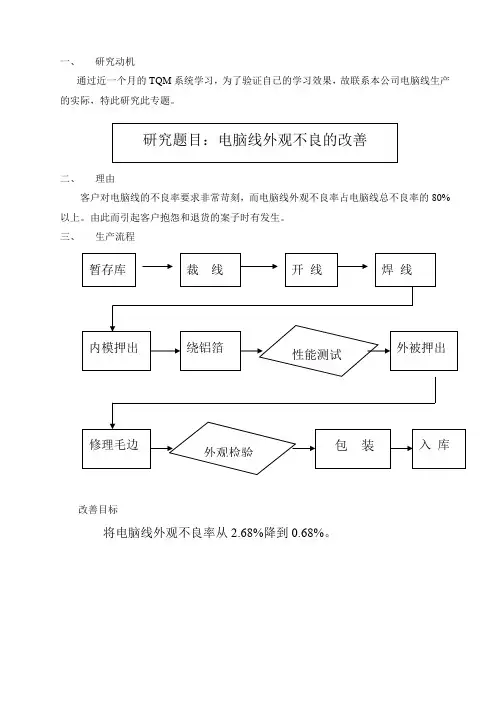
电脑线外观不良的改善
1、单侧检定:Ho: P=Po, H1: P<Po.
2、决定冒险率:a=0.05,拒绝界线-u(a)=-1.645;
3、计算统计量:
X –n Po 50 – 10000×0.0268
Uo= = = -13.5
10 P中=1.04% P后=0.50%
2、柏拉图比较(改善前后)
改善前期间:10/8~10/14改善后期间:11/30~12/9
总查检数:10000PCS总查检数:10000PCS
3.0 3.0
不
良不
率(%)良2.0
2.0率改善成果
% 1.0
1.0
尺表SR开碰其SR尺表开碰其
寸面露二露寸面
不不铜口伤它铜不不口伤它
⑶SR露铜丝:接头与线材接口露铜丝;
⑷开口:接头该吻合处出现裂缝;
⑸碰伤:表面出现划痕。
五、柏拉图分析
电脑线外观不良统计表
检查数:10000 PCS
不电脑线外观不良柏拉图
良2.53 2.68结论:
率2.40 2.46 100% 1.据图分析,累计A.B两项
︵ 2.18 81.3% 的影响度为81.3%
图98 LCL=97.9
96
10 UCL=9.6
R
管8
制6
图CL=4.6
4
2
结果讨论:由X管制图和R管制图可见,有几点超出UCL或LCL之外,说明制程不在管制状态,需要改善。
(VMTI专题研究报告用纸)
十、效果确认:
1、推移图比较(改善前后)
40改善前改善中改善后
不
良(%)
塑胶产品外观不良改善管控方案

塑胶产品外观不良改善管控方案一、塑胶产品外观不良的原因1. 原材料问题:塑胶产品的外观质量与原材料的质量密切相关。
如果原材料的质量不稳定或掺杂了杂质,就会导致产品表面出现气泡、色差、瑕疵等问题。
2. 生产工艺问题:塑胶产品的生产过程中,如果温度、压力、注塑速度等工艺参数控制不当,就会导致产品外观不良。
比如温度过高会导致熔融塑料流动性增加,容易产生短射、缩短等问题。
3. 模具问题:模具的质量和设计也会对产品外观产生影响。
如果模具的表面粗糙度不达标或者设计不合理,就容易导致产品表面出现模纹、毛刺等问题。
二、改善管控方案的制定1. 优化原材料选用:选择质量稳定的原材料供应商,并与供应商建立长期稳定的合作关系。
同时,建立原材料质量检验标准,对原材料进行全面检测,确保其符合要求。
2. 优化生产工艺:制定严格的生产工艺流程,并进行员工培训,提高员工的操作技能。
同时,建立完善的生产工艺控制系统,定期对关键工艺参数进行监控和调整,确保产品质量稳定。
3. 优化模具设计和制造:与专业的模具设计师合作,进行模具的设计和制造。
确保模具的表面粗糙度达到要求,并且模具结构合理,以提高产品的外观质量。
三、改善管控方案的实施1. 建立质量管理体系:制定塑胶产品质量管理手册,明确各个环节的责任和要求。
同时,建立全面的质量管理体系,包括原材料进货检验、生产过程控制、产品出货检验等。
2. 定期进行质量检查:制定检查计划,定期对产品进行抽样检验,包括外观质量、尺寸偏差等方面。
对不合格产品进行分类处理,并分析原因,及时采取纠正措施。
3. 进行质量培训:对质量管理人员和生产操作人员进行培训,提高其质量意识和操作技能。
培训内容包括质量控制知识、工艺参数调整方法等。
4. 建立反馈机制:建立客户投诉反馈机制,及时处理客户反馈的问题,并进行分析和改进。
同时,建立内部质量反馈机制,对内部质量问题进行跟踪和整改。
总结:通过对塑胶产品外观不良的原因进行分析,并制定和实施改善管控方案,可以有效提高塑胶产品的外观质量。
外观精细化改善方案

外观精细化改善方案一、目标。
让[产品名称]的外观从“路人甲”变成“超级明星”,一眼就能抓住顾客的心,让它在众多同类产品中脱颖而出,成为时尚界或者实用界的颜值担当。
二、现状分析。
1. 整体印象。
咱们现在的[产品名称]外观看起来有点“糙汉子”的感觉,线条不够流畅,颜色搭配也有点沉闷,缺乏那种让人眼前一亮的魅力。
就像一个人穿了一身不合身又没什么特色的衣服,走在人群里很难被注意到。
2. 细节问题。
边角处理得不够圆润,有点割手,这就像一个帅哥长了满脸胡茬还没刮干净,很影响整体的帅气形象。
表面的纹理不是很均匀,有些地方粗糙,有些地方又过于光滑,就像皮肤一会儿是砂纸,一会儿是溜冰场,摸起来很奇怪。
标志或者图案的印刷不够精致,看起来像是用很简陋的复印机印上去的,没有那种高大上的感觉。
三、改善措施。
1. 线条优化。
请设计师重新勾勒产品的线条,让它变得更加流畅、自然,就像超级跑车的车身线条一样,充满动感和活力。
可以多参考一些时尚的、成功的产品线条设计,汲取灵感。
在产品的轮廓上增加一些微妙的曲线变化,避免那种直愣愣的、呆板的形状。
这就好比给一个身材平板的人加上一点恰到好处的曲线,立马就变得有魅力多了。
2. 颜色调整。
进行市场调研,看看当下流行的颜色趋势是什么。
然后根据产品的定位,选择一些更时尚、更吸引人的颜色组合。
如果产品是面向年轻人的,就可以选择一些鲜艳、活泼的颜色;如果是商务型的产品,那就采用一些低调又不失高雅的颜色。
尝试渐变色或者双色搭配的设计,增加外观的层次感和独特性。
这就像给产品穿上了一件渐变的时尚外套或者双色的潮流鞋子,走在大街上想不被注意都难。
3. 边角处理。
把所有边角都打磨成圆润的形状,用手触摸的时候感觉就像在摸一颗光滑的鹅卵石一样舒服。
可以采用先进的打磨工艺,确保边角的圆润度达到完美的程度,不能有一点瑕疵,就像一个精致的珠宝一样。
4. 表面纹理。
重新设计表面的纹理,让它变得均匀、细腻。
如果是金属材质的产品,可以采用拉丝工艺,打造出一种精致的金属质感;如果是塑料材质的,可以做出一些类似皮革纹理或者磨砂质感的效果,这样不仅看起来高级,摸起来也很有手感。
外观缺陷不良原因及对策
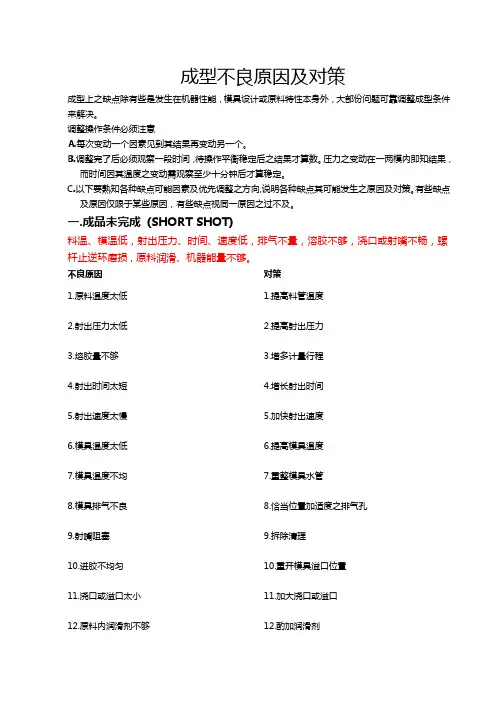
成型不良原因及对策成型上之缺点除有些是发生在机器性能,模具设计或原料特性本身外,大部份问题可靠调整成型条件来解决。
调整操作条件必须注意A.每次变动一个因素见到其结果再变动另一个。
B.调整完了后必须观察一段时间,待操作平衡稳定后之结果才算数。
压力之变动在一两模内即知结果,而时间因其温度之变动需观察至少十分钟后才算稳定。
C.以下要熟知各种缺点可能因素及优先调整之方向,说明各种缺点其可能发生之原因及对策。
有些缺点及原因仅限于某些原因,有些缺点视同一原因之过不及。
一.成品未完成(SHORT SHOT)料温、模温低,射出压力、时间、速度低,排气不量,溶胶不够,浇口或射嘴不畅,螺杆止逆环磨损,原料润滑、机器能量不够。
不良原因对策1.原料温度太低 1.提高料管温度2.射出压力太低 2.提高射出压力3.熔胶量不够 3.增多计量行程4.射出时间太短 4.增长射出时间5.射出速度太慢 5.加快射出速度6.模具温度太低 6.提高模具温度7.模具温度不均7.重整模具水管8.模具排气不良8.恰当位置加适度之排气孔9.射嘴阻塞9.拆除清理10.进胶不均匀10.重开模具溢口位置11.浇口或溢口太小11.加大浇口或溢口12.原料内润滑剂不够12.酌加润滑剂13.螺杆止逆环(过胶圈)磨损13.拆除检查修理14.机器能量不够14.更换较大机器二. 缩水溶胶量、射出压、时间、保压,冷却温度不足,射出速度太快,溢口不平衡,射料嘴阻塞,温度过高,模温不当,排气不良,成品本身或其肋(RIB)及柱(BOSS)过厚,料管过大,螺杆止逆环磨损不良原因对策1.熔胶量不足 1.增加熔胶计量行程2.射出压力不足 2.提高射压3.保持压力不够 3.提高或增加保持压力4.射出时间太短 4.增长射出时间5.射出速度太快 5.减少射出速度6.溢口不平衡 6.调整模具入口大小或位置7.射料嘴阻塞7.拆除清理8.温度过高8.降低温度9.模温不当9.调整适当温度10.冷却温度不够10.酌延冷却时间11.排气不良11.在缩水处设排气孔12.成品本身或其肋(RIB)及柱(BOSS)过厚12.检讨成品13.料管过大13.更换较小规格料管14.螺杆止逆环磨损14.拆除检修三. 成品黏膜(PRODUCT STICKING)射出压力太高,射胶量过多,保压时间太久,射出速度太快,料温太高,进料不均使部分过饱,冷却时间不足,模具温过高或过低,模具内脱模倒角(UNDER-CUT),模具表面不光不良原因对策填料过饱(OVERPACK)1.射出压力太高2.降低射出压力2.射胶量过多 2.使用脱模剂3.保压时间太久 3.减少射出时间4.射出速度太快 4.降低射出速度5.料温太高 5.降低料温6.进料不均使部分过饱 6.变更溢口大小或位置7.冷却时间不足7.增加冷却时间8.模具温过高或过低8.调整模温及两侧相对温度9.模具内脱模倒角(UNDER-CUT) 9.修模具除却倒角10.模具表面不光10.打光模具四. 浇道(水口) 黏膜(SPRUE STICKING)射出压力太高,原料温度过高,浇道过大,浇道冷却不够,浇道脱模角不够,浇道凹弧(SPRUE BUSHING)与射嘴之配合不正. 无浇道抓锁,填料过饱不良原因对策1.射出压力太高 1.降低射出压力2.原料温度过高 2.降低原料温度3.浇道过大 3.修改模具4.浇道冷却不够 4.延长冷却时间或降低料管温度5.浇道脱模角不够 5.修改模具增加角度6.浇道凹弧(SPRUE BUSHING)与射嘴之配合不6.重新调整与配合正7.浇道内表面不光或有脱模倒角,其外孔有损坏7.检修模具8.无浇道抓锁(SNATCH PIN) 8.加设抓销9.填料过饱9.降低射出量、时间及速度五. 毛头、披风(FLASH)原料温度太高,射出压力太高,填料过饱,合模线或靠密面不良,锁模压力不够,制品投影面积过大不良原因对策1.原料温度太高 1.降低原料温度、降低模具温度2.射出压力太高 2.降低射出压力3.填料过饱 3.降低射出时间、速度及计量4.合模线或靠密面不良 4.检修模具5.锁模压力不够 5.增加锁模压力6.制品投影面积过大 6.更换锁模压力较大之机器六. 开模时或顶出时成品破裂填料饱和,模温太低,部分脱模角不够,有脱模角,成品脱模时不能平衡脱离,顶针不够或位置不当,脱模时模具产生真空现象不良原因对策1.填料饱和 1.降低射出压力、时间、速度及胶量2.模温太低 2.升高模温3.部分脱模角不够 3.检修模具4.有脱模角 4.检修模具5.成品脱模时不能平衡脱离 5.检修模具6.顶针不够或位置不当 6.检修模具7.脱模时模具产生真空现象7.开模或顶出慢速,加进气设备七. 结合线(PARTING LINES)原料熔融不佳,模具温度过低,射出速度太慢,射出压力过低,原料不洁或渗有它料,脱模油太多,浇道及溢口过大或过小,模穴内空气排除不及时不良原因对策1.原料熔融不佳 1.提高原料温度、提高背压加快螺杆转速2.模具温度过低 2.提高模具温度3.射出速度太慢 3.增加射出速度4.射出压力过低 4.提高射出压力5.原料不洁或渗有它料 5.检查原料6.脱模油太多 6.脱模油尽量少用或不用7.浇道及溢口过大或过小7.调整模具入口尺寸或改变位置8.模穴内空气排除不及8.增开排气孔或检查是否有阻塞八. 流纹(FLOW LINES)原料熔融不佳,模具温度太低,射出速度太快或太慢,射出压力太高或太低,原料不洁或渗有它料,溢口过小产生射纹,成品断面厚薄相差太多不良原因对策1.原料熔融不佳 1.提高原料温度、提高背压、加快螺杆速度2.模具温度太低 2.提高模具温度3.射出速度太快或太慢 3.调整适当射出速度4.射出压力太高或太低 4.调整适当射出压力5.原料不洁或渗有它料 5.检查原料6.溢口过小产生射纹 6.加大溢口7.成品断面厚薄相差太多7.变更成品设计或溢口位置九.银纹、气疮(SILVER STREAKS)原料含有水份,原料温度过高或模具过热,原料中含其它添加物如润滑剂,染料等分解质,原料中其它添加物混合不均,射出速度太快,模具温度太低,原料颗粒粗细不均,料管内夹有空气,原料在模内流程不当不良原因对策1.原料含有水份 1.原料彻底烘干、提高背压2.原料温度过高或模具过热 2.降低原料温度,射嘴及前段温度过高3.原料中含其它添加物如润滑剂 3.减少其使用量或更换4.染料等分解质 4.耐温较高之替代品5.原料中其它添加物混合不均 5.彻底混合均匀6.射出速度太快 6.减慢射出速度7.模具温度太低7.提高模具温度8.原料颗粒粗细不均8.使用粒状均匀之原料9.料管内夹有空气9.降低料管后段温度、提高温度及背压10.原料在模内流程不当10.调整溢口之大小及位置、模具温度保持平均十. 成品表面不光泽模具温度太低,原料之计量不够,模内过多脱模油,模内表面有水,模内表面不光不良原因对策1.模具温度太低 1.提高模具温度2.原料之计量不够 2.增加射出压力时间及计量3.模内过多脱模油 3.擦拭干净4.模内表面有水 4.擦拭并检查是否有漏水5.模内表面不光 5.模具打光十一. 成品变形(WARPING)成品顶出时尚未冷却,成品形状及厚薄不对称,填料过多,几个溢口进料不均匀,顶出系统不平衡,模具温度不均匀,进溢口部份之原料太松太紧。
6sigma塑胶件外观不良改善专案

部门: From: 日期:
Six Sigma 改善方法论-漏斗效应
待解决或改善的问题
量測
(Measure ) • 流程圖
分析 (Analyze)
改善
• FMEA • Multi-vari Analysis
影響結果的因素: 100+ Xs
15
• 因果矩陣圖
10
(Improve) 控制
F
P
11
F
F
F
F
F
F
P
P
F
F
F
P
F
P
P
P
F
12
P
F
F
F
P
P
F
F
F
F
F
P
F
F
P
P
F
13
P
P
F
P
P
F
F
F
F
F
F
F
P
P
F
F
F
14
P
P
P
P
F
P
P
P
F
F
P
P
P
P
F
F
P
15
P
F
F
F
F
F
F
F
F
P
F
F
F
F
F
F
F
16
P
F
F
F
F
F
F
F
F
F
F
F
F
F
F
F
F
17
P
P
毛刺、毛边改善专案报告

钻床
生产过程
清洗、甩干过程中,产 品相互碰撞、挤压 包装箱耐破强度不够,纸箱易 产吕变形,不能较好的防护产 品 产品在装卸货、搬 运过程中,未做到轻 拿、轻放
产 生 毛 刺
材料
包装方式
未用纸皮隔开包装
方法
环境
D4-要因分析:毛邊
人员
品质意识不足, 未将有毛边产品 选出或去除
机器/设备
凹凸刃口有磨损,不 锋利
模具
调试模具时凹凸模 间隙不均匀
锯片刃口不利
机床
钻头主切削不锋利
产品摆放不合 理,有漏倒角现 研磨石选取不对、研 象 磨时间不恰当 在落料过程中, 打磨时,作业员未将产 没定时加乳化液 品毛边部位与铜丝轮接 触到
照明度不足
产 生 毛 邊
材料
方法
环境
D4-要因分析:铝屑
人员
品质意识不够, 没有及时将残留 的铝屑清除掉
1 筹建改善小组 2 问题描述 通过此改善专 案的推动,力 争到结案时, 将毛刺、毛边 、铝屑三项不 良控制在5% 以内 3 目标及活动计划 4 要因分析 5 改善对策 6 对策执行效果确认 7 预防再发生 8 团队激励
D4-要因分析:毛刺
人员 机器/设备
品质意识不足,在 取放产品时,没有 风送机落料,产 轻拿、轻放 品掉在框内相互 碰撞 箱内产品过多 产品相互挤压 钻头横刃太尖 钻尖与工作台 距离定位不合 理
重新改装灯架,增加灯管个数,使照明光亮,易方便作业,产 品检验;
机器/ 设备
锯片刃口不利
钻头主切削刃不锋利
产品摆放不合理,有漏倒角现 象 在落料过程中,没定时加乳化 液 研磨时间不恰当
方法
打磨时作业员未将产品毛 边部位与铜丝轮接触到
流程外观不良改善模板
无形效益
确保了IPC的出货质量,赢得了客户的信任 提高成员Team-Work 的协调能力 提高了与协理厂商的互动效能
改善前後良率比較
100.00% 75.00%
改善前
50.00%
改善前
投入數
改善後
改善後
标准化
厂商导入对TPDL的外观重点检验 修改外观站检验SIP
Question and Answer
不良數(p cs)
71.63%
80.21%
80% 60% 40% 20% 0%
35.92%
脫漆 划傷 撞傷 毛屑 溢漆 凸點 缺料
形势严峻
累積不良率(% )
100%
现状分析--不良产生原因1
BTDL,TPCB边角处无任何保护措施,极容易 造成碰刮伤。
边角暴露 在外,极易 碰撞刮伤
现状分析--不良产生原因2
投入數 47 124 290 182 186 200 111 116 290
廠商
聖美 聖美 聖美 聖美 聖美 聖美 聖美 聖美 聖美
料號
6070B0117201 6070B0117301 6070b0117301 6070b0117201 6070b0117301 6070b0117201 6070b0117301 6070B0117201 6070B0117301
CHEELA BTDL外观不良改善
提案负责人:梁正军 部 门:供货商质管部 提 案 指导:郑建邦 组 员:周昱 李香阑 郭华 左冰松 何胜武 蒋亚辰 王速朋
QIT提案小组成立日期 : 2007 年1月 10 日
目录
主题选择 现状分析 设定目标 项目进度 要因分析 拟定对策 执行改善 效果确认 效益评估(有形效益,无形效益) 标准化 下期目标
盖板外观检验不良改善措施
当盖板外观检验存在不良情况时,可以采取以下改善措施:
优化生产工艺:检查生产过程中是否存在不合格的工艺操作,例如材料选择、加工方法等。
对不良的工艺进行改进,确保生产过程中的质量控制。
加强质量管理:加强对盖板的质量管理,确保每个环节都符合质量要求。
建立完善的质量管理体系,包括原材料采购、生产过程控制、工艺参数记录等。
培训员工:提供必要的培训和技能提升,确保员工具备良好的产品质量意识和操作技能。
培训内容可以包括产品质量标准、外观检验方法和注意事项等。
强化检验流程:加强盖板的外观检验流程,确保每个产品都经过严格的检验和评估。
制定详细的检验标准和流程,包括外观缺陷的分类和判定标准。
建立反馈机制:建立及时的反馈机制,对不良品进行追踪和分析。
及时调整生产控制措施,避免类似问题再次发生。
加强供应商管理:与供应商保持密切的沟通和合作,确保供应商提供的原材料符合质量要求。
对供应商进行评估,并与其共同制定质量改进计划。
进行定期审核:定期对盖板的外观质量进行审核和评估。
及时发现问题,采取纠正措施,并确保改进措施的有效性。
通过以上改善措施,可以提高盖板外观质量,减少不良情况的发生,并持续改进产品质量。
挑选外观不良改善措施考核制度
挑选外观不良改善措施考核制度
为了改善外观不良的问题,可以考虑以下改善措施和考核制度:
改善措施:
1. 提供培训和教育:为员工提供外观协调与穿着的培训和教育,加强他们对于良好外观的意识和重要性的认识。
2. 制定明确的服装规定:制定公司的服装规定,明确员工应该穿着何种服装和佩戴何种饰品。
确保员工穿着整洁、得体,并且符合公司形象。
3. 提供员工福利:为员工提供衣物洗护的福利,例如洗衣机、干洗服务或是员工福利折扣等,鼓励他们保持整洁的外观。
4. 鼓励员工互相督促:建立彼此监督和反馈的机制,员工可以互相提醒和纠正不良的外观问题,形成自我管理和互助式的改善氛围。
考核制度:
1. 定期考察和评估:每隔一段时间,进行外观评估和考察,对员工的衣着、仪表、个人卫生等方面进行打分和评价,形成外观考核记录。
2. 设立奖惩机制:根据员工的外观考核记录,设立奖励和处罚机制。
可以给予外观良好的员工奖励,如奖金、奖品或是福利待遇提升。
对于外观不良的员工进行处罚,如停职、降薪或是警告等。
3. 提供改善机会:对于外观不良的员工,提供相应的改善机会和资源。
例如为其提供培训、个人形象咨询或是指导,帮助他们改善自身外观问题。
4. 考核结果的透明化:将外观考核结果公开化,以激励员工努
力改善自身外观问题,形成良好的外观氛围。
通过以上改善措施和考核制度,可以帮助公司监督和管理员工的外观问题,督促员工保持良好的外观形象,增强公司形象和品牌认知度。
盖板外观检验不良改善措施
盖板外观检验不良改善措施在工业生产中,机器盖板作为机器的保护部分,应该保证其外观质量良好,以确保其耐用性和保护机器的效果。
然而,在生产过程中,由于各种原因,机器盖板的外观有可能会出现不良。
这时候,就需要采取相应的改善措施来解决问题,从而提高产品的质量和效率。
一、改善生产工艺机器盖板外观不良的原因很多,其中一个重要原因就是生产工艺不完善。
因此,改善生产工艺是解决这个问题的关键。
具体措施如下:1、加强员工培训,掌握生产工艺和技术要点。
2、加强质量检验,及时发现问题并差错纠正。
3、对机器盖板的设计和材料进行优化,使其更符合生产工艺。
4、进行设备升级和改进,提高自动化程度,减少人为操作。
5、建立完善的质量追溯和反馈机制,及时查找问题原因。
二、改善材料质量机器盖板的外观不良,其中还有可能是由于材料的质量不良所导致的。
因此,改善材料质量也是解决这个问题的重要方法。
具体措施如下:1、严格选用合格的材料,杜绝使用次品。
2、检查材料的物理和化学性质是否符合要求,确保质量稳定。
3、加强对材料来源的把控,减少中间环节的损耗和污染。
4、选择可靠的供应商,建立长期合作关系,共同确保材料的质量。
三、改善生产环境机器盖板的外观不良还可能与生产环境有关。
因此,改善生产环境也是解决问题的重要措施之一。
具体措施如下:1、减少生产车间的灰尘、异味等环境污染物,避免它们对机器盖板外观产生负面影响。
2、在车间中进行合理布局,加强管理,保证有序生产。
3、建立完善的生产计划,控制生产进度和产量。
4、推行精益生产,不断提高生产效率和质量。
四、改进检验方法改进检验方法也是提高机器盖板外观质量的重要措施。
具体措施如下:1、加强对检验人员的培训,提高其检验技能。
2、优化检验流程,保证每道工序的质量要求。
3、引进高精度的检测仪器,提高检验精度和效率。
4、制定更加严格的检验标准和要求,确保产品符合质量要求。
总之,解决机器盖板外观不良问题需要综合考虑多种因素,并从多个方面入手,采取多种措施。