
加工中心刀柄结构说明汇总
加工中心刀柄规格

加工中心刀柄规格加工中心的主轴锥孔通常分为两大类,即锥度为7:24 的通用系统和1:10 的HSK 真空系统。
7:24 锥度的通用刀柄锥度为7:24 的通用刀柄通常有五种标准和规格,即NT(传统型)、DIN 69871(德国标准)、IS07388/1 (国际标准)、MAS BT(日本标准)以及ANSI/ASME(美国标准)。
NT 型刀柄德国标准为DIN 2080,是在传统型机床上通过拉杆将刀柄拉紧,国内也称为ST;其它四种刀柄均是在加工中心上通过刀柄尾部的拉钉将刀柄拉紧。
目前国内使用最多的是DIN 69871 型(即JT)和MAS BT 型两种刀柄。
DIN 69871 型的刀柄可以安装在DIN 69871 型和ANSI/ASME 主轴锥孔的机床上,IS0 7388/1 型的刀柄可以安装在DIN69871 型、IS0 7388/1 和ANSI/ASME 主轴锥孔的机床上,所以就通用性而言,IS0 7388/1 型的刀柄是最好的。
(1)DIN 2080 型(简称NT 或ST)DIN 2080 是德国标准,即国际标准ISO 2583 ,是我们通常所说NT 型刀柄,不能用机床的机械手装刀而用手动装刀。
(2)DIN 69871 型(简称JT、DIN、DAT 或DV)DIN 69871 型分两种,即DIN 69871 A/AD 型和DIN 69871 B 型,前者是中心内冷,后者是法兰盘内冷,其它尺寸相同。
(3)ISO 7388/1 型(简称IV 或IT)其刀柄安装尺寸与DIN 69871 型没有区别,但由于ISO 7388/1 型刀柄的D4 值小于DIN 69871型刀柄的D4 值,所以将ISO 7388/1 型刀柄安装在DIN 69871 型锥孔的机床上是没有问题的,但将DIN 69871 型刀柄安装在ISO 7388/1 型机床上则有可能会发生干涉。
(4)MAS BT 型(简称BT)BT 型是日本标准,安装尺寸与DIN 69871、IS0 7388/1 及ANSI 完全不同,不能换用。
1 数控机床常用刀柄的分类
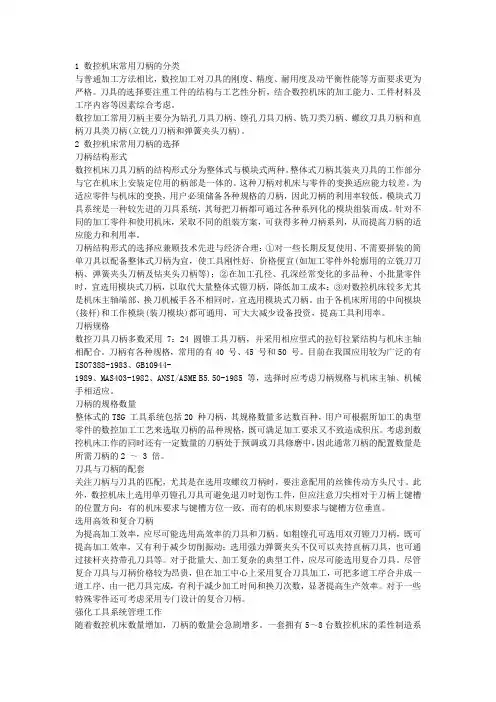
1 数控机床常用刀柄的分类与普通加工方法相比,数控加工对刀具的刚度、精度、耐用度及动平衡性能等方面要求更为严格。
刀具的选择要注重工件的结构与工艺性分析,结合数控机床的加工能力、工件材料及工序内容等因素综合考虑。
数控加工常用刀柄主要分为钻孔刀具刀柄、镗孔刀具刀柄、铣刀类刀柄、螺纹刀具刀柄和直柄刀具类刀柄(立铣刀刀柄和弹簧夹头刀柄)。
2 数控机床常用刀柄的选择刀柄结构形式数控机床刀具刀柄的结构形式分为整体式与模块式两种。
整体式刀柄其装夹刀具的工作部分与它在机床上安装定位用的柄部是一体的。
这种刀柄对机床与零件的变换适应能力较差。
为适应零件与机床的变换,用户必须储备各种规格的刀柄,因此刀柄的利用率较低。
模块式刀具系统是一种较先进的刀具系统,其每把刀柄都可通过各种系列化的模块组装而成。
针对不同的加工零件和使用机床,采取不同的组装方案,可获得多种刀柄系列,从而提高刀柄的适应能力和利用率。
刀柄结构形式的选择应兼顾技术先进与经济合理:①对一些长期反复使用、不需要拼装的简单刀具以配备整体式刀柄为宜,使工具刚性好,价格便宜(如加工零件外轮廓用的立铣刀刀柄、弹簧夹头刀柄及钻夹头刀柄等);②在加工孔径、孔深经常变化的多品种、小批量零件时,宜选用模块式刀柄,以取代大量整体式镗刀柄,降低加工成本;③对数控机床较多尤其是机床主轴端部、换刀机械手各不相同时,宜选用模块式刀柄。
由于各机床所用的中间模块(接杆)和工作模块(装刀模块)都可通用,可大大减少设备投资,提高工具利用率。
刀柄规格数控刀具刀柄多数采用7:24 圆锥工具刀柄,并采用相应型式的拉钉拉紧结构与机床主轴相配合。
刀柄有各种规格,常用的有40 号、45 号和50 号。
目前在我国应用较为广泛的有ISO7388-1983、GB10944-1989、MAS403-1982、ANSI/ASME B5.50-1985 等,选择时应考虑刀柄规格与机床主轴、机械手相适应。
刀柄的规格数量整体式的TSG 工具系统包括20 种刀柄,其规格数量多达数百种,用户可根据所加工的典型零件的数控加工工艺来选取刀柄的品种规格,既可满足加工要求又不致造成积压。
高速刀柄及其工具系统的结构与性能

图 3 KM 刀柄的结构
KM 工具系统具有高刚度、高精度、快速装夹和 维护简 单等优点。试验证 实 KM 刀柄的动 刚度比 HSK 系统更高, 不过由于 KM 刀柄锥面上开有对称 的两个供夹紧用的圆弧凹槽, 通常需要较大的夹紧 力才能使其正常工作。
3. 4 NC5 刀柄及其工具系统 NC5 工具系统是日本株式会社日研工作所开发 的( 如图 4 所示) , 该刀柄采用 1: 10 锥度的实心短锥 结构, 锥柄外部套装有开轴向槽的锥套, 锥套和法兰 端面之间装有碟形弹簧。锥套在碟形弹簧的作用下 轴向移动, 实现和主轴锥面的配合, 同时也实现了端 面定位。
1 tan2b
接传递) cos( q+ 2 6385)
3. 5 ( 详 见 参考文献 [ 3] )
拉钉
后靠 传递
拉 锥
紧 套
1(拉 钉 接传递)
直
tana
冷却 形式
外部冷却 可以内冷
可以内冷 可以内冷 可以内冷
锥体 形式
实心锥体 空心薄壁
实 心 锥 体 实心 锥 体
空心薄壁 ( 带冷却孔 ( 带内部冷
* 十五 国家科技攻关项目( 项目编号: 2001BA205) 江苏省自然科学基金资助项目( 项目编号: BK2004027)
收稿日期: 2008 年 1 月
图 1 高速加工时 BT 刀柄工作示意图
3 高速刀柄及其工具系统
3. 1 高速加工对工具系统的基本要求 高速加工工具系统的基本功能是保证刀具在机 床中的准确定位, 同时传递加工所需的运动和动力。 为了实现其基本功能, 工具系统要具有高动平衡精
2008 年第 42 卷 10
31
高速刀柄及其工具系统的结构与性能*
薛宏丽1 王贵成1 刘 钢2
加工中心刀柄规格型号【大全】
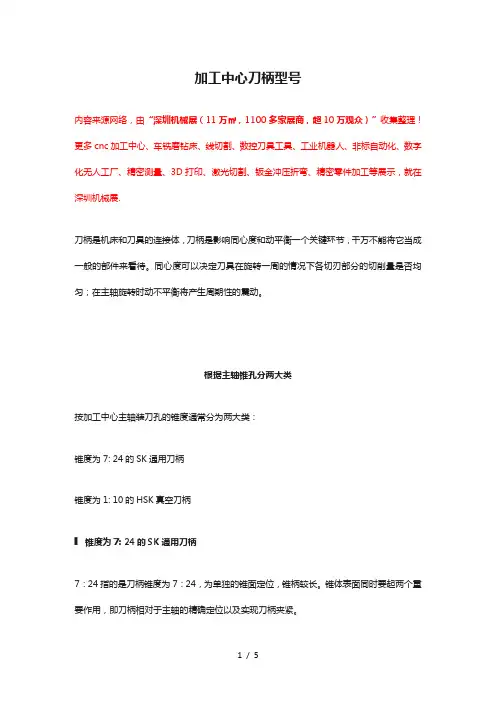
加工中心刀柄型号内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.刀柄是机床和刀具的连接体,刀柄是影响同心度和动平衡一个关键环节,千万不能将它当成一般的部件来看待。
同心度可以决定刀具在旋转一周的情况下各切刃部分的切削量是否均匀;在主轴旋转时动不平衡将产生周期性的震动。
根据主轴锥孔分两大类按加工中心主轴装刀孔的锥度通常分为两大类:锥度为7: 24的SK通用刀柄锥度为1: 10的HSK真空刀柄▌锥度为7: 24的SK通用刀柄7:24指的是刀柄锥度为7:24,为单独的锥面定位,锥柄较长。
锥体表面同时要起两个重要作用,即刀柄相对于主轴的精确定位以及实现刀柄夹紧。
优点:不自锁,可以实现快速装卸刀具;制造刀柄只要将锥角加工到高精度即可保证连接的精度,所以刀柄成本相对较低。
缺点:在高速旋转时主轴前端锥孔会发生膨胀,膨胀量的大小随着旋转半径与转速的增大而增大,锥度连接刚度会降低,在拉杆拉力的作用下,刀柄的轴向位移也会发生改变。
每次换刀后刀柄的径向尺寸都会发生改变,存在着重复定位精度不稳定的问题。
锥度为7:24的通用刀柄通常有五种标准和规格:1. 国际标准IS0 7388/1 (简称IV或IT)2. 日本标准MAS BT(简称BT)3. 德国标准DIN 2080型(简称NT或ST)4. 美国标准ANSI/ASME(简称CAT)5. DIN 69871 型(简称JT、DIN、DAT或者DV)拉紧方式:NT型刀柄是在传统型机床上通过拉杆将刀柄拉紧,国内也称为ST;其它四种刀柄均是在加工中心上通过刀柄尾部的拉钉将刀柄拉紧。
通用性:1)目前国内使用最多的是DIN 69871型(即JT)和日本MAS BT 型两种刀柄;2)DIN 69871型的刀柄还可以安装在ANSI/ASME主轴锥孔的机床上;3)国际标准IS0 7388/1型的刀柄还可以安装在DIN 69871型、ANSI/ASME主轴锥孔的机床上,所以就通用性而言,IS0 7388/1型的刀柄是最好的。
简述数控铣刀刀柄的基本构成

简述数控铣刀刀柄的基本构成
数控铣刀刀柄是数控铣削加工中不可或缺的部件,它是连接铣刀和机床主轴的重要组成部分。
数控铣刀刀柄的基本构成包括以下几个方面:
1. 刀柄主体:刀柄主体是数控铣刀刀柄的主要部分,它通常由高强度合金钢或不锈钢等材料制成。
刀柄主体的形状和尺寸需要与铣刀的形状和尺寸相匹配,以确保刀具的稳定性和加工精度。
2. 刀柄柄头:刀柄柄头是连接刀柄主体和铣刀的部分,它通常由高强度合金钢或不锈钢等材料制成。
刀柄柄头的形状和尺寸需要与机床主轴的接口相匹配,以确保刀具的稳定性和加工精度。
3. 刀柄夹紧机构:刀柄夹紧机构是用于夹紧铣刀的部分,它通常由夹紧螺母、弹簧、夹紧片等组成。
刀柄夹紧机构的设计需要考虑到夹紧力的大小、夹紧片的材料和数量等因素,以确保铣刀的稳定性和加工精度。
4. 刀柄冷却系统:刀柄冷却系统是用于冷却刀具和刀柄的部分,它通常由冷却管、冷却液管路、喷嘴等组成。
刀柄冷却系统的设计需要考虑到冷却液的流量、压力和温度等因素,以确保刀具的寿命和加工质量。
5. 刀柄标识:刀柄标识是用于标识刀柄型号、规格和制造厂家等信息的部分,
它通常由刻字或贴标等方式实现。
刀柄标识的设计需要考虑到标识的清晰度和耐久性等因素,以方便使用和管理。
以上是数控铣刀刀柄的基本构成,不同的刀柄类型和规格可能会有所不同,但其基本构成是相似的。
数控加工工艺——第五章 数控机床刀具系统

第四节 数控机床刀具系统
一、数控刀具刀柄
刀柄是机床主轴和刀具之间的连接工具,是数控机床 工具系统的重要组成部分。
1.(JE)和锥柄(JT) 两种形式,如图5-20所示。加工中心上一般刀柄均采用 7∶24圆锥工具柄。
目前在我国多采用国际标准ISO7388-1983,中国标 准GB10944-1989,日本标准MAS404-1982,美国标 准ANSI/ASMB5.50-1985。
第四节 数控机床刀具系统
图5-20 刀柄结构示意图
第四节 数控机床刀具系统
2.常用数控刀具刀柄及拉钉结构
我国数控刀柄结构(GB10944-1989)如图 5-21所示。相应的拉钉国际标准GB10945-89包 括两种形式:A型用于不带钢球的拉紧装置,其 结构如图5-22(a)所示;B型用于带钢球的拉紧装 置,其结构如图5-22(b)所示。
2.镗铣类工具系统
镗铣类工具系统一般由与机床主轴连接的锥柄、延伸 部分的连杆和工作部分的刀具组成。镗铣类工具系统又分 整体式工具系统和模块式工具系统两大类。
第四节 数控机床刀具系统
(1)整体式工具系统。如图5-25所示为镗铣 类整体式工具系统。
图5-25 整体式工具系统的组成
第四节 数控机床刀具系统
XXB·X/X—X
其中,第1位X和第2位X所代表的内容与主柄模块前两 位表示的意义相同;第3位B表示此模块为中间模块;第4 位X表示靠近主柄模块一端的模块外径;第5位X表示靠近 工作模块一端的模块外径;第6位X表示中间模块的接长 长度L2值。
第四节 数控机床刀具系统
工作模块(工作头):
XXC (D)·X—XX—X
第四节数控机床刀具系统第四节数控机床刀具系统图521中国标准刀柄结构第四节数控机床刀具系统第四节数控机床刀具系统图522中国标准刀柄拉钉结构第四节数控机床刀具系统第四节数控机床刀具系统图523日本标准刀柄及拉钉结构第四节数控机床刀具系统图524美国标准刀柄及拉钉结构3
加工中心刀柄的种类和用途
加工中心刀柄的种类和用途刀柄是机床和刀具的连接体,刀柄是影响同心度和动平衡一个关键环节,千万不能将它当成一般的部件来看待。
同心度可以决定刀具在旋转一周的情况下各切刃部分的切削量是否均匀;在主轴旋转时动不平衡将产生周期性的震动。
今天和大家聊一聊关于加工中心刀柄的知识。
如今数控机床在工厂里得到了广泛的应用,这些机床和使用的工具来自世界各地,有着不同的型号和标准。
你知道加工中心BT 刀柄中的7:24是什么意思吗?你又知道BT、NT、JT、IT、CAT是什么标准吗?往下看↓↓一、根据主轴锥孔分两大类按加工中心主轴装刀孔的锥度通常分为两大类:①锥度为7:24的SK通用刀柄;②锥度为1:10的HSK真空刀柄。
1、锥度为7:24的SK通用刀柄7:24指的是刀柄锥度为7:24,为单独的锥面定位,锥柄较长。
锥体表面同时要起两个重要作用,即刀柄相对于主轴的精确定位以及实现刀柄夹紧。
优点:不自锁,可以实现快速装卸刀具;制造刀柄只要将锥角加工到高精度即可保证连接的精度,所以刀柄成本相对较低。
缺点:在高速旋转时主轴前端锥孔会发生膨胀,膨胀量的大小随着旋转半径与转速的增大而增大,锥度连接刚度会降低,在拉杆拉力的作用下,刀柄的轴向位移也会发生改变。
每次换刀后刀柄的径向尺寸都会发生改变,存在着重复定位精度不稳定的问题。
锥度为7:24的通用刀柄通常有五种标准和规格:①国际标准 IS0 7388/1 (简称IV或IT);②日本标准 MAS BT(简称BT);③德国标准 DIN 2080型(简称 NT或ST);④美国标准 ANSI/ASME(简称CAT);⑤DIN 69871 型(简称JT、DIN、DAT或者DV);拉紧方式:NT型刀柄是在传统型机床上通过拉杆将刀柄拉紧,国内也称为ST;其它四种刀柄均是在加工中心上通过刀柄尾部的拉钉将刀柄拉紧。
通用性:①目前国内使用最多的是DIN 69871型(即JT)和日本MAS BT 型两种刀柄;②DIN 69871型的刀柄还可以安装在ANSI/ASME主轴锥孔的机床上;③国际标准IS0 7388/1型的刀柄还可以安装在DIN 69871型、ANSI/ASME主轴锥孔的机床上,所以就通用性而言,IS0 7388/1型的刀柄是最好的。
加工中心刀柄的标准
加工中心刀柄的标准7:24的刀柄有:JT 系列刀柄(ISO、德国DIN标准、中国GB标准)BT 系列刀柄(日本MAS标准)JT-WA系列刀柄(德国VDI标准)JT-U系列刀柄(美国ANSI标准)CAT系列刀柄(美国ANSI标准-卡特彼勒)ST 系列刀柄(中国GB标准)SK 系列刀柄(德国DIN标准)分类:加工中心的主轴锥孔通常分为两大类,即锥度为7:24的通用系统和1:10的HSK真空系统。
一、锥度为7:24的通用刀柄通常有五种标准和规格:NT(传统型)简称NT或ST)DIN 69871(德国标准)(简称JT、DIN、DAT或DV)IS0 7388/1 (国际标准)(简称IV或IT)MAS BT(日本标准)(简称BT)ANSI/ASME(美国标准)(简称CAT)★NT型刀柄德国标准为DIN 2080,是在传统型机床上通过拉杆将刀柄拉紧,国内也称为ST;其它四种刀柄均是在加工中心上通过刀柄尾部的拉钉将刀柄拉紧。
目前国内使用最多的是DIN 69871型(即JT)和MAS BT 型两种刀柄。
DIN 69871型的刀柄可以安装在DIN 69871型和ANSI/ASME主轴锥孔的机床上,IS0 7388/1型的刀柄可以安装在DIN 69871型、IS0 7388/1 和ANSI/ASME主轴锥孔的机床上,所以就通用性而言,IS0 7388/1型的刀柄是最好的。
★拉钉有三个关键参数:θ角、长度l以及螺纹G关于刀柄拉钉的θ角有如下几种情况:1、MAS BT(日本标准)刀柄拉钉θ角有45°、60°和90°之分,常用的是45°和60°的;2、DIN 69871刀柄拉钉(通常称为DIN 69872-40/50)θ角只有75°一种;3、IS0 7388/1刀柄拉钉(通常称为IS0 7388/2-40/50)θ角有45°和75°之分;4、ANSI/ASME(美国标准)刀柄拉钉θ角有45°、60°和90°之分。
CNC标准刀柄及拉钉
CNC刀柄标准加工中心的主轴锥孔通常分为两大类,即锥度为7:24的通用系统和1:10的HSK真空系统。
7:24锥度的通用刀柄锥度为7:24的通用刀柄通常有五种标准和规格,即NT(传统型)、DIN 69871(德国标准)、IS0 7388/1 (国际标准)、MAS BT(日本标准)以及ANSI/ASME(美国标准)。
NT型刀柄德国标准为DIN 2080,是在传统型机床上通过拉杆将刀柄拉紧,国内也称为ST;其它四种刀柄均是在加工中心上通过刀柄尾部的拉钉将刀柄拉紧。
目前国内使用最多的是DIN 69871型(即JT)和MAS BT 型两种刀柄。
DIN 69871型的刀柄可以安装在DIN 69871型和ANSI/ASME主轴锥孔的机床上, IS0 7388/1型的刀柄可以安装在DIN 69871型、IS0 7388/1 和ANSI/ASME主轴锥孔的机床上,所以就通用性而言,IS0 7388/1型的刀柄是最好的。
(1)DIN 2080型(简称 NT或ST)DIN 2080是德国标准,即国际标准ISO 2583 ,是我们通常所说NT型刀柄,不能用机床的机械手装刀而用手动装刀。
(2) DIN 69871 型(简称JT、 DIN、DAT或DV)DIN 69871 型分两种,即DIN 69871 A/AD型和DIN 69871 B型,前者是中心内冷,后者是法兰盘内冷,其它尺寸相同。
(3) ISO 7388/1 型(简称 IV或IT)其刀柄安装尺寸与DIN 69871 型没有区别,但由于ISO 7388/1 型刀柄的D4值小于DIN 69871 型刀柄的D4值,所以将ISO 7388/1型刀柄安装在DIN 69871型锥孔的机床上是没有问题的,但将DIN 69871 型刀柄安装在ISO 7388/1型机床上则有可能会发生干涉。
(4) MAS BT 型(简称 BT)BT型是日本标准,安装尺寸与 DIN 69871、IS0 7388/1 及ANSI 完全不同,不能换用。
加工中心刀柄结构说明
在主轴+刀柄+刀具这样的一个系统中, 刀柄是影响同心度和动平衡一个关键 环节,千万不能将它当成一般的部件 来看待。随着主轴转速的增加,刀柄 的选择对于加工的影响将显得越来越 重要。
Two Face Contact & HSK holders/两面接触HSK刀柄
•Centrifugal force from fast spindle speeds can cause the tool holder to retract when the spindle and holder touch only along the taper. •Two-face contact at the spindle interface can solve this problem. HSK is a widely used tool holder design that features two-face contact
•对于仅仅是锥度连接的刀夹系统来说, 当主轴在高速旋转的情况下,因为主轴 本身锥孔的膨胀,而主轴和刀柄的连接 又仅仅是通过锥度面连接,此时刀柄受 到拉力的影响会有一个回缩。 •两面接触的连接方式有助于解决该问 题。HSK即是被广泛使用的一种两面 接触的刀夹系统。
Two Face Contact Holders/两面接触刀柄
•同心度测量如右图,通 过调整刀夹的中心轴线 与主轴的中心轴线重合 来调整痛心度。 •好的同心度控制可以确 保所有切削刃在各个方 向上有均匀的加工量
Balance/动平衡
Balance measures the distribution of weight of the tool and tool holder together. A perfectly balanced tool / tool holder combination would not generate any centrifugal force as it spins. But in reality, some part of this combined weight will be unbalanced. The unbalance will produce a vibration at a frequency equal to the spindle RPM. If the unbalance amount is small, this vibration will also be small.