
标准作业时间表汇总0
标准作业时间订定 表

标准作业时间订定表日期审核分析人美文欣赏1、走过春的田野,趟过夏的激流,来到秋天就是安静祥和的世界。
秋天,虽没有玫瑰的芳香,却有秋菊的淡雅,没有繁花似锦,却有硕果累累。
秋天,没有夏日的激情,却有浪漫的温情,没有春的奔放,却有收获的喜悦。
清风落叶舞秋韵,枝头硕果醉秋容。
秋天是甘美的酒,秋天是壮丽的诗,秋天是动人的歌。
2、人的一生就是一个储蓄的过程,在奋斗的时候储存了希望;在耕耘的时候储存了一粒种子;在旅行的时候储存了风景;在微笑的时候储存了快乐。
聪明的人善于储蓄,在漫长而短暂的人生旅途中,学会储蓄每一个闪光的瞬间,然后用它们酿成一杯美好的回忆,在四季的变幻与交替之间,散发浓香,珍藏一生!3、春天来了,我要把心灵放回萦绕柔肠的远方。
让心灵长出北归大雁的翅膀,乘着吹动彩云的熏风,捧着湿润江南的霡霂,唱着荡漾晨舟的渔歌,沾着充盈夜窗的芬芳,回到久别的家乡。
我翻开解冻的泥土,挖出埋藏在这里的梦,让她沐浴灿烂的阳光,期待她慢慢长出枝蔓,结下向往已久的真爱的果实。
4、好好享受生活吧,每个人都是幸福的。
人生山一程,水一程,轻握一份懂得,将牵挂折叠,将幸福尽收,带着明媚,温暖前行,只要心是温润的,再遥远的路也会走的安然,回眸处,愿阳光时时明媚,愿生活处处晴好。
5、漂然月色,时光随风远逝,悄然又到雨季,花,依旧美;心,依旧静。
月的柔情,夜懂;心的清澈,雨懂;你的深情,我懂。
人生没有绝美,曾经习惯漂浮的你我,曾几何时,向往一种平实的安定,风雨共度,淡然在心,凡尘远路,彼此守护着心的旅程。
沧桑不是自然,而是经历;幸福不是状态,而是感受。
6、疏疏篱落,酒意消,惆怅多。
阑珊灯火,映照旧阁。
红粉朱唇,腔板欲与谁歌?画脸粉色,凝眸着世间因果;未央歌舞,轮回着缘起缘落。
舞袖舒广青衣薄,何似院落寂寞。
风起,谁人轻叩我柴扉小门,执我之手,听我戏说?7、经年,未染流殇漠漠清殇。
流年为祭。
琴瑟曲中倦红妆,霓裳舞中残娇靥。
冗长红尘中,一曲浅吟轻诵描绘半世薄凉寂寞,清殇如水。
标准作业管理规定(含表格)
标准作业管理规定(ISO9001-2015)1 目的本规定是为了确保技术部在制定和执行标准作业时有明确的依据,保证每个执行者都能了解在何时何地运用何种标准作业文件,从而达到通过标准作业的不断改善,保证产品质量,持续地降低成本和提高效率的作用。
2 适用范围本程序开始于:确定年度标准作业推进计划。
结束于:标准作业文件存档。
适用于:公司标准作业的编制、执行、培训和督导工作。
3 术语和定义3.1标准作业:指在节拍时间内,以有效的作业顺序,按规定的作业路线,在同一条件下反复进行的作业,即以人的活动为中心,将人、机、料、法、环有效地组合。
标准作业三要素:节拍、作业顺序、标准在制品。
3.2节拍:是指生产(加工)一个产品或一个零件所必须的有效时间。
3.3作业顺序:是指作业者在规定的节拍时间内,在将材料顺序变化成产品的过程中,随时间流动而进行作业的操作顺序。
3.4标准在制品:是指为了保证操作者能以相同的顺序不间断地地重复进行作业,在工位内所存放的最小限度的在制品数。
3.5标准作业文件:是指导作业人员进行正确的装配作业,和管理人员检查标准作业符合度的依据。
标准作业文件包括《测时表》、《负荷平衡山积表》、《要素山积表》、《标准作业组合表》、《标准作业卡》、《标准作业要领书》等。
3.6作业路线:是指作业者在规定的节拍时间内,能以最高的效率进行装配作业的行走线路。
3.7测时表:用来记录操作者每一操作顺序的作业时间。
在测时的同时,记录者还要注意将当时的现场要素尽可能详细地记录在案,以展示操作者当时的作业环境和可能影响标准作业的因素,以便以后进行改善时用。
3.8负荷平衡山积表:记录生产线上各操作者的作业时间和节拍时间,可用来查找生产线的瓶颈点,通过现场改善,达到提高瓶颈的通过能力、平衡各操作者的作业时间和劳动负荷目的。
3.9要素山积表:记录生产线上各操作者的单元时间和节拍时间,通过在各操作者之间取消、转移、重排、合并装配作业的单元,达到消除生产线的瓶颈,平衡各操作者的作业时间和劳动负荷的目的。
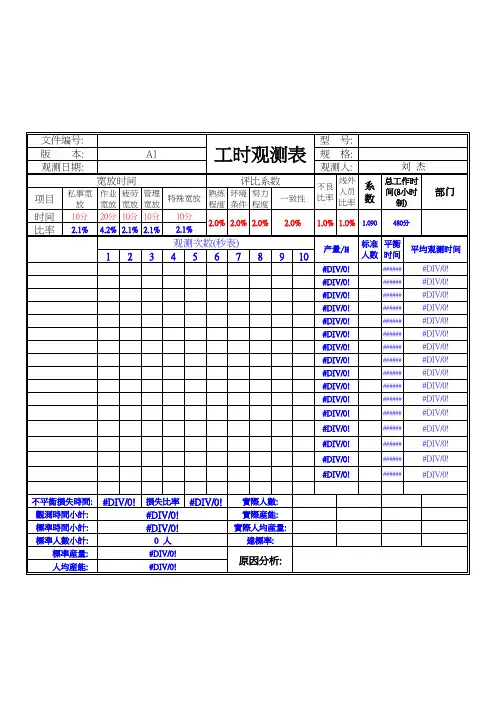
IE标准工时表
#DIV/0!
實際人數: 實際産能: 實際人均産量:
達標率:
原因分析:
文件编号:
版 本:
A1
观测日期:
宽放时间
项目
私事宽 作业 疲劳 管理 放 宽放 宽放 宽放
时间 10分 20分 10分 10分
比率 2.1% 4.2% 2.1% 2.1%
123
工时观测表
评比系数
標準産量: 人均産能:
#DIV/0!
損失比率
#DIV/0! #DIV/0!
0人 #DIV/0! #DIV/0!
#DIV/0!
實際人數: 實際産能: 實際人均産量:
達標率:
原因分析:
123
工时观测表
评比系数
特殊宽放
熟练 环境 努力 程度 条件 程度
一致性
10分 2.1%
2.0% 2.0% 2.0%
2.0%
观测次数(秒表)
4 5 6 7 8 9 10
型 号:
0
规 格:
0
观测人:
刘杰
不良 比率
线外 人员 比率
系 数
总工作时 间(8小时
制)
部门
1.0% 1.0% 1.090 480分
#DIV/0!
#DIV/0!
######
#DIV/0!
#DIV/0!
######
#DIV/0!
不平衡損失時間: 觀測時間小計: 標準時間小計: 標準人數小計: 標準産量: 人均産能:
#DIV/0!
損失比率
#DIV/0! #DIV/0!
0人 #DIV/0! #DIV/0!
#DIV/0!
班长标准作业表-参考

质量问题简单描述:
月培 训目
标
计划 培训 (H)
产量
F(60min) 检查标准化作业
使用标准化作业检查表,每天至少检查一个工位 检查工位名称
需要改进的方面:
实际 培训 (H)
目前 状况 改进方案:
工位操作工:
最小时间与最大时间的比率:
□ OK 问题:
□ NOK,简单描述问题
合理化建议:
班长不定期花费时间
2 完成班前会 3
6 检查首件及设备保养相关记录 检查工位标识是否齐全
8 检查员工首件记录
11
9
检查看板是否更新 4
每班班前会纪要
检查设备应急开关及安全门等是否有效 10
班组多岗位培训状况
安全:(事故、危险的情况、措施的进展情况) 岗位
小时
E(5min/次) 每小时检查一次生产信息板
0 1 2 3 4 5 6 7 8 9 10 11
完成后在此处打勾
计算和上报考勤 其他:
出勤时间:内容记录于《生产日报表》
完成后在此处打勾
I(10min)记录产量
内容记录于《生产日报表》
日清
完成后在此处打勾
H(15min)红箱子清空: J(5min)检查5S
通知主管/质量/物流
K(5min)交接班留言
L(5min)本班组特殊要求
内容记录于《5S检查表》
G 班长工时跟踪
Hale Waihona Puke 内容工时处理工伤
会议/培训
收集合理化建议
质量跟踪
公司信息传达:
实施合理化建议 制定多岗位培训计划
替岗/返工(生产时间)
生产工时跟踪:内容记录于《生产跟踪表》
回顾多岗位培训计划 班组核心小组审核 其他:(废品、质量问题、加班、员工问题反馈) 参加部门例会
MOD标准时间表

第n颗单颗螺丝时间≧2.6445 连续锁第n颗时间
注意:1.误差10%左右 2.各工序动作不包含特殊作业。(eg:料件拿取时间与包装方式密切相关,此表格中不包含特殊包装方式 3.BD表示这只手什么动作也没有做,即停止状态,不给时间值。H表示保持。 UT表示有效时间。 4.当左右手同时作业,且都需要注意力,不可同时进行时,默认为左手先做。 5.模特分析值所得的时间值就是标准时间值,不需要计算宽放率。
)
编写:
审核锁螺丝为例)
MOD预定时间标准表 Item 主要动作 左后作业 操作说明 MOD符号 BD 1 贴胶带 捏住被贴物体 取螺丝 放螺丝到起子头 对准孔位 锁 BD BD M3G3 M3G1 M3P5 H (E2D3) H BD BD 取螺丝 2 锁螺丝 放螺丝到起子头 对准孔位 锁 M3G1 M3P5 H (E2D3) H BD BD BD BD BD BD 有效操作 MOD符号 M3G1 M2G3M2P0 M3P0 M3G3M2G3M2P2 M4G1 M3P5 M3P5M2P0 (E2D3) 0 1/2M1P0 M4P2 M3G1 M3P5 M3P0 (E2D3) 0 1/2M1P0 右手作业 MOD符号 M3G1 M2G3M2P0 M3P0 M3G3M2P2 M4G1 H M3P5M2P0 (E2D3) H 1/2M1P0 M4P2 H H M3P0 (E2D3) H 1/2M1P0 起子头至螺孔处 对准孔位 锁 放射时间 起子头至螺孔处 对准孔位 锁 放射时间 放回起子 操作说明 伸手抓取胶带 撕胶带 胶带移至机台上方 贴胶带 拿起子 Rev:R00 修改日期: MOD数值 预定标准时间(s) 4 7 3 15 5 8 10 5 0 0.5 6 4 8 3 5 0 0.5 20.5 20.5 20.5 20.5 9.74 12.38 15.03 17.67 连续锁第三颗时间 连续锁第四颗时间 连续锁第五颗时间 连续锁第六颗时间 7.10 连续锁第二颗时间 4.45 单独锁一颗时间 3.74 备注
标准工时和计算标准管理规范(含表格)
标准工时和计算标准管理规范(ISO9001-2015)1、目的规范标准工时制定与以及相关算法,使标准工时更具完整性,使相关系统和管理运行更加顺畅合理。
2、范围安公司3、职责质量部对于本文件的受控实施和监督执行。
4、程序4.1.定义:4.1.1标准工时:4.1.1.1标准工时:指在特定的工作环境条件下,普通熟练工作者用规定的作业方法和设备,以正常的速度完成一定质量和数量的工作所必需的时间。
4.1.1.2宽放时间:宽放时间是用于补偿个人需要、不可避免的延迟以及由于疲劳而引起的效能下降。
增加宽放时间有利于提高工作效率。
a).作业宽放由来:通常如果工作能以最快的速度永不停歇的进行下去,这样的产出将是最高效的。
但即便是机器设备也必须进行适当的保养、维护才能确保使用寿命和工作稳定。
b).作业宽放目的:劳动者在任何工作环境下作业,都必须适当予以宽放时间用来补偿个人需要,才能与实际作业所需时间相吻合,更趋人性化。
4.1.1.3标准速度:没有过度体力和精神疲劳状态下,每天能连续工作,只要努力就容易达到标准作业成果的速度。
4.1.2员工定义:4.1.2.1直接人员:指生产产线上从事生产操作人员。
包括装配、调整、检查检测和不良品维修人员。
他们是生产线上直接从事生产劳动的人员。
4.1.2.2间接人员:指不直接从事生产操作的人员,此处包括车间班长,物料配送人员、设备保养人员、工具保养人员。
间接员工虽然不从事直接的生产操作,但对于提升生产效率具有很大的影响。
4.1.3时间定义:4.1.3.1正常作业时间:指以每天8小时为基准的作业时间,其单位为分钟。
正常作业时间包括“前准备时间”和“净作业时间”。
4.1.3.1.1前准备时间(95分钟):a).早会(早会,交接班)10分钟b).清洁(工治具、设备、车间、更衣)30分钟c).中餐时间15分钟d).间隙时间(上午15分钟,下午15分钟)30分钟e).首检时间10分钟4.1.3.1.2净作业时间:指对作业对象作业的内容,规则地、周期性地重复进行的作业部分的时间。
标准工时制定规范(含表格)
标准工时制定规范(ISO9001-2015)1目的1.1应用科学的、系统的方法制定标准工时,编制标准工时表;1.2将标准工时导入标准工时库应用于生产管理。
2范围2.1适用于公司所属各部门、车间。
3职责3.1车间工程技术人员:负责制定工艺流程,测量标准工时,编制标准工时表;积累、分析工时数据,制定通用作业工时标准(运用综合数据法);3.2生产车间经理:负责标准工时表的执行,按标准工时表排定的工位及作业内容组织生产,审核各班组生产日报表;3.3工艺工装职能:负责对标准工时表校对、审核;3.4燃具产品部长:负责对标准工时表审定、批准;3.5综合管理职能:负责标准工时导入标准工时库,各功能模块应用输出,并应用于生产管理;3.6技术管理职能:负责标准工时表归档管理,发放;4工作流程图5工作程序5.1标准工时制定原则5.1.1在产产品:所有在一年内生产的产品必须制定相应品名的标准工时,超过3年未生产产品的标准工时表可以不维护更新,但保留旧版电子档,以备查看;5.1.2新增产品:新产品试产时需制定一个临时工艺流程图,在批量生产后5个工作日须发行新版正式标准工时表;新版标准工时表版本号统一定为“00”版;5.1.3工艺变更:当生产工艺发生变更时,须调整相应变更工位的工时数据,并升级发行新的标准工时表,版本号为原版本号加“1”,并在表上相应位置注明升级原因。
例:原版为“00”版,升级后发行版本为“01”版,以此类推。
5.1.4制程改善:当对生产制程进行改善时,改善成果将通过“标准工时”的降低,“线平衡率”的提高来体现;改善完成后须升级标准工时表,以进行相应措施的固化;5.1.5与实际差异过大:当正式版标准工时表投入使用后,若发现与生产实际存在较大差异时,需要就部分或全部工位进行重新观测分析,再升级发行新版标准工时表;差异过大的标准为:在去除外部影响与内部问题后的产出工时与投入工时的差异超过10%;5.2数据测量标准工时制定初期阶段以秒表法为主,待积累了大量的作业单元数据进行分析后,再运用综合数据法制定常用作业的工时标准参数表,以在后期制定标准工时时直接取用,提高制作效率。
标准工时统计表-新
T:代表"夹具/机器具/机器"(4)各部门认为标准工时不能真实体现作业状况时,可向有关部门申请重新测评。
总之,标准工时是实施现场管理的重要基础9 牢记要点计算标准工时要了解以下内容: _ 明确标准工时的作用 _ 做好标准工时测定准备 _ 计算标准工时 _ 修表真实的情况,故此应加以修正,乘上一定的评价系数,求得实际时间作为标准时间的主体,而实际时间应考虑一定的宽放,作为疲劳、等待、喝水、上厕所等必因素包括:操作者的熟练程度,设备工具的完善度,操作者的教育程度,工作的困难度。
时合理。
在计算标准工时时,要了解以下内容: 1.明确标准工时的作用利用标准时间,生产管制部门可以更精确地做生产计划,如在进度控制上有了问题,也可依标准时间来做人力调整。
水线生产的平衡。
一条流水线有很多工序,可依各工序的标准时间来配置人力,使生产线平衡、流畅。
业内容、达到什么精度、制定时间标准的费用等。
准时间资料法、计划估算法、实际成绩资料法、数学法等很多种类。
每个方法各有其特点,企业可以根据使用目的和测定的对象作业性质选择适当的方法。
3进行测算,并连续测试20个以上的周期时间。
参照的作业人员,其劳动熟练程度与中等熟练人员的比较系数称为评核系数。
系数越大表示其劳动熟练程度越高。
劳宽放时间 宽放率= ×100%=管理宽放率+生理宽放率+疲劳宽放率 其中:管理宽放率一般取3%~10%; 疲劳宽放率一般取5%~20%; 生理产趋于稳定时(一般为生产一周以上),工艺人员应再次测评标准工时;必要时应予以修改,并发出变更通知。
应予以修改,并发出变更通知。
,并发出变更通知。
施现场管理的重要基础,准确的标准工时可以平衡生产线,有效分配工作人员,生产各部门都要依据标准工时制定相应的工作计划。
标准工时 _ 修改标准工时喝水、上厕所等必须要项的预备,这样才得到标准时间。
当的方法。
3.计算标准工时 (1)测算作业时间~20%; 生理宽放率一般取2%~5%。
有限空间危险作业记录表(标准版)
有限空间危险作业记录表物业服务中心:有限空间危险作业记录表(标准版)使用说明一、文件概述有限空间危险作业记录表(标准版)是一份旨在规范有限空间作业过程、确保作业安全的重要管理工具。
它详细记录了作业前的准备、作业中的监测以及作业后的收尾工作,确保作业人员、监护人员及作业负责人能够全面掌握作业情况,及时发现并消除安全隐患。
二、表格结构与内容基本信息填写作业单位:明确执行作业的单位或部门。
设施名称:记录进行作业的具体设施或场所名称。
作业人员:列出参与作业的所有工作人员姓名。
填报人员与监护人员:分别填写负责填写表格的人员和现场监护人员姓名。
进入前检测数据该部分要求在作业人员进入有限空间前,对空间内的氧含量、易燃易爆物质浓度、有毒有害气体(粉尘)浓度等进行全面检测,并记录检测数据及检测时间。
检测项目的完整性和数据的准确性对于保障作业安全至关重要。
安全措施与确认表格列出了多项主要安全措施,包括但不限于作业人员作业安全教育、连续测定的仪器和人员、测定用仪器准确可靠性、呼吸器等抢救器具准备、通风排气情况、氧气浓度及有害气体检测结果、照明设施、个人防护用品及防毒用具、通风设备等。
每项措施均需确认符合要求,并由相关人员签名确认。
特别强调了连续监测和通风设备的重要性,这是防止有限空间内有毒有害气体积累、保障作业人员安全的关键措施。
开工时间与作业负责人意见记录每次作业的开工时间,以及作业负责人对作业安全措施的审核意见和签名。
作业负责人的签名标志着安全措施已得到确认,作业可以正式开始。
工作结束确认作业结束后,由作业负责人进行确认并签名,同时记录结束时间。
这标志着整个作业过程的圆满结束,也确保了作业结束后现场的安全恢复。
三、使用注意事项全面性:在填写记录表时,应确保所有项目均已涵盖,无遗漏。
特别是安全措施的确认,必须逐项检查并签名确认。
准确性:检测数据应准确可靠,避免因数据错误导致的安全风险。
同时,填写时应字迹清晰,易于辨认。
IE(工业工程)标准工时
13
HI-13
Insert L901.L301.F1.D901
2 31.87 28.56 27.39 26.88 29.55 31.87 26.88 14.43
14
HI-14
Insert SK.CR1.CX1.CX2
2 31.67 30.59 31.64 29.68 30.14 31.67 29.68 15.37
26
T U-04
Total inspection
1 15.99 15.34 14.28 13.48 10.38 15.99 10.38 13.89
27
ICT
Testing components of main board
1 10.23 12.34 11.25 13.88 14.22 14.22 10.23 12.38
UPH(units per hour)单位小时产能,产能的指标。
UPH=年生产量/(12*月工作日*日工作小时)或 UPH=日生产量/日工作小时
计算当前整机cell 线UPPH?
常用术语—生产力、生产效率
常用术语— OPE
OPE(Overall Plant Efficiency)整体工厂效率
用来衡量工厂经营管理的整体效率,包含:设计者效率,管理者 效率,作业效率。反应工厂综合能力。
五、标准工时的制定方法
标准工时的制定方法有很多,归纳起来有如下几种: 1)秒表观测法俗称“马表法”或时间观测法(我司采用的方法) 2)标准时间预定法(PTS法) a、WF法(Work Factor) b、MTM法(Methods Time Measurement) C、MODAPTS法(Modular Arrangement of PTS) 3)标准资料法 4)经验法 5)VTR法(摄影法)