
【CN109894946A】一种车轮毛刺打磨装置【专利】
(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910307941.2(22)申请日 2019.04.17(71)申请人 江苏珀然轮毂有限公司地址 222002 江苏省连云港市灌南县新安镇人民西路北侧(经济开发区)(72)发明人 万金华 彭桂云 王飞 茆文 夏程强 彭亚珍 (51)Int.Cl.B24B 9/04(2006.01)B24B 29/00(2006.01)B24B 29/04(2006.01)
(54)发明名称一种车轮毛刺打磨装置(57)摘要本发明公开了一种车轮毛刺打磨装置,包括支撑板、支撑轮、升降油缸和打磨装置;支撑板为左部倾斜的直角梯形台结构,支撑板的右部设置上下贯穿的贯穿槽;一对支撑轮左右设置,并通过轴承转动安装在贯穿槽内,其中一个支撑轮与电机输出端连接,升降油缸的活塞端固定连接固定板,打磨装置设置在固定板上,并位于一对支撑轮中间上方,打磨装置包括调节杆、压缩弹簧、套筒和打磨板;调节杆竖直设置,中部螺纹连接在固定板上,下部滑动设置在套筒内,压缩弹簧位于套筒内并套装在调节杆的下部、上端与调节杆中部接触、下端与套筒接触,套筒下端设有打磨板。本车轮毛刺打磨装置结构简单,实现对车轮外侧毛刺的快速打磨,
避免人工操作。
权利要求书1页 说明书2页 附图2页CN 109894946 A2019.06.18
CN 109894946
A1.一种车轮毛刺打磨装置,其特征在于,包括支撑板(1)、支撑轮(12)、升降油缸(2)和打磨装置;所述支撑板(1)为左部倾斜的直角梯形台结构,支撑板(1)的右部设置上下贯穿的贯穿槽(13);所述支撑轮(12)为一对,一对支撑轮(12)左右设置,并通过轴承转动安装在贯穿槽(13)内,其中一个支撑轮(12)与电机(14)输出端连接,所述电机(14)固定安装在支撑板(1)上;所述支撑板(1)的右端设置升降油缸(2);所述升降油缸(2)的活塞端固定连接固定板(3),所述固定板(3)左右布置;所述打磨装置设置在固定板(3)上,并位于一对支撑轮(12)中间上方,所述打磨装置包括调节杆(41)、压缩弹簧(43)、套筒(42)和打磨板(44);所述调节杆(41)竖直设置,中部螺纹连接在固定板(3)上,下部滑动设置在套筒(42)内,所述压缩弹簧(43)位于套筒(42)内并套装在调节杆(41)的下部、上端与调节杆(41)中部接触、下端与套筒(42)接触,所述套筒(42)下端设有打磨板(44),所述打磨板(44)下端设有打磨层。2.根据权利要求1所述的一种车轮毛刺打磨装置,其特征在于,所述打磨板(44)下端设置为与车轮外侧相匹配的半弧形结构。3.根据权利要求1所述的一种车轮毛刺打磨装置,其特征在于,一对支撑轮(12)之间的距离为200mm-600mm。4.根据权利要求1所述的一种车轮毛刺打磨装置,其特征在于,所述打磨层为打磨毛刷。5.根据权利要求1至4任意一项所述的一种车轮毛刺打磨装置,其特征在于,所述支撑板(1)左部分沿着倾斜面设有左右布置的限位槽(11);通过设置限位槽(11)方便将车轮移
动至支撑板(1)上。权 利 要 求 书1/1页
2CN 109894946 A
【CN209492343U】一种胎压可调的车轮及汽车驱动装置【专利】

(19)中华人民共和国国家知识产权局(12)实用新型专利(10)授权公告号 (45)授权公告日 (21)申请号 201920184401.5(22)申请日 2019.02.01(73)专利权人 至玥腾风科技投资集团有限公司地址 100088 北京市西城区北三环中路甲29号院3号楼101内104室(72)发明人 靳普 (74)专利代理机构 北京中政联科专利代理事务所(普通合伙) 11489代理人 肖佳(51)Int.Cl.B60C 23/10(2006.01)B60K 1/00(2006.01)
(54)实用新型名称一种胎压可调的车轮及汽车驱动装置(57)摘要一种胎压可调的车轮及汽车驱动装置,该胎压可调的车轮包括轮胎、轮毂,电磁充气阀和电磁放气阀;所述轮胎安装于轮毂的外周侧,所述电磁充气阀设置于所述轮毂的进气道上,电磁放气阀设置于轮胎的放气管上;且电磁充气阀和电磁放气阀连接到整车控制器。该汽车驱动装置包括该胎压可调的车轮。在车轮轮胎的胎压高于或者低于标准值时,车轮上连接电磁放气阀或者电磁充气阀会自动完成轮胎的胎压的调节,而胎压在标准范围内时,则驾驶员可通过整车的控制系统对车轮的胎压进行更精确的调节,以满足驾驶
需求。
权利要求书1页 说明书6页 附图3页CN 209492343 U2019.10.15
CN 209492343
U1.一种胎压可调的车轮,其特征在于,包括:轮胎(410)、轮毂(420),电磁充气阀(430)和电磁放气阀(440);所述轮胎(410)安装于轮毂(420)的外周侧,轮毂(420)设置有轮辐(450)和驱动轴安装部(460),所述轮辐(450)上设置有进气道(480);所述电磁充气阀(430)设置于所述进气道(480)上,轮胎(410)上设置有放气管(411),放气管(411)上设置有电磁放气阀(440);所述电磁充气阀(430)和电磁放气阀(440)连接到整车控制器。2.如权利要求1所述的胎压可调的车轮,其特征在于,所述驱动轴安装部(460)上设置有通气孔(470),通气孔(470)通过设置于所述轮辐(450)内部的所述进气道(480)连通到轮胎(410),通气孔(470)连接气源。3.如权利要求2所述的胎压可调的车轮,其特征在于,在所述轮辐(450)上设置有与所述进气道(480)连通的第一压力传感器(481),第一压力传感器(481)与所述电磁充气阀(430)电连接。4.如权利要求3所述的胎压可调的车轮,其特征在于,在所述放气管(411)上设置有与所述轮胎(410)连通的第二压力传感器(482),第二压力传感器(482)与所述电磁放气阀(440)电连接。5.如权利要求4所述的胎压可调的车轮,其特征在于,所述电磁充气阀(430)和电磁放气阀(440)为多级控制电磁阀。6.一种汽车驱动装置,其特征在于,包括如权利要求1-5任一项所述的胎压可调的车轮(400)、驱动电机(310)和传动轴(490);所述车轮(400)通过传动轴(490)连接驱动电机(310)。7.如权利要求6所述的汽车驱动装置,其特征在于,所述传动轴(490)为空心轴,所述传动轴(490)一端连接到所述驱动轴安装部(460),另一端连接所述驱动电机(310)的转子。8.如权利要求7所述的汽车驱动装置,其特征在于,所述驱动电机为间隙可调的盘式电机,其间隙通过气动方式进行调节;车轮(400)的进气道(480)与间隙可调的盘式电机的进气道连接到同一气源。9.如权利要求8所述的汽车驱动装置,其特征在于,所述车轮(400)的进气道(480)与所述传动轴(490)的空心部(491)连通,所述传动轴(490)的空心部(491)通过驱动电机(310)的转子连通至驱动电机(310)的密封气隙。10.如权利要求9所述的汽车驱动装置,其特征在于,所述车轮(400)和驱动电机(310)的气源选自气泵、压力气罐、
【CN110000642A】一种新能源汽车用自动上下料式汽车轮毂打磨设备【专利】

(19)中华人民共和国国家知识产权局
(12)发明专利申请
(10)申请公布号 (43)申请公布日
(21)申请号 201910217406.8
(22)申请日 2019.03.21
(71)申请人 内蒙古聚能节能服务有限公司地址 014000 内蒙古自治区包头市稀土高新区软件园C座311-12号
(72)发明人 刘庆勋 王臻
(51)Int.Cl.B24B 5/44(2006.01)B24B 5/35(2006.01)B24B 41/06(2012.01)B24B 47/12(2006.01)B24B 41/02(2006.01)
(54)发明名称一种新能源汽车用自动上下料式汽车轮毂打磨设备(57)摘要本发明公开了一种新能源汽车用自动上下料式汽车轮毂打磨设备,解决了打磨设备不具备自动上下料的结构导致人工上料危险以及打磨效率低下的技术问题,包括操作台,所述操作台上表面安装有电动推杆,所述第一电机下表面安装有滑块,所述第一电机驱动端上安装有打磨片,所述皮带内套装有转动台,所述转动台一侧安装有上料筒,所述上料筒下方安装有自动上料结构,所述自动上料结构一侧安装有旋转下料结构,将多个轮毂放置在上料筒内,随后通过自动上料结构能够将轮毂自动的放置在打磨结构上,当完成打磨后,通过旋转下料结构自动的将打磨后的轮毂搬运走,节省了人工上下料的成本以及
增加了打磨效率。
权利要求书1页 说明书4页 附图1页CN 110000642 A2019.07.12
CN 110000642
A1.一种新能源汽车用自动上下料式汽车轮毂打磨设备,包括操作台(1),所述操作台
(1)上表面安装有电动推杆(2),所述电动推杆(2)驱动端上安装有第一电机(3),所述第一
电机(3)下表面安装有滑块(4),所述滑块(4)滑动安装于滑槽(5)内,所述第一电机(3)驱动
端上安装有打磨片(6),所述操作台(1)下表面安装有第二电机(7),所述第二电机(7)驱动
端上安装有皮带(8),所述皮带(8)内套装有转动台(9),其特征在于,所述转动台(9)一侧安
【CN209754843U】一种机械加工用零件打磨装置【专利】
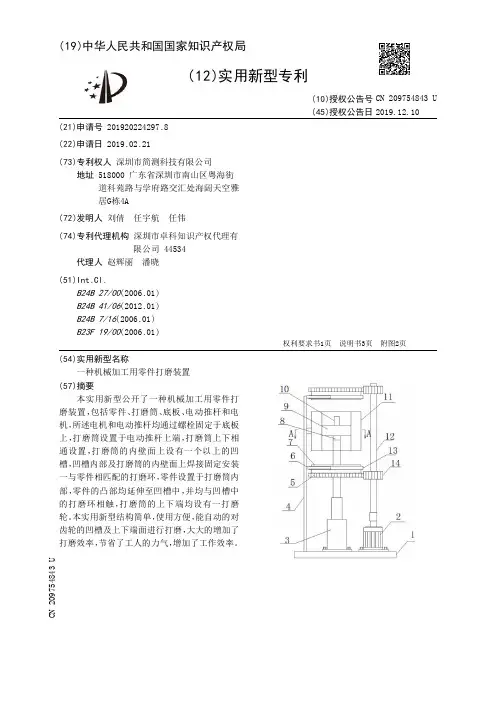
(19)中华人民共和国国家知识产权局(12)实用新型专利(10)授权公告号 (45)授权公告日 (21)申请号 201920224297.8(22)申请日 2019.02.21(73)专利权人 深圳市简测科技有限公司地址 518000 广东省深圳市南山区粤海街道科苑路与学府路交汇处海阔天空雅居G栋4A(72)发明人 刘倩 任宇航 任伟 (74)专利代理机构 深圳市卓科知识产权代理有限公司 44534代理人 赵辉丽 潘晓(51)Int.Cl.B24B 27/00(2006.01)B24B 41/06(2012.01)B24B 7/16(2006.01)B23F 19/00(2006.01)
(54)实用新型名称一种机械加工用零件打磨装置(57)摘要本实用新型公开了一种机械加工用零件打磨装置,包括零件、打磨筒、底板、电动推杆和电机,所述电机和电动推杆均通过螺栓固定于底板上,打磨筒设置于电动推杆上端,打磨筒上下相通设置,打磨筒的内壁面上设有一个以上的凹槽,凹槽内部及打磨筒的内壁面上焊接固定安装一与零件相匹配的打磨环,零件设置于打磨筒内部,零件的凸部均延伸至凹槽中,并均与凹槽中的打磨环相触,打磨筒的上下端均设有一打磨轮。本实用新型结构简单,使用方便,能自动的对齿轮的凹槽及上下端面进行打磨,大大的增加了打磨效率,节省了工人的力气,
增加了工作效率。
权利要求书1页 说明书3页 附图2页CN 209754843 U2019.12.10
CN 209754843
U1.一种机械加工用零件打磨装置,其特征在于:包括零件、打磨筒、底板、电动推杆和电机,所述电机和电动推杆均通过螺栓固定于底板上,打磨筒设置于电动推杆上端,打磨筒上下相通设置,打磨筒的内壁面上设有一个以上的凹槽,一个以上的凹槽呈环形结构均匀分布,凹槽内部及打磨筒的内壁面上焊接固定安装一与零件相匹配的打磨环,零件设置于打磨筒内部,零件的凸部均延伸至凹槽中,并均与凹槽中的打磨环相触,打磨筒的上下端均设有一打磨轮,打磨轮中间均设有一通孔,通孔与零件上的通孔相对,打磨轮的相反面上均焊接固定安装一第一齿轮,电机的转轴上焊接固定安装一轴杆,轴杆正对于第一齿轮处均焊接固定安装一第二齿轮,第二齿轮均与第一齿轮啮合连接,电动推杆的活塞穿过下端的第一齿轮的内孔和打磨轮的通孔延伸至打磨筒中,并焊接固定安装一固定装置,固定装置上端插入零件的内孔中。2.根据权利要求1所述的机械加工用零件打磨装置,其特征在于:固定装置包括圆管、挤压块和旋转板,圆管开口的端面上设有一个以上的条形口,圆管的内壁面上设有第一螺纹,挤压块呈圆锥形结构设置,挤压块的外壁面上设有第二螺纹,挤压块下端插入圆管中,并通过第二螺纹与圆管内壁面上的第一螺纹啮合连接,旋转板下端焊接固定于挤压块上,圆管的外壁面与零件的内孔相抵。3.根据权利要求1所述的机械加工用零件打磨装置,其特征在于:底板上垂直焊接固定安装一支撑杆,打磨轮上均套有一轴承,轴承的内环均与打磨轮的外圈面焊接固定,轴承的外壁面上均焊接固定安装一弧形片,弧形片一端均焊接固定于支撑杆上,支撑杆与打磨筒之间焊接固定安装一连接杆。4.根据权利要求1所述的机械加工用零件打磨装置,其特征在于:电动推杆受控于电动推杆遥控器,
打磨作业指导书

打磨工通用工艺规范
1 适用范围
本守则规定了公司内部打磨工艺要求。
本守则适用于公司内部下料打磨清渣,焊接件打磨工艺
2 术语
2.1打磨: 通过使用手提工具操作除去工件表层材料从而使工件获得所需要的形状或表面粗糙度
2.2 打磨修整:将焊缝局部不规则处打磨消除
2.3 全部打磨:从一侧(或两侧)打磨整个焊缝表面但不改变整个焊缝形状
2.4 磨平: 从一侧(或两侧)打磨整个焊缝,使其厚度同周围表面相同
3 打磨设备
3.1 角向磨光机,直磨机
3.2 砂轮磨片
钹型砂轮 型号:125X6X22.2(MM)
百叶轮
不锈钢碗刷
4 操作规程
4.1操作前准备工作
4.1.1将机台及作业场所清理干净。
4.1.2准备好待加工工件,并放置于方便作业的位置,准备好加工完成品放置备用的托架。
4.1.3检查是否有螺丝松动、漏电,安全装置、关机按钮、事故急停装置是否正常工作。
4.1.4检查待加工工件是否已经过品检员检验并批准放行的合格零部件。
4.1.5按照所要加工的零部件的具体要求,选择合适的砂轮。
4.1.6戴好口罩及护目镜,穿好工作服。
4.1.7安装并紧固砂轮,。
4.1.8试机,并进行调整。确保砂轮无抖动现象;
4.1.9进行首件打磨,检查是否符合打磨要求,并经质检或主管确认无误,方可开始批量作业。
4.2操作规范
4.2.1工作前,应检查砂轮有无损坏,防护装置是否完好,通风除尘装置是否有效。
4.2.2安装砂轮时,必须核对砂轮允许的最高转速是否与主轴转速相适应。 4.2.3需打磨的产品应放置平稳,小件需加以固定,以免在打磨过程中产品位移而导致加工缺陷。
4.2.4正确使用打磨工具,及时检查和更换磨损严重的砂轮磨片。
4.2.5打磨时应紧握打磨工具,砂轮片与工作面保持15-30°,循序渐进(A→B),不得用力过猛而导致表面凹陷。
4.2.6在打磨过程中发现产品表面有气孔,夹渣,裂纹等现象时应及时通知电焊工补焊。
(完整版)打磨工通用工艺规范

打磨工通用工艺规范
编制/日期:
审核/日期:
批准/日期:
打磨工通用工艺规范
1 1 适用范围
本守则规定了本公司打磨工艺要求。
本守则适用于本公司下料打磨清渣,焊接件打磨工艺
2 术语
2.1打磨: 通过使用手提工具操作除去工件表层材料从而使工件获得所需要的形状或表面粗糙度
2.2 打磨修整:将焊缝局部不规则处打磨消除
2.3 全部打磨:从一侧(或两侧)打磨整个焊缝表面但不改变整个焊缝形状
2.4 磨平: 从一侧(或两侧)打磨整个焊缝,使其厚度同周围表面相同
3 打磨设备
3.1 角向磨光机,直磨机
3.2 砂轮磨片
钹型砂轮 型号:125X6X22.2(MM)
百叶蝶
不锈钢碗刷
4 操作规程
4.1操作前准备工作
4.1.1将机台及作业场所清理干净。
4.1.2准备好待加工工件,并放置于方便作业的位置,准备好加工完成品放置备用的托架。
4.1.3检查是否有螺丝松动、漏电,安全装置、关机按钮、事故急停装置是否正常工作。
4.1.4检查待加工工件是否已经过品检员检验并批准放行的合格零部件。
4.1.5按照所要加工的零部件的具体要求,选择合适的砂轮。
4.1.6戴好口罩及护目镜,穿好工作服。
4.1.7安装并紧固砂轮,。
4.1.8试机,并进行调整。确保砂轮无抖动现象;
4.1.9进行首件打磨,检查是否符合打磨要求,并经质检或主管确认无误,
2 方可开始批量作业。
4.2操作规范
4.2.1工作前,应检查砂轮有无损坏,防护装置是否完好,通风除尘装置是否有效。
4.2.2安装砂轮时,必须核对砂轮允许的最高转速是否与主轴转速相适应。
4.2.3需打磨的产品应放置平稳,小件需加以固定,以免在打磨过程中产品位移而导致加工缺陷。
4.2.4正确使用打磨工具,及时检查和更换磨损严重的砂轮磨片。
4.2.5打磨时应紧握打磨工具,砂轮片与工作面保持15-30°,循序渐进(A→B),不得用力过猛而导致表面凹陷。
打磨作业指导书 2

打磨作业指导书
Document number:BGCG-0857-BTDO-0089-2022
打磨工通用工艺规范
1 适用范围
本守则规定了公司内部打磨工艺要求。
本守则适用于公司内部下料打磨清渣,焊接件打磨工艺
2 术语
打磨: 通过使用手提工具操作除去工件表层材料从而使工件获得所需要的形状或表面粗糙度
打磨修整:将焊缝局部不规则处打磨消除
全部打磨:从一侧(或两侧)打磨整个焊缝表面但不改变整个焊缝形状
磨平: 从一侧(或两侧)打磨整个焊缝,使其厚度同周围表面相同
3 打磨设备
角向磨光机,直磨机
砂轮磨片
钹型砂轮 型号:(MM)
百叶轮
不锈钢碗刷
4 操作规程
操作前准备工作
将机台及作业场所清理干净。
准备好待加工工件,并放置于方便作业的位置,准备好加工完成品放置备用的托架。
检查是否有螺丝松动、漏电,安全装置、关机按钮、事故急停装置是否正常工作。
检查待加工工件是否已经过品检员检验并批准放行的合格零部件。
按照所要加工的零部件的具体要求,选择合适的砂轮。
戴好口罩及护目镜,穿好工作服。
安装并紧固砂轮,。
试机,并进行调整。确保砂轮无抖动现象;
进行首件打磨,检查是否符合打磨要求,并经质检或主管确认无误,方可开始批量作业。
操作规范
工作前,应检查砂轮有无损坏,防护装置是否完好,通风除尘装置是否有效。
安装砂轮时,必须核对砂轮允许的最高转速是否与主轴转速相适应。
需打磨的产品应放置平稳,小件需加以固定,以免在打磨过程中产品位移而导致加工缺陷。
正确使用打磨工具,及时检查和更换磨损严重的砂轮磨片。
打磨时应紧握打磨工具,砂轮片与工作面保持15-30°,循序渐进(A→B),不得用力过猛而导致表面凹陷。
在打磨过程中发现产品表面有气孔,夹渣,裂纹等现象时应及时通知电焊工补焊。
焊接打磨作业指导书
焊接打磨作业指导书
一、焊接打磨作业安全规范
1、严格遵守操作规程,理性安排作业过程,保证作业环境的安全。
2、进行作业前,要仔细检查焊接设备和电气装置是否完好,电缆及接头是否可靠,地线是否连接可靠。
3、进行大面积打磨或搬运重物之前,必须使用安全带系好,并应检查绳索是否牢固。
4、进行高处作业时,要带好安全帽,系好安全带,使用安全防护设施,切勿莽撞行事。
5、在自动焊接的情况下,应采用机器人出坡设备,如无此设备,则由两名作业人员操作,保证安全。
6、保持打磨设备、电缆干燥,以免发生电击事故。
7、作业场地设备要满足潮湿环境下的使用要求。
8、现场不能有违禁拉线、燃放烟花爆竹,以及吸烟等行为,防止发生火灾事故。
9、在作业过程中要注重文明施工,避免嘈杂声、垃圾乱扔等行为。
10、在使用电磁刀切割设备时,要保持环境空气流通,切勿过久使用。
二、焊接打磨作业步骤
1、设备准备
在进行焊接作业之前,必须进行设备的准备,包括架设脚手架,准备焊接机器等工具,以及选用合适的焊接材料等。
2、清理工作
清理所需焊接的材料表面,很重要的一个步骤是要清除零件表面的烫坏、毛刺、锈蚀、氧化物等。把需要焊接接缝的位置进行清理,使焊接处没有杂物。
3、打磨焊缝
焊接过程中会留下瑕疵和不平整,需要进行打磨。粗打磨使用124型、225型砂轮,细打磨使用46、60型砂轮和56链扣盘。
4、进行焊接
根据焊接方式的不同选择合适的熔合电流和电压,进行相应的焊接。
5、清理焊渣
在焊接结束后,要及时清理焊渣,消除毛刺,以免影响下一步操作。
6、去毛刺、修边
去除焊接残留的一些毛刺,并清理焊接处表面的残留垃圾。这一步是为下一步的正式打磨做准备。
7、进一步打磨
使用56链扣盘进行精细打磨,去除毛刺及瑕疵。同时在打磨过程中也注意保持洁净的工作环境,以免铁屑等残留物粘附到产品表面。
8、涂底漆
先涂底漆,填平表面不平整部分。对于不规则的零件表面,使用钢丝刷进行打磨,使其表面达到要求后,涂上防腐涂料。
汽车机械打磨材料工艺与打磨材料.
汽车机械打磨材料工艺与打磨材料.
具体阐述汽车机械打磨材料工艺与打磨材料.
打磨工艺、材料与设备
第一节:打磨工艺概述
打磨在涂装中是用砂纸、浮石、细石粉等摩擦介质摩擦被涂物或涂膜表面,谓之打磨。是涂装过程中的重要步骤,一般是手工作业,也可用风动或电动器械进行。打磨贯穿于整个涂装过程中,不但白坯、打底或刮腻子都需打磨,涂面漆后也要打磨。其功能为清除底材表面的毛刺、浮锈、油污、灰尘;清除涂层表面的粗颗粒及杂质,获得平整表面;对平滑的涂层表面要打磨至一定的粗糙度,增强涂层的附着力。分为干打磨法(dry sanding)和湿打磨法(wet sanding),后者是用水或其他湿润剂润滑,以获得更平滑的表面和洗掉磨粉。
打磨对车身修理是非常重要的。为了获得良好的涂装质量,首先要对待修表面进行除锈、出物、雏菊器等打磨处理,在表面平整作业中需要打磨,目的是消除表面残留物和提高表面的平整度,在喷涂层间涂料是要打磨法消除底层涂料的不平度和缺陷,并提高涂层间的附着能力;在最后的涂层修饰要用打磨抛光工艺,以提高涂层的光泽度.可见打磨工艺在车身维修中的重要作用.
为了掌握好打磨工艺,就必须须对打磨的材料及设备有充分的了解,并掌握使用方法和操作要领。
国家规范GB 8923-88[涂装前钢材表面锈蚀等级和除锈等级】规定除锈等级分为喷射,抛射【手动和机动】,火焰除锈三种。
喷射或抛射,用SA,分四个等级,SA1,SA2,SA 2又2分之
具体阐述汽车机械打磨材料工艺与打磨材料.
一,SA3,SA3最彻底!SA 2又2分之一最普遍!
手工分2个等级ST2,ST3,ST3最彻底! 火焰除锈就一个等级,F级!
.第二节 打磨材料
用于车身修理图装中的打磨材料有砂子、纱布及各种研磨膏剂,其中常用的是砂纸、砂布。
砂纸分为木砂纸和水砂纸俩中。木砂纸是用玻璃粉作磨料,均匀的粘结在纸上,一般呈浅黄色,主要用于磨光木器表面。水砂纸是用C01-8醇酸水砂纸清漆将磨料均匀的粘接在纸面上,由于粘接剂耐水,一般呈灰色或绿色。纱布也是用氧化铝粉作磨料粘接在布面上。常见于钢铁表面的除锈,呈棕褐色。 一、 磨料的种类 1、
抛光要求及规范【详解】
1.目的
为保证打磨抛光工序得到有效控制,制定本打磨工艺作业指导书。
2.适用范围
凡是上岗操作的所有打磨工上岗操作时都必须执行本作业指导书。
3.通用打磨抛光工具准备
3.1 角磨机:在该工具上可以根据需要安装千叶片或着不锈钢碗刷;安装千叶片可以进行焊接飞溅的打磨、表面磕碰划伤的打磨、焊缝余高的磨平及加工余高的打磨等工作;
安装不锈钢碗刷可以进行长大焊缝的打磨,主要作用是去除焊接区域的氧化皮。打磨焊缝表面不得有裂纹、焊瘤、烧穿、弧坑沙眼等缺陷。抛光后焊缝不得有表面气孔、夹渣、弧坑、裂纹、电弧擦伤、打火等缺陷。
3.2 直柄打磨机:在该工具上只可以安装专用的不锈钢碗刷;该工具只能进行长大焊缝的焊前打磨工作,与角磨机的主要区别在于该打磨机可以得到与长大焊缝一致的纹理。
3.3直磨机:在该工具上可以根据需要安装旋转锉、砂布轮等;安装锥头旋转锉可以进行焊缝接头的打磨、小空间内缺陷的打磨、深度磕伤的过度打磨(1mm 以下深度)、狭窄空间的加工余高打磨、局部精细修磨等;安装砂布轮可以进行角磨机无法完成的小空间打磨抛光、圆角区域抛光到等。
3.4刮刀:该工具可以进行棱角、毛刺的去除、使工件拐角区域圆滑过度。
3.5风枪:该工具用于打磨后清理工件表面的铝屑及灰尘;为了安全,禁止直接吹向人体。
3.6风管:该工具用于风源与风动工具之间的连接;为了安全及节约能源,风管有漏风的情况应及时关闭风源,并请维修人员进行维修。
3.7抛光机:用布轮把不锈钢产品抛光成有光泽的表面或焊接部位打磨后抛光。抛光前需要把产品表面打砂处理,不能显亚光感觉,抛光后焊接表面不得有气孔、夹渣、弧坑、裂纹、电弧擦伤、打火等缺陷。
3.8拉丝机:用拉丝轮把不锈钢产品表面或焊接部位以XXX 目拉丝处理,拉丝后产品表面丝向方向一致,且粗细一致。不能存在明显分层、发黑、发黄现象。
电化学去毛刺工艺
电化学去毛刺工艺
摘要:介绍了脉冲电化学去毛刺工艺的加工机理及工艺要点(工具阴极、脉冲电源、电解液等),并给出了加工实例。
1 引言
机械零件在制造加工过程中产生的毛刺不仅直接影响零件本身的精度和外观质量,还会影响整个产品的使用性能和寿命。此外,由于去毛刺工序要花费工时和费用,因此将直接影响产品的成本和价格,成为降低生产成本的障碍之一,全世界每年花费在去毛刺方面的费用约为100亿美元。目前,国外已从系统工程的角度来研究毛刺问题,并成立了“世界去毛刺协会”(Worldwide Burr Technology Committee,WBTC),大力实施“毛刺工程”(Burr
Engineering)。去毛刺工艺属于表面光整加工范畴,目前主要采用刮刀、油石、砂布、钢丝刷轮、滚磨、振动、喷沙和撞击等手工或机械方式以及化学、高温、水射流、磨粒挤压、电化学、脉冲电化学等非机械方式去除毛刺(航空业还采用机器人打磨等方式去毛刺),这些不同的去毛刺方法各有利弊。去毛刺一般为零件的最终精加工工序,因此在去除毛刺的同时还必须保证零件具有良好的表面质量,其加工效果与选用的去毛刺工艺方法密切相关。
2 脉冲电化学去毛刺加工机理
脉冲电化学去毛刺是一种符合“绿色制造”要求的先进去毛刺工艺。该工艺采用脉冲电源代替直流电源,并在非线性电解液中进行加工;加工时,工件接脉冲电源的正极,与毛刺部位相对应的工具电极接脉冲电源的负极,工件阳极与工具阴极之间保持较小的加工间隙,且工具阴极无进给。该工艺具有以下特点:①由于加工所用电解液为中性无机盐水溶液,因此不会污染环境;②由于脉冲电流的间隙作用和压力波的搅拌作用改善了加工间隙内的电场和流场条件,降低了对电解液流动特性的要求,因此有利于获得稳定、理想的加工过程;③由于在加工过程中无切削力,不会形成附加应力和表面变质层,因此可改善加工表面微观几何形貌以及零件的物理、化学和机械性能。