
回火工艺记录卡
热处理工艺规范

Ⅲ、Ⅳ、Ⅴ
允许温度偏差
±1℃
±3℃
5.1.5 高频淬火(感应热处理)加热电源及淬火机床:
5.1.5.1 感应加热电源输出功率及频率必须满足热处理要求,输出功率控制在±5%,或输出电压在±2.5%范围内。感应热处理机床和限时装置应满足工艺要求。
5.1.5.2 高频淬火机床精度要求如下表:
表5.1.5
5.3 仪表要求:
5.3.1 现场使用的控温和记录仪表等级应符合表5.1.1要求,检定周期按表5.1.3执行。
5.3.2 现场系统校验用的标准电位差计精度应不低于0.05级,分辨力不低于1μv,检定周期为6个月。
5.3.3 现场常用的热电偶技术要求,见下表:
表5.3.1
名 称
分度号
等级
使用温度
允许温度
(1)应向供货单位要求提供原材料质保书(包括生产厂家、牌号、规格、供货状态等)。
(2)若需要材料代用,必须向我司产品开发部办理材料代用手续。
(3)加强原材料管理,必须对原材料分类标识,防止混料,推荐使用前作火花鉴别等。
6.2 工艺参数控制:
严格按确定的《热处理作业检验指导书(或热处理工艺卡)》中具体工艺参数,包括热处理设备、装炉方式、装炉量、加热升温方式、加热温度、保温时间、冷却方式、冷却介质、冷却介质温度、渗剂种类、渗剂流量、感应加热温度、限时加热时间及电参数(阳极电压、阳极电流、槽路电压等);且按质量检验项目、标准与规范要求进行过程控制。
5.1.3 每台加热炉必须定期检测有效加热区,检测方法按GB/T9452和JB/T6049的规定,其保温精度应符合表5.1.2要求。应在明显位置悬挂带有有效加热区示意图的检验合格证。加热炉只能在有效加热区检验合格证规定的有效期内使用,检测周期见下表:
F22(大管)焊接工艺评定方案
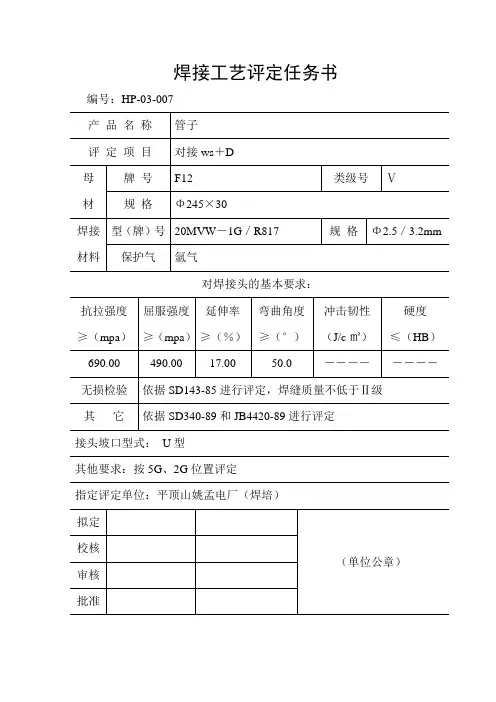
焊接工艺评定任务书编号:HP-03-007对焊接头的基本要求:接头坡口型式:U型其他要求:按5G、2G位置评定指定评定单位:平顶山姚孟电厂(焊培)焊接工艺评定方案编号:母材:类号:Ⅴ 级号: 与类号: Ⅴ 级号: 钢号:F12 与钢号:F12 相焊接 试件:母材厚度: 30mm 焊缝金属厚度:30mm 管子直径: 245.00 其 它: 电特性:钨极型号和尺寸: Wce20 Φ2.5送丝速度范围: mm/min填充金属:焊条型号:(见表)规格:(见表)焊丝牌号:(见表)规格:(见表)焊剂型号焊接位置:焊接位置:水平固定焊接方向:向上预热:预热温度:150-200℃层间温度350-400℃保持方式:电加热后热、焊后热处理:热处理类别:高温回火温度范围:750-780℃时间范围:2h其它:焊后缓冷至100-120℃恒温1h升降温100℃/h气体:保护气体:氩气流量:9-12 L/min背保护气体:流量: L/min后保护气: 流量: L/min施焊技术:无摆动或摆动焊:焊嘴尺寸:清理方式:手工铲、刷清根方式:导电嘴于工件距离:其它:钢材焊接性:满足任务书的各项要求焊接工艺评定记录编号:母材:类号:Ⅴ级号:与类号:Ⅴ级号:钢号:F12 与钢号:F12 相焊接厚度:30mm 直径:245.00mm填充金属厚度:30mm填充金属:焊条型号:(见表)规格:(见表)焊丝牌号:(见表)规格:(见表)焊剂型号:焊接位置:接头位置:水平位置焊接方向:向上预热:预热温度:150℃层间温度350℃其它:电加热后热、焊后热处理:温度760℃时间2h其它:焊后缓冷至100-120℃恒温1h升降温100℃/h气体:保护气体:氩气流量:10 .00 L/min 背保护气体:流量:9.00 L/min电特性:钨极类型和尺寸:WceΦ2.5施焊技术:焊接速度:无摆动或摆动焊:清理方法:手工铲、刷其它:综合评定结论:依据SD340-89评定,各项性能满足任务书的要求,对焊接工艺可行。
(完整word版)GCr15轴承钢热处理工艺设计要点
工艺课程设计(论文)题目:GCr15轴承钢热处理工艺设计院(系):专业班级:学号:学生姓名:指导教师:起止时间:课程设计(论文)任务及评语院(系):教研室:材料科学与工程教研室目录1 GCr15轴承钢热处理概述 (1)2 GCr15轴承钢热处理工艺设计 (2)2。
1 GCr15轴承钢的服役条件、失效形式及性能要求 (2)2.1。
1 服役条件、失效形式 (2)2。
1。
2 性能要求 (2)2。
2轴承钢材料的选择 (2)2.3 GCr15钢的C曲线 (3)2.4 GCr15轴承钢的热处理工艺设计 (4)2.4。
1 GCr15轴承钢的工艺流程 (4)2.4.2 GCr15轴承钢的热处理工艺设计 (5)2。
5 GCr15轴承钢的热处理工艺理论基础、原则 (8)2.5.1 GCr15轴承钢的球化退火工艺理论基础、原则 (8)2。
5。
2 GCr15轴承钢淬火工艺原理 (9)2。
5。
3 GCr15轴承钢回火工艺理论基础、原则 (12)2.6选择设备、仪表和工夹具 (13)2。
6。
1设备 (14)2.6。
2仪表 (15)2。
6.3设计工夹具 (16)2。
7 GCr15轴承钢热处理质量检验项目、内容及要求 (17)2。
8 GCr15轴承钢热处理常见缺陷的预防及补救方法 (18)2.8.1加热时常见的缺陷的预防及补救方法 (18)2。
8。
2淬火、回火缺陷与预防、补救 (19)2。
9热处理工艺卡 (21)2.9.1GCr15轴承钢球化退火工艺卡 (22)2.9。
2GCr15轴承钢淬火工艺卡 (23)2.9。
3GCr15轴承钢回火工艺卡 (24)3.参考文献 (25)1 GCr15轴承钢热处理概述对轴承钢的冶炼质量要求很高,需要严格控制硫、磷和非金属夹杂物的含量和分布,因为非金属夹杂物的含量和分布对轴承钢的寿命影响很大。
对轴承钢的基本质量要求就是纯净和组织均匀。
纯净就是杂质元素及非金属杂物要少,组织均匀是钢中碳化物要细小,分布要均匀。
锻造及锻后热处理工艺规范

目录1.钢质自由锻件加热工艺规范2.钢锭(坯)加热规范若干概念3.加热操作守则4.锻造操作守则5.锻件锻后冷却规范6.锻件锻后炉冷工艺曲线7.锻件锻后热装炉工艺曲线8.冷锻件校直前加热、校直后(补焊后)回火工艺曲线9.锻件各钢种正火(或退火)及高温回火温度表10.锻件有效截面计算方法钢质自由锻件加热工艺规范一.范围:本规范规定了钢质自由锻件的通用加热技术条件。
本规范适用于碳素钢、合金钢、高合金钢、高温合金钢(铁基、镍基)的冷、热、半热钢锭(坯)的锻造前加热二.常用钢号分组和始、终锻加热温度范围:注1:始锻温度为锻前加热允许最高炉温,由于钢锭的铸态初生晶粒加热时过热倾向比同钢号钢坯小,故两者的锻前加热温度相差20℃~30℃;注2:根据产品的特性、锻件技术条件、变形量等因素,始锻温度可以适当调整;注3:本规范未列入的钢种,可按化学成分相近的钢号确定;注4:重要的、关键产品的、特殊材质的钢号,其加热工艺曲线由技术部编制;注5:几种不同的钢种,不同尺寸的钢锭(或坯料),在同一加热炉加热时,要以合金成分高的,尺寸大的钢锭(或坯料)为依据编制加热工艺曲线。
三.冷钢坯。
钢锭加热规范:钢锭(坯)加热规范若干概念1.钢锭(坯)入炉前的表面温度≥550℃的称为热钢锭,400~550℃的称为半热钢锭(坯),≤400℃的称为冷钢锭。
2.锻件半成品坯料的加热平均直径计算原则:δ -壁厚H- 高度或长度D- 外径1)实心圆类:当D>H时,按H计算;当D<H时,按D计算。
2)筒类锻坯:H>D 当H>δ时,按1.3δ计算。
3)空心盘(环)类:H<D当H>δ时,按δ计算;当H<δ时,按H计算。
3.为了避免锻件粗晶组织,最后一火的始锻温度可按其剩余锻造比(Y)确定:Y=1.3~1.6 最高加热温度1050℃Y<1.3 最高加热温度950℃4.不同钢种不同规格的坯料同炉加热时,装炉温度和升温速度均按较低的选用,保温时间按较长的选用。
发动机热处理QC工程图

生产品质技术年・月・日批准简 图加工・基准部位作业开始作业中作业结束作业开始作业中作业结束1来料检验直径 -1-----长度-1-----品号、炉号流转卡1-----2装炉行车装炉方式----装炉数量-------装炉温度-装炉时间记录卡3升温、保温电阻炉10#设定温度圆盘图保温时间圆盘图1-11-1温度均匀圆盘图4淬火淬火槽清水槽吊装图示-淬火时间图示记录卡1批/次11批/次1硬度检验记录卡外观5回火回火炉10#设定温度图示-1-11--回火温度圆盘图1-11--回火时间圆盘图1-11--回火后硬度回火组织6硬度检测硬度计表面硬度图示3点记录表拉伸试验拉伸试验报告冲击试验冲击试验报告组织金相破断试验报告7矫直矫直机矫直----( 特征区分 S关键 A重要 B普通 C一般)万能试验机计时器里氏硬度计金相显微镜便携式硬度计-全数-1/批次-温度表--全数无开裂、碰伤目视全数批次批次工艺卡片数显控温计时钟作业要求--工艺卡片满炉工艺卡片工艺卡片检测机/百分表冲击试验机HRC50-58-作业要求便携式硬度计工艺卡片工艺卡片注1:1、 已注尺寸按照频率检查-0℃、大于27J -技术要求--批次批次批次2、 3≤尺寸记录数≤13,包含首末检全数索氏体≥60%管 理 方 法操 作 工 检 查 频 率记录方法检查器具工艺卡片工 序3、 未标注尺寸需要首检末检,10%抽检,但无需记录。
QC工程表上、中、下 /炉产品名活 塞 杆生产线热处理车间No.工序图工 序 名设 备特性区分管理项目规格HB241-285工艺卡片HB241-2852.5mm/根备 注20°-300°-批次起止时间时钟批次技术要求工艺卡片批准管 理 特 性整理编号ZL-完成日期2012-8-5计量卷尺余量+5mm 计量卷尺负责管理规格目视(○加工 △停止 ◇检查)检 验 员 确 认 频 率全数-1次/月批次余量8-10mm 1次/月标识卡金相显微镜-1次/月全数上、中、下层各1件上、中、下层各1件-ASAAAAS。
退火工序质量检验标准细则
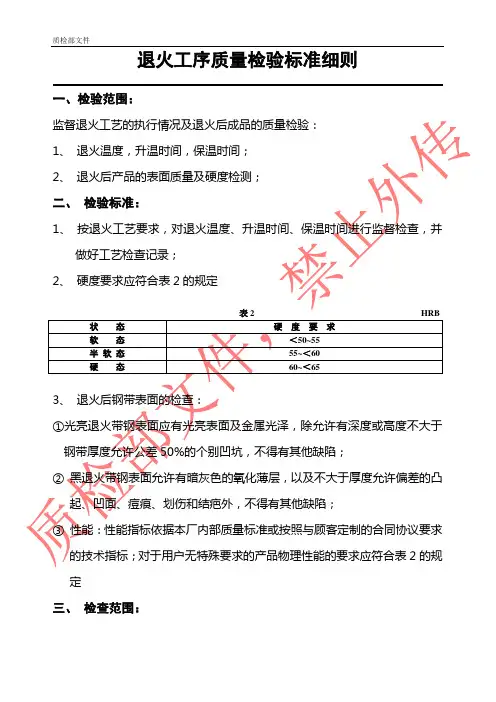
退火工序质量检验标准细则
一、检验范围:
监督退火工艺的执行情况及退火后成品的质量检验:
1、退火温度,升温时间,保温时间;
2、退火后产品的表面质量及硬度检测;
二、检验标准:
1、按退火工艺要求,对退火温度、升温时间、保温时间进行监督检查,并
做好工艺检查记录;
2、硬度要求应符合表2的规定
HRB
定
三、检查范围:
A、表面质量,用肉眼观察退火后钢带表面的颜色及氧化程度,用90°弯曲实
验检验,弯曲时不得有片状剥落,但允许有粉状剥落。
光亮退火钢带用肉眼观察表面应为银白色。
B、通过取样检验钢带的性能。
原则上规定每卷钢带均须取样用以做表面硬度
检测。
特殊情况须质检员跟随取样。
C、所取试样一次试验全部合格(可允许有不超过总量5%的个别不合格),或
有个别不合格的须对不合格品进行再取样。
如仍不合格则须进行其他处理(回火等);
四、检查工作要求:
1、按生产计划对退火前带钢认真检查,规格与生产通知单不符的须与上游
工序仔细核对。
如不知产品适合用途且找不到相关生产通知,则不予装炉;
2、取样时同时用肉眼和手感检查带钢是否粘连,发现有粘连后应立即挑出;
3、取样时应使试样保持原始状态,不能人为变形。
应详细检查,不允许有规定之外的其他缺陷;
4、对合格品要认真进行标识,并且按照相应要求填写工艺流程卡;
5、不合格品应明确标识,注明不合格原因,隔离分放,并及时上报生产部;。
热处理表格
锡锅质证-39 修改号:热处理记录第页共
热处理记录第页共
:(1)该表格包含公司各种热处理的数据,各车间根据产品热处理工艺的要求,对表格中的对应项进行填写。
所缺栏用/线画去。
表格中工艺曲线为示意图,各车间在实际使用中根据具体工艺要求进行填写。
(2)热处理时,根据具体工艺的不同,在燃油炉中热处理时,升温速度期间,温度记录时间间隔最长为15分钟,均热、保温期间,温度记录时间间隔最长为30分钟。
在电炉中热处理时, 升温速度期间,温度记录时间间隔最长为10分钟,均热、保温期间,温度记录时间间隔最长为15分钟。
(3)在T91正火、不锈钢固溶处理时,升温期间,温度记录时间间隔最长为5分钟,保温期间,温度记录时间间隔最长为3分钟。
(4) 后热(消氢)从保温温度开始进行手抄记录。
当消氢温度大于300℃时,应从300℃开始记录,保温结束后,除工艺卡另有要求,一般不做记录。
温度记录时间间隔长为15分钟。
操作者:日期:检验员:日期:
确认:日期:
热处理委托单车证
说明:(1) 图中Ti为装炉温度;V h为升温速度;t1为均热时间;T H为保温温度;t2为保温时间;V c为降温速度;T o为出炉温度。
(2)该表格包含公司各种热处理的数据,各车间根据产品热处理工艺的要求,对表格中的对应项进行填
写。
所缺栏用/线画去。
表格中工艺曲线为示意图,各车间在实际使用中根据具体工艺要求进行填
写。
(3)此表一式两份,委托部门、接收部门各一份;其中一份交检验处。
回火工艺及安全操作规程
回火工艺及安全操作规程
一、回火工人上班应穿戴劳动防护用品,每炉都要做好记录,并
填写对应的跟踪卡,进出炉时要先切断电源。
二、回火工进出炉时应首先检查起重机是否正常,在吊起重物品
或吊机下有人时不能起吊,操作时思想上必须树立安全第一的概念。
三、回火工人装卸铝线时必须小心,尽量避免铝线表面擦毛或擦伤。
四、回火工人必须严格按照生产工艺要求操作,严禁无人看守回
火炉。
五、卸下成品和半成品电线时,回火工人应小心处理,堆放整齐,不同日期的要分开堆放,成品丝出炉后严禁用风扇吹。
六、上、下班时要做好交接工作,在下班时间或交接班的具体预
防措施之前,不要离开工作岗位。
七、每次轮班结束前,清洁岗位周围区域。
施工人员三级安全教育记录卡
施工人员“三级”安全教育记录卡序号:工程项目施工工人质量、安全生产管理责任书工程名称:惠民大厦室内装饰工程施工人员:_ 所属班组:焊工班组为加强公司各工程项目的施工质量、施工安全管理,把在建工程建设成“质量、安全”双一流的高水准工程,同时为把质量、安全生产管理责任层层落实到位,做到一级管一级、一级抓一级,出现问题谁失误谁负责,从而达到科学、系统化、层次化的管理效果。
现就项目施工现场工长质量、安全生产管理职责订立如下责任书。
一、总则:1、工程项目施工工人作为工程质量、安全生产的执行者,必须确保施工全过程中自身的质量、安全生产达到公司的综合管理目标。
2、本责任书由工程项目施工工长与施工现场工人签订,由公司质安科监督检查查实施情况,并将检查情况通知项目经理。
3、本责任书签订以单位工程项目为基准,有效期为本工程项目合同工期开工起本工程项目实际竣工日止。
4、工程项目施工工人必须具有良好施工技术水平及丰富的施工经验,并定期参加各种培训,提高自身素质,持证上岗。
二、质量管理责任:1、质量生产必须以《国家建筑装饰装修工程质量验收规范》GB50210—2001及其他相关技术规范为基准。
2、施工过程中必须保证自身施工工序质量达到国家施工验收规范。
3、施工现场所使用的材料必须确保质量,做到不合格材料不使用,发现不合格材料及时上报。
4、必须接受公司质安科的定期检查,对检查出来的质量问题必须限期整改,整改完后通知质安科进行复检。
5、在施工生产前必须接受质量技术交底,并认真学习公司下发的质量管理文件。
三、安全管理责任:1、施工现场安全管理必须以《国家消防法》、《消防条例》及《江苏省建设工程管理条例》为基准。
2、安全管理工作必须坚持“安全第一、预防为主、消防隐患”的原则。
并认真贯彻执行《常泰公司安全生产手册》中的各项具体操作规定。
3、施工前必须保证自身施工工序达到足够的安全要求时才能施工,并在施工过程中及时消除发现的不安全因素。
AIAG_CQI-9热处理系统评估HTSA(Heat_Treat_System_Assessment)_审核表格-中英文
N/A 不 适 合
Satisfactory 满意
Not Satisfactory
不满意
Needs Immediate Action 需要 立即改进
现场是否配备有资格的热 ·全职、在册员工
1.1
处理专业人员?
·具备冶金和热处理专业知识
·至少5年热处理操作经验或至少5年基础冶金教育及热处理经验
To ensure readily available expertise, there shall be a dedicated and
by the organization and its customers, shall be identified, defined, and
addressed in the PFMEA.
·具有文件化的控制计划管理程序确保控制计划得到更新,以反映当前的控制
·使用于每个零件或零件族,体现了从来料接收到零件发运的所有过程步骤
the PFMEA, and items with the highest Risk Priority Numbers (RPNs) shall
be addressed annually. All significant or critical characteristics, as defined
·针对过程和产品特性评估的样本大小和抽样频率应该与该过程表中的3.0和
4.0节中的最低要求保持一致
Objective Evidence客观证据
Assessment 评估
N/A 不 适 合
Satisfactory 满意
Not Satisfactory
不满意
Needs Immediate Action 需要 立即改进