
槽控机检修资料
检修题库一、填空(简单)1.槽控机数码显示管下列灯亮表示CNT:回转计度数DNO:参数号FNO:故障号2.写出下列元器件所对应的中文含义:JYJ三相电压检测器RK熔断器JZ中间继电器VFC电压脉冲转换器JT交流定时器JV效应检测器3.系列信号采集的过程是:将从整流所送来的系列电流、电压信号(4~20MA),经信号分配器中的VFC板转换为0~10KHz的脉冲信号,系列电流脉冲经隔离驱动后送各区的槽控机。
4.槽控机对阳极动作在时间上设置了三级保护,分别是:软件、直流定时器、交流定时器,设置的时间分别为:4s、5s、6s。
5.控制电源无效时会发出7号故障。
6.交流定时器在手动,手工单动状态下不起作用。
7.8.与脉冲发生器有关的故障有:4号、5号。
9.脉冲发生器的三条线路分别是300,311,301。
10.我厂RC上、下限分别是:300mv、150mv,死区范围为±30mv。
11.熔断器主要由熔断管、熔体、熔座组成。
12.在电解诸操作中换极、出铝、熄效应对槽子的干扰最大。
13.电解槽热平衡管理须从槽压、铝水平和极上保温等方面入手。
14.冰晶石的化学式是:Na3ALF6 ,又可写成3NAF.ALF3,分之比是指NaF的摩尔数与ALF3摩尔数之比。
15.四低一高是指:低温度、低氧化铝浓度、低分子比、低效应次数和高极距。
16.按钮通常用来接通或断开控制电路。
17.槽控机电路中,下列线号所指:315下限317上限323内脉冲305提升机动作信号18.电解主要的四大操作有:出铝(TAP)、抬母线(RRK)、边部加(IRF)、换极(AC)19.非正常期,电解槽分为停槽、预热、启动三个状态。
20.抬母线操作不能在效应等待期间进行,抬母线时,因卡具松开电压会少许升高。
21.在槽控机中用到250VA变压器22.效应检测:判定为真实效应后,若电压稳定,可进行快速下料,否则直至最大时间5分钟。
23.槽控机的辅助设备为:回转计、效应灯、气控柜、配电柜。
24.我站UPS给上位机采用三路供电,分别为常用电、备用电、UPS电源供电25.人工广播直接经功放广播现场。
26.CPU板上有2个可编程RS串口一个用于RS232串口、一个用于带光电隔离的RS485串口。
27.槽控机低压电器部分用到熔断器的电路由哪几部分槽压回路,控制回路,插座。
28.交流接触器短路环的作用是:防止噪音。
29.智能通讯板JP2用于看门狗应用选择。
30.看门狗的作用是当程序发生错乱或跑飞时,自动复位。
31.32.熔断器。
33.出铝过程中以理论NB下料,换极过程中,以NB下料。
34.1号故障内容是提升机主电源信号与主电源输出控制信号逻辑矛盾。
35.直流定时器失效或时间太长是8号故障。
36.槽电压低于1.7V时槽反电动势报18号故障。
37.3号故障内容是提升机动作信号应无效时却有效。
38.效应灯回路短路会引起槽控机7号故障。
39.中间继电器共用了4个常闭触点,1个常开触点。
40.槽控机工作方式有自动、手动、手工单动。
41.2号故障内容是提升机动作信号应有效时却无效。
42.4号故障内容是无阳极脉冲或阳极脉冲太少。
43.槽控机时钟与接口机下发的时钟相差30分钟时,则槽控机产生15号故障在接口机显示。
44.11号故障内容是直流定时器超时信号不能复位。
45.槽控机自动RC时,持续动极时间达到了交流定时器的设定时间,交流定时器产生超时动作信号,将提升机主电源1C、2C接触器断开报9号故障46.提升机动作输入信号无效后仍有阳极脉冲,此时槽控机报5号故障。
47.7号故障内容是控制电源无效。
48.6号故障内容是因检出接触器粘连而拉主电源接触器。
49.交流定时器超时动作后不能切断提升机主电源报10号故障。
50.KBO选择9,外部设备单步调试,以下符号对应调试设备是AE:效应灯,B1:打壳Ⅰ,B2:打壳Ⅱ。
51.阳极动作不良是13号故障。
52.17号故障内容是掉电参数重写入。
53.14号故障内容是直流定时器超时保护。
54.写出下列标示的中文含义。
TAP:出铝RRK:抬母线IRF :扎边部AC:换极55.槽控机左箱体是低压电器部分。
56.槽控机逻辑部分是右箱体。
57.槽控机开机顺序依次接通1DL、2DL、3DL。
58.槽控机关机顺序依次切断3DL、2DL、1DL。
59.槽控机逻辑部分直流电源输出为5V、12V电压。
60.RC调整就是电阻控制,也称电压控制。
填空(一般)1.GLM-V型槽控机对阳极动作的保护在硬件上有7种,分别是:短路、过载、缺相、限位开关、定时器保护、电子互锁、交流接触器互锁。
2.槽控机CPU板上的开关K2用来设定通讯波特率,其二进制数为0100,对应的通讯波特率是50KB。
3.CPU板看门狗计数器的输出选通是通过跳线器JP2进行选择。
4.CPU板掉电时数据存贮在芯片628512,该板长期不用时,建议把跳线器JP断开以免耗尽电池。
5.GLM-V型槽控机采用的CPU型号为386EX ,其主频为20MHz;CPU板与大板信息交换采用的接口标准是PC104总线。
6.槽控机每块逻辑板都有一个基地址,而基地址的设定是通过74HC688芯片设定,采取了地址校验方法来选。
7.分别写出CPU板上下列芯片的作用:82C54:可编程计数/定时器,8259:中断控制器,Ds12887:日历时钟芯片。
8.万用表测量电压是与外电路并联,测量电流是与外电路串联。
9.有万用表测量未知电压时,测量方法是先高量程而后合适量程,其目的是防止烧坏表计。
10.CAN-BUS通讯始末端匹配电阻值为120Ω。
11.电感具有阻交通直特性,电容具有阻直通交特性,容抗、感抗通称为阻抗。
12.电子电路中三极管是电流控制器件,场效应管是电压控制器件。
13.我厂电解生产控制系统硬件结构上主要采用的工业总线有:PC104、STD、CAN-BUS。
14.槽控机电源分为动力电源和逻辑电源,逻辑电源采用开关稳压电源,它提供3A/5V和2A/12V直流电压输出,5V、12V及AC220V间能承受的耐压值最低为DC1000V直流电压15.槽控机阳极升降的互锁包括电子互锁和交流接触器触点互锁。
16.光隔输入电路具有32路带光隔输入,均为低电平有效,用于接收面板手动开关及槽控机其它开关量的输入,光隔输出电路具有24点带光隔输出,低电平有效,最大输出电流为500mA可用于驱动电磁继电器或固态继电器。
17.逻辑大板上,拨号开关的作用是:将十进制转换为BCD码;直流定时器电路中,555定时器电路的作用是用来产生可调频脉冲。
18.调试槽控机时,可通过开关KB0选择不同的功能,KB0分别选择0、5、7时对应的测试功能:数码显示板和显示驱动电路测试,继电器板测试,模拟运行拷机调试。
19.当逻辑部分无效时,电解作业由槽控机的手工单动电路来维持。
20.槽控机正常运行的情况下手工单动部分能够起作用的两个按扭分别是打壳1、打壳2。
21.铝电解生产中的原料主要有氧化铝、冰晶石、阳极碳块和氟化盐等。
22.在换极过程中,以NB间隔下料,操作时间大于30分钟自动退出。
23.槽电压采样量程分为:0-10V、10-100V,对应的分辨率分别为:1‰、1%。
24.解释DMA:直接内存存取。
25.兆欧表可产生高电压低电流,用来测量物体间的绝缘程度。
26.衡量电力系统电能质量的三个重要指标是:振幅值、角频率和初相角。
27.自动广播手动时间过长指手动时间超过15分钟,效应超过8分钟称为过长效应,超过15分钟称为超常效应。
28.设定AE间隔为36小时,而38小时后仍为N1态,原因为:因为电流检修或故障时,自动拉长AE间隔5%--10%。
29.抬母线操作不能在效应等待期间进行,抬母线时,因卡具松开,电压有少许升高,此前通知槽控机,槽控机将旁路RC控制。
30.电解槽进入正常生产阶段的重要标志,一是:各项参数达到正常范围;二是形成一个规整的炉堂。
31.CPU板上U15(27C512)芯片上包括那些程序监控程序,调试程序,初始化程序。
32.我厂槽控机数码显示驱动电路的显示采用动态扫描方法。
33.槽电压数据测量是按模/数隔离变换原理工作的。
34.铝水平管理的重点是:保持确定的铝水,防止偏高偏低。
35.铝水高度是影响电解槽热平衡的重要因素,影响结果反映在炉膛形状和炉底洁净。
36.浓度控制与电压控制的关系:过加料时不动极,欠升时不降极,否则可升可降;正常时可升可降。
37.槽控机三相检测器1的作用:1:检测主电源是否有效。
2:检测主电源是否缺相。
三相检测器2的作用:1检测提升机动作命令是否有效,2检测电源是否缺相3交流接触器是否粘连。
38.铝是自然界中分布极广的元素之一,地壳中铝的含量约为7.35%仅次于氧和硅而后第三位。
39.根据效应发生时加料器状态对应将效应状态计为N1(突发效应)、W1(正常效应)、N2、W2、NX、CO(滞后效应)。
40.浓度控制采用三阶段循环的控制策略,将控制过程划分为欠料阶段、过料阶段、正常阶段。
41.槽电压超过8V时间达75S以上判断为真效应。
42.智能通讯板JP2用于看门狗应用选择,当将JP2短接时看门狗电路将以每秒3HZ的频率向通讯板CPU产生非屏蔽中断信号。
43.若JP2断开,则看门狗不起作用;JP1根据需要用于选择通讯板上64K存贮器空间2000H――DFFFH是EPROM或RAM。
44.交流接触器主要由电磁系统、触头系统、灭弧装置及辅助部件等组成。
45.交流接触器电磁机构由吸引线圈、衔铁和铁心组成,吸引线圈的作用是:产生磁通,将电能转换为磁能。
46.交流线圈,除线圈发热外,铁心中存在有涡流和磁滞损耗;铁心也会发热,铁心用硅钢片叠成,以减少涡流。
47.电动机的调速方式分为:变频调速、变极调速、改变转差率调速。
48.交流接触器上并联RC接触器的作用是:防止浪涌电压,保护线圈。
49.槽子较冷或铝水平较高的槽不可进行换极及扎边操作,因为这两项作业会带走大量的热量,使槽子更冷。
50.我厂是用冰晶石——氧化铝熔盐电解法进行炼铝的。
51.电子电路中,发光二极管阳极端串接电阻的作用是:分压限流,防止损坏二极管,总线上拉电阻的作用是:维持线路在无信号时的高阻状态,以防止信号干扰。
52.电解质对碳素材料的湿润性随氧化铝浓度的降低而降低。
53.生产中要求电解质对阳极的湿润性要好,对阴极的湿润性差。
54.出铝进行一次AEB加工,如果电流不正常,则不进行控制55.出铝过程中实际电压与目标电压进行比较,大于100mv进行粗降0.8秒,如果大于50mv降0.5秒。
56.电解槽处于正常生产状态时,投入的四个控制开关是:自动NB、自动AEB、自动RC、自动浓度控制。
57.UPS的运行模式分为市电模式、电池模式、旁路模式。
58.坏电流、停电及电流恢复后20分钟内不进行RC调整。
某电解厂槽控机维护规程gyw

计算机站槽控机维护规程
1 简介
槽控机是铝电解生产过程控制的核心设备。
它是基于单片机8051的实时在线控制器。
其输入通道有:采集电解槽的槽电压(u)和槽电流(i),接收触摸开关板的各种工艺操作手动信号,接收各种检测信号;其输出通道有:保持电解槽能量平衡的阳极升降信号,保持电解槽物料平衡的打壳和下料信号,效应灯和效应报警信号。
槽控机通过智能模糊控制软件完成对生产工艺的各种控制功能。
2 适用范围
本规程适用于华泽公司电解厂计算机站所有槽控机的设备维护。
3 设备的构成
3.1 规格型号
3.2 槽控机构成
3.2.1 本体:逻辑大板、CPU板、阳极升降装置、效应报警装置、打壳下料装置、电压转换模块、定时保护装置、等构成;
3.2.2 附属设备:语音广播系统、信号分配器、电流通讯转换箱、气控柜。
4 设备维护的类别及周期
5 维护内容和标准
5.1日常维护
5.2 定期维护
6 槽控机常见故障处理
7 槽控机设备维护管理职责
7.1 倒班电工负责完成槽控机的日常维护和定期维护工作。
7.1.1 接班按点检记录的内容和要求进行点检;点检记录的填写,规范清楚。
7.1.2 生产结束按设备清洁的内容和要求进行清洁。
7.1.3 在日常点检时发现一些简单问题如:绝缘套管脱落、电压误差、限位器等问题必须及时处理。
7.1.4 做好设备的紧固、调整工作:如螺栓松动紧固,小缺件的更换补齐,调整各机构动作的准确、协调。
7.1.5 在设备维护过程中发现问题,及时报告班长进行检修。
7.1.6 设备点检、检修、维护完毕后,清扫工作场地。
槽控机常见故障及维修方法
槽控机常见故障及维修方法一.动力箱和逻辑箱电压不符:首先从保险处量得实际槽压,观察两箱显示的槽压与实际电压有何差别1.动力箱显示电压不准:调整或更换槽压表2.逻辑箱显示电压不准:注意调整时调可调电阻5RP4的幅度不要太大,要慢慢调整3.若动力箱及逻辑箱电压均不准,可用万用表测量电解槽立式母线短路口处电压,所测结果加100mv左右(此电压为槽周母线压降)即为槽控箱显示电压,以此来判断槽控机显示的电压正确与否!(有时电解槽并未波动而槽控机显示波动,以此也可判断到底是槽控机显示波动还是电解槽本身就波动)二.6号故障(主电源380V跳闸)1.首先检查动力箱三相高分断有无AC380V电压2.检查端子排A,B,C三相有无AC380V电压3.检查槽控机旁边空气开关有无AC380V电压输入和输出4.检查槽底进线有无AC380V电压(切记:槽下供电线路均为串联,在检查维修时要格外小心,防止出现连带故障)5.有时主电源380V工作正常,可槽控机却显示6#故障(此时自动情况下阳极不能升降,手动情况阳极升降正常),此种情况可能是检测板或脱扣器损坏造成三.无通讯:1.首先有可能因高温或灰尘引起死机(降温或复位)2.可能各插头等未插好,造成接触不良(重插)3.槽号跳线有问题(正确跳线)4.大板坏(更换);5.系列无通讯:(1)中继箱内的总线驱动器有问题(总线驱动器现均集中放在一车间一通道下,且通讯板上RX灯亮为接收数据,TX灯亮为发送数据,电源灯为红色常亮)(2)某个槽的槽号跳错(3)接口机有问题(检查CAN卡)6.通讯时有时无检查DC5V电源VS与VSGND输出是否正常(DC5V),大板上插头处的VS与VSGND输出是否正常(DC4.7V—DC4.9V左右)四.效应灯不亮:1.首先做一个假效应,看KA2(效应继电器)动作否,如不动作(1)可能KA2坏(2)可能KA2的线圈无信号,如果坏了则更换,如果无信号则JZ6-44到JZ6插头的线路有问题或无DC12V电源(为线圈供电)2.如果KA2动作,则量235与202之间的电压是否为220V,如果有220V输出,说明灯口或灯泡坏3.如果235与202之间无220V电压,说明动力箱二相空气开关的201到KA2的线路有问题五.喇叭不响:KA2(效应继电器)控制的是火线,当喇叭的零线接地时,即可形成回路,因而喇叭常响,解决方法把动力箱二相空气开关的两相互换即可六.来效应或打壳下料时2QL(动力箱二相空气开关)跳闸:1.说明槽上部效应灯口的线已短路2.槽控机及气控柜端子排处出现短路情况3.无规律的频繁跳闸可能是空开线圈已老化需更换新二相空气开关七.无槽压显示:1.动力箱和逻辑箱都不显示槽压:槽压进线处(即接在槽下母线处的槽压线,检查时千万不能使正负极接触以防烧毁保险,此线的正极来自前槽,所以有时会出现相邻两槽显示的电压为互补,即这个槽的电压高另一个槽的电压低)或动力箱内保险(2A)有问题2.动力箱能逻辑箱不能显示槽压:说明大板进线处或大板有问题(检查VF、VFS、VFGND,大小为+15V及PV+、PV-)3.动力箱不能逻辑箱能显示槽压:动力箱槽压表有问题或2QL(动力箱二相空气开关)电源及线路有问题八.8号故障(V/F转换即电压频率转换):1.大板有问题;(可用万用表以VFGND为参考点,分别测量4066芯片的右下角第一针,此时电压为DC4V,LM725(5IC3)右芯片处从下向上数第三针,此时电压为DC5V。
槽控机故障
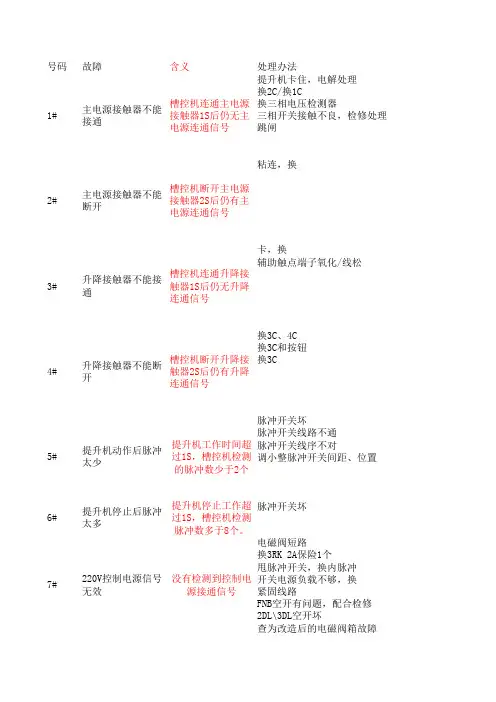
号码故障含义处理办法提升机卡住,电解处理换2C/换1C换三相电压检测器三相开关接触不良,检修处理跳闸粘连,换卡,换辅助触点端子氧化/线松换3C、4C 换3C和按钮换3C脉冲开关坏脉冲开关线路不通脉冲开关线序不对调小整脉冲开关间距、位置脉冲开关坏电磁阀短路换3RK 2A保险1个甩脉冲开关,换内脉冲开关电源负载不够,换紧固线路FNB空开有问题,配合检修2DL\3DL 空开坏查为改造后的电磁阀箱故障槽控机连通主电源接触器1S后仍无主电源连通信号槽控机断开主电源接触器2S后仍有主电源连通信号槽控机连通升降接触器1S后仍无升降连通信号槽控机断开升降接触器2S后仍有升降连通信号提升机工作时间超过1S,槽控机检测的脉冲数少于2个提升机停止工作超过1S,槽控机检测脉冲数多于8个。
没有检测到控制电源接通信号7#220V控制电源信号无效4#升降接触器不能断开5#提升机动作后脉冲太少6#提升机停止后脉冲太多1#主电源接触器不能接通2#主电源接触器不能断开3#升降接触器不能接通重新上电开机换定时器换4C交流定时器设置是否设为六秒换大板换大板换大板换大板确认三相电源相序是否接反直流定时器设置是否5秒换大板换大板检测到直流定时器超时信号。
槽控机与上位机的时钟相差1分钟以上。
检测到“交流定时器超时”信号。
直流定时器测试过程中,槽控机接通直流定时器10S 后,没有检测到直流定时器工作信号直流定时器测试过程中,直流定时器已经工作,仍然有主电接通信号。
直流定时器测试过程中,直流定时器已经复位。
仍然有直流定时器信号。
直流定时器测试过程中,直流定时器已经复位。
没有主电接通信号升降动作前后槽电阻没有变化13#阳极动作不良14#直流定时器超时保护动作15#实时时钟故障10#直流定时器不能断开主电源11#直流定时器不能复位12#直流定时器复位后主电源接触器没接通8#交流定时器超时保护动作9#直流定时器失效换cpu检查该台的电流线路取下插件,测量电池电压是否正常板5v供电电压是否正常紧固端子 重拔插件 D型头换VFC换开关电源换cpu紧固通讯线时钟相差1分钟以上。
槽控机知识考试题

槽控机相关知识考试题姓名(北区)车间(二车间)成绩( 100)一、填空题:(每空3.5分,共91分)1、槽电压引入槽控机,兵分两路:一路直接接入(机械槽压表),一路经槽控机模数转换、采集处理后在(面板)显示。
机械表显示为(一大概数),用来在右边箱体失电时观察槽压,或与面板显示槽压对照用。
面板显示为(准确数值),用来数据统计、运算。
两者一致说明槽控机槽压检测(没有问题)。
2、当槽控机面板显示FNO灯亮时,中间数码显示为(槽控机故障号)。
7#故障为(控制电源失效),不能通过“清除”来消除故障;大部分故障可通过面板上的“清除”键消除,若清除后槽控机正常动作,电解人员可继续作业,若清除后槽控机仍然出现故障,说明该故障为(硬故障),无法清除,应立即(计算站检修人员到场处理)。
3、槽电压超过( 30 )V时槽控机限制手动升阳极;槽电压低于( 3.5)V 时槽控机限制手动降阳极;槽控机面板上“上限”灯亮时无法(升阳极),“下限”灯亮时无法(降阳极);手动连续升/降阳极一次时间最大值为(5)秒。
4、槽控机判断出铝开始:以出铝前电压为基准,检测电压升高的趋势,当检测到电压升高( 100)mv时,判断出铝开始。
5、当检测出出铝开始后连续( 3 )分钟未检测到电压升,自动退出出铝控制。
6、出铝结束后,若出铝前电压曲线过欠明显,说明在(低)浓度区,进入(过)加料;否则,进入(欠)加料。
7、换极操作时间大于(30)分钟,换极程序自动退出。
8、在换极过程中,停止下料,10分钟后,以(两倍)NB下料。
9、抬母线期间,按(理论)值下料。
10、抬母线时限为( 30 )分钟。
11、浓度控制过程分为(正常)、(欠料)、(过料)三个阶段。
二、简答题(9分)简述槽控机左箱体内三个空气开关的名称及其含义:左到右:1DL:AC380V电源;2DL:220V控制电源;3DL:220V右箱体电源1 DL:此开关时提升机的主电源,该开关断开则槽控机无法动极2DL:控制交流接触器的线圈及给电磁阀供电,此开关断开为7#故障槽控机无法动极,无法打壳下料。
槽控机控制过程说明及故障代码说明

槽控机控制过程说明一、浓度控制1、正常期加料:槽控机显示001~010,时限为10分钟,加料间隔为设定加料间隔a(一般为92~98秒)。
001-005即0~5分钟,只加料不调整阳极,对前期的加料进行溶解、等待。
005-010即5~10分钟,加料并且调整阳极,低于设定电压25mv 的升到设定电压,电压只升不降,加料异常后1或2个周期才进行阳极降。
2、减量期加料:槽控机显示240~330、无时间限制,直到预报点来临。
具体控制过程如下:240~270即0~30分钟,加料间隔为a×1.5。
故障代码1:加料异常 2:阳升故障 4:阳降故障270~300即30~60分钟,加料间隔为a×1.7;故障代码8:接触器粘连 16:打壳1故障 32:打壳2故障300~330即60~90分钟,加料间隔为a×2.5;故障代码64:下料1故障128:下料2故障其它代码为多种故障异常情况控制:微机保护电压:3.7V-----4.7V超出此范围微机失控,二档没有阳调①减量期电压往下走,低于设定电压,加料间隔为a×3.0;②前一增量期发生加料异常,此次减量期加料间隔为a×4,电压正常后按正常走;③减量期由于加料间隔有时很长(最长可能几百秒),因此中间有空打壳动作,保持下料口畅通。
④当电压低于设定值40-50mv,自动进行阳极升,用于防止电压下滑。
3、增量期加料:槽控机显示335~375,时限为40分钟。
具体控制过程如下:335~338即0~3分钟,加料间隔为a÷2;338~345即3~10分钟,加料间隔为a÷1.7;前10分钟补打一次壳345~355即10~20分钟,加料间隔为a÷1.5;355~370即20~40分钟,加料间隔为a÷1.2。
异常情况控制:①当电压低于设定值40-50mv,自动进行阳极升,用于防止电压下滑。
二、换极:按换极键1次,换极灯闪烁,补偿电压,下料间隔为正常期减10秒。
供电车间槽控机维修工作内容
供电车间槽控机维修工作内容
供电车间槽控机维修工作主要涉及到设备的日常检查、保养、维修以及更新。
这些工作确保了槽控机的正常运行,预防了可能出现的故障。
具体的维修工作内容包括:
1. 日常检查:每日对槽控机进行例行检查,检查设备的运行状况,查看是否有异常声音或发热等现象,检查设备是否有破损或腐蚀等情况。
2. 预防性保养:根据设备的使用情况和制造商的推荐,定期对槽控机进行保养,如更换磨损部件、清洁设备、检查电气连接等。
3. 故障维修:如果槽控机出现故障,需要及时进行维修。
维修可能涉及到电路检修、机械部件更换等,以尽快恢复设备的正常运行。
4. 更新与升级:根据需要,对老旧的槽控机进行更新,或者对设备进行升级,以提高设备的性能和效率。
5. 安全措施:确保维修工作符合安全规定,使用适当的防护设备,避免在维修过程中发生意外。
6. 记录与报告:对维修工作进行记录,定期生成报告,以便对设备的运行状况进行跟踪和分析。
7. 人员培训:对相关人员进行培训,提高他们的技能和知识,使他们能够更好地维护和管理槽控机。
以上内容仅供参考,具体的工作内容可能会根据实际情况有所调整。
槽控机基础及基本故障处理
槽控机基础及基本故障处理一、槽控机控制系统整体结构图(前64台):实际CAN总线从1064#槽和2064#槽接11、12号端子;1033#和2033#接CAN重复器输入端,1032#和2032#接CAN重复器输出端。
1032#和2032#接电流驱动器输入端,1033#和2033#接电流驱动器输出端。
电流信号从供电车间来到I/F转换器输入端,输出端接1001#和2001#槽控机13、14号端子。
二、槽控机故障代码:故障代码的含义四、槽控机基础知识:(一)、内部结构简介每一台槽控机由左右两个机箱组成,右机箱叫做逻辑箱,是槽控机的核心部分;左机箱叫做动力箱,是槽控机的供电部分和控制阳极升降的执行单元。
左右机箱都有一些连线和电解槽的其它设备相连。
1.槽控机的动力电源(三相、其相电压为380V):该电源的作用是一方面经过380V/220V的动力电源,用于控制打壳下料电磁阀的线包用电,各种接触器动作线包用电等(如电解槽上接有效应灯泡,则包含其用电);另一方面提供电解槽上提升电机的动力380V电源,该电源由专用的供电回路提供。
2.槽控机逻辑电源(单相、电压交流220V):该电源经过槽控机的电源板变换后,提供给槽控机的逻辑单元用电。
3.提升电机动力电源线(三相、相电压为380V):该动力线由槽控机输出,连接到电解槽上的提升电机,当需要进行阳极升降时,经过槽控机的空气开关,主接触器,正转接处起火反转接触器(统称为辅助接触器)将槽控机的动力电源接通,使提升机正转或反转,带动电解槽上的提升结构达到阳极升降的目的。
4.打壳下料电磁阀连接线(单相、电压为220V):该动力线由槽控机输出,连接到电解槽的打壳下料电磁阀的动作线包上,当需要进行打壳下料动作时,经过槽控机380V/220V降压变压器以及固态继电器和槽控机的动力电源接通,使打壳下料电磁阀得电动作,达到向电解槽内补充氧化铝的作用。
5.槽控机避雷接地线(目前未接):该线通过电解厂房的姐弟母线直接和大地连接,每个槽控机都和这条线相连,该线连接到槽控机的避雷装置的地线上。
槽控机维护规程
一维修站槽控机维护规程1、工作原理各种控制功能。
槽控机是铝电解生产过程控制的核心设备。
其输入通道有:采集电解槽的槽电压(V)和系列槽电流(I),接收触摸开关板的各种手动工艺操作信号,接收各种检测信号;其输出通道有:保持电解槽能量平衡的阳极升,阳极降信号,保持电解槽物料平衡的打壳和下料信号,效应灯和效应报警信号。
槽控机通过智能模糊控制软件完成对生产工艺的各种控制。
2、设备点检标准2.1日常点检2.2专职点检3.1日常维护内容3.3.1倒班电工负责完成槽控机的日常维护和定期维护工作。
3.3.2 接班按点检记录的内容和要求进行点检;点检记录的填写,规范清楚。
3.3.3生产结束按设备清洁的内容和要求进行清洁。
3.3.4 在日常点检时发现一些简单问题如:绝缘套管脱落、电压误差、限位器等问题必须及时处理。
3.3.5 做好设备的紧固、调整工作:如螺栓松动紧固,小缺件的更换补齐,调整各机构动作的准确、协调。
3.3.6 在设备维护过程中发现问题,及时报告班长进行检修。
3.3.7设备点检、检修、维护完毕后,清扫工作场地。
二计算机站维护规程控制系统在铝电解生产过程中起着非常重要的作用,主要由工控机与服务器组成。
其工作原理是:工控机将槽控机采集、产生的数据进行汇总,保存到服务器中;同时对槽控机发出指令,完成铝电解槽控系统的生产控制与技术分析功能。
1、技术参数主要由工控机与服务器组成,其参数不详。
2、设备点检标准2.1日常点检3.1日常维护内容3.3.1当班操机员负责完成控制系统的日常维护和定期维护工作。
3.3.2 接班按点检记录的内容和要求进行点检;点检记录的填写,规范清楚。
3.3.3生产结束按设备清洁的内容和要求进行清洁。
3.3.4 在日常点检时发现一些简单问题如:工控机键盘、鼠标失灵等故障,必须及时处理。
3.3.5 做好工控机柜、服务器机柜的紧固、清扫工作:及时清扫工控机控制柜、服务器控制柜的灰尘。
3.3.6 在设备维护过程中发现问题,及时报告班长进行处理。
槽控机系统安装调试说明及简单故障处理
槽控机系统安装调试说明及简单故障处理一、槽控机系统的安装∶⒈按图纸要求布置好槽控机的位置,根据计算站的位置,合理布置好总线重复器、电流驱动器的位置,使通信总线布局时不要有分支出现,组成一个开环的局域网络。
电流頻率转换器的位置应尽可能靠近直流大电流测量仪。
自动语音报警用的扬声器应均匀分布在电解厂房内。
⒉电源线及信号线的布置:应根据尽可能让强、弱点分离的原则布置,特别是通信线和电流頻率信号线不要交叉连接,它们的屏蔽线也应分别连接,不要交叉连接。
动力电源应采用隔离的380VAC电源,逻辑电源应采用隔离的220VAC电源,槽压线接母线上,电机输出线采用硅橡胶电缆接电机,打壳、下料的输出线接电磁阀,效应灯输出线接效应灯,要注意它们的公共线的连接。
当然还有效应报警器和母线上、下限信号线的连接以及自动语音报警线的连接。
二、单台槽控机的调试∶⒈认真检查槽控机内部接线是否有短路和断路现象。
⒉在纯手动情况下,检查阳极升降(电动机的正反转)以及打壳、下料电磁阀的动作情况。
纯硬件定时器工作是否正常。
⒊在自动情况下,采用触摸开关操作,按成品检测报告上的内容依次检查,若出现问题请按以下的故障处理办法处理。
三、槽控机系统的调试∶⒈线路检查,注意CANBUS的极性。
⒉通信线路以及电流頻率信号线路的阻抗匹配:使总的线路阻抗为60Ω左右。
⒊主显板通讯号的设置必须与上位机相对应。
⒋合上所有的电源,若通信连接成功,即可从上位机发送参数,调整工艺参数,系统就调试完毕。
四、槽控机系统基本故障处理∶(一)、硬件部分4.1 V/F板故障:4.1.1电源故障:A 15V、5V电源灯灭,可能是NR5D15S5B电源坏。
B 7V基准电源在调整时出现0.3V的跳跃:稳压二极管2DW234坏。
C 7V基准电源在调整时出现不稳定漂移:运放LM725坏。
4.1.2 槽电压A/D转换故障(槽电压数码显示错误),按以下顺序检查:A 检查上位机参数是否有错误。
B 槽电压输入为0,槽电压数码显示不为0:IC2 3脚有7V或5V、2V(1.5V)电压,IC3 LM725运放坏;IC2 6脚电压为0,IC1 ADVFC32坏。
检修车间槽控班标准作业卡(1)
检修车间
设备电气检查与维修作业
部门:检修车间
编制: 审核: 审批: 文件号:
岗位:
总页数:
生效日:
目标 电气作业无人员触电事故、设备损坏事故等
作业流程图
项目
作业条件
人员
槽控电工2人
A :巡视槽控机时,走人行道,戴口罩,戴眼镜;出铝端巡视避开天车和过往车辆,烟道侧巡视避开电解热工具和高温溶体;
B :检修槽控机更换元件、板件时,必须填写工作票,不能进行交叉作业,并进行断电操作;更换效应灯时,必须填写高空作业票,系安全带,一人操作,一人监护,不能进行交叉作业,并进行断电操作;更换限位开关时,应避开天车,并进行断电操作;
C :处理槽控机故障时,必须进行断电、验电操作,并做好安全监护;
工具 尖嘴钳、螺丝刀、万用表
总时间 巡视:3小时≥,故障处理10分钟≥ 记录 《设备检修记录本》、《槽控机点检记录本》、《交
接班记录本》
序号
作业事项
作业标准及作业方法
注意事项
示意图
违章
标准
安全作业
巡视槽控机 出铝端
检修槽控机 故障处理
更换元件、板件
更换限位开关
避开热工具、高温熔体
烟道端 避开天车、过往车辆
更换效应灯
系
安全带 戴口罩、戴眼镜、走人行道
不交叉作业
断电 监护 断电
避开天车
断电
监护
断电验电。