
首件检验报告格式
产品名称 注塑机号 序号 项目 产品图号 调机员 执行标准/要求 生产批号 操作员 实测资料 检验结果
产品表面要光滑,无飞边、缺料、 变形、划伤、明显熔接痕、缩瘪,进料 口的修理要随形平滑,不能有缺口或外 1 外观质量 凸现象; 表面光滑,平顺,色泽光亮。 无气泡,针孔,裂纹,起皮,脱落,烧 浊,暗印,起雾发白,沉积层等现象。
2Hale Waihona Puke 尺寸按作业指导书标识的尺寸进行检验
3 注塑材料 与所有相关配件进行实际组装,不影响使 用性能及组装为可接受 检验/日期
4
装配
审核员
首件鉴定报告(22163FAI)
□让步接收□让步申请单编号:
□让步接收申请限定的数量:□让步申请限定的时间范围:
□让步接收申请被批准:□让步接收申请被拒绝:
质量代表签字:日期:
顾客签字(需要时):日期:
⑶、FAI鉴定过程简述:
根据《首件鉴定控制程序》、XX新产品设计开发计划和XX产品项目质量计划中的策划要求,公司于2015年6月16日由质量保证部牵头组织技术部、制造部、车体车间等相关部门/人员,对CRH6A项目T4车体总成进行了车间级首件鉴定工作。
4.2.4
□
□
□
□
□
□
(STBT)焊接结构试验4.2.5*□来自□□□
□
□
(WPQR)焊接工艺评定
4.2.6*
□
□
□
□
□
□
焊工/焊接操作人员证书
4.2.7
□
□
□
□
□
□
焊接工艺规范
4.2.8
□
□
□
□
□
□
焊接计划,点焊计划,焊接顺序计划、焊接检验计划
4.2.9
□
□
□
□
□
□
焊接试件样本,包括文件
4.2.10*
3C认证产品的3C认证报告
4.3.14*
□
□
□
□
□
□
危险品登记表
4.3.15*
□
□
□
□
□
□
依据SN 36350-2(或相关标准)的危险违禁品声明
4.4.1
□
□
□
□
□
□
特殊工艺(油漆、焊接、粘接等)控制计划
首件鉴定报告(FAI)

实用文档
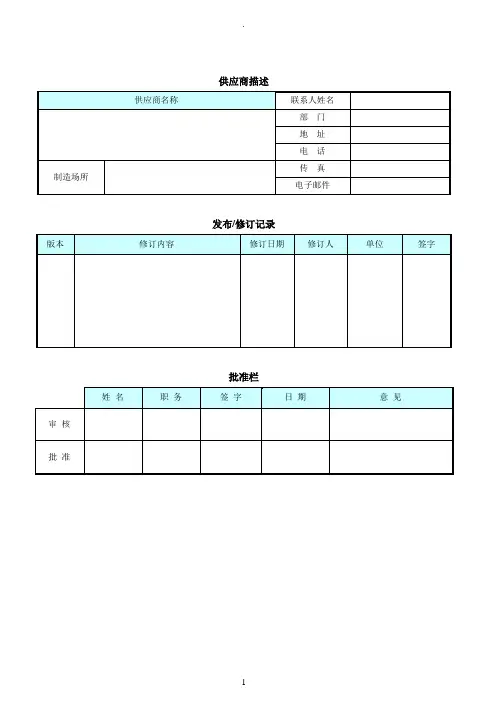
供应商描述
发布/修订记录
批准栏
实用文档
目录
封面 (1)
审批页 (1)
目录 (2)
1. 首件检验的原因 (3)
2. 零部件的基本描述 (3)
3. FAI结论 (3)
4 文件检查情况 (4)
5. 零部件检查情况 (7)
6. 改进措施清单及建议 (8)
7. 相关文件 (9)
8. 签署 (10)
9. 附件.人员签到表 (11)
实用文档
1. 首件检验的原因
2. 零部件的基本描述
实用文档3. FAI结论
实用文档4. 文件审查
备注:
OK =>>> 符合
NOK =>>> 不符合
SPQ3) =>>> 供方产品资质(特别是铁道部要求)
* =>>>必查项目,且带回供方签字的项目,如出现不合格FAI不得通过。
5. 过程控制检查
实用文档
6. 零部件检查
备注:OK =>>>满足NOK =>>> 不满足
实用文档
7. 改进措施清单及建议
7.1 待关闭事项(文件、设计、工艺等)
7.2 改进建议
实用文档8. 相关文件
实用文档
9. 参加人签署
10. 附件1.
FAI人员签到表。
首件检验报告 中英文版
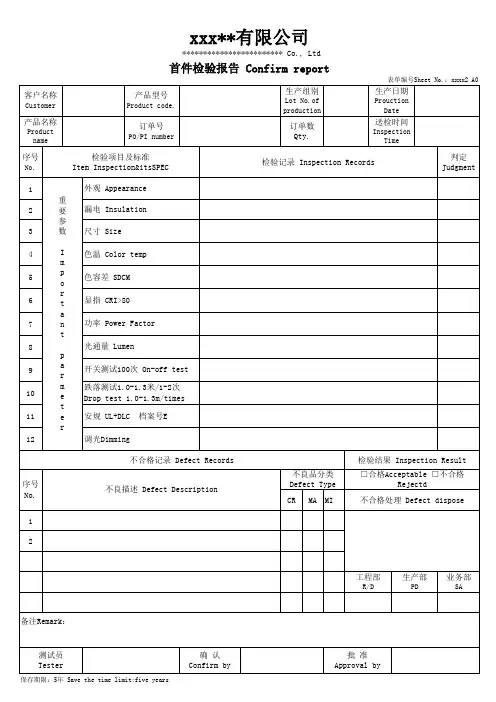
序号 No. 1 2
不良描述 Defect Description
工程部
R/D
生产部
PD
业务部
SA
备注Remark:
测试员 Tester
保存期限:5年 Save the time limit:five years
确 认 Confirm by
批 准 Approval by
检验记录 Inspection Records
判定 Judgment
1 2 3 4 5 6 7 8 9 10 11 12
检验结果 Inspection Result 不良品分类 Defect Type CR MA MI □合格Acceptable □不合格 Rejectd 不合格处理 Defect dispose
xxx**有限公司
************************ Co., Ltd
首件检验报告 Confirm report
表单编号Sheet No.:xxxx2 A0
客户名称
Customer
产品型号
Product code.
生产组别
Lot No.of production
生产日期
Prouction Date
产品名称
Product name
பைடு நூலகம்订单号
PO/PI number
订单数 Qty.
送检时间
Inspection Time
序号
No.
检验项目及标准 Item Inspection&itsSPEC 外观 Appearance 重 要 参 数 I m p o r t a n t p a r m e t e r 漏电 Insulation 尺寸 Size 色温 Color temp 色容差 SDCM 显指 CRI>80 功率 Power Factor 光通量 Lumen 开关测试100次 On-off test 跌落测试1.0-1.3米/1-2次 Drop test 1.0-1.3m/times 安规 UL+DLC 调光Dimming 不合格记录 Defect Records 档案号E
首件检验报告

首(末)件检验报告
生产日期
订单数量
首件数
线别
提交人
审核人
项目
□电器特性□外观□尺寸□材料
A:外观检验:
□1:绕线平整,无交叉,无超出骨架边缘□2:包胶无异常□3:焊锡OK,无锡珠□4:点胶无异常
□5:线圈无松动□6:本体无异物□7:磁芯无松动脱落
B:尺寸检验:
序号规格
1
2
3
4
5
C:电器特性:
序号规格
1
2
3
4
5
D:原材料使用:
材料
要求规格料号
实际规格要求
备注
确认结果:
判定结论:
E:部门签核及意见:
生产部:
品管部:
工程部:
备注:
1.新产品及一个月以上未生产的产品重新投产时,必须制作首件样品进行确认;
2.首件样品必须是5PCS,确认合格后,生产、工程、品管各保留1PCS首件样品(必须满足品管部首件样品保存)
首件样品也是已品管部保留的样品为最准;
3.首件样品制作有异常时必须找工程部一起确认如何做法,但首次首件不合格时,生产部要找工程部一同再次制作首件;
4.末件报告适用于生产汽车产品时使用;
保存期限5年表单编号:XXXXXXXXX
首件检验报告单

首件检验报告单
1. 概述
首件检验报告单是用于记录和汇总首件检验结果的文件。
首件检验是在生产过程中进行的第一次检验,目的是验证产品的质量和性能是否符合规定的要求。
本报告单旨在提供一个清晰的文档,方便记录和跟踪首件检验结果。
2. 首件信息
首件编号产品名称批次号检验日期检验员
SJ-001 产品A 202108 2021/8/1 张三
3. 检验项目
3.1 外观检验
检验项检验标准检验结果
外观缺陷无合格
塑料件变形≤2mm合格
颜色一致性与样品一致合格
3.2 尺寸检验
检验项检验标准检验结果
长度100.0mm ±0.2mm 合格
宽度50.0mm ±0.1mm 合格
高度30.0mm ±0.1mm 合格
3.3 功能检验
检验项检验标准检验结果
开关是否灵活操作顺畅合格
光电传感器检测准确合格
4. 总结
根据本次首件检验结果,产品A的外观和尺寸检验均符合标准要求,功能检验也通过了。
因此,可以认为首件检验合格。
该报告单将作为质量控制部门的参考文档,用于核查产品质量是否符合要求,以及追踪整个生产过程中的质量控制情况。
5. 签名
检验员:_____________________ 日期:_______________________。
首件鉴定报告完整版
首件鉴定报告
HEN system office room 【HEN16H-HENS2AHENS8Q8-HENH1688】
编号:
首件鉴定证书
零部(组)件图号:
零部(组)件名称:
生产单位:
鉴定日期:年月日
一、首件鉴定的目的和依据:
1、目的:根据质量体系管理的要求,为验证生产过程是否具备生
产的条件,并通过首件鉴定这一管理形式来检查、发现产品生
产过程中存在的问题,加以改进,避免发生批次性质量问题。
2、依据:根据GJB908及GJB9001B。
3、首件鉴定的概念:按照设计图样、工艺文件等技术文件的要求
对首件产品进行全面的工序和成品检查、考核,以确定生产工
艺和设备能否生产出符合设计要求的产品。
二、首件鉴定的主要内容:
1、首件的技术文件应完整、正确;
2、首件应符合设计要求;
3、选用的加工设备、工艺装备、计量器具应符合规定的要求;
4、首件质量与其原始质量记录应文实相符。
三、首件鉴定的组织
组长:
组员:
首件鉴定合格证。
fai报告格式
fai报告格式FAI报告是指首件检验报告(First Article Inspection Report),它是一种文件形式,用于记录和验证首件检验的结果。
FAI报告是在新产品或新零件生产过程中进行的一项重要质量检验工作,目的是确保新产品的设计、工艺和材料都满足客户的要求和标准。
本文将介绍FAI报告的格式和要求。
1. 报告详细信息FAI报告的第一个部分应包含报告的详细信息,例如:- 产品名称:在这里写入产品的名称或零件号。
- 报告编号:给FAI报告进行编号,以便于跟踪和管理。
- 日期:记录进行首件检验的日期。
- 绘图/规范:列出所有与产品相关的绘图和规范,并确保与实际样品一致。
2. 检验结果在FAI报告中,需要列出对各个特性的检验结果。
可以根据实际情况将检验结果分为以下几个方面进行记录:- 尺寸和几何特性:根据产品绘图和规范的要求,测量和记录各个尺寸和几何特性的实际值,并与要求进行比较。
- 物理和化学特性:检查产品的物理性能和化学成分是否符合要求,并记录相关的测试结果和检验方法。
- 表面处理和涂层:对产品的表面处理和涂层进行检验,并记录相关的测试结果和检验方法。
- 功能性测试:如果需要,对产品的功能进行测试,并记录测试结果和测试方法。
3. 测量设备和方法在FAI报告中,需要详细记录使用的测量设备和方法。
包括:- 测量设备:列出用于测量的仪器和设备,并确保其准确性和可追溯性。
- 测量方法:描述用于测量各个特性的方法和程序,确保测量的一致性和准确性。
- 校准证书:附上测量设备的校准证书,并确保其有效性和准确性。
4. 缺陷和问题记录在FAI报告中,需要记录所有发现的缺陷和问题,并进行适当的分类和说明。
这可以帮助客户和生产团队了解产品的质量情况,以便及时采取纠正措施。
其中需要包括以下内容:- 缺陷描述:对每个缺陷进行准确的描述,包括位置、大小和严重程度。
- 缺陷分类:将缺陷进行分类,如尺寸偏差、表面缺陷等。
首件检验报告样本
首件检验报告的主要内容:Content:1. 首件检验的原因 reason for FAI2. 零部件的基本数据 date of the items3. 检验结果 result4. 文件检查情况 documentation check5. 零部件检查情况 check of the components6. 改进的措施清单及建议list of measures, recommendation7. 附件 appendices8. 参加人员 participants□特许请求 concessionary application特许请求限制数量quantity:特许请求时间范围period:□特许请求被批准 Yes □特许请求被拒绝No质量部门签字QM Department signature :日期data :西门子签字Siemens signature:日期data :放行产品的详细情况:满足第6点的规定义务results, release given conditions acc. to chapt.6fulfilledpos.:yes:是yes1):是1)no:否conditional release of a lot / no. ofpieces / time (see point 6) 批量放行条件/产品号/时间(见第6条)yes:是date: 日期signature2):签字2)Yes1): Release with stipulation. The production release is to accept under reserve of conditions mentioned at chapter 6.是1):按约定放行。
在第6章提到的约定条件下接受产品放行。
signature2) release by the leader of the FAI or his deputy签字2):由首件检验组长或其代表放行。
首样检测报告
首样检测报告
报告编号:XXX
受检单位:XXX
检测单位:XXX
首样检测日期:XXX
报告日期:XXX
一、检测标准和方法
本次检测按照国家标准《XXX》和企业内部控制标准进行检测,选用了XXX等先进的检测设备和方法,确保检测结果准确可靠。
二、检测目的
本次检测主要目的为对于受检单位生产的首批样品进行定向检测,确保其在各项指标范围内,保障产品质量和用户的健康安全。
三、检测结果
1. 样品名称:XXX
2. 检测指标:
指标名称检测结果检测标准结果是否合格
指标1 XXX XXX 合格/不合格
指标2 XXX XXX 合格/不合格
指标3 XXX XXX 合格/不合格
……
3. 综合分析:
本次检测样品各项指标均符合标准要求,检测结果合格。
四、检测结论
根据上述检测结果,本次检测样品合格,可进行后续的生产经营活动。
同时,受检单位应当认真对待检测报告,及时处理检测结果中存在的问题,不断提高产品质量,为用户提供更加优秀的产品和服务。
五、检测人员
检测人员:XXX
检测日期:XXX
六、检测单位
XXX检测中心
地址:XXX
联系方式:XXX
以上是本次首样检测报告的全部内容,如有疑问或需要进一步了解检测结果,请联系我们的检测中心。
FAI Report首件检验报告
Date 日期:年Y月M日DProcess 工序:Date 日期:年Y月M日DProcess 工序:From 报检人:Time 报检时间:From 报检人:Time 报检时间:Machhine No#机台号:Shift No#班次:Machhine No#机台号:Shift No#班次:Customer Refer.客户料号P/N产品型号:Customer Refer.客户料号P/N产品型号:PO No#生产订单:Batch No#批次号:PO No#生产订单:Batch No#批次号:项目Item测量工具Equipment12Note 备注项目Item测量工具Equipment12Note 备注Dimension 尺寸 4Micrometer 千分尺□ OK □ NOK Dimension 尺寸 4Micrometer 千分尺□ OK □ NOK Dimension 尺寸 5Dial gauge 深度尺□ OK □ NOK Dimension 尺寸 5Dial gauge 深度尺□ OK □ NOK Dimension 尺寸 6Dial gauge 深度尺□ OK □ NOK Dimension 尺寸 6Dial gauge 深度尺□ OK □ NOK Dimension 尺寸 14Dial gauge 深度尺□ OK □ NOK Dimension 尺寸 14Dial gauge 深度尺□ OK □ NOK Dimension 尺寸 15Dial gauge 深度尺□ OK □ NOK Dimension 尺寸 15Dial gauge 深度尺□ OK □ NOK Dimension 尺寸 16Dial gauge 深度尺□ OK □ NOK Dimension 尺寸 16Dial gauge 深度尺□ OK □ NOK Dimensin 尺寸 17Laser Interferometer 激光干涉仪□ OK □ NOK Dimensin 尺寸 17Laser Interferometer 激光干涉仪□ OK □ NOK Dimensin 尺寸 19White-light interferometer 白光干涉仪□ OK□ NOKDimensin 尺寸 19White-light interferometer 白光干涉仪□ OK□ NOKStructure 结构Visual inspection目测□ OK □ NOK Structure 结构Visual inspection目测□ OK □ NOK Appearance外观Visual inspection目测□ OK□ NOKAppearance外观Visual inspection目测□ OK□ NOKFinal judgement最终判定□ Stop 停止生产Final judgement 最终判定□ Stop 停止生产FAI Report 首件检验报告FAI Report 首件检验报告□ Lapping 研磨 ■ Polishing抛光□ Lapping 研磨 ■ Polishing抛光h时: m分h时: m分□ Shift A 班 □ Shift B 班 □ Shift C 班□ Shift A 班 □ Shift B 班 □ Shift C 班42AF42AFInspection Record (Below filled by IPQC) 检验记录(以下由巡检人员完成)Inspection Record (Below filled by IPQC) 检验记录(以下由巡检人员完成)规格标准 SpecificationJudgment 判定规格标准 SpecificationJudgment 判定5.96(5.92-6)mm 5.96(5.92-6)mm 1.175(0.95-1.4)mm 1.175(0.95-1.4)mm 0.31(0.12-0.5)mm 0.31(0.12-0.5)mm 4.275(4.05-4.5)mm4.275(4.05-4.5)mmNo crack、Unven and so on 无明显崩缺,不平等Min 0.8mm Min 0.8mm // 0.03mm A// 0.03mm A0.5um 0.5um Finish Time 完成时间Checked by 检验人MR 50-80%MR 50-80%Same as the process drawing 与工序图纸一致Same as the process drawing 与工序图纸一致No crack、Unven and so on 无明显崩缺,不平等Approved by 审核人Finish Time 完成时间□ OK ,Normal Productionw 合格,正常生产□ Control Plan 需提出控制计划方可继续生产□ OK ,Normal Productionw 合格,正常生产□ Control Plan 需提出控制计划方可继续生产Checked by 检验人Date 日期Explanation 说明:1. Before mass production the shift leader must provide at least two samples and the report with basic information the IPQC to double check after self-inspection;批量生产前当职领班需自检合格后至少提供2pcs样品及此报告予检验员做确认 ;2. If the inspection result is OK, IPQC will stick the "Green Label" on the corresponding machine to inform the shift leader to continue the production; otherwise the shift leader must resubmit new samples or stop production until the FAI is "OK".如检验合格,检验员将绿色标签贴于相应机台上,继续生产,否则需重新提交样本或停止生产,直到样品合格方可继续生产.Explanation 说明:1. Before mass production the shift leader must provide at least two samples and the report with basic information the IPQC to double check after self-inspection;批量生产前当职领班需自检合格后至少提供2pcs样品及此报告予检验员做确认 ;2. If the inspection result is OK, IPQC will stick the "Green Label" on the corresponding machine to inform the shift leader to continue the production; otherwise the shift leader must resubmit new samples or stop production until the FAI is "OK".如检验合格,检验员将绿色标签贴于相应机台上,继续生产,否则需重新提交样本或停止生产,直到样品合格方可继续生产.P-QA008-003A.fmtP-QA008-003A.fmtApproved by 审核人Date 日期。