
首件检验报告(新版)
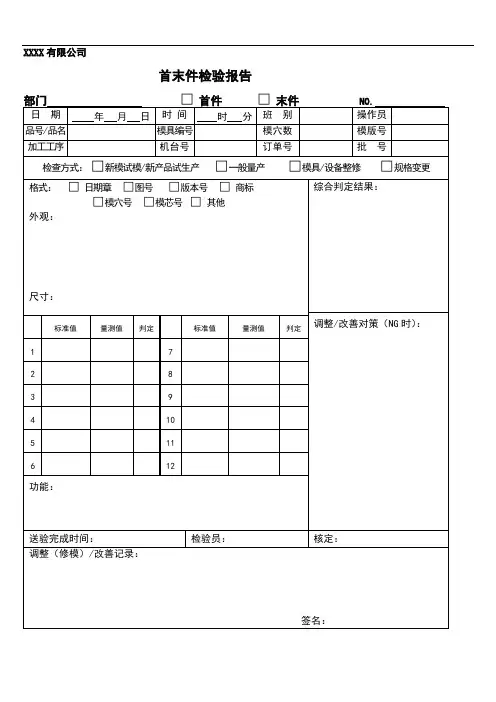
首末件检验报告
部门□首件□末件NO.
日 期年月日时Fra bibliotek间时分
班别
操作员
品号/品名
模具编号
模穴数
模版号
加工工序
机台号
订单号
批 号
检查方式:□新模试模/新产品试生产□一般量产□模具/设备整修□规格变更
格式:□日期章□图号□版本号□商标□模穴号□模芯号□其他
外观:
尺寸:
标准值
量测值
判定
标准值
3.换模时由生产单位填写本单,并连同三模产品交由品管人员确认。
量测值
判定
1
7
2
8
3
9
4
10
5
11
6
12
功能:
综合判定结果:
调整/改善对策(NG时):
送验完成时间:
检验员:
核定:
调整(修模)/改善记录:
签名:
说明:1.上表中除“检验员”、“送验完成时间”、“核定”三栏由品管人员填写外,其余各栏由
生产单位填写。
2.填写单据时机:换模生产、修模后再生产、新模试模/新产品、产品之规格变更后生产。
首件检验报告(新版)
XXXX有限公司
首末件检验报告
部门□首件□末件NO.
日 期
年月日
时 间
时分
班别
操作员
品号/品名
模具编号
模穴数
模版号
加工工序
机台号
订单号
批 号
检查方式:□新模试模/新产品试生产□一般量产□模具/设备整修□规格变更
格式:□日期章□图号□版本号□商标□模穴号□模芯号□其他
外观:
尺寸:
标准值
量测值
判定
标准值
量测值
ቤተ መጻሕፍቲ ባይዱ判定
1
7
2
8
3
9
4
10
5
11
6
12
功能:
综合判定结果:
调整/改善对策(NG时):
送验完成时间:
检验员:
核定:
调整(修模)/改善记录:
签名:
说明:1.上表中除“检验员”、“送验完成时间”、“核定”三栏由品管人员填写外,其余各栏由
生产单位填写。
2.填写单据时机:换模生产、修模后再生产、新模试模/新产品、产品之规格变更后生产。
3.换模时由生产单位填写本单,并连同三模产品交由品管人员确认。
首件样品检验报告

ModificationNo.
进料日期
Incomingdate
填表日期
DateofIssue
外观批准报告AppearanceApprovalReport(AAR)
首件样品检验报告InitialSampleInspectionReport
供应商/SUPPLIER
填写“公司的英文或中文名及相应中文拼音”
供应商
Supplier
报告编号.
ReportNo.
参考
Reference
供应商/SUPPLIER
填写“公司的英文或中文名及相应中文拼音”
WritesuppliernameinEnglishorinChinesePinyi
购货商(客户)
BUYER(Customer)
报告编号.
ReportNo.
参考
Reference
实测结果(供应商)
ActualResults(Supplier)
AT
实测结果(客户)
ActualResults(Buyer)
AT
结论
Decision
A
B
C
D
1
Surfacestructure皮纹
2
Color颜色P3@pos.
△E≤3(D65)
DL*(P.w100~B0)
Da*(+Red/green-)
VisibleareaC:lowerside能见区C:较低的表面
5
Excesssprayingattheedges飞边毛刺P7
6
Whitebreak/ejectorpressuremark顶白P8
7
Seperationburrsofthetoolextremlyprominent
首件检验报告

生产部门:□注塑部 □印花部 □转印部 □装配部 □喷油/移印部 机号/拉号
报告编号:
客户名称:
订单号:
产品名称:
产品编号:
数量:
检验项目
检验结果 合格 不合格
不良描述
1.外观检查:□颜色 □位置 □表面光面或哑面
2.试装检验:□半制品试装 □成品试装 □喷、移、转印试印
3.测试评核:□粘油 □介油 □百格 □酒精 □洗碗 □微波
转印机参数
超声机参数
14.转印部/装配部参 温度 压力 压力 胶头 延迟 溶接 固化
数核对:
℃ ㎏ ㎏ ° 时间 时间 时间
吸塑机参数
电流
加热时 冷却 间 时间
关键原材料
型号
生产商/客供名称
批次号
15.产品一致性检 查:
样板确认人:
确认日期:
首Hale Waihona Puke 检查时机: □更换品种/换线/换模时 □工艺/工程更改成制作主要条件发生变更
4.功能检测:
5.结构核对:□螺丝孔位 □装配扣位
6.包装核对:□文档 □条码 □图案 □颜色
7.样板核对:
8.BOM用料:
9.生产订单核对:□客人资料
10.重量核对:
11.尺寸核对:
温度℃
射胶压力
射胶速度
水口
13.注塑参数核对: 一段 二段 三段 四段 一段 二段 三段 四段 一段 二段 三段 四段 比例
□新产品第一次生 □机器故障修理后 □前次首件未通过时 □其它
备注:
结果: 检验员:
□ 合格
□ 不合格 日期:
品质部主管:
日期:
编号:FM-PZ-001-A0
包装首件检验报告

□直接量产 □纠正后方可量产 □停线待分析后再生产
原因分析:
解决措施:
说明
所上线的原材料为特采使用时,必须在备注栏中填写特采原因。
FRM-QMD-008-A0保存两年
核准: 审核: 检验:
XX科技(深圳)有限公司
包装首件检验报告
生产日期: 送检人:
产品名称
订单号码
订单数量
生产单号
生产线别
产品规格
检验项目
检验重点
判定结果
备注或数据记录
合格
不合格
不适用
外包装
依据BOM核对所使用的纸箱是否正确;
外箱印刷内容是否正确完整,有无错印或漏印字。
外箱所标示的数量、重量、尺寸、颜色、规格与实际及要求是否一致;
Hale Waihona Puke 外观产品有无刮伤、掉漆、积油、起泡、麻点、异色、脏污、手印,颜色是否与样板一致;
网布有无起皱、破损、异色、变形;
丝印的内容,颜色,位置与要求是否一致。
电性功能
电性功能测试有无不通电、无输出、声道反、单边、功能无作业等不良;
极性扫频测试有无杂音、振音、反相、漏气等。
尺寸
产品尺寸是否符合资料要求。
实配
产品的所有部件依照实际使用之状况实配是否合格
外箱贴纸是否正确,张贴位置是否符合要求;
外箱有无破损、变形、脏污。
包装方式
封箱方式与包装规范是否一致;
外箱封箱是否完好,有无胶布翘起或未完全密封箱口
开箱及附件
按BOM核对有无漏装附件;
所有附件规格、长度、颜色、数量是否符合BOM要求
箱内是否有异物、杂物;
有无产品混装;
布袋、产品、附件有无装倒,装反现象。
首件检验报告

□ OK □ NG
□ OK □按作业指导书
□ OK □ NG □ OK □ NG
□ OK □ NG □ OK □ NG
外箱各种贴纸及其位置是否正确
□ OK □ NG
□ OK □ NG
附件是否正确
□ OK □ NG
□ OK □ NG
品质主管确认结果:
□ OK
□NG
签名:
表单编号:YXD-QR-PZ-006
□ OK □ NG
装配有无特殊要求
□ OK □ NG
□ OK □ NG
装配有无异常 机身贴纸是否正常 测试是否按作业指导书
□ OK □ NG □ OK □ NG □ OK □ NG
□ OK □ NG □ OK □ NG □ OK □ NG
测试有无异常
□ OK □ NG
□ OK □ NG
老化是否按作业指导书
确认内容
生产确认
生产确认 人
品质确认 品质确认人
物料是否正确
□ OK
□ OK
□ NG
□ NG
物料有无异常/关键件是否与型式 试验报告一致
□ OK □ NG
□ OK □ NG
物料的标识是否正确 PCB是否符合要求
□ OK □ NG □ OK □ NG
□ OK □ NG □ OK □ NG
装配是否正常
□ OK □ NG
生产单号:
首件类型 检验依据 检查项目
工段
备 料
装 配
功能 测试 老 化 包 装
产品型号:
生产批量:
颜色:
日期:
□每班初次首件 □新产品 □新订单 □4M1E变更 □其它
□《成品检验标准书》 □样机 □《BOM》表 □MO单 □《作业指导书》 □行业标准 □国标
首件检验报告

首(末)件检验报告
生产日期
订单数量
首件数
线别
提交人
审核人
项目
□电器特性□外观□尺寸□材料
A:外观检验:
□1:绕线平整,无交叉,无超出骨架边缘□2:包胶无异常□3:焊锡OK,无锡珠□4:点胶无异常
□5:线圈无松动□6:本体无异物□7:磁芯无松动脱落
B:尺寸检验:
序号规格
1
2
3
4
5
C:电器特性:
序号规格
1
2
3
4
5
D:原材料使用:
材料
要求规格料号
实际规格要求
备注
确认结果:
判定结论:
E:部门签核及意见:
生产部:
品管部:
工程部:
备注:
1.新产品及一个月以上未生产的产品重新投产时,必须制作首件样品进行确认;
2.首件样品必须是5PCS,确认合格后,生产、工程、品管各保留1PCS首件样品(必须满足品管部首件样品保存)
首件样品也是已品管部保留的样品为最准;
3.首件样品制作有异常时必须找工程部一起确认如何做法,但首次首件不合格时,生产部要找工程部一同再次制作首件;
4.末件报告适用于生产汽车产品时使用;
保存期限5年表单编号:XXXXXXXXX
产品首件尺寸检测报告
产品首件尺寸检测报告概述本报告旨在对产品首件尺寸进行全面检测和评估。
尺寸检测是产品质量控制中的重要环节,通过对产品尺寸的精确测量,可以确保产品符合设计要求,提供高质量的产品给客户。
检测对象:产品首件本次尺寸检测的对象是一款新产品的首件,该产品为某公司新研发的电子设备外壳。
由于这是首次生产该产品,为了确保产品质量和性能的稳定,需要对其尺寸进行全面检测。
检测方法本次尺寸检测采用了以下检测方法:1. 数字测量仪:使用高精度的数字测量仪进行各个部件尺寸的测量,可精确到0.01毫米。
2. 三坐标测量仪:对产品整体尺寸进行测量,可以快速准确地获取产品各个方向的尺寸数据。
3. 光学投影仪:对产品的主要外观尺寸进行测量,可以观察和比较产品在不同角度下的尺寸变化。
检测内容外形尺寸首先对产品的外形尺寸进行检测。
测量的内容包括产品的长度、宽度、高度、重量等。
内部尺寸接下来对产品内部的关键部件进行尺寸检测。
该部分检测主要关注与产品功能紧密相关的零部件。
连接尺寸在产品制造过程中,连接处的尺寸通常要求非常精确,因为连接的好坏直接影响产品的性能。
因此,本次检测中也会对连接尺寸进行严格检测。
附件尺寸产品的配件和附件通常需要与产品相匹配,以确保产品能够正常使用。
因此,本次检测还将测量附件的尺寸和相对位置。
检测结果经过全面的尺寸检测,得出以下结果:1. 外形尺寸符合设计要求,产品长度为X毫米,宽度为Y毫米,高度为Z毫米,重量为W克。
2. 内部尺寸符合设计要求,关键部件尺寸均满足规格。
3. 连接尺寸符合设计要求,连接部位尺寸精度高,连接紧固可靠。
4. 附件尺寸与产品相匹配,各附件尺寸准确,配对完善。
结论根据对产品首件的尺寸检测结果,可以得出以下结论:1. 产品首件的尺寸符合设计要求,满足产品生产和使用的需要。
2. 产品的外形尺寸、内部尺寸、连接尺寸和附件尺寸均符合标准要求,各部件尺寸精确,连接紧固可靠,并且配件相对位置准确。
3. 经过尺寸检测,产品的质量得到了验证和保证,可以进行批量生产,以满足市场需求。
首件检验报告3张docx2024
引言概述首件检验报告是一种对生产过程中首次生产出的产品进行质量检验的报告。
该报告包含了产品的各项质量指标的测试结果,以确保产品符合预期要求。
本文将详细介绍首件检验报告的重要性、编制方式以及报告中需包含的内容。
正文内容1.首件检验报告的重要性1.1 保证产品质量首件检验报告的主要目的是验证生产出的首件产品是否符合产品设计和质量要求。
通过对首件产品进行全面检验,可以保证后续批量生产的产品质量稳定可靠。
1.2 预防生产过程中的问题首件检验报告对于发现生产过程中可能存在的问题非常重要,可以及时采取纠正措施,避免批量生产过程中出现质量问题,提高生产效率。
1.3 提供参考依据首件检验报告不仅对内部生产过程有指导意义,同时也是与客户对产品质量进行沟通的重要依据。
报告中的测试结果可以通过邮件或文件形式提供给客户,以证明产品符合质量要求。
2.首件检验报告的编制方式2.1 选择专业检验人员首件检验报告是对产品质量进行评估的专业工作,需要选择具备相关技能和经验的专业检验人员。
这些人员应熟悉产品质量标准和测试方法,并具备正确的测试仪器和设备。
2.2 确定检验标准首件检验报告的编制需要根据产品的设计要求和相关行业标准确定检验标准。
这些标准应涵盖产品的外观、尺寸、功能和安全性等方面。
2.3 开展全面检测在编制首件检验报告时,需要对首件产品进行全面的检测,包括外观检查、功能测试、尺寸测量等。
在测试过程中,应准确记录测试方法和测试结果,并确保测试数据的可追溯性和准确性。
2.4 分析测试结果在完成测试后,需要对测试结果进行分析和评估。
如果发现测试结果与产品要求存在差异,应及时进行调整和优化生产过程,以确保产品质量符合要求。
3.首件检验报告的内容3.1 产品信息首件检验报告应包含产品的相关信息,例如产品名称、型号、批次号等,以确保报告与具体产品相关联。
3.2 检验日期和地点报告中需标明检验的具体日期和地点,以确保检验的时效性和准确性。
首件鉴定报告完整版
首件鉴定报告
HEN system office room 【HEN16H-HENS2AHENS8Q8-HENH1688】
编号:
首件鉴定证书
零部(组)件图号:
零部(组)件名称:
生产单位:
鉴定日期:年月日
一、首件鉴定的目的和依据:
1、目的:根据质量体系管理的要求,为验证生产过程是否具备生
产的条件,并通过首件鉴定这一管理形式来检查、发现产品生
产过程中存在的问题,加以改进,避免发生批次性质量问题。
2、依据:根据GJB908及GJB9001B。
3、首件鉴定的概念:按照设计图样、工艺文件等技术文件的要求
对首件产品进行全面的工序和成品检查、考核,以确定生产工
艺和设备能否生产出符合设计要求的产品。
二、首件鉴定的主要内容:
1、首件的技术文件应完整、正确;
2、首件应符合设计要求;
3、选用的加工设备、工艺装备、计量器具应符合规定的要求;
4、首件质量与其原始质量记录应文实相符。
三、首件鉴定的组织
组长:
组员:
首件鉴定合格证。
首件鉴定报告(22163FAI)
供应商描述
发布/修订记录
批准栏
目录
封面 (1)
审批页 (1)
目录 (2)
1. 首件检验的原因 (3)
2. 零部件的基本描述 (3)
3. FAI结论 (3)
4 文件检查情况 (4)
5. 零部件检查情况 (7)
6. 改进措施清单及建议 (8)
7. 相关文件 (9)
8. 签署 (10)
9. 附件.人员签到表 (11)
1. 首件检验的原因
2. 零部件的基本描述
3. FAI结论
4. 文件审查
备注:
OK =>>> 符合
NOK =>>> 不符合
SPQ3) =>>> 供方产品资质(特别是铁道部要求)
* =>>>必查项目,且带回供方签字的项目,如出现不合格FAI不得通过。
5. 过程控制检查
6. 零部件检查
备注:OK =>>>满足NOK =>>> 不满足
7. 改进措施清单及建议
7.1 待关闭事项(文件、设计、工艺等)
7.2 改进建议
8. 相关文件
9. 参加人签署
10. 附件1.
FAI人员签到表。