
压铸流道设计尺寸公式(压铸模具自动计算表格)
压铸模锁模力等重要参数计算公式

0.040-0.06
水口(3D)
200000
540
1.5 0.014-0.020 5 0.048-0.072
渣包(3D)
32000
86
1.8 0.020-0.025 6 0.056-0.084
产品(3D)
14656
40
2 0.018-0.026 7 0.066-0.100
固相密度(g/㎝3)
2.7
产品Байду номын сангаас厚(mm)
主要压铸设计参数计算表
建议铸造压力(Mpa)
一般标准件 工程件
气密要求件
铝合金 30~50 50~80 80~120
12 0.25
2
镁合金 30~50 50~80 80~100
体积(mm^3) 重量(g)
壁厚(㎜) 充填时间(S) 壁厚(㎜) 充填时间(S)
整模合计
246656
666
1 0.010-0.014 4
西方压铸公司经验公式
浇口速度(m/s) 40
锌合金 30~50
1
46-55
内浇口面积(㎜2)
81
浇口面积(㎜2) 42
铝合金 20~60
1.5 44-53
内浇口厚度T(mm)
1
浇口厚度T(mm) 1.00
镁合金 40~90
2
42-50
内浇口宽度L(mm)
81
浇口宽度L(mm) 42
铜合金 20~50
0.43
备注:表中黄色
为手动输入;红
2.5 40-48
3
38-46
料筒有效长度
400
3.5 36-44
锤头直径(mm)
压铸模浇道系统公式计算

一、 确定浇口面积 G a二、计算压室截面积 A六、计算Q点流计算压室直径 D三、 计算金属压力 P n 七、计算设定的压铸机快压射V j 压铸机快压射速度 cm/s 250t 充型时间 s0.038G 压铸件加溢流槽质量 g 569.822.4ρ 压铸合金液态密度 g/cm 3V 浇口速度 cm/s 4000t 充型时间 s0.038G a 浇口面积 cm 21.56G 压铸件加溢流槽质量 g 569.82A 压室截面积 cm 224.99ρ 压铸合金液态密度 g/cm 3 2.4A 压室截面积 cm 224.99D 压室直径 cm5.64ρ 压铸合金液态密度 kg/m 32400P n 金属压力 Mpa7.720.0144V 浇口速度,m/scd 流出量系数(铝合金0.5~0.6)400.5VtG G aρ=jt G A v ρ=πAD 2=nnp ×2× Cd 2p× Cd = V ρρ=ρ2× Cd Q Q =V j =P=45.8P n =7.72Q n=0.0062Q=6800P--Q 2图Q点流量 cm 3/s设定的压铸机快压射速度 V jV j 压铸机快压射速度(无负荷) m/s0.86Q 金属液流量 cm 3/s 6800A 压室截面积 cm278.50.00627.726800Pn 金属压力 MpaQ n 实际金属液流量 m 3/s P 最大金属压力 Mpa Q 金属液流量 cm 3/s45.84n2P P P Q n-⨯AQ。
压铸模具参数计算表
高速速度(m/s)
内浇口截面积 (mm2)
填充速度 (m/s)
#DIV/0!
填充时间 (ms)
#DIV/0!
高速距离(mm) #DIV/0!
内浇口厚度 (cm)
0
内浇口宽度 (cm)
#DIV/0!
内浇口充填速 度(m/s)
#DIV/0!
(g)
积(cm3)
2.4
0
0
通过浇口铝 内浇口截面积
液体积(m3)
(m2)
0
0
铸件充填时间 (s)
0.09
乘积 0
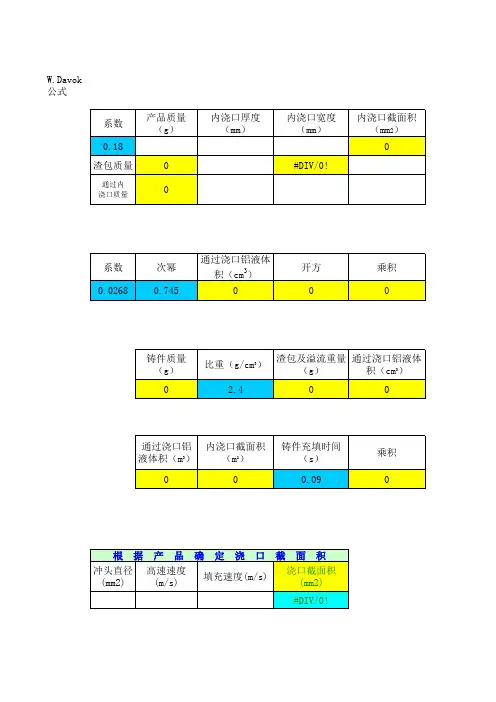
根据产品确定浇口截面积
冲头直径 高速速度
(mm2)
(m/s)
填充速度(m/s)
浇口截面积 (mm2)
#DIV/0!
验证浇口截面积的合适性
质量(毛 重+渣
包)(kg)
冲头直径 (mm2)
W.Davok 公式
系数 0.18 渣包质量
产品质量 (g)
0
通过内 浇口质量
0
内浇口厚度 (mm)
内浇口宽度 (mm)
#DIV/0!
内浇口截面积 (mm2)
0
系数 0.0268
次幂 0.745
通过浇口铝液体 积(cm3)
0
开方 0
乘积 0
铸件质量 (g)
0
比重(g/cm3)
渣包及溢流重量 通过浇口铝液体
压铸件铸造工艺参数计算表

T填增加30%保险系 数
确认设备能否支 持?
验证T填是否OK?
内浇口截面积= 出入平衡法 S内=S冲*V冲/V内 V冲= 300
=
23 、
内浇口截面积=
限时流量法
S内=Q产品v/(V内*T填 充)
V内=
4000
=
取大值
内浇口推荐取大一些,有利于成形&气孔
=
24 、25
内浇口厚=
优 先
1.7 1.9 2.1 2.3 2.5 2.7 2.9 3.1 0.9
t cm/s
℃
??
壁厚的50%; >3mm需要锯切
建议>4000? 630±20℃
、注
:
这套工艺为普通适用工艺,尤其适用只要求“加工面没有气孔”的铸件和“小铸件”
1、
Al合金件
比压范围
一般件 30~50
受力件 45~80
外观或薄壁件 40~60
耐压件 80~120
耐压件
耐压件
耐压件
铝 合
280t
V2快冲头速度≥ 速度
MAX 630t 4.2
400t
≥
140.5
22
、
V内of快 =
内浇口速度 =V冲头*S冲头/S内浇口
= 1873.73
35 3/1产品重量= 231 14 3/1产品体积= 92.4
cm cm cm cm s mm s cm/s
cm/s cm/s
小产品偏下限 >9cm??
溢流体积= 64.52%
37.46% 25.6 29.8 27.9 34.5 2.0 1.8
理论T填充时间= T填 0.02 0.03 0.04 0.05 0.06 0.07 0.08 0.14 0.21 =
压铸模浇道系统公式计算
一、 确定浇口面积 G a二、计算压室截面积 A六、计算Q点流计算压室直径 D三、 计算金属压力 P n 七、计算设定的压铸机快压射V 浇口速度,m/scd 流出量系数(铝合金0.5~0.6)320.54.940.0144D 压室直径 cm10.23ρ 压铸合金液态密度 kg/m 32400P n 金属压力 MpaG a 浇口面积 cm 26.42G 压铸件加溢流槽质量 g 1875A 压室截面积 cm 282.24G 压铸件加溢流槽质量 g 18752.4ρ 压铸合金液态密度 g/cm 3V 浇口速度 cm/s 3200t 充型时间 s0.038ρ 压铸合金液态密度 g/cm 3 2.4A 压室截面积 cm 282.24V j 压铸机快压射速度 cm/s 250t 充型时间 s0.038VtG G aρ=jt G A v ρ=πAD 2=nnp ×2× Cd 2p× Cd = V ρρ=ρ2× Cd Q Q =V j =P=45.8P n =4.94Q n=0.0206Q=21800P--Q 2图Q点流量 cm 3/s设定的压铸机快压射速度 V jQ 金属液流量 cm 3/s45.840.02064.9421800Pn 金属压力 MpaQ n 实际金属液流量 m 3/s P 最大金属压力 Mpa Q 金属液流量 cm 3/s 21800A 压室截面积 cm278.5V j 压铸机快压射速度(无负荷) m/s2.77n2P P P Q n-⨯AQ。
压铸工艺参数计算表
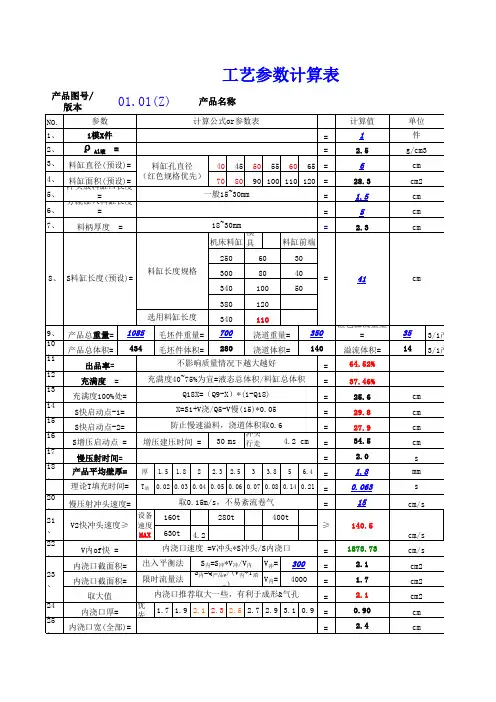
理论T填充时间= T填 0.02 0.03 0.04 0.05 0.06 0.07 0.08 0.14 0.21 =
0.063
20 、 慢压射冲头速度=
取0.15m/s,不易紊流卷气
=
15
21 、
设备 160t
280t
V2快冲头速度≥ 速度
1、
Al合金件
比压范围
一般件 30~50
受力件 45~80
外观或薄壁件 40~60
耐压件 80~120
耐压件
耐压件
备注 手工输入
常数
内浇口速度预设30 ~50前提下:
机器高速快,料缸 直径可以选小些, 可以保证充满度和
出品率;
3/1产品重量= 231 3/1产品体积= 92.4
小产品偏下限 >9cm??
一般15~30mm
=
6、
=
=
7、 料柄厚度 =
18~30mm 模
机床料缸 具
= 料缸前端
计算值 1 2.5 6
28.3 1.5
5 2.3
250
60
30
料缸长度规格 8、 S料缸长度(预设)=
300
80
40
=
41
340
100
50
380
120
选用料缸长度
340
110
渣包溢流重量
9、 产品总重量= 1085 毛坯件重量= 700
34.48
T填增加30%保险系 数
确认设备能否支 持?
验证T填是否OK?
??
壁厚的50%; >3mm需要锯切
压铸模具设计基本参数
项目负责人:
1、产品信息
产品外形尺寸 (mm)
产品平均壁厚 (mm)
其他要求:
231×207×48
2、设计分析
分型投影面积 (cm2)
铸件总重量(g)
1287 10878
冲头直径(mm)
130
理论: 399 二速起始点
(mm)
实际:
周期/时间:
模穴数量 产品材料
1 ADC12
产品重量 (g)
2087 46% 1250 理论: 0.3 实际: 理论: 37.7 实际: 理论: 60 实际: 理论: 95.2 实际: 理论: 5.5
产品面积
(cm2)
323
溢块排气面积
(cm2)
498
浇道面积
(cm2)
466
产品重量(g)
5957
溢块排气重量 (g)
浇道料炳重量 (g)
2087 2834
冲头截面积 13273.22896
三快起动点 (浇道比例)%
100%
压机参数:
压射力KN (ton)
活塞行程 (mm)
冲头跟踪距离 (mm)
模框顶面至分 流锥顶面距离
1075 880 320 180
比压(Mpa) 793.702876
压机比压参数 表(刻度参考)
4.53570235
锁模力(不带溢 块投影面积)T
483.0612245
锁模力(带溢块 投影面积)T
787.9591837
实际: 167
油缸
滑块抽拔力 (KG)
0
周长(mm)
深度(mm)
出模斜度(度)
880
排气方式
真空
压铸工艺参数及计算公式
1、低速流量Q1=V1*AV1=冲头面积 3.14/4*D*D (D为锤头直径)A1=0.2M/S (低速速度为30CM每秒 为预估值)2、低速时间T1=V2/Q1V2流道系统体积由CAD内计算Q1低速流量公式1计算3、高速流量QH=V3进料口截面积*A2进料口速度进料口速度估计值与产品平均壁厚有关进料口速度估计为40M/S 转成4000CM/S进料口面积由CAD内计算4、高速时间TH=V4(产品+渣包的体积)/QH高速流量V4产品+渣包的体积由CAD内计算5、四段设定341 22点到3点加上0.005S时间4点时间为(3点时间+4点时间)的2-3倍计算公式 (单位:Q1低速流量T1低速时间V1锤头面积V2流道系统体积A1低速速度QH高速流量A2进料口速度V4产品+渣包的体积V3进料口截面积A3高速锤头速度TH高速时间单位:cm)Q1V1A1(CM/S)锤头直径MM圆周率3078.76153.9420140 3.14159T1V2Q10.3962636612203078.76QH进料口面积V3进料口速度A299600.0024.94000TH体积V4QH0.017317771724.8599600.001234时间00.39630.0223流量3078.763078.7699600.0099600.00低速冲头速度高速冲头速度0.2 6.47M/SQ1V1A1(CM/S)锤头直径MM圆周率3078.76153.9420140 3.14159 T1V2Q10.3962636612203078.76QH进料口面积V3进料口速度A2104580.0024.94200TH体积V4QH0.00192675201.5104580.001234时间00.39630.0069流量3078.763078.76104580.00#########低速冲头速度高速冲头速度0.21631.98M/S。
压铸模具参数计算表
通过浇口铝 液体积(m3) 0
内浇口截面积 (m2) 0
铸件充填时间 (s) 0.09
乘积 0
根 据 产 品 确 定 浇 口 截 面 积 冲头直径 高速速度 浇口截面积 填充速度(m/s) (mm2) (m/s) (mm2) #DIV/0!
验
证
浇
口
截
面
积
的
合
适
性
质量(毛 重+渣 包)(kg)
冲头直径 (mm2)
W.Davok公式 系数 0.18 渣包质量
通过内 浇口质量
产品质量 (g)
内浇口厚度 (mm)
内浇口宽度 (mm)
内浇口截面积 (mm2) 0
0 0
#DIV/0!
系数 0.0268
次幂 0.745
通过浇口铝液体 积(cm3) 0
开方 0
乘积 0
铸件质量 (g) 0
比重(g/cm3) 2.4
渣包及溢流重量 通过浇口铝液体 (g) 积(cm3) 0 0
高速速度(m/s)
内浇口截面积 (mm2)
填充速度 (m/s) #DIV/0!
填充时间 (ms) #DIV/0!
高速距离(mm) #DIV/0!
内浇口厚度 (cm) 0
内浇口宽度 (cm) #DIV/0!
内浇口充填速 度(m/s) #DIV/0!
压铸工艺参数公式
压铸工艺参数公式铸造计算公式1.铸造重量WC=W件+W溢+W排+W浇+W馀铸造容积4WC/ ρ——熔液密度2.填充率R= ————————= ————————料筒容积πD2L筒长3.通过浇口重量Wf = W件+W溢4 Wf4.高速区间Sf = —————————(※溶汤比重一般而言为铝 2.64、ρπd料2 镁 1.75g/cm2)Sf5.高速速度VH` = ————————tf——填充时间tf = 0.01X2铸件平均壁厚6.压铸机的射出力Fs(射出油缸的推进力)Fs=油压压力Ph ×射出油缸截面积Ah(KN)7.铸造压力Pp(传递到制品的压力)射出油缸截面积Ah 射出力FsPp=油压压力Ph ×=柱塞截面积Ap 柱塞截面积Ap8.内浇口速度VgVg(V2)= 射出速度Vp(V1) ×柱塞截面积Ap(A1)(m/s)浇口截面积Ag(A2)9.充填时间tt= 制品体积= 制品重量/比重(sec)浇口流量浇口速度Vg×浇口截面积Ag10.浇口凝固时间t =B×α×(浇口厚度)2此时的B 为Al:2.0、Mg:1.5 α为Al:0.01、Mg:0.00511.开模力是指铸造时施加在制品上的压力而使模具打开的力量,开模力可以铸造面积×铸造压力计算出。
11.1.铸造面积的计算铸造面积A1=a1+a2+a3+a4=料饼面积+浇道面积+制品面积+溢流面积11.2.开模力的计算开模力F1=铸造压力Pp×铸造面积A1+中子分力Fc详细计算以各部分承受的压力分类。
制品部=计算铸造压力×75%溢流部=计算铸造压力×25%料饼,浇道部=计算铸造压力×100%11.3.如有滑块中子,则计算中子分力。
中子复位力Fr=制品面积Ac×计算铸造压力×75%中子分力Fc=中子复位力Fr×tanθ11.4.开模力F1=(a1+a2)×Pp+a3×Pp×0.75+a4×Pp×0.25+Fc压铸机关模力>开模力F1×1.112.充填完了力量冲突力量E =W(V)2/2gW : 射出油缸活塞杆+活塞杆重量kgV : 射出速度m/sg : 重力加速度9.8 m/sec2。