
缺陷种类产生原因讲解
接头处残留的油脂污物等 镀层太厚,接头间隙隙太小,表 面压力太大
防腐涂料等
采用化学清洗支除油脂,加大接 头间隙,采用角接头或搭接接头. 保护合适的镀层厚度,尽量避免 在镀层处焊接,加大接头间隙, 尽量采用角接头或搭接接头.
选择合适的防腐涂料,涂层厚度 应符合要求,尽量采用对接接头.
气体保护不当的后果
焊接电流降低: —其作用与上述相反
送丝速度对焊缝形状的影响
送丝速度: 曲线:
电弧长度: 电流强度:
熔敷率:
焊缝形状: 表面堆焊
2.3 焊接速度
对不同直径的焊条,焊接电流及 电压的变化将导致焊条熔敷率的变 化,同时也要求相应的焊接速度。 当电流及电压保持不变时,焊接速 度将影响到线能量。特别是在高熔 敷率及立向下焊时,焊接速度是影 响产生熔合缺陷的主要因素之一。
图8 产生未熔合的原因
喷嘴的倾角过大
图9 产生未熔合的原因
产生未熔合的原因(3)
焊炬偏离焊缝中心
焊炬达不到焊缝部位
V—坡口焊缝的内部缺陷
①未熔合 ②气孔/气带 ③夹渣
图10 焊缝的内部缺陷
V—坡口焊缝的内部缺陷
①未熔合 ②气孔/气带 ③夹渣
图10 焊缝的内部缺陷
那些焊接方法易产生焊缝内部缺陷
2.3 焊接速度
当其它参数恒定时,焊接速度 将产生如下影响: 焊接速度加快:
—避免烧穿 —焊缝变窄 —焊缝增高 —线能量减小 焊接速度降低: —与上述作用相反 焊接速度过小: —熔深不够导致熔合缺陷 —熔池过热导致气孔 —线能量过大
2.4导线接头
焊接电缆接头(把线及地线)应保 证接触良好,在熔化极气体保护焊中 由于焊接电源为恒压外特性,故当导 线接触不良时极易产生电流波动及电 弧不稳。
局部密集气孔:气孔群 链状气孔:与焊缝轴线平行的成串气孔
条形气孔:长度方向与焊缝轴线近 似平行的非球形的长气孔
虫形气孔:由于气孔在焊缝金属中上浮而 引起的管状孔穴,其位置和形状是由凝固 的形式和气孔的来源决定的.通常,它们 成群的出现并且成人字形分布
表面气孔:暴露在焊缝表面的气孔
缩孔
结晶缩孔:冷却过程中在焊缝中心形 成的长形收缩孔穴,可能有残留气 体,这种缺陷通常在垂直焊缝表面 方向上出现
角度偏差:由于两个焊件没有对正 而使它们的表面不平行
下垂:由于重力作用造成的焊缝金属塌落
烧穿:焊接过程中,熔化金属自坡口 背面流出,形成穿孔的缺陷
未焊满:由于填充金属不足,在焊缝表面形成的连 续或断续的沟槽
• 焊 脚不对称:
焊缝宽度不齐:焊缝宽度改变过大 表面不规则:表面过分粗糙
根部收缩:由于对接焊缝根部收缩造 成的沟槽
—侧壁未熔合; —层间未熔合; —焊缝根部未熔合
未焊透:焊接时接头的根部未完全焊透的现象
五类缺欠:形状缺欠
连续(间断)的咬边:因焊接造成的 焊趾(或焊根)处的沟槽,咬边可 能是连续的或间断的
缩沟:由于焊缝金属的收缩,在根 部焊道每一侧产生的浅的沟槽
焊缝超高:对接焊缝表面上焊缝金属过高 凸度 过大:角焊缝表面的焊缝金属
焊缝接头不良:焊缝衔接处的局部表面不规则
六类缺欠
电弧擦伤:在焊缝坡口外部引弧或打弧 时产熔渣向周围飞散的现象。
钨飞溅:从钨电极过渡到母材金属表面 或凝固在焊缝金属表面上的钨颗粒
表面撕裂:不按操作规程拆除临时焊接的 附件时产生于母材金属表面的损伤
按缺陷性质进行的焊缝
缺陷的分类
一类缺欠:裂纹
微观裂纹: 在显微镜下才能观察到的裂纹。 纵向裂纹: 基本上与焊缝轴线平行的裂纹。
(焊缝金属中; 熔合线上; 热影响区中; 母材金属 中)
横向裂纹: 基本上与焊缝轴线垂直的裂纹。
(焊缝金属中; 熔合线上; 热影响 区中)
• 放射状裂纹:在某一公共点的放射状裂纹 (焊缝金属中; 热影响区中; 母材金属中 )
弧坑裂纹:在焊缝收弧弧坑处的裂纹 (纵向的;横向的;星形的)
间断裂纹:一组间断的裂纹(焊缝 金属中;热影响区中;母材金属中)
枝状裂纹:由某一公共裂纹派生的 一组裂纹,它与间断裂纹群和放射 状裂纹不同
(焊缝金属中;热影响区中; 母材金属中)
二类缺陷:孔穴
球形气孔:近似球形的孔穴 均布气孔:大量气孔分布在整个焊缝金属
图4 气孔产生的原因
原因 喷嘴抬起不高 后果 气体保护效果不好,焊缝中产生气孔
产生未熔合的原因(1)
合适角度:40°~ 60°
钝边过大 钝边间隙过大
错边过大
焊后焊道的表面凸起过大 合适形状:焊后焊道的表 面为凹型 图5 产生未熔合的原因
图6 产生未熔合的原因
两段焊缝连接处缺陷 由于焊接电弧功率不 足,前一段焊接收弧 部分,未打磨,后段 焊缝的少量重叠
枝晶间微缩孔:在显微镜下观
察到的枝晶间微缩孔(无)
弧坑缩孔:指焊道末端的凹陷,且在后续 焊道焊接之前或在后续焊道焊接过程 中未被消除
三类缺陷
夹渣:残留在焊缝中的熔渣,根据其 形成的情况,可以分为: 线状的;孤立的;其它型式的
焊剂或熔剂夹渣:残留在焊缝中的焊剂或熔剂, 根据其形成的情况,可以分为:线状的;孤立的; 其它型式的
偏析部位的熔入 锈及氧化皮的熔入
避免措施
调节至合适流量 找出部位,处理 选择合适的减压器 气瓶内应保证所要求的最低压力
采取措施保护焊接部位 变换排烟设施的位置 延时起、止位置气体保护时间 降低喷咀 调正对中 按焊缝形状选择合适的喷咀 调正喷咀相对焊缝的位置
降低保护气流量 间歇时清除飞溅 检查送丝机械、提高电压、检查 电缆接头、清渣 减小熔池尺寸 降低预热及层间温度 找出故障、排排除、烘干送丝软管
2.5点固焊点
注意在焊接时应保证点固焊点部位 完全熔合 。
3、焊接缺陷产生的原因及避免措施
熔合缺陷的产生原因及避免措施 表1
序号
缺陷
原因
避免措施
1
1、 坡口两侧熔合缺陷 2、层间熔合缺陷
熔池过大,并流动超 前,两层焊道间未充
选择合适的焊接速度, 焊接时不摆动或轻微
3、气孔
分 熔 合 熔 池 过 热 产 生 摆动
V-坡口焊缝外部缺陷
④
⑤ ⑥
图11 焊缝的外部缺陷
①背面余高过大 ②根部未熔合 ③背面凹槽 ④咬边 ⑤表面裂纹 ⑥火口裂纹 ⑦余高过高 ⑧飞溅损伤 ⑨电弧损伤
那些焊接方法易产生焊缝外部缺陷
缺陷
根部未熔合 咬边
火口裂纹 表面裂纹 飞溅损伤 电弧损伤
31 111 135
141
那些焊接方法易产生焊缝外部缺陷
缺陷
根部未熔合 咬边
火口裂纹 表面裂纹 飞溅损伤 电弧损伤
31 111 135
X
-
X
-
X
X
-
X
X
-
X
X
-
X
X
-
X
X
141
- X - X - -
预热,调正焊枪位置, 指向厚板侧,调正焊 接速度
表2
气体 空气 氮气 氢气
水
一氧化碳
气孔产生的原因及避免措施
原因
保护气体量太小
—流量调节不够
—管路密封不良 —减压器出口太小 —气瓶内压力太低
气体保护效果不好 —周围环境有风 —排烟抽力太强 —起焊及收弧时保护气量不足 —喷咀抬起太高 —焊丝偏移 —喷咀形状不对 —喷咀调整不良 紊流 —保护气体流量过大 —喷咀内壁或导电咀上粘有飞溅 —电弧不稳 单面焊时的热作用 —焊接熔池温度过高 —工件表面温度过高 焊枪密封不严(带水冷的焊枪)
2
1、根部未熔合 2、层间未熔合
气孔 焊接能量不够导致根 部未熔合,熔池流动
加大电流、电压或降 低焊速提高焊速或降
超前导致层间未熔合
低电流、电压
3
熔合缺陷
立向下焊时熔池流动 超前
降低焊接能量、限制 焊缝厚度
4
1、坡口侧壁未熔合 2、层间未熔合
3、气孔
5
1、层间未熔合
2、夹渣
6
坡口侧壁未熔合
7
1、坡口侧壁未熔合
焊接电压增高: —电弧长度增加,较轻的电弧噪音 —焊缝宽度增加,焊缝增高降低 —熔池流动性好 —合金元素强烈烧损 —焊渣增高
焊接电压降低: —与上述变化相反
电弧长度对焊缝形状的影响
电压: 曲线: 电弧长度:
焊缝形状: 堆焊
焊缝形状: 角焊缝
2.2焊接电流
焊接电流增大: —电弧变短(光学方面),较强的电弧噪音 —较高的熔敷率 —熔深增加 —焊缝变窄,余高增加 —合金元素烧损较少
合理工艺:焊缝收弧 端打磨,然后在收弧 端起弧连续焊接;对 余高进行打磨
产生未熔合的原因(2)
• 由于熔池超前,使电弧不能达到坡口面或者焊层 宽度,致使不能熔化坡口面。
• 焊接速度慢或熔敷 系数大
• 单焊道不要太厚
图7 产生未熔合的原因
• 此位置焊接熔池下 淌
• 应限制熔敷系数; • 焊接速度不要太慢
DCRE大连中集铁路装备有限公司 EN15085认证培训课程
焊接缺陷种类及产生原因
授课教师:杨开伟 2012年10月27日
内容
• 了解焊接缺欠类型 • 缺欠产生原因及对焊缝成型的影响
1、焊接缺陷的分类
按标准ISO6520-1≪金属熔化焊 焊缝缺欠分类及说明≫,金属熔 化焊焊缝缺陷共分六类:
一 类缺陷裂纹 二 类缺陷孔穴 三 类缺陷固体夹杂 四 类缺陷未熔合和未焊透 五 类缺陷形状缺陷 六 类缺陷 上述以外的其他缺陷
氧化物夹杂:凝固过程中在焊缝金属中残留的金属氧 化物
皱褶:在某些情况下,特别是铝合 金焊接时,由于对焊接熔池保 护不良和熔池中紊流而产生的大量氧化膜
金属夹杂:残留在焊缝中的来自外部的金属颗粒, 这种金属颗粒可能是: 钨 铜
缺陷产生原因及防止措施
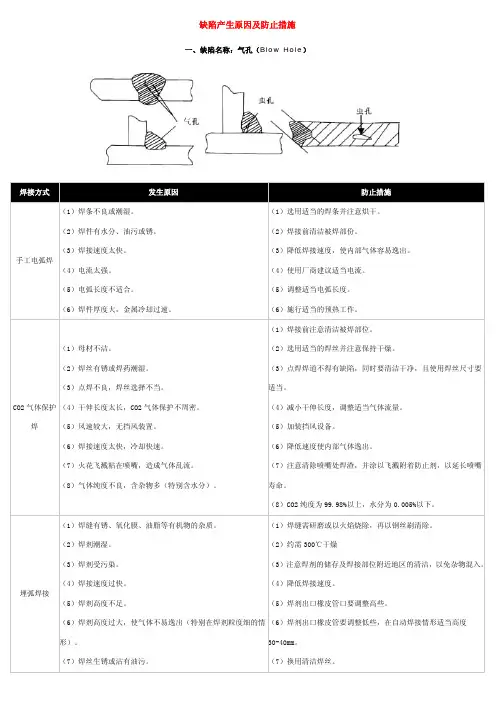
适当。
CO2 气体保护 (4)干伸长度太长,CO2 气体保护不周密。
(4)减小干伸长度,调整适当气体流量。
焊
(5)风速较大,无挡风装置。
(5)加装挡风设备。
(6)焊接速度太快,冷却快速。
(6)降低速度使内部气体逸出。
(7)火花飞溅粘在喷嘴,造成气体乱流。
(7)注意清除喷嘴处焊渣,并涂以飞溅附着防止剂,以延长喷嘴
(3)改良结构设计,注意焊接顺序,焊接后进行热处理。 (4)避免使用不良钢材。 (5)焊接时需考虑预热或后热。 (6)预热母材,焊后缓冷。 (7)使用适当电流。 (8)首道焊接之焊着金属须充分抵抗收缩应力。
(1)注意适当开槽角度与电流的配合,必要时要加大开槽角度。 (2)采用含碳量低的焊条。 (3)第一道焊着金属须充分能抵抗收缩应力。 (4)改良结构设计,注意焊接顺序,焊后进行热处理。 (5)注意焊丝保存。 (6)注意焊件组合之精度。 (7)注意正确的电流及焊接速度。
药芯焊丝 (5)第一道焊渣,未充分清除。
(5)完全清除
(6)第一道结合不良。
(6)使用适当电压,注意摆弧。
(7)坡口太狭窄。
(7)改正适当坡口角度及间隙。
(8)焊缝向下倾斜。
(8)放平,或移行速度加快。
四、缺陷名称:未焊透(Incomplete Penetration)
焊接方式
发生原因
防止措施
手工 电弧焊
(1)减压表冷却,气体无法流出。 设备不良 (2)喷嘴被火花飞溅物堵塞。
(3)焊丝有油、锈。
(1)电压过高。 (2)焊丝突出长度过短。 自保护药芯焊 (3)钢板表面有锈蚀、油漆、水分。 丝 (4)焊枪拖曳角倾斜太多。 (5)移行速度太快,尤其横焊。
第七章缺陷的种类及产生的原因
第七章缺陷的种类及产生的原因缺陷是指产品或系统设计或制造过程中的不完善之处,可能导致产品质量不达标、功能缺失、性能不稳定等问题。
在第七章中,我们将讨论缺陷的种类以及这些缺陷产生的原因。
首先,我们来介绍几种常见的缺陷类型:1.功能缺陷:产品或系统无法按照设计或预期的功能运行,无法满足用户需求。
例如,一个文字处理软件无法正确打开一些文件格式。
2.可靠性缺陷:产品或系统在长时间使用或特定条件下出现故障或不稳定。
例如,一台电器在高温环境下容易过热并导致断电。
3.安全性缺陷:产品或系统存在潜在的威胁用户安全的漏洞或弱点。
例如,一个电子商务网站的支付系统没有有效的加密机制,容易导致用户的个人信息被盗。
4.易用性缺陷:产品或系统使用过程中存在操作复杂、界面不友好等问题,用户难以理解和掌握。
例如,一个手机应用程序的设置界面过于复杂,导致用户无法轻松调整功能设置。
5.兼容性缺陷:产品或系统在与其他设备或软件进行协作时出现问题,无法与其正常沟通或共享数据。
例如,一个操作系统无法与特定型号的打印机进行连接。
接下来,我们来探讨导致这些缺陷产生的原因:1.设计不合理:产品或系统在设计阶段没有充分考虑用户需求、使用场景和可能出现的问题,导致功能缺失、易用性差等问题。
2.编程错误:在软件开发过程中,程序员可能会犯错或存在逻辑错误,导致功能异常、安全漏洞等问题。
3.制造过程缺陷:在产品制造过程中,可能存在材料不合格、工艺不标准等问题,导致产品质量缺陷。
4.管理不善:项目管理不善,导致定义不清晰的需求、进度控制不足等问题,从而导致缺陷的产生。
5.版本控制不当:软件开发过程中,管理人员未能正确管理和控制不同版本的代码,导致错误的代码被部署到生产环境中。
总结起来,缺陷的种类和产生原因是多种多样的,包括设计不合理、编程错误、制造过程缺陷等。
为了减少和避免这些缺陷,企业应加强项目管理、进行有效的质量控制,并投入足够的时间和资源进行测试和验证工作,以确保产品或系统达到用户的要求和期望。
缺陷的种类及产生的原因
性能缺陷
总结词
性能缺陷是指程序运行缓慢或资源消耗过大,如响应时间过长、内存泄漏等。
详细描述
性能缺陷可能是由于算法效率低下、资源管理不当或系统资源不足导致的。性能缺陷会影响程序的可用性和效率, 降低用户体验和工作效率。
安全缺陷
总结词
安全缺陷是指程序存在安全漏洞,可能导致未陷相关标准的制定和完善,规范缺 陷的检测、处理和预防等方面的操作流程 ,提高行业整体水平。
THANKS
感谢观看
展望
未来研究方向
技术创新
针对现有缺陷研究的不足,未来的研究应 更加注重缺陷的早期发现、快速处理和预 防措施的有效性评估等方面。
鼓励技术创新,开发更加高效、准确的缺 陷检测和处理方法,提高产品质量和可靠 性。
跨学科合作
标准化建设
加强跨学科合作,借鉴其他领域的先进理 论和技术,促进缺陷研究领域的整体发展 。
缺陷的种类及产生的原因
• 引言 • 缺陷的种类 • 缺陷产生的原因 • 预防和解决缺陷的方法 • 结论
01
引言
目的和背景
缺陷管理在现代软件开发中的重要性
随着软件开发的复杂性和规模的增加,缺陷管理成为确保软件质量和可靠性的关 键因素。
缺陷对软件质量的影响
缺陷可能导致软件运行不稳定、功能失效或数据丢失,严重影响用户体验和企业 的声誉。
在项目完成后进行验收测试,确保项目满足 用户需求。
持续维护和更新
维护
在程序运行过程中,定期进行维护,修复发 现的缺陷。
更新
及时更新软件版本,修复已知的缺陷和漏洞。
文档
编写详细的文档,记录程序运行情况和修复 的缺陷,方便后期维护。
05
结论
总结
第七章缺陷的种类及产生的原因知识分享

7.1.1外观缺陷
6、其他表面缺陷
焊缝超高
表面粗糙
错边
塌陷
表面气孔
弧坑缩孔
薛振林 陆志春
7.1.2 气孔
1、定义:焊接时,熔池中的气泡在凝固时未能逸出而残留 下来所形成的空穴。
2、气孔的分类:从形态分有球状、针孔、柱孔、条虫状; 从分布状态有均匀分布状、密集群状和链状之分;按孔内成 分有氮气孔、氢气孔、二氧化碳和一氧化碳气孔。
常见咬边形式示意图
1、咬边 接管咬边实例
焊缝咬边X片影像
1)定义:沿焊趾的母材被电弧熔化时所形成的沟槽或凹陷。它是由于电弧将焊缝
边缘的母材熔化后没有得到熔敷金属的薛充振分林补陆充志春所留下的缺口。
7.1.1外观缺陷
2)产生原因:
(1)电弧热量太高,即电流太大(2)运条速度太小而造成的(3)焊条 与工件间角度不正确,摆动不合理(4)电弧过长,焊接次序不合理等 (5)直流焊时电弧的磁偏吹也是产生咬边的一个原因(6)某些焊接位 置(立、横、仰)会加剧咬边。
薛振林 陆志春
3)危害性:
(1)咬边减小了母材的有效截面积,降低结构的承载能力 (2)同时还会造成应力集中,发展为裂纹源。
4)预防措施:
(1)选用合理的规范, (2)采用正确的运条方式都有利于消除咬边。 (3)焊角焊缝时,用交流焊代替直流焊也能有效地防止咬边。
薛振林 陆志春
7.1.1外观缺陷
焊瘤示意图
承压类特种设备无损检测相关知识
第7章 缺陷的种类及产生的原因
目录
7.1 钢焊缝中常见缺陷及产生原因 7.2 铸件中常见缺陷及产生原因 7.3 锻件中常见缺陷及产生原因 7.4 轧件中常见缺陷及产生原因 7.5 使用中常见缺陷及产生原因
缺陷种类及产生原因
把关材料质量
严格控制原材料的质量标准和验收流程 对关键材料进行复验和抽检,确保质量稳定
及时处理不合格材料,避免使用不合格材料生产产品
规范操作流程
制定详细、明确的操作规程和标准 对操作人员进行培训和考核,确保掌握正确的操作方法 对操作过程进行监督和检查,确保操作的规范性和准确性
注意环境影响
1
确保生产场所的卫生、安全和环保符合相关法 规要求
缺乏全面性
01
在产品或系统的设计阶段,由于未能全面考虑到所有潜在的用
户需求、使用场景和活性
02
设计时未能考虑到未来可能出现的技术发展、市场变化和用户
需求变化等因素,导致产品或系统缺乏适应性和扩展性。
技术实现错误
03
设计时对技术实现的预期和要求不明确,或者技术实现出现错
不安全。
02
操作人员失误
由于操作人员失误或技能不足,导致操作过程出现错误或异常。
03
操作环境不良
由于操作环境不良,导致操作过程受到影响或产品质量下降。
环境缺陷
环境条件不适宜
由于环境条件不适宜,导致产品在使用过程中出现性能下降或失 效。
环境变化不可预测
由于环境变化不可预测,导致产品无法适应环境变化或市场需求 变化。
缺陷种类及产生原因
xx年xx月xx日
目录
• 缺陷种类 • 产生原因 • 防止措施 • 案例分析
01
缺陷种类
外观缺陷
1 2
表面缺陷
产品表面存在明显的划痕、斑点、凹凸等不规 则外观。
颜色偏差
产品颜色与标准色存在较大差异,如偏黄、偏 红等。
3
形状扭曲
产品形状出现扭曲、变形等情况,如门窗、家 具等。
缺陷种类及产生原因
环境因素
如温度、湿度、清洁度等环境条件对产品质量产生影响。
要点二
管理因素
如质量管理体系不完善、质量控制不严格等管理问题导致 产品质量问题。
04
针对不同缺陷种类的预防措施
外观缺陷预防措施
严格控制原材料质量
对进厂的原材料进行严格的检验,确保其质 量符合标准。
优化生产工艺
改进生产工艺,降低产品外观缺陷的发生率 。
随着人工智能和机器学习技术的发展,未来将有更多智能 化检测工具用于发现和修复缺陷,提高软件质量和开发效 率。
自动化测试
自动化测试将在未来得到更广泛的应用,通过自动化工具 和框架实现测试用例的自动生成、执行和分析,提高测试 效率和质量。
全流程质量管理
未来软件开发将更加注重全流程质量管理,从需求分析、 设计、编码、测试到发布等各个环节进行严格的质量控制 。
改进开发流程
通过对缺陷产生原因的分析,可以发现开发流程中存在的问题和不足,从而针对性地改进开发流程,提 高开发效率和软件质量。
报告目的和结构
报告目的
本报告旨在对软件缺陷的种类及产生原因进行深入分析,为制定有效的预防和纠正措施提供依据,以提高软件的 质量和可靠性。
报告结构
本报告将首先介绍缺陷的定义和分类,然后分析缺陷产生原因的重要性,接着详细阐述各类缺陷的产生原因,最 后提出预防和纠正措施的建议。
05
案例分析:典型产品缺陷及产生原因
案例一:手机外观划痕问题
01 02 03 04
缺陷描述:手机外壳或屏幕上出现明显的划痕,影响外观和使用体验 。
产生原因
生产工艺问题:如外壳材料质量差、加工过程中操作不当等。
使用环境问题:如长时间接触钥匙、硬币等硬物,或在沙尘较多的环 境下使用。
缺陷种类及产生原因
缺陷种类及产生原因汇报人:日期:•缺陷种类概述•硬件缺陷产生原因•软件缺陷产生原因目录•流程缺陷产生原因01缺陷种类概述设备或部件出现故障,导致系统无法正常运行。
硬件故障硬件配置不符合系统要求,如内存不足、硬盘空间不足等。
硬件配置不当不同品牌或型号的硬件设备之间存在兼容性问题,导致系统不稳定。
硬件兼容性问题1 2 3软件功能不完善或存在错误,无法满足用户需求。
功能缺陷软件运行速度慢或资源占用过多,影响用户体验。
性能缺陷软件存在安全漏洞,容易被攻击者利用。
安全缺陷流程设计不符合实际业务需求,导致工作效率低下。
流程设计不合理流程执行不规范流程监管不到位流程执行过程中存在不规范操作,导致工作出错或延误。
对流程的监管不到位,无法及时发现和解决问题。
030201流程缺陷02硬件缺陷产生原因硬件设计过程中,可能存在设计缺陷或不合理之处,导致硬件在运行过程中出现故障或性能下降。
设计不合理硬件设计完成后,如果没有进行充分的测试和验证,可能存在潜在的问题和缺陷。
缺乏充分测试硬件设计问题硬件制造过程中,可能存在制造工艺不良或质量控制不严格等问题,导致硬件出现缺陷。
硬件制造过程中使用的原材料可能存在质量问题,如材料老化、性能不稳定等,导致硬件出现缺陷。
制造工艺问题原材料问题制造工艺不良硬件老化问题硬件使用时间过长,可能导致硬件部件老化、磨损或性能下降,从而产生缺陷。
环境因素影响环境因素如温度、湿度、电磁干扰等可能对硬件造成影响,加速硬件老化过程,导致硬件出现缺陷。
03软件缺陷产生原因在软件开发过程中,如果需求定义不清晰、不准确或存在歧义,开发人员可能会误解或忽略某些细节,从而导致软件缺陷的产生。
需求不明确随着项目进展,需求可能会发生变化。
如果变更频繁且未及时通知开发人员,可能会导致开发人员按照旧的需求进行开发,从而引入缺陷。
需求变更频繁需求不明确或变更频繁语法错误编写代码时可能出现语法错误,如拼写错误、缺少分号、括号不匹配等,这些错误可能导致程序无法正常运行。
缺陷种类及产生原因
网络架构缺陷主要包括不合理的网络拓扑结构、过度的网络中心、缺乏容错 机制和冗余设计等问题。这些缺陷可能导致网络性能下降、故障频繁发生且 难以维护和管理。
网络协议缺陷
总结词
网络协议缺陷是指在网络通信协议中存在的漏洞、不完备或不合理之处,可能导 致网络安全问题或通信故障。
详细描述
网络协议缺陷包括协议实现的错误、协议本身的漏洞、缺乏身份认证和数据加密 等安全功能,以及协议间的兼容性问题等。这些缺陷可能导致数据泄露、完整性 受损以及通信中断等问题。
硬件缺陷种类
硬件设计缺陷
缺乏整体规划
设计时缺乏整体考虑,导 致硬件结构不合理,性能 不 不合适,影响硬件的功能 和性能。
信号干扰
设计时未充分考虑信号的 干扰问题,导致信号传输 不稳定或误差较大。
硬件制造缺陷
制造工艺不稳定
制造过程中出现误差或缺陷, 导致硬件性能下降或出现故障
换机、防火墙等。
网络监听和拦截
网络通信未加密或未受到适当 的监控和拦截,导致攻击者可
以窃听通信内容。
无线网络安全问题
无线网络未受到正确的安全保 护,例如未加密或使用了弱密 码,导致攻击者可以接入网络
并进行恶意操作。
06
管理缺陷种类
项目管理缺陷
01
缺乏明确的目标和计 划
没有明确的项目目标和计划,会导致 项目无法顺利进行,出现混乱和延误 。
网络设备缺陷
总结词
网络设备缺陷是指网络硬件设备或软件中存在的故障或漏洞 ,导致网络系统不能正常运行或存在安全隐患。
详细描述
网络设备缺陷主要包括设备性能不足、硬件故障、软件漏洞 或配置错误等问题。这些缺陷可能导致网络服务中断、数据 传输速度变慢或受到攻击等问题。
缺陷的种类及产生的原因[行业荟萃]
5、危害性:
点状与气孔相似,带有尖角的夹渣会产生应力集中,其尖端还会发展 为裂纹源,其危害远比气孔严重。
行业借鉴
22
7.1.4 裂纹
1、定义:在焊接应力及其它致脆因素共同作用下,焊接接头中局部部位的金属 原子结合力遭到破坏而形成新的界面所产生的缝隙称之裂纹。
C.防止措施:热处理工艺应尽量避开再热裂纹的敏感温度或缩短在此 温度区停留时间,改善合金元素的强化作用和对再热裂纹的影响;采 用适当的焊前预热和焊后的后热处理,控制冷却速度,以降低焊接残 余应力;避免应力集中。
行业借鉴
28
纵向裂纹
晶枝状裂纹
热裂纹
弧坑裂纹
行业借鉴
典型热裂纹X影像
29
7.1.4 裂纹
②冷裂纹
A.特征:产生于较低温度,且大多数在焊后一段时间之后出现在焊热影响区 或焊缝上,并沿晶或穿晶、或是两者共存的开裂,又称延迟裂纹。
B.产生机理:这是因热影响区或焊缝局部存在淬硬组织(马氏体)减小了金 属的塑性储备,或是接头内有一定的含氢量,且接头有较大焊接残余应力使 接头处于较大的拉应力状态之下,淬硬组织会开裂,氢会发生氢致效应而产 生裂纹。
4、危害性: (1)裂纹是焊接缺陷中危害性最大的一种。裂纹是一种面积型缺陷,它的出现
将显著减少承载面积。 (2)更严重的是裂纹端部形成尖锐缺口,应力高度集中,很容易扩展导致破坏。 (3)冷裂纹因为其延迟特性和快速脆断特性,带来的危害往往是灾难性的。世
界上的锅炉压力容器压力管道事故绝大部分是由于裂纹引起的脆性破坏。
3、凹坑
1)定义:凹坑指焊缝表面或背面局部的低于母材的部分 。
凹坑示意图
焊缝凹坑实例
缺陷种类及产生原因分析
焊接缺陷及其特征 4.裂纹(焊接裂纹):
在焊接应力及其它致脆因素共同作用下,焊接接头中局部 地区的金属原子结合力遭到破坏而形成的新界面而产生缝隙, 称为焊接裂纹。 按其尺寸分为宏观、微观、超显微裂纹 按其方向可分为纵向裂纹、横向裂纹,辐射状(星状)裂纹 按发生的部位可分为根部裂纹、弧坑裂纹,熔合区裂纹、焊 趾裂纹及热响裂纹。 按产生的条件和时机可分为热裂纹(如结晶裂纹、液化裂纹 等)、冷裂纹(如氢致裂纹、层状撕裂等)以及再热裂纹。
焊接缺陷及其特征
3,夹渣:指焊后熔渣残留于焊缝中的现象。 夹渣又分金属夹渣和非金属夹渣两种。
焊接缺陷及其特征
产生原因: (1)坡口尺寸不合理。 (2)坡口有污物。 (3)焊接线能量过小。 (4)多层焊时,层间清渣不彻底。 (5)焊缝散热太快,液态金属凝固过快。 (6)药皮,焊剂化学成分不合理,熔点过高,冶金反应不完全 ,脱渣性不好等。 (7)钨极焊时电流过大,钨极融化脱落焊缝内。 (8)手工焊时焊条摆动不真确,熔渣不利于上浮。 夹渣危害:点状夹渣与气孔相同,带有尖端夹渣易形成应力集中 ,可能形成裂纹,危害比较大。
3.无坡口未焊透
焊接缺陷及其特征
焊接缺陷及其特征
焊接缺陷及其特征
焊接缺陷及其特征
二,铸件中常见缺陷 铸件是承压类特种设备中较少的工件,所以对常见 缺陷在这里只是简单介绍: 其常见缺陷有: 1. 气孔 2. 夹渣 3. 夹砂 4. 密集气孔 5. 冷隔 6. 缩孔和疏松 7. 裂纹。
焊接缺陷及其特征
第七章
缺陷种类及产生原因
缺陷种类及产生原因 无损检测最主要的用途是探测缺陷。了解材料 和焊逢中的缺陷种类和产生原因,有助于正确的 选择无损检测方法,正确判断和分析检测结果。
缺陷种类及产生原因