
游标卡尺的选用及使用
市华森职业学校导学案首页课程班级级农机班任课教师从清年月日第周
市华森职业学校导学案页
教学容游标卡尺的用途
游标卡尺是一种常用的量具,具有结构简单、使用方便、精度中等和测量的尺寸围大等特点,可以用它来测量零件的外径、径、长度、宽度、厚度、深度和孔距等,应用围很广。
外径测量
径测量
长度、宽度、厚度测量
深度测量
孔距测量
一种是先用游标卡尺分别量出两孔的径D1和D2,再量出两孔表面之间的最大距离A,如图所示,则两孔的中心距
另一种测量方法,也是先分别量出两孔的径D1和D2,然后用刀口形量爪量出两孔表面之间的最小距离B,则两孔的中心距
游标卡尺的构造
带表卡尺是用表式机构代替游标读数,测量准确迅速
电子数显卡尺采用 LCD 数字显示并可进行公英制转换,在任意位置置零;还具有输出功能。
刀口内量爪尺框
毫米读数部位
圆标尺
尺身
深度测量杆
深度测量面
主标尺
紧固螺钉
)
(
2
1
2
1
D
D
A
L+
-
=
)
(
2
1
2
1
D
D
B
L+
+
=
外量爪
刀口内量爪尺框
数字显示器
尺身
深度测量杆
机械式游标卡尺常用的三种结构型式
(1)测量围为0~150mm的游标卡尺,制成带有刀口形的上下量爪和带有深度尺的型式,如图
(2)测量围为0~200mm和0~300mm的游标卡尺,可制成带有外测量面的下量爪和带有刀口形的上量爪的型式,
图
游标卡尺的结构型式之二
1一尺身;2一上量爪、3一尺框;4一紧固螺钉;5一微动装置;6一主尺;
7一微动螺母;8一游标;9—下量爪
3)测量围为0~200mm和0~300mm的游标卡尺,也可制成只带有外测量面的下量爪的型式,如图。
而测量围大于300mm的游标卡尺,只制成这种仅带有下量爪的型式。
游标卡尺的结构型式之三
游标卡尺的构造用途
内径测量爪:用来测量孔的内径、槽的宽度等尺寸
外径测量爪:用来测量工件的外径、长度、
宽度、厚度等尺寸
深度尺:用来测量孔、台阶高度、
深度尺寸
游标卡尺的工作原理
原理:通过往复移动游标尺,从主尺与游标尺刻度读取测量面之间的距离(包括外部尺寸、部尺寸、深度尺寸)
游标卡尺测量精度分为0.10mm、 0.05mm和0.02mm三种。
在维修中0.02mm精度的游标卡尺使用最多。
刻度原理
当主尺(N一1)格的长度正好等于游标N格
10分度分度值为0.1毫米,游标分度间隔为0.9毫米;测量精度为0.10mm。
20分度分度值为0.05毫米,游标分度间隔为0.95毫米;测量精度为0.05mm a
b
主尺
游标尺
a 主尺刻度值
b 游标尺刻度值
n
i
游标尺刻线数
游标分度值
N格分为10分度、20分度、50分度
50分度分度值为0.02毫米,游标分度间隔为0.98毫米;测量精度0.02mm
1mm÷分度=测量精度
若游标卡尺上有50个刻度,每刻度值表示0.02mm; 0.02mm即为此游标卡尺上游标所读出的最小数值,再也不能读出比0.02mm小的数值。
若游标卡尺上有20个刻度,每刻度值表示0.05mm。
游标卡尺的使用方法
量具使用得是否合理,不但影响量具本身的精度,且直接影响零件尺寸的测量精度,甚至发生质量事故,造成不必要的损失。
所以,我们必须重视量具的正确使用,对测量技术精益求精,务使获得正确的测量结果,确保产品质量。
握尺方法:
用手握住主尺,四个手指抓紧,大姆指按在游标尺的右下侧半圆轮上,并用大姆指轻轻移动游标使活动量爪能卡紧被测物体,略旋紧固定螺钉,再进行读数。
使用游标卡尺测量零件尺寸时,必须注意
测量前应把卡尺揩干净,检查卡尺的两个测量面和测量刃口是否平直无损,把两个量爪紧密贴合时,应无明显的间隙,同时游标和主尺的零位刻线要相互对准。
这个过程称为校对游标卡尺的零位。
移动尺框时,活动要自如,不应有过松或过紧,更不能有晃动现象。
用固定螺钉固定尺框时,卡尺的读数不应有所改变。
在移动尺框时,不要忘记松开固定螺钉,亦不宜过松以免掉了。
测量时应根据被测零件的形状正确选用量爪。
测平端面和圆柱形外尺寸,用量爪的平面形外测量面;测量沟槽及凹形弧面,用刀口形外测量面;圆弧形和刀口形测量面用于测量尺寸。
用游标卡尺测量工件时,用手慢慢推或拉游框,使量爪与被测零件表面轻轻接触,然后轻轻晃动卡尺或被测零件,使其接触良好。
由于游标量具没有测力机构,测力主要由测量者的手感决定。
如用力太大,则会引起游标框倾斜产生测量误差。
用紧固螺钉固定尺框时,游标卡尺的读数不应发生变化。
测量大尺寸零件时,要用两手操作卡尺。
用游标卡尺测量深度时,要垂直放置,不要前后左右倾斜。
不要用卡尺测量正在旋转的工件。
测量孔尺寸时,量爪应在孔的直径方向上测量。
游标卡尺的测量方法
松开游标卡尺的固紧镙钉,校准零位,向后移动外测量爪,使两个外测量爪之间距离略大于被测物体;
一只手拿住游标卡尺的尺架,将待测物置于两个外测量爪之间,另一手向前推动活动外测量尺,至活动外测量尺与被测物接触为止。
游标卡尺的读数
看清楚游标卡尺的分度。
10分度的精度0.1mm,20分度的精度是0.05mm,50分度的精度是0.02mm;
为了避免出错,要用毫米而不是厘米做单位;
在游标卡尺上读数时,应把卡尺水平的拿着,朝着亮光的方向,使人的视线尽可能和卡尺的刻线表面垂直,以免由于视线的歪斜造成读数误差。
看游标卡尺的零刻度线与主尺的哪条刻度线对准,或比它稍微偏前一点,以此读出毫米的整数值;带入公式:Ι=X+n×精度
(Ι为测量长度,X为整毫米数,n为游标上第几刻线对齐)
游标卡尺的读数50分度
读数时,首先读出游标零线左边与主刻度尺身相邻的第一条刻线的整毫米数,即测得尺寸的整数值,如下图所示,读数为13.00mm。
再读出游标尺上与主刻度尺刻度线对齐的那一条刻度线所表示的数值,即为测量值的小数,如下图所示为0.44mm。
把从尺身上读得的整毫米数和从游标尺上读得的毫米小数加起来即为测得的实际尺寸:13+21×0.02 =13+0.44=13.44mm 13+0.4+(2×0.02)=13+0.44=13.44mm
游标卡尺的读数10分度
游标卡尺的读数20分度
2+5×0.05=2.25mm
继续练习游标卡尺的读数50分度
13+0.2+2×0.02=13. 24mm
13+12×0.02=13.24
21+0.6+4×0.02=21.68mm
21+34×0.002=21.68㎜
先读取通过游标尺刻度上“0”刻度线对上左边的主尺整数刻度值(即主尺刻度值);再找到游标尺和主尺刻度重合的刻度线,数刻度线左边的游标尺刻度格数,用格数乘卡尺的分度值,即为游标尺刻度值;将主尺刻度值加上游标尺刻度值,即为测量值。
带表卡尺
①从尺身主刻度读取整毫米数.
②看表盘指示表读出毫米以下的小数.
③总的读数为毫米整数加上毫米小数.
电子数显卡
这种游标卡尺在零件表面上量得尺寸时,就直接用数字显示出来,其使用极为方便。
数显卡尺的精度是0.01mm,超出此精度要求的需另选量具。
维护保养
•轻拿轻放;
•卡尺使用完毕必须擦净上油,将两尺零线对齐,检查零点误差有否变化,拧紧固定螺钉,小心放回到卡尺盒;
•游标卡尺应平放,避免造成变形。
不要将游标卡尺与其他工具堆放,或在工具箱中随意丢放,使用完毕时,应放置在专用盒,防止弄脏生锈。
•不得放在潮湿、湿度变化大的地方。
•绝对禁止把游标卡尺的两个量爪当作扳手或划线工具使用。
练习题
游标卡尺是一种常用的量具,具有结构简单、使用方便、精度中等和测量的尺寸围大等特点,可以用它来测量零件的外径、径、长度、宽度、厚度、深度和孔距等,应用围很广。
(√)
游标卡尺主要由尺身、测量爪、外测量爪、()、()、深度尺、尺框、紧固螺钉、微调装置等组成。
游标尺、主尺
游标卡尺根据最小刻度(精度)的不同分为()mm、()mm和()mm三种。
()mm精度的游标卡尺使用最多。
0.1mm、0.05mm和0.02mm。
0.02mm。
用紧固螺钉固定尺框时,游标卡尺的读数不应发生变化。
用紧固螺钉固定尺框时,游标卡尺的读数可以发生变化。
(×)
10分度测量精度为0.10mm、20分度测量精度为0.05mm、50分度测量精度为
0. 02mm。
(√)
游标卡尺的读数公式:Ι=X+n×精度中,Ι为测量长度,X为整毫米数,n为游标上第几刻线对齐。
游标卡尺的读数公式:Ι=X+n×精度中,Ι为整毫米数,X为测量长度,n为游标上第几刻线对齐。
(×)
游标卡尺上游标的刻线数越多则游标的( D )。
A、结构越小
B、长度越短
C、分度值越大
D、读数精度越高
实训时,严格遵守实训厂纪侓,遵守安全操作规程,纪律好、尊重老师,爱护设施,服从现场指导。
表盘游标卡尺的读数方法
表盘游标卡尺的读数方法表盘游标卡尺是一种精密量具,能够测量工件的精度和尺寸。
在使用过程中,正确的读数方法非常重要,因为不正确的读数方法可能导致误差、不准确的数据和不良结果。
下面介绍如何正确地读取表盘游标卡尺。
一、尺寸读数方法1. 挑选正确的刻度:读尺寸之前,需要选择合适的量程范围。
例如,如果测量的部件尺寸范围是在1-10毫米之间,选用量程为10毫米的表盘游标卡尺,不要使用5毫米或25毫米的卡尺。
2. 确定零点位置:先要将游标卡尺对齐工件,并将刻度盘转动到零刻度位置。
对于某些卡尺,可能会多出一个负值范围。
在一些情况下,数值可能会是一个负数,例如-0.05毫米,这时需要将负号考虑进来。
3. 观察主刻度:读取尺寸应该始于主刻度的最左侧,用眼睛尽量精确的盯着最左侧的主刻度线,然后看右侧的副刻度,直到它与工件的轮廓线对齐。
4. 观察副刻度:接着要观察最左边的副刻度线。
如果副刻度线完全对齐,就要读取它上面的数值。
如果副刻度线只是部分对齐,就需要根据对齐的百分比来计算数值。
例如,如果副刻度线45%对齐,则数值要加上0.45*刻度间距。
5. 捕捉误差:测量后,测量不到的数字应该是按照刻度盘上未对齐的最小单位来决定的。
如果没有完全对齐,则要逐个数字逐个数字地写下来,并在精确的位置上标记分数。
例如,如果读出的数字是5.5毫米,且不是完全对齐,需要记录5+0.5/10。
二、角度读数方法1. 确定零点位置:在读角度之前,应将表盘游标卡尺对准工件并将培养皿固定。
然后可以转动表盘盘,以将零点对准尺头。
2. 捕捉误差:在读取角度值时,需要将每个角度值除以10,以获得正确的度数。
例如,读取值为35时,应理解为3.5度,将小数部分记录下来。
3. 观察度盘:观察度盘上的角度值,当找到完全匹配的指针时,读取该指针上的数值。
如果未找到完全匹配的指针,则需要计算指针所在刻度线的间距,并将其乘以指针在刻度线中的偏移量。
三、注意事项1. 使用前要检查表盘游标卡尺的准确性,查看是否有损坏或不准确的部分。
《游标卡尺的使用》教案公开课
《游标卡尺的使用》教案精品公开课第一章:游标卡尺简介1.1 游标卡尺的定义1.2 游标卡尺的分类1.3 游标卡尺的构造及作用第二章:游标卡尺的测量原理2.1 游标卡尺的测量原理概述2.2 游标卡尺的测量精度2.3 游标卡尺的测量范围第三章:游标卡尺的使用方法3.1 游标卡尺的准备工作3.2 游标卡尺的测量步骤3.3 游标卡尺的读数方法第四章:游标卡尺的维护与保养4.1 游标卡尺的清洁4.2 游标卡尺的润滑4.3 游标卡尺的存储第五章:游标卡尺的应用实例5.1 游标卡尺在制造业中的应用5.2 游标卡尺在维修行业中的应用5.3 游标卡尺在科研领域中的应用本章节内容主要介绍了游标卡尺的基本概念、测量原理、使用方法以及维护保养等方面的知识,旨在帮助学员掌握游标卡尺的使用技巧,提高测量准确性和工作效率。
通过对游标卡尺在不同领域的应用实例的学习,使学员更好地了解游标卡尺的实际价值。
第六章:游标卡尺的测量误差与改进6.1 游标卡尺的测量误差来源6.2 游标卡尺的误差分析6.3 减小游标卡尺测量误差的方法第七章:游标卡尺在不同材料中的应用7.1 游标卡尺在金属材料中的应用7.2 游标卡尺在非金属材料中的应用7.3 游标卡尺在复合材料中的应用第八章:游标卡尺的选用与校准8.1 游标卡尺的选用原则8.2 游标卡尺的校准方法8.3 游标卡尺的校准周期与要求第九章:游标卡尺与其他测量工具的比较9.1 游标卡尺与钢直尺的比较9.2 游标卡尺与深度尺的比较9.3 游标卡尺与数显卡尺的比较第十章:游标卡尺的操作安全注意事项10.1 游标卡尺使用前的安全检查10.2 游标卡尺使用过程中的安全注意事项第六章至第十章的内容主要围绕游标卡尺的测量误差、材料应用、选用与校准、与其他测量工具的比较以及操作安全注意事项等方面进行详细讲解。
通过这些章节的学习,学员能够更深入地了解游标卡尺的精度控制、适用范围以及操作中需要注意的安全事项,从而在实际工作中更加熟练、安全地使用游标卡尺。
常用量具(游标卡尺、外径千分尺、内径千分尺)的使用方法
刘 茂
常用量具使用方法
游标卡尺 外径千分尺 内径千分尺
游标卡尺
普通卡尺
游标卡尺的结构
刀口内测量爪 紧固螺钉 尺框 尺身 游标 深度尺
外测量爪
图1-3
游标卡尺是最常用的机械加工和检测用测量工具,一 般可以测量内、外径,长度和深度。 原理: 通过主尺的读数加上游标上对应刻度方法,测量出工 件的某一尺寸,测量在主轴上的刻度。
在下图中,由于其边缘在主轴上处于5和5.5之间,所以主轴刻 度是5mm.
〈2〉读取和主轴刻度基线重合的副轴刻度。 在下图中,主轴刻度基线对齐到副轴上的46和47之间位置,因 此副轴刻度是46.5。
〈3〉把〈1〉和〈2〉的结果相加,就得到(最终)测量值。 在下图中,其测量值是5+0.465=5.465mm
4、测量时,应使被测尺寸的方向与尺身保持平行或垂直的方向, 这样才能测出准确的数据。难以判断是否平行垂直时,测量外径类的 尺寸,以最小尺寸为准;测量内径类的尺寸,以最大尺寸为准。 5、无论测量什么尺寸,检具的测量面应与工件的被测面紧贴无 隙。量具与工件之间应有一定的接触力度。 以下是几种错误与正确的测量状态对比:
外径千分尺被侧尺寸=标准杆尺寸+测量值 内径千分尺被侧尺寸=连接杆尺寸+测量值
千分尺的维护保养
1)不能手握千分尺的微分筒任意摇动,以防丝杠过快磨损和损伤;使 用完毕的千分尺应将其表面擦拭干净,将千分尺的两测量面互相错开一些, 然后放回盒子里,并置于抽屉内防止掉失或阴凉、干燥处。 2)要防止千分尺受到撞击或脏物侵入到测量螺杆内造成不灵,比如千 分尺测微螺杆常不擦干净,容易被腐蚀生锈,这样不能用强力继续旋转。 3)千分尺使用时绝对避免将其掉落在地上以免千分尺失效,切勿用手 直接接触测微螺杆与测头两测量面,避免留下指纹引起生锈及测量误差。 4)要定期清洗测微螺杆上的精密螺纹,将精密螺纹上的污垢擦洗干净 之后,涂上防锈油,将各部件装配好之后,将它放入尺盒中。
游标卡尺使用方法AA
1游标卡尺游标卡尺是一种精度比较高的量具。
它可以直接量出工件的内外直径、宽度和长度等。
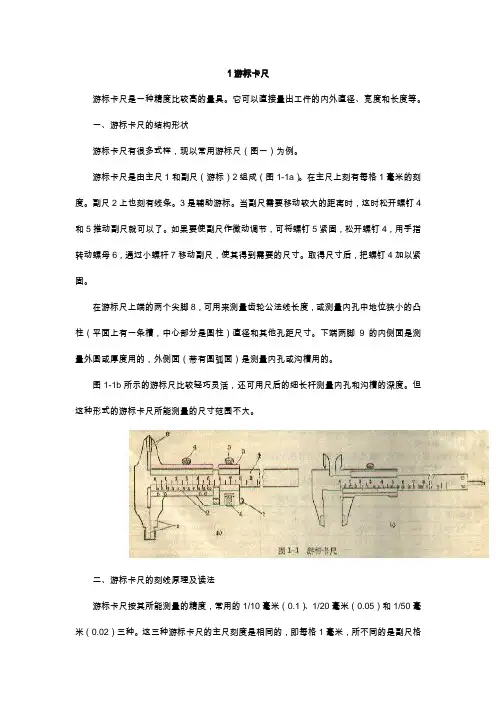
一、游标卡尺的结构形状游标卡尺有很多式样,现以常用游标尺(图一)为例。
游标卡尺是由主尺1和副尺(游标)2组成(图1-1a)。
在主尺上刻有每格1毫米的刻度。
副尺2上也刻有线条。
3是辅助游标。
当副尺需要移动较大的距离时,这时松开螺钉4和5推动副尺就可以了。
如果要使副尺作微动调节,可将螺钉5紧固,松开螺钉4,用手指转动螺母6,通过小螺杆7移动副尺,使其得到需要的尺寸。
取得尺寸后,把螺钉4加以紧固。
在游标尺上端的两个尖脚8,可用来测量齿轮公法线长度,或测量内孔中地位狭小的凸柱(平面上有一条槽,中心部分是圆柱)直径和其他孔距尺寸。
下端两脚9的内侧面是测量外圆或厚度用的,外侧面(带有圆弧面)是测量内孔或沟槽用的。
图1-1b所示的游标尺比较轻巧灵活,还可用尺后的细长杆测量内孔和沟槽的深度。
但这种形式的游标卡尺所能测量的尺寸范围不大。
二、游标卡尺的刻线原理及读法游标卡尺按其所能测量的精度,常用的1/10毫米(0.1)、1/20毫米(0.05)和1/50毫米(0.02)三种。
这三种游标卡尺的主尺刻度是相同的,即每格1毫米,所不同的是副尺格数与主尺相对的格数。
现分别简述如下:1、0.1毫米游标卡尺主尺每小格1毫米,当两脚合并时,主尺上9毫米刚好等于副尺上10格(图1-2),则副尽每格=9毫米÷10=0.9毫米。
主尺与副尺每格相差=1毫米-0.9毫米=0.1毫米另一种是主尺上19毫米对副尺的10格,则副尺每格=19毫米÷10=1.9毫米,主尺2格与副尺1格相差=2-1.9=0.1毫米.这种刻线方法的优点是线条清晰,容易看准。
在游标尺上读尺寸时可以分三个步骤:第一步读出副尺上零线在主尺多少毫米后面;第二步读出副尺上哪上条线与主尺上对齐(第一条零线不算,第二条起每格算0.1毫米);第三步把主尺上和副尺上的尺寸加起来。
常用量具(游标卡尺外径千分尺内径千分尺)的使用方法
•a
•c
•e
)
)
)
•b
•d
)
)
•a)、c) 、e): 错误的测量状态
•f
)
•b)、d) 、f): 正确的测量状态
读数:
1、以游标零刻线位置为准,在主尺上读取整毫米数如下图,超 出主尺4格,整数为4mm;
2、看游标上哪条刻线与主尺上的某一刻线对齐,由游标上读出 毫米以下的小数(游标上每一小格是0.02mm),这里对齐的是0.72 ;
4、测量时,应使被测尺寸的方向与尺身保持平行或垂直的方向 ,这样才能测出准确的数据。难以判断是否平行垂直时,测量外径类 的尺寸,以最小尺寸为准;测量内径类的尺寸,以最大尺寸为准。
5、无论测量什么尺寸,检具的测量面应与工件的被测面紧贴无 隙。量具与工件之间应有一定的接触力度。
以下是几种错误与正确的测量状态对比:
常用量具(游标卡尺外径千 分尺内径千分尺)的使用方
法
游标卡尺
普通卡尺
游标卡尺的结构
游标卡尺是最常用的机械加工和检测用测量工具,一 般可以测量内、外径,长度和深度。
原理: 通过主尺的读数加上游标上对应刻度方法,测量出工
件的某一尺寸,测量精度为0.02mm。
•1.外尺寸用外量爪测量:外径、长度、宽度。 •2.内尺寸用内量爪测量:内径、孔距、槽宽。 •3.深度或高度用测深尺。
6)测量时,要使测微螺杆轴线与零件被测尺寸方向一致,不可倾斜 ;然后转动微分筒,当测量面将与零件接触时,应改为转动棘轮即测力 装置,直到棘轮发出“咔咔”的响声后,方能读数。这时最好在被测件 上直接读数。如果必须取下千分尺读数时应用锁紧装置把测微螺杆锁住 ,再轻轻滑出千分尺。
7)测量较大工件时,有条件的可把工件放在V形块或平板上,采用双 手操作法,左手拿住尺架的隔热装置,右手旋转测力装置的转帽。
3.5科学测量:长度的测量及测量工具的选用(鲁科版2019)
读数:
8.5mm+2.3ⅹ0.01mm=8.523m m
使用注意事项
1、在使用螺旋测微器之前,首先应检查零点。 用左手拿尺架,右手缓缓转动微调旋钮,使测微螺杆和测砧接触,
至棘轮发出声音为止,此时可动刻度上的零刻度线应当和固定刻度上 的中间线对齐,否则就有零点误差。 2、接着,仍是左手拿尺架,右手转动粗调旋钮,使测微螺杆与测砧间 距稍大于被测物。放入被测物,转动微调旋钮到夹住被测物,直至棘 轮发出声音,随即拨动止动旋钮使测微螺杆固定,然后读数。 3、测量时,在测微螺杆快靠近被测物体时应改用微调旋钮,这样既能 使测量结果精确,又可避免产生过大的压力使螺旋测微器受损。
7mm
3、计算式 若用 l 表示物体的长度,n 表示游标尺 零刻度线前整毫米数,k 表示与主尺对 齐的游标尺刻度数,m 为游标卡尺的精
度,则 l = n + km。
第6条线对齐 6ⅹ0.1mm
左图读数: 7 mm + 6×0.1 mm = 7.6 mm
读数
n 主尺: k 游标: m 精度:
14mm 第32条 0.02mm
周,测微螺杆前进或后退 0.5 mm,而可动刻
度分为 50 等分,每旋转一个可动刻度,测微
螺杆前进或后退0.5
50
mm=0.01m Nhomakorabea,所以,用
螺旋测微器测量长度可精确到 0.01 mm。
读数 1、读固定刻度
先读固定刻度的毫米刻度,再读半毫米刻度。若半毫 米刻度线已露出,记作 0.5 mm ;若半毫米刻度线未 露出,则记作 0.0 mm。
螺旋测微器的精度: 0.01 mm
一般可测量小于 50 mm 的物体的 相关尺寸
三 长度测量工具的选用
游标卡尺的使用方法及注意事项
游标卡尺的使用方法及注意事项游标卡尺的使用方法及注意事项游标卡尺属于中等精度的量具,游标卡尺的精密程度如何,是跟游标读数值(分度值)有关。
以下是pincai小编搜集并整理的有关内容,希望在阅读之余对大家能有所帮助!一、概述高度游标卡尺又叫划线游标卡尺,简称为高度卡尺或划线卡尺。
它主要用于钳工划线及测量高度尺寸。
高度卡尺的可划线原理与读数方法,同普通卡尺。
其特点有:1、这种卡尺有一个质量大而稳定的底座,该底座相当于固定量爪,主尺垂直地安装在这底座上;2、尺框上带有一个悬臂式的支持脚,它是划线爪或测高量爪的升降支架。
二、高度卡尺的使用(一)使用前的检查相互作用:先检外观,看是否有影响使用的缺陷,再反复推拉尺框,试验其相互作用。
一把合格的尺应当平稳、灵活。
零位的检调:擦净底座、量爪与平板工作面后,将高度卡尺放到平板上,在底座与平板的接触处观看时应无漏光缝隙。
用手压底座上部也有手感的摆动。
慢慢落下尺框后,在微动装置的协助下,使量爪与平板轻轻接触,仔细检看游标零位与主尺零位,应当对齐。
否则应当进行调整。
(二)使用方法划线,将工件去净毛刺、擦好,放在平板上,用对好尺寸的量爪。
在工件的指定部位划线。
划线时,要用双手压紧底座,让划线爪的尖部与工件靠近,再均匀地施力滑移,在工件上留下一条清楚的线痕。
划完一条线后,重新调整工件及高度卡尺的尺寸(按需要,或许不用重新调整),再依上述步骤重复进行划线。
测高:安装好测高量爪,用卡块禁固在支持脚上,再放到平板上重新检验金额调整零位。
零位合格后,再行测量。
测高时,将测高量爪伸入A孔中,借助于微动装置,使测高量爪上弧面与孔的上侧母线轻轻接触,所测数值,应加上测高量爪的尺寸(10毫米或其它尺寸),即为A孔对基准面B的实际尺寸。
使用高度卡尺,应尽量在平板上读数。
如无法看清楚时,可将尺框紧住,拿起来用左手拖住底座再读数。
调整尺寸也应如此。
不可用一只手横提主尺,以免造成尺身变形,带来误差。
《游标卡尺的使用》教案公开课
《游标卡尺的使用》教案精品公开课第一章:课程简介1.1 课程目的本课程旨在使学员掌握游标卡尺的基本结构、使用方法和工作原理,能够熟练运用游标卡尺进行各种尺寸的测量。
1.2 课程内容本课程将介绍游标卡尺的种类、构造、使用方法、维护保养以及注意事项等内容。
1.3 课程时长本章课程时长为45分钟。
第二章:游标卡尺的种类与构造2.1 游标卡尺的种类介绍常见的游标卡尺种类,如外径游标卡尺、内径游标卡尺、深度游标卡尺等。
2.2 游标卡尺的构造详细解析游标卡尺各部分的名称和作用,包括主尺、游标、测爪等。
2.3 案例分析通过实际案例分析,使学员更好地理解游标卡尺的种类和构造。
2.4 互动环节学员相互展示并讨论各自带来的游标卡尺,加深对游标卡尺种类和构造的理解。
2.5 课后作业请学员绘制游标卡尺的构造示意图,加深对游标卡尺构造的理解。
第三章:游标卡尺的使用方法3.1 游标卡尺的使用步骤详细讲解游标卡尺的使用步骤,包括放置、固定、测量、读数等。
3.2 测量实例通过实际测量实例,使学员掌握游标卡尺的使用方法。
3.3 注意事项讲解在使用游标卡尺过程中需要注意的问题,如测量范围、精度等。
3.4 互动环节学员分组进行游标卡尺使用练习,互相纠正错误,提高使用技巧。
3.5 课后作业第四章:游标卡尺的维护保养4.1 游标卡尺的清洁介绍清洁游标卡尺的方法和注意事项。
4.2 游标卡尺的润滑讲解游标卡尺的润滑方法和周期。
4.3 游标卡尺的校准介绍游标卡尺的校准方法和工具。
4.4 案例分析通过实际案例分析,使学员了解游标卡尺维护保养的重要性。
4.5 互动环节学员分组讨论如何对游标卡尺进行维护保养,并分享各自的经验。
4.6 课后作业请学员制定游标卡尺的维护保养计划,确保游标卡尺的正常使用。
第五章:游标卡尺的应用实例5.1 测量实例一:长度测量讲解如何使用游标卡尺测量长度。
5.2 测量实例二:内径测量讲解如何使用游标卡尺测量内径。
5.3 测量实例三:深度测量讲解如何使用游标卡尺测量深度。
游标卡尺等测量器具的使用
量具的使用方法目录第一章钢直尺、内外卡钳及塞尺 (3)一钢直尺 (3)二内外卡钳 (3)三塞尺 (6)第二章游标读数量具 (8)一游标卡尺的结构型式 (8)二游标卡尺的读数原理和读数方法 (9)三游标卡尺的测量精度 (11)四游标卡尺的使用方法 (12)五游标卡尺应用举例 (14)六高度游标卡尺 (16)七深度游标卡尺 (16)八齿厚游标卡尺 (17)第三章螺旋测微量具 (19)一外径百分尺的结构 (19)二百分尺的工作原理和读数方法 (21)三百分尺的精度及其调整 (22)四百分尺的使用方法 (23)五百分尺的应用举例 (24)六杠杆千分尺 (25)七内径百分尺 (25)八内测百分尺 (27)九三爪内径千分尺 (27)十公法线长度千分尺 (27)十一壁厚千分尺 (28)十二板厚百分尺 (28)十三尖头千分尺 (28)十四螺纹千分尺 (29)十五深度百分尺 (29)十六数字外径百分尺 (29)第四章量块 (30)一量块的用途和精度 (30)二成套量块和量块尺寸的组合 (30)三量块附件 (31)第五章指示式量具 (33)一百分表的结构 (33)二百分表和千分表的使用方法 (33)三杠杆百分表 (37)四杠杆百分表和千分表的使用方法 (37)五内径百分表 (40)六内径百分表的使用方法 (41)第六章角度量具 (42)一万能角度尺 (42)二游标量角器 (43)三万能角尺 (44)四带表角度尺 (44)五中心规 (45)六正弦规 (45)七车刀量角台 (47)第七章水平仪 (49)一条式水平仪 (49)二框式水平仪 (50)三光学合像水平仪 (53)第八章量具的维护和保养 (55)参考文献 (57)第一章钢直尺、内外卡钳及塞尺一钢直尺钢直尺是最简单的长度量具,它的长度有150,300,500和1000 mm四种规格。
图1-1是常用的150 mm钢直尺。
图1-1 150 mm钢直尺钢直尺用于测量零件的长度尺寸(图1-2),它的测量结果不太准确。
游标卡尺的介绍和使用方法
游标带表卡尺介绍与使用方法培训资料一、游标卡尺种类:1.普通游标卡尺2.带表游标卡尺3.电子数显卡尺4.深度游标卡尺5.高度游标卡尺6.齿厚游标卡尺二、介绍带表游标卡尺外形:1.刀口内量爪2.外量爪3.4.制动螺钉5.尺身6.深度尺7.微动装置8.尺框9.表盘指针三、带表游标卡尺的作用和测量:1.刀口内量爪:测量零件内孔、内宽、内径。
2.外量爪:测量零件长度、直径、厚度。
3.深度尺:测量零件内深度、长度。
4.尺身:本身刻有读数,便于读取数值。
5.卡框:移动后表盘指针容易读取尾数值。
四、读取正确读数:1.一般我们所用带表游标卡尺为0-150mm,精确度为0.02mm,即带盘上每格为0.02mm,表针转动半圈为50格,50格×0.02mm=1mm。
即可以看到尺身刻度数值刚好与尺框对齐1mm处表盘指针指向“0”,即为1mm。
2.带表游标卡尺的读数由尺身,尺框、表盘、指针组成,通常尺身刻度每间隔为1mm。
而表盘指针每指一格为0.02mm(如指在每一格中间左右,即读其估计值)。
3.读数举例:a.尺框指在尺身刻度2mm时,而表盘指针指在刚好为“0”,即读数为2mm+0.00mm=2.00mm.b.尺框指在尺身刻度2mm时,而表盘指针指在刚好为5格,即读数为5格×0.02mm=0.1mm,再加上2mm,即为0.1mm+尺身2mm=2.1mm。
c.尺框指在尺身刻度任意数值时,再加上表盘指针上读数,即读出数值。
如此类推读取数值。
五、带表游标卡尺的正确使用:带表游标卡尺使用方法是否正确,直接影响精度,使用时应遵守下列要求:1.使用前应将游标卡尺擦干净,然后拉动尺框,沿尺身滑动应灵活、平稳,不得时紧时松或卡住现象。
用紧固螺钉固定尺框身读数不应发生变化。
2.检查零位。
轻轻推动尺框,使两测量爪的测量面合拢,检查两测量面接触情况,不得有明显漏光现象,并且表盘指针指向“0”,同时,检查尺身与尺框是否在零刻度线对齐。