
超精密液体静压回转工作台研制
超精密液体静压回转工作台研制胡秋;汪俊文;袁南南;王宝瑞【摘要】The hydrostatic direct drive total technical scheme of the rotary table applied for a vertical grinder,which was dedicated to grind the sleeve parts of high-precision spindles,was carried out.Both radial bearings and thrust bearings of the table obtained high load capacity and stiffness through hydrostatic bearing,which ensured the rigidity of grinding process system.In allusion to high dynamic rotating accuracy requirements of the table,the oil film error homogenization is considered,the accuracy of key parts and components was determined and hand-grinding method was adopted to ensure its manufacturing precision,by these technical measures,the rotary table achieved dynamic rotation accuracy of 0.25 μm within the whole speed range.In allusion to heat produced by friction of oil film and motor power consumption,technical measures such as high-flow light oil hydrostatic bearings,thrust bearings above and motor down are applied,thermal elongation of the working end was less than 4 μm,which ensured good thermal properties of the table.Developed hydrostatic rotary table was applied to vertical grinder,which achieved the grinding precision of 0.45 μm roundness for the excircle and the innerbore.%对某高精度立式磨床用回转工作台采用液体静压直驱转台总体技术方案以保证其良好的动态特性和回转精度;支承系统采用液体静压支承以获得高的承载能力、刚度以保证工艺系统刚性;针对转台高动态回转精度要求,考虑油膜误差均化,确定了其关键零件部件精度并采用手工研磨方式保证了其制造精度,实现了转台系统全转速范围内0.25 μm动态回转精度;针对电动机发热和油膜剪切发热,采用稀油大流量静压支承、止推上置电动机下置、电动机强冷等技术措施保证了回转工作台良好的热态特性,工作端热伸长小于4μm.研制的静压回转工作台应用于立式磨床,实现了外圆内孔圆度0.45 μm 的磨削精度.【期刊名称】《制造技术与机床》【年(卷),期】2018(000)004【总页数】4页(P156-159)【关键词】立式磨床;静压回转工作台;支承设计;精度设计;热态特性【作者】胡秋;汪俊文;袁南南;王宝瑞【作者单位】中国工程物理研究院机械制造工艺研究所超精密加工技术重点实验室,四川绵阳621900;中国工程物理研究院机械制造工艺研究所超精密加工技术重点实验室,四川绵阳621900;中国工程物理研究院机械制造工艺研究所超精密加工技术重点实验室,四川绵阳621900;中国工程物理研究院机械制造工艺研究所超精密加工技术重点实验室,四川绵阳621900【正文语种】中文【中图分类】TG502静压转台具有回转精度高;摩擦系数极小,启动转矩小,无爬行;承载能力大,刚度高,抗振性好;零磨损,使用寿命长等一系列优点。
近年超精密液体静压转台在欧美等发达国家广泛应用于各种高精密加工机床[1-2]。
目前,静压回转工作台在国内高性能数控机床开始有所应用,北京广宇大成生产的立式磨床采用静压回转工作台以获得高的磨削精度,武重威泰立式车床采用开式静压导轨作为其回转工作台轴向支承以获得大的承载能力。
但国内以往采用的静压环形导轨与滚动轴承配合的支承方式不能满足高回转精度需求,为提高轴向承载能力而采用的环形开式导轨对负载变化敏感,倾覆力矩抵抗能力较差、刚度低、易漂移[3]。
本文以某高精度数控立式磨床回转工作台为研究对象,对高精度静压转台总体方案设计、支承系统设计、精度设计、热态特性设计等作了详细的论述,并在高精度立式磨床实现了外圆内孔0.45 μm磨削精度。
1 应用背景某数控立式磨床[4]主要用于超精密主轴、高性能电主轴套类工件高效复合磨削,机床总体布局如图1所示,采用该机床进行套类工件磨削,可以避免工件重力影响,工件装卡具设计容易;工件一次装卡可实现外圆、内圆、端面、轴肩一次磨削,无工件转运累积误差,精度高,效率高。
2 静压回转工作台设计2.1 静压回转工作台总体设计方案回转工作台是该机床关键部件之一,其动态回转精度、刚度直接影响加工工件圆度、端面平面度及工艺系统刚性,因此要求回转工作台高刚度、高热稳定性、高动态回转精度。
回转工作台整体采用组件式设计以便于转台系统制造与装配,转台支承系统采用液体静压技术以获得高精度、刚度和良好的阻尼特性;采用大扭矩力矩电动机直接驱动以获得高精度和动态响应特性;为尽量减小电动机发热对回转工作台工作端影响,力矩电动机下置,止推轴承上置,使回转主轴热位移往工作台非工作端移动,回转工作台整体结构如图2所示。
2.2 静压回转工作台支承系统设计支承元件是转台核心元件之一,静压回转工作台承载能力、刚度、回转精度与支承系统紧密相关,静压回转工作台支承系统径向和轴向支承均采用液体静压轴承,设计如图3所示。
径向轴承、止推轴承均采用小孔节流器以获得高的动态响应特性[5],润滑油选N3,供油压力为2 MPa。
径向轴承采用有轴向回油槽矩形油腔,轴颈直径D取200 mm,轴承长L = 1.2 D,油腔数为6,径向、轴向封油边取0.1 D,并由此确定径向轴承其他结构参数[6],油膜间隙取20 μm,节流器小孔直径0.5 mm,实测油膜间隙和小孔直径,液阻比为1.2。
止推轴承采用等面积液体静压闭式环形导轨,静压止推导轨内、外端封油面宽等于径向轴承周向和轴向封油边尺寸,即R2-R1=R4-R3=0.1D,并由此根据静压导轨一般设计规范确定闭式环形导轨油腔其他结构参数[7],液阻比为1.35。
根据相关设计参数,进行静压支承刚度计算[7],径向轴承、止推轴承刚度分别为3 371 N/μm和2 813 N/μm,并进一步对转台径向、轴向刚度进行仿真计算(图4),其径向、轴向刚度分别为449 N/μm和2 154 N/μm。
在机床上对静压回转工作台进行刚度测试(图5),采用加载装置对回转工作台施加轴向力和径向力,加载时通过加载头前端力传感器实时测取所施加外载荷大小。
力传感器选用Interface公司SSM-AJ-2000型传感器,传感器量程(0~10 000)N,位移测量采用TESA公司TT80电感测微仪配GT21HP测头,实测径向和轴向刚度分别为390 N/μm和1 970 N/μm,可以满足机床加工要求。
2.3 静压回转工作台精度设计回转工作台追求高的动态回转精度以确保工件磨削精度。
转台系统几何精度设计主要根据静压回转工作台精度要求确定静压回转工作台主要零件加工精度和装配精度。
考虑到油膜误差均化作用,对单个轴承,油膜误差均化系数取4~5[7-8],确定关键零部件制造精度为1.5~2 μm,并采用精磨后手工研磨的方式保证主轴、轴套等关键零部件形位精度和尺寸精度。
对静压回转工作台进行全转速范围内动态回转精度测试[9],如图6所示,测试装置由电容传感器、高精度标准球和标准球微调装置、同步数据采集系统、同步信号产生器等组成,位移测量采用米铱CS1HP型电容传感器,静态与动态分辨率分别为0.75 nm和20 nm,同步信号由与静压转台同轴安装的角度编码器产生。
静压回转工作台在50 r/min、100 r/min、150 r/min、200 r/min时,其径向动态回转精度和轴向动态回转精度最大分别为0.2 μm和0.25 μm。
转速为50r/min、100 r/min时主轴动态回转精度最好,而在低速时和高速时动态回转精度不如中等转速,这与电动机低速运动平稳性有关。
2.4 静压回转工作台热态特性静压回转工作台热态性能包括以下几个方面[10]:低温升;温度场及热位移场对主轴轴线的对称性;主轴系统热位移应尽量小且向主轴后端伸展,主轴工作台端轴向热位移应尽量小。
在本转台系统设计中,针对力矩电动机发热和油膜剪切摩擦发热两大热源,对电动机采用恒温水冷强制冷却;静压支承系统采用稀油、大流量设计以带走摩擦热;油腔入口油温恒温控制;结构设计中力矩电动机下置,止推轴承上置,使回转工作台热位移往非工作端移动。
在机床上对研制的转台分别进行了30 r/min、50 r/min、100 r/min转速条件下温度和热位移实时测量。
如图7所示,为方便测试,测试时拆除转台系统工作台,关闭磨削液过滤系统。
温度测量采用多通道数据采集系统进行实时测量,传感器选用Omega公司PRMAG-2-100-A-P型铂电阻温度传感器,热位移采用米铱CS1HP型电容传感器。
每轮实验时间持续3 h左右,每次试验完毕后机床停机12 h等待机床冷态平衡后再进行下一轮实验。
机床实际常用工作转速30 r/min测量过程温升曲线如图8,最高温升发生在上测点5(上止推板)处,温升约5 ℃;主轴轴头热位移约4 μm。
分析上述结果,由于整个试验过程中转台静压供油系统风冷功率稍小,整个试验过程中供油温升为2.5 ℃,同时环境温度在实验时间内上升约0.5 ℃,导致转台外热源不断提供给转台热量,使得测试结果相对偏高。
在实际工作中,机床将开启大流量磨屑液过滤系统,磨屑液会带走大量的热,机床工作端温升和热位移将更小,说明转台整体具备较好的热态特性。
【CN110069871A】静压回转工作台偏载承载力计算方法【专利】
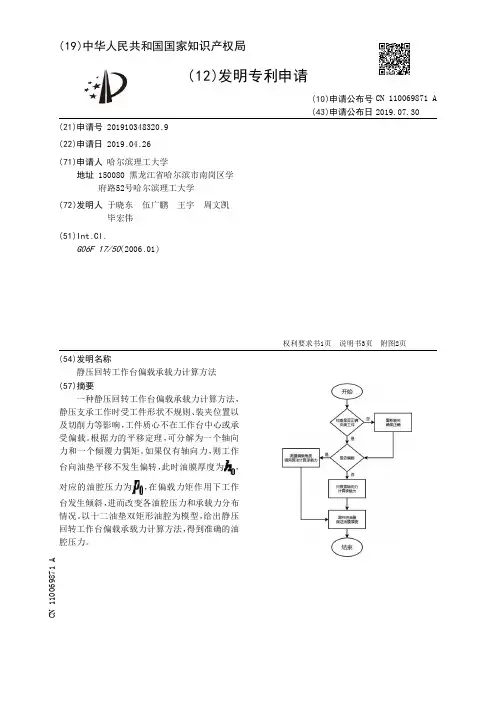
(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910348320.9(22)申请日 2019.04.26(71)申请人 哈尔滨理工大学地址 150080 黑龙江省哈尔滨市南岗区学府路52号哈尔滨理工大学(72)发明人 于晓东 伍广鹏 王宇 周文凯 毕宏伟 (51)Int.Cl.G06F 17/50(2006.01)(54)发明名称静压回转工作台偏载承载力计算方法(57)摘要一种静压回转工作台偏载承载力计算方法,静压支承工作时受工件形状不规则、装夹位置以及切削力等影响,工件质心不在工作台中心或承受偏载。
根据力的平移定理,可分解为一个轴向力和一个倾覆力偶矩。
如果仅有轴向力,则工作台向油垫平移不发生偏转,此时油膜厚度为,对应的油腔压力为,在偏载力矩作用下工作台发生倾斜,进而改变各油腔压力和承载力分布情况。
以十二油垫双矩形油腔为模型,给出静压回转工作台偏载承载力计算方法,得到准确的油腔压力。
权利要求书1页 说明书3页 附图2页CN 110069871 A 2019.07.30C N 110069871A1.确定工件重心不在中心时,油垫压力受到倾覆力矩影响,根据力的平移定理,可分解为一个轴向力G和一个倾覆力偶矩,如果仅有轴向力G,则工作台向油垫平移不发生偏转,此时油膜厚度为,对应的油腔压力为,在倾覆力偶矩M的作用下使得工作台发生偏转,进而也改变了各油腔压力和承载力的分布情况,进而提出一种偏载时各个油垫承载力计算方法。
2.对油腔压力分成两个部分来进行考虑:一、只承受轴向力时的情况,二、只承受力偶矩时的情况,然后将两种情况的油腔压力进行叠加,才可获得偏载后各油腔真实压力和油膜厚度。
3.以十二油垫双矩形油腔为例,经计算机模拟计算偏载力大小和偏载距离时各油垫承载力的大小,给出一种偏载时各个油垫承载力计算方法。
权 利 要 求 书1/1页2CN 110069871 A。
超精密加工的机床设备

超精密加工的机床设备摘要:超精密加工技术的发展直接影响整个国家的制造业发展,影响尖端技术和国防工业的发展。
机床是实现超精密加工的重要载体,机床的制造水平和研究水平便显得非常的重要。
本文在论述目前国内外超精密加工机床的现状的同时,介绍了国内外有代表性的几种超精密加工机床,并介绍分析了超精密机床的精密主轴部件、进给驱动系统、误差建模和补偿技术和数控技术。
关键词:超精密加工机床发展关键技术1.引言制造业是一个国家或地区国民经济的重要支柱,其竞争能力最终体现在新生产的工业产品市场占有率上,而制造技术则是发展制造业并提高其产品竞争力的关键。
精密和超精密加工技术是制造业的前沿和发展方向。
精密和超精密加工技术的发展直接影响到一个国家尖端技术和国防工业的发展,世界各国对此都极为重视,投入很大力量进行研究开发,同时实行技术保密,控制关键加工技术及设备出口。
随着航空航天、高精密仪器仪表、惯导平台、光学和激光等技术的迅猛发展和多领域的广泛应用,对各种高精度复杂零件、光学零件、高精度平面、曲面和复杂形状的加工需求日益迫切。
目前,国外已开发了多种精密和超精密车削、磨削、抛光等机床设备,发展了新的精密加工和精密测量技术。
最近几年,我国的机床制造业虽然发展很快,年产量和出口量都明显增加,成为世界机床最大消费国和第一大进口国,在精密机床设备制造方面取得不小进展,但仍和国外有较大差距。
我国还没有根本扭转大量进口昂贵的数控和精密机床、出口廉价中低档次机床的基本状况。
由于国外对我们封锁禁运一些重要的高精度机床设备和仪器,而这些精密设备仪器正是国防和尖端技术发展所迫切需要的,我们必须投入必要的人力物力,自主发展精密和超精密加工机床,使我国的国防和科技发展不会受制于人。
2.超精密机床的发展现状2.1国外超精密机床发展现状目前在国际上处于领先地位的国家有美国、英国和日本, 这3个国家的超精密加工装备不仅总体成套水平高, 而且商品化的程度也非常高。
液体静压转台技术综述

平放 置或仅 有 小角 度倾 角 的场合 ¨ 。
静压转 台的研究趋势进行了预测和展望。
1 静压转 台的基本 工作原理及分类
静压转台润滑油经外部液压供油系统加压后 , 通
过节流器进入开设在转 台摩擦副表面的油腔 , 再经油 腔封 油 面流 出 , 一 过程 中节 流 器 的节 流 液 阻 与 封油 这
液体 静 压 转 台 技 术综 述
周 望 熊 万 里 吕 浪 阳雪 兵
( 湖南大 学 国家高 效磨 削工程技 术研 究 中心 , 湖南 长 沙 4 08 ) 102
摘 要 : 述 了液体 静压 转 台技术 的研 究现 状 ; 回转 工 作 台结 构 、 综 从 规格 、 回转 精 度 、 承载 能 力 、 性 、 稳定 刚 热 性等 方面 逐 一分 析和 评述 了各 因素对 静 压转 台关键 功 能特性 的影 响规 律 ; 后对 静压 转 台技术 的未 最 来 发展趋 势 进行 了预 测和 展望 。 关 键词 : 压转 台 静 静压 导轨 回转精 度 中图分 类号 : H1 3 T 3 文献 标识 码 : B
承载 能力 和 刚性 、 热稳定 性 等方 面 , 一分 析 和评述 了 逐 各 因素对 静压 转 台关 键 功 能 特性 的影 响规 律 , 后 对 最
不可压缩性和较高的粘滞性使液体静压转台具有减振
吸振 构上 可分 为 开式 和闭式 两类 。开 式静 压转 台是依 靠 回转 台 的 自重 及外载 荷作 用 以保证 回转 台 与床 身 不 分 离 , 图 1所 爪 。它结 构 如
部件 , 它集 成 了液体 静压 轴 承技术 、 却密 封控 制技 术 冷 和变频 电动机 技术 等 , 功 能是 带动 工件 实现 精密/ 其 超 精密 旋转 ( 位 ) 定 和精 密 加 工 。液 体静 压 转 台采 用 压 力 油膜 作 为工 作介 质 , 有 高承 载刚 度特性 , 擦 副问 具 摩 无磨 损 , 可克 服爬 行 现 象 , 转 灵 敏 平 稳 。 同时 , 载 运 承 油膜 的误 差均 化作 用 又使 得静压 转 台具有 极 高 的 回转 精 度 和定 位精 度 。静压 转 台 由于上述 突 出优 点在超 精 密机 床 和仪器 行业 获得 了广泛应 用 。本 文在 阐述静 压 转 台的基 本工 作原 理 及 特 点 的 基础 上 , 述 了静 压 转 综 台 的研 究 现状 , 并从 回转 工 作 台结构 、 规格 、 回转精 度 、
液体静压导轨技术分析

善措施分析[J].制造技术与机床,2017 (11) : 56-64.
[11] LIU T,GA0 W G, TIAN Y L,et al. Thermal simulation
modeling of a hydrostatic machine feed platform
[J]. The International Journal of Advanced Manu
与传统导轨相比,液体静压导轨具有明显的优势:由
于导轨之间的摩擦转变为液体摩擦,
使用磨损极
小;如果导轨的运动速度发生变化,对油膜的 度以及厚
度的影响都极小。
2液体静压导轨性能影响因素分析
2.1油膜厚度影响
液体静压导轨的主要性能指标为承载能力和刚度,这
两个指标均与油膜相关。由于上下导轨是通油膜连接,
油膜起到了支承进给系统装置及工件的作用,所以需要油
压导轨,从供油方式又可分为定量式与定压式⑷。本文以闭 式定压液体静压导轨为例,阐述液体静压导轨的工作原理。
闭式定压液体静压导轨是在上下两个相对运动的导 轨面通入一定压 保持不变的压力油,形成一层具有一 定承载能力与度的油膜,使上下两个导轨面分开,浮于 油膜之上,如图2所示。通过流量控制器调节油膜,使油膜 具有一定的承载能力和刚度,保证运动件之间为纯液体摩 擦,从而降低导轨与滑块之间的摩擦力,保证导轨运行时 的精度
响[J].中国机械工程,2013,24(11) : 1421-1424.
[6] 俊,
.液体静压导轨油膜厚度的控制方案研'
[J].节能技术,2006, 24 (6) : 558-561.
[7]
,赵 华,张作超,.PM流量控制器参数对液体静
压导轨性能 18 {186-194.
数控机床液体静压转台技术综述
数控机床液体静压转台技术综述1引言数控机床液体静压转台技术是一项重要而先进的加工技术。
随着工业自动化程度日益提高,数控机床液体静压转台技术已经被广泛应用于工业领域,这种技术的优点是很明显的,能够大大提高生产效率,减少加工成本,同时还能提升产品质量。
本文就介绍这种技术的工作原理、优点、应用领域以及发展前景,为读者深入了解该技术提供一个全面的综述。
2工作原理液体静压转台是一种使用液体静压原理的转台,可以在高精度和高速条件下瞬间加速和减速,进而减少生产时间,提高生产效率。
液体静压转台主要由转台本体、液体轴承、控制系统和其它附件组成。
在液体静压转台转动过程中,当转台旋转时,液体流动,产生的液体静压作用可以支撑转台并使其旋转,从而实现加工操作或传送零件。
转台的旋转速度可以通过控制系统调节,从而保证高速旋转的同时能够保持高精度。
3优点液体静压转台技术的优点是多方面的。
首先,其高速旋转和高精度加工性能可以在较短时间内完成一个批次的加工、检测、插补和质量控制等多个工序,从而使得生产效率提高。
其次,液体静压转台精度高,能够加工出高精度的零部件;同时由于采用了液体静压的支撑方式,因此液体静压转台可以避免机械磨损产生的误差。
最后,液体静压转台可以适应各种规格的零件加工,增加了机床的可调性和适应性。
4应用领域液体静压转台技术已经广泛应用于航空、汽车、机械制造等工业领域,特别是在高精度零件加工中,应用最为广泛。
同时,液体静压转台还适用于各种类型的数控机床,例如车床、铣床、钻床、磨床等。
5发展前景随着工业自动化和智能化水平的提升,液体静压转台技术将会进一步成熟和完善。
现代液体静压转台技术正在研究和探索如何提高其加工速度和精度,同时还在研究如何应用最新的液体静压技术来开发更加高效和智能化的液体静压转台。
未来,液体静压转台技术的应用领域将会更为广泛,用途也更加多样化。
6结论总的来说,数控机床液体静压转台技术是一项有前途的技术,在工业加工中有着广泛的应用。
一种开式静压回转工作台及其定心轴结构-最新资料
一种开式静压回转工作台及其定心轴结构1 概述现代数控机床的发展越来越趋向于高速、高精、重载,而作为重型机床的关键附件-回转工作台,同样面临向重型发展的要求;作为实现数控回转工作台回转运动的导轨副及轴承结构部分的结构性能,对于保证工作台运动精度、性能指标起着重要作用。
基于液体静压原理的静压导轨结构形式具有承载能力高、摩擦系数极小、刚性大、精度保持性好等诸多优点,被越来越多应用到大、中型数控机床结构设计中。
开式静压导轨副结构由于其制造简单,成本相对较低,目前,被广泛应用在大、中型数控机床应用静压原理回转工作台的结构中。
本文提供了一种开式静压回转工作台及其定心结构,很好的解决了工作台的定心问题,同时很好的控制了工作台静压浮起量的问题,提高了工作台的油膜刚性。
2 静压回转工作台设计开式静压转台主要由开式静压导轨副、工作台回转轴定心结构、液压浮动夹紧器、回转驱动装置、液压泵站供油的多头泵等部分组成,其特征在于工作台转台体下部圆柱与大齿圈的内孔采用同轴基孔制间隙配合,将大齿圈固定在工作台上并共同落在滑座上,在大齿圈凸出工作台的空隙中间隔地设置液压浮动夹紧器,滑座上布置的静压油腔与定量式多头泵的出油管连通;具有较高平面度和粗糙度的大齿圈底面与滑座上表面的静压油腔组成液体静压导轨副;工作台回转中心定心结构保证工作台高精度的回转,定心结构上附加的轴向推力轴承为工作台静压导轨提供稳定的预载荷,液压浮动夹紧器的上、下部安置在大齿圈的上方和下方,每个夹紧器有六个活塞;由齿轮减速箱组成的驱动装置安装在滑座侧面,其上的两个齿轮与大齿圈啮合,传递扭矩,驱动工作台回转。
为解决传统回转工作台承载能力差、摩擦力大难于高速回转的问题,本文应用了定量式静压原理;为解决传统开式静压回转台承受偏载能力差、浮起高度不受控制的问题,在回转定心的定心轴结构上增加推力轴承结构,该推力轴承结构一方面有效控制了开式静压转台的浮起量,同时也有效控制了液体静压导轨副的初始预负荷,增加油膜刚性,提高开式静压转台的运动平稳性、运动精度及抵抗偏载能力。
定量式液体静压回转台的机械特性分析与参数识别
定量式液体静压回转台的机械特性分析与参数识别随着科学技术的发展和市场竞争日益激烈,装备造业的发展受到了各行各业的高度重视。
在军工、航空航天、能源开采、工程机械等支柱行业中,精密与超精密加工技术占有举足轻重的地位,其中,数控机床是精密加工的重要设备之一。
如为获得复杂的光学曲面、自由曲面模具及大型超精密光学零件的高精度工作面,从加工的角度讲,就是通过精确控制数控机床各轴使刀具和工件按照各自预定的轨迹运动并保证两者的位姿精度,这不仅取决于各轴的控制精度,也受各轴导向精度的影响。
由于液体静压支承具有诸多优点,在精密数控机床中得到到广泛应用。
而液体静压支承的油膜对负载变化的灵敏度直接影响精密机床的性能。
为提高液体静压支承的油膜抵抗负载波动能力即油膜刚度,本课题以定量供油式直驱液体静压回转台为研究对象,通过建立其机械特性的数学模型,研究设计参数对其性能的影响,最后迎过实验验证仿真结果的正确性。
为达到此研目的,论文主要做了以下工作:首先,针对液体静压向转台的工作特点,通过对其油垫流场特性的理论分析,考虑离心力对扇形油垫内油腔压力的影响,建立了扇形油垫油腔压力解析数学模型。
采用CFX对单个油腔油势流场压力进行了数值模拟计算,通过两者间结果的对比,验证了所建模型的正确性。
依据所建模型,分析了液压油密度,回转体转速、油腔入口流量和油腔结构对液体静压回转台承载能力的影响。
研究表明:静压回转台的承载特性随着入口流量的增大而增大,随着转体转速和油液街度的的增加而下降:研究发现,在供油条件相同的情况下,采用双层油腔结构油垫的静压回转台,其承载能力能力和刚度得到提高。
其次,为分析液体静压回转台的动态特特性,以定量供油式液体静压回转台为研究对象,结合其力平衡方程和流量连续方程,推导了液休静压返回转台的传递函数和动态性能参数数学表达式。
对此,采用时域和频域分析方法分析了油膜初始厚度,油液溫度、主油腔压力、油垫结构对液体静压冋转台动态性能的影响。
一种闭式静压回转工作台新型结构设计
随着 科技 的更 新 , 数 控 机床 产 品 向高 速 、 高精 度 、 高 复合 性 、 高可 靠性 、 高 自动 化 方 向发 展 , 用 户 对 数 控 机 床工 作 台的端 面跳 动 和径 向跳动 要求 越来 越高 。原 有 的滚 动导 轨 、 动压导 轨 、 开式 静压 导轨 等结 构不 能满 足 工作 台高 回转 精 度 的 要 求 。针 对 这 种 现状 , 对 各 种
中图分 类号 : T H1 3 2 文献 标识 码 : B
D OI : 1 0 . 1 9 2 8 7 / j . c n k i . 1 0 0 5- 2 4 0 2 . 2 0 1 7 . 0 8 . 0 0 4 A n e w t y p e s t r u c t u r e d e s i g n o f c l o s e d s t a t i c h y d r a u l i c r o t a r y t a b l e
流器 单 独 调 整 , 形成 均匀 的油 膜, 其厚 度 在 0 . 0 1 5~ 0 . 0 2 5 E l m之 间。此发 明可使 工作 台端面 跳动 和径 向跳 动达到超精 密机床 的要求 , 可保 证 ≤O . 0 0 5 m i l l 。 交流 伺服 主轴 电动 机经 减 速器 、 皮带 轮 、 传 动轴 和 拨盘使 工 作 台获得 一 定 的旋 转 运 动 。通 过 液 压 控 制 , 使工 作 台的 承载导 轨 、 主 轴 定 心 导 轨 和 预 紧导 轨 产 生 厚度 均匀 的油 膜 。
q u i r e me n t o f t h e h i g h p r e c i s i o n . T h i s a r t i c l e i n t r o d u c e s a n e w d e s i g n i n g t e c h n i q u e o f C NC l a t h e c l o s e d
液体静压导轨设计(论文)
毕业设计(论文)题目:液体静压导轨设计姓名:指导教师:专业:机械设计与制造层次:成绩评定表毕业论文(设计)任务书目录前言 (1)1导轨概述 (2)1.1导轨的作用和特点 (3)1.2导轨设计的基本要求 (3)1.3低速运动的平稳性分析 (6)2 液体静压导轨设计 (8)2.1静压导轨的工作原理及特点 (8)2.2液体静压导轨的结构设计 (9)2.3节流器 (12)2.4静压导轨的设计计算 (16)结论 (18)致谢 (19)参考文献 (19)摘要开式液体静压导轨具有运动精度高,磨擦功耗小与导面寿命长的特点。
但由于传统节流器性能差,节流参数选择不当,再加上导轨工作面制造精度不高故这种导轨在实际应用中效果不佳。
开式液体静压导轨具有两有两大特征,即:导轨间隙上浮不受限制与每个滑囊承受的载荷范围很大,但这两个特征过去常被忽视导致应用效果不够理想,现在社会对此种导轨在采用新型可变节流器与选择最佳节流比或最佳供油压力就能保证在大载荷范围内导轨间隙近于不变,很有实用价值。
应用平-圆组合导轨可提高工作面制造精度有助于实现导轨间隙近于不变,故可大大提高运动精度。
关键词:开式静压导轨节流器使用价值导轨间隙前言导轨副用于引导运动部件的走向,保证执行件的正确运动轨迹,并通过摩擦和阻尼影响执行件的运动特性,如定位精度和低速均匀性。
导轨副包括运动导轨和支撑导轨两部分。
支撑导轨用以支撑和约束运动导轨,使之按要求作正确的运动。
而对导轨副的性能要求是:导向精度、接触精度、精度保持性以及低速运动稳定性。
我们知道,液体静压导轨是将具有一定压力的油液经过进油孔送入导轨上开设的油腔中,形成承载的压力,将运动导轨微浮起,使两导轨间形成极薄的油膜,且油膜厚度基本保持恒定不变的一种纯液体摩擦的滑动导轨。
液体静压导轨无磨损,无低速爬行现象,阻尼系数大。
因此,此导轨可用于需平稳运动,磨损大的场合。
应注意的是,液体静压导轨静压导轨设计、制造、使用均较复杂。
液体静压-Hyprostatik-德国海浮乐-导轨-转台-主轴-丝杠
静压丝杠 与 静压轴承
2008年销量:350 根静压丝杠、150 只静压轴承 静压丝杠:40-225,最长达 5.5m,1200kN 轴向力, 最大速度 达 90m/min;供货期约为 3~7个月
静压主轴 与 液压站:
供货期约为3~6个月
全球独一无二的技术支持
目前液体静压应用的瓶颈,在于绝大多数相关从业者缺乏足够的理 论计算,这方面,海浮乐与众不同——
出色的性能
理想无限刚度曲线
流量与油膜厚度的立方成正 比,在右图中,油膜厚度
不变的情况下,流量和压 力成正比。
不同节流器的流量曲线
压力变化时,流量随之变化 的实测曲线。
压力为8.8bar时 a 点:油膜厚度约为33μm b 点:油膜厚度约为27μm c 点:油膜厚度约为21μm 压力为17.6bar时 油膜厚度均为20μm
市场业绩
国内
在齐重数控、齐二机床、沈阳机床、上海机床、杭州机床等主 机厂出产的机床上配套应用 受邀参与数项机床科技重大专项
国外
客户众多,将另附专门文件介绍 著名的Kellenberger采用我们的静压产品, 形成领袖群伦的性能优势,并在各机床展会 设独立区域进行专门宣介(见右图)。
衍生产品Ⅰ——静压导轨
Hydrostatic V-flat guide ways
• 适用于较小切削力的高精机床 • no deformation by screws • side stiffness and loadability depends on the vertical power of the V-pockets • excellent for forming of the slide with liquid guide plastic (SKC, Moglish)